§ 25.1. Виды изогнутых деталей
Отрезок трубопровода, на котором согнуты один или несколько отводов, называют гнутым. Изогнутые детали применяют на поворотах трубопровода, при обходе балок, присоединении нагревательных приборов к системе. Преимущество изогнутых деталей перед фасонными частями заключается в плавности переходов, создании меньшего сопротивления для прохода воды, пара и газа, в отсутствии лишних соединений. Основные виды изогнутых деталей: отводы, утки (отступы), скобы и калачи.
Отвод (рис. 47, а) — деталь, изогнутая под углом 45, 60, 90 или 135°. Его применяют при поворотах трубопровода. Радиус кривизны (гнутья) отвода обозначается буквой R. При большем R изогнутая часть трубы будет больше и отвод получится более плавным. При меньшем R изогнутая часть трубы будет меньше и отвод получится более крутым.

Рис. 47. Виды гнутья:
а — отводы, б — утка, в — скоба, г — калач
Во время гибки на выпуклой части трубы (затылке) металл растягивается и стенка трубы становится несколько тоньше. На вогнутой части трубы, наоборот, металл сжимается. Таким образом, металл трубы испытывает на выпуклой и вогнутой частях изогнутой детали соответственно растягивающее и сжимающее усилия, ввиду чего в этих местах прочность трубы уменьшается.
В середине боковой части металл трубы также испытывает напряжение. Наименьшее напряжение металл испытывает в точках, расположенных посередине между выпуклой или вогнутой частями изгиба и серединой боковой части. Поэтому при гибке труб шов трубы как менее прочное место располагают под углом 45° к плоскости изгиба. Чем меньше радиус кривизны, тем больше растягивается металл на выпуклой стороне трубы. С другой стороны, чем больше радиус кривизны, тем больше места занимает изогнутая часть трубы и центр гибки будет дальше отходить от стены. Это создает неудобства при сборке труб.
Радиусами кривизны, при которых труба не расходится по шву, являются: для труб диаметром 15—20 мм два наружных диаметра трубы 2Dn, для труб диаметром 25—75 мм — 3 Dn и для труб больших диаметров — 4 Dn. Обычно радиусы кривизны принимают на один диаметр трубы больше указанных выше. Наименьший радиус изгиба труб допускается равным 1,5 Dn.
Утка, или отступ (рис. 47, б), — деталь с двумя изогнутыми частями, обычно под углом 135°. Величина отступа — расстояние между центрами отогнутых концов трубы — называется вылетом и обозначается буквой А. Утки применяют в тех случаях, когда присоединяемая к трубопроводу деталь лежит не в одной плоскости с трубой или при обходе препятствий.
Скоба (рис. 47, в ) — деталь с тремя изогнутыми углами. Центральный угол обычно равен 90°, а боковые — по 135°. Скобы используют при обходе другой трубы.
Калач (рис. 47, г) — деталь в форме правильной полуокружности. Расстояние между осями отогнутых концов трубы d равняется 2R. Калач заменяет два отвода и его используют преимущественно для соединения двух нагревательных приборов, расположенных один над другим, на подводках к приборам.
Гнутые детали трубопроводов
При прокладке трубопроводов санитарно-технических систем для изменения направления трубопроводов, обхода балок и трубопроводов других систем, при присоединении приборов к системам наряду с соединительными фасонными частями используют гнутые детали. Преимущество их по сравнению с фасонными частями заключается в плавности перехода, создании меньших сопротивлений при движении жидкости, пара и газа, в отсутствии лишних соединений.
К основным видам применяемым гнутым деталям относятся: отводы, отступы, скобы, калачи, компенсаторы.
Отвод — изогнутая под углом 45, 60, 90 и 135 0 деталь, которую используют при изменении направления трубопровода. Отводы бывают крутоизогнутые (рис. 4.1, а), обеспечивающие минимальный радиус поворота, складчатые (рис. 4.1, б), имеющие малый радиус поворота R, и обычные (рис. 4.1, в).
Отступ (утка) (рис. 4.1, г) — деталь с двумя изогнутыми частями, обычно под углом 135°. Утки применяют в тех случаях, когда присоединяемая деталь расположена не на одной оси с трубопроводом или при обходе препятствия. Расстояние между осями отогнутых концов трубы называется вылетом h.
Скоба (рис. 4.1, д) — деталь с тремя изогнутыми углами. Их используют при обходе другого трубопровода.
Калач (рис. 4.1, е) — деталь с поворотом в форме полуокружности. Калач заменяет два отвода, и его используют преимущественно для соединения двух отопительных приборов, расположенных один над другим, на подводках к прибору. Расстояние между осями отогнутых концов калача равно 2R.
 |
Компенсатор (рис. 4.1, ж) — деталь П-образной формы, устанавливаемая для уравновешивания влияния температурных удлинений трубопровода.
Рис. 4.1. Гнутые детали трубопроводов
а—в — отводы, г — отступ, д — скоба, е — калач, ж — компенсатор
При гибке труб материал подвергается по выпуклой части растяжению, а по вогнутой — сжатию. В результате толщина стенки выпуклой части уменьшается, а вогнутой — увеличивается. При гибке, особенно тонкостенных труб, в месте изгиба образуется из-за смятия овальность трубы (рис. 4.2), которая не должна превышать 10%. На вогнутой части трубы может появиться волнистость 2, величина которой не должна превышать 3 %.
 |
Рис. 4.2. Деформация труб при гибке: 1 — смятие, 2 — волнистость
Понравилась статья? Добавь ее в закладку (CTRL+D) и не забудь поделиться с друзьями:
Нужно найти изогнутую трубу
Ищу трубу, длинной около 20-50см изогнутая на 180 градусов с диаметром около 5см.
Есть ли у трубы такого типа какое-то определенное название?
Если кто не понял описание, вот, приблизительно, как она должна выглядеть:
[ссылка заблокирована по решению администрации проекта]
Спрашивал в своем строительном магазине — там мне не помогли.
ссылки не видно. Проще купить трубу и подойти туда, где есть трубогибочный станок — согнут как надо за пиво. На металлобазу какую-нить обратись. Ну или купи полотенцесушитель в магазине сантехники и отпили лишнее.
А стесняюсь спросить, для какой цели необходимо сие?
Отвод крутоизогнутый с данным углом изгиба используется для соединения труб под углом 180 градусов. Изделие отличается малым радиусом кривизны, не превышающим 1,5 его диаметра.
Крутоизогнутые цельнотянутые отводы Производятся из углеродистой и низколегированной стали с углами изгиба 30, 45, 60, 90, 180 градусов. Отводы стальные крутоизогнутые используются в трубных системах любого назначения при давлении до 150 кгс/см2 и температуре от -70 до +450 градусов.
Отводы крутоизогнутые производятся по ГОСТ 17375-01 (типа 3D с радиусом изгиба примерно 1,5 Ду; 1-го и 2-го исполнения) и по ГОСТ 30753-01 (типа 2D с радиусом изгиба примерно 1 Ду; исполнения 1 и 2).
В данном случае нужно спрашивать на 2″ (два дюйма) .
Купить можно и в интернет-лабазе. 
Как производится гибка металлических труб: технологические тонкости выполнения работ
Трубы, согнутые под углом, нашли применение в нефтяной и химической отраслях, машино- и аппаратостроении. Без них не обходится ни один архитектурный или строительный проект.
Для поворотов можно использовать всевозможные фитинги, но тогда возможно возникновение течи, а иногда это просто недопустимо из эстетических соображений. Более привлекательный внешний вид и высокую надежность обеспечивает гибка труб — процесс, не нарушающий их целостность.
Мы расскажем, как лучше согнуть металлическую трубу как по холодной, так и по горячей технологии. В представленной нами статье описана специфика сгибания труб, выполненных из различных материалов. Приведены особенности работы с профильными и обычными круглыми трубами.
Особенности процесса гибки
Каждый металл обладает своими особенностями, без их учета невозможно придать металлическому прокату сложную форму. На изгибаемую трубу воздействуют радиальные и тангенциальные силы.
Первые деформируют сечение, а последние способствуют появлению складок. Основное требование к окончательному результату — сечение трубы должно остаться без изменений, а на стенках не должно быть гофр. Гибка позволяет свести к минимуму число сварных швов при прокладке трубопроводов со всяческими отводами.
Способы сгибания труб
Исходя из требуемого угла загиба, материала и диаметра трубы, гибку можно осуществить вручную или с применением специального оборудования. Различают также горячую и холодную гибку, с наполнением полости трубы и без ее наполнения.
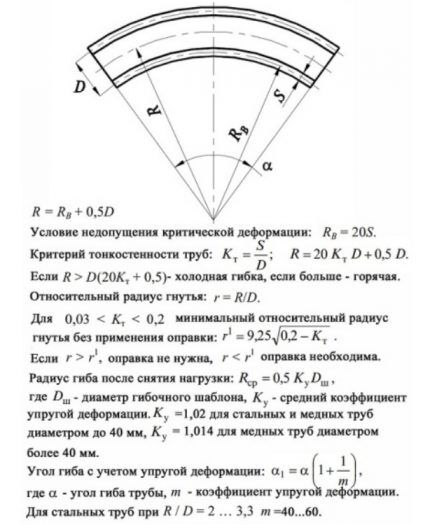
После прекращения воздействия нагрузки возникает такое явление, как пружинение, прямо пропорциональное модулю упругости материала. Величина возможной деформации также зависит от примененного метода гибки и геометрии объекта.
Специфика горячей технологии
Выбирают этот метод, когда нужно согнуть трубу диаметром от 10 см. Деформируют трубы горячим способом как вручную, так и с применением механизмов. Существует такое понятие, как минимальный радиус изгиба.
Протяженность зоны трубы, которую необходимо нагреть, определяют исходя из диаметра трубы и угла изгиба. При этом закругление не может быть меньшим, чем диаметр трубы, умноженный на 3.
Находят длину нагреваемого участка по формуле:
L = α х d / 15
В формуле: L — искомая длина в мм, α — угол изгиба в градусах, d — диаметр трубы снаружи в мм, 15 — коэффициент. Допустим, трубу диаметром 200 мм нужно изогнуть под углом 60⁰, тогда L = 60 х 200/15 = 800 мм, т.е. 4 диаметра.
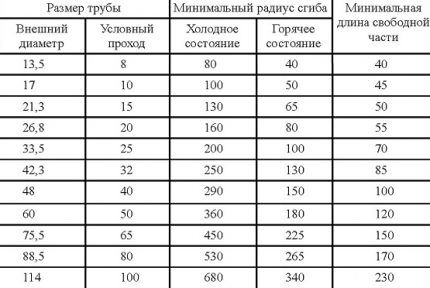
Чтобы согнуть трубу, ее нужно нагреть до 900⁰. Оптимальная температура для начала гибки 760⁰, а на конец — 720⁰С. При пережоге ухудшаются прочностные характеристики материала.
В процесс горячего изгиба входит несколько операций:
- изготовление шаблона;
- набивка песком;
- разметка участка;
- нагрев;
- изгибание.
Чтобы не деформировалось сечение трубы и на внутренней ее части в месте изгиба не образовывались сладки, внутреннее пространство набивают кварцевым песком.
Предварительно песок сушат и прокаливают, с целью удалить органические примеси при температуре от 150 до 500⁰, а после пропускают через мелкое решето с размером ячеек 3,3 х 3,3 мм. Перед тем как начать набивку трубы, нужно заглушить один ее конец.
В качестве заглушек применяют деревянные или металлические пробки, имеющие отверстие для выхода газов. Мелкий и влажный песок использовать нельзя, т.к. первый при термическом воздействии спекается и крепко пристает к стенкам труб.
Второй, в результате образования пара, способствует возникновению высокого внутреннего давления, что может стать причиной вылета пробки. Недопустимо наличие в набивке камешков, они могут продавить стенку трубы.
Процесс набивки трубы очень трудоемкий, поэтому ее транспортируют к вышке и придают ей слегка наклонное или вертикальное положение. Так как качество изгиба находится в прямой зависимости от уплотнения набивки, трубу на протяжении процесса непрерывно обстукивают. Глухой звук свидетельствует о хорошем наполнении заготовки.
Перед тем как приступить непосредственно к главной операции, на набитой песком трубе прорисовывают участки будущих изгибов, приложив шаблон. Нагревают трубы в печах или горнах. Сгибают как вручную, так и механизированным способом.
В последнем случае используют специальные плиты, оснащенные упорными стойками, с помощью которых фиксируется нагретый участок трубы и прижимами, служащими для удержания конца трубы на плите. На противоположный торец трубы надевают трос, натяжение которого с помощью лебедки или шпиля и заставляет трубу изгибаться.
Чтобы стенки трубы не деформировались, в пространство стойка-труба помещают прокладки — прямые или изогнутые. Свободный конец с надетым на него тросом подстраховывается при помощи подставки. Во время процесса осуществляют контроль геометрии трубы, периодически прикладывая к ней шаблон.
Изогнув трубу под нужным углом, из нее удаляют пробки путем выжигания или просто выбивают их. Песок высыпают, трубу очищают и промываю. Выполняют окончательную проверку изгиба при помощи шаблона.
Гибка холодным методом
Для изменения конфигурации труб небольших диаметров используют различные ручные приспособления, для больших — механизированные трубогибы. В домашних условиях чаще всего требуется гибка водогазопроводных стальных труб, применяемых в устройстве систем водоснабжения и отопления.
Гибка трубы под 90⁰ называется отводом, 180⁰ — калач, с образованием уступа — утка, в виде петли — скоба.
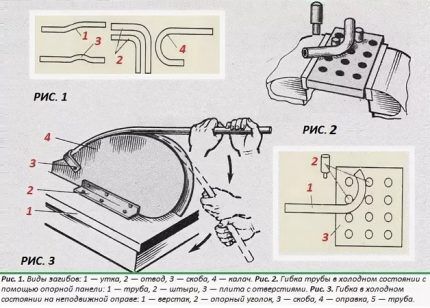
Для ручной гибки существуют и другие приспособления. В домашних условиях для изготовления змеевика для нагрева воды, трубку из нержавейки диаметром около 20 мм просто наматывают на отрезок трубы большого диаметра. Предварительно на большую трубу наваривают скобу, укладывают ее на опоры и зажимают.
Трубку плотно набивают песком и закрывают пробками, затем вставляют в скобу и начинают навивку. Трубу, используемую в качестве шаблона, нужно прокручивать, поэтому потребуются усилия как минимум двух человек. Закончив навивку, змеевик ровняют.
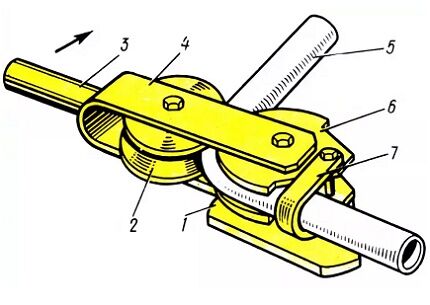
Гибку трубы из нержавеющей стали или другого материала в домашних условиях можно выполнить и на самом простом приспособлении. Его целесообразно применять при небольших объемах работ.
Несложный механический станок для сгибания трубы можно соорудить собственными руками, особенно, если вы владеете навыками сварщика и знакомы со сварочным аппаратом: