Виды сварочных аппаратов – тонкости выбора и особенности применения
Выбрать добротный и недорогой агрегат не так просто, как может показаться. Рынок переполнен предложениями, и не все виды сварочных аппаратов равноценны между собой. У каждого есть особенности, преимущества и недостатки. Не стоит поддаваться уговорам менеджеров-продавцов – лучше самостоятельно разобраться в устройстве и параметрах сварочников, тогда сделать выбор будет проще.
Виды, различия, плюсы и минусы
Еще недавно спрос на компактные бестрансформаторные сварочники был огромным. Отдельные виды ручных сварочных аппаратов создавали кустарно, покупали конверсионные модели, выпускаемые предприятиями оборонки.
Сегодня рынок перенасыщен предложениями. Конструкции сварочных аппаратов стали более разнообразными. Но это сделало модели более совершенными. В основе всех современных сварочников используются все те же старые схемы, но на новой элементной базе.
По видам аппараты можно разделить на несколько базовых моделей:
- трансформаторные конструкции;
- инверторные схемы;
- сварочные аппараты для сварки постоянным током;
- конструкции для сварки в защитной газовой среде;
- устройства для точечной сварки;
- газосварочные агрегаты.
Все перечисленное касается только аппаратов, схема и конструкция которых допускает подключение к бытовой электросети в 220 В. Это базовое ограничение для всех бытовых моделей.
Выбирая вид сварочного аппарата (кроме газосварки), необходимо реально оценивать возможности электросети. Современные модели на полупроводниковой базе могут работать на даче или в гараже, где напряжение в сети может быть в пределах 150-240В. Более старые аппараты с трансформаторным преобразованием напряжения приходится переделывать.
Трансформаторы
Наиболее древний вид сварочника. Активно используется более сотни лет. Основа аппарата – тяжелый (до 20 кг) и мощный (до 5 кВт) трансформатор, преобразующий сетевое напряжение в 220 В на входе в рабочее переменное 50-60 В.
Для качественного сваривания металла трансформатор должен иметь определенный вид вольт-амперной характеристики, чаще круто падающей. Обычный силовой трансформатор, снятый с промышленного оборудования, для сварки не подойдет.
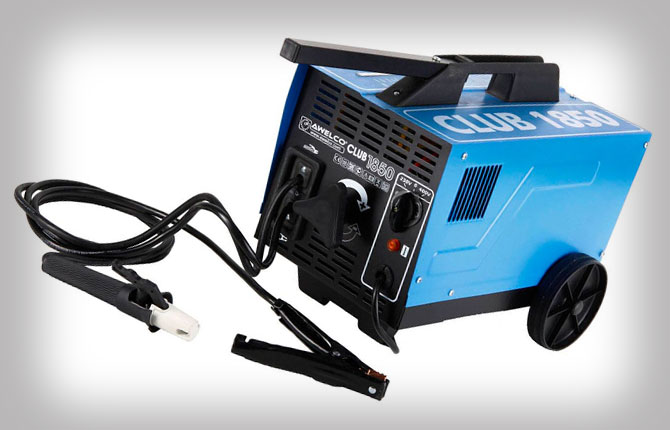
Сварочный трансформатор перед началом работ настраивают на определенные характеристики – ток и интенсивность горения дуги. Перемещая руками балластный резистор или реактор, удается добиться крутопадающей характеристики напряжение-ток. Это значит, что с момента зажигания дуги напряжение будет сильно снижаться с увеличением тока, количество энергии выделяется равномерно, поэтому прожогов или непроваров не будет.
- простая конструкция, несложный ремонт;
- доступная цена;
- большой сварочный ток – до 250А;
- надежность.
Срок службы сварочного трансформатора, намотанного из качественного медного провода, – 20-25 лет. На практике при аккуратном обращении срок службы ограничен лишь надежностью изоляции. Провод в фирменной резиновой изоляции способен обеспечить 30-40 лет безаварийной эксплуатации.
- большой вес;
- сложность настройки;
- ограниченное использование;
- сильные помехи, создаваемые трансформатором в сети.
Выполнять работы с использованием трансформаторного сварочника рядом с многоэтажками не рекомендуется во избежание конфликтов с жильцами.
Выпрямители
Определенные виды материалов, такие как нержавейка или чугун, сваривают с использованием постоянного тока. Для этого нужен выпрямитель. По сути, это тот же сварочный трансформатор, дополнительно оборудованный регулирующими системами, блоком полупроводниковых вентилей, преобразующих ток из переменного в постоянный. Все виды регуляторов с трансформатором собираются в компактном, но тяжелом корпусе (10-12 кг).
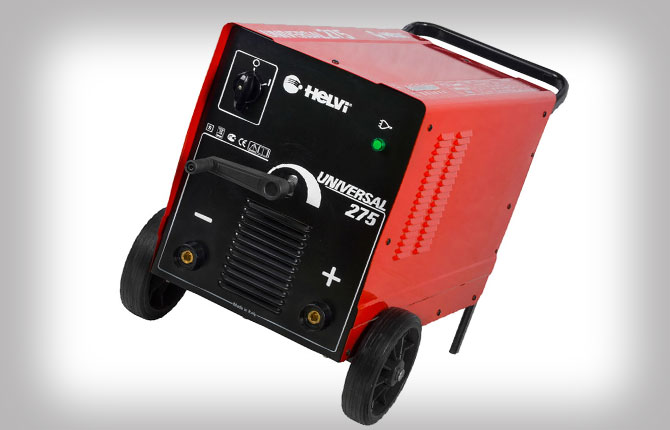
В качестве регулятора режима используется управляющая плата на тиристорах. С ее помощью можно настроить величину тока. Блок выпрямляющих кремниевых диодов – нерегулируемый. Вид сварочного тока – постоянный.
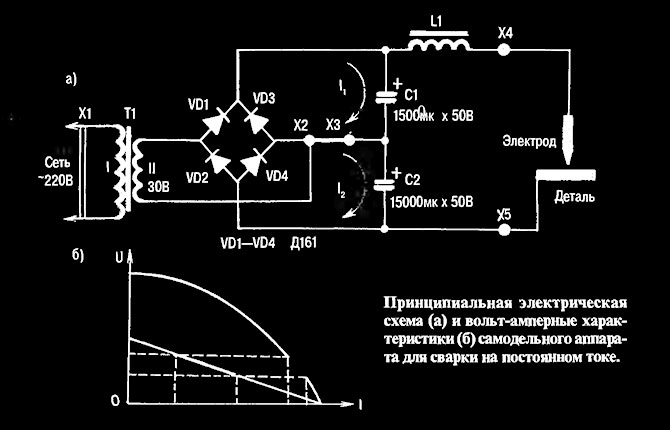
Для определенных видов сварочных работ, предполагающих длительную непрерывную нагрузку, вместо тиристорного регулятора используется магнитный шунт, устанавливаемый на вторичной обмотке. Размыкание или смыкание его выполняется с помощью ручки на передней панели аппарата.
Агрегат считается надежным в работе, но данный вид сварочников не пользуется популярностью у любителей из-за сложного подбора режима работы.
Инверторы
Этот вид сварочного оборудования собран на электронных компонентах. В конструкции аппарата преобразование напряжения обеспечивается электронным генератором на основе управляемых ключей. Есть трансформатор, но этот вид преобразователя работает с высокочастотным напряжением. Поэтому вес и габариты устройства небольшие. Вес инвертора редко превышает 5 кг.
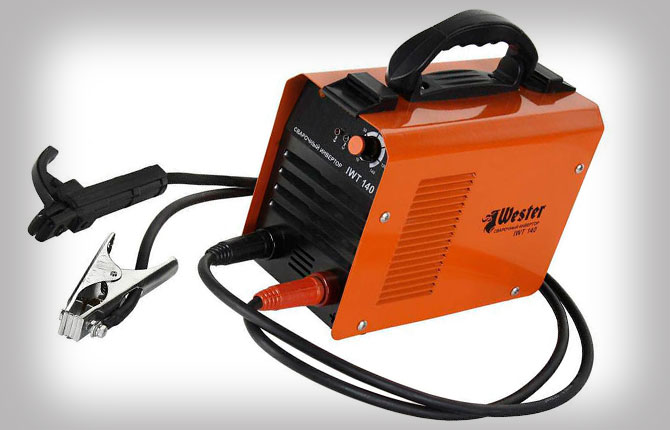
Инверторные сварочники собираются на элементной базе двух типов – на транзисторах MOSFET и более новых элементах IGBT. Первый тип полупроводников выпускается уже более 50 лет, отличаются надежностью и невысокой ценой. В одном инверторе их около 20 шт. Быстро перегреваются, уже при 60 ℃ часто срабатывает защита.
Новые IGBT выдерживают нагрев до 90 ℃, для инвертора их требуется до 10 штук. Такие элементы дороже и допускают не все виды ремонта. Размер корпуса полупроводника маленький, выпаивать его с платы сложно.
Все виды инверторных сварочных аппаратов работают по одной схеме:
- поступающий из сети переменный ток, напряжением 220 В, выпрямляется на блоке мощных диодов;
- на втором этапе фильтр устраняет помехи. Заодно этот вид защиты блокирует попадание наводок обратно в сеть, поэтому инвертором можно варить даже в квартире;
- после фильтра генератор преобразует постоянный ток в переменный с частотой около 100 кГц. Это дает возможность использовать небольшие компактные детали и элементы;
- сигнал с генератора подается на высокочастотный трансформатор, где понижается до напряжения 50-60 Вт, после чего выпрямляется на высокочастотных вентилях.
Кроме небольших размеров сварочный аппарат интересен возможностью точной регулировки величины ток в электрической дуге.
- малый вес;
- возможность сваривать тонкостенные детали;
- простая настройка;
- отсутствие помех в сети.
Большинство инверторов имеют дополнительные опции, улучшающие качество сварки неподготовленными работниками. Например, включение Anti Stick препятствует прилипанию электрода в момент зажигания дуги. Система Hot Start повышает ток и напряжение в момент загорания дуги, что облегчает начало работы.
Отрицательные моменты заключаются в том, что инвертор требует аккуратного обращения. При неправильной эксплуатации высокочастотный генератор легко выходит из строя. Большинство видов ремонта сварочника требуют квалификации специалиста-электронщика.
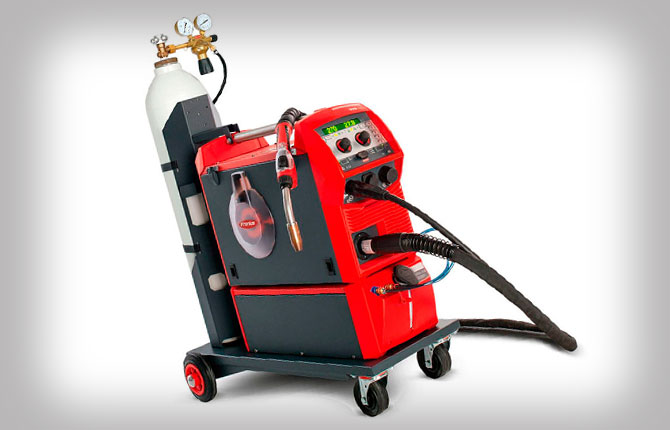
Полуавтоматы
Принципиально новый вид сварочного аппарата, десятки лет широко использовался в промышленном производстве и при проведении ремонтных работ в специализированных мастерских. Сварочные полуавтоматы стали доступны с появлением компактных инверторов.
Аппарат может иметь один или два корпуса. В первом блоке находится электрический преобразователь, аналогичный инвертору или выпрямителю. Во втором – катушечная система подачи омедненной сварочной проволоки через гибкий резиновый рукав к точке сварки. Внутри располагается токоподводящий кабель.
Если это мобильный переносной вид аппарата, то все элементы, кроме рукава, собраны в одном блоке. Кроме того, в рукав подается газ СО2 от баллона с газовым редуктором.
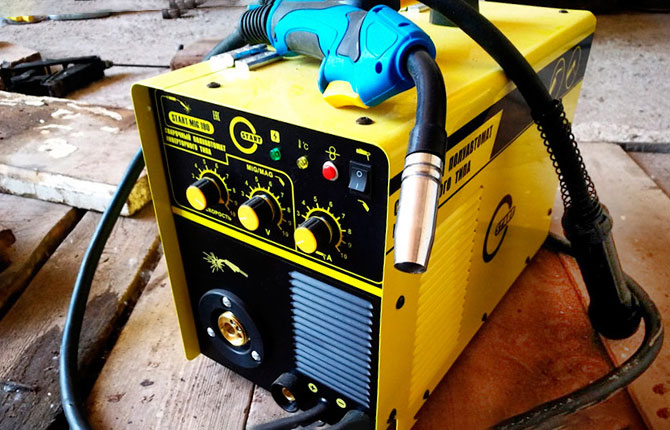
На конце рукава установлена горелка-пистолет с клавишей включения подачи газа и проволоки. При работе вылет проволочного электрода составляет всего 4-5 мм, поэтому зона сваривания оказывается полностью погруженной в поток защитного газа.
Преимущество полуавтомата в высоком качестве шва. Можно сваривать все виды тонколистовой стали.
Несмотря на то, что по статистике 60% любительских сварочных работ выполняется полуавтоматом, у аппарата имеется немало отрицательных сторон:
- расходники – проволока и газ хорошего качества, стоят недешево;
- большой вес сварочной системы;
- быстрое заполнение рабочего места углекислым или угарным газом;
- периодически нужно регулировать работу газового клапана и катушки подачи проволоки.
Из всех видов сварочных работ полуавтомат оправдывает себя для кузовного ремонта автомобилей, изготовления металлических баков большого объема, мелкого ремонта металлической мебели.
Аргонодуговой сварочный аппарат
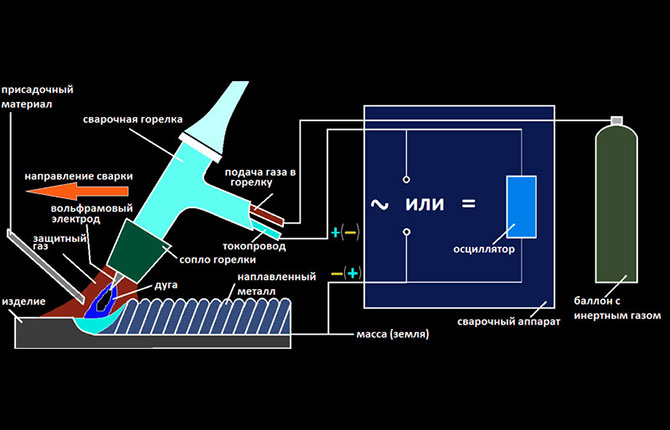
Сварка аргоном отличается от остальных видов тем, что для работы используется горелка с соплом подачи аргона и неплавящийся вольфрамовый электрод. Остальные элементы выполнены так же, как и у полуавтомата, но без омедненной проволоки.
Суть работы аргонодугового аппарата заключается в создании мягкой стабильной дуги над сварочной ванночкой из расплавленного металла. Зона расплавления – всего несколько миллиметров. Поэтому, в отличие от других видов сварки, шов получается тонким и равномерным, с небольшой, едва заметной волной. Чтобы компенсировать «проваливания» шва, в ванну добавляется присадочный материал в виде прутка с легирующими добавками.
Недостатки использования аргона:
- стоимость аргона на порядок больше углекислого газа;
- нужны профессиональные навыки обращения с аргоном;
- распыленный в воздухе аргон может вызвать удушье или стать причиной поражения легких.
Обычно агрегат причисляют к одному из видов сварочных аппаратов без электродов, но это не совсем так. Вольфрамовый пруток, диаметром 2-3 мм, сгорает медленно, но его тоже нужно периодически менять.
Плюс аргонодугового сварочного аппарата – в возможности варить тонкие (<1 мм) детали без перегрева или деформации изделия. Кроме того, аргоном варят цветные металлы, особенно алюминий и медь. Прочность и герметичность сваренного шва лишь немногим уступает оригинальному металлу.
Аппарат для точечной сварки
Из-за выступающих из корпуса клещей он не похож на традиционный сварочник. Сварочный аппарат используется для выполнения одной операции – сваривания двух тонких листов стали в одной точке.
Принцип действия прост:
- заготовки складываются пакетом и фиксируются струбциной с прокладками;
- выбирается место для сварочной точки;
- подводят клещи к точке, усилием рук прижимают так, чтобы между электродами и сталью был обеспечен надежный электрический контакт;
- разогретая током сталь переходит в пластичное состояние и сваривается.
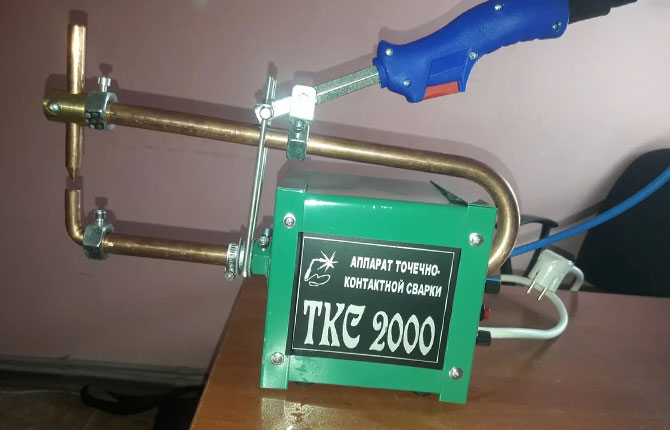
Клещи должны оставаться в сжатом состоянии. Аппарат работает от обычной сети 220 В и не требует специальной защитной одежды, маски или присадочных. Скорость сварки достигает 10 точек/мин.
Какие бывают сварки по металлу без электродов

В мире насчитывается более пятидесяти видов сварочных аппаратов. В строительстве, ремонте, авторемонте самые распространенные виды сварки без электродов это виды с помощью защитных газов, аргонодуговые и контактные. В зависимости от типа работ вид сварки выбирается человеком.

MAG-MIG
Сварка с помощью газов, защищающих от кислорода полуавтоматическим аппаратом. Отличается скоростью развития и высокой производительностью среди остальных. Каждое промышленное предприятие использует полуавтоматические аппараты для различных задач. Отлично подходят для мастерских и авторемонта.
Существует несколько разновидностей полуавтоматов:
- Простейшие аппараты для бытовых ремонтов и стойки;
- Более технологичные и сложные сварки;
- Трехфазные, использующиеся для быстрого выполнения больших объемов работ.
Электрод, который не заканчивается, является основной задумкой этого аппарата. Вместо электрода следует использовать проволоку, которая проходит с помощью горелки в сварочную ванну, плавится и образует шов. С помощью тонкой проволоки можно делать аккуратные узкие швы. Проволока начинает плавиться в следствие нагревания дуги. Весь процесс происходит под защитой специального газа, не дающего воздуху негативно влиять на качество шва. Дает возможность работать с очень тонким металлом, ускоряет процесс и не позволяет образования едкого дыма.
Основным отличием MAG от MIG является вид используемого для защиты газа.
MIG (Metal Inert Gas)
Газ, который значительно тяжелее воздуха, отталкивает молекулы кислорода не давая окислять металл. С помощью этого газа варят как чистые, так и сплавы разных металлов: никеля, титана, алюминия.
MAG (Metal Activ Gas)
В данном случае происходит не вытеснение кислорода, а его связывание. Углекислый газ и азот являются более частоприменяемыми для таких целей. Этот тип сварки позволяет работать с низколегированными, нелегированными и коррозионностойкими видами стали.
- Скорость. Не требует времени для смены электродов и работает с токами, превышающими возможности инвектора.
- Шов. В итоге получается аккуратный узкий шов.
- Меньшее количество брызг. Уходит меньше времени для зачистки деталей после работы.
- Удобство эксплуатации. Полуавтомат можно эксплуатировать под разными углами, процесс варки отлично виден и, в случае недочета, есть возможность исправления.
- Громоздкость. Дополнения в виде баллонов и катушек значительно затруднит перенос оборудования.
- Труднодоступные места. Горелка достаточно объемная, следовательно, в узком пространстве его не просунуть.
- Зависимость от погодных условий. Из-за сильного ветра или сквозняка газ из-под горелки может сдувать и прочный красивый шов уже не получится.
Возможно упрощение и оптимизация такой полуавтоматической установки. Вместо стандартной можно установить специализированную защитную проволоку, что поможет отказаться от газового баллона. В таком случае мобильность повышается. Но после применения подобной проволоки придется счищать окалины со шва как при дуговой сварке. Так как с флюсовой проволокой происходит попадание шлака в сварочную ванну, требуется наложение дополнительных швов.
При работе с таким аппаратом проволока через направляющий канал проходит через горелку, которая со временем загрязняется, что способствует ее изнашиванию. Следовательно, увеличивается сопротивление подачи проволоки. Если вовремя не решить проблему, проволока и вовсе остановится. Исходя из этого, требуется ухаживание и своевременная замена комплектующих при эксплуатации полуавтомата.
Современные полуавтоматы имеют функции горячего старта, системы антизалипания и форсаж дуги. С помощью функции горячего старта не потребуется ждать разжигания сварочной ванны, при касании проволоки сразу начинается процесс. Антизалипание отключает ток при залипании, вследствие чего легко отламывается проволока. В случаях когда появляется нехватка тока функция форсажа дает дополнительный разряд и проблема пропадает.
Для MAG и MIG сварки не потребуется покупать два разных аппарата. Новые модели имеют переключатель, что будет удобно при использовании аппарата. При покупке подобного устройства выйдет значительное вложение средств, соответственно без крайней необходимости совершать такую покупку бессмысленно. Однако, расходуемый материал будет стоить дешевле, чем для инверторного аппарата, так как там помимо металла на электроде находится дополнительная защита. Если сварочные работы требуются не на ежедневной основе и качество шва не играет ключевую роль, следует рассмотреть более простые варианты.
TIG – сварка

Аргонно-дуговой вид сварочных работ обретает все большую популярность благодаря качеству соединения. Без опыта в сварочном деле, этим аппаратом пользоваться не рекомендуется. Здесь используется специальный Вольфрамовый электрод, который ручным способом подается в сварочную ванну, в отличие от полуавтомата. Как и в полуавтомате сварка происходит с защитой специального газа – аргона, это позволяет не окисляться металлу. В случаях, когда детали плотно прилегают друг к другу, можно сварить их без электрода нагреванием и их сплавлением. При наличии небольшого расстояния между деталями, нужно добавлять металлический пруток.
- Многофункциональность. Сварка типа TIG может позволить сваривать разные металлы: как толстые, так и тонкие.
- Качество. По итогу выполнения работ, качеству шва после аргона остальные виды могут только позавидовать.
- Деформации. При работе с таким аппаратом металл не изменяет свою форму и не выгибается из-за нагревания.
Более новые аппараты имеют функции работы с разными диапазонами тока и поддерживают регулирование его параметров. Также имеются функции, которые называются «улучшенный поджиг». Они позволяют ускорить рабочий процесс.
- Ограничения. По сравнению с полуавтоматом по скорости сварки аргон проигрывает. Приходится вручную подавать сварочный прут. При работе на открытом воздухе расход газа будет увеличиваться.
- Подготовительная работа. Аргонно-дуговая сварка требует максимально возможной подготовки металла для требуемого результата.
- Начальная сборка. Для начала работ потребуется большое количество оборудования и расходников.
Аргон один из немногих видов, который может без особого труда справляться с тонкими металлами. Исходя из вышеперечисленных плюсов и минусов такого аппарата, можно сделать вывод, что его приобретение должно зависеть от его необходимости.
На аргоне можно использовать постоянный и переменный ток. Их чередуют для сварки разных типов металла. Импульсная сварка может быть интегрирована в аппарат, что позволит работать обоими видами тока. Но используется эта функция в редких случаях зачастую при выполнении производственных задач.
Автоматическая сварка
Эта конструкция представляет собой большую стационарную машину немного выше роста человека. Позволяет работать в трех измерениях: горизонтально, вертикально и под углом. Процесс происходит без непосредственного участия человека, сварщик лишь управляет манипулятором с помощью пульта. Для домашнего использования не подходит. В основном используется на специализированных предприятиях, которые требуют большого количества сварочных работ. Процесс сварки не так прост, как с остальными видами, перед началом работ следует тщательно разобраться с настройкой аппарата и функциями каждой из кнопок. Сварщик устанавливает координаты движения манипулятора, его скорость, подаваемый ток и остальные настройки, после чего нажимает кнопку. Сварочная работа происходит самостоятельно. Для правильного применения данного аппарата и качества работы требуется некоторый опыт эксплуатации такого аппарата.
- Безопасность. Человек находится на расстоянии от сварочного процесса, что позволяет не оказывать сильное влияние на глаза.
- Скорость. Время сварки можно увеличивать или сокращать настройками скорости манипулятора.
- Качество шва. Как при использовании полуавтоматической технологии, шов выходит аккуратным и не требует зачистки.
- Аккуратность. У робота нет дрожащей или устающей руки, следовательно, он делает шов идеально ровным по заданной траектории движения манипулятора.
- Обучение. На изучение функций аппарата уйдет около недели.
- Мобильность. Конструкция стационарна и переносить для работ на других объектах не получится.
- Размер. В комплекте идет сварочный аппарат, пульт управления, планшет для настройки и управления сварочным процессом, манипулятор.
Довольно интересный и удобный в некоторых случаях аппарат. Полностью исключает человеческий фактор, он не уйдет на больничный и не пропустит рабочий день из-за личных проблем. Управление на первый взгляд может показаться трудным, но спустя пару дней, выучив его функции, можно полноценно эксплуатировать. Манипулятор двигается по всем осям и позволяет выполнять работы любой сложности. Непригоден для работ в домашних условиях.

Автоматическая дуговая сварка под флюсом. Этот вид можно использовать на постоянном и переменном токе, с обратной и прямой полярностью для сварки разных металлов. Этот вид сварки позволяет сваривать и цветные металлы и черные.
Флюс – специальный порошок, способный защитить сварочную ванну от атмосферы, кислорода, различных газов. В следствие чего образуется качественное сварное соединение с минимальным количеством дефектов и пор. Из-за слоя флюса человек не видит сам процесс сварки, так как процесс происходит под слоем флюса.
- Сварка толстых металлов. Этот аппарат может работать с материалом толщиной от 3 до 300 мм.
- Скорость. Высокая производительность позволяет сваривать детали с высокой скоростью.
- Нет разбрызгивания. Из-за слоя флюса на сварочной ванне металл не разбрызгивается, следовательно, нет потребности в последующей зачистке.
- Медленное остывание металла. При постепенном остывании улучшаются характеристики свариваемого металла.
- Отсутствие человеческого фактора. Человек может только запускать и останавливать процесс, а сама работа выполняется программно.
- Цена. Оборудование стоит дорого, следовательно, для домашнего использования не подходит. Стоимость флюса и остальных расходных материалов выше.
- Ограниченность. Невозможность сваривать под разными углами из-за осыпания флюса со сварочной ванны.
- Контроль. Процесс закрыт слоем флюса, поэтому конечный результат можно увидеть только после окончания работы.
Газовая сварка
Суть процесса заключается в нагревании кромок двух деталей в районе стыка открытым пламенем от сгораемых газов. В месте нагревания происходит плавка метала и его взаимное перемешивание. После отвода источника тепла происходит кристаллизация метала и создание монолитного соединения двух деталей.
Зоной сварочной ванны называется место расплавленного металла. В эту зону часто вводится присадочный материал в виде металлической проволоки определенного состава.
Газовая сварка подразделяется на несколько видов:
- Ацетиленокислородная;
- Керосинокислородная;
- Бензинокислородная;
- Пропанобутанокислородная сварка.
При работе используется смесь из газов и кислорода. Кислород, являясь негорючим газом, выступает окислителем и значительно увеличивает другие компоненты к горению.
- Цена. Для такого вида сварки требуется самое дешевое и простое оборудование.
- Высокотехнологичность. Помимо сварки, может выполнять пайку и резку.
- Удобство. Направление пламени не меняется от положения горелки, следовательно, есть возможность выполнять сварку в различных позициях.
- Электронезависимость. Позволяет проводить работы в местах, где нет возможности подключиться к электрическому току.
- Опасность. Из-за смеси горючих газов высок шанс возгорания при проведении работ.
- Производительность. Возможна сварка как тонких, так и толстых слоев металла. Но эффективность снижается при толщине более 5 мм.
Газосварка не является довольно популярным видом среди рядовых пользователей по сравнению с электродуговой. С ее помощью можно сплавлять черные металлы и цветные, тонкие и толстые детали. Важно то, что этим аппаратом также можно пользоваться еще для пайки и для резки металлов.
Контактная сварка
Контактная или точечная сварка происходит из-за зажима между двумя электродами, проводящими ток и одновременно сдавливающими свариваемые материалы.
В домашних условиях этот вид сварки мало кому может пригодиться. В основном они установлены в специализированных цехах, где настроена автоматическое производство продукции.
При работе с этим аппаратом, в отличие от остальных, образуется не шов, а точка сварки. Именно это является основной отличительной особенностью данного аппарата.
Вывод
Для учебы сварочному делу перечисленные виды сварочных аппаратов не подойдут. Лучше воспользоваться классической ручной электродуговой сваркой. Для частой и продолжительной работы, когда мобильность аппарата не так важна, рекомендуется рассмотреть MIG-MAG. Если качество шва будет играть важную роль в работе, этот аппарат будет отличным выбором. Разновидностей аппаратов большое количество как для домашней работы, так и для производства. Если главное не скорость работы, а ювелирное качество шва, если большая часть работы с алюминием и сплавами цветных металлов, однозначно, стоит выбирать аппараты, которые варят методом TIG. Обычному человеку трудно определять правильный вид сварки для отдельного случая работ, таким должен заниматься специально обученный человек.
Контактную сварку можно приравнять к автоматическим видам, так как это одна из их разновидностей. В промышленных объемах автоматические виды сварки будут незаменимы, так как они отличаются высокой производительностью и скоростью работ. Такой вид сварки отличается меньшим расходом материалов, что позволит экономить при частой эксплуатации аппарата.
Виды сварочных аппаратов

Сварка – это лучший способ соединения металлических деталей, применяемый человечеством более чем 100 лет. И если в недалеком прошлом сварка использовалась в небольших объемах, сегодня она применяется во многих сферах деятельности, начиная от изготовления электроники и заканчивая возведением гигантских конструкции. На сегодняшний день разработано множество видов сварочного оборудования, позволяющих соединить разные металлы. И каждый из них имеет определенные плюсы и некоторые минусы.
Обзор трансформаторов
Трансформаторная сварка – это классическая разновидность электрической сварки, обладающая простейшей конструкцией, где главной деталью является понижающий трансформатор, отвечающий за преобразование напряжения до требуемого показателя. Изменения силы тока происходитт за счет применения различных методик, среди которых самой распространенной является смещение 1-ой обмотки относительно 2-ой. В данной ситуации ток меняется по мере изменения промежуточного расстояния между обмотками.
Отличительной чертой сварочных трансформаторов является переменность тока, провоцирующего разбрызгивание металла. К сожалению, от этого ухудшается качество соединительных швов. При работе с цветными металлами аппарат необходимо дополнять массивными компонентами.
Главным элементом представляемой разновидности сварки является сам трансформатор. Он не отличается небольшими габаритами и легким весом. При его эксплуатации в условиях повышенной сложности требуются специфические электроды и огромный опыт сварщика.
КПД трансформаторной сварки составляет практически 90%. Однако часть энергии направляется на нагрев. В охладительном процессе важную роль играют вентиляторы. Чем крупнее и массивнее трансформатор, тем мощнее вентилятор.
Сегодня становится заметно, что сварочные трансформаторы постепенно отходят на задний план. Но это не значит, что от них полностью отказываются. Ведь они характеризуются недорогим обслуживанием, отличаются надежностью и долговечностью. С их помощью удается соединять низколегированную сталь, а в этом виде работ им нет равных.
Все о выпрямителях
Сварочные выпрямители являются усовершенствованной модификацией трансформаторов. Они практически не имеют изъянов, что обуславливается использованием переменного тока.
Кроме трансформатора система агрегата оснащена диодным блоком, он же является выпрямителем. Также присутствуют детали регулировки активации двигателя. Переменный ток, помимо изменения параметра напряжения, может преобразовываться в постоянный, что обеспечивает ровную дугу. С таким оснащением конструкции уменьшается разбрызгивание металла, а шов получается ровным, а главное имеет высокий показатель прочности. Что примечательно, выпрямители способны работать с разными видами электродов, объединять детали из черной стали и цветных металлов. Главное, подобрать соответствующий электрод.
При подключении электродов важно руководствоваться знаниями о параметре полярности. Например, для сварки алюминия необходимо использовать обратную полярность.
Важным достоинством выпрямителя является приемлемая стоимость, надежность и хорошее качество получаемых соединительных швов. К недостаткам относятся большой вес оборудования, ощутимая просадка напряжения в процессе работы, а также необходимость иметь достаточный опыт для пользования данным агрегатом.
В профессиональной сварочной сфере выпрямители пользуются широким спросом. Но, несмотря на это, большинство производителей ежегодно снижают производство этих агрегатов.
Описание других разновидностей
Сегодня в продаже представлены разнообразные варианты и виды сварочных аппаратов. Каждый из них имеет индивидуальные характеристики, которыми следует руководствоваться при выборе агрегата для дома или производственных целей.
- Аргонодуговой сварочный аппарат. Представляемая разновидность оборудования требует использования специальных, неплавящихся вольфрамовых электродов. В качестве защитного газа применяется аргон. В аргонодуговом агрегате присутствует источник получения тока, регулятор, горелки для эксплуатации при разной мощности, схема управления, благодаря которой обеспечивается правильный цикл рабочего процесса. Ну и, конечно, стабилизатор.
- Аппарат для точечной сварки. Эти устройства – разновидность сварки термомеханического типа. С самого начала сварочного процесса совмещаемые по схеме элементы конструкции, попадают в поле между электродами. Затем плотно сжимаются, а затем начинается их нагрев и деформирование. Разогрев деталей конструкции происходит за счет импульса тока, благодаря чему достигается фактор разогрева металла до расплавленного состояния и, производится объединение нескольких деталей. По окончанию сварки конструкции остаются совмещенными между собой. Важные достоинства точечной сварки заключаются в экономичности, надежности и прочности соединительных швов. Но, к сожалению, места соединения не отличаются герметичностью, что влияет на ограничение допустимых сфер применения.
- Аппарат для газовой сварки. Данное устройство производит нагрев и соединение металлических деталей пламенем с огромной температурой. Применяются для этого горючие газы, такие как водород, ацетилен или природный газ. Чаще в таких аппаратах применяется и ацетилен. В процессе горения вырабатывается температура 3300-3500 градусов.
Представляемый процесс называется ручной сваркой. Прибор не отличается скоростью выполнения работ и производительностью. Но, несмотря на это, газовая сварка обладает рядом неоспоримых достоинств. Во-первых, рабочий процесс не отличается сложностью. Во-вторых, не требуется подключения к электричеству. В-третьих, аппарат эксплуатируется без использования электродов. В-четвертых, конструкция не имеет сложных элементов.
Прежде чем приступать к работе, необходимо уделить особое внимание подготовке сварочного аппарата. Важно проверить систему регулировки мощности горелки и сразу же установить ее в необходимое положение.
- Плазменная сварка. О плазменной сварке наверняка слышали немногие. Плазма в целом – это газ, способный проводить электрический ток. Ионизация газа происходит посредством нагревания дуги. Чем выше окажется температура плазмы, тем сильнее будет ионизация. Максимальная температура в таком аппарате превышает 10 тыс. градусов. Технологический процесс сварки происходит следующим образом: к горелке подается газ и ток, за счет этого возникает дуга. Затем можно приступать к работе.
Полуавтоматы
Полуавтоматическая сварка по сравнению с трансформаторами представляет собой сложное оборудование. Но, несмотря на сложность конструкции, аппарат отличается большим удобством в эксплуатации. Зачастую полуавтоматическая сварка используется при кузовной реставрации автомобилей. Такие аппараты так же применяются в частном хозяйстве и в быту.
На сегодняшний день полуавтоматическая сварка имеет несколько модификаций. Первые работают исключительно на газе. Вторые – универсальные, имеют переключатель на работу с газом и без него. Третьи работают без газа.
В аппаратах, не требующих наличия газификации, используется флюсовая проволока. При ее горении возникает защитное облако, предотвращающее окисление сварной ванны. Ну и самое главное, элементы флюса наделяют обрабатываемый металл необходимыми параметрами.
Стоит отметить, что разные виды металла требуют использования разного газа. Углекислый газ поможет соединить элементы изделий. Для работы со сталью потребуется сочетание аргона и углекислоты. Для работы с алюминием достаточно использовать только аргон.
Отличительные черты полуавтоматической сварки заключаются в повышенной производительности и качественном шве. К недостаткам относятся разбрызгивание жидкого металла и необходимость применения большого количества расходного материала.
Инверторы
Данная разновидность сварочных аппаратов имеет второе название «импульсные». Сегодня они считаются самыми распространенными, так как имеют небольшой вес и более удобны при эксплуатации.
Около 10 лет назад инверторы были самыми дорогими сварочными аппаратами. Однако сегодня их цена вполне приемлема. Современные инверторные аппараты отличаются наличием трансформаторов небольших габаритов, улучшенными параметрами и характеристиками, а также оптимизацией коэффициента полезного действия.
Силовой трансформатор, присутствующий в конструкции инвертора понижает напряжение от сети до требуемой величины, а электросхемы и стабилизатор способствуют уменьшению импульса тока. Напряжение, подающееся в инвертор, превращается в переменный ток с высокой частотностью. Он подается на трансформатор и на выходе снова выпрямляется.
Генераторы на дизельном топливе или бензине
Сварочный генератор – это агрегат, соединивший в себе сварку и генератор электроэнергии. Подготовка данного оборудования к работе заключается в подключении кабелей, один из которых оснащен держателем для электродов. После остается лишь запустить двигатель. Устанавливать дополнительное оборудование для сварки нет необходимости.
Отличительная черта сварочного генератора заключается в простых настройках, из-за чего устройство широко используется строительными компаниями и коммунальными службами. Именно такие аппараты можно встретить при прокладке труб, отдаленных от электросетей.
Сварочные генераторы разделяются по типу двигателя. Одни могут работать на бензиновом топливе, а другие на дизельном. Бензиновая модель пользуется широким спросом у профессиональных сварщиков и начинающих мастеров. В ее конструкции может присутствовать как двухтактный, так и четырехтактный двигатель. Данный аппарат не отличается высокой мощностью, именно поэтому его можно использовать при работах с незначительной нагрузкой.
Стоит отметить, что сварочный бензиновый генератор отличается хорошими показателями тока, что влияет на высокое качество сварочных работ.
Максимальная мощность применяемых бензиновых генераторов колеблется в пределах 2,6-14 кВт. Объем бака не превышает 25 литров. Максимальная сила тока составляет 300 А. При работе можно применять электроды диаметром до 5 мм.
Дизельные генераторы обладают более высоким потенциалом. Их можно использовать в работах с большой нагрузкой. Они отличаются высокими рабочими ресурсами, предназначаются для применения в промышленной сфере. Мощность двигателя дизельного генератора колеблется в пределах 6-16 кВт. А стационарные конструкции могут достигать мощности до 80 кВт. Из этого следует, что дизельные аппараты для сварки не рекомендуется применять в быту.
Какие бывают сварочные аппараты без электродов для домашнего использования
Сварка – это лучший способ соединения металлических деталей, применяемый человечеством более чем 100 лет. И если в недалеком прошлом сварка использовалась в небольших объемах, сегодня она применяется во многих сферах деятельности, начиная от изготовления электроники и заканчивая возведением гигантских конструкции. На сегодняшний день разработано множество видов сварочного оборудования, позволяющих соединить разные металлы. И каждый из них имеет определенные плюсы и некоторые минусы.
Обзор трансформаторов
Трансформаторная сварка – это классическая разновидность электрической сварки, обладающая простейшей конструкцией, где главной деталью является понижающий трансформатор, отвечающий за преобразование напряжения до требуемого показателя. Изменения силы тока происходитт за счет применения различных методик, среди которых самой распространенной является смещение 1-ой обмотки относительно 2-ой. В данной ситуации ток меняется по мере изменения промежуточного расстояния между обмотками.
Отличительной чертой сварочных трансформаторов является переменность тока, провоцирующего разбрызгивание металла. К сожалению, от этого ухудшается качество соединительных швов. При работе с цветными металлами аппарат необходимо дополнять массивными компонентами.
Главным элементом представляемой разновидности сварки является сам трансформатор. Он не отличается небольшими габаритами и легким весом. При его эксплуатации в условиях повышенной сложности требуются специфические электроды и огромный опыт сварщика.
КПД трансформаторной сварки составляет практически 90%. Однако часть энергии направляется на нагрев. В охладительном процессе важную роль играют вентиляторы. Чем крупнее и массивнее трансформатор, тем мощнее вентилятор.
Сегодня становится заметно, что сварочные трансформаторы постепенно отходят на задний план. Но это не значит, что от них полностью отказываются. Ведь они характеризуются недорогим обслуживанием, отличаются надежностью и долговечностью. С их помощью удается соединять низколегированную сталь, а в этом виде работ им нет равных.
Все о выпрямителях
Сварочные выпрямители являются усовершенствованной модификацией трансформаторов. Они практически не имеют изъянов, что обуславливается использованием переменного тока.
Кроме трансформатора система агрегата оснащена диодным блоком, он же является выпрямителем. Также присутствуют детали регулировки активации двигателя. Переменный ток, помимо изменения параметра напряжения, может преобразовываться в постоянный, что обеспечивает ровную дугу. С таким оснащением конструкции уменьшается разбрызгивание металла, а шов получается ровным, а главное имеет высокий показатель прочности. Что примечательно, выпрямители способны работать с разными видами электродов, объединять детали из черной стали и цветных металлов. Главное, подобрать соответствующий электрод.
При подключении электродов важно руководствоваться знаниями о параметре полярности. Например, для сварки алюминия необходимо использовать обратную полярность.
Важным достоинством выпрямителя является приемлемая стоимость, надежность и хорошее качество получаемых соединительных швов. К недостаткам относятся большой вес оборудования, ощутимая просадка напряжения в процессе работы, а также необходимость иметь достаточный опыт для пользования данным агрегатом.
В профессиональной сварочной сфере выпрямители пользуются широким спросом. Но, несмотря на это, большинство производителей ежегодно снижают производство этих агрегатов.
Описание других разновидностей
Сегодня в продаже представлены разнообразные варианты и виды сварочных аппаратов. Каждый из них имеет индивидуальные характеристики, которыми следует руководствоваться при выборе агрегата для дома или производственных целей.
- Аргонодуговой сварочный аппарат. Представляемая разновидность оборудования требует использования специальных, неплавящихся вольфрамовых электродов. В качестве защитного газа применяется аргон. В аргонодуговом агрегате присутствует источник получения тока, регулятор, горелки для эксплуатации при разной мощности, схема управления, благодаря которой обеспечивается правильный цикл рабочего процесса. Ну и, конечно, стабилизатор.
- Аппарат для точечной сварки. Эти устройства – разновидность сварки термомеханического типа. С самого начала сварочного процесса совмещаемые по схеме элементы конструкции, попадают в поле между электродами. Затем плотно сжимаются, а затем начинается их нагрев и деформирование. Разогрев деталей конструкции происходит за счет импульса тока, благодаря чему достигается фактор разогрева металла до расплавленного состояния и, производится объединение нескольких деталей. По окончанию сварки конструкции остаются совмещенными между собой. Важные достоинства точечной сварки заключаются в экономичности, надежности и прочности соединительных швов. Но, к сожалению, места соединения не отличаются герметичностью, что влияет на ограничение допустимых сфер применения.
- Аппарат для газовой сварки. Данное устройство производит нагрев и соединение металлических деталей пламенем с огромной температурой. Применяются для этого горючие газы, такие как водород, ацетилен или природный газ. Чаще в таких аппаратах применяется и ацетилен. В процессе горения вырабатывается температура 3300-3500 градусов.
Представляемый процесс называется ручной сваркой. Прибор не отличается скоростью выполнения работ и производительностью. Но, несмотря на это, газовая сварка обладает рядом неоспоримых достоинств. Во-первых, рабочий процесс не отличается сложностью. Во-вторых, не требуется подключения к электричеству. В-третьих, аппарат эксплуатируется без использования электродов. В-четвертых, конструкция не имеет сложных элементов.
Прежде чем приступать к работе, необходимо уделить особое внимание подготовке сварочного аппарата. Важно проверить систему регулировки мощности горелки и сразу же установить ее в необходимое положение.
- Плазменная сварка. О плазменной сварке наверняка слышали немногие. Плазма в целом – это газ, способный проводить электрический ток. Ионизация газа происходит посредством нагревания дуги. Чем выше окажется температура плазмы, тем сильнее будет ионизация. Максимальная температура в таком аппарате превышает 10 тыс. градусов. Технологический процесс сварки происходит следующим образом: к горелке подается газ и ток, за счет этого возникает дуга. Затем можно приступать к работе.
Полуавтоматы
Полуавтоматическая сварка по сравнению с трансформаторами представляет собой сложное оборудование. Но, несмотря на сложность конструкции, аппарат отличается большим удобством в эксплуатации. Зачастую полуавтоматическая сварка используется при кузовной реставрации автомобилей. Такие аппараты так же применяются в частном хозяйстве и в быту.
На сегодняшний день полуавтоматическая сварка имеет несколько модификаций. Первые работают исключительно на газе. Вторые – универсальные, имеют переключатель на работу с газом и без него. Третьи работают без газа.
В аппаратах, не требующих наличия газификации, используется флюсовая проволока. При ее горении возникает защитное облако, предотвращающее окисление сварной ванны. Ну и самое главное, элементы флюса наделяют обрабатываемый металл необходимыми параметрами.
Стоит отметить, что разные виды металла требуют использования разного газа. Углекислый газ поможет соединить элементы изделий. Для работы со сталью потребуется сочетание аргона и углекислоты. Для работы с алюминием достаточно использовать только аргон.
Отличительные черты полуавтоматической сварки заключаются в повышенной производительности и качественном шве. К недостаткам относятся разбрызгивание жидкого металла и необходимость применения большого количества расходного материала.
Инверторы
Данная разновидность сварочных аппаратов имеет второе название «импульсные». Сегодня они считаются самыми распространенными, так как имеют небольшой вес и более удобны при эксплуатации.
Около 10 лет назад инверторы были самыми дорогими сварочными аппаратами. Однако сегодня их цена вполне приемлема. Современные инверторные аппараты отличаются наличием трансформаторов небольших габаритов, улучшенными параметрами и характеристиками, а также оптимизацией коэффициента полезного действия.
Силовой трансформатор, присутствующий в конструкции инвертора понижает напряжение от сети до требуемой величины, а электросхемы и стабилизатор способствуют уменьшению импульса тока. Напряжение, подающееся в инвертор, превращается в переменный ток с высокой частотностью. Он подается на трансформатор и на выходе снова выпрямляется.
Генераторы на дизельном топливе или бензине
Сварочный генератор – это агрегат, соединивший в себе сварку и генератор электроэнергии. Подготовка данного оборудования к работе заключается в подключении кабелей, один из которых оснащен держателем для электродов. После остается лишь запустить двигатель. Устанавливать дополнительное оборудование для сварки нет необходимости.
Отличительная черта сварочного генератора заключается в простых настройках, из-за чего устройство широко используется строительными компаниями и коммунальными службами. Именно такие аппараты можно встретить при прокладке труб, отдаленных от электросетей.
Сварочные генераторы разделяются по типу двигателя. Одни могут работать на бензиновом топливе, а другие на дизельном. Бензиновая модель пользуется широким спросом у профессиональных сварщиков и начинающих мастеров. В ее конструкции может присутствовать как двухтактный, так и четырехтактный двигатель. Данный аппарат не отличается высокой мощностью, именно поэтому его можно использовать при работах с незначительной нагрузкой.
Стоит отметить, что сварочный бензиновый генератор отличается хорошими показателями тока, что влияет на высокое качество сварочных работ.
Максимальная мощность применяемых бензиновых генераторов колеблется в пределах 2,6-14 кВт. Объем бака не превышает 25 литров. Максимальная сила тока составляет 300 А. При работе можно применять электроды диаметром до 5 мм.
Дизельные генераторы обладают более высоким потенциалом. Их можно использовать в работах с большой нагрузкой. Они отличаются высокими рабочими ресурсами, предназначаются для применения в промышленной сфере. Мощность двигателя дизельного генератора колеблется в пределах 6-16 кВт. А стационарные конструкции могут достигать мощности до 80 кВт. Из этого следует, что дизельные аппараты для сварки не рекомендуется применять в быту.
Виды сварочных аппаратов
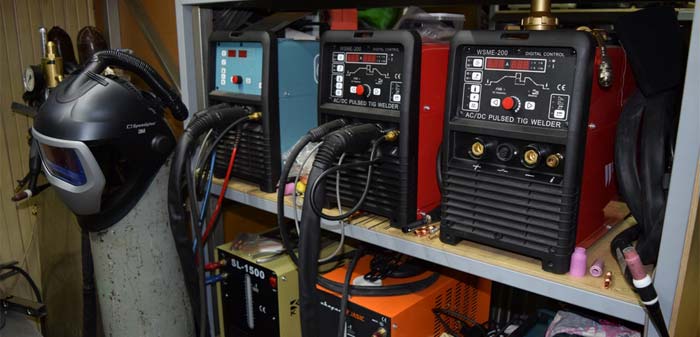
Сварка, как вид соединения металлических элементов, получила массовое распространение чуть больше века назад. Однако сегодня применяется во многих сферах деятельности, от производства электроники до строительства гигантских конструкций. Поскольку состав используемых при этом металлов бывает весьма разнообразным, для получения надёжных сварочных швов было придумано и реализовано множество видов оборудования. Наиболее популярными среди них являются сварочные аппараты. Рассмотрим, какие бывают сварочные аппараты, виды, плюсы и минусы каждого.
Трансформаторы
Трансформатор является наиболее традиционным видом электрического сварочного аппарата. Одновременно он один из самых простых по конструкции. Основным элементом конструкции этого типа сварочников служит понижающий трансформатор, преобразующий напряжение электросети до значения, необходимого для сварки. Сила тока при этом изменяется с помощью разных методик, наиболее известный — смещение одной обмотки относительно второй. По мере изменения промежутка между обмотками меняется ток.
Особенностью сварочных трансформаторов считается переменный ток на выходе, что приводит к заметному разбрызгиванию металла и ухудшению качества швов. Чтобы проводить сварку цветных металлов, повысить качество горения дуги, в структуру аппарата нужно добавлять достаточно массивные и громоздкие компоненты. Основной элемент — трансформатор — также не отличается компактностью и малым весом. При использовании аппарата для производства серьёзных работ необходимы специфические (для переменного тока) электроды и немалый опыт сварщика.
КПД прибора достаточно высокий, достигает 90%, однако часть энергии тратится на нагрев. Охлаждение осуществляется при помощи вентиляторов разной мощности, поскольку требуется охлаждать агрегат весом в несколько десятков, а иногда и сотен килограммов. Применение этого вида сварочных аппаратов сегодня сокращается, но они всё же пользуются спросом, из-за низкой стоимости, надёжности и долговечности. Используются трансформаторы для сварки низколегированных типов стали.

Выпрямители
Сварочные выпрямители можно считать усовершенствованием аппаратов-трансформаторов. В сварочных швах, полученных при помощи выпрямителей, практически исключены те изъяны, что обусловлены применением переменного тока. Устройства, кроме понижающего трансформатора, имеют в конструкции диодный блок (выпрямитель), элементы регулирования, запуска и защиты. Переменный ток не только меняет напряжение, но и преобразуется в постоянный. Это даёт возможность получить ровную, устойчивую дугу. Соответственно, снижается разбрызгивание металла, шов получается более качественным. Работать можно любыми электродами.
Расширяется также сфера использования сварочника — можно соединять не только низколегированные «чёрные» стали, но и цветные металлы, нержавейку, чугун (применяя соответствующие электроды). Поскольку постоянный ток обладает полярностью, не следует об этом забывать — при подключении электродов этом параметр следует учесть. Некоторые сварочные работы целенаправленно выполняются на обратной полярности (сварка алюминия).
Многие производители сегодня снижают изготовление этого вида бытовых аппаратов. Если же говорить о профессиональном использовании, они до сих пор используются довольно широко. Недостатками можно считать большой вес, необходимость работы квалифицированного сварщика, серьёзную «просадку» напряжения в электросети в процессе сварки. Достоинства — невысокая цена, надёжность и неплохое качество шва.

Полуавтоматы
Полуавтоматические сварочные аппараты в среде инертных или активных газов, или просто полуавтоматы — устройства более сложные, нежели трансформаторы или выпрямители. Однако в использовании более удобны. Часто применяются при кузовном ремонте автомобилей, достаточно широко используются в быту, частном домохозяйстве.
Конструкция состоит из следующих компонентов:
- трансформатора;
- выпрямителя;
- привода, подающего проволоку;
- газового баллона;
- рукава с горелкой.
Сваривание деталей осуществляется плавящейся в электрической дуге проволокой, которая в процессе расположена в среде защитного газа. Регулировка тока осуществляется чаще всего ступенчато, подвержена изменению также скорость подачи проволоки. Соотношением этих параметров устанавливается необходимый режим работ.

Различные модели полуавтоматов работают:
- только с газом;
- с газом или без газа (переключается);
- только без газа.
Если работа производится без газа, применяется специальная проволока (флюсовая). Отличается от обычной флюсовая проволока тем, что в её состав, кроме металла, включается флюс. При горении составляющих флюса образуется облако защитного газа, который предотвращает окисление сварной ванны воздухом. Кроме того, активные элементы состава флюса придают металлу нужные параметры, дуга становится более стабильной. При этом не нужен газовый баллон, что удобно, однако сама проволока существенно дороже.
При работе с различными металлами используют разный газ — углекислый при сварке железа, смесь аргона и углекислоты, если работают со сталью, при сварке алюминия — аргон. Газовые баллоны следует применять промышленные либо фирменные.
Полуавтоматы отличаются высокой производительностью, дают прекрасный качественный шов на различных металлах. Недостатками можно отметить разбрызгивание металла и большой расход материалов на угар.

Инверторы
Аппараты этого типа называют также импульсными. Сегодня сварочные инверторы считаются одними из самых распространённых аппаратов из-за своего небольшого веса и общедоступности. И если ещё лет 10 назад инверторы были дороги и не очень надёжны, то сейчас эти недостатки устранены. Использование инверторной методики даёт сегодня уменьшение размеров трансформатора, повышение качественных свойств дуги, оптимизации КПД, снижение разбрызгивания металла при сварке.
Сварочный инвертор состоит из силового трансформатора, назначением которого является снижение сетевого напряжения до нужной величины, блока электросхем и дросселя-стабилизатора, нужного для минимизации пульсаций тока.
Напряжение питающей сети подаётся в инверторе на выпрямитель, на выходе которого блок схем трансформирует постоянный ток в переменный, обладающий высокой частотой. Этот, полученный на выходе силового блока, переменный ток подаётся на сварочный трансформатор высокой частоты, более компактный и лёгкий, чем обычный сетевой преобразователь. Напряжение на выходе сварочного трансформатора снова выпрямляется и подаётся на дугу.

Аргонодуговой сварочный аппарат
Этот вид оборудования для сварки использует специальные неплавящиеся электроды из вольфрама, газом для защиты служит гелий или аргон.
Аргонодуговой аппарат с использованием вольфрамового электрода содержит следующие компоненты:
- источник, обеспечивающий получение постоянного или переменного сварочного тока;
- приспособление регуляции для работы с током;
- комплект горелок для применения с различными напряжениями;
- управляющая схема, обеспечивающая координацию цикла сварки и защиту;
- стабилизирующее устройство для возбуждения, а также выравнивания дуги.
Агрегаты этого вида применяют, если есть необходимость в качественной сварке цветных металлов.

Аппарат для точечной сварки
Сварка точечным способом является одним из видов контактных сварок термомеханического класса. Сам процесс состоит из нескольких моментов. Для начала детали, сложенные необходимым образом, помещаются между электродами и сжимаются друг с другом, после чего нагреваются до момента достижения пластичности и совместно деформируются. Скорость сварки в условиях завода — до 10 точек в секунду.
Детали разогреваются при помощи мгновенного (0,01–0,1 сек.) импульса тока сварки. Этот быстрый импульс даёт возможность достичь разогрева металла до расплавления, что приводит к возникновению объединённой для обеих деталей жидкой зоны. После прекращения действия тока детали по-прежнему совмещены, прижаты друг к другу до снижения температуры и отвердевания расплавленной точки. Сжатие деталей прекращается с задержкой по времени, для создания условий лучшей кристаллизации металла.
Достоинствами точечной сварки можно выделить экономичность, надёжность и прочность шва, несложность достижения автоматизации. К сожалению, подобного вида сварочный шов не обладает герметичностью, что ограничивает сферу его использования.

Аппарат для газовой резки и сварки
Газовая сварка предполагает нагрев детали до расплава пламенем высокой температуры. При этом применяются горючие газы — водород, природный газ, ацетилен. Отличительным свойством этих газов является хорошее горение на воздухе. Чаще всего в газосварочных аппаратах используют ацетилен, легко получаемый с помощью карбида кальция и воды. Температура горения этого газа 3200–3400 °C.
Достоинства газовой сварки и резки металлов:
- Несложная технология.
- Не требуется доступ к электрической сети, нет необходимости в использовании электрического тока.
- Оборудование, на базе которого выполняется сварка, достаточно несложно.
Следует, однако, отметить, что газовая сварка не обеспечит высокую скорость работ и производительность, ведь выполняется лишь вручную.
Серьёзное внимание при газовой сварке уделяется подготовке деталей, регулированию мощности горелки, установке её в нужное положение.

Плазменная сварка
Плазменная сварка (резка) металлов — операция, в ходе которой происходит расплавление металла потоком плазмы. Плазма — это газ, в составе которого содержатся заряженные частицы, проводящие электрический ток. Газ ионизируется путём нагрева дугой, выходящей из плазмотрона. Чем более высокую температуру будет иметь газ, тем выше ионизация. Температура дуги в аппаратах плазменной сварки достигает десятков тысяч градусов.
Технология такая: к горелке в быстром темпе подаётся газ и электрический ток для формирования дуги. Резка происходит не только из-за расплавления металла, но и за счёт того, что скоростной ионизированный поток вымывает металл из зоны действия плазмы.

Кроме знания того, какие бывают сварочные аппараты, при выборе следует учитывать потребности пользователя. И если в автомастерской или на производстве может понадобиться профессиональный аппарат, то для бытовых нужд достаточно недорогого прибора.