Сварка нержавейки полуавтоматом: что нужно, технология, лайфхаки
Сварка полуавтоматом нержавеющей стали — способы и советы по сварочному процессу.
Суть полуавтоматической сварки нержавейки

Сварка нержавейки полуавтоматом — это процесс соединения металла при помощи плавления кромок электрической дугой в среде защитного газа. В аппарате есть подающий механизм, толкающий сварочную проволоку. Она выступает одновременно электродом для замыкания контакта, возбуждающего электрическую дугу, и присадочным материалом. Ток на нее подается через токосъемный наконечник (мундштук).
Проволока проталкивается непрерывно, пока нажата кнопка на горелке. Это позволяет прокладывать длинные швы без отрыва. Одновременно подается защитный газ, поступающий из баллона через редуктор и газовый клапан. При сварке нержавейки используется смесь аргона и углекислоты. Газовая среда вытесняет окружающий воздух, поэтому сварочная ванна не бурлит, жидкий металл равномерно растекается, сварщик может управлять дугой и формировать красивые швы.
Сварочный ток вырабатывает инвертор полуавтомата. В нем настраивается сила тока, напряжение, индуктивность. Подающий механизм бывает встроенный в единый корпус с инвертором или с раздельным исполнением. В нем предусмотрена настройка скорости подачи проволоки и холостая протяжка без газа, необходимая при установке новой катушки, чтобы довести конец проволоки до сопла горелки.
Сферы использования полуавтомата для сварки нержавейки
Сварка нержавейки полуавтоматом широко применяется на разных производствах, в мастерских и в быту. На предприятиях это может быть сваривание элементов автомобилей (защитные дуги бамперов, подножки, выхлопная система), изготовление крупных емкостей и коллекторов химической промышленности, водоочищающих промышленных фильтров и пр. В пищевой промышленности полуавтоматами соединяют магистрали для подачи жидкостей (молоко, соки и пр.).
В быту сварка нержавейки полуавтоматом пригодится при изготовлении бака, оград, решеток. Имея полуавтомат для сварки нержавеющей стали получится самому заварить прогоревший глушитель, сделать емкость, отремонтировать нержавеющую посуду.
Какие легированные стали можно сваривать полуавтоматом

Под нержавейкой подразумевается металл, способный сопротивляться коррозии. Для этого в его составе присутствуют легирующие добавки в виде хрома, никеля, марганца, молибдена. Различают низколегированные, среднелегированные и высоколегированные металлы. Полуавтоматом можно сваривать все виды, но только с соблюдением определенных условий.
Низколегированные стали (содержание легирующих элементов 3-5%) и среднелегированные стали (5-10%) свариваются «на холодную», т.е. можно приставить заготовки и сразу варить полуавтоматом. Высоколегированные металлы (содержание присадок более 10%) можно сваривать так же, но лучше использовать предварительных подогрев до 300-400º С. Эта категория нержавеющих сталей называется аустенитными (высокое содержание хрома и никеля), отлично сваривается при любой толщине и долго сопротивляются коррозии, если правильно подобрать сварочную проволоку.
Что понадобится для МИГ-сварки нержавейки
сварочная горелка с соплом, мундштуком и рукавом с разъемом;
баллон защитного газа;
редуктор для регулировки давления;
газовый шланг для передачи газа от редуктора к аппарату;
кабель и зажим массы;

Хорошим вариантом выступает БАРСВЕЛД проволока 308LSi, которая содержит 8% никеля и 18% хрома, поэтому отлично восполняет выгорающие элементы, защищая шов от коррозии. За счет кремния шов получается повышенной прочности. Проволока подходит для сварки нержавейки полуавтоматом при прокладке трубопроводов нефтяной промышленности, изготовлении емкостей, машиностроении.
Плюсы и минусы MIG-сварки нержавейки
Если сравнивать полуавтоматическую сварку нержавеющей стали с ручной дуговой (ММА) и неплавящимся электродом в газовой среде (TIG), то MIG-сварка выделяется следующими преимуществами:
малое количество дыма;
быстрое ведение шва;
возможность сваривать тонкие и толстые детали;
не требуется останавливаться на замену расходников (менять покрытый электрод или подтачивать вольфрамовую иглу);
удобство работы во всех пространственных положениях.
У метода есть и недостатки, но такие же минусы имеет аргоновая сварка:
требуется газовый баллон, из-за чего усложняется транспортировка;
при работах на ветру защитный газ сдувается, в шве возникают поры;
высокая стоимость расходников.

Основным минусом MIG-сварки нержавейки выступает сильное разбрызгивание присадочного металла. Поэтому следует защищать сопло горелки и околошовную зону от окалин при помощи сварочной химии (спреи и пасты).
Если требуется частое перемещение сварочного оборудования по большому цеху, практично купить тележку для газового баллона. Она может совмещать платформу для полуавтомата, чтобы все перевозить сразу. Когда регулярно планируется варить полуавтоматом нержавейку на выезде (ремонтные работы по вызову и пр.), купите аргоновый баллон на 5 л, который весит 8.5 кг. Его удобнее погрузить в легковой автомобиль и донести до места работы.
С газом или без?
Поскольку транспортировка баллона — это дополнительные усилия, некоторые предпочитают варить нержавейку полуавтоматом без газа, то есть при помощи самозащитной проволоки.
Сварочную ванну хорошо видно, но управлять ей сложнее, поскольку плавящийся порошок образует шлак. Требуется навык, чтобы научиться его отличать от расплавленного металла. После окончания сварки на поверхности шва остается шлаковая корка. Чтобы оценить качество соединения, ее отбивают.
Сварка нержавейки полуавтоматом с самозащитной проволокой позволяет экономить на баллонах с газом, но сама проволока стоит дороже обычной. Качество шва сильно проигрывает сварке полуавтоматом с газом, поэтому такой метод подходит только для неответственных конструкций, где к прочности соединения и внешнему виду шва не предъявляют высоких требований. МИГ-сварка самозащитной проволокой оправдана на большой глубине (тоннели, шахты), высоте или в других труднодоступных местах, куда сложно доставить газовый баллон.
На сколько хватает расходников полуавтомата?
Задумываясь о полуавтоматической сварке нержавейки, стоит знать, на сколько хватит расходки. Самым быстро изнашиваемым элементом выступает токосъемный наконечник. Через него напряжение передается на проволоку. В мундштуке разбивается выходное отверстие, из-за чего проволока начинает «гулять». Это усложняет манипуляции по управлению электрической дугой, снижает качество шва.
При работе полуавтоматом 6-8 часов каждый день, за смену придется заменить 1-2 токосъемных наконечника. Такие детали всегда должны быть в запасе у сварщика. Причем для каждого диаметра проволоки есть свои мундштуки. Когда сварка ведется то проволокой 0.8 мм, то 1.2 мм, мундштуки тоже меняются.

Канал для подачи проволоки служит несколько лет. Потом он забивается грязью и проволока начинает застревать. Прижимные ролики толкающего механизма «живут» до 5 лет. При активном использовании оборудования постепенно изнашивается зажим массы — ослабевает хват, обгорают прижимные «губы». Срок службы зависит от первоначального качества элемента. У любительских аппаратов зажима хватит на пару лет, у профессиональных — до 7-10 лет.
Советы по настройке полуавтомата
Чтобы сварка нержавейки полуавтоматом получилась качественной, важно правильно настроить сварочное оборудование. Режимы выставляются исходя из толщины свариваемых заготовок и используемого диаметра проволоки. Скорость подачи электрода и расход газа тоже значимы. Оптимальные показатели для разных значений представлены в таблице.
| Толщина сторон деталей, мм | Диаметр проволоки для ПА, мм | Сила тока, А | Скорость подачи проволоки, м/ч | Расход газа, л/мин |
|---|---|---|---|---|
| 1 | 0,8 | 55-65 | 100-150 | 6-7 |
| 1,5 | 0,8 | 80-115 | 150-220 | 6-7 |
| 2 | 0,8 | 100-130 | 200-250 | 6-7 |
| 3 | 1 | 150-170 | 400-500 | 8-10 |
| 4 | 1 | 220-250 | 500-600 | 8-11 |
| 4 | 1,2 | 250-280 | 450-650 | 10-13 |
| 5 | 1,2 | 300 | 500-700 | 11-16 |
| 6 | 1,2 | 330 | 600-800 | 11-16 |
Лайфхаки по сварке нержавейки полуавтоматом
Дальше представляем полезные лайфхаки по сварке нержавейки аппаратами МИГ, актуальность которых проверена на практике:
Для сварки легированных и аустенитных сталей установите на полуавтомате обратную полярность. Это значит, что к горелке должен подходить «плюс», а к изделию — «минус». Это сократит тепловложение и защитит от активного выгорания легирующих элементов. При сварке тонкой нержавейки изделие меньше деформируется.
Ведите шов быстро. Тогда он не будет чрезмерно широким и с буграми. Нержавейка при сварке полуавтоматом не сильно растекается по поверхности, а значит задержки на одном месте приведут к наплывам.
Варите углом назад, слева направо. Так хорошо видно сварочную ванну, а жидкий металл дольше находится под защитой газовой смеси. Это предотвращает возникновение пор и трещин.
При сварке листовой нержавейки с толщиной 1-2 мм, вылет проволоки не должен превышать 6-10 мм. Сварка ведется короткой дугой. Аустенитные стали толщиной 5 мм и более свариваются длинной дугой с вылетом проволоки 10-20 мм.
Сваривайте нержавейку только в смеси аргона (80%) и углекислоты (20%). Сварка в чистом аргоне возможна, но проплавление уменьшится, а кромки будут хуже смачиваться.
Способы обработки сварочных швов

В отличие от ТИГ-метода, полуавтоматическая сварка нержавейки приводит к черным швам. Это окислы от плавления металла, газов, сгорания защитных спреев. Чтобы шов был белым, требуется зачистка щеткой по металлу. Тогда чешуя будет видна и соединение станет более красивым.
При необходимости швы можно шлифовать, если это лицевая сторона изделия. Зеркального эффекта, как у TIG-сварки, добиться невозможно без дополнительной обработки. Для этого шов зачищают лепестковыми кругами, постепенно уменьшая зернистость абразива, чтобы убрать все риски на поверхности. Затем металл полируют войлочными насадками с пастой.
Советы по выбору оборудования
Полуавтоматы для сварки нержавейки делятся на бытовые и профессиональные. У них разные цены, качество сборки, продолжительность непрерывной работы и ресурс.
Для дачи или гаража хорошо зарекомендовал себя полуавтомат БАРСВЕЛД Profi MIG-200 D. Он обладает диапазоном сварочного тока 40-220 А и продолжительностью непрерывной нагрузки 60%. Поддерживает установку катушек с проволокой 0.8 и 1.0 мм. Весит модель всего 10 кг, хотя внутри встроен блок подачи проволоки. Аппарат удобно переносить и хранить. Работает он от сети 220 V. При необходимости инвертор переключается на ручную дуговую сварку покрытыми электродами или сварку вольфрамовой иглой в среде защитных газов.


В качестве профессиональной модели рекомендуем БАРСВЕЛД Profi MIG-307 DT с диапазоном сварочного тока 20-300 А. Здесь ПН при максимальном режиме 60%, можно устанавливать проволоку диаметром 0.8-1.2 мм, есть плавные настройки и точечная сварка. Модель поставляется на тележке, куда поместится газовый баллон, что упростит перемещение по цеху. Подключается инвертор MIG к сети 380 V.
При выборе полуавтоматов для сварки нержавейки учитывайте длину рукава горелки. Она бывает от 3 до 5 м. Чем короче, тем проволоке легче проходить через канал. Но небольшие рукава практичны только при сварке за столом или сборке небольших конструкций. Когда требуется повышенная маневренность сварщика, купите горелку 4-5 м.
Если не планируется соединение толстых нержавеющих заготовок 4 мм и более, достаточно полуавтомата на 200 А. Сварка толстых деталей требует более мощной версии. Продолжительная работа полуавтоматом в течение дня будет с меньшими простоями, если выбрать оборудование с водяным охлаждением.
способ управления силой тока, скоростью подачи проволоки (плавный или ступенчатый);
форм-фактор (подающий механизм встроенный или отдельный);
страну сборки (Италия, Германия, Россия, Китай);
допустимое минимальное напряжение сети и потребляемую мощность;
на каких модулях собран инвертор (MOSFET или IGBT).
Сварка полуавтоматом нержавеющей стали — это оптимальный вариант быстро получить качественное, герметичное соединение. При этом важно грамотно выбрать сварочное оборудование и расходные материалы, которые мы рассмотрели в статье.
Сварка нержавейки в домашних условиях: варианты, советы, видео
Выполняя такую технологическую операцию, как сварка нержавейки, важно учитывать как физические свойства материала, так и его химический состав. Только в таком случае можно рассчитывать на то, что соединение будет выполнено качественно и надежно.
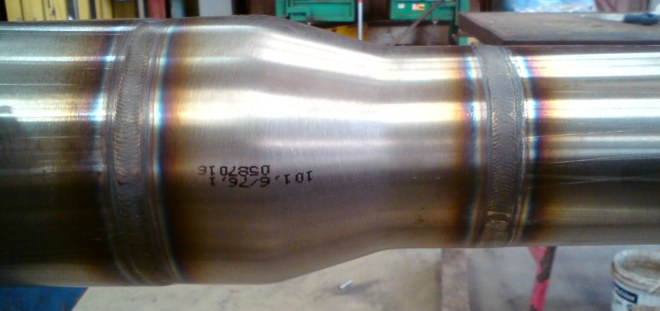
Аргонная сварка нержавеющей стали
Факторы сложности для сварки деталей из нержавеющей стали
Сварку нержавеющей стали затрудняет то, что данный материал относится к категории высоколегированных сплавов, а значит, в его составе в достаточно большом количестве содержатся элементы, влияющие на его основные свойства. В нержавейке, в частности, таким элементом является хром. Его содержание в данном сплаве может составлять 12–30%. Хром наряду с такими элементами, как никель, титан, марганец и молибден, формирует антикоррозионные свойства нержавеющей стали, но в то же самое время наделяет ее и другими особенностями, влияющими на свариваемость.
По этой причине сварку нержавеющей стали всегда сопровождает значительная деформация соединяемых деталей. В отдельных случаях, когда свариваемые детали имеют значительную толщину и между ними не предусмотрен зазор, такие деформации могут привести даже к появлению крупных трещин.
Теплопроводность нержавеющей стали в 1,5–2 раза ниже, чем у низкоуглеродистых сплавов. Такая особенность материала приводит к тому, что соединяемые детали в зоне сварки проплавляются даже при меньших (на 15–20%), чем при сваривании изделий из низкоуглеродистой стали, силах тока.
При сильном нагреве (более 500 градусов Цельсия) в нержавеющих сталях возникает так называемая межкристаллитная коррозия. Происходит это потому, что по краям зерен структуры металла начинают формироваться прослойки, состоящие из карбида хрома и железа. Избежать этого явления можно не только тщательным подбором режима сварки, но и путем принудительного охлаждения свариваемых деталей из нержавейки, для чего можно использовать обычную воду. Однако следует иметь в виду, что охлаждать водой можно лишь детали, изготовленные из хромоникелевых сталей, которые имеют аустенитную внутреннюю структуру.
Перегрев электродов с хромоникелевыми стержнями
Из-за низкой теплопроводности соединяемых материалов и их повышенного электрического сопротивления сварка деталей из нержавейки сопровождается сильным нагревом электродов, стержни которых имеют хромоникелевый состав. Чтобы избежать этого нежелательного явления, используют электроды для сварки нержавейки длинной до 35 см.
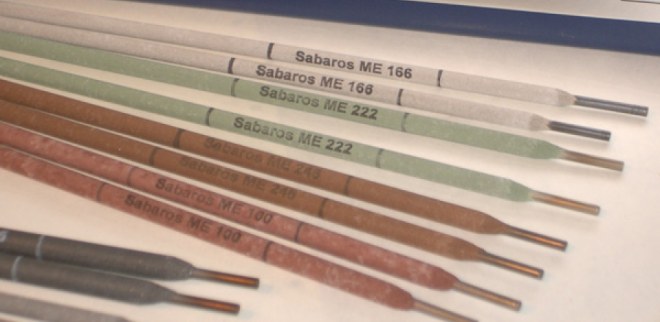
Сварочные электроды Sabaros ME 101 3,2мм для сварки нержавеющих сталей
Наиболее распространенные способы сварки нержавеющей стали
Сварка изделий из нержавеющих сталей, характеризующихся повышенным содержанием хрома, может выполняться с использованием нескольких технологий. Сюда, в частности, относятся следующие виды сварки:
- аргонодуговую (с использованием вольфрамового электрода и режимов AC/DC TIG);
- выполняемую в режиме MMA покрытыми электродами;
- полуавтоматическая электродуговая сварка в среде аргона, проводимая в режиме MIG и с использованием проволоки из нержавеющей стали;
- так называемая холодная сварка для нержавеющей стали, выполняемая под большим давлением (название данной технологии обусловлено тем, что она не предусматривает плавления металла в процессе его соединения);
- шовную технологию и контактную точечную сварку.
Технология сварки деталей из нержавеющей стали предусматривает тщательное обезжиривание их поверхностей при помощи ацетона или авиационного бензина. Делается это для того, чтобы уменьшить пористость выполняемого шва, сделать сварочную дугу более устойчивой, тщательно зачистить кромки соединяемых деталей. Только после тщательной зачистки можно приступать к выполнению операции выбранным способом. Есть несколько основных способов сваривания деталей из нержавеющих сталей, а также технологии, которые применяются достаточно редко. В любом случае принимать решение о том, как варить нержавейку, следует исходя из конкретных условий и требований, предъявляемых к формируемому соединению.
Сварка покрытыми электродами (ММА)
Сварка деталей из нержавейки по технологии ММА, предусматривающая использование покрытых электродов, является самой распространенной технологией. Этот способ достаточно прост, его можно применять и дома, но он не позволяет получать шов самого высокого качества.
Что удобно, такую сварку нержавейки можно выполнять даже в домашних условиях, но для этого вам понадобится специальный сварочный аппарат, который называется инвертор. Чтобы сварка нержавейки инвертором позволила получить соединение, обладающее высокой надежностью, необходимо правильно подобрать электрод для определенной марки нержавейки. Все электроды, с помощью которых проводится сварка изделий из нержавеющих сталей, делятся на два основных типа:
- с рутиловым покрытием на основе двуокиси титана (сварка такими электродами, обеспечивающими небольшое разбрызгивание металла и стабильную дугу, выполняется на постоянном токе и обратной полярности);
- с покрытием на основе карбоната магния и кальция (такими электродами нержавейка сваривается на постоянном токе обратной полярности).
Чтобы понять, какими электродами варить нержавейку, достаточно заглянуть в ГОСТ 10052-75, в котором представлены все типы таких расходных материалов, а также оговаривается, какой из них следует использовать для работы с металлом конкретного химического состава. Для того чтобы выбрать электроды по нержавейке, соответствующие требованиям данного ГОСТа, достаточно знать марку металла, детали из которого необходимо соединить.
Ручная и полуавтоматическая сварка нержавейки в среде аргона (AC/DC TIG, MIG)
Для выполнения ручной сварки нержавейки в среде аргона применяются электроды из вольфрама. Эта технология даже в условиях дома позволяет получать качественные и надежные соединения изделий, отличающихся небольшой толщиной. Сварку такими электродами по нержавейке используют преимущественно для монтажа коммуникаций из труб, по которым под давлением будут транспортироваться газы или различные жидкости.
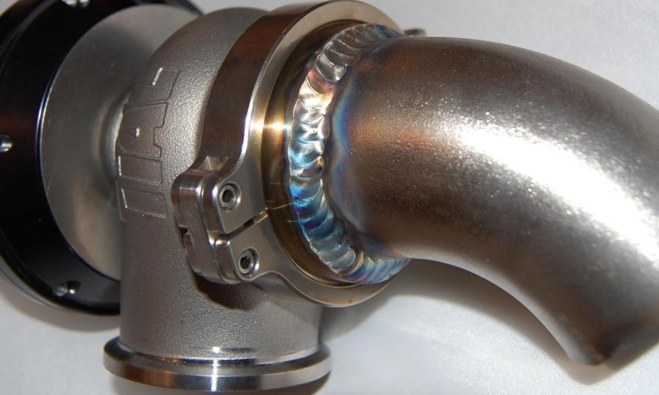
Аустенитную нержавеющую сталь следует сваривать особенно тщательно и с осторожностью
У данной технологии есть определенные особенности.
- Для того чтобы вольфрам, из которого изготовлены электроды по нержавейке, не попал в расплавленный металл в зоне сварки, дугу поджигают бесконтактным способом. Если выполнить это непосредственно на детали не представляется возможным, то дугу зажигают на специальной угольной плите и аккуратно перемещают ее на соединяемые заготовки.
- Сварку нержавеющей стали данным способом можно выполнять как на постоянном, так и на переменном токе.
- Режимы подбираются в зависимости от толщины соединяемых деталей. К таким режимам, в частности, относятся параметры сечения вольфрамового электрода, диаметр проволоки, используемой в качестве присадки, параметры тока (сила и полярность), расход защитного газа, скорость выполнения сварки.
- Очень важно, чтобы уровень легирования присадочной проволоки был выше, чем у соединяемых деталей.
- В процессе выполнения сварки электроды по нержавейке не должны совершать колебательных движений. Если пренебречь этим требованием, это может привести к нарушению сварочной зоны и окислению металла в ее области.
При использовании данной технологии можно сократить расход вольфрамового электрода. Для этого нужно некоторое время (10–15 секунд) не отключать подачу аргона после окончания сварочного процесса. Подобная процедура способствует защите раскаленного вольфрамового электрода от активного окисления.
Благодаря использованию полуавтоматического оборудования могут быть реализованы следующие техники сварки деталей из нержавеющей стали:
- метод струйного переноса, который позволяет эффективно сваривать детали большой толщины;
- сварка короткой дугой – для выполнения соединения деталей небольшой толщины;
- импульсная сварка – универсальная технология, которая позволяет получать качественные и надежные соединения и является самым выгодным вариантом в финансовом плане.
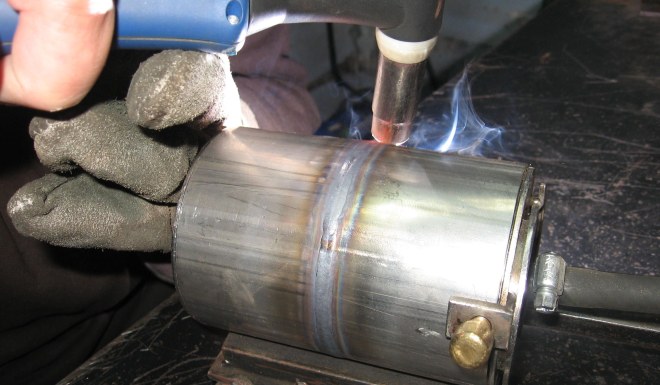
Аргонодуговая сварка нержавеющей стали
Другие технологии сварки нержавеющей стали
Существует еще несколько способов сварки нержавейки, которые лучше демонстрируют себя в определенных ситуациях, то есть не отличаются универсальностью. Сюда относятся следующие способы, предполагающие использование специального оборудования.
Сварка нержавеющей стали с использованием лазерного луча
Такой способ сварки, который даже на видео выглядит очень впечатляюще, обладает целым рядом весомых преимуществ: металл в зоне сварки не теряет свою прочность из-за чрезмерного температурного воздействия, быстро остывает, на нем не появляются трещины, а в его структуре формируются зерна минимального размера. Оборудование для лазерной сварки и сама технология находят широкое применение в различных отраслях промышленности (автомобиле- и тракторостроение, монтаж коммуникаций из труб и др.).
Холодная сварка под большим давлением
Данная технология не предусматривает плавления материала в зоне сварки, а металлические детали соединяются на уровне их кристаллических решеток. В зависимости от получаемого соединения и конфигурации деталей давление может оказываться на одну или сразу на обе металлические заготовки. Очень интересно посмотреть на видео такого процесса: две детали, находясь в холодном состоянии, как будто вдавливаются друг в друга.
Контактная сварка изделий из нержавейки
Такая сварка может выполняться по точечной или роликовой технологии. В результате могут быть соединены тонкие листы нержавейки с толщиной не более 2 мм. При этом используется то же самое оборудование, что и для других металлов.
Какой аппарат лучше всего сварит нержавейку
Сварочный аппарат для сварки нержавейки может применяться любой конструкции — ММА, DC/AC TIG, MIG, но он должен иметь более широкий диапазон регулировок.

Сварка нержавеющей стали отличается некоторой сложностью, которая вызвана особенностью химического состава. По сути, нержавеющая сталь — это сплав железа с хромом с добавлением углерода, марганца, магния, ванадия и прочих элементов в количестве от нескольких сотых до 1-2%. В то же время содержание хрома находится в диапазоне 13-30%.
Сварочный аппарат для сварки нержавейки может применяться любой конструкции — ММА, DC/AC TIG, MIG, но он должен иметь более широкий диапазон регулировок, чем установка для сваривания обычной низколегированной и углеродистой стали. Заслугой тому особые свойства нержавейки:
- низкая теплопроводность;
- высокая химическая активность в зоне расплава;
- значительный коэффициент термического расширения;
- низкая температура плавления.
Учитывая эти особенности, сварочный трансформаторный или инверторный аппарат для нержавеющей стали должен иметь возможность сварки при пониженном токе. В таком случае к зоне шва поступает намного меньше тепла — металл не прогорает и не нарушается его структура.
Также сварочный аппарат для нержавейки должен работать как в прямой, так и в обратной полярности, переключаться на переменный ток и обладать способностью вести сварочные работы в импульсном режиме. Не очень много моделей даже профессиональных аппаратов сочетают в себе все эти возможности, поэтому для работы исключительно с нержавейкой аппарат выбрать довольно сложно.
Кроме сварки электрической дугой, для нержавейки активно применяется и лазерная, но преимущественно в промышленных условиях. На бытовом уровне или в небольших мастерских встретить лазерный сварочный аппарат для нержавеющей стали довольно сложно. Это очень сложное и дорогое оборудование, но есть умельцы, которые в собственных гаражах строят вполне работоспособные установки для работы с лазером.
Особенности сварки ММА

Работать с нержавеющей сталью могут как трансформаторные, так и инверторные аппараты. Особенно такая сварка распространена на бытовом уровне и в небольших цехах, где налажено мелкосерийное производство не слишком ответственных изделий из нержавеющих сталей. Как уже упоминалось, сварочный аппарат для сварки нержавеющей стали может быть любой конструкции, даже любительский. В ММА-сварке важен правильный выбор электродов.
Электроды
Для работы с нержавеющей сталью подходят два вида электродов — основные ( типа СЭЗ ЗИО-8 d4,0) и рутиловые (Lincoln Electric Omnia 46 D3,0). Первые — это покрытые электроды с внешним слоем из карбоната магния или кальция. Они предназначены для постоянного тока обратной полярности. Это значит, что к электроду подключается «+» аппарата, а к свариваемой детали «—». Диаметр электрода выбирается по толщине свариваемой стали и ее марке.
Рутиловые электроды защищенные двуокисью титана (TiO2). Работать с ними можно как при постоянном токе с такой же полярностью, как и в первом случае, так и с переменным током. Они отлично держат дугу и практически не создают брызг металла, что характерно для основных электродов.
Таблица 1. Выбор электродов для нержавейки при сварке ММА

Выбирать электроды, зная марку свариваемой стали, лучше всего по ГОСТ 10052, где для каждого металла из марочника высоколегированных сталей указан точно подобранный электрод.
Почему так важен подбор электродов? Хром, находящийся в составе стали, очень активно взаимодействует с кислородом атмосферы и образует пленку толщиной в несколько атомов, которая, тем не менее, препятствует соединению расплава из разных частей соединяемых деталей. Покрытие электрода, сгорая, создает защитную атмосферу, которая не допускает в сварочную ванну кислород и азот. Но для нержавейки следует подбирать специальный состав защитной атмосферы, поэтому не все виды электродов подходят.
Аппараты для сварки нержавейки

Выбор, каким аппаратом варить нержавейку, зависит от уподобаний и квалификации сварщика. Но, по мнению подавляющего большинства профессионалов, лучше всего для РДС высоколегированных марок сталей подходят инверторные аппараты. При покупке обращайте внимание на такие основные параметры, которые очень сильно влияют на результат работы с нержавейкой:
- Рабочий диапазон температур. Некоторые инверторы не способны работать при отрицательных температурах. У качественного инвертора для нержавейки диапазон начинается от -10 0 С и ниже.
- Сила сварочного тока достаточна в пределах 30-180А;
- Наличие Hot Start, Anti-Stick и Arc Force — обязательно;
- Мощность аппарата должна обеспечивать возможность применения электродов диаметром до 4 мм.
Если ориентироваться на конкретные модели, то для сваривания нержавейки в бытовых и полупрофессиональных условиях отличными характеристиками обладают однофазные аппараты Сварог PRO ARC, ПАТОН ВДИ-200P, Сварог TECH ARC. Они не являются самыми лучшими, но их характеристики можно использовать, как ориентиры при выборе среди моделей других производителей. Для профессиональной работы вполне подойдут WM Pico 162, Lincoln Electric, KEMPPI Minarc.
В семействе трехфазных лучшим выбором будут Сварог ARC 315 Lincoln Electric, EWM Pico, BRIMA ARC.
Аргоновая сварка AC/DC TIG

При сварке тонкого металла, под нержавейку можно установить медную пластину для отвода тепла. После окончания сварки необходимо оставить подачу газа на несколько секунд, так называемый режим Post flow. Это позволяет металлу остыть в достаточной степени без окисления и предотвратить подгорание электрода из вольфрама.
Аппараты для AC/DC TIG способны работать со многими металлами, например, алюминием и его сплавами. В самых современных используется технология Soft Switch, позволяющая резко уменьшить уровень тепловых потерь, настройки баланса тока, изменение частотных характеристик при сварке на переменном токе, режим пульсации.
Особенно интересный режим MIX TIG, который используется в полупрофессиональных и профессиональных аппаратах и представляет собой комбинацию поочередного применения сварки при постоянном и переменном токах. При этом переменный разбивает оксидную пленку без перегрева металла, а постоянный производит расплав и сваривание. Практически все аппараты имеют режим Spot Arc — точечную сварку, позволяющую сделать прихватку металла, точно выполнять лицевые швы.
Лучшие сварочные аппараты — TRITON ALUTIG , Aurora PRO INTER, Сварог PRO TIG, Aurora IRONMAN, Fubag INTIG. Они находятся в разных ценовых категориях, но позволяют выполнять сварку нержавейки приблизительно на одном уровне качества, отличаясь только временем непрерывной работы и ограничениями по мощности.
Сварка нержавейки МИГ/МАГ

Полуавтоматическая сварка нержавейки доступна даже при не слишком больших профессиональных навыках и умениях. Но в руках профессиональных сварщиков аппараты MIG творят настоящие чудеса, справляясь как с тончайшими листами, так и с громоздкими рельефными деталями.
Аппарат МИГ/МАГ должен иметь возможность настроек для работы короткой дугой (для тонких листов), струйным переносом и в импульсном режиме. Газ используется вместе с монолитной нержавеющей проволокой, при сварке порошковой — газ не обязателен. Но порошковая проволока может применяться только при не слишком ответственных работах — со временем шов может покрываться налетом ржавчины. Идеальный случай — нержавеющая проволока по ГОСТ 2246-70 в атмосфере аргона или аргона и гелия.
Лучшие аппараты — Сварог EASY MIG, ФЕБ НОРМА, BRIMA, TRITON MIG 300, профессиональные — EWM Picomig, KEMPPI Minarc MIG EVO 170, Lincoln Electric.
Приглашаем читателей поделиться собственным опытом сварочных работ с нержавейкой. Практические навыки, собственные находки, нестандартные подходы к использованию оборудования — пишите нам обо всем.
Сварка нержавеющих труб: основные технологии
На сегодняшний день сварка нержавеющих труб является весьма востребованной, так как этот материал активно применяется в тех отраслях, где необходимы его антикоррозионные свойства. К примеру, трубопроводы из нержавейки используются в пищевом производстве, а также в коммунальном хозяйстве.
Именно сварка позволяет получить высококачественный технологический шов, обеспечивающий стопроцентную надежность. Сварные работы на нержавеющих трубах выполняются по специальным технологиям. Какие именно рекомендации выдвигаются при этом и как облегчить монтаж, расскажем в нашей статье.
В чем особенности сварки нержавеющих труб

Нержавеющая сталь входит в группу высоколегированных сплавов, в которых основное место занимает хром. Кроме этого, в состав нержавейки входят никель, титан, молибден и другие компоненты, способствующие повышению устойчивости стали к окислению и коррозии.
Самой эффективной технологией соединения деталей из нержавеющей стали является сварка.
Особенности технологии сваривания нержавеющих труб:
- Невысокая степень свариваемости оказывает существенное влияние на характеристики соединения.
- Из-за низкой теплопроводности нержавеющая сталь в процессе сварки проплавляется, даже если используется ток небольшой силы.
- Повышенный коэффициент расширения способствует «растяжению» изделия при нагревании. Соответственно, при остывании заготовка будет сжиматься. Наличие в структуре конструкции инородных металлов с небольшим коэффициентом расширения приводит к образованию микротрещин. В связи с этим, при сварке нержавеющих труб нужно правильно подойти к выбору расходных материалов.
- При температуре свыше + 500 °С в нержавеющих трубах будут протекать процессы межкристаллитной коррозии, для предотвращения которой нужно внимательно выбирать режим сварки и осуществлять принудительное охлаждение свариваемых деталей.
Сварка нержавеющих труб, особенно если они имеют тонкие стенки, должна осуществляться с учетом характеристик материала, который существенно отличается от обычной стали. Нержавейка отличается низкой теплопроводностью (почти на 70 %), а следовательно, при ее сваривании увеличивается вероятность прожига металла в местах соединения. Чтобы избежать перегрева кромок труб, для сваривания нержавеющей стали показатель силы тока должен быть на 20 % ниже, чем при работе с изделиями из черного металла.
Рекомендуем статьи по металлообработке
Высокий коэффициент температурного расширения нержавейки повышает риск деформации и растрескивания материала в зоне сваривания. Чтобы избежать таких последствий, между соединяемыми кромками труб следует оставлять технологический зазор. Такое решение позволяет металлу расширяться, поэтому последствия деформации будут минимальными.
При выполнении сварки нержавеющих труб высоколегированными электродами нужно учитывать высокое сопротивление нержавейки. Таким образом, электроды будут перегреваться, снижая качество шва. Если у вас нет возможности использовать другую технологию сварки, нужно до минимума уменьшить длину электродов.
Основные технологии сварки нержавеющих труб

Широкое использование нержавеющей стали для изготовления различных конструкций и деталей способствовало развитию технологий сваривания подобных сплавов. Сварка нержавеющих труб по ГОСТу может выполняться различными способами: с использованием ручных аппаратов дугового сваривания MMA, вольфрамовым электродом в аргоновом слое TIG, полуавтоматическими устройствами в инертном газе – MIG/MAG, лазерным оборудованием.
В отличие от процессов сваривания деталей из углеродистых сталей, для выполнения работ с нержавейкой нужно использовать специальные технологии, учитывающие физические характеристики и химический состав этого материала.
В большинстве случаев перед сваркой детали из нержавеющей стали нужно прогреть. Этот этап необязателен для сплавов, содержание углерода в которых не превышает 0,2 %. Для сваривания деталей из нержавеющей стали, толщина которых превышает 0,3 см, их прогревают до температуры +150 °C.
На промышленном производстве для сваривания нержавеющих труб могут использовать методы плазменной, высокочастотной и лазерной сварки.
В домашних условиях для таких работ может применяться:
-
Ручная сварка с помощью короткой дуги (при этом электрод не должен перемещаться поперек шва)
Использование феррита помогает защитить сварочный шов от коррозии, помимо этого, повышается стойкость к горячему растрескиванию. Сварка нержавеющих труб полуавтоматом обычно выполняется током обратной полярности. В противном случае дуга не будет устойчива. Если сварка происходит по вертикали или на потолке, то мощность тока снизиться до 30 %. Для предотвращения возникновения водородных пор электроды проходят процедуру прокаливания.
Если необходимо соединить трубы толщиной от 3 до 50 мм, используют сварку под флюсом. Поскольку при использовании этого способа осуществляется плавный переход между нержавеющей сталью и швом, соединение будет меньше подвергаться коррозии. При работе флюсом затрачивается меньше усилий, потому что стенки труб гораздо толще (более 10 мм), чем при сварке ручным способом (обычно 4 мм). Вылет электродов здесь меньше в два раза, чем при обычном значении. Помните, что флюс необходимо прокаливать перед началом работы.
Используя углекислый газ при сварке нержавеющих труб, вы получите оксидную пленку на шве, а также множество брызг. Это означает, что стойкость шва к коррозии окажется низкой. Для ее увеличения используют эмульсии.
Что необходимо при сварке нержавеющих труб

При сварке нержавеющих труб необходимо обратить внимание на несколько важных моментов, которые перечислены ниже:
- Используйте напильник, шлифовальную машинку (болгарку) или бумагу для очищения кромок трубы.
- Чтобы убрать жирный налет с кромок, воспользуйтесь ацетоном. Помимо этого, вещество поможет наладить стабильную работу электрической дуги. Сварка будет более высокого качества.
- Обязательно оставьте небольшое отверстие между двумя деталями. Так вы сможете избежать деформации частей при работе с ними.
Виды сварки нержавеющих труб
Необходимо следовать конкретной технологии при работе с тонкостенными нержавеющими трубами. В этом случае вы сможете получить сварочный шов высокого качества, который будет надежно и долго служить вам. Конструкция, сваренная подобным образом, будет высококачественной и привлекательной внешне.
Сварка нержавеющих труб электродом
Часто неопытные сварщики задаются вопросом о том, можно ли варить нержавеющую сталь, используя обычные электроды. Стоит заметить, что проводить сварочные работы со сталью, стойкой к коррозии, обычными электродами можно. Если у вас нет под рукой специальных материалов для сварки, можно использовать обычные расходники. Такую технику обработки сварщики используют лишь в домашних условиях, поскольку к промышленной сварке предъявляются более серьезные требования к качеству и надежности работ.
Если говорить о технологической стороне работ, то лучше использовать электроды со специальным покрытием. Простые электроды негативно влияют на качество, поскольку нержавеющая сталь может покрыться микротрещинами.
Подводя итоги, можно сказать, что сваривать детали из нержавеющей стали обычными электродами можно. Но лучше оставить этот вариант на крайний случай.
Сварка нержавеющих труб аргоном
Работу с аргоном проводят при использовании неплавящихся вольфрамовых электродов, которые закрепляют в центре сопла, оттуда газ направляется к стыку. При этом создается особая защитная зона. Сварочный шов образуется при плавлении проволоки, которая может подаваться как автоматически, так и вручную.
Сварщик должен помнить, что шов накладывают продольными движениями горелки и проволоки. Если случайно выйти за пределы зоны сваривания, шов не будет качественным. Проводить сварку аргоном лучше с двусторонним поддувом. Избегайте касаний деталей электродом. Правило действует даже при розжиге дуги.
Опытные специалисты чаще всего пользуются графитовыми или угольными пластинами, с помощью которых удобно перемещать дугу. Зона сварки должна находиться в аргоновой среде в течение 10 секунд. В таком случае шов остынет быстрее и не будет подвержен последующему электродному окислению.
Как уже упоминалось выше, сварка нержавеющих труб аргоном выполняется с поддувом с обеих сторон. Как это лучше сделать:
- забиваем пробку в любой торец одной из труб при помощи подручного материала;
- стыки двух труб закрепляем при помощи изоляционной ленты;
- аргон закачивается через отверстие второй трубы посредством горелки;
- как только трубы заполняются аргоном полностью, открытая сторона также закупоривается;
- изоляционная лента убирается, начинается сварка.
Орбитальная сварка нержавеющих труб
Принцип работы такой же, как и при аргонодуговом способе. Однако сварочная головка проводит работу вдоль стыка, по окружности. За счет этого шов получается непрерывным. Поэтому и метод называется орбитальным. Сварка контролируется специальным процессором, поскольку процедура полностью автоматическая. Длина дуги определяется за счет крепления ее к сварочной головке в необходимом положении.
Функции процессора позволяют менять параметры работы в зависимости от работы головки при орбитальной сварке. Необходимо разделить весь стык на вертикальные, горизонтальные и угловые участки. Когда сварочная головка будет проходить по любому из участков, система сама изменит параметры на нужные:
- параметры сварочного тока;
- быстрота работы головки;
- использование аргона;
- темп подачи проволоки.
Так как процессор позволяет сделать условия для сварки максимально оптимальными, шов получается однородным и высококачественным. Трубы диаметром от 8 до 275 мм соединяют при помощи головки открытого вида. Изделия с большим диаметром наполняют инертным газом, а затем используют закрытый вид конструкции. Для прочной сварки толстых труб необходимо проводить работы в несколько этапов, при этом меняя угол наклона сварочной головки.
Весь процесс занимает больше времени, чем при других видах сварки, поэтому в комплекте также имеется блок для охлаждения устройства.
Холодная сварка нержавеющих труб
В данном случае для соединения необходимо применить специальный двухкомпонентный клей. Обычно его используют на время, при ремонте труб. Смесь компонентов наносят на нужное место, затем вся сварка затвердевает. Помните, что подобный вид сварки не может быть использован при работе с металлами разного рода. Холодную сварку может проводить любой человек без специальной подготовки.
Плазменная сварка нержавеющих труб
Для сварки нержавеющих труб плазмой могут использоваться два метода:
- Ручной способ сваривания пи помощи дуги, возникающей между поверхностью трубы и электродом, с током от 0,1 до 15 А.
- Автоматическое сваривание с применением плазмотрона. В этом случае процесс сварки нержавеющих труб осуществляется за счет плазменного пучка, который формируется током свыше 100 А.
Какой бы метод сварки нержавеющих труб вы ни выбрали, нужно помнить, что долговечность и надежность трубопровода будет зависеть от качества сварного шва. Добиться нужного результата можно и ручным свариванием, но лучше для такой задачи приобрести полуавтомат для аргоновой сварки (такое оборудование имеет маркировку TIG). С помощью такого аппарата можно эффективно соединять трубы с толщиной стенок более 1 мм.