Сварка чугуна аргоном: способы, выбор присадки, технология
Чугун применяется для литья различных матриц, форм, деталей станков, блоков для поддержания канатов грузоподъемной техники. Когда в таких изделиях появляется трещина или обламывается борт, возникает необходимость в ремонте. Самый качественный способ сварки чугуна – аргоном (TIG). В этом обзоре мы рассмотрим, какое понадобится оборудование, расходные материалы, как подготовить детали и выполнить сам процесс аргоновой сварки чугуна.
Особенности сварки чугуна
Некоторые сварщики не любят варить чугун, поскольку этот материал относится к трудносвариваемым. При создании шва образуется ряд дефектов, нередко работу приходится переделывать по несколько раз. Поэтому стоит рассмотреть особенности материала, чтобы знать, с чем предстоит столкнуться.
Виды чугуна
Чугун – это сплав железа с углеродом (минимальное содержание 2,14%) и другими компонентами. Чаще всего при производстве используются добавки кремния, марганца, серы, фосфора.
За счет высокого содержания углерода металл очень твердый, но хрупкий и не пластичный. Углерод может быть в виде цементита или графита. Тип и форма углерода определяют конечную марку чугуна:
- Белый – очень хрупкий, в состав входит ледебурит, а графита нет совсем (только цементит).
- Высокопрочный – графит содержится в форме сфероидов.
- Ковкий – для создания применяется графит в хлопьях и длительный отжиг. Имеет повышенную прочность и ударную вязкость.
- Серый – задействован графит в форме пластин. Чаще других применяется в литейном производстве.
- Половинчатый – имеет в составе графит и ледебурит.

По классификации металл подразделяется на: жаростойкий, износостойкий, коррозионностойкий. Возможно легирование медью и другими элементами. В зависимости от вида чугуна, его температура плавления составляет 1147-1538 ⁰С. Во время сварки чаще всего вам придется иметь дело со сплавами, плавящимися при 1500 ⁰С.
Свариваемость чугуна и другие свойства
Сваривать чугун труднее, чем обычную малоуглеродистую сталь. Чаще всего сварщики сталкиваются со следующими дефектами:
Во время ведения шва при выгорании углерода из сварочной ванны выделяются газы, что приводит к образованию пор. Последние делают шов негерметичным и ослабляют его. Жидкий металл может вступать в реакцию с азотом, водородом и водяным паром, присутствующими в окружающем воздухе. Поэтому важно надежно защищать сварочную ванну от воздействия внешней среды.
Трещины
Металл обладает пониженной теплопроводностью, поэтому место сварки сильно нагревается, а окружающие участки остаются холодными. Еще на границе шва образуется легкосплавное соединение железа и сульфида железа. Это приводит к разнице температур, напряжению и растрескиванию. Причем происходит это не сразу после сварки, а постепенно. По мере остывания можно услышать, как изделие трещит, что означает образование дефектов.
Непровары
Во время сварки из материала активно выгорает кремний. На его месте образуется оксид с повышенной температурой плавления, что препятствует свариваемости.
Деформации конструкции
Сильные внутренние напряжения от нагрева приводят к перекосам, перекручиванию и другим деформациям. При попытке выровнять деталь механическим путем, шов трескается, поскольку хрупкий и не пластичный.
Чем и как сваривать чугун при помощи технологии TIG

Сварка чугуна неплавящимся электродом в среде инертного газа (технология TIG) возможна холодным или горячим способом. В первом случае сварщик сразу приступает к сварке, а во втором – деталь предварительно нагревается до температуры 600 ⁰С. Это обеспечивает равномерное распределение тепла, снижает деформации, дает нормально кристаллизоваться металлу, чтобы молекулярная решетка стала прочной. Следовательно, для малоответственных деталей, которые не испытывают высоких нагрузок, подойдет холодных способ сварки чугуна, а для ответственных изделий обязательно нужен предварительный подогрев.
Во всех случаях после сварки чугун должен остывать медленно. Это предотвратит образование трещин и деформации. Для этого изделие оставляют в горниле, засыпая золой. Крупные заготовки на месте сварки засыпают песком, который задерживает выход тепла, продлевая период остывания.
Необходимое оборудование и инструменты
Для сварки чугуна необходим инвертор ТИГ, выдающий постоянный ток. Возможность переходить на переменный здесь не нужна, поэтому можно сэкономить. Работа ведется аргоновой горелкой. Дуга горит между неплавящимся вольфрамовым электродом и изделием, к которому подключена масса. Сварочная ванна защищается инертным газом, подающимся из сопла горелки. Соответственно, понадобится аргоновый баллон, редуктор с манометрами, газовый шланг для подключения аппарата. Сваривать чугун только за счет плавления кромок основного металла – плохая идея. Поэтому необходима присадочная проволока.
Из инструментов для сварки чугуна понадобятся:
-
с зачистным кругом для разделки кромок, обработки шва;
- угольник, чтобы точно выставить две стороны на плоскости;
- струбцины, предотвращающие смещение заготовок, когда они еще не прихвачены; , чтобы зачистить шов и осмотреть его после сварки на наличие дефектов;
- рулетка, помогающая точно выставить диагонали для крупных деталей;
- треугольный напильник, если нужно местно «зарезаться» в шов для удаления поры, непровара и повторной сварки;
- молоток для легкой корректировки заготовок, если они прихватились чуть криво.
Из средств защиты необходима сварочная маска, желательно хамелеон, перчатки, куртка. Хотя чугун не сильно «плюется» во время сварки, кожу рук лучше все же закрыть, поскольку останутся ожоги от ультрафиолетовых лучей электрической дуги.
Сварка чугуна в домашних условиях
В этой статье мы рассмотрим технологии сваривания чугуна в домашних условиях с применением двух основных приемов: холодным и горячим методом.
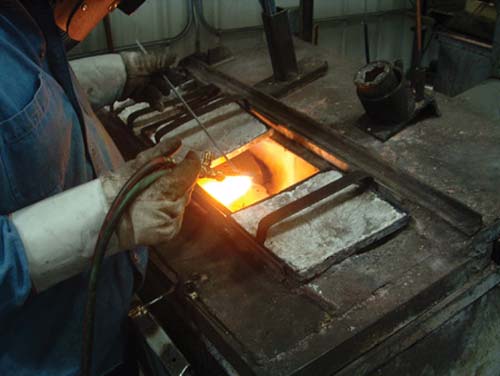
Сварка чугуна требует другого технологического подхода. Это связано с химическими особенностями металла, что влияет на его обработку и, в частности, на сварку.
В этой статье мы рассмотрим технологии сваривания чугуна в домашних условиях с применением двух основных приемов.
Особенности материала

Чугун по своему составу — соединение элементов железа и некоторого количества углерода. Но, в сравнение со сталью, последнего в нем свыше 2,14 %.
В зависимости от составов чугуны бывают белые и серые.
Белый чугун по своей сути полуфабрикат и используется для производства ковкого металла. Он очень хрупкий и изделия из него не производят.
Серый вид этого металла чаще всего применяют в промышленности и изготовлении различных вещей.
Также есть ковкие и высокопрочные чугуны.
В чем особенности этого материала в сварочных работах? Главное — это трудности с получением качественного шва, связанные со следующими проблемами.
- Чугун в силу своей неоднородной структуры склонен к растрескиванию в месте сваривания. Это связано с воздействием на него высокой температуры дуги, что приводит к его отбеливанию и изменению состава в месте варки (высокая температура плюс быстрое остывание).
- Вследствие высокотемпературного влияния электрической дуги происходит выгорание части углерода в составе металла, как следствие — в сварном шве образуются поры. Это не добавляет прочности такому соединению и качество значительно ухудшается.
- При расплавлении чугун очень текуч, что не позволяет сформировать правильный шов. Чем выше процентный состав углерода, тем текучесть будет выше.
- Также при сварке могут образовываться окиси в составе шва, которые тоже не упрочняют соединение. К тому же, окислы более тугоплавки.
Такие особенности значительно затрудняют сварочные работы по чугуну. Главная сложность — это непредсказуемость результата в итоге сварки. Чаще всего образовываются трещины на поверхности уже во время остывания металла.
Самым плохим чугуном для сварки является темно-серого или черного цвета (высокая вместимость графита). Такие виды лучше всего не варить в домашних условиях, в большинстве случаев это приведет к растрескиванию шва и самой детали.
Определить такие виды металла можно проведя рукой по излому. При большой вместимости графитов чугун «мажется».
Но, несмотря на трудности, сварное соединение все-таки возможно. Как проводиться сварка чугуна?
Способы сварки
Холодный способ сварки

Сваривание чугунных деталей холодным способом более простое, но нужно использовать специально предназначенные для этой сварки электроды.
Если пользоваться обычными (стальными) электродами без предварительного нагрева, то в сварном шве образуется металл в виде высокоуглеродистой стали с элементами, входящими в состав чугуна (серы, фосфора, марганца и прочих).
К тому же, такой шов нельзя зачищать, ввиду его высокой способности к растрескиванию. Слишком быстрое остывание приведет к образованию белого чугуна в месте рядом со швом. Металл станет твердым и очень хрупким.
Холодное сваривание проводят электродами небольшого диаметра и на малом токе.
Чаще всего такой способ целесообразно использовать при небольших объемах работ и невозможности сделать подогрев деталей.
Холодную сварку чугунных деталей можно проводить стальным электродом только в том случае, если швы не будут испытывать нагрузки на растяжение. Чаще всего используются медно-никелевые электроды, или же имеющие в своем составе медь и железо.
Горячий способ

Использование такого метода сваривания чугуна более целесообразно в домашних условиях. При подогреве сварочный шов более качественный, так как отсутствую процессы отбеливания металла и его закалки.
Горячий способ может быть местным или общим (частичный прогрев или полностью всей детали).
Для нагревания стоит использовать печь, где деталь будет равномерно прогреваться со всех сторон.
Также различают варианты прогрева в зависимости от температурного показателя
- Горячий — от 500 до 600 градусов.
- Полугорячий — от 300 до 400.
- Теплый — от 150 до 200.
Вся технология заключается в нагревании детали до необходимых температур перед свариванием и медленном охлаждении после завершения процесса.
Нагрев не должен превышать показатель 600-650 градусов. Иначе это приведет к изменению в структуре чугуна. Также нужно соблюдать неспешное нагревание, выдерживая скорость в 150 градусов в час.
Охлаждение тоже происходит неспешно. Лучше всего — поместить деталь в печь, в которой происходило нагревание, где и будет происходить остывание вместе с ней.
Как варить чугун
Подготовительные работы
Требования к предварительной подготовке при сварочных работах по чугуну намного выше, чем в стали.
- Во-первых, структура чугуна может привести к разрастанию повреждений.
- Во-вторых, пористость способствует проникновению загрязнения глубже в металл. Настоящая головная боль по очистке чугуна от машинного масла, которое очень глубоко проникает в поверхность.

Очищают поверхности чугунных деталей с помощью щетки по металлу и наждачной бумагой, тщательно устраняя все загрязнения и ржавчину. Можно воспользоваться болгаркой со специальной насадкой с металлическим ворсом.
При наличии машинного масла его нужно удалить, используя растворитель.
Также потребуется зачистка всех неровностей, поверхности должны быть ровными и гладкими.
По краям свариваемых деталей или трещин нужно сделать фаску. Кромки при этом скашивают, пользуясь подходящим инструментом.
При этом стоит помнить о хрупкости металла. Если края скругляют зубилом, то это делают очень тонкими слоями, постепенно. Толщина стружки должна быть не более 1 миллиметра.
Вокруг будущего соединения, на ширину в 20-30 мм, все зачищают до блеска металла.
После подготовки переходят к свариванию. Как заварить чугун используя основные методы в домашней мастерской?
Сваривание без подогрева
Лучше всего использовать электроды, в составе которых есть медь или никель. С последним углерод не вступает в соединения, что не приводит к образованию белого чугуна в шве. При этом сам шов не будет иметь слишком высокую твердость и легко зачищается и поддается любой обработке.
Такими же свойствами обладает и медь.
Чаще всего распространены железно-никелевые, железно-медно-никелевые электроды. С производителей можно обратить внимание на расходники от компании ESAB.
Режим сварки (сила тока и полярность), обычно указывается на упаковке с самими электродами.
Варка происходит в несколько этапов. После наложения каждого шва, ему дает остыть, после чего возобновляют работу.
Главное — это не пережигать металл, а как бы наплавлять расплав на свариваемую поверхность.
Для более качественной сварки лучше использовать горячий способ.
Сварка с нагревом

Итак, как варить чугун электросваркой с предварительным нагреванием?
- Поверхности заготовок или детали тщательно очищают от любого загрязнения.
- Если нужно заварить сквозные пробоины или трещины, то для предотвращения вытекания расплава используют специальные формы. Их изготавливают из графитовых пластин.
- Нагрев деталей в промышленных условиях производят в специальных индукционных нагревателях, дома для этой цели подойдет печь. Температуру нагрева определяют зависимо от массивности и толщины чугуна (от 300 до 600 градусов).
- Используя нужные электроды, выставляют соответствующую силу тока (сварка чугуна происходит на большей мощности, чем при варке стали).
- Нужно также настроить аппарат на постоянный ток при прямой полярности (кабель держателя ставят на минус, а массу — на плюс).
- Во время ведения шва нужно, чтобы сварочная ванна была достаточно заполнена расплавом, при этом его как бы перемешивают кончиком электрода.
- После завершения варки нужно обеспечить медленное остывание. Лучше всего сваренные детали засыпать теплоизолирующим материалом (древесным углем или сухим песком), также можно оставить чугун в остывающей печи, которую использовали для нагрева. Остывание зависит от массивности, слишком большие детали могут остывать до 5 суток (в промышленных объемах).
Горячий способ варки чугунных соединений более трудоемкий и ответственный, но его использование позволяет получить на выходе качественный шов без дефектов.
Сварка инвертором чугуна — довольно сложный процесс. Требуется тщательная подготовка самих деталей и внимательный подбор расходных материалов. Особенно важно, какими электродами осуществляется соединение при холодной сварке.
А что вы думаете по этому поводу? Есть ли у Вас опыт сваривания чугунных деталей электросваркой в домашних условиях? Какими приемами вы пользовались при этом? Ваш опыт важен для нас. Оставьте свои комментарии к этому материалу.
Технология и особенности сварки чугуна: выбор оборудования
 Чугун — сплав железа с углеродом, отличается от сталей содержанием последнего (более 2,14%), а также особенностями кристаллической структуры.
Первоначально, являлся побочным продуктом получения стали, точнее — отходами. Его даже называли «свинским железом».
Со временем, благодаря температуре плавления на 300ºС меньшей чем железа, материал начали использовать для литья. И сегодня чугун важная составляющая современной промышленности. Его используют станкостроители, автомобильная промышленность. Применяют в строительстве, бытовых изделиях.
Виды чугуна и особенности сварки изделий
Чтобы разобраться, как сварить чугун, решить возникающие при этом сложности, нужно знать, что он собой представляет, чем отличается от стали.
Существует два основных вида этого металла:
- белый;
- серый.
Первый отличается хрупкостью, которую придают ему включения цементита — карбида железа (Fe3C). Он же дал чугунам этого типа название, окрашивая излом металла белым или светло-серым цветом.
Используют их для переделки на сталь (передельный), получения ковкого чугуна.
Серый получил название от излома темно-серого цвета, с блесками, который придает графит. Возможность получать материал разной степени прочности и пластичности, высокие литьевые качества, сделала его основным сырьем промышленных изделий.
 Одновременно, текучесть усложняет сварку чугунных деталей. Металл стремиться вылиться, не образуя шва. Помимо этого, температура дуги приводит к появлению тугоплавких окислов. Графит на стыке выгорает, образуя поры.
На этом проблемы того, как сварить чугун электросваркой не заканчиваются.
При снижении температуры от 750ºС, графит соединяется с железом, образуя цементит. При этом шов из серого становится белым и хрупким.
Методы
Несмотря на сложность процесса, сварка чугунных изделий возможна и распространена. При этом, чаще всего выполняется сварка чугуна с чугуном. К примеру, при монтаже канализационных труб.
Различают две основных технологии:
- Горячая.
Отличается предварительным нагревом деталей нагревают. Это делают индукционными и газовыми печами. Для небольших изделий используют горны, газовую горелку, паяльную лампу.
После того, как детали удалось приварить, охлаждают изделие не сразу, выдерживая материал иногда до трех – шести суток.
Сваривание предварительно раскаленного металла позволяет избежать локальных напряжений, перекаливания шва. Процесс технологически сложен, занимает много времени, требует дополнительного оборудования.
- Холодная.
 Это метод дает менее прочный шов, но быстрее и проще. Используют для холодного метода как газовую, так электросварку. Разумеется, понятие «холодная» достаточно условно. Температуры создаваемые при этом методе ничуть не меньше.
Способ позволяет как варить чугун электросваркой в домашних условиях, так применять его в самых неприспособленных для этого местах: трюмах кораблей, моторных отсеках тяжелой техники и т.п.
Используют его для соединения не ответственных деталей, ремонта небольших повреждений.
Подготовка деталей
Прежде чем перейти к сварке, детали необходимом зачистить до блеска. Выполняют это ручными или механическими щетками со стальным ворсом.
Края трещины, либо соединяемых деталей разделывают, снимая фаску под углом 40-45 градусов, на глубину 0,5-0,7 от их толщины. Трещины прорезают на всю глубину, для полного провара.

Соединяемые края не должны быть острыми. Каверны и раковины рассверливают на всю глубину повреждения.
Чтобы предотвратить дальнейшее распространение трещины, ликвидировать места возникновения напряжений поступают следующим образом.
От места, где разлом заканчивается, отступают 6-7 мм, по направлению его развития и сверлят сквозное отверстие. Сверло используют диаметром порядка 4 мм.
[stextbox выявления практически невидимых трещин поможет обычный керосин. Его наносят там, где заметна или предполагается наличие трещины. Обратную сторону покрывают болтушкой из мела и воды. При этом, даже невидимые простым глазом трещины проявляются на меловом слое желтым цветом.[/stextbox]
Процесс
После того, как все для сварки чугуна готово, приступают к самой сварке. Работы как по горячей, так холодной технологии производят:
- газовой сваркой;
- плавкими электродами, стержневыми либо проволочными (инвертором либо полуавтоматом с углекислым газом);
- сваркой неплавким электродом, с присадочными стержнями, в том числе в среде инертного газа (аргон, гелий).
Зона шва, или сплавления деталей наиболее «капризная» часть соединения. Распространенный дефект при этом отслаивание наплавленного материала. Избежать его помогает методика сварки по шпилькам.
Их завинчивают в отверстия с нарезанной метрической резьбой. Количество зависит от размера деталей. Правильный диаметр принимается по специальным таблицам.
Сварка ведется инверторными аппаратами, в том числе полуавтоматическими. Последние, за счет охлаждающего эффекта углекислоты дают качественное соединение
 При сварке сначала обваривается каждая шпилька, затем заполняются пространство между ними.
Подобным способом удается справиться даже со столь сложной задачей, как заварка чугунного блока двигателя электросваркой.
[stextbox прорезки при разделке трещины, а значит и будущего шва выдерживают в пределах 3-5 мм. Меньшая щель даст качественный провар. С другой стороны, чем толще шов, тем выше «отбеливание» свариваемых краев, повышение их хрупкости.[/stextbox]
Газовая
Нагрев газовой горелкой выполняют медленно для того, чтобы при доведении стыка до жидкого состояния графит успел растворится в жидкой ванне. Его выгорание и выдувание приведет к отбеливанию, а значит повышения хрупкости стыка.
Горелку держат на большем расстоянии, чем при сварке сталей, чтобы получить равномерный прогрев по возможности большей поверхности.
 Для поглощения выделяющейся окиси углерода (угарный газ) используют специальные флюсы. Самый простой — плавленая бура (гидрат тетрабората натрия).
Для присадки используют сварочные прутки из чугуна. По мере расплавления их вводят в свариваемую зону, распределяя колебательными или спиральными движениями.
При работе с легированными чугунами, в состав присадок вводят аналогичные добавки (из простых — нержавейка).
Холодная
Поскольку при холодной сварке неизбежно отбеливание металла в месте стыка, качественное соединение, аналогичное горячему способу, получить нельзя. Тем не менее, ряд методов дает прочность достаточную для большинства случаев.
Чтобы решить задачу как заварить чугун обычным электродом в домашних условиях, воспользуйтесь простым способом. Намотайте на его стержень медную проволоку, толщиной не менее миллиметра, виток к витку. После чего варите на минимально возможном токе.
Прочность подобного стыка невысока, поэтому на производстве используют специальные электроды.
Они представляют собой стержень, имеющий покрытие из двух или трех слоев. Первый состоит из легирующих добавок, графита, различных присадок. Второй и третий содержат флюсы, обеспечивающие защитное газообразование, а также шлаковое покрытие.
При соединения полуавтоматами используют проволоку, создающую шов с высоким содержанием серого чугуна. Защитная среда образуется подачей углекислоты.
Горячая и полугорячая
Способ включает в себя три стадии:
- Нагрев свариваемых деталей и заготовок до температуры 600÷650ºС.
- Сварку с использованием специальных электродов.
- Постепенное охлаждение готового изделия.
Там, где горячая сварка является частью промышленной технологии (к примеру, изготовление сварных картеров двигателей), нагрев выполняют в специальных тоннельных печах.

Чтобы заготовки не остывали, их укрывают специальными асбестовыми полотнами.
Работу ведут на большом токе, не прерываясь. При работе с крупногабаритными изделиями сварщики сменяют друг друга.
Одним из вариантов является сварка угольным электродом, в том числе автоматическая. Присадка вводится порошковой проволокой, куда включены все необходимые легирующие добавки и флюсы.
Методом горячей сварки удается получить соединения по прочности равноценные цельному металлу.
Полугорячий вид соединения считают промежуточным между горячей и холодной. Детали нагревают, но до температуры всего 300÷350ºС. При этом, уменьшаются напряжения металла,
Многослойная
Сварку чугуна можно вести электродами для обычных углеродистых сталей, укладывая металл в несколько слоев. Первый благодаря быстрому охлаждению окажется наиболее хрупким и твердым.
Во втором, количество основного металла еще более снизится. При этом закалка его будет по-прежнему давать высокий риск трещинообразования.
В третьем и последующих слоях содержание углерода будет снижаться, а пластичность возрастать.
При этом прочность шва невелика и рекомендовать подобный метод можно для соединений носящих скорее декоративных характер.
Электроды и проволока
Метало-порошковая проволока представляет собой слой флюса, «обернутого» в металл. Различные ее типы применяют как для горячего, так и для холодного процесса. Обозначается она аббревиатурой ППЧ-1 (проволока порошковая для чугуна), ППЧ-2 и т.д.
Для сваривания деталей с помощью полуавтоматов используют проволоку типа ESAB OK Nicore 55. Работать ей можно лишь в аргоновой среде. Применяется для ковких и высокопрочных чугунов, позволяя получить прочный, легкообрабатываемый шов.
 Для электродной сварки используют электроды типа ЦЧ-4 со стержнем из низкоуглеродистой проволоки и покрытием из шлакообразующей смеси флюса. Кроме них существуют и другие виды, в частности ОЗЧ, ОЗЖН и т.д.
Какими электродами варить чугун решают в каждом конкретном случае, в зависимости от условий, марки металла, необходимой прочности, и т.п.
Как делать шов?
Процесс сварки чугуна, в связи с его высокой текучестью производится как правило в нижнем положении свариваемых деталей. Исключение — использование специальных электродов.
Поэтому, при необходимости выполнения с нескольких сторон изделие приходится кантовать. Чтобы при этом не происходило разрушение уже выполненного шва, детали помещают в общий каркас, не дающий им сдвигаться.
При значительной толщине изделий, выполнить их соединение либо заварить трещину с одного раза невозможно. В таких случаях первый шов кладут непосредственно по разрезу. Затем, отступив вправо и влево, с промежутком укладывают еще два шва. После чего заполняют расстояние между ними.
Если стык не заполнен операцию повторяют, накладывая еще один слой, и так далее.
Чтобы снизить перегрев деталей, шов по чугуну ведут отдельными отрезками.
Чем резать?
 Кислородная газовая резка эффективная для железа, по чугуну не дает эффекта по ряду причин. В частности, из-за образования тугоплавких окисных пленок.
Проще всего использовать обычные механические приспособления, наподобие болгарки, однако производительность их оставляет желать лучшего. Применяют их как правило в бытовых условиях.
Наилучший результат дает метод воздушно-дуговой и плазменно-дуговой резки. На сегодня эти методы чаще всего используют на производстве.
Техника безопасности
Безопасность производства при сварке чугунных изделий регламентируется общими «Правилами по охране труда при выполнении газосварочных и электросварочных работ».
В частности, место проведения работ должно быть оборудовано устройством по удалению продуктов сгорания.
Кроме того, при выделении при значительного количество опасных газов работа производится с использованием шлангового противогаза.
Как варить чугун в домашних условиях обычным электродом – простые и надежные способы
Несмотря на специфичность процесса, сварка чугуна электродом в домашних условиях инвертором вполне реальна. Этим способом исправляют литейные дефекты, ремонтируют изношенные или разрушенные части машин, соединяют чугунные со стальными деталями.
Особенности сварки чугуна.
Данный материал представляет собой соединение железа(F), углерода (C) и примесей: кремния (Si), марганца (Mn), фосфора (P), серы (S) и др.

В обозначении маркировки: первые цифры – предел прочности при растяжении в кг/мм2, а вторые – при сером чугуне, предел прочности при изгибе, при ковком и высокопрочном, относительное удлинение в %.
Отжигом при высокой температуре – 1000º C, за счет графитизации, белый превращается в ковкий чугун.
Для повышения износостойкости добавляется хром (Cr), никель (Ni), вольфрам (W) и др. Такой металл называется легированным.
Для легированных марок – буквы указывают легирующие элементы, а цифры, их среднее процентное содержание. Например: ЧН19Х3 – чугун, содержащий 19% никеля и 3% хрома. Если присутствует шаровая форма графита в конце маркировки ставится буква Ш.
Из-за повышенной хрупкости и твердости, процесс усложняется. Но сварка чугуна электродом в домашних мастерских возможна при определенных условиях. Соблюдая технологию и, обладая некоторыми навыками, можно добиться качественного результата, при этом структура шва будет сильно различаться от структуры основного материала.
Возникающие затруднения

Сложность сварки чугуна электродом в домашних условиях состоит в том, что шов может получиться низкого качества из-за:
- Во время сварки происходит интенсивная закалка металла. Поскольку чугун с низкой пластичностью, это приводит к его хрупкости. В результате в процессе усадки шва, образуются трещины.
- При выгорании углерода активно выделяется окись углерода, которая не всегда полностью выводится из металла. Это приводит к тому, что на месте заварки образуются поры.
- В зоне сварки при неправильном охлаждении металл может отбеливаться. На поверхности появляется слой белого хрупкого чугуна, который не подлежит обработке.
- Из-за окисления кремния, при работе образуются тугоплавкие оксиды, которые трудно прожечь. В этом случае возникают непровары, снижающие надежность шва.
Чтобы не допустить брака, необходимо точно соблюдать технологию. О некоторых тонкостях сварочного процесса можно прочитать на сайте mrmetall.ru.
Предварительная подготовка изделий
В домашних условиях сварку чугуна начинают с правильной подготовки узлов и деталей к сварочному процессу:
- зачистить и разделать свариваемые кромки;
- фрезеровать или высверлить дефектные участки по краям с вырубкой до чистого металла;
- очистить, обезжирить, высушить рабочие поверхности.
Для предотвращения перекалки материала свариваемые кромки зубилом или наждачным кругом разделывают под углом 45º. Это способствует равномерному нагреванию рабочей поверхности.
Обезжиривают бензином, ацетоном или другими органическими растворителями, а сильно загрязненные места обжигают пламенем горелки.
Трещины необходимо обработать – на всю глубину трещины для достаточной проварки металла. Длина разделки должна быть на 5-6мм длиннее дефектного участка с обеих сторон. Концы трещин засверлить или их вырезать и закруглить.
Для тонкостенных деталей укладываются графитовые подкладки для предупреждения вытекания расплавленного металла. Это поддерживает нагретую зону и сохраняет форму детали.
Сварочные аппараты

Назначение прибора – путем понижения напряжения электрического тока сети, увеличение его силы до величины, необходимой для сварки. Процесс осуществляется с помощью сварочных аппаратов: трансформаторов, выпрямителей, инверторов.
В зависимости от процесса аппараты для сварки бывают:
- ручной дуговой MMA;
- полуавтоматической MIG-MAG;
- аргонодуговой TIG;
- точечной;
- плазменной;
- газовой.
Сварка чугуна обычным электродом лучше всего осуществляется инвертором, который имеет преимущество перед аппаратами другого типа:
- стабильность тока при колебаниях напряжения в сети;
- плавная регулировка режима работы,
- при продолжительной работе на максимальном режиме – автоматическое отключение;
- защита от перегрева, изменения сетевых параметров тока;
- микропроцессорное управление и программирование технологических процессов сварки;
- стабилизация и поддержание параметров дуги на одном уровне при внешнем воздействии; любых марок на постоянном и переменном токе;
- качественное формирование шва; даже с ограниченной свариваемостью.
Бытовой инвертор – компактный и легкий прибор. Однако, он не приспособлен для продолжительной работы и имеет небольшую производительность.
Технология сварки инвертором
После подготовки изделия, как сварить чугун обычным электродом, чтобы шов получился без изъянов. Прежде всего, надо правильно выбрать тип электрода и технологию выполнения работ.
В основном сварку чугунов проводят тремя методами:
- горячий – перед сваркой детали нагревают до 600º-650º;
- полугорячий – нагрев до 300º-350º;
- холодный – без подогрева изделий.
Горячий способ – трудоемкий и сложный процесс. Применяется на производстве для работы с крупными и сложными заготовками.
Вначале вся поверхность детали хорошо прогревается во избежание перепада температур. На производстве чугунные изделия нагревают с помощью горна, индукционной печи или в яме, выложенной огнеупорным кирпичом.
Чугун начинает плавиться при температуре 750º, поэтому нагрев не должен превышать 600º-700º. Нагревание проводится со скоростью 150º в час. Чугун становится как пластилин и с ним легко работать.
После окончания сварки, заготовку необходимо медленно охладить. Для этого детали засыпают песком, укрывают асбестовым покрывалом или нагревают, постепенно понижая температуру.
При таком способе трещин и пор практически не образуется, швы получаются без дефектов.
Полугорячий метод аналогичен горячему, но предварительный нагрев понижает скорость остывания после сварки. Отбеливание металла в меньшей степени, а значит уменьшается риск возникновения трещин.
Как варить чугун электросваркой в домашних условиях холодным способом
Для небольших повреждений, мелких дефектов ненагруженных деталей, когда к качеству соединения не предъявляются особые требования, данная технология вполне подходящая.
При холодном способе нельзя повышать температуру в зоне сварки. Для этого шов накладывают небольшими частями длиной 30-50мм. с перерывами для охлаждения до 50º-60º. Таким образом, риск появления трещин минимальный.
Чтобы не допустить перегрева, процесс проводят при постоянном токе, а электрод подключают к плюсу инвертора (обратная полярность).
С этой же целью при работе сварщик двигает электродом не по прямой, а зигзагами или по кругу.
Необходимо контролировать скорость движения электрода. При слишком большой скорости могут образовываться непровары. При недостаточной – возможен перегрев и прожог свариваемого металла, особенно тонкого.
Многослойная сварка по технологии отжигающих валиков
Данный способ применяют для заварки трещин в тонкостенных деталях – толщина до 8мм. Валики накладываются в определенной последовательности, при которой каждый последующий воздействует термически на предыдущий, уменьшая его твердость.
Вдоль трещины под углом 45º производят V-образную разделку кромок. Сначала на одну, затем на другую кромку вразброс наваривают подготовительные, а на них отжигающие валики участками длиной по 40-50мм.
При переходе к другому участку, дают охладиться зоне заварки до 50º-60º и проковывают легкими ударами молотка, сбивая окалину. Благодаря этому, подготовительные валики больше прогреваются и после медленнее остывают. В закаленной части шва происходит частичный отпуск и нормализация.
Когда валики наложены по обе стороны трещины, наваривают заключительный соединительный слой такими же отдельными участками. Края последнего слоя должны отстоять на 3-4мм от ближайших границ проплавления.
Метод сварки с применением шпилек

Зона сплавления – самое уязвимое место соединения из-за отслаивания металла шва. Чтобы ее разгрузить при охлаждении и усадке, используют стальные шпильки (завертыши).
При толщине заготовки 6мм, кромки трещины срезают под углом 45º.
Шпильки плотно вкручивают в приготовленные резьбовые отверстия в шахматном порядке. Выступающая часть завертыша наваривается по контуру. Затем сваривается со всей массой шва способом наложения отжигающих валиков.
При нагрузке на соединение, ее большая часть передается на металл со шпильками, а не на сварной шов, что делает его более долговечным.
Работа инвертором в импульсном режиме
В домашних условиях сварка чугуна электродом с помощью инвертора импульсами используется для сварки тонких деталей, соединения между собой разнородных металлов.
Суть технологии в том, что на основной сварочный ток накладываются дополнительные импульсы тока большой силы в течение короткого промежутка времени. Соотношение длительности и величины импульсов и пауз между ними регулируется автоматически настройкой аппарата.
- улучшается качество и прочность соединения;
- контроль дуги и управление процессом;
- снижается доля прожигания металла;
- повышается эффективность сварки;
- шов образуется ровными каплями расплава и будет выглядеть аккуратно.
Импульс обеспечивает расплав электродного металла и тепловую инерцию ванны. Во время паузы металл в сварочной ванне остужается и частично кристаллизуется. Чередование импульс/пауза облегчает работу сварщика, позволяя обойтись без сложных действий электродом.
Метод не рекомендуется применять для деталей, работающих при тряске, вибрации, ударах.
Подбор электродов

Из-за своего физико-химического состава, чугун имеет свои качества, которые учитываются при выборе электродов.
Электрод состоит из внутреннего стержня и внешней обмазки. Должна быть полная совместимость материалов, например, чугунный электрод не может варить медь. Покрытие при нагревании выделяет газ, который защищает от окисления жидкий металл в ванне.

Сила тока указана для заварки в нижнем положении. Для сварки, например вертикальных труб, этот показатель уменьшают на 15-25А.
Медно-никелевые электроды (медь 30%, никель 65%) применяются, когда соединению не требуется большой прочности. Плотность шва удовлетворительная, но хорошо обрабатывается резкой.
Можно ли варить чугун простыми стальными электродами?
Да, но шов получится невысокого качества, т.к. сталь плохо сцепляется с чугуном.
При заварке медными электродами сварной шов – плотный, но недостаточно прочный.
Когда к конструкции предъявляются повышенные требования, используют марки УОНИ 13/55, МР-3С и подобные, для углеродистых и низколегированных сталей. Бренд ESAB – ОК 61.30, ОК – 63.35 и российские аналоги ЦЛ-11, ОЗЛ-8 и др.
используются для сварки нержавейки.
Хранить электроды в сухом месте. Если они отсырели, необходимо их просушить при 250º – можно в духовом шкафу.
Ассортимент расходников большой и, чтобы выбрать правильно, надо читать сведения, указанные на упаковке.
Преимущества и недостатки ручной сварки чугуна
Любой процесс имеет свои положительные и отрицательные стороны. Главное, чтобы в данной технологии преобладали преимущества.

Как видно, плюсов больше, поэтому ручная сварка инвертором популярна среди домашних мастеров, в небольших мастерских самозанятых. Заглянув на сайт mrmetall.ru можно узнать еще больше подробностей о сварке чугуна.
Техника безопасности
Перед тем как варить чугун электросваркой в домашних условиях, необходимо принять меры по безопасности:
- около рабочего места обязательно – огнетушитель;
- инвентарь должен быть в исправности;
- руки защищаются перчатками для сварных работ (крагами);
- сварку проводить в маске или со щитком;
- работать в защитной спецодежде;
- обеспечить достаточную освещенность рабочего места и приток свежего воздуха;
- начинающему мастеру лучше пригласить помощника на случай непредвиденной ситуации.
Надо серьезно относиться к правилам безопасности труда, чтобы не навредить себе и окружающим.
Можно вполне успешно осуществить сварку в домашних условиях. Для этого надо выбрать подходящие электроды, правильно настроить инвертор, следовать технологии. Желательно потренироваться в наложении шва на каком-либо аналогичном материале, прежде чем начинать работу с деталью.