Техника пайки
Пайка — это соединение металлов с помощью другого, более легкоплавкого металла. В электронике, как правило, используют припой, содержащий 60% олова и 40% свинца. Этот сплав плавится уже при 180 °C. Современные припои, используемые при пайке электронных схем, выпускаются в виде тонких трубочек, заполненных специальной смолой (колофонием), выполняющей функции флюса. Нагретый припой создает внутреннее соединение с такими металлами, как медь, латунь, серебро и т.д., если выполнены следующие условия:
- Поверхности подлежащих пайке деталей должны быть зачищены, то есть с них необходимо удалить образовавшиеся с течением времени пленки окислов.
- Деталь в месте пайки необходимо нагреть до температуры, превышающей температуру плавления припоя. Определенные трудности при этом возникают в случае болших поверхностей с хорошей теплопроводностью, поскольку мощности паяльника может не хватить для ее нагрева.
- Во время процесса пайки место пайки необходимо защитить от воздействия кислорода воздуха. Эту задачу выполняет флюс (колофоний), образующий защитную пленку над метом пайки. Флюс содержится в припое в виде тонкого сердечника. При расплавлении припоя он распределяется по поверхности жидкого металла.
Лужение — процесс покрытия металлических поверхностей оловом или специальным сплавом на оловянной основе (полудой). Лужение производится для защиты металла от коррозии или для подготовки к пайке (лужёная поверхность лучше смачивается припоем).
Применение свинцово-оловянных припоев только тогда может дать хорошие результаты, когда работающий правильно представляет процесс пайки и знает основные правила работы.
В зависимости от назначения спаиваемых деталей или изделий швы пайки подразделяются на :
- прочные швы (должны выдерживать механические нагрузки);
- плотные швы (не должны пропускать жидкостей или газов, находящихся под слабым давлением);
- прочные и плотные швы (должны выдерживать давление жидкостей и газов, находящихся под большим давлением).
Припой в процессе паяния в результате смачивания образует с поверхностью спаиваемой детали зону промежуточного сплава, причем качество пайки в таком случае при наличии чистых металлических поверхностей будет зависеть от скорости растворения данного металла в припое: чем скорость растворения больше, тем качество пайки лучше. Иначе говоря, качество паяния зависит от скорости диффузии.
Увеличению степени диффузии способствуют:
наличие чистых металлических поверхностей спаиваемых деталей. При окисленной поверхности степень диффузии припоя значительно уменьшается или полностью отсутствует;
предотвращение окисления расплавленного припоя в процессе пайки, для чего применяются соответствующие паяльные флюсы;
пайка при температуре, близкой к температуре плавления спаиваемой детали;
медленное охлаждение после пайки (в горячем песке, горячих углях).
Замечено, что при пайки деталей, покрытых гальваническим путем другими металлами, шов не получается такой прочности, как при спаивании чистых металлов или сплавов. Это наблюдается при всех гальванических покрытиях (никелем, хромом, оловом, кадмием). Наоборот, пайка по горячему лужению оловом или оловянно-свинцовыми сплавами дает всегда более прочное соединение, чем по чистому металлу. Этот пример подтверждает влияние степени диффузии на прочность шва при пайке.
Пайка является причиной наибольшего числа затруднений, которые испытывают как начинающие радиолюбители. Она требует величайшей аккуратности. Всего лишь один плохо припаянный контакт — и вся схема будет работать неправильно или неустойчиво. Процесс же поиска и устранения неисправности может оказаться очень длительным из-за необходимости перепайки всех соединений. Всего этого легко избежать — просто не надо жалеть времени, чтобы все пайки выполнять аккуратно и придерживаться следующих правил:
-
Все проводники, которые должны быть спаяны, следует тщательно осмотреть, чтобы убедиться, что на них нет масел, загрязнения или остатков изоляции. Посторонние частицы должны тщательно удаляться, пока поверхность не станет чистой и блестящей.

Рис. 1 — Проводники очищены

Рис. 2 — Залуженные проводники

Рис. 3 — Соединение проводников скруткой

Рис. 4 — Хорошо пропаянное соединение
Некоторые компоненты (полупроводниковые приборы) могут быть повреждены из-за перегрева даже маломощным паяльником, если их нагреть слишком сильно. При пайке важно действовать быстро, чтобы избежать нагрева компонентов выше допустимой температуры.
Технологический процесс пайки
Для получения наилучших результатов технологический процесс паяния должен состоять из следующих операций:
Очистку спаиваемых поверхностей от окислов производят напильником или шабером так, чтобы промежуток между двумя поверхностями был везде одинаков и не превышал 0,1—0,3 мм. Такой небольшой промежуток необходим для образования капиллярных сил, которые способствуют засасыванию припоя на значительную глубину от кромки. Если спаиваемые поверхности имеют следы жира или масла, то их обрабатывают горячим раствором щелочи. Обычно берут 10 %-ный раствор соды. Если механически очистить детали по какой-либо причине нельзя, то применяют травление деталей в кислотах. Обычно берут 10 %-ный раствор серной кислоты для меди и ее сплавов, а для деталей из черных металлов — 10 %-ный раствор соляной кислоты, причем раствор должен быть подогрет до 50—70 °С.
После очистки и подготовки деталей места спайки должны быть облужены. Предварительное лужение имеет весьма важное значение, так как а этом случае достигаются повышенные прочность и плотность спая. В случае невозможности предварительного лужения паяние ведут и по чистой поверхности, но результаты, конечно, будут более низкими.
Для предварительного лужения применяется тот же припой, какой применяется и для последующего паяния. Если, например, паяние производится припоем марки ПОС 30, то и предварительное лужение должно быть осуществлено тем же припоем.
Перед пайкой детали скрепляют, чтобы места соединений не расходились при небольших механических воздействиях, например при наложении паяльника. Самый простой способ скрепления — обвязка мягкой проволокой, лучше железной, но, конечно, не исключены и другие способы, например сжатие струбцинами, загиб шва с образованием «замка».
Метод пайки в значительной мере зависит от типа применяемого припоя. Наиболее характерные случаи пайки:
- паяльником с применением мягких припоев;
- ручной паяльной лампой с применением обычно твердых припоев;
- электрическое паяние (место спая служит сопротивлением, через сопротивление пропускается ток низкого напряжения).
При пайке паяльником обычно применяют припои, температура плавления которых не выше точки плавления свинца (327°С). Такое паяние производят тогда, когда детали не подвергаются большим нагрузкам или требуют в дальнейшем распаивания. Если детали подвергаются в процессе работы нагреванию до высоких температур, паяние паяльником с применением мягких припоев исключается.
Подготовку паяльника для работы производят одновременно с подготовкой деталей. Паяльник слегка проковывают (частично для удаления нагара и окислов), зажимают в тиски и опиливают так, чтобы рабочая часть его была полукруглой. Если опиливать паяльник без предварительной проковки, то он скоро изнашивается. Конец паяльника делают полукруглым потому, что в этом случае он не так быстро охлаждается, как острый, лучше прогревает места спайки и равномернее разъедается жидким припоем.
После механической подготовки паяльник облуживают, для чего нагревают его не выше 400 °С, конец паяльника опускают в водный раствор хлористого цинка, после чего горячим паяльником трут о кусок припоя до тех пор, пока вся рабочая часть не покроется слоем полуды.
При работе паяльник должен иметь температуру, удовлетворяющую следующему требованию: если паяльник приложить рабочим местом к прутку припоя, часть припоя, прилегающая к паяльнику, должна расплавиться через 0,5—1 с. Во время работы температура паяльника должна быть такова, чтобы полуда или капли припоя, приставшие к паяльнику, были в жидком состоянии.
Более удобный способ облуживания паяльника заключается в следующем: в куске нашатыря (хлористого аммония) делают небольшие углубления и туда кладут кусочки припоя. Проводя горячим паяльником вперед и назад по твердому нашатырю, одновременно касаются и припоя. Таким образом паяльник облуживается быстрее.
Если нагретым паяльником коснуться шва и одновременно к шву подложить кусок припоя в виде прутка, ленты или проволоки, то припой расплавится и проникнет в шов. Излишек припоя разглаживают по шву паяльником. Припой также наносят на шов паяльником, так как к паяльнику всегда прилипают капли припоя, и если концом паяльника проводить по шву, жидкий припой всасывается в шов. Чтобы новые капли припоя перешли на паяльник, его снова отнимают от шва и прикладывают к куску припоя.
Лужение
Технологический процесс лужения состоит из следующих операций:
- очистки поверхности от посторонних веществ металлической щеткой, песком, известью или наждачной бумагой;
- обезжиривания бензином или горячим водным раствором соды или едкого натра;
- промывки в воде;
- химической чистки от окислов травления в кислотах;
- покрытия флюсами (хлористым цинком) кистью или погружением в водный раствор флюса;
- подогревания до температуры плавления полуды;
- лужения.
Лудят небольшие предметы паяльником, в случае надобности рабочей части паяльника придают формы облуживаемого предмета (например, полукруга при лужении трубок и проволоки).
Лужение больших предметов — баков и других емкостей — производят методом натирания. Для этого изделие смачивают раствором хлористого цинка и нагревают (на горне, углях и т. п.) до температуры плавления олова, после чего посыпают порошкообразной смесью олова с хлористым аммонием (нашатырем). Олово при этом плавится и, растертое паклей, образует на поверхности ровный слой полуды. После лужения остатки флюса отмывают горячей водой.
При лужении пищевой посуды старую полуду проверяют на содержание свинца, для чего часть луженой поверхности смачивают 10—15 %-ным раствором уксусной кислоты. Через 2—3 мин на это же место наносят 5—6 капель 8—10%-ного раствора йодистого калия, добавляют воды и растирают оба раствора по поверхности. При наличии свинца в полуде на смоченной поверхности появляется характерное желтое окрашивание раствора. В случае обнаружения свинца поверхность изделия протравливают смесью азотной и соляной кислот или же очищают пескоструйным аппаратом до полного удаления полуды.
Способы пайки некоторых металлов и сплавов
Свинец. При нагревании свинец настолько быстро окисляется, что пайка его приходится вести в восстановительной атмосфере, которая предохраняет спаиваемые места от окисления и дает возможность припою легко соединяться с основным металлом. Восстановительная атмосфера образуется в результате применения для нагревания горелки, в которую поступает водород и ‘кислород воздуха, причем водород всегда должен быть в избытке. В качестве припоя применяют свинец.
Применение свинцово-оловянных припоев нежелательно, так как шов тогда начинает коррозировать в кислотах.
Цинк. Для паяния цинка применяют обычные свинцово-оловянные припои. Рекомендуем применять припой ПОС 30 в смеси с хлористым флюсом.
Если цинк чистый, то при пайке его обычно применяют насыщенный раствор хлористого цинка или разбавленную соляную кислоту. Если паяется загрязненный цинк или цинковый сплав, то при использовании в качестве флюса соляной кислоты в месте травления образуется черное отложение (поэтому рекомендуют применять соляную кислоту с хлористым аммонием).
Заметим, что двойные флюсы в большей степени предохраняют металл от коррозии, чем обыкновенный флюс. При пайке свинцово-оловянными припоями лучше применять флюс, содержащий хлористый аммоний и насыщенный раствор хлористого цинка, взятые в соотношении 1:5 (по массе). Для оловянно-кадмиевых припоев в качестве флюса рекомендуют брать едкий натр. При пайке цинковых сплавов, содержащих свыше 2 % алюминия (детали, изготовленные способом литья под давлением), применяют те же методы, что и при пайке алюминия или сплавов. В этом случае применяют припои оловянно-цинковые, а в качестве флюсов берут соляную кислоту, вазелин или стеарин. Иногда применяют флюс, состоящий из 85 % стеариновой кислоты и 15 % хлористого натрия.
Чугун. Чтобы запаять трещину или иной дефект в чугунной детали мягким припоем, производят тщательную механическую очистку места паяния и хорошо смачивают его соляной кислотой. Затем это место обрабатывают водным раствором хлористого цинка, посыпают порошком нашатыря (хлористого аммония) и подогревают паяльником или паяльной лампой. Нагревать место пайки надо до тех пор, пока не станет плавиться поднесенный к нему припой. Тогда натирают припоем место спайки и сейчас же протирают его порошком нашатыря, нанесенного на густую металлическую щетку или паклю. Эта операция —- предварительное лужение перед паянием. Пока деталь еще горячая, запаивают трещины или иные дефекты паяльником, перемещая его от одного конца трещины к другому. Если припой не проходит в трещину, надо острым зубилом снять с обоих краев ее небольшую фаску, вылудить это место и снова произвести пайку. Излишек припоя снимается шабером или напильником.
Припаивание металлов к стеклу, кварцу, фарфору. При припаивании металла к стеклу и другим подобным материалам необходимо на место паяния осадить гальваническим способом слой металла и далее производить паяние обычным способом.
Припаивание стеклянных изделий к металлу (например, при соединениях стеклянных трубок с металлическими фланцами и т. п.) производят так: предварительно поверхность стекла шлифуют наждачной бумагой, затем тряпкой в шероховатую поверхность втирается графит, и на это место осаждают медь в гальванической ванне. Далее производится паяние и вторичное осаждение меди (или никеля).
Кварц. Кварцевую деталь тщательно очищают и обезжиривают последовательной промывкой в азотной кислоте, щелочи и воде. На очищенную деталь наносят слой серебра с помощью двух растворов (содержание компонентов дано в граммах).
Раствор 1 (серебрильный)
- Вода 200
- Азотнокислое серебро 2
- Аммиак до растворения осадка
Раствор 2 (восстановительный)
- Вода 1000
- Азотнокислое серебро 10
- Сегнетова соль 3,3
- Сахар-рафинад 3,3
Растворы 1 и 2 сливают вместе и наносят на поверхность детали с таким расчетом, чтобы вся подлежащая серебрению площадь была покрыта раствором. Непосредственно перед серебрением деталь следует обработать в течение 1—2 мин. 1%-ным раствором хлористого олова и промыть дистиллированной водой. Процесс серебрения длится 20—30 мин до получения осадка золотистого оттенка. Посеребренную деталь ополаскивают и просушивают при 50—70 °С. После просушки на полученный слой серебра электролитически наращивают слой меди требуемой толщины из кислой медной ванны. Точно так же производят серебрение и меднение на фарфоре.
Алюминий. Для паяния алюминия на паяльник надевают рифленый наконечник (рабочая часть его пропилена трехгранным напильником). Насадку изготовляют из стали марки У-7 и закаливают, с тем чтобы зубцы не срабатывались. Насадку вытачивают токарном станке, и ее конец спиливают. Трубку насадки пропиливают ножовкой на четыре части, это создает пружинистость насадки, и она плотно вставляется в рабочую часть обычного паяльника. Диаметр отверстия в насадке высверливают в соответствии с диаметром рабочего конца паяльника.
Места спая тщательно очищают до блеска, на зубчики насадки берут расплавленную канифоль и наносят на спаиваемое место. Когда в процессе облуживания канифоль начнет покрывать алюминий, паяльник короткими движениями передвигают взад и вперед, и зубцы будут скоблить металл. Таким методом очищают всю поверхность места спая, после чего облуживают очищенные места. Затем приступают к паянию. Для этого берут на паяльник каплю олова, предварительно посыпанную канифолью, и подносят к облуженному месту. Если облуженное место шероховатое, то паяльником снимают эту шероховатость, которая представляет собой пористое олово, смешанное с частичками окиси алюминия, образующейся из-за недостатка флюса. Предварительно на место спая насыпают канифоль, берут на паяльник каплю олова и наносят на спаиваемый шов. Как только олово смочит место спая, паяльник снимают с металла. Затем паяние производят вторично, для этого место спая снова посыпают канифолью.
При пайке алюминия, особенно в процессе его лужения, паяльник следует хорошо разогреть и длительное время держать на одном месте и после прогрева металла медленно водить по спаиваемому шву.
Для паяния алюминиевых сплавов рекомендуются припои ПОС 50 и ПОС 90. Флюсом служит минеральное масло (особенно рекомендуется оружейное). Предварительно на спаиваемые швы наносят флюс и затем зачищают места пайки. Паяние ведут мощным, хорошо прогретым паяльником. Перед началом паяния металл следует хорошо прогреть. Для паяния алюминиевых сплавов выпускается и специальный припой П250А, он состоит из 80% олова и 20% цинка. Флюсом служит смесь йодида лития (2-З г) и олеиновой кислоты (20 г). Перед работой паяльник необходимо облудить указанным припоем, пользуясь канифолью. Спаиваемые поверхности очищают от остатков флюса марлевым тампоном, смоченным в ацетоне.
Пайка изделий с тонкими швами.
Для паяния таких изделий (например, цепочек, колец или иных ювелирных изделий) применяют специальный припой, состоящий из смеси равных частей — борной кислоты, цинка (тонкого цинка), меди, фосфора, которые замешивают на касторовом масле. В этот припой изделия окунают, и припой проникает в стык изделия. Затем изделия присыпают тальком для удаления лишнего припоя, оставшегося на поверхности изделия, после чего изделие интенсивно нагревают на газовой горелке с температурой 1000°С. При быстром нагревании припой дает микровспышку, при этом температура повышается до 1200 °С.
Пайка твердыми припоями. Для паяния изделий из меди и латуни, при пайке наиболее ответственных швов, применяют твердые припои, состоящие из сплава меди и цинка. К таким припоям относится латунь марки Л-63, которая содержит меди от 62 до 65 %, остальное цинк, а также припои с содержанием меди — 51 %, цинка — 44 и олова — 5%. Добавка олова придает припою пластичность и улучшает растекаемость по металлу. Температура плавления припоя Л-63—950 °С, припоя с оловом — 860 °С. Для паяния тонких изделий применяют припои в виде опилок, на одну часть припоя берут одну часть флюса — прокаленную буру. Пайка производят в струе пламени от паяльной лампы,
Паяемость
Какие металлы паяются?
- Отлично паяются: Олово (белая жесть), кадмий, палладий, золото, серебро, родий.
- Хорошо паяются: медь, бронза, латунь, свинец, нейзильбер, беррилиевая бронза.
- Удовлетворительно паяются: Углеродистые стали, низколегированные стали, цинк, никель.
- Плохо паяются: Алюминий, алюминиевая бронза, высоколегированная сталь, нержавеющая сталь.
- Очень плохо паяются (требуется промежуточное покрытие из паяемого металла): чугун, титан, хром, тантал, магний.
Лужение проводов
Вариант для медного жала
Ножом аккуратно надрезаем и снимаем изоляцию. Надрезать изоляцию, ставя нож перпендикулярно к проводу не рекомендуется – можно надрезать сами жилы провода, что при изгибах вызовет поломку жилы. Изоляцию лучше надрезать под углом к проводу – так же как затачивают карандаш. Можно использовать специальные клещи для съемки изоляции. Самый лучший вариант – снятие изоляции горячим предметом (не жалом! Оно покроется остатками сгоревшей изоляции и им будет плохо паять), для чего есть специальные приспособления.
После снятия изоляции посмотреть на жилы провода. Если жилы тёмного цвета, не блестят – на них толстая пленка окислов которую нужно снять механически. Если жилы блестят медным или серебристым блеском – скручиваем их.

Рис. 6 — С провода снята изоляция. Жилы блестят.

Рис. 7 — С провода снята изоляция. Жилы темного цвета без блеска – требуется механически их зачистить от окислов.

Рис. 8 — Жилы скручены, готовы к облуживанию
Набираем на жало немного припоя и окунаем в канифоль. Канифоль при этом расплавится. Быстро, пока не выгорела канифоль на жале, проводим жалом по проводу. Если всё сделано правильно то припой растечется по скрученным жилам. Если припой не смачивает жилы то нужно их зачистить и/или предварительно покрыть жидким флюсом, например ЛТИ-120.

Рис. 9 — Хорошо облуженный провод. Припой затек во все пространство между жилами
Вариант для необгораемого жала
Зачищаем провод также как и в варианте для медного жала.
Так как к необгораемому жалу припой не пристает то его необходимо подавать в момент пайки виде проволочки. Держа паяльник в правой руке, проводим жалом вдоль провода (тепло должно передаваться жилам, иначе припой их не смочит) одновременно подавая левой рукой проволочку припоя. Если необходимо – можно предварительно покрыть жилы жидким флюсом.
Пайка проводов
Кладем их параллельно друг другу на длину не менее 15-20 диаметров (это обеспечит механическую прочность соединения). Иногда провода перед пайкой соединяют механически – скручивают. Встык паять нельзя – прочность соединения крайне низкая. Нужно паять внахлест.
Снова покрываем поверхность флюсом. Берем немного припоя и просто прогреваем соединенные провода. При этом важно, чтобы во время процесса и некоторое время после того, как убрали паяльник (пока припой не остынет), они не смещались друг относительно друга.

Рис. 9 — Хорошая пайка. Провода соеденены внахлест. Поверхность соединения гладкая и блестящая

Рис. 10 — Брак – нет смачивания припоем. Причины: недостаточное количество флюса, слишком толстая пленка окислов на проводе
Рис. 11 — Плохая пайка – поверхность припоя матовая и в окислах. Причины: недостаток флюса, смещение деталей во время пайки
Демонтаж пайки
Вариант для медного жала
Если провод или вывод не загнуты то достаточно разогреть припой и вытянуть провод. Если припоя слишком много и крепление не видно, то стряхнем с жала лишний припой (паяльниками с керамическими нагревателями стучать нельзя). И приложим к месту пайки. Часть припоя перетечет на жало. Далее аккуратно расшатываем соединение пока провод не отпаяется. Если расшатывание невозможно то придется использовать оловоотсос и оплетку. Разогреваем жалом припой, быстро накрываем место пайки носиком оловоотсоса и нажимаем на спуск (учитывайте отдачу оловоотсоса при работе с хрупкими вещами!) Так мы удалим большую часть припоя. Если необходимо еще удалить припой – то прикладываем к месту пайки оплетку и прижимаем жалом. Припой перетечет в оплетку.
Важно учитывать, что печатные платы долго греть нельзя – начнет отслаиваться фольга дорожек, неговоря о перегреве отпаиваемого элемента.
Вариант для необгораемого жала
Точно так же как и для медного, кроме возможности собрать лишний припой на жало.
Пайка печатных плат (вариант для медного жала)
Пайка радиодеталей в плату требует меньших усилий, чем соединение свободных проводов, так как отверстия в плате служат хорошим фиксатором припаиваемой детали .Перед пайкой радиодетали, ее следует подготовить. С помощью узких плоскогубцев согните выводы детали таким образом, чтобы они входили в отверстия платы. Полезно иметь специальное приспособление для гибки выводов деталей под определенные расстояния между монтажными отверстиями.
Концы выводов радиоэлементов при пайке печатных плат загибают для фиксации элемента на плате. Если предполагается демонтаж элемента – то загибать выводы нельзя, фиксируют другими способами.

Рис. 7 — Типы монтажных соединений:
а — соединение с заливной формой пайки штырьковых выводов навесных элементов,
б — соединение со скелетной формой пайки штырьковых выводов
Вставьте деталь в отверстия на плате. При этом следите за правильным размещением (полярностью) детали, например, диодов или электролитических конденсаторов. После этого слегка разведите выводы с противоположной стороны платы, чтобы деталь не выпадала из своего места. Не следует разводить выводы слишком сильно.
Рис. 7 — Положение жала паяльника относительно вывода элемента
Жало разогретого паяльника с припоем подносятся к месту пайки. Припой наносится на выводы детали и контакты платы тонким ровным слоем.
Разогретый паяльник жалом должен соприкасаться с самой платой и с контактами детали одновременно. Его нельзя отводить до тех пор, пока место пайки не покроется ровным слоем припоя. На это требуется не более секунды.
Не сдвигая деталь, жало паяльника быстро отведите от места пайки. Не сдвигая деталь, подождите несколько секунд, пока место пайки не остынет окончательно.
Теперь можно отрезать излишки выводов с помощью бокорезов. При этом следите за тем, чтобы не повредить место пайки.
Проверьте место пайки:
- качественное место пайки соединяет контактную площадку и вывод детали и имеет гладкую и блестящую поверхность.
- если место пайки имеет сферическую форму или имеет связь с соседними контактными площадками, разогрейте место пайки до расплавления припоя и удалите излишки припоя. На жале паяльника всегда остается небольшое количество припоя.
- если место пайки имеет матовую поверхность и выглядит исцарапанным, то говорят о «холодной пайке». Разогрейте место пайки до расплавления припоя и дайте ему остыть, не сдвигая детали. При необходимости добавьте немного припоя.
После этого можно удалить остатки флюса с платы с помощью подходящего растворителя. Эта операция не является обязательной — флюс может оставаться на плате. Он не мешает и ни в коем случае не влияет на функционирование схемы.
Пайка печатных плат (вариант для необгораемого жала)
 |
1. Припой и жало паяльника подводятся к монтажной точке одновременно. Жало паяльника должно касаться как обрабатываемого вывода, так и платы. |
 |
2. Положение жала паяльника не изменяется, пока припой не покроет равномерным слоем все место контакта. В зависимости от температуры паяльника это продолжается от полусекунды до секунды. За это время происходит достаточный нагрев места пайки. |
 |
3. Теперь жало паяльника следует обвести по полукругу вокруг обрабатываемого контакта, одновременно перемещая припой во встречном направлении. Таким образом на место пайки наносится еще около 1 мм припоя. Место пайки нагрето настолько, что расплавившийся припой под действием сил поверхностного натяжения равномерно распределяется по всей контактной площадке. |
 |
4. После того, как необходимое количество припоя нанесено на место пайки, можно отвести проволоку припоя от места пайки. |
 |
5. Быстро отведите жало паяльника от места пайки. Пока еще жидкий и покрытый тонким слоем флюса припой обретает свою окончательную форму и застывает. |
Если жало паяльника имеет оптимальную температуру, весь процесс продолжается не более одной секунды.
Типичные ошибки начинающих и способы их исправления
- Начинающие монтажники касаются места пайки только кончиком жала паяльника. При этом к месту пайки подводится недостаточно тепла. Опытный монтажник обладает чувством оптимальной теплопередачи. Он прикладывает жало паяльника таким образом, чтобы между ним и местом пайки образовалась как можно большая площадь контакта. Кроме того, он очень быстро вводит между жалом и деталью немного припоя в качестве теплопроводника.
- Начинающие монтажники расплавляет немного припоя и с некоторой задержкой подводит его к месту пайки. При этом часть флюса испаряется, припой не имеет защитного слоя и на нем образуется оксидная пленка. Профессионал, напротив, всегда касается места пайки одновременно паяльником и припоем. При этом место пайки обволакивается каплей чистого расплава еще до того, как флюс успеет испариться.
- Начинающие монтажники часто не уверены, не перегрето ли место припоя. Они слишком рано отводят жало паяльника от места пайки, затем вынуждены опять подводить его для подогрева, вновь отводят, и т.д. Результатом является серое место пайки с неровными границами, так как соединяемые детали были нагреты недостаточно сильно, а сам процесс длился слишком долго и колофоний успел испариться. Мастер, напротив, нагревает место пайки быстро и интенсивно и завершает процесс резко и окончательно.
Cоветы по пайке
Удаление старого припоя
Включите паяльник в розетку и смочите губку водой. Когда паяльник нагреется и начнет плавить припой, покройте жало паяльника припоем, а затем протрите его о влажную губку. При этом не держите жало слишком долго в контакте с губкой, чтобы не переохладить его. Протирая жало о губку, Вы удаляете с него остатки старого припоя. И в процессе работы для поддержания жала паяльника в чистоте время от времени протирайте его о губку.
Как паять алюминий
Покрываете место пайки тонким слоем канифоли и сразу же натираете таблеткой анальгина. Далее облуживаете поверхность припоем ПОС-50, прижимая к ней с небольшим усилием жало сильно нагретого паяльника. Ацетоном смываете остатки флюса. Снова осторожно прогреваете поверхность и смываете флюс. Теперь можете начать пайку обычным образом.
Чтобы жало паяльника не подгорало
Чтобы защитить стержень от обгорания, его нужно обмазать тонким слоем смеси силикатного клея и сухой минеральной краски (окись железа, цинка и магния). Перед включением паяльника покрытие нужно хорошо просушить, иначе клей вспенится и покрытие будет осыпаться.
Как зачистить проводники печатной платы
На ватный тампон наносят несколько капель технической соляной кислоты и протирают им поверхность фольги. Кислота хорошо удаляет слой окиси меди, практически не затрагивая металл. После этого плату надо промыть под проточной водой, сначала в горячей, а потом в холодной. Отверстия под выводы деталей лучше просверлить после этой обработки. При работе с кислотой необходимо соблюдать меры безопасности.
Как правильно паять паяльником с канифолью и оловом?
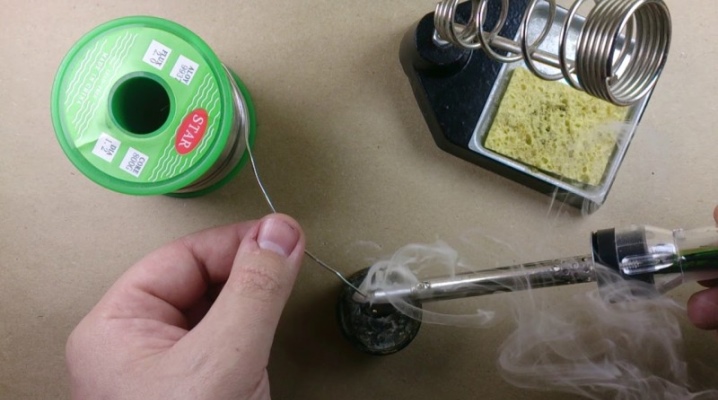
В наше время, когда устройство многих бытовых приборов не предполагает какого-либо ремонта, кроме замены узлов, паяльник превращается в этакое экзотическое приспособление, хранящееся на самой дальней полке с инструментами. Но пока есть провода и клеммы, он вполне может пригодиться для того, чтобы продлить жизнь некоторой домашней электрической технике.
Для чего нужна канифоль?
Канифоль – вязкая или кристаллическая масса, изготовленная из сосновой смолы. В продаже можно встретить спиртовой раствор канифоли или пасту на ее основе.
Это вещество играет в пайке роль флюса. С помощью канифоли спаиваемые детали изолируются от воздуха, что препятствует образованию тонкой оксидной пленки на их поверхностях. Посредством канифоли залуживают жало паяльника, покрывая его тонким слоем припоя, то же самое проделывают и со спаиваемыми деталями перед их соединением. В результате детали значительно легче соединяются друг с другом, а соединение получается более однородным и прочным. Без этого под действием высокой температуры жало паяльника и провода окисляются в течение нескольких секунд.
И тогда пайку произвести будет невозможно – по всему столу будут кататься остывающие блестящие оловянные капли, а детали при этом остаются разъединенными.
Если все же удастся поймать и «прилепить» несколько капель припоя, прочного соединения без обработки канифолью не получится, так как остывающий сплав не соединится со всей поверхностью. Даже небольшое механическое воздействие может привести к обрыву именно в месте подобной пайки, а электропроводность такого провода или клеммы будет значительно отличаться от той, что обеспечивает правильная пайка залуженных деталей.
Выбираем инструмент и материалы
Чтобы пайка стала успешной, потребуется всего лишь электропаяльник, а из материалов – припой и канифоль.
В особых случаях может понадобиться также паяльная кислота или дополнительный набор специальных флюсов. Тогда с помощью паяльника и припоя вполне возможно соединить не только медные провода и латунные детали, но даже нержавеющую сталь. Но для начала лучше все же овладеть самой элементарной пайкой медных проводов и соединений с латунными деталями электроприборов. Для таких операций вполне достаточно иметь обыкновенный припой из олова и канифоль, не считая паяльника.
Для удобства работы можно подготовить негорючую подставку для паяльника, так как размещать раскаленный электроприбор на столе или верстаке и не слишком удобно, и пожароопасно. Кроме того, нужно проследить за расположением провода и розетки, чтобы случайно не зацепить провод рукой или одеждой.
Профессионалы знают, что универсального паяльника не существует, поэтому для каждого вида работ – спайка тонких проводов, пайка электросхем или плат, спайка массивных деталей – используют разные по мощности и диаметру жала паяльники.
Хорошо, если у прибора есть терморегулятор, позволяющий температуру прогрева установить заранее.
Более дешевые варианты электропаяльников такой опции не имеют, кроме того, разные модели могут существенно отличаться по своей мощности.
Если опыта работы с паяльником нет, то вполне подойдет инструмент средней мощности (до 40 Вт). С помощью такого прибора можно осуществлять спайку проводов, соединение проводов с клеммами. А вот спаять толстые металлические детали будет уже сложнее, так как потребуется дольше прогревать металл, а это чревато образованием упоминавшейся выше оксидной пленки.
В продаже можно встретить канифоль в разных формах. Особых преимуществ у какого-либо ее вида нет, но твердую канифоль легче хранить.
Припой выпускается в виде тонкой оловянно-свинцовой проволоки. Толщина может быть различной – от 2 до 6 мм. Состав припоя также различается. Обычно в маркировке указано процентное содержание свинца. По нему можно вычислить и содержание олова. Более прочным считается сплав, где свинца больше, но у него и выше температура плавления. Припой в брусках обычно содержит больше олова.
Существует так же припой в виде тонкой трубки, свернутой в рулон и заполненной канифолью или другим флюсом. В некоторых случаях использование такого припоя дает неплохой результат.
Технология пайки
Самая простая технология пайки для начинающих состоит из нескольких последовательно выполняемых операций.
- Подготовка паяльника.
- Подготовка спаиваемых поверхностей.
- Непосредственно пайка.
На первом этапе необходимо привести паяльник в рабочее состояние. Следует удобно расположить инструмент на подставке, а после этого включить его в электросеть, следя за расположением провода. Затем зачистить жало паяльника, так как простого его нагрева обычно недостаточно, иначе припой не будет к нему приставать, а пайка окажется невозможной.
Зачистку проводят мелким напильником или надфилем, в некоторых случаях – наждачной бумагой. По окончании зачистки жало протирают плотной тканью.
Для зачистки жала можно воспользоваться поверхностью сосновой доски или бруска, по которой необходимо поводить жалом паяльника. В результате оно очистится от нагара и окислов, а также покроется тончайшим слоем смолы.
Когда нагар и оксидная пленка будут удалены, жало паяльника необходимо залудить во избежание образования новой оксидной пленки. Для этого понадобится канифоль, а затем и припой.
Правильно паять паяльником с канифолью несложно, для этого разогретое и зачищенное жало паяльника нужно погрузить в канифоль. От соприкосновения с раскаленной медью канифоль начнет плавиться, жало покроется ее тонким слоем. В процессе работы (если паяльник достаточно прогрет) канифоль будет активно испаряться, наполняя воздух хвойным запахом. Дышать этими парами не следует, поэтому комната, в которой происходит пайка, должна быть хорошо проветриваться.
Обработанное канифолью жало паяльника уже можно использовать для работы. Если на спаиваемых поверхностях есть припой, вполне можно обойтись и им. Необходимо расплавить каплю припоя и присоединить отпавшую деталь. Иногда этого достаточно, чтобы восстановить соединение.
Пайка оловом требует несколько больших усилий, но и соединение обычно получается более прочным.
Чтобы пайка была по-настоящему качественной, необходимо залудить не только жало паяльника, но и соединяемые поверхности. Для этого их прогревают и наносят жалом паяльника тонкий слой канифоли, а уже после этого – припой.
При лужении проводов их прогревают и помещают на поверхность канифоли, которую надо постараться расплавить так, чтобы она распределилась по всей свободной от изоляции поверхности провода. Затем залуженным жалом расплавляют небольшое количество припоя и наносят его на провод, распределяя по всей поверхности. О качестве лужения можно судить по цвету провода. Если он стал серебристым, можно считать операцию успешной. То же проделывают с другим проводом или клеммой. Если поместить деталь на поверхность канифоли нет возможности, следует воспользоваться жалом паяльника.
Рекомендации
При осуществлении пайки, как правило, не хватает «третьей руки». В одной нужно держать паяльник, в другой – провод, а вот деталь лучше закрепить в тисках или с помощью зажима.
Большое количество припоя совсем не означает, что соединение будет обязательно прочным. Лучше качественно подготовить поверхности и обойтись минимальным количеством олова.
Вся процедура пайки не должна превышать более 2 секунд, поэтому важно тщательно подготовиться к ней.
Для удержания мелких деталей необходимым инструментом станет пинцет.
Нельзя перегревать плату, иначе могут отслоиться контактные дорожки.
Как правильно паять паяльником, рассмотрим типичные ошибки

Казалось бы, сам вопрос, как правильно паять паяльником, весьма прост. Макнул жало в канифоль, набрал на кончик припоя – и коснулся контактов детали, которую надо припаять.
На самом деле, для выполнения этой работы нужны определенные навыки, которые приходят с опытом. Иначе, как объяснить отличие в качестве пайки, сделанной разными мастерами?
Как быстро научиться паять
Для того чтобы освоить азы пайки необходимо правильно подобрать инструмент. Начнем с главного, с выбора паяльника.
Выбираем правильный паяльник
В большинстве случаев, подойдет паяльник с медным жалом 40-60 Вт, подставка, флюс (лучше всего канифоль) и припой.

Не следует гоняться за дорогими керамическими приборами и паяльными станциями. Для обучения вполне подойдет базовый набор. И не забудьте пинцет.
Многие продвинутые радиолюбители десятки лет пользуются еще советскими паяльниками без регуляторов.

А качеству пайки может позавидовать владелец оснащенной по последнему слову техники паяльной станции.
Чтобы правильно паять, нужно тренироваться
Если инструмент новый необходимо подготовить жало, заточить и залудить. Это способ годится исключительно для жал из меди.

Как залудить жало, пошаговая инструкция
Если вы уже пользовались инструментом, то правильно подготовить жало к работе поможет это видео
Далее, нарежьте несколько кусочков провода разного сечения, и найдите любой сломанный электроприбор (транзисторный приемник или кассетный магнитофон). Из этого набора можно сделать отличный полигон для тренировок.
Как правильно залудить жало, если припой не липнет — видео
Выпаивайте и ставьте обратно радиодетали на схеме, соединяйте провода со скруткой и без нее. Лучшее пособие для обучения – самостоятельная практика на компонентах, которые не жалко испортить.
Последовательность действий
Не торопитесь сразу соединять две детали припоем. Для начала освойте зачистку провода и контактной площадки на монтажной плате. Затем потренируйтесь лудить разделанный провод.
Попробуйте выпаять из платы двух, а затем и трех контактную радиодеталь (к примеру – транзистор). И только после этого пробуйте паять начисто. Запомните главное правило – сначала прогреть место спайки, затем добавить в него припой.
Добавить припой можно несколькими способами.
- Поднести расплавленный состав на кончике жала
- Поднести проволочку припоя к месту соединения и прижав все жалом дождитесь, кода состав начнет плавиться.
Время прогрева и основное время пайки не должно превышать 2-3 секунды. Как только вы освоите этот временной интервал – считайте себя профессионалом.
Правильная теплопередача
Многие начинающие радиолюбители паяют, касаясь детали лишь острым кончиком жала. Это распространенная ошибка, основанная на боязни перегреть радиодеталь. Площадь касания должна быть как можно больше.
Тогда теплообмен будет происходить быстрее, и времени на прогрев уйдет на порядок меньше. Деталь просто не успеет нагреться.
Учимся правильно паять паяльником с канифолью
Подавляющее большинство контактов медные, или сделаны из сплавов на её основе. Агрессивные флюсы разрушительно влияют на эти материалы, поэтому их надо либо тщательно смывать после пайки, либо использовать канифоль сосновую.

Этот тип флюса не содержит агрессивных химических добавок и синтетики, дым от которой разъедает глаза. Сосновая канифоль – натуральный продукт, производится в естественном виде.
Исключение составляют спиртовые растворы, которые можно приготовить и в домашних условиях. Для этого толченую канифоль разводят в спирте до нужной консистенции.
Единственный недостаток этого флюса – при работе с канифолью остается нагар. Как на деталях, так и на паяльнике. После работ паяльник чистят мокрой губкой или мелкой металлической щеткой из стружки, детали промывают изопропиловым спиртом.
Паять канифолью очень просто. Правильно зачищенную деталь подносят к баночке с флюсом, погружают контакт в массу, затем производят лужение.

На монтажную плату канифоль переносят при помощи паяльника. Быстро макнув жало в баночку, немедленно растирают массу по контактной площадке. Затем опять же производят лужение.
После чего необходимо прогреть место пайки, погрузить кончик жала в канифоль и сразу же набрать на него припой. И не теряя мгновения, начать пайку по месту. Если канифоль передержать на жале паяльника – она просто обгорит и превратится в шлак. Поэтому при работе с этим типом флюса важна высокая скорость.
Со временем появится навык, и всю последовательность движений вы будете повторять с закрытыми глазами.
Чтобы правильно паять паяльником необходимо контролировать время пайки, переженное соединение становиться матовым и понижает прочность пайки.
Как правильно паять паяльником провода, видео подборка
Пайка проводов малого сечения
Пайка многожильных проводов большого сечения
Как правильно спаять паяльником два провода
Как правильно паять алюминий
В основном, при пайке имеют дело с медью или ее сплавами. Материал привычный, легко очищается от окислов практически любым флюсом, имеет отличную адгезию.
Поэтому у радиолюбителя, привыкшего работать с красным металлом, возникает вопрос: а как паять алюминий? В принципе так же, как и медь, только с другими флюсами.

Проблема крылатого металла в том, что он после очистки моментально покрывается окислами, на которые никак не липнет припой.
Тем не менее, сначала необходимо зачистить место пайки механическим способом, например – мелкой наждачкой. Тут же появится новая пленка окисла, но по ней уже можно работать паяльником.

Затем место соединения деталей обрабатывается специальным флюсом.
Делать это необходимо максимально быстро. Затем по флюсу производят лужение, интенсивно натирая поверхность жалом паяльника с набранным припоем. Паяльник лучше выбрать большей мощности. После чего добавляется новая порция флюса и производится пайка традиционным способом.
Медный купорос
Довольно необычный способ, однако, доступный для применения в домашних условиях. На место пайки наносится пара капель медного купороса. К алюминиевой заготовке подключают минусовой провод аккумуляторной батареи 5-6 вольт.
Плюсовой провод подсоединяют к медной проволоке, расплющенной на конце. Плоский конец прижимают к мету пайки (с каплей купороса), через короткое время там будет медное пятно. Далее паяем как обычную медную заготовку.
Типичные ошибки, которые ухудшают качество соединения деталей
Чтобы правильно паять паяльником, прежде всего, необходимо знать основные ошибки и не допускать их в работе. Рассмотрим часто встречающиеся.
Непропай
Застывший припой матового оттенка, поверхность ноздреватая, растекание неравномерное. Приложив небольшое усилие – можно разорвать спайку.

Основные причины:
- Недостаточная температура во время пайки. Или паяльник не прогрет до требуемого значения (необходимо знать температуру плавления припоя), или спаиваемые компоненты имеют слишком большую теплоемкость, а паяльник напротив – малую мощность и массу жала;
- Тугоплавкий припой, который надо использовать с более горячим паяльником;
- Контакты были перемещены до застывания припоя;
- Нанесение разогретого олова на холодную поверхность.
Последствия:
- Из-за проникновения воздуха между деталями, со временем внутри спайки образуется коррозия;
- По причине плохого смачивания контактов припоем, соединение обладает высоким электрическим сопротивлением. Это приводит к сбоям в работе или полной потере контакта;
- Низкая прочность пайки. Припаянная деталь может отвалиться;
- При высоких токах может возникнуть искрение, сопровождаемое нагревом со всеми вытекающими последствиями, вплоть до пожара.
Скатывание припоя
Кусочки припоя похожи на капли ртути, нет прилипания к месту пайки. Олово не протекает в пустоты между спаиваемыми деталями. Соединение легко разорвать.

Основные причины:
- Недостаточная зачистка соединяемых деталей. Слой окислов не дает припою растечься по поверхности и проникнуть в щели;
- Слабая обработка флюсом. Неочищенные поверхности имеют плохую адгезию, в результате не происходит склеивания олова с другим металлом;
- Несоответствие марки флюса металлу, который соединяется пайкой.
Последствия:
- Практически отсутствует контакт в месте пайки;
- Соединение будет разорвано при малейшем механическом воздействии;
- Между припоем и металлом проникает влага, создавая коррозию.
Перегрев
Вокруг места пайки видны термические разрушения – обугливание лака, покоробившаяся изоляция проводов, расплавленная пластмасса корпуса радиокомпонентов.

Причины:
- Температура и мощность паяльника превышает необходимую для данного вида пайки;
- Слишком долгое воздействие жала на рабочую область;
- Для соединения деталей с низкой температурной устойчивостью выбран слишком тугоплавкий припой.
Последствия:
- Оплавление изоляции оголяет провода, что делает соединение небезопасным;
- Термическое разрушение может уничтожить проводящие дорожки на монтажной плате;
- Перегретые радиодетали меняют свои характеристики или выходят из строя;
- Место пайки имеет неопрятный внешний вид.
Химические разрушения в месте пайки
Вокруг припоя видны сильные коррозийные повреждения, медный провод покрыт зеленым порошком окислов.
Причины:
- Выбран агрессивный флюс (например – кислотный), не соответствующий типу спаиваемого материала;
- Не произведена промывка после завершения работ.
Последствия:
- Разрушение поверхности вокруг места пайки;
- Скрытая коррозия со временем разрушит металлический проводник с потерей контакта.
Для минимизации ошибок при работе с паяльником, обратите внимание на все рекомендации нашей статьи.
Как правильно паять

Паяние или пайка — способ соединения элементов с помощью жидкого сплава разных металлов. Ее используют для деталей из алюминия, меди и любых черных, цветных и драгоценных металлов. Когда расплавленный металл остывает, соединение становится крепким и передает ток. Для того чтобы плавить металл, соединять или разъединять детали используют паяльник. Он нужен для:
- пайки проводов
- паяния и замены радиодеталей в бытовой технике
- ремонта светильников, светодиодов, тонкостенных труб
- ремонта компьютеров, смартфонов и другой электроники
- быстрого прожига отверстий в пластике
- DIY, робототехники, создания и сборки электроники
Как устроен паяльник и как его выбрать
Электрический паяльник состоит из деревянной или пластмассовой рукоятки, провода питания, корпуса и наконечника. Главная деталь в нем — наконечник, который чаще называют жалом. Жало бывает из меди или другого металла, с никелевым покрытием. Новичкам лучше выбирать паяльник с медным жалом, так как у меди самый большой коэффициент передачи тепла и к медному наконечнику будет лучше прилипать припой.

У самых простых паяльников внутри корпуса находится спираль из нихромовой проволоки — элемент, который разогревает жало до 250 градусов и выше. Есть и более продвинутые модели: керамические и импульсные паяльники, но для бытовых нужд достаточно паяльника со спиралью внутри.

Одна из главных характеристик паяльника — его мощность. Новичкам лучше выбирать модели в диапазоне 25–40 Вт: паяльник мощнее будет слишком громоздким и может постоянно перегревать радиодетали, что приведет к их поломке. Удобно паять паяльником, у которого есть возможность регулировать длину жала, вытягивая его из корпуса.
- для микросхем и миниатюрных компонентов электросхем — 10–20 Вт
- для радиодеталей — 30–40 Вт
- для простого бытового ремонта — 20–40 Вт
- универсальный паяльник — 60 Вт
- для толстых проводов и крупных деталей — 80–100 Вт
Какие материалы нужны для пайки
Паяние похоже на склейку деталей, только вместо клея там припой — чаще всего проволока из сплава олова и свинца, которая плавится при низкой для металла температуре (200–400 градусов). Вместе с припоем используют флюс — раствор или вещество, которое растворяет оксидный слой на паяльных поверхностях. Он очищает место пайки от появившихся там пленок и жиров, чтобы припой лучше растекался и прилипал к деталям и поверхностям.
По составу все флюсы делятся на активные и нейтральные. Активные содержат кислоты и растворяют сам металл, а не только окислы, поэтому его обязательно нужно смывать после паяния спиртом или специальным растворителем. Нейтральный флюс не содержит кислот, поэтому менее эффективный для тяжелых случаев загрязнения и его применяют на новых деталях или там, где нет серьезных окислов.

Классический пример флюса — это канифоль. Но после канифоли место пайки нужно тщательно отмывать специальным очистителем или спиртом: вреда он не принесет, но эстетический вид соединения немного испортит. Периодически перед работой жало нужно чистить влажной губкой или ножом. Это немного сложно, поэтому многие переходят на гель-флюсы: они не пригорают, их легко отмыть и они более современные.
Гель-флюсы — это глицерин с частичками канифоли или других искусственных материалов. Если канифоль наносят на рабочую поверхность с жала паяльника, то флюс наносят кистью: так удобнее контролировать дозировку и проникать в труднодоступные места.

Еще одна разновидность флюса — паяльная (ортофосфорная) кислота. Она сильнодействующая и предназначена для тяжелых загрязнений и коррозии, поэтому ее редко используют в домашних условиях. Маленькой капли достаточно для соединения пайкой массивных деталей. Будьте аккуратны при работе с кислотой: при попадании на руки ничего не будет, но для глаз она опасна.
Дэвид Корнелиус
Для тех, кто только учится паять с нуля, я бы рекомендовал выбрать припой с канифолью в составе, а в качестве флюса чистую канифоль. Она недорогая и удобная, а когда наберетесь опыта, то сможете перейти на гелевый флюс и паяльную кислоту. Со временем у каждого радиолюбителя появляются свои любимые материалы и стиль пайки.
Например, мне нравится работать припоем 60/40 1 мм с флюсом в составе. 60/40 — пропорции олова к свинцу, а 1 мм — диаметр проволоки). И еще я до сих пор работаю с канифолью, хоть паяю много лет.
Вне зависимости от того, какой припой или флюс вы выбрали, механика паяния не меняется. Но детали, которые вы будете паять по-разному реагируют на припой: некоторые моментально впитывают его, а к другим он с трудом прилипает. Есть материалы, для которых не подойдет обычный припой. Например, для алюминия нужен припой с цинком и другими металлами, для ювелирных изделий — припой с добавками из других металлов: золота, платины и др. Обычный припой из олова и свинца подходит для меди и черных металлов: железа, стали, чугуна.
Как безопасно паять
Прежде чем включать паяльник, ознакомьтесь с основными правилами безопасности.
- Убедитесь, что инструмент исправен. У пальника должен быть целый провод и корпус без трещин. Если при включении он трещит или искрит, то работать им небезопасно.
- Держите паяльник только за ручку, не касайтесь металлических деталей, которые быстро нагреваются.
- Держите паяльник преобладающей рукой: для левшей — это левая, а для правшей — правая. Берите его крепко, чтобы не выскользнул и не прожег пол или ногу.
- Не касайтесь горячим жалом электрических проводов, которые могут быть под напряжением, а также провода самого паяльника, иначе случится короткое замыкание.
- Кладите паяльник только на негорючую подставку из металла или огнеупорного пластика.
- Не работайте в помещениях, которые плохо проветриваются, и там, где влажно. Канифоль и припой токсичны при испарении, поэтому важно, чтобы в комнате был свежий воздух.
- Дайте паяльнику полностью остыть после работы: оставьте его на столе на 15–30 минут.
- Не работайте рядом с горючими и легковоспламеняющимися предметами и жидкостями.
- Не наклоняйтесь к паяльнику ближе чем на 20 см, чтобы брызги и горячий пар не попали в глаза.
- Используйте защитные очки, так как канифоль и флюс могут «стрелять», когда касаетесь их раскаленным жалом.
Как пользоваться паяльником
Подготовка
Перед тем как приступить к паянию, нужно залудить жало. Лужение — это процесс, при котором поверхность жала покрывают тонким слоем припоя, чтобы оно не окислялось, лучше удерживало припой и в целом паять было приятнее.
Лудить паяльник нужно, даже если он новый. Если паяльником уже работали, его нужно сначала очистить. Можно использовать для этого металлическую губку, если жало никелированное, или напильник, если жало медное. Но не наоборот.
Когда очистите жало до чистого однородного блеска, сразу, пока оно не окислилось, окуните его в канифоль. Не вынимая жало из канифоли включите паяльник в сеть и подождите, пока канифоль не начнет плавиться. Когда появится легкий дым, достаньте припой и начните водить им по жалу, чтобы расплавить. Капните крупную каплю припоя в канифоль и сразу же опустите туда жало, стараясь как бы втереть его в припой. Когда рабочая часть жала начнет блестеть серебряным цветом — можно приступать к паянию.

Использование
Теперь можно приступать к паянию. В качестве примера возьмем оборванный провод, который нужно снова сделать целым.
- Убедитесь, что провод не под напряжением.
- Снимите изоляцию с конца обоих оборванных концов. Достаточно оголить контакты на 1–2 см. Для резиновой изоляции используйте кусачки. Если под общей изоляцией провода окрашены краской или эмалью, подожгите их зажигалкой, а гарь соскребите ножом, пока провода не станут чистыми и блестящими. Провод с несколькими жилами пальцами скрутите в один, чтобы они не торчали в стороны.
- Включите паяльник и подождите, пока он нагреется. Для проверки опустите жало в канифоль: если пошел пар, значит, инструмент готов к работе.
- Залудите провод. Опустите жало в канифоль и со всех сторон нанесите ее на зачищенный провод. Можно одновременно опустить провод с паяльником прямо в баночку с канифолью на пару секунд, а потом вынуть и залудить со всех сторон жалом, постоянно добавляя припой. То же самое сделайте со вторым проводом.
- Держите один провод в руках, а другой положите на стол и зажмите кусачками, чтобы зафиксировать.
- Наберите припой на паяльник: коснитесь проволоки кончиком жала буквально на секунду.
- Соедините провода и быстрым движением нанесите на них каплю припоя с жала. При любом паянии электроники прямой контакт с жалом должен длиться не больше 3 секунд. Уберите паяльник, чтобы не перегреть соединение. Через пару секунд припой остынет и слегка потемнеет. Тогда соединение станет крепким, а пока старайтесь не шевелить проводами. Хороший припой ложится ровным слоем и блестит, а, если потянуть за провода, они не разъединяются.
Как научиться паять: упражнения для начинающих
В любом деле главное — практика. Есть несколько упражнений, которые помогут почувствовать, как работает паяльник, и набить руку.
Например, нарежьте много тоненьких проволочек диаметром около 0,4 мм и спаяйте их в сетку. На места пересечения проводов наносите равномерную каплю припоя. Когда закончите, попробуйте разорвать сетку Если рвутся сами провода, а не места соединения, то пайка отличная. Если нет — тренируйтесь дальше.
После сетки можете попробовать распаивать и запаивать назад разные платы от радиотехники. Главное, чтобы там были детали разной формы, размера и с разным количеством ножек. Так вы точно научитесь паять что угодно.

Качество паяния оценивают по целостности и яркому блеску верхнего слоя, прочности на разрыв, а также отсутствию излишков припоя в местах соединения деталей.
Дэвид Корнелиус
- Не залуживают жало перед пайкой, из-за чего припой не липнет к нему и работать так очень сложно.
- Покупают дешевый некачественный припой, который не плавится при низкой температуре. Нормальный припой должен плавиться при температуре около 300 градусов. Из недорогих и качественных припоев лучше всего подойдет ПОС-61 с флюсом внутри. Отличить хороший припой от плохого можно, расплавив и капнув его на стол: чем меньше матовости и больше блеска, тем лучше.
- Берут слишком много канифоли и она сгорает, образуя на жале черную копоть. В этом случае жало нужно протереть мокрой тканью или соскрести ножом . Для нормальной работы жало всегда должно быть залужено и блестеть серебряным цветом припоя.
Резюме
Не допускайте популярных ошибок новичков в паянии, следите за чистотой инструмента и соблюдайте правила безопасности. А чтобы с каждым разом паять все лучше и лучше, выполняйте упражнения, о которых мы рассказали.