Как сделать листогиб своими руками?
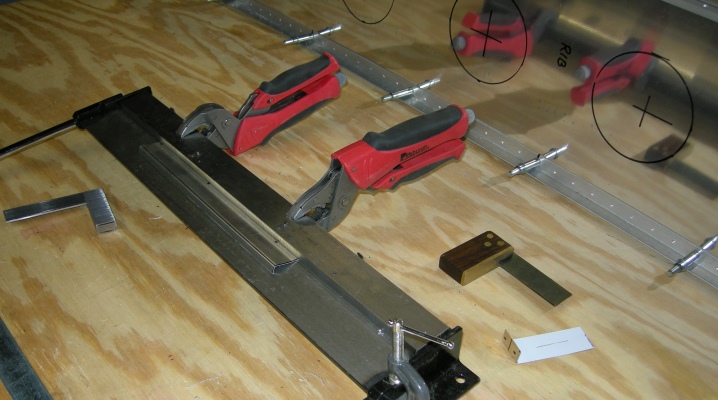
Листогиб, наряду с трубо- и прутогибом, является полезным устройством в быту и стройсервисе. Нередко на металлобазах предлагают услугу по сгибанию листового металла – за отдельную плату. Вы можете заплатить за то, чтобы вам согнули один или несколько листов – а вот при самостоятельной постройке дома свой листогиб необходим.
Устройство гибочного станка
Перед изготовлением листогиба определитесь, какой толщины и структуры, а также сколько листов вам нужно согнуть, как именно они будут сгибаться. Это позволит выбрать схему, по которой прибор будет выпущен. Самый простой механизм позволяет гнуть листовую сталь посредством траверсы. Данное устройство легко согнёт лист с шириной не более полуметра, на 90 градусов, используя лишь силу рук мастера. Листовой металл закрепляется в станке с помощью струбцины или небольших тисков. Сгибание в выбранном месте осуществляется нажатием траверсы на него.
Чтобы получить прямой угол загиба, понадобится особый вкладыш в виде полоски металла или сплава, добавляющий сгибаемому листу упругости.
Усложнённое устройство – листогибочный пресс с сеткой и пуансоном в качестве исполнительного механизма. Лист металла или сплава кладётся на криволинейную или спрямлённую матрицу, а пуансон (сгибающий клин) прижимается к сгибаемому листу, придавая ему нужный узор сгиба. Такой станок чаще используется в металлообрабатывающем производстве, где сгибание листового железа поставлено на поток.
Самодельные листогибы в домашних условиях могут работать и с гидравлическим механизмом, роль которого выполняет, например, домкрат.
Для такого станка потребуется не менее двух одинаковых домкратов.
К тому же их работу нужно синхронизировать, что представляет собой дополнительную сложность по сравнению, например, с арматуротрубогибами.
Профессиональные листогибы изготавливаются на основе трёхвального механизма. В них лист металла проходит через управляемые валы. В результате радиус изгиба листа обретает отличающиеся при разных подходах значения.
Особое место занимают электромагнитные листогибы. Но самостоятельно сделать такой листогиб затруднительно. Его положительные качества – небольшие габариты, бесшумный процесс сгибания листов, высокая скорость. Работает такой листогиб за счёт электромагнитного поля, создаваемого между гнущей поверхностью и матрицей. Сгибатель свободно зафиксирован с помощью пружины, а сама матрица ставится под ним. Механизм подстраивается под форму сгибаемого листа. Под сгибателем (или в нём) размещён электромагнит, на который подаётся выпрямленное сетевое напряжение.
Матрица притягивается к сгибателю, и тот моментально гнёт вставленную заготовку. В таком устройстве может присутствовать и секторный сгибатель, позволяющий делать разноуровневые (составные) отбортовки.
Вальный листогиб используется, к примеру, при изготовлении одностенных дымоходов, где труба с круглым или овальным сечением имеет идеальные размеры. Если вальный механизм имеет определённый профиль, то он хорош для изготовления крышных водостоков, располагаемых по периметру.
При необходимости вальный листогиб укомплектовывается дополнительными листогибочными валами, позволяющими, к примеру, получить из ровного листа ступенчатое или волнистое железо.
Вальные станки часто оснащаются ножом, который дает возможность отрезать лист неподалёку от места сгибания.
У ручного листогиба рабочий ресурс чаще всего выбирают в следующих пределах:
- количество листов – не менее 1400;
- ширина листа – не более 2 м;
- угол сгиба – до 130 градусов.
Больший ресурс используется не при домашней, а при заказной работе.
Подготовка материалов и инструментов
Для изготовления станка-листогиба вам не обойтись без следующих инструментов и расходников к ним:
- электродрель и набор свёрл различного диаметра;
- болгарка, а также отрезные и шлифовальные диски к ней;
- сварочный аппарат и набор электродов;
- тиски для верстака, набор струбцин;
- набор ручного инструмента (молоток, кувалда, пассатижи, кёрнер, напильник-зубило).
Для подключения инструмента, если во дворе нет расположенной рядом с местом проведения работ розетки, потребуется катушечный удлинитель требуемой длины.
В качестве расходных материалов нужны:
- уголковый профиль из толстостенной стали;
- болты, гайки и шайбы (можно использовать гроверные);
- швеллер (П-образный профиль с частично заострёнными краями);
- правило (если в качестве ударно-спускового элемента используется именно оно);
- арматурный прут (допустима арматура с гладкой поверхностью);
- набор шарикоподшипников (если механизм предусматривает их использование).
Подготовив необходимые электроприборы, расходники и материалы, можно приступить к изготовлению станка-листогиба.
Пошаговая инструкция по изготовлению
Три типа листогибов – ручной, вальный и гидравлический – подразумевают несколько конкретных чертежей. Начнём с уголкового (таврового).
Из уголка
Один или два уголка в качестве основы – наиболее часто встречающаяся конструкция. Здесь потребуется большая ровная площадка (верстак). Идеально, если столешница его будет обита металлическим листом большей толщины, чем та, лист которой требуется согнуть.
Ширина уголка должна быть не менее 4,5 см, толщина – не менее 3 мм. При сгибании более длинных (метр и больше) листов потребуются более толстые и широкие уголки, подойдёт и тавровый чермет (Т-образный, сдвоенный уголок).
Подготовьте две стальные дверные петли, болты и гайки на 10-20 мм, а также пружины. Желательно использовать петли-бабочки, в которых предусмотрена потайная головка винта – их конструкция усилена и выдержит значительную перегрузку.
Сделайте следующее.
- Сложите вместе два тавровых профиля. С обоих концов на них вырежьте выемки под петли. Срежьте край каждой выемки под углом в 45 градусов.
- Подпилите третий Т-образный профиль аналогично, оставив выемку на нём более заглубленной. Такая выемка нужна для прижимания сгибаемых листов, и перемещается без усилий.
- Приварите петли по обе стороны – с лицевой и обратной частей. Убедитесь, что сварные швы ровные и основательные – петля не должна оторваться.
- На одном из тавров, удалённом от вас в данный момент, приварите по два скоса с каждой из сторон. Они помогут зафиксировать удерживающий болт прижимной детали.
- Приварите к скосам гайки болтов.
- Зафиксируйте прижимающую планку (тавр с обрезанной стороной).
- Сверху приварите стальные пластины с отверстием в середине каждого из них. В отверстие легко должен заходить болт.
- Выровняйте отверстия, чтобы они совместились по одной оси с гайкой. Приварите эти пластины.
- Отрежьте часть пружины так, чтобы её усилия хватало для поднятия зажимающей планки в среднем на 6 мм.
- Проденьте болт в прижимающую планку, наденьте на него пружину и завинтите гайку. Установите такой же кусок пружины с обратной стороны. Прижимающая пластина при ослаблении болта должна приподняться самостоятельно.
- Приварите к головке болта по два куска арматурного прута – они послужат рукояткой для закручивания.
- Наденьте на получившиеся рукоятки пластиковые или деревянные накладки, выполненные в виде трубок. Допустимо использовать и старые грипсы от велосипеда.
Листогиб готов к работе. Устройство может быть изготовлено и из двутавров. Верхний – прижимающий – двутавр зафиксирован с торца на нижнем с помощью шарнира.
Второй торец двутавра удерживается посредством клина или эксцентрика.
Из швеллера
Если заменить уголковый или тавровый профиль П-образным швеллером, ресурс листогибочного станка увеличится в разы. Основные детали, устанавливаемые на швеллер, остаются без изменений.
Траверса при использовании швеллера не погнётся преждевременно. Уголок, в свою очередь, обладает меньшей устойчивостью к перегрузкам – малейший перегиб резко снизит качество работы, отчего листовую сталь предстоит догибать после правки, юстировки станка.
Из правила
Приспособление для сгибания листовой стали на основе правила отличается от уголкового тем, что вместо уголка или «тавра» в качестве прижимника применяется обычное алюминиевое правило, применяемое при штукатурных работах и для выравнивания бетонных полов при стяжке. Оно практически не деформируется при сгибании листов толщиной до 0,7 мм, однако если вы превысите этот предел, а также согнёте слишком короткий отрезок листа, то правило гарантированно затупится. Оно сменное – легко заменить износившееся правило на новое.
В качестве гнущего траверса используется балка, сгибающая листовую сталь вокруг прижимной оси, деформируя лист стали до тех пор, пока он не согнётся в заданном ракурсе.
Из дерева
Деревянные детали листогиба избавят вас от чрезмерной массы устройства. Дело в том, что классический уголковый или швеллерный листогиб весит 100 кг и более, что делает невозможным его перемещение. Если в качестве основной конструкции использован рельс – масса возрастёт более чем на 200 кг, и для него потребуется участок пола под навесом с усиленным бетонным покрытием.
Деревянный листогибочный станок гнёт сталь и алюминий толщиной до 1 мм.
Потребуется древесина твёрдых пород, при использовании сосны и ели деревянные детали тут же затупятся и деформируются. Плюсы деревянной конструкции – отсутствие необходимости в сварке – все соединения болтовые. Деревянный станок изготовить легче. Он сгодится для сгибания кровельных листов и для чисто жестяных работ.
Зачастую улучшают по весу стальной станок, используя в качестве подушки деревянную доску.
Из рельса
Ручной листогиб с рельсом предназначен для сгибания стали толщиной более 2 мм. Грубо говоря, им можно согнуть толстые листы, из которых строились раньше стальные гаражи. Прижим листового металла осуществляется при помощи рельса. Глубина подачи листов может быть неограниченной – такой станок согнёт лист в любом месте, каким длинным бы тот ни был. Производительность ручных листогибов на основе рельса составляет десятки погонных метров листа ежечасно, что позволяет поставить сгибание металла на поток.
Длина рельса может достигать 2,5 м.
Из подшипников
Роликовый листогиб, в отличие от петлевого, имеет повышенную точность хода. Если подшипники подобраны по величине нагрузки, которая приходится на сгибаемые листы, и хорошо смазаны – трёхвалковый агрегат проработает в течение минимум нескольких лет, даже при каждодневном использовании.
Описание процесса изготовления такого станка состоит в следующем.
- В куске квадратного трубчатого профиля просверлите пару отверстий. Они нужны для стальных стержней с диаметром до 8 мм.
- Приварите эти стержни к трубе и установите заглушки из пластика. Рабочая часть станка готова.
- Пропилите прямоугольные надпилы в двух кусках стального уголка.
- Поместите уголки в тиски на верстаке, подложив между ними проставочные шайбы. С помощью шайб выставляется щель, в которую помещается сгибаемый стальной или алюминиевый лист.
- Приварите к уголкам 2 гладких и идеально круглых штыря.
- Наденьте на штыри шарикоподшипниковые комплекты.
- Просверлите в центральной части уголков по отверстию.
- Вставьте в эти отверстия комплектующую, состоящую из профильной трубы и 2-х стержней, сваренную ранее.
- Присоедините к стержням втулки и приварите их к уголкам.
- Наденьте на концы стержней шарикоподшипники.
Соберите конструкцию и смажьте подшипники, налив в них литола, солидола или графитовой смазки. Данный агрегат отлично подходит для жести.
Полезные советы
Рекомендуется всю конструкцию окрасить, поскольку она будет использоваться во дворе, а не дома. Своевременная покраска не позволит ей заржаветь.
Не используйте деревянный листогиб для сгибания листов толще чем 1 мм – это приведёт к его быстрой поломке. Он не рассчитан на такое усилие.
Не используйте, наоборот, слишком мощный листогиб для тонкой стали. Слишком быстрое сгибание приведёт к надлому листа, в результате образуется трещина. Особенно трещины разрушают со временем обычные оцинкованные листы. Каждое устройство рассчитано для определённой нагрузки.
Гнуть сталь толщиной более 2 мм на мощном листогибе одному рабочему подчас не по силам. Даже когда у листогиба длинные рычаги, может потребоваться помощь других рабочих. На профессиональных ручных листогибах рабочие гнут стальные листы вдвоём, втроём либо используют механическое устройство с 12-киловаттным двигателем. Последний вариант применим на фабрике, где из полос готовой листовой стали изготавливают, например, кровельные гофрированные листы, «коньковые» уголки, короба, Г-образные полосы для порогов и несколько иных видов продукции.
Качественно изготовленный листогиб не поцарапает даже краску или оцинковку на стальном листе, сгибая его. Чтобы избежать царапин и потёртостей на таком покрытии, вставляйте листы в листогиб крайне аккуратно.
Любой листогиб подвергается постепенному износу, даже если он сверхпрочный и сверхкачественный. Движущиеся, трущиеся поворотные детали (петли, подшипники) необходимо смазывать хотя бы раз в год – при редкой, эпизодической работе. Частая и долгая работа может потребовать смазки раз в месяц, квартал – эти части испытывают усиленную перегрузку и не лишены трения окончательно. Проверяйте направляющие кромки – со временем они также могут подтупиться и зазубриться, и листовое железо гнётся хуже и грубее, с неровностями и помятыми участками.
Не используйте в качестве материала листы из нержавейки. Значительная вязкость такого сплава делает эти листы трудными в обработке.
Изготавливая листогиб, избегайте сварных соединений, которым вредят нагрузки, постоянно меняющие направление на противоположное.
Старайтесь сделать станок предельно простым, не прибавляя ненужных деталей. Простота – друг надёжности. Лишние детали могут прибавить дополнительный вес.
Листогиб не подходит для сгибания заготовок, используемых затем в художественной ковке – его нож не рассчитан на фигурное разрезание заготовок из стали от 2 мм. Нож листогиба в основном режет только прямо. Используйте специализированные станки для металлообработки иного уровня, решающие эту задачу.
Работая с электроинструментом, включая механизированные листогибы, используйте перчатки, защитные очки и спецодежду. Это уменьшит вероятность получения травмы при неосторожном движении. Амуниция рабочего не должна цепляться при работе за само устройство.
Заключение
Если изготовление ручного листогиба вам оказалось не по силам и знаниям, стоит воспользоваться готовым устройством. Оно стоит порядка 60 тысяч рублей. Но этот способ хорош лишь для тех, кто не хочет упускать прибыль, поставив гибочные работы на поток.
Листогибочный станок – делаем ручной листогиб своими руками
Сделать листогибочный станок своими руками несложно, но пока немногие домашние мастера и специалисты, использующие гнутые изделия из листовой стали в своей деятельности, занимаются изготовлением такого оборудования для собственных нужд. Между тем подобное устройство, обладающее достаточно высокой надежностью и простотой в эксплуатации, поможет хорошо сэкономить.
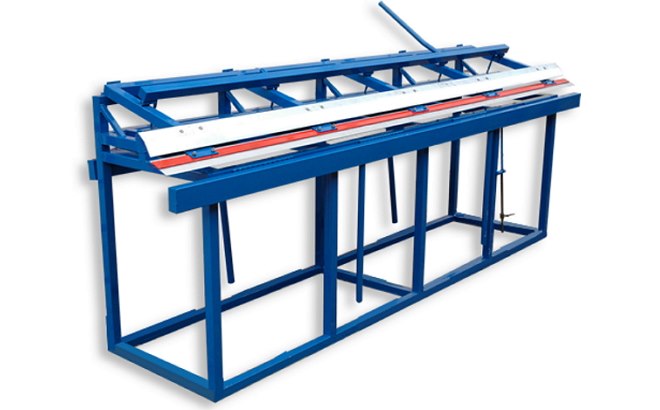
Один из самых доступных листогибов — отечественный ЛГС-26, цена около 38 тысяч рублей. Мы сделаем дешевле и оптимизируем под свои нужды
Особенно изготовление и использование листогибочного станка актуально для тех, кому выполнять технологические операции по гибке листового материала надо не ежедневно и в больших объемах, а периодически.
Виды листогибов и их конструкция
Прежде чем начать делать самодельный ручной листогиб, следует четко определить перечень задач, для решения которых он необходим. От основного назначения подобного устройства и будет зависеть, по какой схеме оно будет выполнено.
Наиболее простым является приспособление, в котором листовой металл гнется при помощи специальной траверсы. Посредством такого устройства можно легко согнуть лист металла на угол 90 градусов, используя лишь силу рук без дополнительных приспособлений, если ширина листа не превышает 0,5 метра. Основание листа закрепляется при помощи струбцин или в тисках, а его гнутье выполняется за счет давления, оказываемого траверсой. В некоторых случаях для получения угла сгиба ровно в 90 градусов может понадобиться вложенная проставка (на рисунке — справа), представляющая из себя обычную полосу металла, которая поможет компенсировать упругость листа.
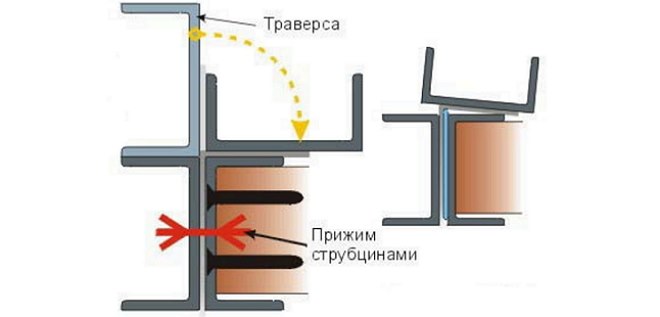
Самая распространенная схема для самодельного листогиба
Более сложным по конструкции является листогибочный пресс, конструкцию которого составляют матрица и пуансон. Листовой металл в таком устройстве располагается на матрице, а пуансон опускается на заготовку сверху, придавая ей требуемый профиль. В домашних условиях листогибочный пресс вряд ли найдет применение, так как он достаточно сложен и небезопасен в использовании.
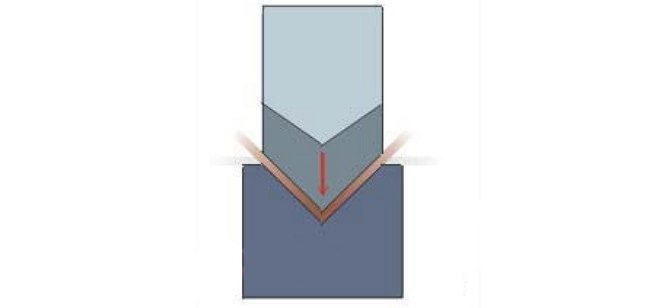
Схема работы листогибочного пресса
Вариант исполнения самодельного листогибочного пресса, работающего в паре со сделанным своими руками гидропрессом. Если у вас уже есть пресс, то дополнить его приспособлениями для сгибания нешироких листов металла не составит труда. Получится нечто такое:
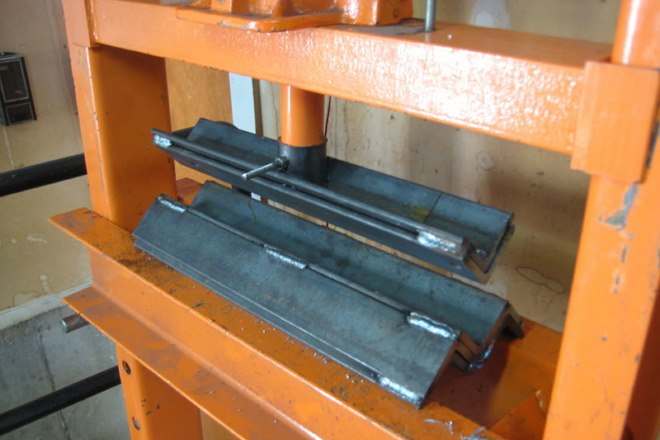
Вариант самодельного листогибочного пресса
Значительно более совершенным является листогибочный станок, гнутье металла в котором осуществляется за счет воздействия на него трех валов. Такое оборудование называется проходным. Одним из главных его преимуществ является то, что его регулируемые вальцы позволяют получать различный радиус изгиба. Подобный инструмент для гибки металла может быть с ручным или электрическим приводом, а его вальцы могут иметь различную конструкцию.
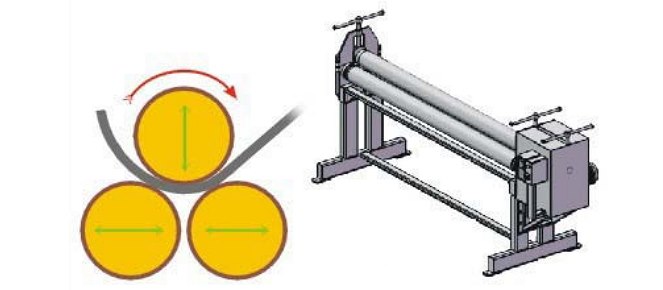
По такой схеме делается большинство заводских листогибов из низшего ценового сегмента
- Вальцы с гладкой рабочей поверхностью предназначены для выполнения большинства жестяных работ, которые предполагают выгибание заготовок, изготовление секций труб с большим диаметром и др.
- Профилированные вальцы необходимы для гнутья элементов кровельных конструкций (коньки, ендовы, водостоки, отбортовки и др.).
- Протяжной листогибочный станок может быть дополнительно укомплектован опорой, прижимом и траверсой, что позволяет использовать его для ручной гибки заготовок.
Подобные станки комплектуются набором валов различного профиля, которые также можно докупить дополнительно, чтобы сделать оборудование более универсальным.
С чего начать изготовление листогибочного станка
Чтобы сделать станок для гнутья листового металла, вам понадобится чертеж такого устройства или его подробные фото. Кроме того, следует учесть ряд таких важных факторов, как усилие, которое необходимо будет приложить для использования листогибочного станка, его масса и габариты (от которых зависит мобильность), себестоимость и доступность комплектующих. В итоге получаем следующие исходные параметры.
- Максимальная ширина листа, который необходимо будет гнуть, – 1 м.
- Максимальная толщина листового материала: оцинковка – 0,6 мм, алюминий – 0,7 мм, медь – 1 мм.
- Количество рабочих циклов, которые будут осуществляться без переналадки или ремонта, – 1200.
- Максимальный угол сгиба металлопрофиля, получаемый без ручной доводки, – 120 градусов.
- Крайне нежелательно использование заготовок из специальных сталей (например, из нержавейки).
- В конструкции листогиба следует избегать сварных соединений, плохо переносящих знакопеременные нагрузки.
- Следует максимально ограничить количество деталей листогибочного станка, которые вам необходимо будет заказывать на стороне, прибегая к помощи токарей или фрезеровщиков.
Очень сложно найти чертеж устройства, которое бы удовлетворяло всем этим требованиям, но можно доработать наиболее удачное из них.
Самая популярная конструкция листогиба и ее улучшение
Конструкцию ручного листогибочного станка, показанную на чертеже №1, можно без труда усовершенствовать. По приведенному чертежу видно, что приспособление для гибки листового металла состоит из таких элементов, как:
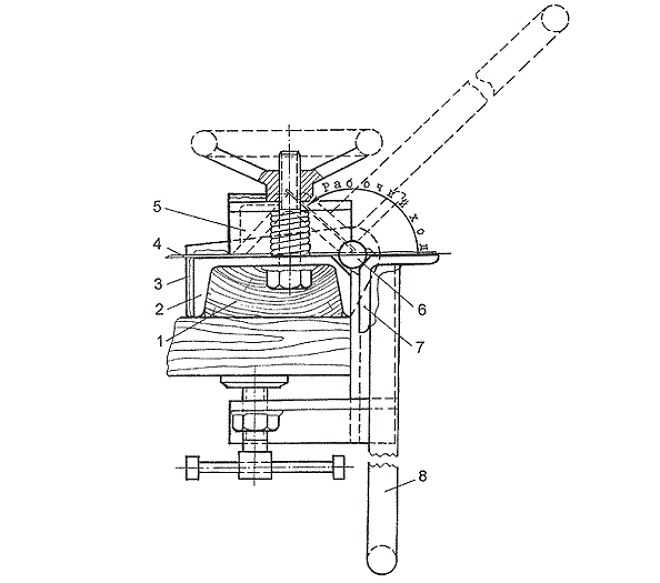
Чертеж №1: Для постройки нашего листогибочного станка мы применим данную схему
- подушка, изготовленная из дерева;
- опорная балка из швеллера 100–120 мм;
- щечка, для изготовления которой используется лист толщиной 6–8 мм;
- подвергаемый обработке лист материала;
- прижимная балка, сделанная из уголков 60–80 мм, соединяемых при помощи сварки;
- ось для вращения траверсы (изготавливается из металлического прутка диаметром 10 мм);
- сама траверса – это уголок с размерами 80–100 мм;
- рукоятка приспособления, изготавливаемая из прутка диаметром 10 мм.
У траверсы листогиба (пункт 7), которую согласно изначальному чертежу предполагается делать из уголка, условно показан вариант исполнения из швеллера. Такая модернизация в разы увеличит выносливость траверсы, которая при использовании уголка в определенный момент неизбежно прогнется посередине и перестанет в этом месте создавать качественный сгиб лист. Замена на швеллер позволит делать не 200 сгибаний без рихтовки или замены данного элемента (что при более-менее активной работе весьма немного), а более 1300.
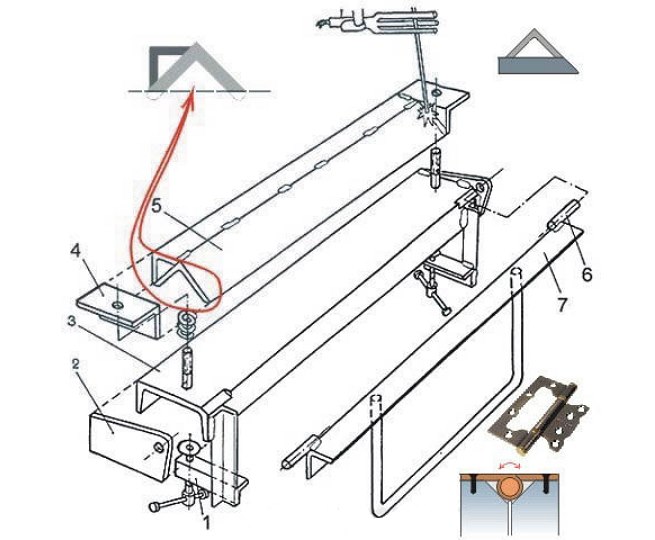
Чертеж №2: Основные элементы листогиба
Чертеж №2 позволяет более детально разобраться в конструкции самодельного листогиба:
- самодельная струбцина, сделанная из подходящего уголка (40-60 миллиметров) и винта с пяткой и воротком;
- щечка;
- швеллер, выступающий в роли опорной балки станка;
- кронштейн прижимной балки, выполненный из уголка 110 миллиметров;
- сама прижимная балка листогиба;
- ось вращения траверсы;
- сама траверса.
Усиливаем прижимную балку
Ниже мы рассмотрим схему усиления прижимной планки. Однако, если в качестве прижима у вас изначально будет достаточно массивный уголок, а гнуть чрезмерно толстые листы на своем листогибе вы не планируете, то вполне можно обойтись без усиления прижимной планки описанным способом.
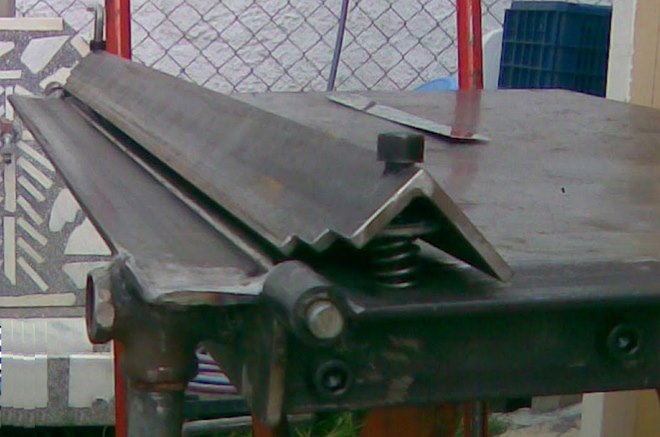
Стоит ли связываться с усилением прижима, зависит от условий работы станка
Чтобы продлить срок службы прижимной балки и сделать его сопоставимым со сроком службы траверсы, следует дополнить данный элемент конструкции, который изначально по чертежу выполнен из уголка, основой из металлической полосы с размерами 16х80 мм. Переднему краю данной основы нужно придать угол 45 градусов, чтобы выровнять ее плоскость с плоскостью самого прижимного уголка, а непосредственно рабочей кромке данного элемента следует сделать фаску около 2 миллиметров.
На чертеже №2 полученная деталь в разрезе указана на дополнительном рисунке вверху справа. Эти меры позволят металлу прижима работать не на изгиб (что крайне нежелательно), а на сжатие, тем самым многократно увеличивая срок службы без ремонта.
Также следует позаботиться о фрезеровке нижней плоскости прижимной балки, которая и формирует сгиб. Неровность данной плоскости, согласно общепринятым правилам, не должна превышать половины толщины сгибаемой заготовки. В противном случае согнуть заготовку ровно, без вздувшейся линии сгиба, не получится. Следует иметь в виду, что отдавать балку на фрезеровку следует только тогда, когда на ней уже есть все сварные швы, поскольку их выполнение приводит к изменению геометрических параметров конструкции.
Повышаем надежность креплений станка
В листогибочном станке есть еще один большой недостаток – схема его крепления к рабочему столу. Струбцины, которые предусмотрены в данном приспособлении, являются очень ненадежным вариантом крепления, особенно если учитывать быструю утомляемость сварных швов. От таких крепежных элементов можно вообще отказаться, что также позволит избежать необходимости использования сварных соединений и щек. Решить эту задачу позволяют следующие действия:
- изготовление опорной балки, которая будет выступать за пределы рабочего стола;
- проделывание U-образных проушин на концах опорной балки;
- крепление опорной балки к рабочему столу при помощи болтов (М10) и фасонных гаек с лапами.
Если щек в усовершенствованном листогибочном станке уже не будет, то как к нему прикрепить траверсу? Решить такой вопрос можно достаточно просто: использовать для этого дверные петли-бабочки, которые обычно применяются для навешивания тяжелых металлических дверей. Крепить такие петли, обеспечивающие достаточно высокую точность, можно при помощи винтов с потайной головкой. На чертеже №2 это дополнительно проиллюстрировано внизу справа.
Согнуть на листогибочном станке с траверсой, закрепленной на петли-бабочки, можно множество заготовок, так как эти петли отличаются очень высокой надежностью.
Конструкция в сборе
После сборки усовершенствованное приспособление для получения металлопрофиля выглядит следующим образом:
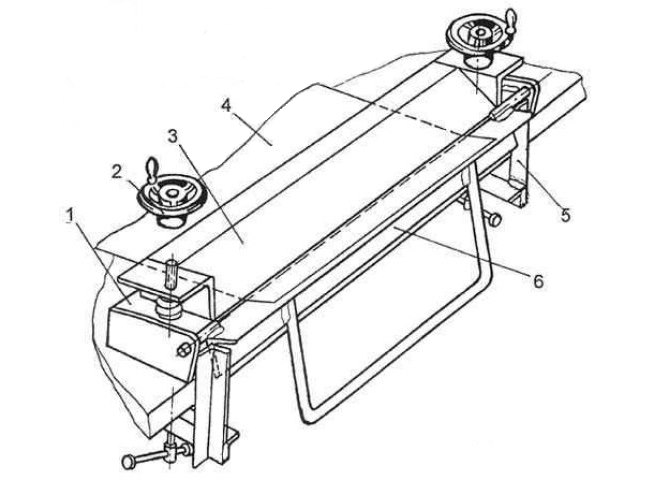
Листогиб в собранном виде
- укрепленная опорная балка;
- маховик – резьбовой элемент;
- балка, обеспечивающая прижим заготовки;
- струбцина для крепления устройства к рабочему столу;
- траверса, с помощью которой, собственно, и можно согнуть обрабатываемую заготовку.
Чертежи еще одного варианта листогиба
Подробные чертежи очень схожего по конструкции листогиба, но отличающегося креплением траверсы. На схемах приведены размеры, которые, конечно же, можно менять в зависимости от предполагаемой эксплуатации станка.
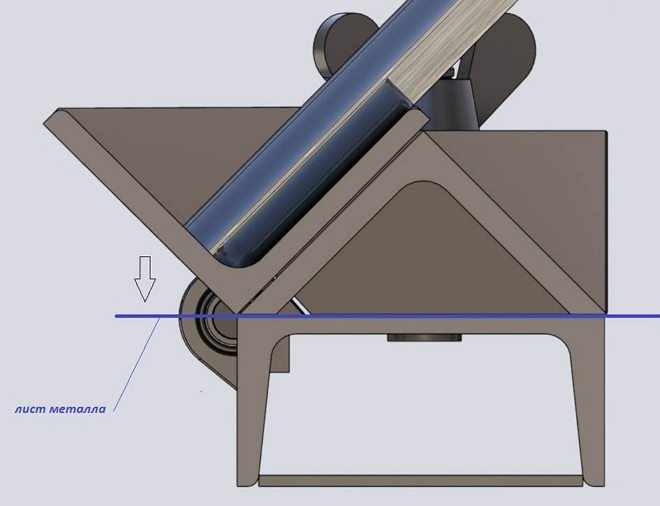
Еще один вариант листогиба: траверса поднята
 Опорная балка
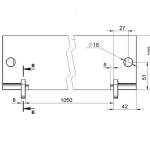 Чертеж опорной балки
 Торец траверсы
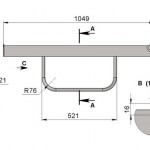 Чертеж траверсы
 Прижимная балка
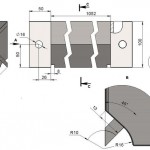 Чертеж прижимной балки
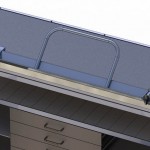 Общий вид в сборе
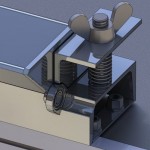 Крепление прижима
Что такое зиг-машина и как ее сделать
Зиг-машина (или зиговочное приспособление) позволяет согнуть на изделиях из листового металла бортики жесткости, которые и называются зигами. Такие машины относятся к категории специального оборудования и могут быть выполнены с электрическим или ручным приводом. Ручные зиг-машины, также закрепляемые при помощи струбцины, могут иметь достаточно компактные размеры и переносятся в обычной сумке для рабочих инструментов.
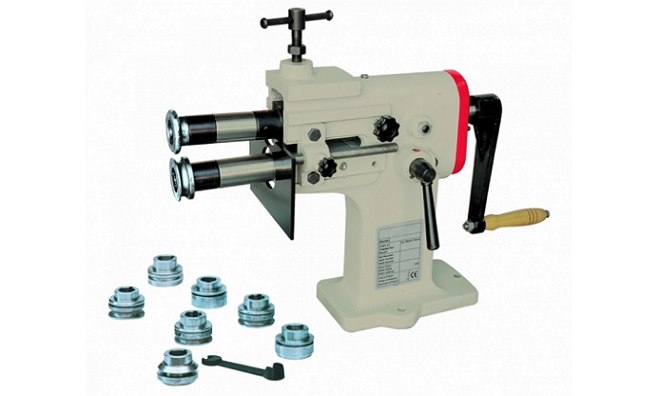
Ручная зиг-машина со сменными роликами
Такие приспособления позволяют за один проход сделать качественную отбортовку не только на круглых изделиях (тех же обечайках металлических емкостей), но и на прямолинейных металлических листах. Эти устройства являются просто незаменимыми при изготовлении отдельных частей кровельных конструкций.
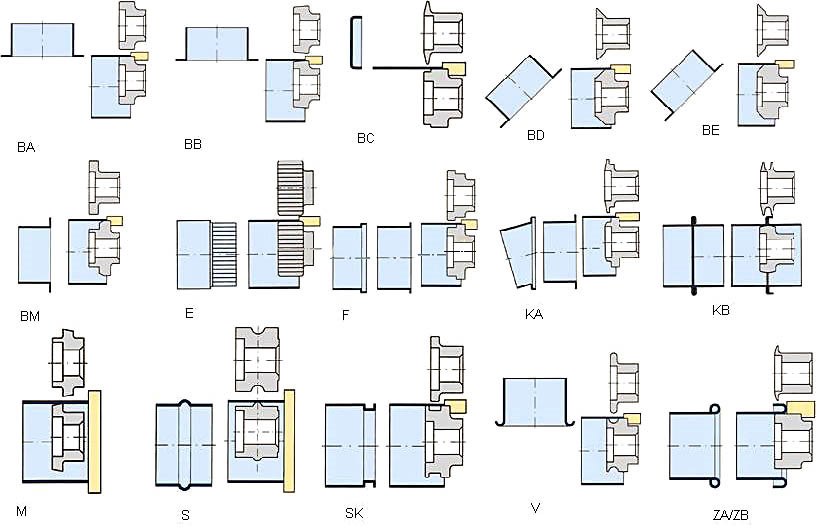
Разнообразие зиговочных роликов и их назначение
Рабочими элементами зиг-машины выступают вальцы-ролики, а ее использование позволяет значительно сэкономить на приобретении элементов кровельной конструкции, произведенных в заводских условиях. Если посмотреть видео, в котором показана работа такого устройства, становится понятно, что пользоваться им можно даже по месту непосредственного монтажа кровельной конструкции.
Рекомендации по выбору листогиба
Чтобы правильно выбрать приспособление для изготовления гнутых элементов из листового металла, можно придерживаться следующих рекомендаций.
- Для домашнего мастера, который испытывает потребность в листогибочном станке периодически, вполне подойдет простейшее устройство, изготовленное из подручных средств.
- Тем, кто время от времени занимается выполнением заказов на монтаж кровли, понадобятся ручной станок для гибки листового металла и простейшая зиг-машина.
- Специалистам, которые на постоянной основе занимаются изготовлением элементов для кровельных конструкций и жестяными работами, необходимо заводское устройство для гнутья листового металла.
- Ручной станок для производства профнастила пригодится тем, кто профессионально занимается изготовлением элементов кровельных конструкций. Оптимальным для таких специалистов является профессиональное оборудование, отличающееся более высокой надежностью и долговечностью.
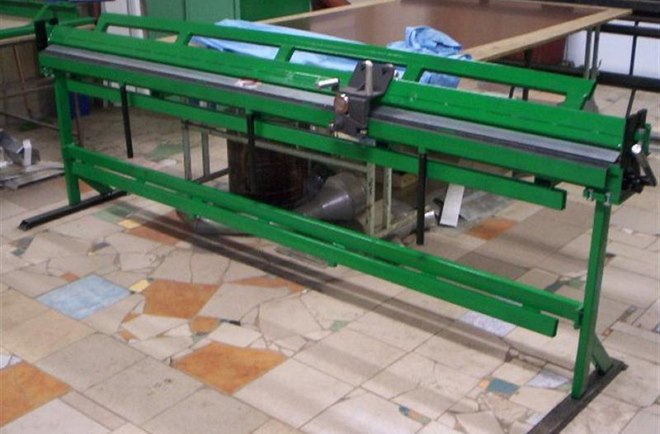
Листогиб российского производства СКС-2в1, цена 64 тысячи рублей
А вот для бытового, не особо нагруженного применения домашний листогиб станет отличным помощником и позволит сэкономить немалые деньги. Нужно учитывать этот момент и не ждать от простого самодельного станка чудес выносливости и производительности.
Перед изготовлением листогибочного станка своими руками можно не только изучить многочисленные чертежи подобных устройств, размещенные в Интернете, но и посмотреть обучающее видео. Возможно, кому-то размер описанного листогиба покажется слишком маленьким, тогда можно рассмотреть вариант самодельного листогиба более крупного формата. Разумеется, это уже не мобильный станок, он подойдет для небольшого частного цеха:
Преимущества самодельного листогиба
Изготовлением листогибочного станка своими руками или же приобретением ручного проходного листогиба часто интересуются те, кто хочет прилично сэкономить на покупке профнастила серийного производства. Несложная теоретическая арифметика показывает: если самостоятельно гнуть с помощью такого приспособления профнастил, то стоимость последнего будет на 40% ниже по сравнению со стоимостью заводских изделий. Но не все так просто.
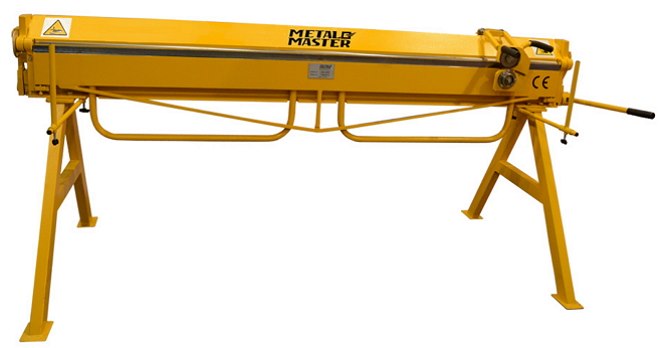
Заводской проходной листогиб MetalMaster, стоимость 62 тысячи рублей
Если приобретать заводской проходной станок для профнастила ручного типа с прицелом на небольшое собственное производство, то он обойдется примерно в 60 тысяч рублей. Между тем такой ручной листогибочный станок не гарантирует стабильного качества получаемого с его помощью профнастила. Проблема в том, что прокатка в один проход с большой долей вероятности будет приводить к появлению перетянутых углов, от которых впоследствии могут пойти трещины. А прокатывать один лист многократно, постепенно меняя степень прижима, слишком долго, трудоемко и в итоге нерентабельно. Но зато более простые детали из листовой стали изготавливать в его помощью вполне удобно.
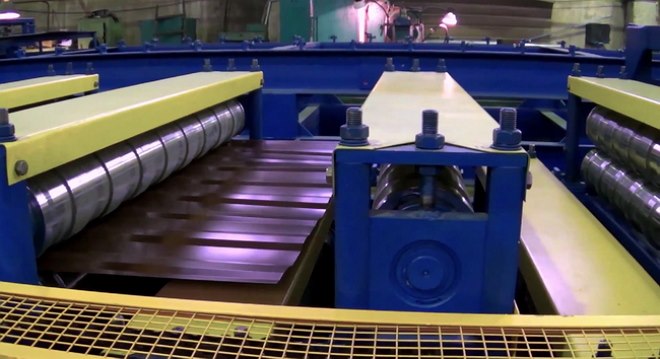
Прокатный стан для профнастила за работой
Самое главное, что следует учитывать при приобретении листогибочного станка, – это возможность его быстрой окупаемости. Добиться этого мастеру, который применяет такое приспособление в частном порядке, достаточно сложно. В этом случае целесообразнее использовать самодельный листогиб, который пригоден для изготовления гнутых листовых изделий любого типа. С помощью такого оборудования можно гнуть как листы с типовыми размерами, так и нестандартную продукцию, которая очень востребована при проведении кровельных работ, а также многих других.
Как устроен листогибочный станок
Прежде чем задаваться вопросом о том, как сделать листогиб, следует разобраться в особенностях конструкции такого оборудования. В первую очередь, такие устройства отличаются типом своего привода. Так, различают приспособления с механическим, электрическим, гидравлическим и ручным приводом.
В листогибочных станках с механическим приводом может использоваться маховик с фрикционом и кривошипом или система блоков, рычагов и тросов с падающим грузом. Такие устройства, отличающиеся ударным импульсом в начале рабочего хода, который затем постепенно ослабевает, далеки от идеала в плане качества результата из-за механики своей работы и применяются все реже.
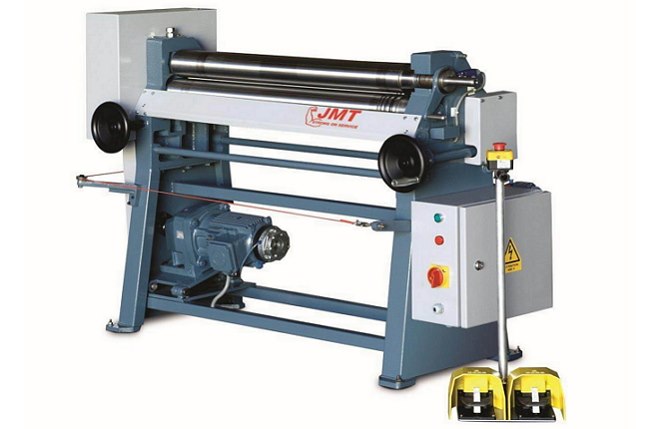
Электромеханический трехвалковый листогиб DURMA
КПД оборудования для гибки листового металла, на котором установлен электрический привод, заметно падает при увеличении нагрузки в виде уменьшения размера заготовки или же увеличения ее прочности. Если попытаться согнуть на таком листогибочном станке заготовку из жесткого металла (например, из нержавейки), можно столкнуться с тем, что ротор электродвигателя начнет проскальзывать, снижая крутящий момент и увеличивая потребление электроэнергии.
Точно подстраивать развиваемое усилие под сопротивление обрабатываемой заготовки позволяет оборудование с гидравлическим приводом, но оно и стоит недешево. Обычный гидравлический домкрат, который тоже можно использовать в качестве привода для гнутья листового металла, не обеспечивает равномерного распределения усилия от него по всей длине сгиба.
Как сделать гидравлический листогиб с усилием гибки 40-тонн своими руками
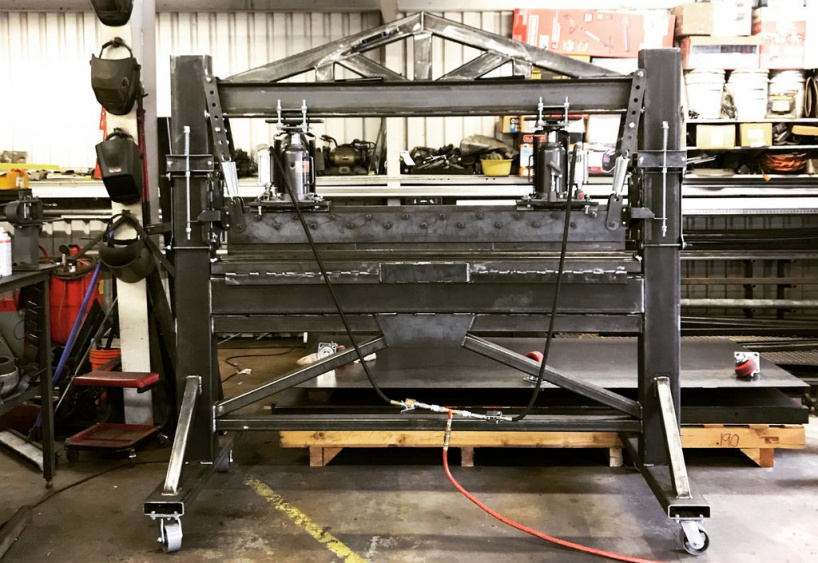
Несмотря на то, что компания Станкофф в первую очередь станкоторговая компания, нам всегда были интересны амбициозные проекты народных умельцев. И мы просто не могли не опубликовать перевод такой интересной и подробной статьи-инструкции по созданию гидравлического листогиба своими руками.
Примечание: данная статья является переводом, однако для удобства восприятия повествование будет идти от первого лица.
Предисловие автора
Если вы хотите чтобы у вас были чистые изгибы стального листа, вам понадобится хороший листогибочный пресс. Нет никаких способов обойти этот пункт. Но почему бы не сделать его самостоятельно? Звучит устрашающе, правда? С чего начать? Какой размер листогибочного пресса вам действительно нужен? Чтобы помочь ответить на эти и другие вопросы, вот шаги, которые я предпринял для создания собственного гидравлического листогибочного пресса.
Шаг 1. Основные сведения об листогибочном прессе
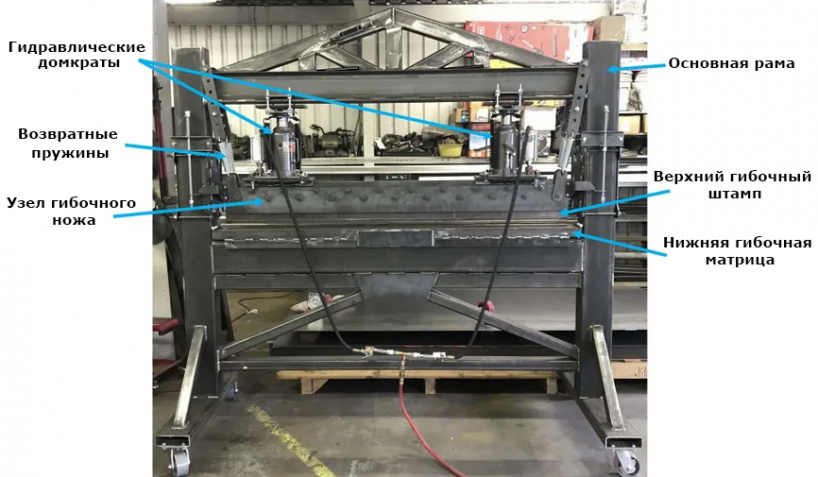
Прежде чем вы начнете, хорошо иметь общее представление о том, как работают эти машины.
Что делает листогибочный пресс ? Он позволяет выполнять изгибы листового металла и толстого стального листа.
В том, как работает листогибочный пресс, нет ничего сложного. На эскизе вы можете увидеть основные компоненты.
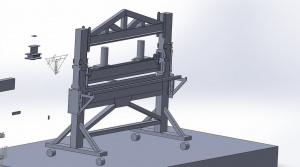
- Основная рама — ядро вашей машины. По сути, это не что иное, как прямоугольник, сделанный из каких-либо массивных материалов. Из-за размера своего листогиба я добавил к нему несколько ножек и колес. Если ваш достаточно мал, вы можете оставить его настольным.
- Нижняя гибочная матрица — также называемая «v-образная матрица». Заготовка будет вдавлена в «v-образную матрицу» для создания изгиба.
- Верхний гибочный штамп — также называемый гибочным ножом. Гибочное лезвие будет давить на верхнюю часть заготовки и продавливать материал в «v-образную матрицу».
- Узел гибочного ножа — (как я его называю) — это просто узел, который удерживает вашу верхнюю гибочную матрицу. Он должен быть достаточно крепким, чтобы противостоять деформации при изгибе
- Гидравлические домкраты — мускулы вашей машины. Они создают силу, необходимую для изгиба. На моём листогибе установлено два домкрата, но в зависимости от требуемой мощности вам может понадобиться только один.
- Возвратные пружины — эти пружины будут тянуть узел гибочного ножа вверх после завершения изгиба. Пружины должны обладать достаточной силой, чтобы поднять вес вашего гибочного ножа в сборе.
Имейте в виду, что существуют и другие версии, которые работают иначе.
Шаг 2. С чего начать?
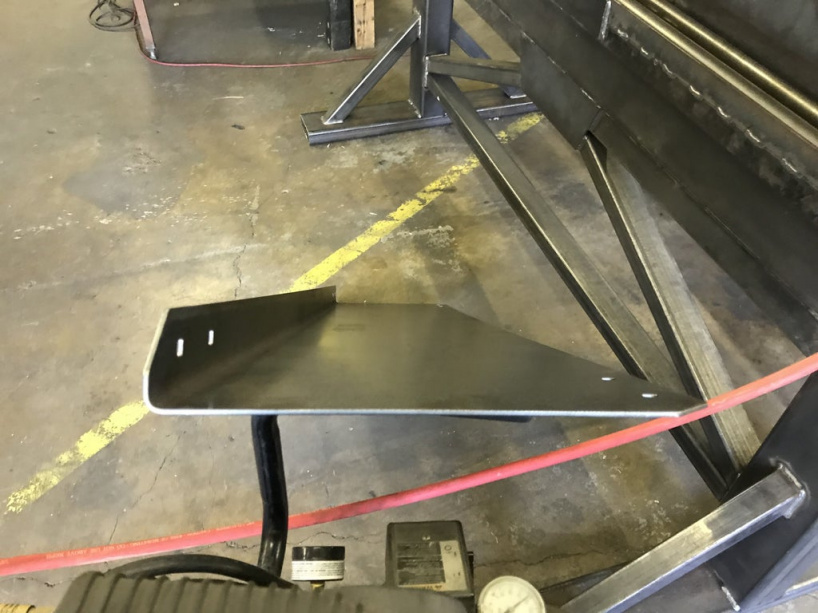
Во-первых, спросите себя: Какую максимальную толщину и ширину стали, по вашему мнению, необходимо согнуть? Ответ на этот вопрос поможет вам в остальной вашей сборке.
Мне нужно было согнуть сталь толщиной 3/16 дюйма (4,76 мм.) на участке шириной 4 фута (1,22 м.). В результате получилась довольно большая машина.
Независимо от того, насколько большой или маленький станок вам нужен, вы можете применить эти же этапы процесса для создания собственного листогибочного пресса.
Шаг 3. Определение силы, необходимой для листогибочного пресса
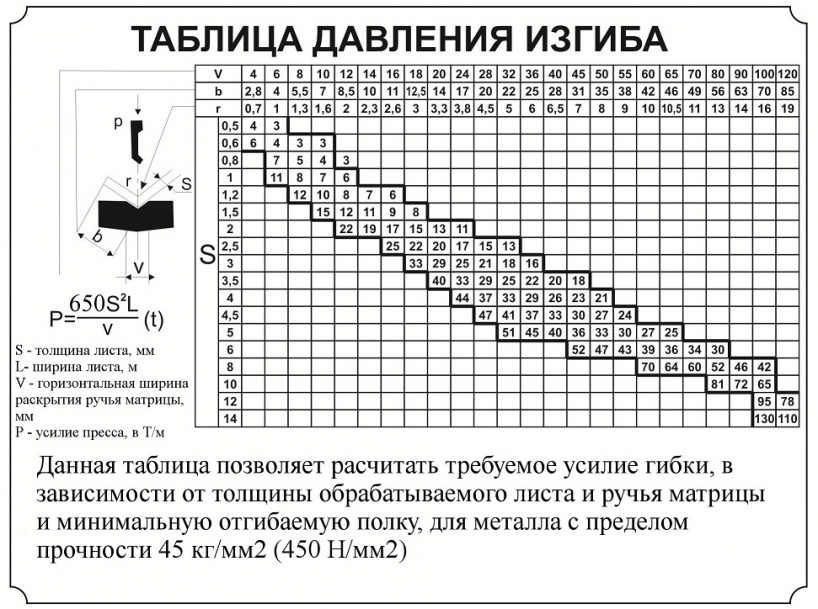
Прилагается таблица грузоподъемности листогибочного пресса для стали c пределом прочности 450 кг/мм². Если вы будете работать с другими материалами, такими как нержавеющая сталь или алюминий, вы можете легко найти таблицы для них в Интернете. В левой части таблицы представлены варианты толщины стали. В верхней части таблицы указаны варианты размера «v-образного отверстия». В середине диаграммы показана сила в тоннах на погонный метр.
Шаг 4: Проектирование листогибочного пресса
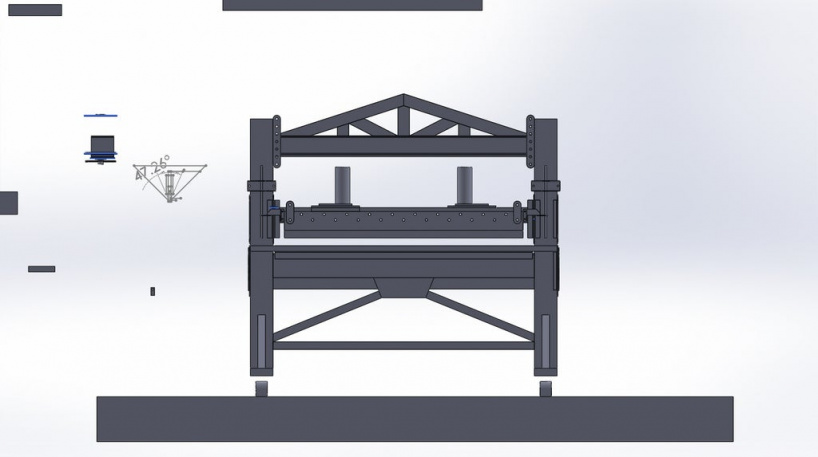
Это самая важная часть всего процесса — планирование работы и работа по плану .
Во-первых, подумайте, какие инструменты и оборудование у вас есть, чтобы помочь вам с этой сборкой. В моей личной мастерской имеется широкий выбор производственного оборудования. Не волнуйтесь, вам не нужно оборудование такого уровня для создания собственного листогибочного пресса. Однако имеющееся в вашем распоряжении оборудование может повлиять на ваш дизайн. Например, у меня есть фрезерный станок, который я использовал для фрезерования моих верхних гибочных штампов. Если у вас его нет, вы можете сделать гибочную матрицу из углового железа и плоского прутка или даже купить имеющуюся в продаже гибочную матрицу и адаптировать ее к своей конструкции.
Прилагаю несколько эскизов моей конструкции листогибочного пресса. Autocad и Fusion 360 — отличные варианты для моделирования САПР. Если вам удобнее делать наброски от руки, они тоже подойдут. Важная часть — убедиться, что вы продумали и спланировали все детали, большие и маленькие.
Несколько примечательных особенностей моего дизайна:
- 40 тонн и 63 дюйма (1,6 м.) — это было вызвано моей потребностью согнуть 4 фута (1,2 м.) стали толщиной 3/16 дюйма (4,7мм.).
- Регулируемые положения гидравлических домкратов — домкраты скользят из стороны в сторону для оптимального позиционирования в зависимости от толщины и ширины обрабатываемой детали — если ширина пресса 2 фута (60 см.) или меньше, и вы используете один домкрат, в этой возможности регулировки нет необходимости.
- Регулируемые калибрующие стержни с пружинной компенсацией и регулировкой с обеих сторон обеспечивают постоянный и точный повторный изгиб. Пружины сжатия предотвращают повреждение измерительной системы в случае случайного превышения точки остановки — в качестве альтернативы вы также можете использовать две планки, установленные с обеих сторон машины.
- Гибочное лезвие, основная гибочная планка и нижние штампы изготовлены из холоднокатаной стали 1018, что, как правило, обеспечивает более высокую твердость материала, чем заготовка — я видел, как некоторые люди без проблем строили свои прессы с гладкими штампами из углеродистой стали
- Узел нижней матрицы с регулируемой шириной с использованием двух холоднокатаных сплошных круглых стержней диаметром 1,5 дюйма (3,8 см.) — использование двух круглых стержней — хороший способ получить нижнюю матрицу с регулируемой шириной
- Лезвие для гибки будет разрезано на пальцы, чтобы можно было выполнять операции гибки коробок и поддонов -это хорошая функция, но не обязательная для всех
- Гидравлические домкраты соединены вертикально друг с другом для одновременной работы, но также могут управляться индивидуально для регулировки уровня — это необходимо при использовании двух домкратов на вашей машине.
- Адаптируемая, регулируемая, модульная и легко ремонтируемая конструкция с минимальным привариванием компонентов к основной раме — упрощает модификации и ремонт в будущем.
Какой размер материалов вам нужно использовать? Не углубляясь в инженерные расчеты, вы можете просто найти в Интернете машины аналогичного размера и посмотреть, какие материалы использовали другие люди для изготовления своих.
Шаг 5: Приобретение материалов
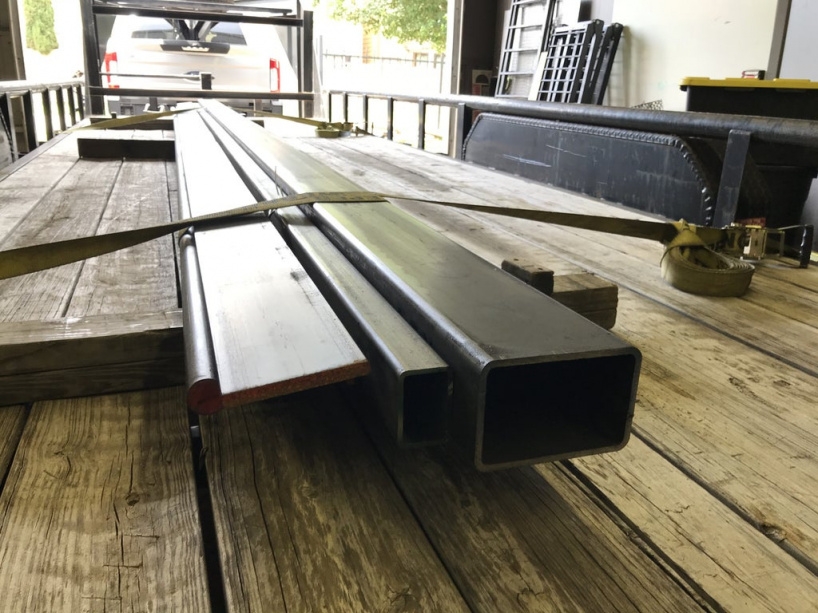
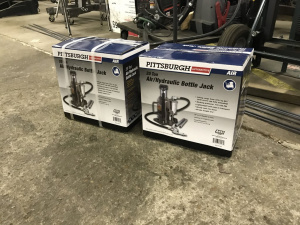
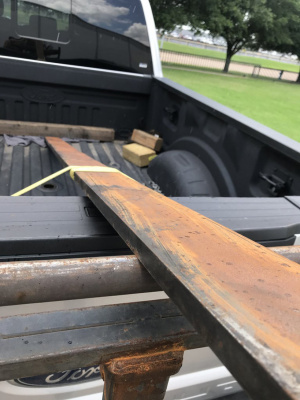
С вашим набором дизайнов неплохо создать полный список всех материалов, которые вам понадобятся. Чем больше деталей, тем лучше — даже с разбивкой на конкретные типы материалов и длины, которые вам нужно вырезать. Затем вы можете получить все свои материалы и детали одновременно — мне нравится иметь все детали под рукой, прежде чем я начну сборку.
Вот материалы и детали, которые я использовал для своей машины:
- Прямоугольная труба 4 (10,16 см.) x 6 (15,24 см.) x 1/4 дюйма (6,35 мм.) — для основной рамы;
- Прямоугольная труба 2 (5,08 см.) x 3 (7,62 см.) x 3/16 дюйма (4,76 мм.) — для ферм и связей;
- С-образный канал 5 дюймов (12,7 см.) x 6,7 фунта/фут (9.1 Н/м.)- для верхней горизонтальной балки основной рамы и нижней гибочной матрицы;
- Квадратная труба 3 (7,62 см.) x 3 (7,62 см.) x 1/8 дюйма (4,8 мм.) — для нижних распорок;
- Квадратная труба 2 (5,08 см.) x 2 (5,08 см.) x 1/8 дюйма (4,8 мм.) — для нижних распорок;
- Прямоугольная труба 2 (5,08 см.) x 6 (15,24 см.) x 3/16 (0.1875 см.) — для основания станка;
- Плоский стержень 4 (10,16) x 1/2 дюйма (1,27 см.) — для основной рамы;
- Плоский стержень 5 (12,7 см.) x 1/2 дюйма (1,27 см.) — для сборки гибочного ножа;
- Холоднотянутый плоский пруток 1018 4 (10,16 см.) x 3/4 дюйма (1,9 см.) — для верхней гибочной матрицы;
- 1,5-дюймовый (3,81 см.) холоднокатаный круглый пруток 1018 — для нижней гибочной матрицы;
- Различные детали, вырезанные из стального листа 1/8 дюйма (3,2 мм.) и 1/4 дюйма (6,35 мм.);
- Резьбовой стержень и болты + гайки различной длины 1/2 дюйма (1,27 см.);
- Пружины растяжения 186 фунтов (84,4 кг.);
- Пневмодомкраты — я предпочел пневмодомкраты гидравлическим домкратам для удобства эксплуатации. Это гидравлические домкраты, которые работают на давлении воздуха, а не на ручке;
- 4-дюймовые (10,2 см.) стальные ролики.
Шаг 6: Вырезание деталей для основной рамы
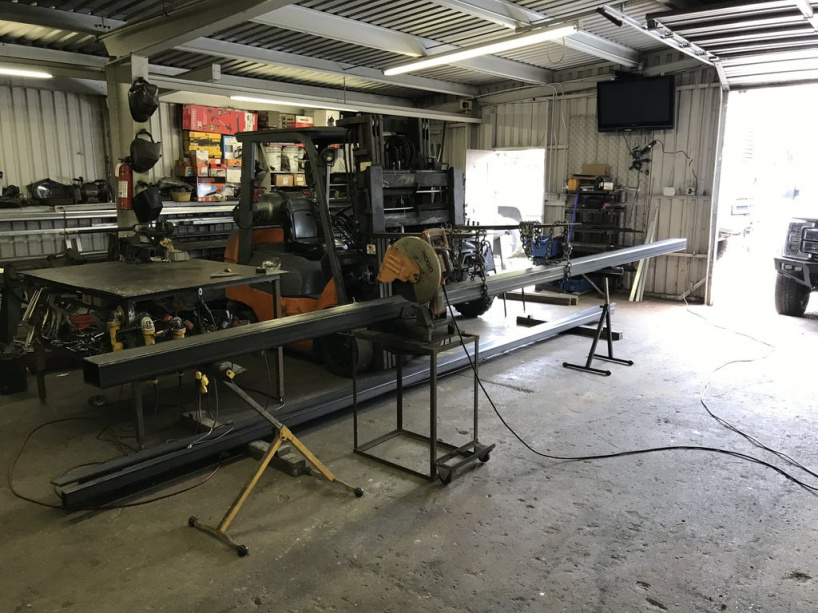
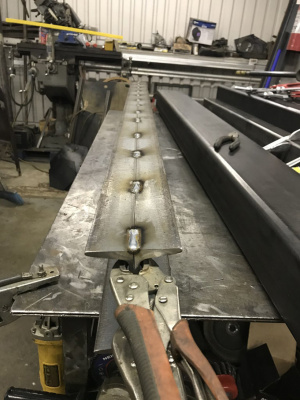
Используя детальный дизайн и список деталей, проработайте все детали, необходимые для основной рамы. На этом этапе я предлагаю вырезать детали только для основной рамы. Все остальные детали можно вырезать позже, просто на случай, если у вас возникнут проблемы с основной рамой, которые приведут к изменениям в общей конструкции.
На фотографиях, показанных здесь, я вырезаю прямоугольную трубу и c-образный канал необходимой длины с помощью абразивно-отрезной пилы. Я также начал сваривать вместе некоторые узлы основной рамы.
Как сделать листогиб: виды оборудования и несколько вариантов сборки
Листовой металл — материал востребованный. При строительстве дома его используют для создания водостоков, фасонных элементов кровли, отливов для защиты цоколя и т. д. Для изготовления всех этих конструкций необходимо сгибать заготовку, но чтобы сделать безукоризненную деталь, мастерам необходимо специальное оборудование — листогибочный станок. Пока немногие хозяева задумываются о возможности самостоятельного изготовления такой конструкции для своих нужд. Однако устройство даст возможность сгибать материал быстро и качественно, оно надежно, к тому же не отличается суперсложностью изготовления. Если хозяин планирует проводить подобные работы, то он может узнать, как сделать листогиб самостоятельно. Задача эта вполне реальна, материалы для создания станка найдутся в любом хозяйстве, а если их нет, то покупка не станет разорением.
Целесообразно ли самостоятельное изготовление?
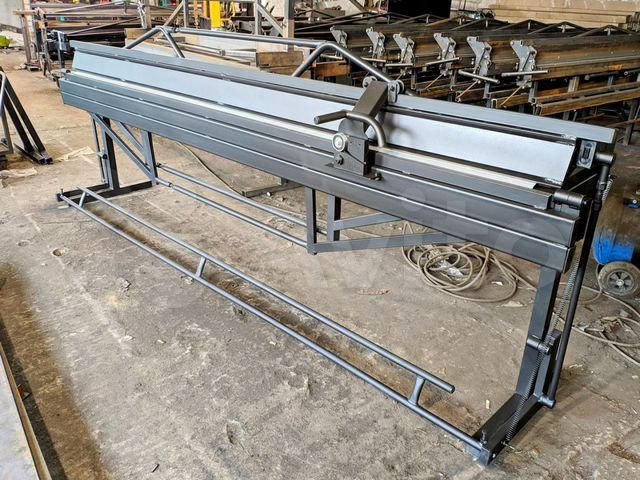
Однако прежде чем приступать к изучению конструкции и ответа на вопрос о том, как сделать листогиб, нужно понять имеет ли смысл затевать эту «авантюру». И в этом случае главным аргументом «за» становится цена станков фабричного производства.
Даже за простейшие ручные модели придется отдать от 4 десятков тысяч рублей, а более качественные станки потребуют «расставания» с несколькими сотнями. Поэтому задумываются о такой покупке только те хозяева, которые уверены, что листогиб окупится уже в скором времени. Для тех мастеров, кто планирует проводить работы нечасто, а время от времени, единственный логичный вариант — самостоятельное создание станка.
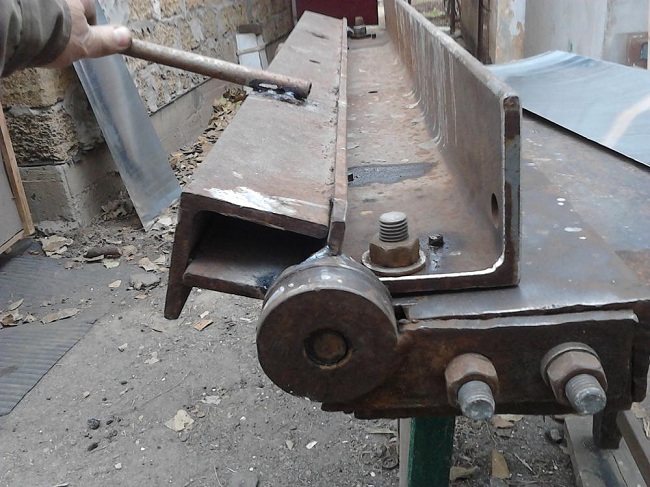
Если сомнения насчет самостоятельного создания гибочного оборудования еще остались, то развеять их быстро поможет разница в цене листового металла и гнутых конструкций из него. Хозяин, имеющий свой станок, сможет гарантировать серьезную экономию, поскольку себестоимость таких заготовок будет значительно ниже.
Самодельные листогибы не требуют больших затрат на материалы, они максимально просты в эксплуатации. Если говорить о недостатках таких конструкций, то к ним, в первую очередь, относится невысокая производительность. Однако для домашних работ этот минус не так важен.
Что такое листогибочный станок?
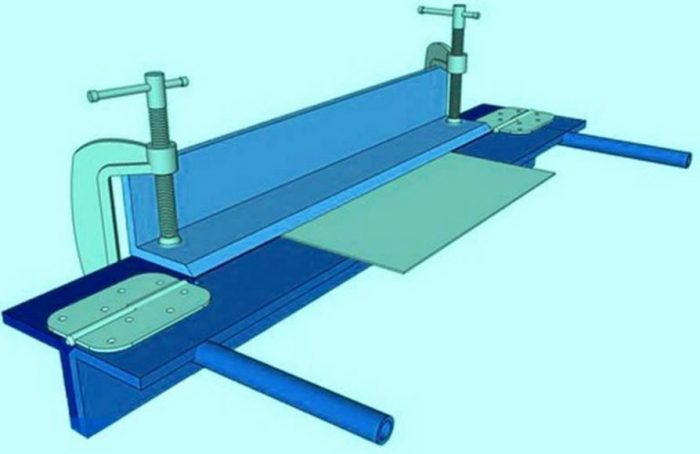
Сначала нужно узнать, что за конструкцию придется изготавливать мастеру. Если рассматривать любой листогибочный станок (заводской или самодельный), то данное оборудование состоит из нескольких элементов. Это:
- поворотная балка, или траверса;
- опорная балка, или просто опора;
- прижимной элемент, или прижимная планка;
- и рабочая поверхность (стол, верстак, станина).
Каков принцип работы листогиба? Лист металла укладывают на нижнюю опору, затем его выдвигают на длину сгиба за край. После этого заготовку надежно фиксируют прижимной планкой. Ее передний край является матрицей, которая формирует профиль будущей детали. Траверса, перемещаясь снизу вверх по дуге, во время движения гнет материал, а завершает процесс у торца прижима.
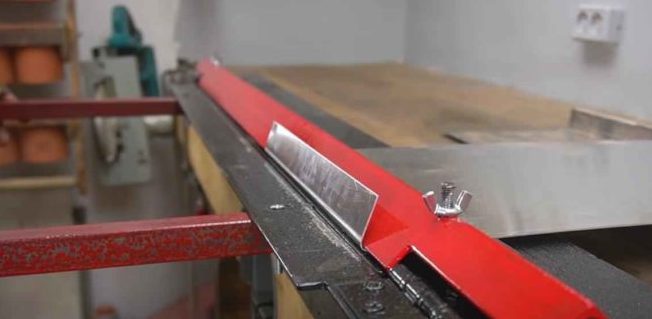
Простой принцип работы устройства гарантирует несложность работы. Однако для создания действительно надежного оборудования мастеру потребуется сварочный аппарат. Исключением могут стать настольные мини-станки и простейшие конструкции, изготовленные из дерева.
Разновидности листогибочных станков
Прежде чем переходит к теме «Как сделать листогиб», надо познакомиться с существующим оборудованием. Есть несколько популярных видов оборудования: это ручные, гидравлические и роликовые станки.
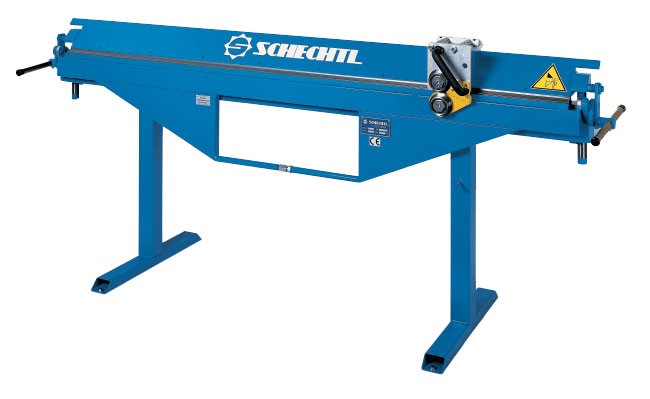
- Ручные листогибы — конструкции простейшие. Для сгибания металла в этом случае используются усилия одного человека. Несмотря на простоту, такие станки позволяют согнуть металл под любым углом.
- Гидравлический станок, который выгибает лист по форме матрицы. Она может быть прямой или криволинейной. Гидравлические листогибы — оборудование, использующееся только на предприятиях: как на больших, так и на малых.
- Роликовые станки, или валковые. Эта разновидность оборудования предназначена для создания других изделий. Лист проходит через систему из 3 роликов, поэтому заготовка приобретает закругленную форму. С помощью этого станка можно изготавливать трубы или полуцилиндры, которые становятся элементами различных систем частного дома.
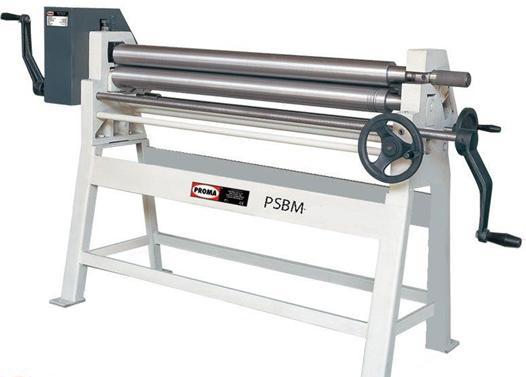
Понятно, что серьезное гидравлическое оборудование сделать в домашних условиях невозможно. Однако простые ручные или роликовые листогибы, которые немного сложнее, можно изготовить самостоятельно.
Как сделать листогиб?
Во время строительства и капитального ремонта могут потребоваться разные фасонные детали, за которые приходится отдавать немалые деньги. Поэтому лучше сделать простейший листогибочный станок, который даст возможность изготавливать большое количество деталей, причем именно того размера, который нужен.
Трудно найти чертеж, который устраивал бы всех без исключения. Однако есть образец, который можно назвать самым удачным.
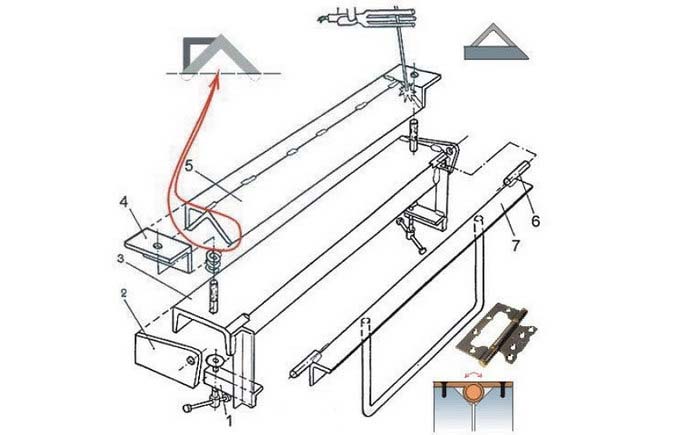
Цифрами на нем обозначены следующие элементы:
- струбцина (1);
- щечка (2);
- основание (3);
- кронштейн (4);
- сварной прижим (5);
- ось (6) и уголок пуансона (7).
Минус у данной конструкции всего один, и он все же относителен. Это необходимость приложения физической силы.
Конструкция, изготовленная из тавров
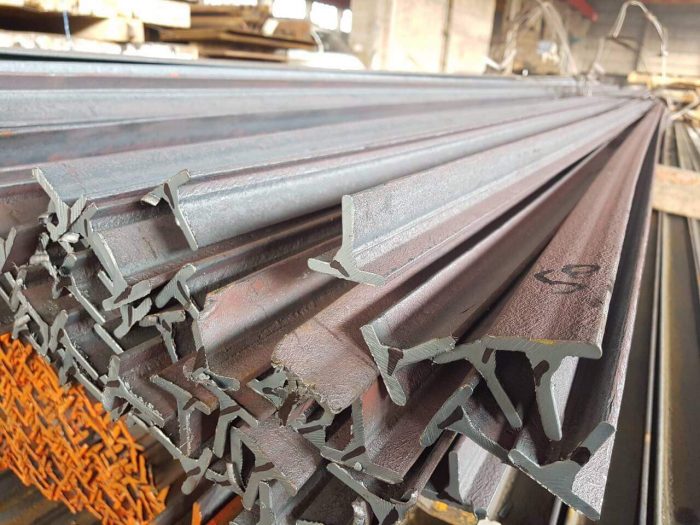
Для создания этого листогиба мастеру потребуется ровная и надежная поверхность, оптимальный вариант — стол из металла. Один из возможных материалов для сборки — уголок. Для максимально надежной конструкции лучше всего подойдет такой же прочный профиль — тавр. Поэтому сначала нужно решить, какой именно станок нужен — для создания больших заготовок, либо для изготовления тонких деталей скромных размеров.
Материалы и инструменты
Перечень дан сразу для двух потенциальных конструкций, но разобраться, какой именно набор потребуется для будущего листогиба, довольно просто, так как набор в том и другом случае не очень велик. Для изготовления листогибочного станка потребуется подготовить:
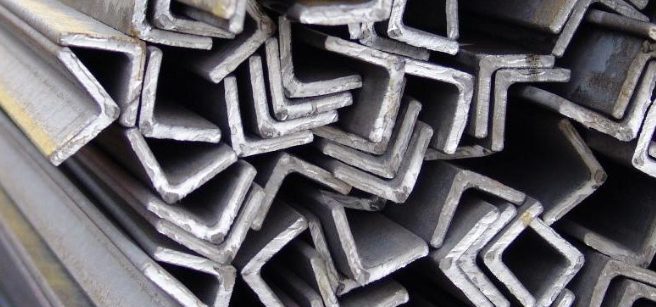
- три уголка: ширина полки — 45 мм (или более), минимальная их толщина — 3 мм;
- или три тавра (70 мм, 2500 мм), если придется сгибать толстые и длинные листы;
- металл для изготовления укосин либо прижимной планки (толщина 5 мм);
- профильная труба прямоугольного сечения (для мини-листогиба);
- два болта (диаметр — 20 мм), гайки (барашки) для них;
- две металлические (для уголков — дверные) петли;
- два куска арматуры;
- две пружины;
- маркер, керн;
- шуруповерт;
- струбцины;
- метчик;
- тиски.
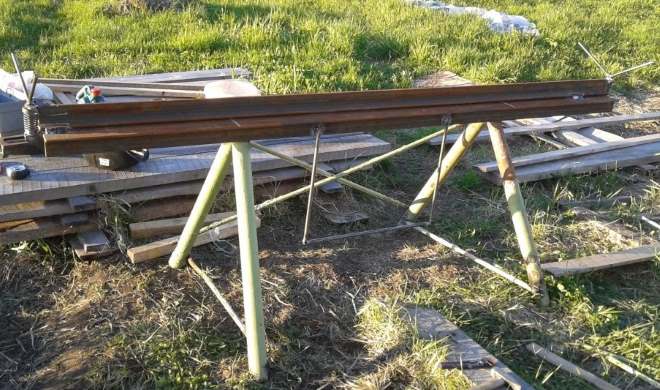
Оптимальным местом для изготовления конструкции будет прочный стол. Однако допускается изготовление листогиба на ровной поверхности земли. Для работы потребуется болгарка, дрель с набором сверл (по металлу), а также сварочный аппарат. Для создания мини-станка из уголка потребуется большое количество болтов.
Последовательность сборки листогиба из тавра
Сначала складывают вместе два тавра, затем на обоих концах деталей вырезают выемки для петель. Углы их скашивают на 45°. Затем таким же образом делают выемку на третьем элементе, который будет прижимной планкой. Однако в этом случае глубину выемки делают больше для того, чтобы гарантировать прижимной планке свободный ход.
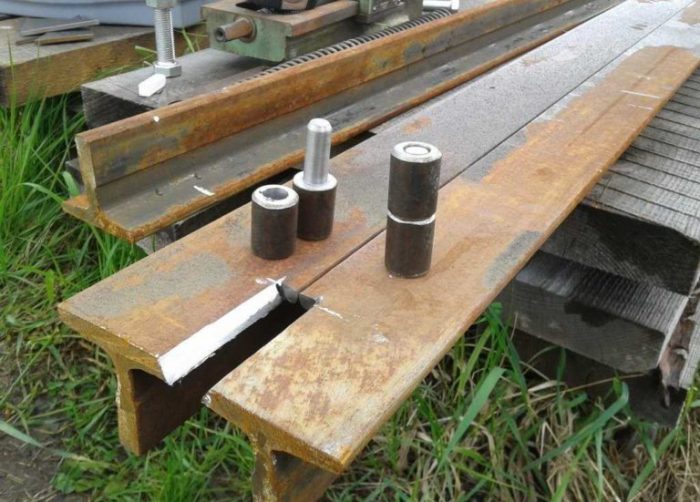
К заготовкам с обеих сторон (с лицевой и изнаночной) приваривают металлические петли. Затем к левому тавру приваривают две укосины с каждой из сторон. Они нужны для установки болта, предназначенного для фиксации прижимной планки. К укосинам приваривают гайку для болта.
Устанавливают третий тавр, который будет прижимной планкой. В верхней его части приваривают металлические пластины, в центре которых заранее были вырезаны отверстия для фиксатора. Диаметр их должен быть чуть больше, чем у болта. Перед началом сварки оба отверстия центрируют: они обязаны располагаться строго на одной вертикали с гайкой.
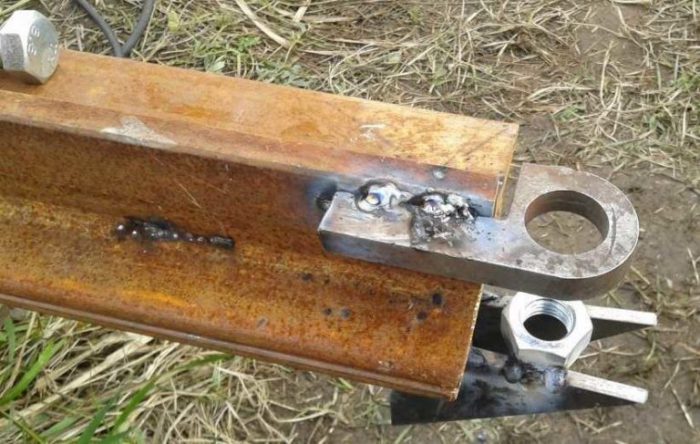
Отрезают пружину такой длины, чтобы она смогла приподнимать планку на 50-70 мм. Ее надевают на болт, затем крепежный элемент устанавливают в проушину, закручивают в гайку. Аналогичную операцию повторяют на другом конце конструкции.
К шляпке винта приваривают два отрезка арматуры, расположенные под углом друг к другу. Они будут служить ручкой для закручивания фиксатора прижима. К подвижному тавру приваривают ручку. Оптимальный ее вариант — П-образная конструкция, сваренная из профиля прямоугольного сечения.
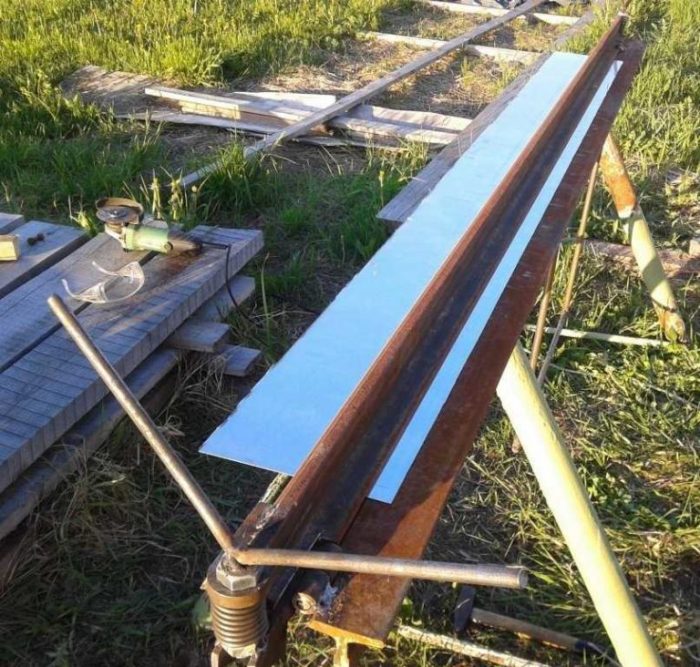
Изготовление небольшого станка из уголков
В этом случае потребуется минимум материалов, но данный листогиб будет идеальным для изготовления заготовок небольших размеров. Процесс состоит из нескольких этапов.
«Подготовка заготовок»
Сначала из уголка отрезают два куска длиной 500 мм. Один уголок за полку фиксируют в тисках. К нему прикладывают второй элемент, а затем на края обеих заготовок (у торцов) укладывают дверные петли. Места для будущих отверстий сначала отмечают маркером, затем ставят отметки керном.
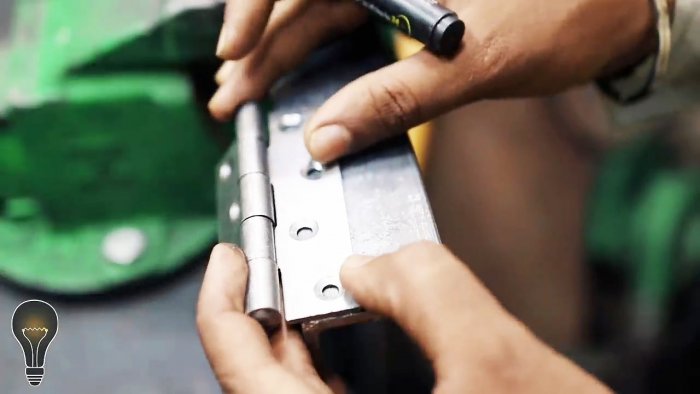
В каждом из уголков (естественно, на одной из полок) просверливают по 4 отверстия необходимого диаметра с каждой стороны профиля. Затем в них метчиком нарезают резьбу. Обе заготовки фиксируют в тисках, по очереди устанавливают петли на место, затем шуруповертом закручивают болты.
Сборка конструкции
Из алюминиевого профиля прямоугольного сечения отрезают два куска оптимальной длины (для ручек). Соединенные уголки вынимают из тисков, переворачивают и укладывают на петли. Делая небольшой отступ от винтов с обеих сторон полки одного из элементов, отмечают места для фиксации ручки. Для этого к уголку до упора прикладывают отрезок профиля, затем очерчивают его с обеих сторон. Потом этот этап повторяют с другой стороны мини-станка.
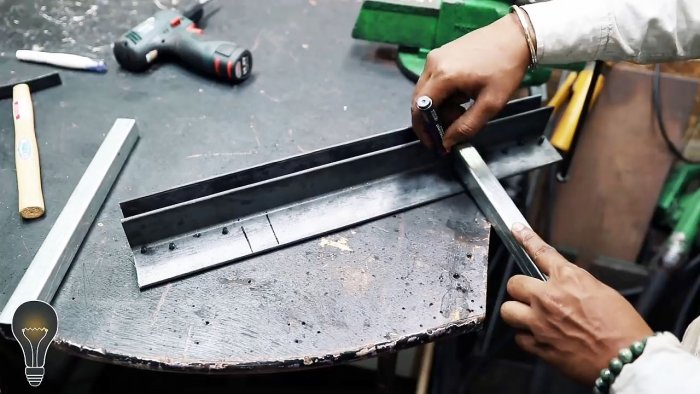
В алюминиевых элементах делают отверстия для их фиксации на станке. После этого аналогичную операцию проводят на отмеченных участках на полке уголка. Будущий станок снова устанавливают в тиски, затем опять нарезают резьбу, но уже для ручек станка. Их фиксируют болтами и гайками.
К неподвижной части конструкции присоединяют еще одну деталь — прижимную планку. Это металлическая полоса толщиной около 5 мм. Ее ширина чуть меньше, чем у полки, длина — немного короче расстояния между внутренними торцами дверных петель. В обоих соединяемых элементах точно так же ставят отметки, потом сверлят отверстия. В полке на них нарезают резьбу, затем планку крепят болтами и гайками, оставляя небольшой зазор, необходимый для протягивания металлических листов. Для работы с более толстыми материалами прижимные винты можно будет ослаблять.
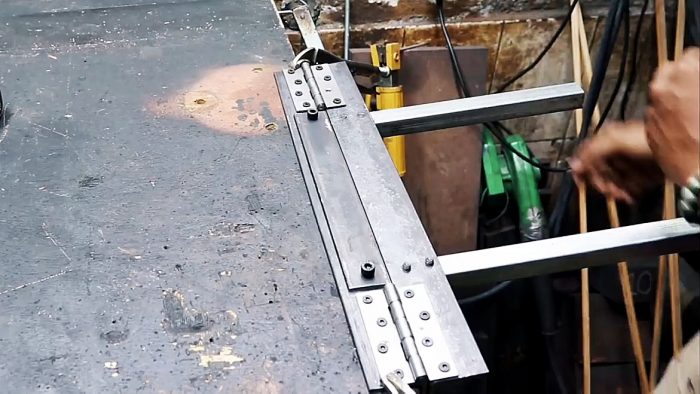
Станок укладывают петлями вниз. Все выступающие стержни болтов отрезают болгаркой. Полку неподвижного уголка укладывают на край металлического стола, где конструкцию надежно фиксируют струбцинами.
Чертеж деревянного листогиба
Если подобные работы требуются нечасто, то мастеру может не потребоваться относительно сложное оборудование. В некоторых случаях можно обойтись простейшей конструкцией, изготовленной из минимального набора материалов. Она вполне подойдет для работы с алюминием и с тонколистовой сталью (толщина — до 1 мм).
Как сделать листогиб из дерева? В этом случае для сборки станка нужно приготовить:
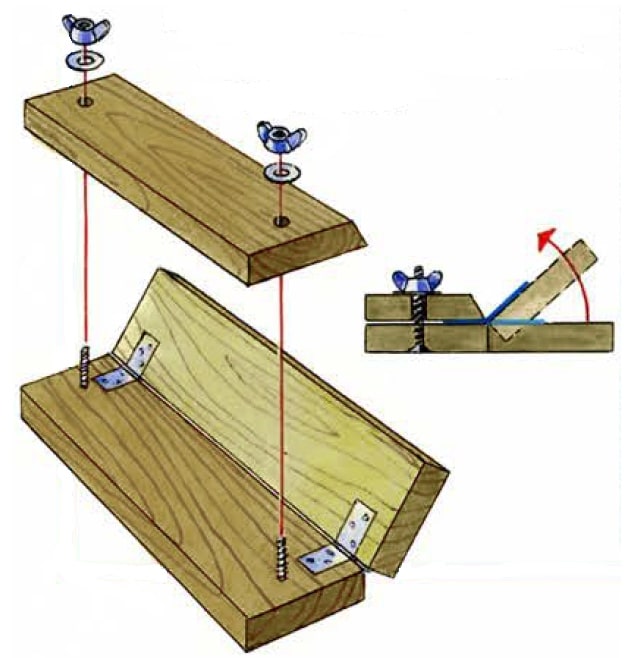
- три доски: их размер зависит от того, какого размера заготовки планируется изготавливать на оборудовании;
- пару мебельных петель, для длинной конструкции лучше купить большее количество;
- два болта с шайбами и гайками-барашками.
Две доски этого приспособления также соединяются петлями. Третий элемент исполняет роль прижимной планки. Ее делают со скосом, который позволит создавать заготовки, которым необходим острый угол, или немного пережимать листы из жести.
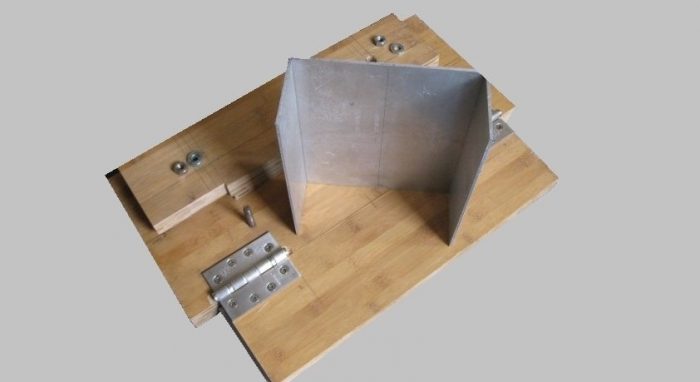
Работа с такой конструкцией очень проста:
- сначала гайки ослабляют;
- затем между основанием и зажимом протягивают лист металла;
- барашки снова закручивают, чтобы крепко зафиксировать материал;
- подвижную доску поднимают, получая необходимый сгиб листовой заготовки.
Требуемый скос прижимного элемента создают, используя ручную циркулярную пилу или рубанок.
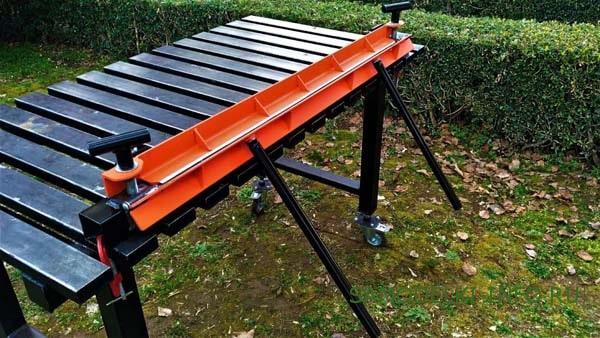
Как сделать листогиб? Если такие заготовки необходимы время от времени, то можно ограничиться простейшим деревянным оборудование. Когда строительство или ремонтные работы требуют большого количества гнутых металлических деталей, то лучше соорудить супернадежную конструкцию из тавра. Если данное оборудование нужно для изготовления небольших элементов, то оптимальным выбором будет небольшой, настольный вариант станка, сделанного из уголка.
Как тестируют самодельное оборудование?
Последний этап — проверка «свежеизготовленного» листогиба. Она состоит из нескольких шагов:
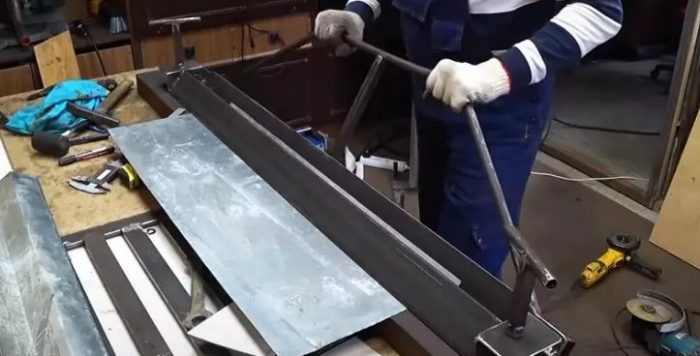
- сначала на поверхность станка помещают лист стали, предварительно ослабив пружину или открутив болт;
- край листа выпускают в зазор между опорой и прижимом, фиксируют, опуская его;
- с помощью штангенциркуля выставляют размер выступа, проверяют обе части;
- траверсу поднимают за ручку, сгибая материал под нужным углом.
Затем прижимную планку снова поднимают, пружину ослабляют. После этого согнутый лист вытаскивают.
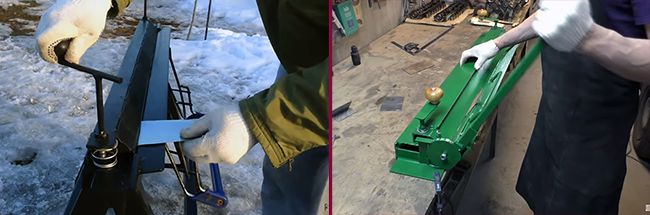
Некоторые специалисты не рекомендуют проводить тесты сразу на металлических заготовках. На этом этапе они советуют использовать другой материал — полоску толстого картона, который поможет оценить как точность, так и работоспособность листогиба. Если изделие не будет иметь отметин от деформирующего инструмента, а его полки останутся одинаковыми по высоте, то можно переходить к проверке гибочного станка металлическими листами.
Несколько рекомендаций
Если листогиб будет использоваться нечасто, то такая самодельная конструкция, скорее всего, прослужит долго и не станет источником проблем. Совсем другое дело, когда станок будет в работе постоянно. В этом случае крайне важна точность и производительность листогиба. Поскольку главными рабочими элементами листогибочного оборудования является прижим и траверса, именно к их изготовлению и относятся следующие рекомендации.
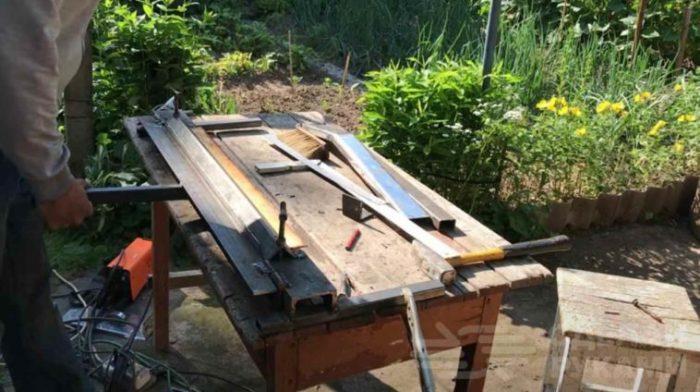
- Чтобы защитить конструкцию от возможной деформации, добавляют дополнительные ребра жесткости. Если тавры в них не нуждаются, то для оборудования, собранного из швеллеров, используют элементы из листовой стали. Для станков из уголка создают цельные конструкции.
- Очень важна точность прилегания прижима и траверсы. Чтобы обеспечить безукоризненность сгиба, величина зазора должна составлять как минимум ½ толщины заготовки, причем по всей длине. Единственное решение — фрезеровка прилегающих поверхностей.
- Равномерность нагрузки по всей длине детали. Это условие гарантирует один элемент — ручка для подъема траверсы. Она обязана крепиться ближе к концам этого элемента, располагаться параллельно поверхности.
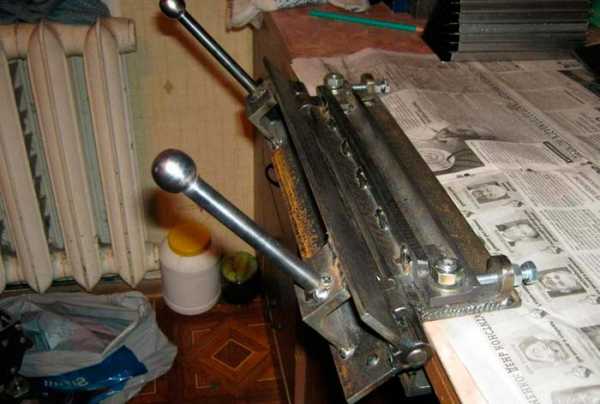
Самые слабые места самодельных конструкций — некачественные поворотные петли, некорректно расположенные ручки траверсы. Неприятный сюрприз может преподнести рабочая зона, на участках которой производились сварочные работы. Они становятся причиной ослабления и деформации металла, поэтому дефекты могу проявиться уже в ближайшее время.
Любой дебют не обходится без знакомства с удачными примерами работ. Не менее важно понять, как проводится такая, незнакомая пока, операция, и какие этапы предстоит выполнить мастеру. О том, как сделать листогиб, расскажет один из самых оцененных видеороликов:
Как сделать листогиб своими руками?
Листогиб, наряду с трубо- и прутогибом, является полезным устройством в быту и стройсервисе. Нередко на металлобазах предлагают услугу по сгибанию листового металла – за отдельную плату. Вы можете заплатить за то, чтобы вам согнули один или несколько листов – а вот при самостоятельной постройке дома свой листогиб необходим.
Устройство гибочного станка
Перед изготовлением листогиба определитесь, какой толщины и структуры, а также сколько листов вам нужно согнуть, как именно они будут сгибаться. Это позволит выбрать схему, по которой прибор будет выпущен. Самый простой механизм позволяет гнуть листовую сталь посредством траверсы. Данное устройство легко согнёт лист с шириной не более полуметра, на 90 градусов, используя лишь силу рук мастера. Листовой металл закрепляется в станке с помощью струбцины или небольших тисков. Сгибание в выбранном месте осуществляется нажатием траверсы на него.
Чтобы получить прямой угол загиба, понадобится особый вкладыш в виде полоски металла или сплава, добавляющий сгибаемому листу упругости.
Усложнённое устройство – листогибочный пресс с сеткой и пуансоном в качестве исполнительного механизма. Лист металла или сплава кладётся на криволинейную или спрямлённую матрицу, а пуансон (сгибающий клин) прижимается к сгибаемому листу, придавая ему нужный узор сгиба. Такой станок чаще используется в металлообрабатывающем производстве, где сгибание листового железа поставлено на поток.
Самодельные листогибы в домашних условиях могут работать и с гидравлическим механизмом, роль которого выполняет, например, домкрат.
Для такого станка потребуется не менее двух одинаковых домкратов.
К тому же их работу нужно синхронизировать, что представляет собой дополнительную сложность по сравнению, например, с арматуротрубогибами.
Профессиональные листогибы изготавливаются на основе трёхвального механизма. В них лист металла проходит через управляемые валы. В результате радиус изгиба листа обретает отличающиеся при разных подходах значения.
Особое место занимают электромагнитные листогибы. Но самостоятельно сделать такой листогиб затруднительно. Его положительные качества – небольшие габариты, бесшумный процесс сгибания листов, высокая скорость. Работает такой листогиб за счёт электромагнитного поля, создаваемого между гнущей поверхностью и матрицей. Сгибатель свободно зафиксирован с помощью пружины, а сама матрица ставится под ним. Механизм подстраивается под форму сгибаемого листа. Под сгибателем (или в нём) размещён электромагнит, на который подаётся выпрямленное сетевое напряжение.
Матрица притягивается к сгибателю, и тот моментально гнёт вставленную заготовку. В таком устройстве может присутствовать и секторный сгибатель, позволяющий делать разноуровневые (составные) отбортовки.
Вальный листогиб используется, к примеру, при изготовлении одностенных дымоходов, где труба с круглым или овальным сечением имеет идеальные размеры. Если вальный механизм имеет определённый профиль, то он хорош для изготовления крышных водостоков, располагаемых по периметру.
При необходимости вальный листогиб укомплектовывается дополнительными листогибочными валами, позволяющими, к примеру, получить из ровного листа ступенчатое или волнистое железо.
Вальные станки часто оснащаются ножом, который дает возможность отрезать лист неподалёку от места сгибания.
У ручного листогиба рабочий ресурс чаще всего выбирают в следующих пределах:
- количество листов – не менее 1400;
- ширина листа – не более 2 м;
- угол сгиба – до 130 градусов.
Больший ресурс используется не при домашней, а при заказной работе.
Подготовка материалов и инструментов
Для изготовления станка-листогиба вам не обойтись без следующих инструментов и расходников к ним:
- электродрель и набор свёрл различного диаметра;
- болгарка, а также отрезные и шлифовальные диски к ней;
- сварочный аппарат и набор электродов;
- тиски для верстака, набор струбцин;
- набор ручного инструмента (молоток, кувалда, пассатижи, кёрнер, напильник-зубило).
Для подключения инструмента, если во дворе нет расположенной рядом с местом проведения работ розетки, потребуется катушечный удлинитель требуемой длины.
В качестве расходных материалов нужны:
- уголковый профиль из толстостенной стали;
- болты, гайки и шайбы (можно использовать гроверные);
- швеллер (П-образный профиль с частично заострёнными краями);
- правило (если в качестве ударно-спускового элемента используется именно оно);
- арматурный прут (допустима арматура с гладкой поверхностью);
- набор шарикоподшипников (если механизм предусматривает их использование).
Подготовив необходимые электроприборы, расходники и материалы, можно приступить к изготовлению станка-листогиба.
Пошаговая инструкция по изготовлению
Три типа листогибов – ручной, вальный и гидравлический – подразумевают несколько конкретных чертежей. Начнём с уголкового (таврового).
Из уголка
Один или два уголка в качестве основы – наиболее часто встречающаяся конструкция. Здесь потребуется большая ровная площадка (верстак). Идеально, если столешница его будет обита металлическим листом большей толщины, чем та, лист которой требуется согнуть.
Ширина уголка должна быть не менее 4,5 см, толщина – не менее 3 мм. При сгибании более длинных (метр и больше) листов потребуются более толстые и широкие уголки, подойдёт и тавровый чермет (Т-образный, сдвоенный уголок).
Подготовьте две стальные дверные петли, болты и гайки на 10-20 мм, а также пружины. Желательно использовать петли-бабочки, в которых предусмотрена потайная головка винта – их конструкция усилена и выдержит значительную перегрузку.
Сделайте следующее.
- Сложите вместе два тавровых профиля. С обоих концов на них вырежьте выемки под петли. Срежьте край каждой выемки под углом в 45 градусов.
- Подпилите третий Т-образный профиль аналогично, оставив выемку на нём более заглубленной. Такая выемка нужна для прижимания сгибаемых листов, и перемещается без усилий.
- Приварите петли по обе стороны – с лицевой и обратной частей. Убедитесь, что сварные швы ровные и основательные – петля не должна оторваться.
- На одном из тавров, удалённом от вас в данный момент, приварите по два скоса с каждой из сторон. Они помогут зафиксировать удерживающий болт прижимной детали.
- Приварите к скосам гайки болтов.
- Зафиксируйте прижимающую планку (тавр с обрезанной стороной).
- Сверху приварите стальные пластины с отверстием в середине каждого из них. В отверстие легко должен заходить болт.
- Выровняйте отверстия, чтобы они совместились по одной оси с гайкой. Приварите эти пластины.
- Отрежьте часть пружины так, чтобы её усилия хватало для поднятия зажимающей планки в среднем на 6 мм.
- Проденьте болт в прижимающую планку, наденьте на него пружину и завинтите гайку. Установите такой же кусок пружины с обратной стороны. Прижимающая пластина при ослаблении болта должна приподняться самостоятельно.
- Приварите к головке болта по два куска арматурного прута – они послужат рукояткой для закручивания.
- Наденьте на получившиеся рукоятки пластиковые или деревянные накладки, выполненные в виде трубок. Допустимо использовать и старые грипсы от велосипеда.
Листогиб готов к работе. Устройство может быть изготовлено и из двутавров. Верхний – прижимающий – двутавр зафиксирован с торца на нижнем с помощью шарнира.
Второй торец двутавра удерживается посредством клина или эксцентрика.
Из швеллера
Если заменить уголковый или тавровый профиль П-образным швеллером, ресурс листогибочного станка увеличится в разы. Основные детали, устанавливаемые на швеллер, остаются без изменений.
Траверса при использовании швеллера не погнётся преждевременно. Уголок, в свою очередь, обладает меньшей устойчивостью к перегрузкам – малейший перегиб резко снизит качество работы, отчего листовую сталь предстоит догибать после правки, юстировки станка.
Из правила
Приспособление для сгибания листовой стали на основе правила отличается от уголкового тем, что вместо уголка или «тавра» в качестве прижимника применяется обычное алюминиевое правило, применяемое при штукатурных работах и для выравнивания бетонных полов при стяжке. Оно практически не деформируется при сгибании листов толщиной до 0,7 мм, однако если вы превысите этот предел, а также согнёте слишком короткий отрезок листа, то правило гарантированно затупится. Оно сменное – легко заменить износившееся правило на новое.
В качестве гнущего траверса используется балка, сгибающая листовую сталь вокруг прижимной оси, деформируя лист стали до тех пор, пока он не согнётся в заданном ракурсе.
Из дерева
Деревянные детали листогиба избавят вас от чрезмерной массы устройства. Дело в том, что классический уголковый или швеллерный листогиб весит 100 кг и более, что делает невозможным его перемещение. Если в качестве основной конструкции использован рельс – масса возрастёт более чем на 200 кг, и для него потребуется участок пола под навесом с усиленным бетонным покрытием.
Деревянный листогибочный станок гнёт сталь и алюминий толщиной до 1 мм.
Потребуется древесина твёрдых пород, при использовании сосны и ели деревянные детали тут же затупятся и деформируются. Плюсы деревянной конструкции – отсутствие необходимости в сварке – все соединения болтовые. Деревянный станок изготовить легче. Он сгодится для сгибания кровельных листов и для чисто жестяных работ.
Зачастую улучшают по весу стальной станок, используя в качестве подушки деревянную доску.
Из рельса
Ручной листогиб с рельсом предназначен для сгибания стали толщиной более 2 мм. Грубо говоря, им можно согнуть толстые листы, из которых строились раньше стальные гаражи. Прижим листового металла осуществляется при помощи рельса. Глубина подачи листов может быть неограниченной – такой станок согнёт лист в любом месте, каким длинным бы тот ни был. Производительность ручных листогибов на основе рельса составляет десятки погонных метров листа ежечасно, что позволяет поставить сгибание металла на поток.
Длина рельса может достигать 2,5 м.
Из подшипников
Роликовый листогиб, в отличие от петлевого, имеет повышенную точность хода. Если подшипники подобраны по величине нагрузки, которая приходится на сгибаемые листы, и хорошо смазаны – трёхвалковый агрегат проработает в течение минимум нескольких лет, даже при каждодневном использовании.
Описание процесса изготовления такого станка состоит в следующем.
- В куске квадратного трубчатого профиля просверлите пару отверстий. Они нужны для стальных стержней с диаметром до 8 мм.
- Приварите эти стержни к трубе и установите заглушки из пластика. Рабочая часть станка готова.
- Пропилите прямоугольные надпилы в двух кусках стального уголка.
- Поместите уголки в тиски на верстаке, подложив между ними проставочные шайбы. С помощью шайб выставляется щель, в которую помещается сгибаемый стальной или алюминиевый лист.
- Приварите к уголкам 2 гладких и идеально круглых штыря.
- Наденьте на штыри шарикоподшипниковые комплекты.
- Просверлите в центральной части уголков по отверстию.
- Вставьте в эти отверстия комплектующую, состоящую из профильной трубы и 2-х стержней, сваренную ранее.
- Присоедините к стержням втулки и приварите их к уголкам.
- Наденьте на концы стержней шарикоподшипники.
Соберите конструкцию и смажьте подшипники, налив в них литола, солидола или графитовой смазки. Данный агрегат отлично подходит для жести.
Полезные советы
Рекомендуется всю конструкцию окрасить, поскольку она будет использоваться во дворе, а не дома. Своевременная покраска не позволит ей заржаветь.
Не используйте деревянный листогиб для сгибания листов толще чем 1 мм – это приведёт к его быстрой поломке. Он не рассчитан на такое усилие.
Не используйте, наоборот, слишком мощный листогиб для тонкой стали. Слишком быстрое сгибание приведёт к надлому листа, в результате образуется трещина. Особенно трещины разрушают со временем обычные оцинкованные листы. Каждое устройство рассчитано для определённой нагрузки.
Гнуть сталь толщиной более 2 мм на мощном листогибе одному рабочему подчас не по силам. Даже когда у листогиба длинные рычаги, может потребоваться помощь других рабочих. На профессиональных ручных листогибах рабочие гнут стальные листы вдвоём, втроём либо используют механическое устройство с 12-киловаттным двигателем. Последний вариант применим на фабрике, где из полос готовой листовой стали изготавливают, например, кровельные гофрированные листы, «коньковые» уголки, короба, Г-образные полосы для порогов и несколько иных видов продукции.
Качественно изготовленный листогиб не поцарапает даже краску или оцинковку на стальном листе, сгибая его. Чтобы избежать царапин и потёртостей на таком покрытии, вставляйте листы в листогиб крайне аккуратно.
Любой листогиб подвергается постепенному износу, даже если он сверхпрочный и сверхкачественный. Движущиеся, трущиеся поворотные детали (петли, подшипники) необходимо смазывать хотя бы раз в год – при редкой, эпизодической работе. Частая и долгая работа может потребовать смазки раз в месяц, квартал – эти части испытывают усиленную перегрузку и не лишены трения окончательно. Проверяйте направляющие кромки – со временем они также могут подтупиться и зазубриться, и листовое железо гнётся хуже и грубее, с неровностями и помятыми участками.
Не используйте в качестве материала листы из нержавейки. Значительная вязкость такого сплава делает эти листы трудными в обработке.
Изготавливая листогиб, избегайте сварных соединений, которым вредят нагрузки, постоянно меняющие направление на противоположное.
Старайтесь сделать станок предельно простым, не прибавляя ненужных деталей. Простота – друг надёжности. Лишние детали могут прибавить дополнительный вес.
Листогиб не подходит для сгибания заготовок, используемых затем в художественной ковке – его нож не рассчитан на фигурное разрезание заготовок из стали от 2 мм. Нож листогиба в основном режет только прямо. Используйте специализированные станки для металлообработки иного уровня, решающие эту задачу.
Работая с электроинструментом, включая механизированные листогибы, используйте перчатки, защитные очки и спецодежду. Это уменьшит вероятность получения травмы при неосторожном движении. Амуниция рабочего не должна цепляться при работе за само устройство.
Заключение
Если изготовление ручного листогиба вам оказалось не по силам и знаниям, стоит воспользоваться готовым устройством. Оно стоит порядка 60 тысяч рублей. Но этот способ хорош лишь для тех, кто не хочет упускать прибыль, поставив гибочные работы на поток.
Самодельные листогибочные станки (листогибы)
Зиг-машина – это, разумеется, не робот в виде орущего Гитлера с протянутой рукой. Зиговочная машина (см. рис.) или зигмашина – устройство для зиговки, или зигования. А зиговка – вытягивание на листовых металлозаготовках отбортовок или специальных выбоин – зигов. Бортики жесткости на ведрах и тазиках видали? Это и есть зиги. Собственно машинки для краткости также часто называют зиговками
Зиговочные машины, как следует из определения, тоже относятся к разряду листогибочного оборудования, только специального. Бывают они электрическими или ручными. Последние настольными стационарными (на рис.) или переносными (мобильными), со струбциной. Такие можно носить с собой в сумке с инструментом.
Зигмашина – незаменимый помощник в жестяницко-кровельных работах. Зиговать можно не только круглые заготовки обечаек, но и листы. Попробуйте на самом лучшем ручном листогибе сделать отгиб под уже упоминавшийся двойной фальц. Зиговкой такой получается в один проход; при некоторой сноровке – прямо на крыше. Что еще можно получить зиговкой с помощью стандартных пар роликов, видно на следующем рисунке. Буквенные обозначения стандартные; они соответствуют виду производимой операции. Стоит же зиговка втрое-впятеро, а то и вдесятеро дешевле заводского ручного листогиба.
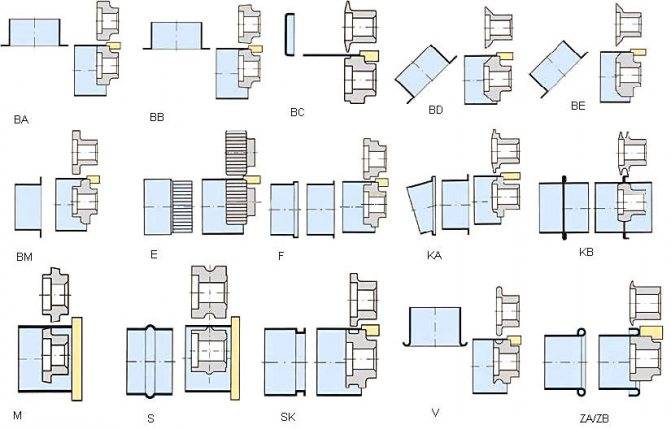
Зиговочные ролики
Видео: работа на зиг-машине
Виды листогибов
Для различных работ с металлическим листом используются листогибы разного вида:
- с поворотной балкой;
- роликовые;
- валковые;
- механические и гидравлические прессы.
Они отличаются своими техническими возможностями и сферой применения. Все разновидности можно сделать как в мобильном или ручном, так и в стационарном вариантах.
- Трубогибы с поворотной балкой — наиболее распространенные и удобные для самостоятельного изготовления. Они могут работать с листами большого размера, изгибая как кромки высотой в несколько сантиметров, так и стенку в 30–70 см под углом до 120. Несложно и выполнить догибку для создания фальцевого соединения.
- Ручной роликовый листогиб используется для гибки кромок и невысоких стенок при кузовном ремонте, кровельных работах, установке подоконников и соединении крупных листов жести. Подобрав профиль ролика, можно выполнить довольно сложный профилированный изгиб, формируя, например, крыло или фрагмент бампера машины или декоративный элемент отделки забора или ограждения балкона.
- Валковый трубогиб применяется для гибки полукруглых желобов или труб полного сечения. Он может регулироваться по радиусу передвижением валков: опорных — по горизонтали, а прижимного — по вертикали. Такой самодельный валковый листогиб легко оснастить электроприводом с цепной или шестеренчатой передачей.
- Прессы понадобятся для гибки как тонкого, до 1 мм, так и толстого, до 2–3 мм металла. Они способны не только гнуть металл под углом до 90, но и перфорировать его или склеивать под давлением. Для смены вида операций понадобиться только сменить пуансон и матрицу.
Как они работают, показано на рисунке:
Все разновидности станков не отличаются сложностью, важно только определиться с предстоящими задачами и выбрать модель установки, которая поможет решить максимум задач по металлообработке. Например, при изготовлении коробов или кровельных работах валковый станок мало чем поможет, а при установке водосточных систем он станет незаменимым, в то время, как поворотный сможет помочь только частично
Как выбрать кинематическую схему гибочного станка
Наиболее доступны для изготовления своими руками станки, в которых листовой металл будет изгибаться в результате поворота подвижной траверсы. Принцип действия такого станка заключается в следующем.
Подлежащая гибке заготовка устанавливается на направляющую плоскость нижнего стола станка и фиксируется по упору, который закреплён на опорной раме устройства (желательно предусмотреть регулировку упора).
В направляющих рамы листогиба двигается возвратно-поступательно верхняя траверса, которая при своём движении вниз зажимает своей линейкой изгибаемое изделие.
Впереди нижнего стола находится поворотная балка, которая может поворачиваться вокруг своей оси. Поворот может производиться рукояткой от рычажного привода, но может быть изготовлен вариант с ножным приводом. В последнем случае руки оператора остаются свободными, что облегчает манипулирование заготовкой при её прижиме к линейке верхней траверсы. Кроме того, при ножном управлении листогибом меньше устают руки.
Набор гибочного инструмента на верхней и поворотной балках может изменяться. Проще всего с этой целью заказать комплект пуансонов и матриц с требуемыми радиусами гиба, и стандартными посадочными местами. В заказ придётся отправить все детали – линейку, прижим и т.п. – которые потребуют для своего изготовления квалифицированных фрезерных работ.
Скос верхней балки будет определять наибольшее значение угла гиба, на который может изменить свою ось листовой металл.
Что того, чтобы сделать такой агрегат своими руками, потребуются следующие материалы:
- стальной швеллер номером от 6 и выше;
- комплект стальных уголков, предназначенных для изготовления своими руками опорной рамы станка;
- толстолистовая широкополосная сталь, из которой будут изготавливаться поворотная, верхняя и нижняя балки;
- крепёжные изделия в ассортименте;
- пруток для изготовления ручного рычажного привода поворота балки.
Для облегчения работ можно воспользоваться также слесарными тисками, направляющими от списанного токарного станка, а также массивными петлями от стальных входных дверей.
По подобному принципу можно сделать и самодельный листогиб, используя деревянные детали. Он, правда, сможет изгибать только алюминий и тонколистовую сталь (до 1 мм толщины), но во многих случаях этих возможностей бывает вполне достаточно, а трудоёмкость работ по сооружению листогиба своими руками заметно снизится. В частности, отпадает потребность в сварочных операциях. Следует отметить, что рабочие детали такого станка должны изготавливаться только из древесины твёрдых пород (сосна, ель не подходят).
Определившись с принципом действия листогиба, можно поискать и подходящие чертежи. Впрочем, человек с инженерным образованием, сможет изготовить комплект чертежей и самостоятельно. Преимущество такого варианта состоит в том, что ряд рабочих чертежей оперативно видоизменяется и перерабатывается под конкретные возможности и исходные материалы.
Чертежи листогиба должны учитывать способ его установки. Для небольших агрегатов, например, станок для гибки может быть передвижным или даже переносным. В противном случае придётся, используя сварку, сделать устойчивое основание, иначе излишняя подвижность станка будет снижать точность работ на нём.
По готовности станка необходимо выполнить его проверку на работоспособность и точность. Для этого изгибают тестовую полоску из толстого картона необходимой толщины. Если гиб выполнен правильно, то высота полок полоски будет одинаковой, а на её поверхности не останется следов от деформирующего инструмента.
Проще купить или сделать своими руками?
Ответ зависит от цели использования. Даже мелкосерийное производство потребует больше физических усилий, времени при загибании руками. Точности параметров тоже не добиться. Даже самодельный листогиб позволит повысить эффективность работы.
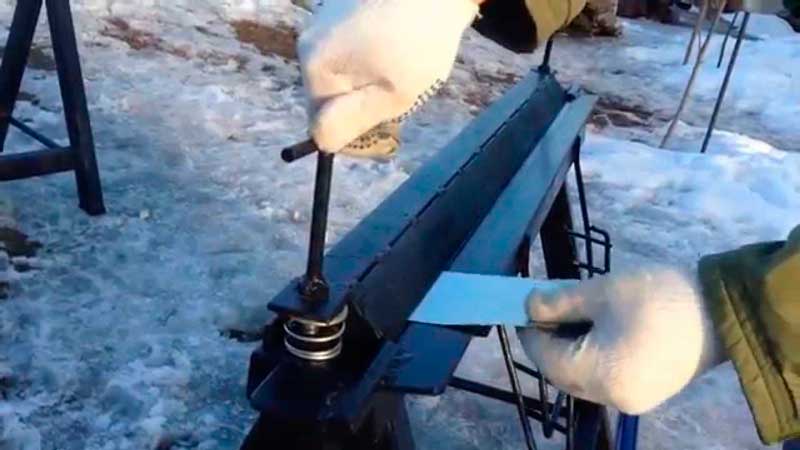
Но стоимость заводского оборудования высока, расход электроэнергии большой. При одноразовом применении и изготовлении небольших деталей затраты не окупятся. Плюс к этому станки в основном рассчитаны на сгибание листов шириной до 3 м, гидравлика сложная. Более рационален вариант ручного привода. Такую модель листогиба можно изготовить своими руками. Он позволит повысить эффективность работы.
Временная конструкция по упрощенной схеме
При необходимости срочной работы с жестью подойдет простейшая конструкция ручного листогиба, чертеж которого широко представлен онлайн. Для нее достаточно использования стальных уголков и струбцин. При обработке заготовок:
- край листа зажимается между двумя уголками при помощи мощной струбцины,
- сгибание заготовки осуществляется руками.
Обычно таким способом создаются незамысловатые кровельные элементы. Главное – надевать защитные рукавицы.
Как сделать самодельный ручной листогиб
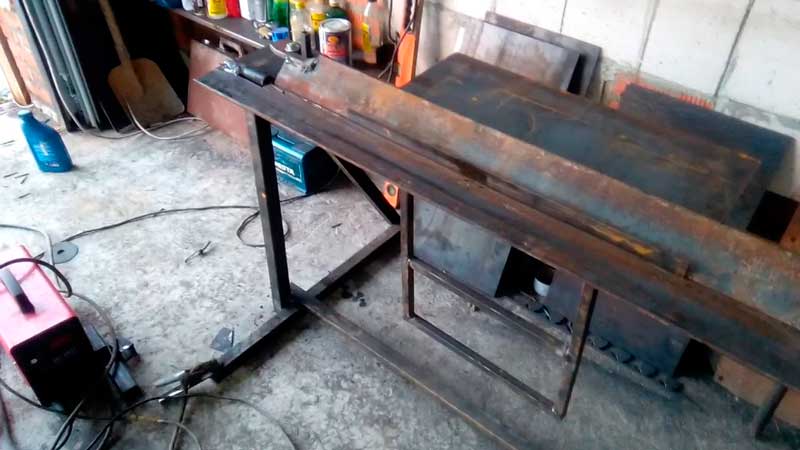
Тем, кто интересуется, как сделать листогиб, пригодится простой, но эффективный вариант самодельного оборудования.
Для его изготовления достаточно:
- трех отрезков тавра длиной 2,5 м, толщиной 70 мм,
- двух болтов диаметром20 мм,
- небольшого куска металла толщиной 5 мм для укосин,
- пружины,
- сварочного аппарата.
Пошаговое описание с чертежами
- Сложить два отрезка тавра и по концам вырезать выемки под петли.
- Кромки выемок скосить под углом 45°.
- Обрезать третий отрезок кусок металлопроката, сделав выемки глубже. Он будет служить планкой для прижима листов заготовок, поэтому должен свободно перемещаться.
- Приварить петли с внешней и внутренней стороны.
- К каждой из сторон дальнего тавра приварить укосины для установки болтов-фиксаторов планки для прижима.
- Приварить гайки болтов к укосинам.
- Установить планку для прижима и вверху приварить пластины с отверстиями в центре, чей диаметр должен быть немного диаметра болтов.
- Провести центровку отверстий до одного уровня с приваренными гайками.
- Отрезать пружину с расчетом подъема прижимной планки на 5-7 мм.
- Продеть болт в «ухо» прижима листогиба, как предусмотрено схемой.
- После установки пружины закрепить гайку.
- Таким же способом установить вторую часть пружины с другой стороны.
- К шляпкам болтов приварить отрезки арматуры, которые будут выполнять функции ручек при закручивании.
На таком ручном листогибе из металлопроката, мощность которого легко рассчитать по чертежу, можно гнуть даже длинные и толстые заготовки.
Гибочный станок для арматуры своими руками
Если вы будете проходить мимо какой-нибудь стройки с бетонными конструкциями, обратите внимание на оборудование этой стройки. Там обязательно будет присутствовать ручной или механический гибочный станок для арматуры
Хрупкий по своей природе бетон без арматуры никак не обойдется, это самое простое и эффективное средство укрепления любых строительных элементов, выполненных из бетона. По строительным стандартам все угловые бетонные конструкции должны быть сделаны не просто с гнутьем, а с перехлестом в каждую сторону не меньше, чем на 0,8 метра.
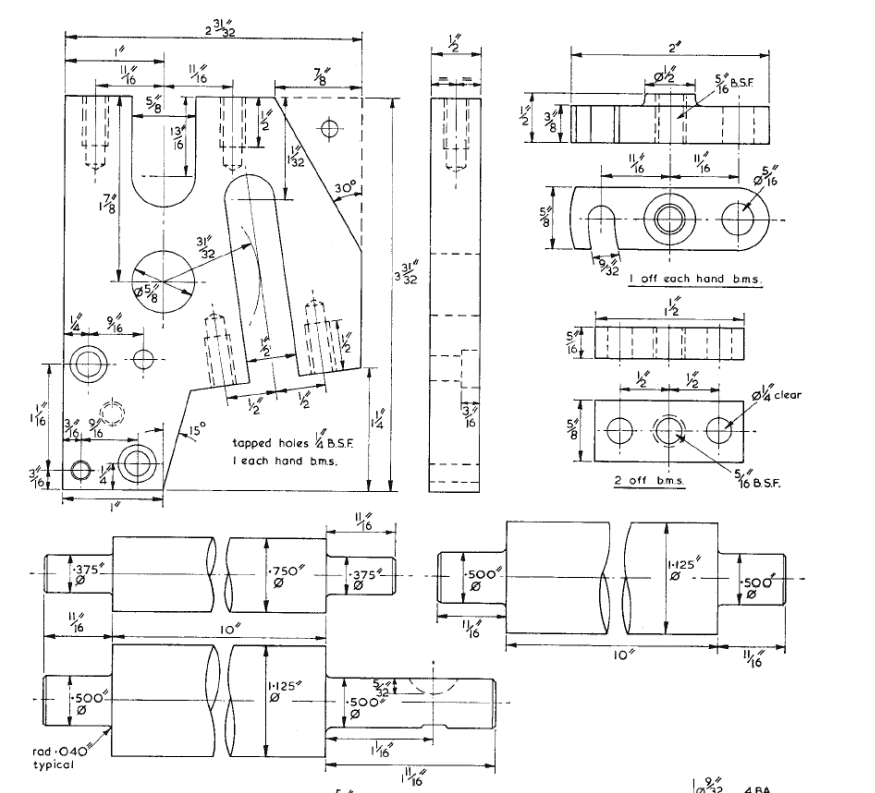
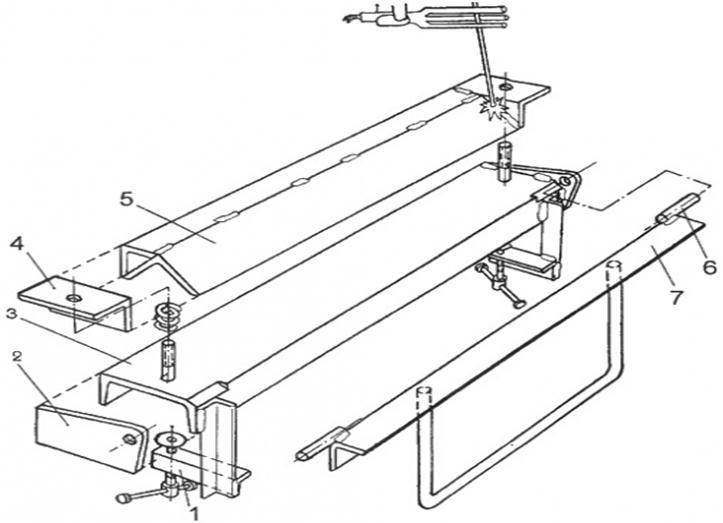
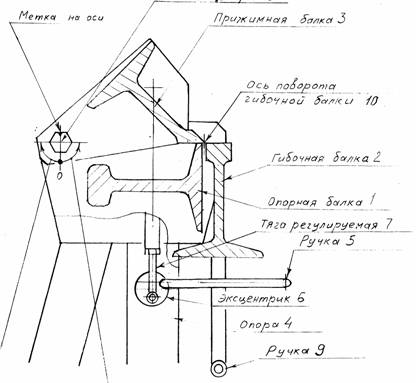
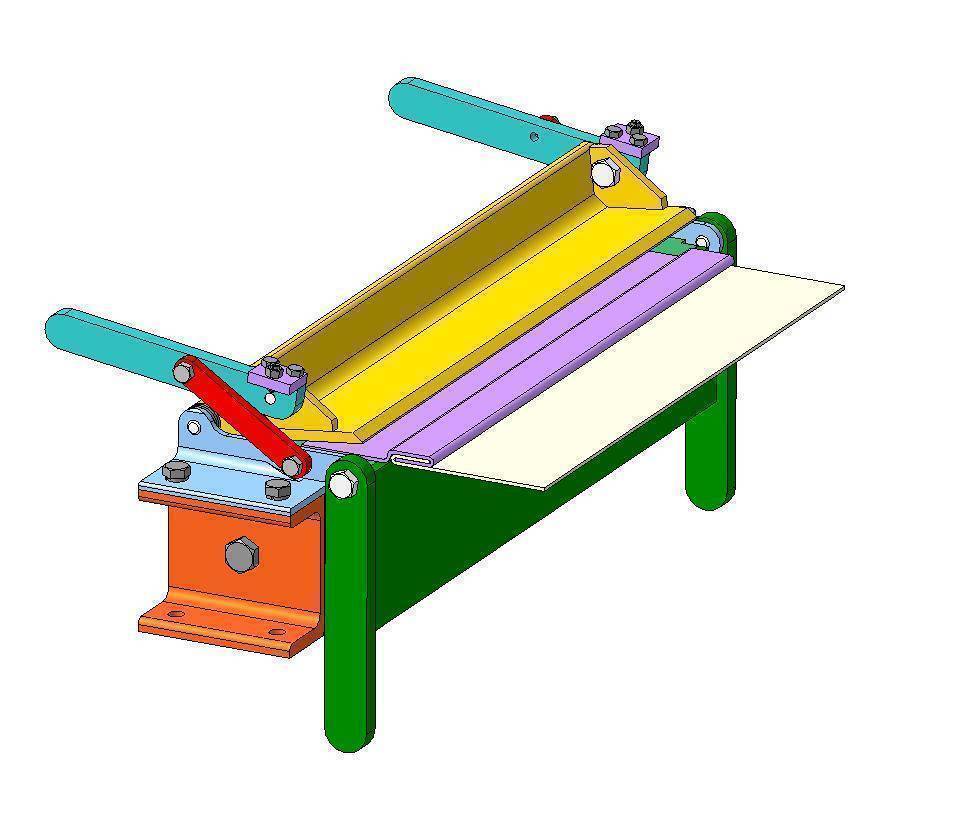
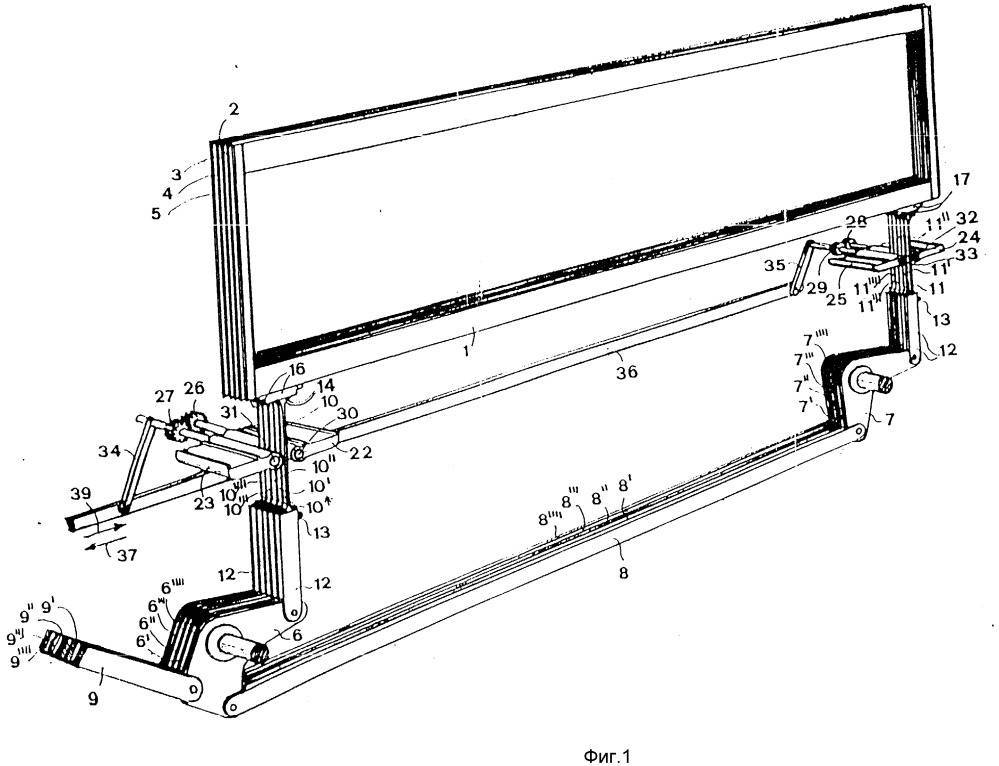
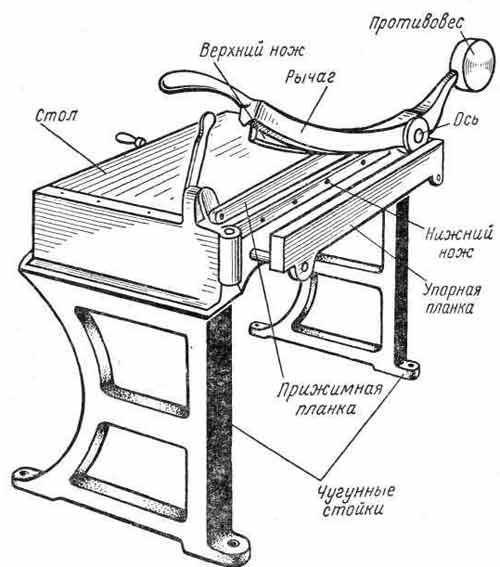
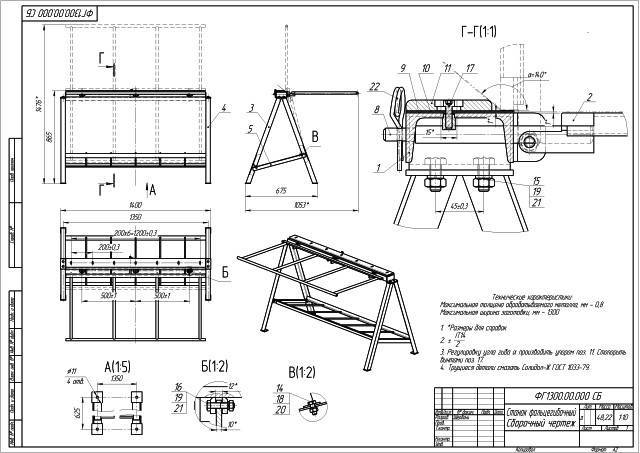

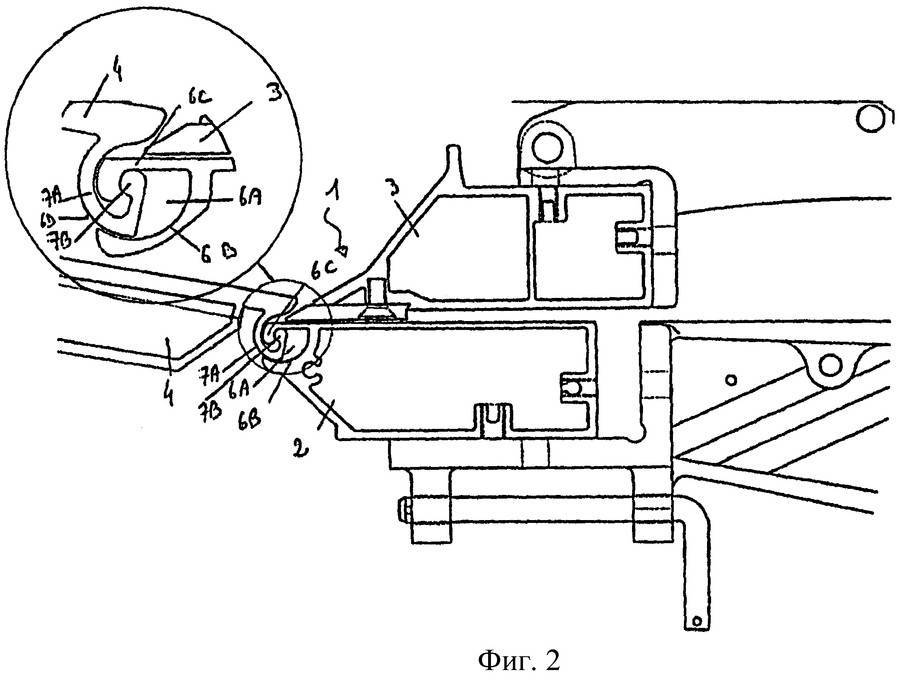
Схема станка для гибки.
Принцип работы любого гибочного аппарата для арматурных прутьев абсолютно одинаковый: прут фиксируется между двумя роликами, а затем сгибается под углом с помощью третьего ролика. Радиус изгиба может требоваться разный, он регулируется упорным валом. Это касается ручного варианта станка.
Главный элемент гибочного станка с механическим приводом – это диск с «пальцами», который вращается и закручивает прут, закрепленный между пальцами. Работать на таком приспособлении приятно: уложить аккуратненько в зазор между пальцами пруток и начать вращать диск. Прут начинает изгибаться вокруг центральной точки.
На рынке предлагается аппараты для гибки арматуры разного типа, на любой вкус и кошелек. Они просты и доступны. Но арматуру можно гнуть и с помощью элементарного трубогиба, который легко сделать самостоятельно.
Гибочный станок для арматуры своими руками ограничен единственным фактором: диаметр прутка не должен превышать 10 — 14 мм. Высокая производительность также не про самодельный станок, об этом нужно помнить.
Самодельный станок для гибки арматуры – великолепный способ сэкономить время и деньги во время строительных работ.
Конструкция и принцип работы листогибов
Исходя из задач все листогибные станки по своей конструкции делятся на ручные и механические с приводом (электрический, воздушный или гидравлический). Для небольшого объема работ вполне достаточно возможностей ручного листогиба. При серийном производстве однотипных деталей необходимо выбирать механический станок с большой производительностью, а в некоторых случаях и дополнительными опциями (например, ограничителями заготовок).
Предназначение ручной установки – в изготовлении профильных изделий из тонколистовой стали, меди и алюминия. Толщина листа может быть не более 0,7 мм, максимальная ширина до 2500 мм.
Принцип работы листогибов следующий. Заготовка фиксируется на столе станка при помощи прижимной рамы (эксцентриковая стяжка). Загиб выступающей части детали на требуемый угол осуществляется поворотной балкой. Максимальный угол загиба составляет 135 градусов с возможностью догиба до 180.
Усилие прижима регулируется. При этом длина подаваемой заготовки не ограничивается. В целом простота конструкции и эксплуатации станка обеспечивает его высокую надёжность и безотказность. Более того, ремонтировать установку можно даже в «полевых» условиях.
Механические листогибы, например, с электромагнитным прижимом имеют несколько иную конструкцию и особенности. Во-первых, заготовка прижимается электромагнитом. Во-вторых, установка отличается усиленной жесткостью, что повышает прямолинейность и качество гиба.
Параметры угла гибки и длины листа можно задать с помощью ограничителей. Это необходимо для серийного изготовления. Сам процесс деформации происходит за счет вдавливания заготовки в выемку матрицы гидро- или пневмоприводом. Электромагнитный листогиб предназначен для работы с заготовками толщиной 3 мм и максимальной длинной 2500 мм.
С чего начать изготовление листогибочного станка
Чтобы сделать станок для гнутья листового металла, вам понадобится чертеж такого устройства или его подробные фото. Кроме того, следует учесть ряд таких важных факторов, как усилие, которое необходимо будет приложить для использования листогибочного станка, его масса и габариты (от которых зависит мобильность), себестоимость и доступность комплектующих. В итоге получаем следующие исходные параметры.
- Максимальная ширина листа, который необходимо будет гнуть, – 1 м.
- Максимальная толщина листового материала: оцинковка – 0,6 мм, алюминий – 0,7 мм, медь – 1 мм.
- Количество рабочих циклов, которые будут осуществляться без переналадки или ремонта, – 1200.
- Максимальный угол сгиба металлопрофиля, получаемый без ручной доводки, – 120 градусов.
- Крайне нежелательно использование заготовок из специальных сталей (например, из нержавейки).
- В конструкции листогиба следует избегать сварных соединений, плохо переносящих знакопеременные нагрузки.
- Следует максимально ограничить количество деталей листогибочного станка, которые вам необходимо будет заказывать на стороне, прибегая к помощи токарей или фрезеровщиков.
Очень сложно найти чертеж устройства, которое бы удовлетворяло всем этим требованиям, но можно доработать наиболее удачное из них.
Техники безопасности при работе на гибочном станке
Листогибочный станок, сделанный своими руками, предназначен для изгиба и резки листового металла. Независимо от того, какой вы изготовили станок — ручной, механический или электроприводной — он должен соответствовать требованиям и правилам техники безопасности.
- Листогибочный станок, изготовленный собственноручно, должен быть устойчивым, удобным и безопасным.
- Станок должен быть выполнен из качественных материалов и деталей.
- Необходимо работать на листогибочном станке в спецодежде.
- Недопустимо гнуть листы металлические выше толщины, предусмотренной для станка.
- Перед запуском самодельного станка с электроприводом необходимо проверять исправность электрооборудования.
- Категорически запрещается включенный станок оставлять без присмотра.
- Все вращающиеся детали должны быть закрыты кожухами.
- Категорически запрещено работать на неисправном станке.
- Обязательно к листогибочному станку с электроприводом необходимо подвести заземление.
Итак, при использовании недорогих материалов и при небольшом количестве инструментов, не потратив на это много времени, можно изготовить своими руками несложный ручной листогибочный станок, который так необходим для домашнего хозяйства.
Виды и их конструкция
Основное разграничение всего станочного оборудования идет по типу привода:
- Ручной. Он приводится в движение обычной силой человека. Это примитивные, но, достаточно, эффективные аппараты с минимальной точностью и отсутствием затрат.
- Механический. Он подразумевает наличие рычага с последующим преобразованием усилия нажатия.
- Электромеханический – имеет в качестве приводящей силы электрический двигатель. Особенно актуально применение при наличии пресса на заводе, так происходит штамповка массового производства деталей.
Простые ручные
Самые тонкие листы можно ровно сгибать под любым углом при наличии металлических (деревянных) ограничителей (прижимов) и траверсы. Это значит, что крышка, которая закрывает верхний участок, производя изгиб, прикладывается исключительно силой рук без дополнительного усилителя. Посмотрим конструкцию самодельного листогиба на схеме:
Мощный станок из тавров
Это аппарат с прижимной балкой, которая может зажимать и даже отрезать сталь. Обычно на оборудовании стоит угломер – это диск, который позволяет выставить любой угол прижима. На столе подачи закрепляется стальной лист, а затем он при необходимости продвигается далее. Нажатие рукоятки приводит в движение тавр прижима, в то время как, гибочная балка остается на месте. Посмотрим на такой листогиб:
Вальцы для стали
Есть устройство с тремя валами, когда заготовка проходит между ними и гнется. Если их регулировать (снимать и устанавливать с другими диаметрами, располагать на большем или меньшем расстоянии), то можно добиться различного радиуса изгиба. Получается не острый угол, а плавная волна. Так он выглядит:
Технические характеристики трехвалковой листогибочной машины ИБ2222
| Наименование параметра | ИБ2220 | ИБ2222 | ИБ2222В |
|---|---|---|---|
| Основные параметры машины | |||
| Наибольшая толщина изгибаемого листа при бт = 250 МПа (25 кгс/мм²), мм | 10 | 16 | 16 |
| Наибольшая ширина изгибаемого листа, мм | 2000 | 2000 | 2000 |
| Максимальный угол при вершине конических обечаек, град | 20 | 20 | |
| Скорость гибки, м/мин | 9.3 | 7,7 | 8,5 |
| Наименьший радиус гибки, мм | 180 | 240 | 240 |
| Диаметр верхнего валка, мм | 215 | 270 | 270 |
| Диаметр боковых валков, мм | 195 | 260 | 260 |
| Электрооборудование и привод машины | |||
| Количество электродвигателей, кВт | 4 | 4 | 4 |
| Электродвигатель (главного) привода вращения боковых валков, кВт | 8,5 | 12,0 | 12,0 |
| Электродвигатель механизма наклона откидной опоры верхнего валка, кВт | 1,1 | 1,1 | 1,1 |
| Электродвигатели регулировки высоты боковых валков, кВт | 3,0 | 5,5 | 5,5 |
| *Электродвигатель привода механизма съема изделий (сталкивателя) (М5), кВт | 1,5 | 1,5 | 1,5 |
| *Электродвигатель привода поддерживателя обечайки (М6), кВт | 0,75 | 0,75 | 0,75 |
| Суммарная мощность электродвигателей, кВт | |||
| Габарит и масса машины | |||
| Габарит (длина х ширина х высота), мм | 3940 х 1250 х 1310 | 4040 х 1490 х 1745 | 4040 х 1590 х 2096 |
| Масса, кг | 5850 | 11495 | 8890 |
Полезные ссылки по теме
Каталог справочник листогибочных валковых машин
Паспорта листогибочных валковых машин
Купить каталог, справочник, базу данных: Прайс-лист информационных изданий
Конструктивные особенности
Чаще всего листогибочное устройство использует для изготовления самых разных элементов кровли.
Как правило, в такие универсальные агрегаты металлические листы можно заправлять как с тыльной, так и с передней стороны, а это значит, что нет необходимости делать предварительную прорезку заготовок.
Даже самодельный агрегат данного типа в своей конструкции обязательно должен обязательно предусматривать специальный резец.
Чертеж универсального станка, предназначенного для гибки листов из металла, должен обязательно содержать не только роликовый нож, но и некоторые другие элементы.
Сам нож делают из высокопрочного стального сплава, который затачивают особым образом до необходимой остроты.
Кроме этого, станок оборудуется задним столом, который должен иметь вместительную площадь своей поверхности, на которой будет удобно поместить металлический лист и двигать в заданном направлении.
Непосредственно на специальных опорах стола предусматривается установка сгибателя и резака.
Для того чтобы агрегат не скользил по поверхности пола, его размещают на специальной подставке из дерева. Для удобства пользования листогибочным агрегатом необходимо предусмотреть возможность регулировки высоты данной подставки.
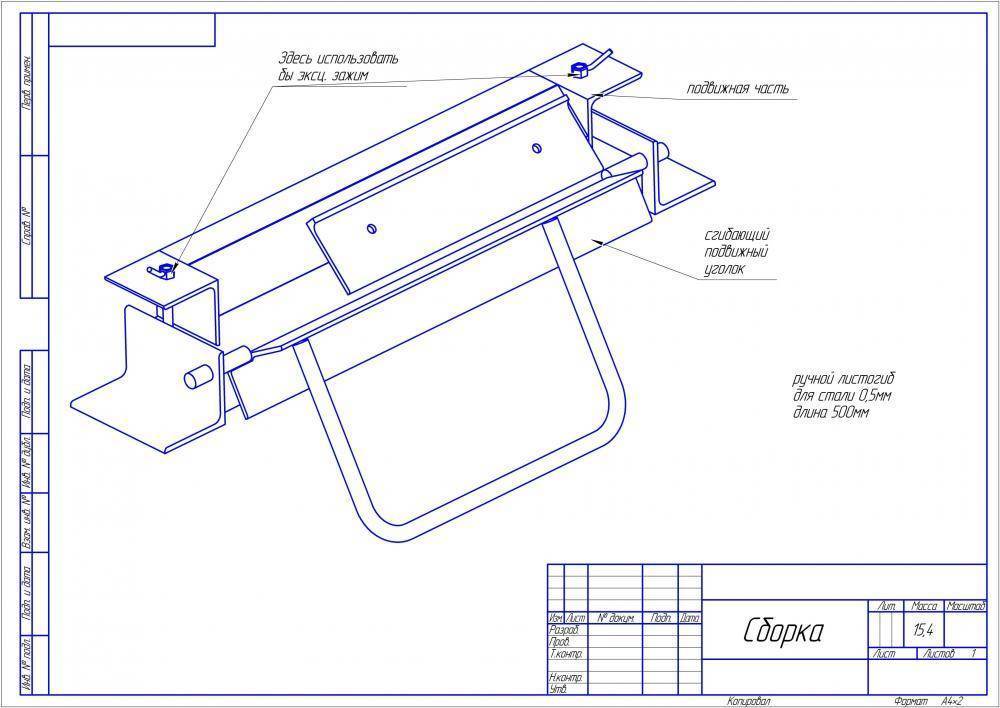
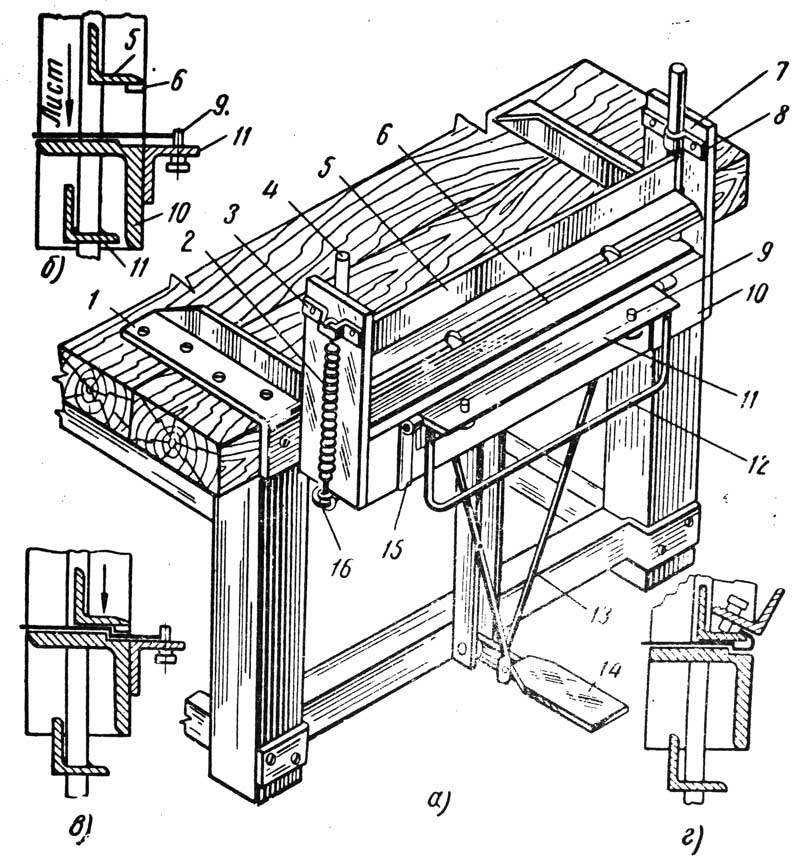
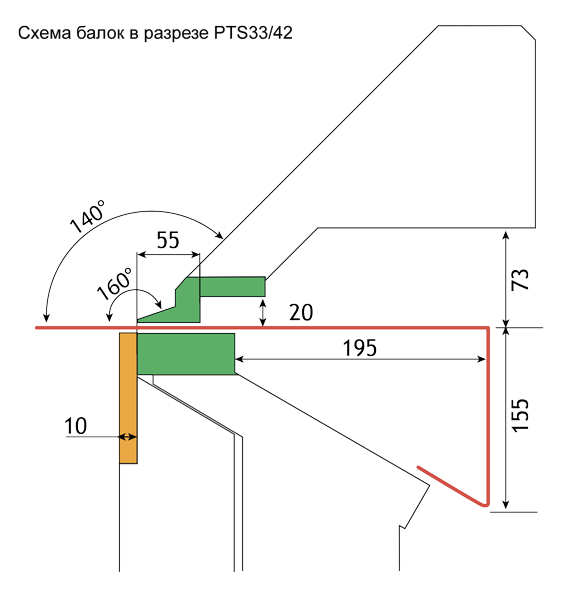
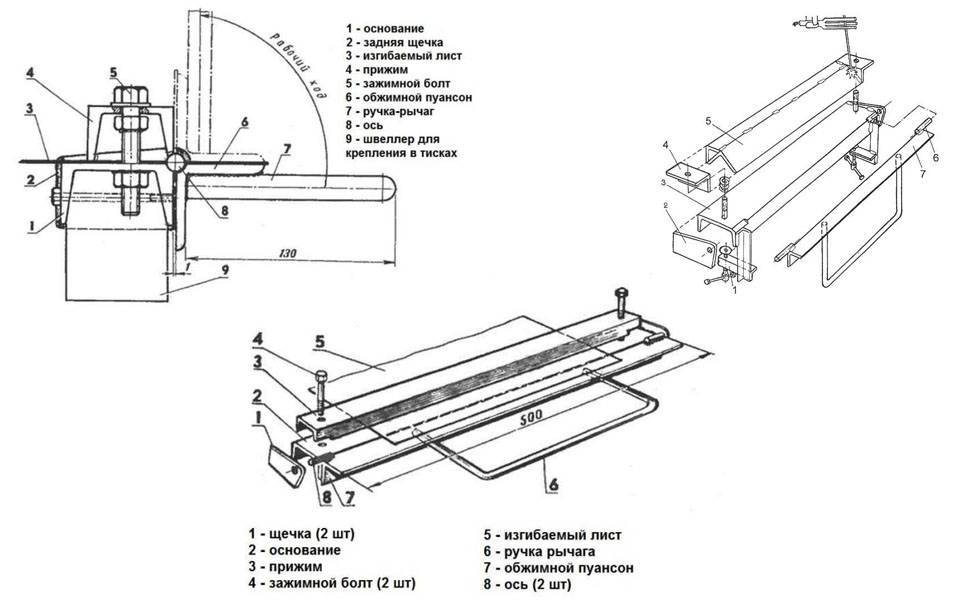
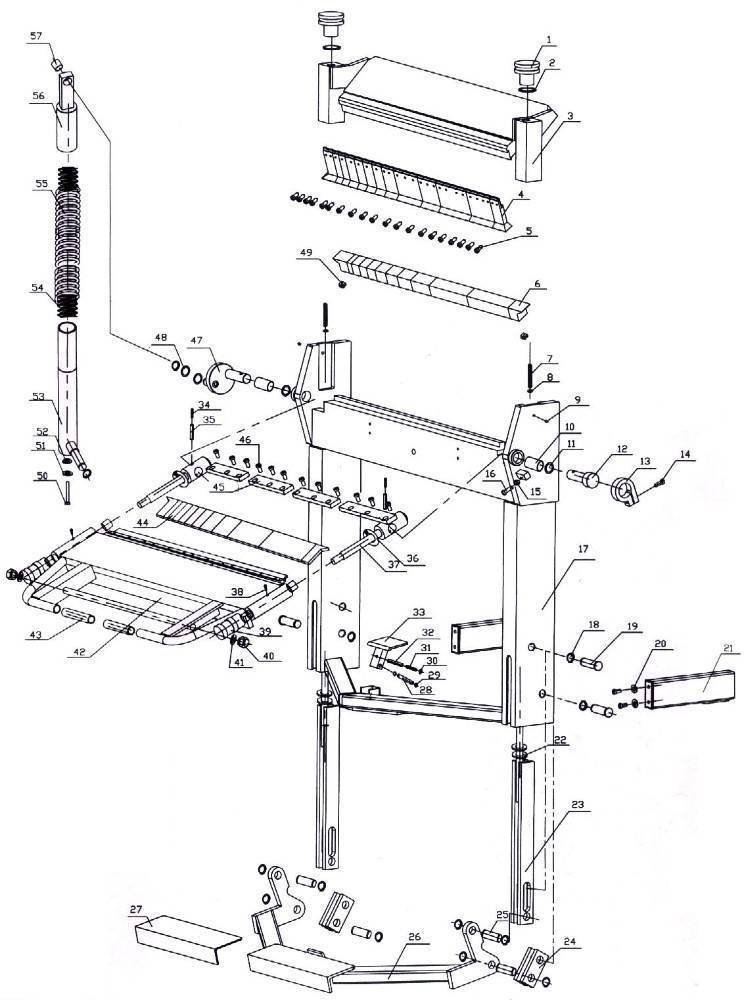
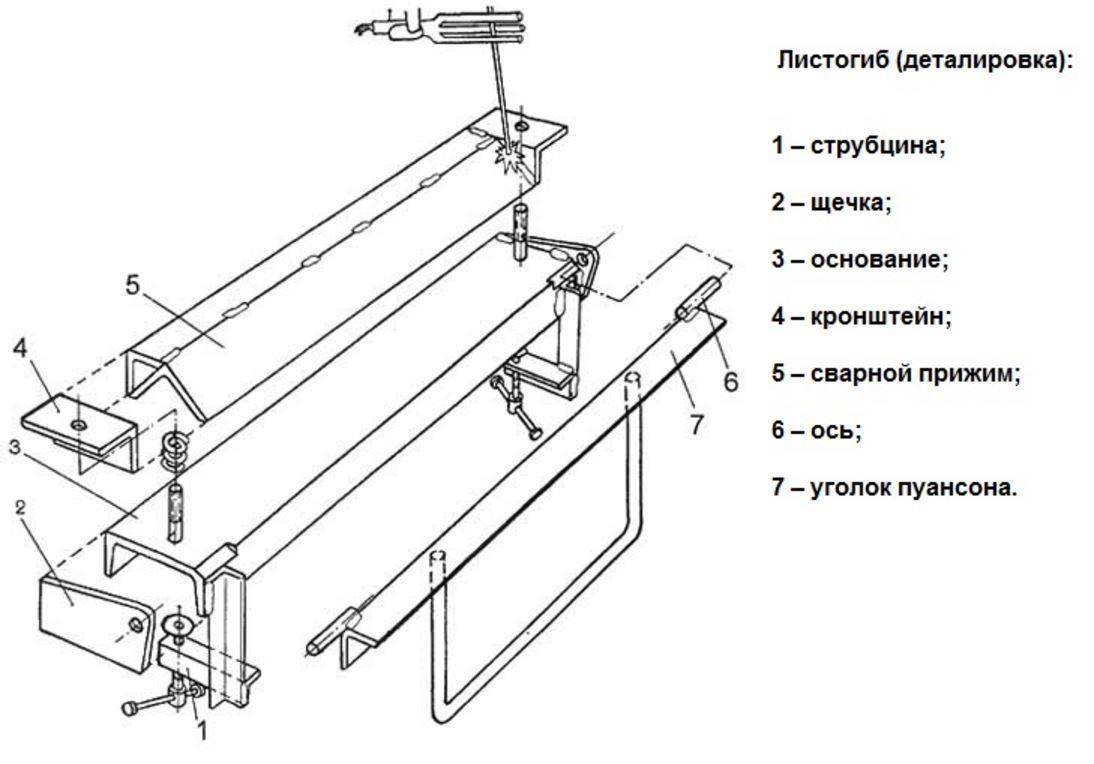
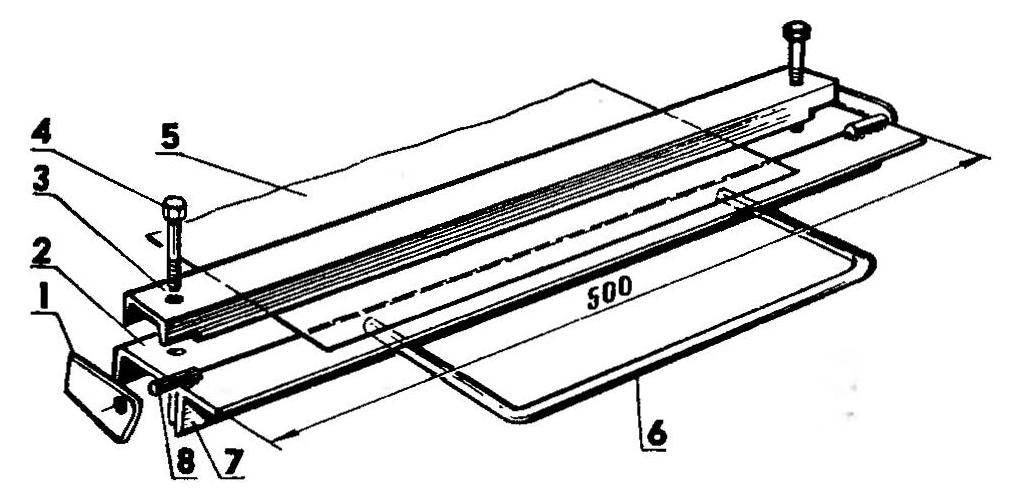
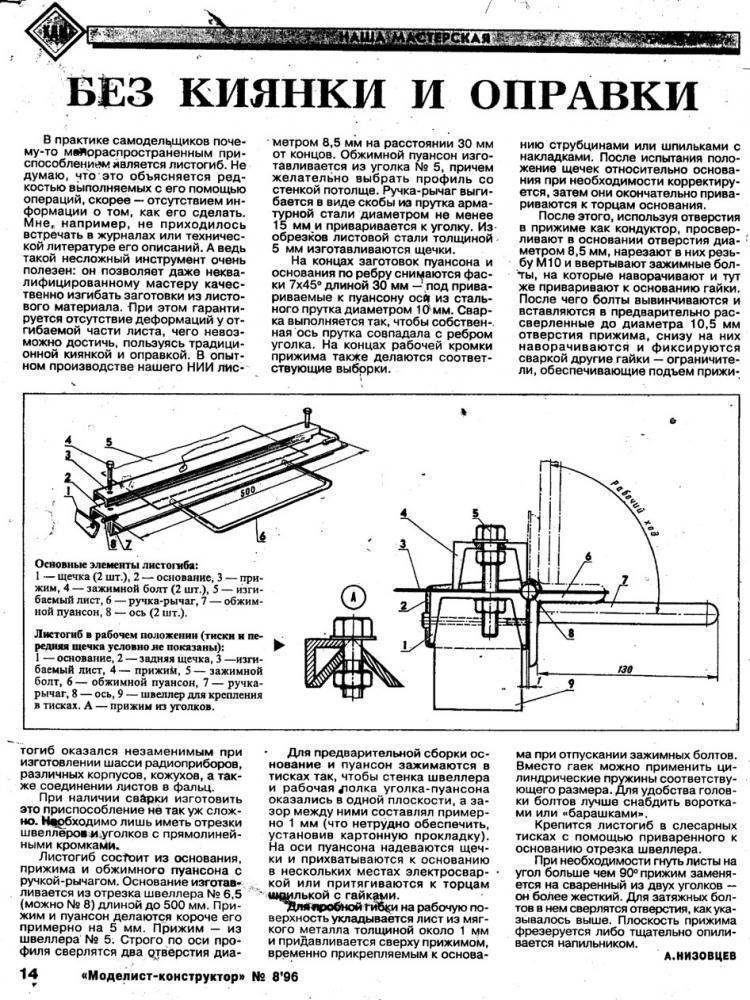
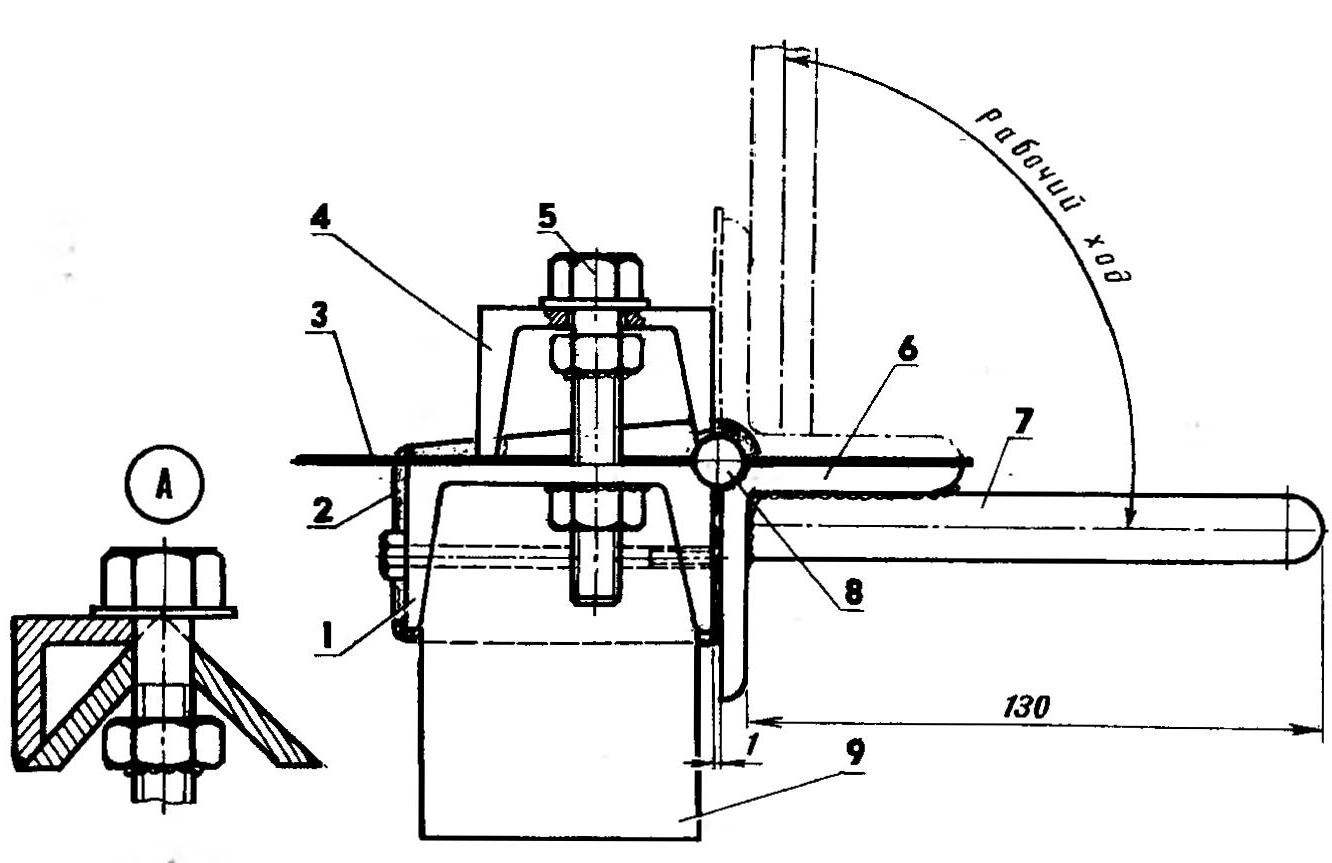
Обязательными элементами являются и измерительная пластина с упором сгиба угла. Эти устройства дадут возможность производить изгиб металлических поверхностей с высокой точностью.
Принцип работы самодельного листогибочного агрегата ни в чем не отличается от промышленных устройств. Работу следует начинать с прочной фиксации заготовки на рабочей поверхности станка и делается это при помощи прижимной рамы.
Далее поворотной балкой производится необходимый загиб на требуемый угол самой листовой заготовки. Сам прижим осуществляется исключительно в механическом режиме, при этом для удобства используется эксцентриковая стяжка.
Правильно собранный листогибочный станок дает возможность выполнять даже сложную работу по своему прямому назначению, при этом отличается достаточно высокой долговечностью.
Принцип работы на ручном агрегате данного типа подробно показан на видео, размещенном ниже.
Используемое оборудование
Оборудование, которое используется для вальцевания, отличается не только своей универсальностью, но и простотой конструкции, поэтому его несложно изготовить своими руками. Конечно, самодельные станки для вальцевания оптимально подходят для домашнего использования, а для оснащения производственного цеха, где нагрузка на такое оборудование достаточно велика, лучше всего приобретать серийные модели вальцов, представленные на современном рынке в большом разнообразии.
Как серийные, так и самодельные модели станков, при помощи которых осуществляется вальцевание, работают по принципу обкатки листового материала вокруг основного валка, расположенного сверху. В таком процессе принимают участие и боковые валки, которые можно перемещать, регулируя тем самым диаметр формируемой обечайки.
Валки этого станка вращаются вручную, а приближение верхнего ролика производится с помощью двух рукояток
Важными характеристиками вальцов является радиус их рабочих элементов – валков, а также наибольшая толщина и ширина обрабатываемой детали. Радиус валков, в частности, оказывает влияние на такой параметр, как минимальный радиус изгиба заготовки. Чем валки больше в своем диаметре, тем, соответственно, больше значение минимального радиуса изгиба заготовки из листового металла. На величину минимального радиуса изгиба также оказывает влияние и толщина самого листа. Как правило, для вальцов минимальный радиус изгиба листовой заготовки должен быть 5-10-кратным ее толщине.
С учетом высоких нагрузок, которые испытывают в процессе работы валки, для их изготовления используют только высокопрочную сталь, что позволяет значительно улучшить их эксплуатационные характеристики. По количеству рабочих элементов различают двух-, трех- и четырехвалковые станки, причем наиболее популярными являются два последних вида.
Основные различия между 3-х и 4-х валковыми станками
Вальцы листогибочные 3-х валковые, рабочие элементы которых могут располагаться симметрично и ассиметрично, хотя и отличаются приемлемой ценой, обладают такими недостатками, как:
- невысокая скорость вальцевания (не более 5 м/мин);
- сложность выполнения обработки заготовок толщиной менее 6 мм, которые могут просто проскальзывать между валками;
- отсутствие точных координат у точки зажима обрабатываемого изделия.
Всех подобных недостатков лишены вальцы, на которых установлен дополнительный – четвертый – вал. За счет надежного зажима листовая заготовка из металла в процессе обработки не проскальзывает между валками. При этом обеспечивается высокая скорость вальцевания – 6 м/мин и более.
Станок с 4-х валками способен изготавливать, помимо цилиндрических, овальные и полицентрические заготовки
Вальцы данного типа, как правило, оснащаются автоматизированными системами управления, что положительно сказывается не только на их производительности, но и на точности выполняемой обработки. Большим и, пожалуй, единственным минусом такого устройства является его высокая стоимость.
Поэтапное описание работ
Пошаговая инструкция по созданию ручного профилегибочного станка включает несколько этапов:
- подготовка площадки для установки;
- сборка станка;
- установка станка;
- проверка работы.
Для создания самодельного профилегиба можно использовать домкрат, рельсу, швеллер или просто уголок. Посредством подробного чертежа сделать самому такой агрегат довольно просто.
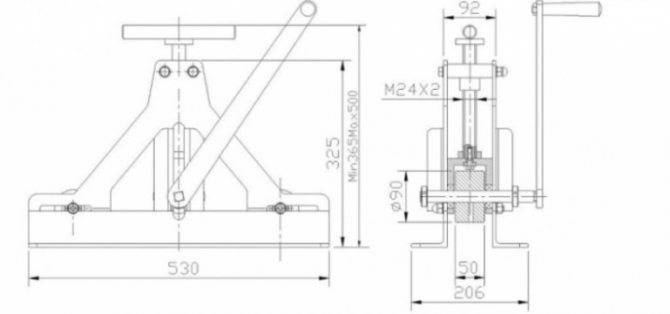
После того как пользователь решит, что именно будет использоваться в качестве площадки для установки оборудования, стоит приступать к сборке изделия. Для небольших профилегибов можно использовать в качестве площади для установки обычный верстак. Те станки, что создаются из рельсов, обладают большой массой, поэтому под ними должна быть только бетонированная плоскость.
Станину сваривают посредством специального аппарата и электродов. В используемом отрезке швеллера потребуется сделать небольшое отверстие по размеру ввариваемой гайки. В нее вкручивают заранее подготовленный винт. Только после выполнения этой работы приваривают ролики, вал, подложки.
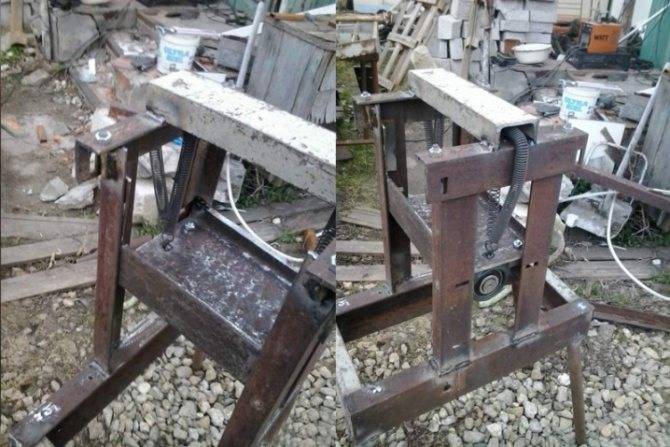
Следующий этап работы – установка звездочек. Сначала делают отметки на концах валиков. Пазы и канавки можно нарезать дрелью. Звездочки можно взять с велосипеда. Для прочной фиксации их стоит приварить. Действия повторяют на второй стороне. Следующий этап работ – монтаж цепи. Она и звезды необходимы для установки рукоятки, посредством вращения которой профиль будет двигаться. В качестве ручки можно использовать педаль от того же велосипеда. Как и в любом другом случае, после сборки станка потребуется провести пробную гибку металлической заготовки.
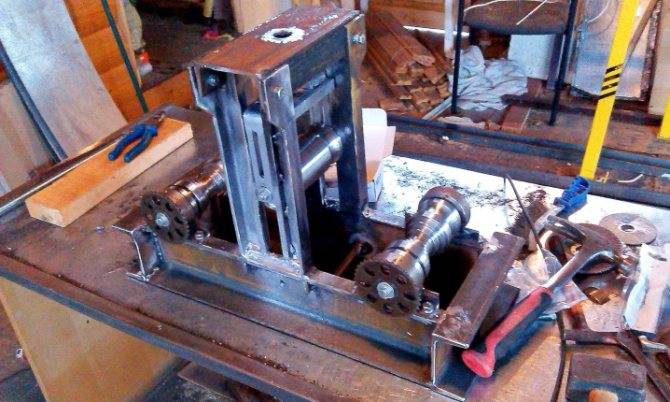
Используемая труба может достигать толщины не более 2.2 мм. Если у пользователя есть токарный станок, и он умеет работать на нем, стоит сделать валы точного размера под используемые заготовки. Если для создания станка используются старые запчасти, то внешний вид несложно облагородить. Необходимо очистить металл от ржавчины, если необходимо, снять краску. После поверхность обрабатывается антикоррозийным составом. Так станок дольше проработает. В конце желательно покрыть металл краской.
Если профилегиб изготавливается электрическим, то технология не сильно отличается. Единственным нюансом является подключение электрического привода в сеть. Обязательно под электропривод подготавливается дополнительная металлическая площадка. К ней его потребуется надежно прикрепить. Чтобы станок заработал, цепь привода требуется пропустить через звезду установленного электромотора.
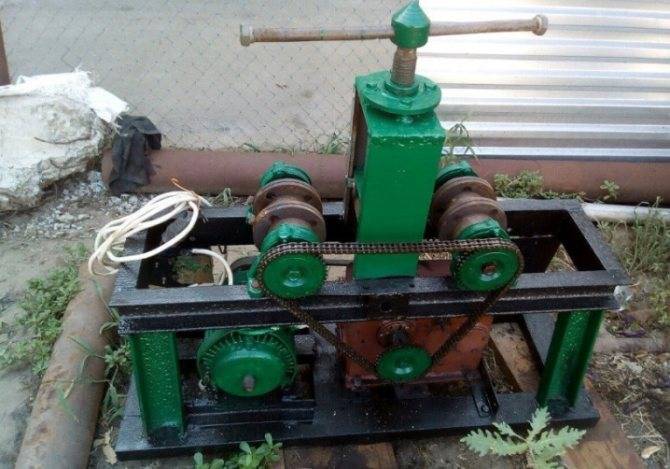
Самая популярная конструкция листогиба и ее улучшение
Конструкцию ручного листогибочного станка, показанную на чертеже №1, можно без труда усовершенствовать. По приведенному чертежу видно, что приспособление для гибки листового металла состоит из таких элементов, как:
Чертеж №1: Для постройки нашего листогибочного станка мы применим данную схему
- подушка, изготовленная из дерева;
- опорная балка из швеллера 100–120 мм;
- щечка, для изготовления которой используется лист толщиной 6–8 мм;
- подвергаемый обработке лист материала;
- прижимная балка, сделанная из уголков 60–80 мм, соединяемых при помощи сварки;
- ось для вращения траверсы (изготавливается из металлического прутка диаметром 10 мм);
- сама траверса – это уголок с размерами 80–100 мм;
- рукоятка приспособления, изготавливаемая из прутка диаметром 10 мм.
У траверсы листогиба (пункт 7), которую согласно изначальному чертежу предполагается делать из уголка, условно показан вариант исполнения из швеллера. Такая модернизация в разы увеличит выносливость траверсы, которая при использовании уголка в определенный момент неизбежно прогнется посередине и перестанет в этом месте создавать качественный сгиб лист. Замена на швеллер позволит делать не 200 сгибаний без рихтовки или замены данного элемента (что при более-менее активной работе весьма немного), а более 1300.
Чертеж №2: Основные элементы листогиба
Чертеж №2 позволяет более детально разобраться в конструкции самодельного листогиба:
- самодельная струбцина, сделанная из подходящего уголка (40-60 миллиметров) и винта с пяткой и воротком;
- щечка;
- швеллер, выступающий в роли опорной балки станка;
- кронштейн прижимной балки, выполненный из уголка 110 миллиметров;
- сама прижимная балка листогиба;
- ось вращения траверсы;
- сама траверса.
Усиливаем прижимную балку
Ниже мы рассмотрим схему усиления прижимной планки. Однако, если в качестве прижима у вас изначально будет достаточно массивный уголок, а гнуть чрезмерно толстые листы на своем листогибе вы не планируете, то вполне можно обойтись без усиления прижимной планки описанным способом.
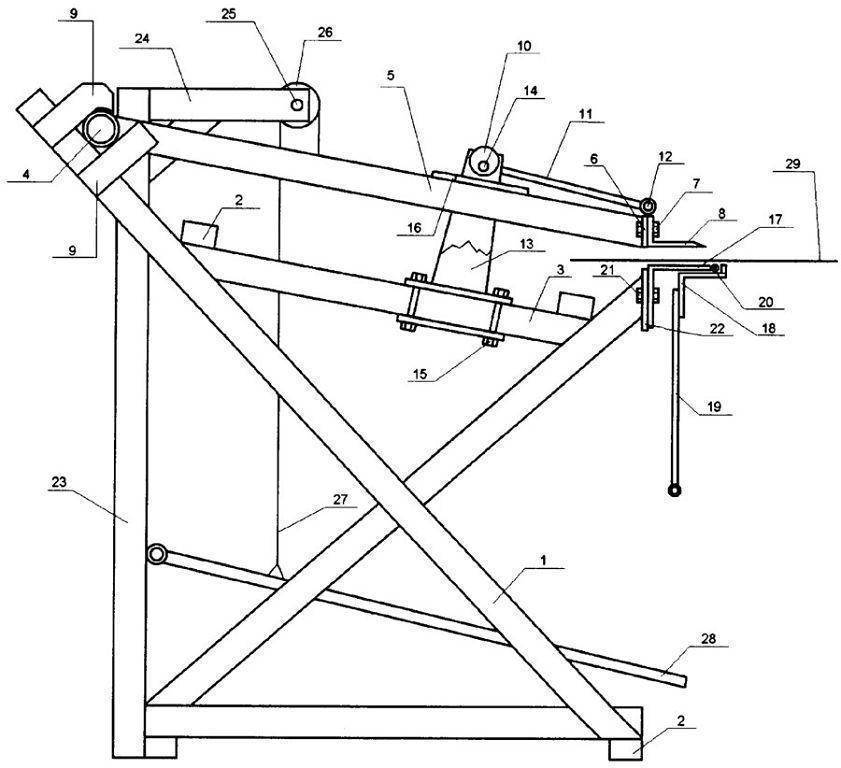
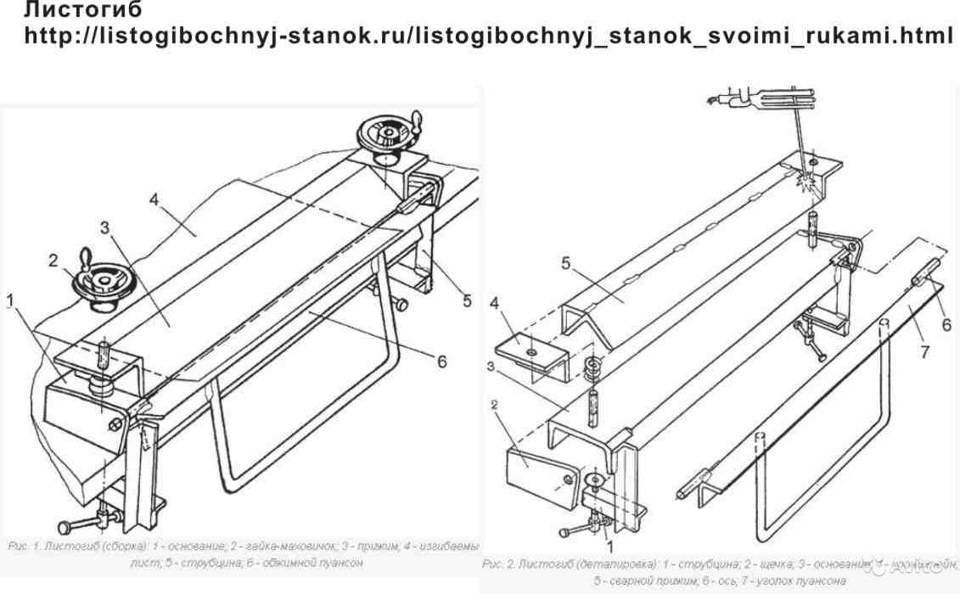
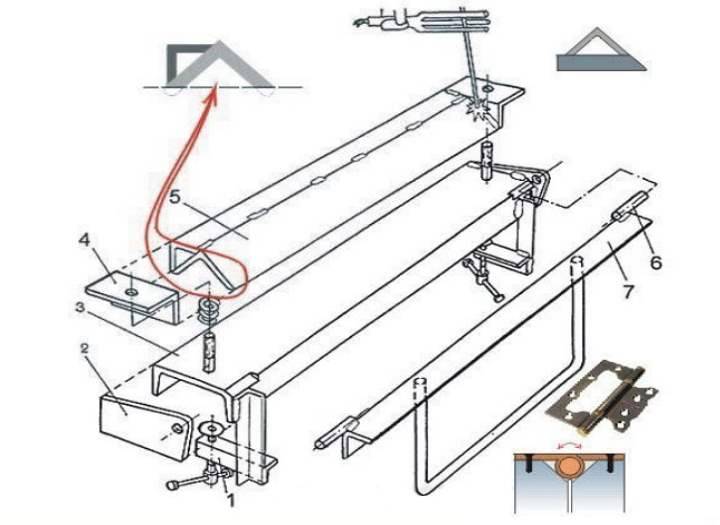
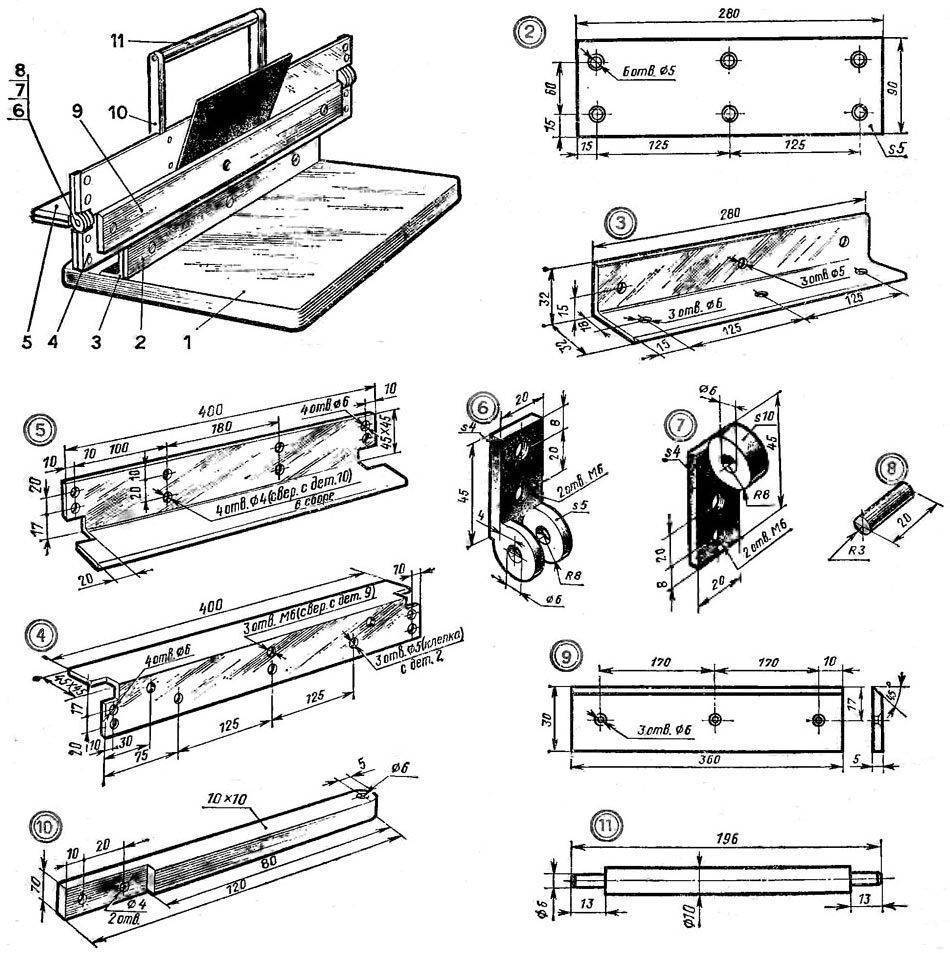
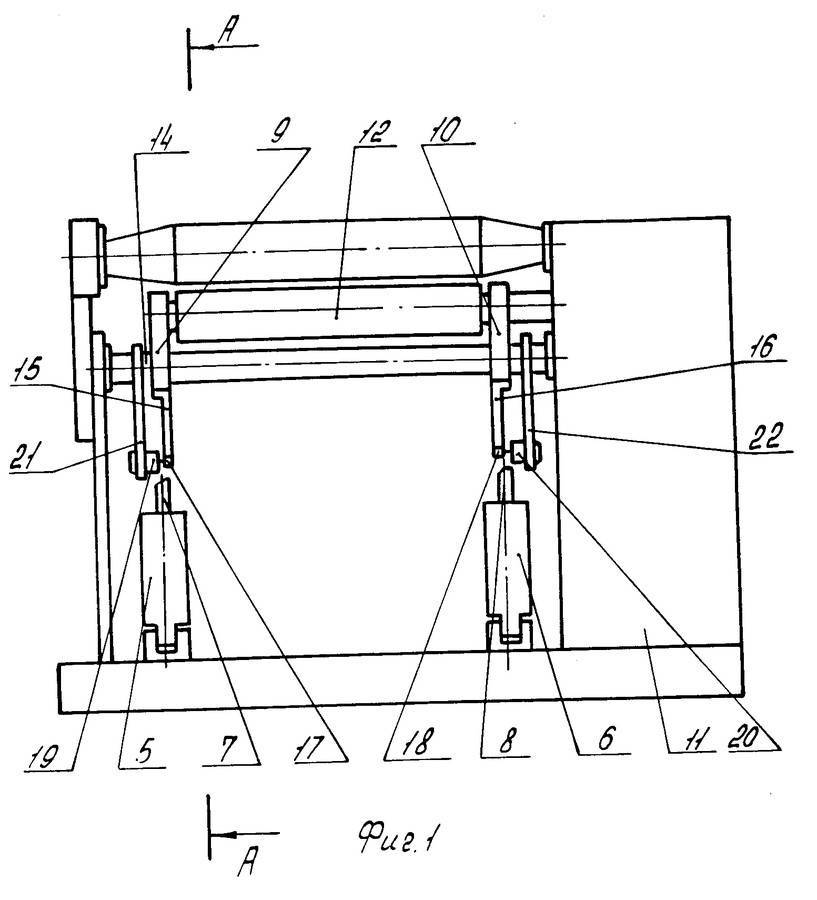
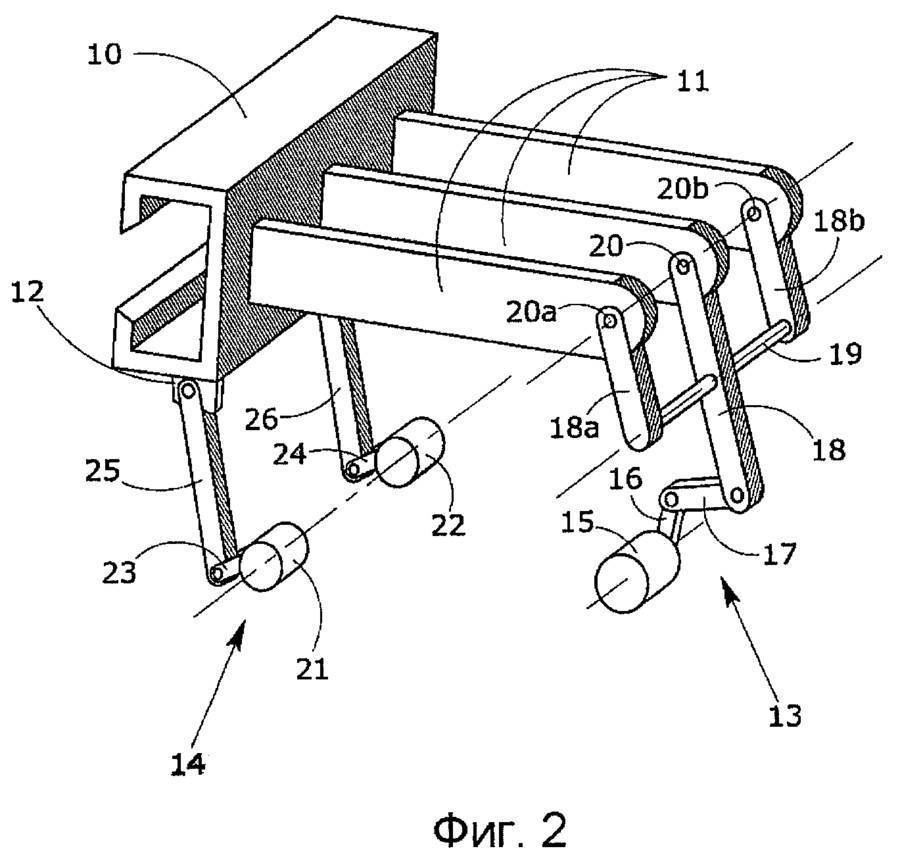
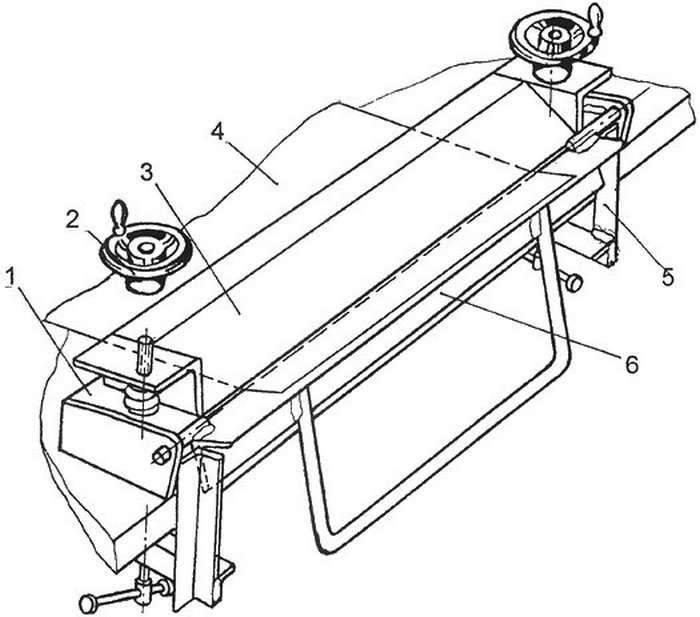
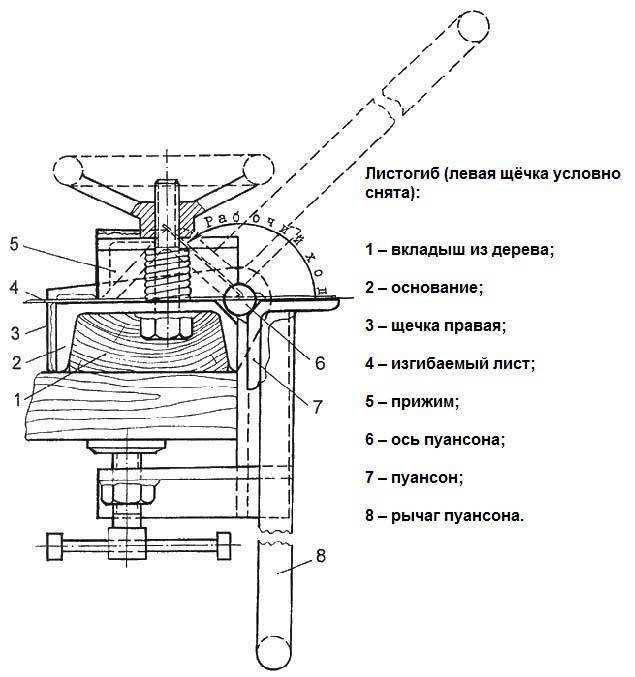
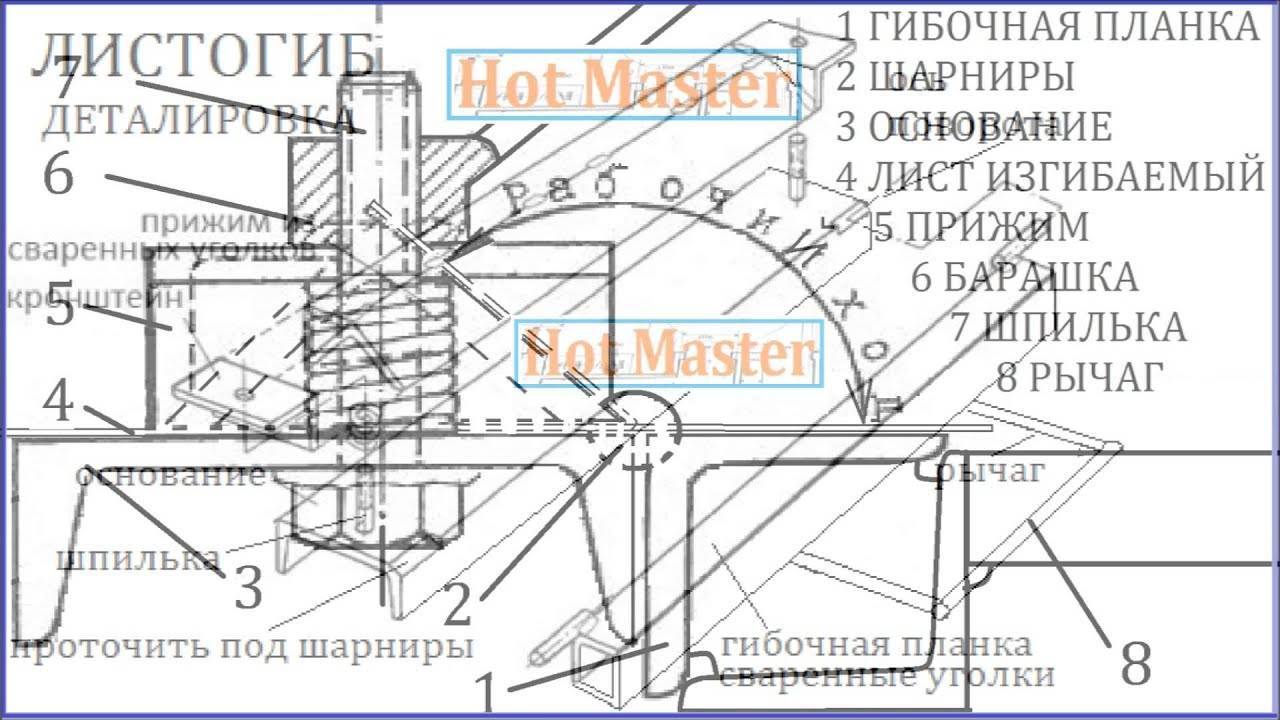
Стоит ли связываться с усилением прижима, зависит от условий работы станка
Чтобы продлить срок службы прижимной балки и сделать его сопоставимым со сроком службы траверсы, следует дополнить данный элемент конструкции, который изначально по чертежу выполнен из уголка, основой из металлической полосы с размерами 16х80 мм. Переднему краю данной основы нужно придать угол 45 градусов, чтобы выровнять ее плоскость с плоскостью самого прижимного уголка, а непосредственно рабочей кромке данного элемента следует сделать фаску около 2 миллиметров.
На чертеже №2 полученная деталь в разрезе указана на дополнительном рисунке вверху справа. Эти меры позволят металлу прижима работать не на изгиб (что крайне нежелательно), а на сжатие, тем самым многократно увеличивая срок службы без ремонта.
Также следует позаботиться о фрезеровке нижней плоскости прижимной балки, которая и формирует сгиб. Неровность данной плоскости, согласно общепринятым правилам, не должна превышать половины толщины сгибаемой заготовки. В противном случае согнуть заготовку ровно, без вздувшейся линии сгиба, не получится. Следует иметь в виду, что отдавать балку на фрезеровку следует только тогда, когда на ней уже есть все сварные швы, поскольку их выполнение приводит к изменению геометрических параметров конструкции.
Повышаем надежность креплений станка
В листогибочном станке есть еще один большой недостаток – схема его крепления к рабочему столу. Струбцины, которые предусмотрены в данном приспособлении, являются очень ненадежным вариантом крепления, особенно если учитывать быструю утомляемость сварных швов. От таких крепежных элементов можно вообще отказаться, что также позволит избежать необходимости использования сварных соединений и щек. Решить эту задачу позволяют следующие действия:
- изготовление опорной балки, которая будет выступать за пределы рабочего стола;
- проделывание U-образных проушин на концах опорной балки;
- крепление опорной балки к рабочему столу при помощи болтов (М10) и фасонных гаек с лапами.
Если щек в усовершенствованном листогибочном станке уже не будет, то как к нему прикрепить траверсу? Решить такой вопрос можно достаточно просто: использовать для этого дверные петли-бабочки, которые обычно применяются для навешивания тяжелых металлических дверей. Крепить такие петли, обеспечивающие достаточно высокую точность, можно при помощи винтов с потайной головкой. На чертеже №2 это дополнительно проиллюстрировано внизу справа.
Согнуть на листогибочном станке с траверсой, закрепленной на петли-бабочки, можно множество заготовок, так как эти петли отличаются очень высокой надежностью.
Как сделать листогиб: виды оборудования и несколько вариантов сборки
Листовой металл — материал востребованный. При строительстве дома его используют для создания водостоков, фасонных элементов кровли, отливов для защиты цоколя и т. д. Для изготовления всех этих конструкций необходимо сгибать заготовку, но чтобы сделать безукоризненную деталь, мастерам необходимо специальное оборудование — листогибочный станок. Пока немногие хозяева задумываются о возможности самостоятельного изготовления такой конструкции для своих нужд. Однако устройство даст возможность сгибать материал быстро и качественно, оно надежно, к тому же не отличается суперсложностью изготовления. Если хозяин планирует проводить подобные работы, то он может узнать, как сделать листогиб самостоятельно. Задача эта вполне реальна, материалы для создания станка найдутся в любом хозяйстве, а если их нет, то покупка не станет разорением.
Целесообразно ли самостоятельное изготовление?
Однако прежде чем приступать к изучению конструкции и ответа на вопрос о том, как сделать листогиб, нужно понять имеет ли смысл затевать эту «авантюру». И в этом случае главным аргументом «за» становится цена станков фабричного производства.
Даже за простейшие ручные модели придется отдать от 4 десятков тысяч рублей, а более качественные станки потребуют «расставания» с несколькими сотнями. Поэтому задумываются о такой покупке только те хозяева, которые уверены, что листогиб окупится уже в скором времени. Для тех мастеров, кто планирует проводить работы нечасто, а время от времени, единственный логичный вариант — самостоятельное создание станка.
Если сомнения насчет самостоятельного создания гибочного оборудования еще остались, то развеять их быстро поможет разница в цене листового металла и гнутых конструкций из него. Хозяин, имеющий свой станок, сможет гарантировать серьезную экономию, поскольку себестоимость таких заготовок будет значительно ниже.
Самодельные листогибы не требуют больших затрат на материалы, они максимально просты в эксплуатации. Если говорить о недостатках таких конструкций, то к ним, в первую очередь, относится невысокая производительность. Однако для домашних работ этот минус не так важен.
Что такое листогибочный станок?
Сначала нужно узнать, что за конструкцию придется изготавливать мастеру. Если рассматривать любой листогибочный станок (заводской или самодельный), то данное оборудование состоит из нескольких элементов. Это:
- поворотная балка, или траверса;
- опорная балка, или просто опора;
- прижимной элемент, или прижимная планка;
- и рабочая поверхность (стол, верстак, станина).
Каков принцип работы листогиба? Лист металла укладывают на нижнюю опору, затем его выдвигают на длину сгиба за край. После этого заготовку надежно фиксируют прижимной планкой. Ее передний край является матрицей, которая формирует профиль будущей детали. Траверса, перемещаясь снизу вверх по дуге, во время движения гнет материал, а завершает процесс у торца прижима.
Простой принцип работы устройства гарантирует несложность работы. Однако для создания действительно надежного оборудования мастеру потребуется сварочный аппарат. Исключением могут стать настольные мини-станки и простейшие конструкции, изготовленные из дерева.
Разновидности листогибочных станков
Прежде чем переходит к теме «Как сделать листогиб», надо познакомиться с существующим оборудованием. Есть несколько популярных видов оборудования: это ручные, гидравлические и роликовые станки.
- Ручные листогибы — конструкции простейшие. Для сгибания металла в этом случае используются усилия одного человека. Несмотря на простоту, такие станки позволяют согнуть металл под любым углом.
- Гидравлический станок, который выгибает лист по форме матрицы. Она может быть прямой или криволинейной. Гидравлические листогибы — оборудование, использующееся только на предприятиях: как на больших, так и на малых.
- Роликовые станки, или валковые. Эта разновидность оборудования предназначена для создания других изделий. Лист проходит через систему из 3 роликов, поэтому заготовка приобретает закругленную форму. С помощью этого станка можно изготавливать трубы или полуцилиндры, которые становятся элементами различных систем частного дома.
Понятно, что серьезное гидравлическое оборудование сделать в домашних условиях невозможно. Однако простые ручные или роликовые листогибы, которые немного сложнее, можно изготовить самостоятельно.
Как сделать листогиб?
Во время строительства и капитального ремонта могут потребоваться разные фасонные детали, за которые приходится отдавать немалые деньги. Поэтому лучше сделать простейший листогибочный станок, который даст возможность изготавливать большое количество деталей, причем именно того размера, который нужен.
Трудно найти чертеж, который устраивал бы всех без исключения. Однако есть образец, который можно назвать самым удачным.
Цифрами на нем обозначены следующие элементы:
- струбцина (1);
- щечка (2);
- основание (3);
- кронштейн (4);
- сварной прижим (5);
- ось (6) и уголок пуансона (7).
Минус у данной конструкции всего один, и он все же относителен. Это необходимость приложения физической силы.
Конструкция, изготовленная из тавров
Для создания этого листогиба мастеру потребуется ровная и надежная поверхность, оптимальный вариант — стол из металла. Один из возможных материалов для сборки — уголок. Для максимально надежной конструкции лучше всего подойдет такой же прочный профиль — тавр. Поэтому сначала нужно решить, какой именно станок нужен — для создания больших заготовок, либо для изготовления тонких деталей скромных размеров.
Материалы и инструменты
Перечень дан сразу для двух потенциальных конструкций, но разобраться, какой именно набор потребуется для будущего листогиба, довольно просто, так как набор в том и другом случае не очень велик. Для изготовления листогибочного станка потребуется подготовить:
- три уголка: ширина полки — 45 мм (или более), минимальная их толщина — 3 мм;
- или три тавра (70 мм, 2500 мм), если придется сгибать толстые и длинные листы;
- металл для изготовления укосин либо прижимной планки (толщина 5 мм);
- профильная труба прямоугольного сечения (для мини-листогиба);
- два болта (диаметр — 20 мм), гайки (барашки) для них;
- две металлические (для уголков — дверные) петли;
- два куска арматуры;
- две пружины;
- маркер, керн;
- шуруповерт;
- струбцины;
- метчик;
- тиски.
Оптимальным местом для изготовления конструкции будет прочный стол. Однако допускается изготовление листогиба на ровной поверхности земли. Для работы потребуется болгарка, дрель с набором сверл (по металлу), а также сварочный аппарат. Для создания мини-станка из уголка потребуется большое количество болтов.
Последовательность сборки листогиба из тавра
Сначала складывают вместе два тавра, затем на обоих концах деталей вырезают выемки для петель. Углы их скашивают на 45°. Затем таким же образом делают выемку на третьем элементе, который будет прижимной планкой. Однако в этом случае глубину выемки делают больше для того, чтобы гарантировать прижимной планке свободный ход.
К заготовкам с обеих сторон (с лицевой и изнаночной) приваривают металлические петли. Затем к левому тавру приваривают две укосины с каждой из сторон. Они нужны для установки болта, предназначенного для фиксации прижимной планки. К укосинам приваривают гайку для болта.
Устанавливают третий тавр, который будет прижимной планкой. В верхней его части приваривают металлические пластины, в центре которых заранее были вырезаны отверстия для фиксатора. Диаметр их должен быть чуть больше, чем у болта. Перед началом сварки оба отверстия центрируют: они обязаны располагаться строго на одной вертикали с гайкой.
Отрезают пружину такой длины, чтобы она смогла приподнимать планку на 50-70 мм. Ее надевают на болт, затем крепежный элемент устанавливают в проушину, закручивают в гайку. Аналогичную операцию повторяют на другом конце конструкции.
К шляпке винта приваривают два отрезка арматуры, расположенные под углом друг к другу. Они будут служить ручкой для закручивания фиксатора прижима. К подвижному тавру приваривают ручку. Оптимальный ее вариант — П-образная конструкция, сваренная из профиля прямоугольного сечения.
Изготовление небольшого станка из уголков
В этом случае потребуется минимум материалов, но данный листогиб будет идеальным для изготовления заготовок небольших размеров. Процесс состоит из нескольких этапов.
«Подготовка заготовок»
Сначала из уголка отрезают два куска длиной 500 мм. Один уголок за полку фиксируют в тисках. К нему прикладывают второй элемент, а затем на края обеих заготовок (у торцов) укладывают дверные петли. Места для будущих отверстий сначала отмечают маркером, затем ставят отметки керном.
В каждом из уголков (естественно, на одной из полок) просверливают по 4 отверстия необходимого диаметра с каждой стороны профиля. Затем в них метчиком нарезают резьбу. Обе заготовки фиксируют в тисках, по очереди устанавливают петли на место, затем шуруповертом закручивают болты.
Сборка конструкции
Из алюминиевого профиля прямоугольного сечения отрезают два куска оптимальной длины (для ручек). Соединенные уголки вынимают из тисков, переворачивают и укладывают на петли. Делая небольшой отступ от винтов с обеих сторон полки одного из элементов, отмечают места для фиксации ручки. Для этого к уголку до упора прикладывают отрезок профиля, затем очерчивают его с обеих сторон. Потом этот этап повторяют с другой стороны мини-станка.
В алюминиевых элементах делают отверстия для их фиксации на станке. После этого аналогичную операцию проводят на отмеченных участках на полке уголка. Будущий станок снова устанавливают в тиски, затем опять нарезают резьбу, но уже для ручек станка. Их фиксируют болтами и гайками.
К неподвижной части конструкции присоединяют еще одну деталь — прижимную планку. Это металлическая полоса толщиной около 5 мм. Ее ширина чуть меньше, чем у полки, длина — немного короче расстояния между внутренними торцами дверных петель. В обоих соединяемых элементах точно так же ставят отметки, потом сверлят отверстия. В полке на них нарезают резьбу, затем планку крепят болтами и гайками, оставляя небольшой зазор, необходимый для протягивания металлических листов. Для работы с более толстыми материалами прижимные винты можно будет ослаблять.
Станок укладывают петлями вниз. Все выступающие стержни болтов отрезают болгаркой. Полку неподвижного уголка укладывают на край металлического стола, где конструкцию надежно фиксируют струбцинами.
Чертеж деревянного листогиба
Если подобные работы требуются нечасто, то мастеру может не потребоваться относительно сложное оборудование. В некоторых случаях можно обойтись простейшей конструкцией, изготовленной из минимального набора материалов. Она вполне подойдет для работы с алюминием и с тонколистовой сталью (толщина — до 1 мм).
Как сделать листогиб из дерева? В этом случае для сборки станка нужно приготовить:
- три доски: их размер зависит от того, какого размера заготовки планируется изготавливать на оборудовании;
- пару мебельных петель, для длинной конструкции лучше купить большее количество;
- два болта с шайбами и гайками-барашками.
Две доски этого приспособления также соединяются петлями. Третий элемент исполняет роль прижимной планки. Ее делают со скосом, который позволит создавать заготовки, которым необходим острый угол, или немного пережимать листы из жести.
Работа с такой конструкцией очень проста:
- сначала гайки ослабляют;
- затем между основанием и зажимом протягивают лист металла;
- барашки снова закручивают, чтобы крепко зафиксировать материал;
- подвижную доску поднимают, получая необходимый сгиб листовой заготовки.
Требуемый скос прижимного элемента создают, используя ручную циркулярную пилу или рубанок.
Как сделать листогиб? Если такие заготовки необходимы время от времени, то можно ограничиться простейшим деревянным оборудование. Когда строительство или ремонтные работы требуют большого количества гнутых металлических деталей, то лучше соорудить супернадежную конструкцию из тавра. Если данное оборудование нужно для изготовления небольших элементов, то оптимальным выбором будет небольшой, настольный вариант станка, сделанного из уголка.
Как тестируют самодельное оборудование?
Последний этап — проверка «свежеизготовленного» листогиба. Она состоит из нескольких шагов:
- сначала на поверхность станка помещают лист стали, предварительно ослабив пружину или открутив болт;
- край листа выпускают в зазор между опорой и прижимом, фиксируют, опуская его;
- с помощью штангенциркуля выставляют размер выступа, проверяют обе части;
- траверсу поднимают за ручку, сгибая материал под нужным углом.
Затем прижимную планку снова поднимают, пружину ослабляют. После этого согнутый лист вытаскивают.
Некоторые специалисты не рекомендуют проводить тесты сразу на металлических заготовках. На этом этапе они советуют использовать другой материал — полоску толстого картона, который поможет оценить как точность, так и работоспособность листогиба. Если изделие не будет иметь отметин от деформирующего инструмента, а его полки останутся одинаковыми по высоте, то можно переходить к проверке гибочного станка металлическими листами.
Несколько рекомендаций
Если листогиб будет использоваться нечасто, то такая самодельная конструкция, скорее всего, прослужит долго и не станет источником проблем. Совсем другое дело, когда станок будет в работе постоянно. В этом случае крайне важна точность и производительность листогиба. Поскольку главными рабочими элементами листогибочного оборудования является прижим и траверса, именно к их изготовлению и относятся следующие рекомендации.
- Чтобы защитить конструкцию от возможной деформации, добавляют дополнительные ребра жесткости. Если тавры в них не нуждаются, то для оборудования, собранного из швеллеров, используют элементы из листовой стали. Для станков из уголка создают цельные конструкции.
- Очень важна точность прилегания прижима и траверсы. Чтобы обеспечить безукоризненность сгиба, величина зазора должна составлять как минимум ½ толщины заготовки, причем по всей длине. Единственное решение — фрезеровка прилегающих поверхностей.
- Равномерность нагрузки по всей длине детали. Это условие гарантирует один элемент — ручка для подъема траверсы. Она обязана крепиться ближе к концам этого элемента, располагаться параллельно поверхности.
Самые слабые места самодельных конструкций — некачественные поворотные петли, некорректно расположенные ручки траверсы. Неприятный сюрприз может преподнести рабочая зона, на участках которой производились сварочные работы. Они становятся причиной ослабления и деформации металла, поэтому дефекты могу проявиться уже в ближайшее время.
Любой дебют не обходится без знакомства с удачными примерами работ. Не менее важно понять, как проводится такая, незнакомая пока, операция, и какие этапы предстоит выполнить мастеру. О том, как сделать листогиб, расскажет один из самых оцененных видеороликов:
Листогибочный станок – делаем ручной листогиб своими руками
Сделать листогибочный станок своими руками несложно, но пока немногие домашние мастера и специалисты, использующие гнутые изделия из листовой стали в своей деятельности, занимаются изготовлением такого оборудования для собственных нужд. Между тем подобное устройство, обладающее достаточно высокой надежностью и простотой в эксплуатации, поможет хорошо сэкономить.
Один из самых доступных листогибов — отечественный ЛГС-26, цена около 38 тысяч рублей. Мы сделаем дешевле и оптимизируем под свои нужды
Особенно изготовление и использование листогибочного станка актуально для тех, кому выполнять технологические операции по гибке листового материала надо не ежедневно и в больших объемах, а периодически.
Виды листогибов и их конструкция
Прежде чем начать делать самодельный ручной листогиб, следует четко определить перечень задач, для решения которых он необходим. От основного назначения подобного устройства и будет зависеть, по какой схеме оно будет выполнено.
Наиболее простым является приспособление, в котором листовой металл гнется при помощи специальной траверсы. Посредством такого устройства можно легко согнуть лист металла на угол 90 градусов, используя лишь силу рук без дополнительных приспособлений, если ширина листа не превышает 0,5 метра. Основание листа закрепляется при помощи струбцин или в тисках, а его гнутье выполняется за счет давления, оказываемого траверсой. В некоторых случаях для получения угла сгиба ровно в 90 градусов может понадобиться вложенная проставка (на рисунке — справа), представляющая из себя обычную полосу металла, которая поможет компенсировать упругость листа.
Самая распространенная схема для самодельного листогиба
Более сложным по конструкции является листогибочный пресс, конструкцию которого составляют матрица и пуансон. Листовой металл в таком устройстве располагается на матрице, а пуансон опускается на заготовку сверху, придавая ей требуемый профиль. В домашних условиях листогибочный пресс вряд ли найдет применение, так как он достаточно сложен и небезопасен в использовании.
Схема работы листогибочного пресса
Вариант исполнения самодельного листогибочного пресса, работающего в паре со сделанным своими руками гидропрессом. Если у вас уже есть пресс, то дополнить его приспособлениями для сгибания нешироких листов металла не составит труда. Получится нечто такое:
Вариант самодельного листогибочного пресса
Значительно более совершенным является листогибочный станок, гнутье металла в котором осуществляется за счет воздействия на него трех валов. Такое оборудование называется проходным. Одним из главных его преимуществ является то, что его регулируемые вальцы позволяют получать различный радиус изгиба. Подобный инструмент для гибки металла может быть с ручным или электрическим приводом, а его вальцы могут иметь различную конструкцию.
По такой схеме делается большинство заводских листогибов из низшего ценового сегмента
- Вальцы с гладкой рабочей поверхностью предназначены для выполнения большинства жестяных работ, которые предполагают выгибание заготовок, изготовление секций труб с большим диаметром и др.
- Профилированные вальцы необходимы для гнутья элементов кровельных конструкций (коньки, ендовы, водостоки, отбортовки и др.).
- Протяжной листогибочный станок может быть дополнительно укомплектован опорой, прижимом и траверсой, что позволяет использовать его для ручной гибки заготовок.
Подобные станки комплектуются набором валов различного профиля, которые также можно докупить дополнительно, чтобы сделать оборудование более универсальным.
С чего начать изготовление листогибочного станка
Чтобы сделать станок для гнутья листового металла, вам понадобится чертеж такого устройства или его подробные фото. Кроме того, следует учесть ряд таких важных факторов, как усилие, которое необходимо будет приложить для использования листогибочного станка, его масса и габариты (от которых зависит мобильность), себестоимость и доступность комплектующих. В итоге получаем следующие исходные параметры.
- Максимальная ширина листа, который необходимо будет гнуть, – 1 м.
- Максимальная толщина листового материала: оцинковка – 0,6 мм, алюминий – 0,7 мм, медь – 1 мм.
- Количество рабочих циклов, которые будут осуществляться без переналадки или ремонта, – 1200.
- Максимальный угол сгиба металлопрофиля, получаемый без ручной доводки, – 120 градусов.
- Крайне нежелательно использование заготовок из специальных сталей (например, из нержавейки).
- В конструкции листогиба следует избегать сварных соединений, плохо переносящих знакопеременные нагрузки.
- Следует максимально ограничить количество деталей листогибочного станка, которые вам необходимо будет заказывать на стороне, прибегая к помощи токарей или фрезеровщиков.
Очень сложно найти чертеж устройства, которое бы удовлетворяло всем этим требованиям, но можно доработать наиболее удачное из них.
Самая популярная конструкция листогиба и ее улучшение
Конструкцию ручного листогибочного станка, показанную на чертеже №1, можно без труда усовершенствовать. По приведенному чертежу видно, что приспособление для гибки листового металла состоит из таких элементов, как:
Чертеж №1: Для постройки нашего листогибочного станка мы применим данную схему
- подушка, изготовленная из дерева;
- опорная балка из швеллера 100–120 мм;
- щечка, для изготовления которой используется лист толщиной 6–8 мм;
- подвергаемый обработке лист материала;
- прижимная балка, сделанная из уголков 60–80 мм, соединяемых при помощи сварки;
- ось для вращения траверсы (изготавливается из металлического прутка диаметром 10 мм);
- сама траверса – это уголок с размерами 80–100 мм;
- рукоятка приспособления, изготавливаемая из прутка диаметром 10 мм.
У траверсы листогиба (пункт 7), которую согласно изначальному чертежу предполагается делать из уголка, условно показан вариант исполнения из швеллера. Такая модернизация в разы увеличит выносливость траверсы, которая при использовании уголка в определенный момент неизбежно прогнется посередине и перестанет в этом месте создавать качественный сгиб лист. Замена на швеллер позволит делать не 200 сгибаний без рихтовки или замены данного элемента (что при более-менее активной работе весьма немного), а более 1300.
Чертеж №2: Основные элементы листогиба
Чертеж №2 позволяет более детально разобраться в конструкции самодельного листогиба:
- самодельная струбцина, сделанная из подходящего уголка (40-60 миллиметров) и винта с пяткой и воротком;
- щечка;
- швеллер, выступающий в роли опорной балки станка;
- кронштейн прижимной балки, выполненный из уголка 110 миллиметров;
- сама прижимная балка листогиба;
- ось вращения траверсы;
- сама траверса.
Усиливаем прижимную балку
Ниже мы рассмотрим схему усиления прижимной планки. Однако, если в качестве прижима у вас изначально будет достаточно массивный уголок, а гнуть чрезмерно толстые листы на своем листогибе вы не планируете, то вполне можно обойтись без усиления прижимной планки описанным способом.
Стоит ли связываться с усилением прижима, зависит от условий работы станка
Чтобы продлить срок службы прижимной балки и сделать его сопоставимым со сроком службы траверсы, следует дополнить данный элемент конструкции, который изначально по чертежу выполнен из уголка, основой из металлической полосы с размерами 16х80 мм. Переднему краю данной основы нужно придать угол 45 градусов, чтобы выровнять ее плоскость с плоскостью самого прижимного уголка, а непосредственно рабочей кромке данного элемента следует сделать фаску около 2 миллиметров.
На чертеже №2 полученная деталь в разрезе указана на дополнительном рисунке вверху справа. Эти меры позволят металлу прижима работать не на изгиб (что крайне нежелательно), а на сжатие, тем самым многократно увеличивая срок службы без ремонта.
Также следует позаботиться о фрезеровке нижней плоскости прижимной балки, которая и формирует сгиб. Неровность данной плоскости, согласно общепринятым правилам, не должна превышать половины толщины сгибаемой заготовки. В противном случае согнуть заготовку ровно, без вздувшейся линии сгиба, не получится. Следует иметь в виду, что отдавать балку на фрезеровку следует только тогда, когда на ней уже есть все сварные швы, поскольку их выполнение приводит к изменению геометрических параметров конструкции.
Повышаем надежность креплений станка
В листогибочном станке есть еще один большой недостаток – схема его крепления к рабочему столу. Струбцины, которые предусмотрены в данном приспособлении, являются очень ненадежным вариантом крепления, особенно если учитывать быструю утомляемость сварных швов. От таких крепежных элементов можно вообще отказаться, что также позволит избежать необходимости использования сварных соединений и щек. Решить эту задачу позволяют следующие действия:
- изготовление опорной балки, которая будет выступать за пределы рабочего стола;
- проделывание U-образных проушин на концах опорной балки;
- крепление опорной балки к рабочему столу при помощи болтов (М10) и фасонных гаек с лапами.
Если щек в усовершенствованном листогибочном станке уже не будет, то как к нему прикрепить траверсу? Решить такой вопрос можно достаточно просто: использовать для этого дверные петли-бабочки, которые обычно применяются для навешивания тяжелых металлических дверей. Крепить такие петли, обеспечивающие достаточно высокую точность, можно при помощи винтов с потайной головкой. На чертеже №2 это дополнительно проиллюстрировано внизу справа.
Согнуть на листогибочном станке с траверсой, закрепленной на петли-бабочки, можно множество заготовок, так как эти петли отличаются очень высокой надежностью.
Конструкция в сборе
После сборки усовершенствованное приспособление для получения металлопрофиля выглядит следующим образом:
Листогиб в собранном виде
- укрепленная опорная балка;
- маховик – резьбовой элемент;
- балка, обеспечивающая прижим заготовки;
- струбцина для крепления устройства к рабочему столу;
- траверса, с помощью которой, собственно, и можно согнуть обрабатываемую заготовку.
Чертежи еще одного варианта листогиба
Подробные чертежи очень схожего по конструкции листогиба, но отличающегося креплением траверсы. На схемах приведены размеры, которые, конечно же, можно менять в зависимости от предполагаемой эксплуатации станка.
Еще один вариант листогиба: траверса поднята
Опорная балка Чертеж опорной балки Торец траверсы Чертеж траверсы Прижимная балка Чертеж прижимной балки Общий вид в сборе Крепление прижима
Что такое зиг-машина и как ее сделать
Зиг-машина (или зиговочное приспособление) позволяет согнуть на изделиях из листового металла бортики жесткости, которые и называются зигами. Такие машины относятся к категории специального оборудования и могут быть выполнены с электрическим или ручным приводом. Ручные зиг-машины, также закрепляемые при помощи струбцины, могут иметь достаточно компактные размеры и переносятся в обычной сумке для рабочих инструментов.
Ручная зиг-машина со сменными роликами
Такие приспособления позволяют за один проход сделать качественную отбортовку не только на круглых изделиях (тех же обечайках металлических емкостей), но и на прямолинейных металлических листах. Эти устройства являются просто незаменимыми при изготовлении отдельных частей кровельных конструкций.
Разнообразие зиговочных роликов и их назначение
Рабочими элементами зиг-машины выступают вальцы-ролики, а ее использование позволяет значительно сэкономить на приобретении элементов кровельной конструкции, произведенных в заводских условиях. Если посмотреть видео, в котором показана работа такого устройства, становится понятно, что пользоваться им можно даже по месту непосредственного монтажа кровельной конструкции.
Рекомендации по выбору листогиба
Чтобы правильно выбрать приспособление для изготовления гнутых элементов из листового металла, можно придерживаться следующих рекомендаций.
- Для домашнего мастера, который испытывает потребность в листогибочном станке периодически, вполне подойдет простейшее устройство, изготовленное из подручных средств.
- Тем, кто время от времени занимается выполнением заказов на монтаж кровли, понадобятся ручной станок для гибки листового металла и простейшая зиг-машина.
- Специалистам, которые на постоянной основе занимаются изготовлением элементов для кровельных конструкций и жестяными работами, необходимо заводское устройство для гнутья листового металла.
- Ручной станок для производства профнастила пригодится тем, кто профессионально занимается изготовлением элементов кровельных конструкций. Оптимальным для таких специалистов является профессиональное оборудование, отличающееся более высокой надежностью и долговечностью.
Листогиб российского производства СКС-2в1, цена 64 тысячи рублей
А вот для бытового, не особо нагруженного применения домашний листогиб станет отличным помощником и позволит сэкономить немалые деньги. Нужно учитывать этот момент и не ждать от простого самодельного станка чудес выносливости и производительности.
Перед изготовлением листогибочного станка своими руками можно не только изучить многочисленные чертежи подобных устройств, размещенные в Интернете, но и посмотреть обучающее видео. Возможно, кому-то размер описанного листогиба покажется слишком маленьким, тогда можно рассмотреть вариант самодельного листогиба более крупного формата. Разумеется, это уже не мобильный станок, он подойдет для небольшого частного цеха:
Преимущества самодельного листогиба
Изготовлением листогибочного станка своими руками или же приобретением ручного проходного листогиба часто интересуются те, кто хочет прилично сэкономить на покупке профнастила серийного производства. Несложная теоретическая арифметика показывает: если самостоятельно гнуть с помощью такого приспособления профнастил, то стоимость последнего будет на 40% ниже по сравнению со стоимостью заводских изделий. Но не все так просто.
Заводской проходной листогиб MetalMaster, стоимость 62 тысячи рублей
Если приобретать заводской проходной станок для профнастила ручного типа с прицелом на небольшое собственное производство, то он обойдется примерно в 60 тысяч рублей. Между тем такой ручной листогибочный станок не гарантирует стабильного качества получаемого с его помощью профнастила. Проблема в том, что прокатка в один проход с большой долей вероятности будет приводить к появлению перетянутых углов, от которых впоследствии могут пойти трещины. А прокатывать один лист многократно, постепенно меняя степень прижима, слишком долго, трудоемко и в итоге нерентабельно. Но зато более простые детали из листовой стали изготавливать в его помощью вполне удобно.
Прокатный стан для профнастила за работой
Самое главное, что следует учитывать при приобретении листогибочного станка, – это возможность его быстрой окупаемости. Добиться этого мастеру, который применяет такое приспособление в частном порядке, достаточно сложно. В этом случае целесообразнее использовать самодельный листогиб, который пригоден для изготовления гнутых листовых изделий любого типа. С помощью такого оборудования можно гнуть как листы с типовыми размерами, так и нестандартную продукцию, которая очень востребована при проведении кровельных работ, а также многих других.
Как устроен листогибочный станок
Прежде чем задаваться вопросом о том, как сделать листогиб, следует разобраться в особенностях конструкции такого оборудования. В первую очередь, такие устройства отличаются типом своего привода. Так, различают приспособления с механическим, электрическим, гидравлическим и ручным приводом.
В листогибочных станках с механическим приводом может использоваться маховик с фрикционом и кривошипом или система блоков, рычагов и тросов с падающим грузом. Такие устройства, отличающиеся ударным импульсом в начале рабочего хода, который затем постепенно ослабевает, далеки от идеала в плане качества результата из-за механики своей работы и применяются все реже.
Электромеханический трехвалковый листогиб DURMA
КПД оборудования для гибки листового металла, на котором установлен электрический привод, заметно падает при увеличении нагрузки в виде уменьшения размера заготовки или же увеличения ее прочности. Если попытаться согнуть на таком листогибочном станке заготовку из жесткого металла (например, из нержавейки), можно столкнуться с тем, что ротор электродвигателя начнет проскальзывать, снижая крутящий момент и увеличивая потребление электроэнергии.
Точно подстраивать развиваемое усилие под сопротивление обрабатываемой заготовки позволяет оборудование с гидравлическим приводом, но оно и стоит недешево. Обычный гидравлический домкрат, который тоже можно использовать в качестве привода для гнутья листового металла, не обеспечивает равномерного распределения усилия от него по всей длине сгиба.