Повело при сварке — что делать
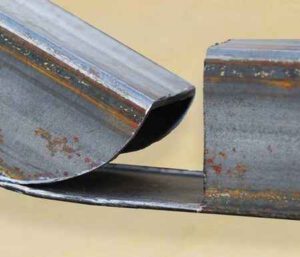
Ведёт профильную трубу при сварке — что делать?
Профильная труба является одним из самых популярных видов металлопроката на сегодняшний день. Используя профильную трубу и сварку можно собрать множество полезных и легких конструкций из металла.
Единственная проблема, с которой приходится сталкиваться сварщикам в процессе работы, это температурные деформации при сварке. Толщина стен профильной трубы незначительная, что становится причиной возникновения деформаций и прожогов.
Нередко конструкцию из профильной трубы ведёт, а в самом металле образуются прожоги. Чтобы этого не случилось нужно понимать, как варить тонкие профильные трубы, толщина стен которых не более 2 мм. Какие правила существуют и как не допустить температурной деформации.
Что делать, если при сварке ведёт профильную трубу
Конструкции из профильной трубы чаще всего ведёт по швам, они уходят внутрь вследствие деформаций. Происходит это по причине неправильной технологии сваривания, либо из-за спешки и ошибок. Поэтому главное правило при сварке профильных труб — абсолютно никакой спешки.
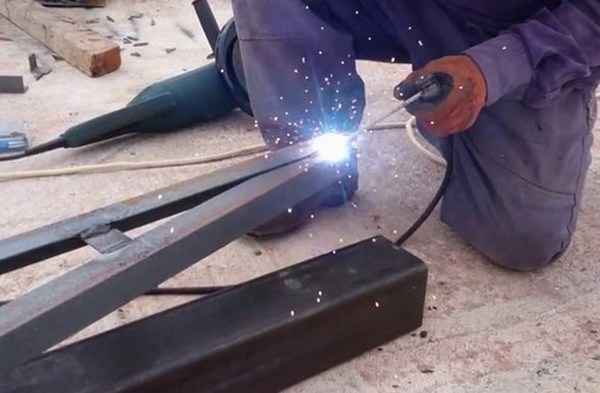
Нагреваясь, металл ведёт в сторону, но если не спешить и давать время на остывание, как правило, он возвращается назад. Также при сварке тонкостенных профильных труб рекомендуется придерживаться следующего:
- Осуществлять сварку на малых токах (10-60 А);
- Не использовать толстые электроды. Максимальный диаметр электрода в данном случае должен быть не более 2 мм;
- Точечно прихватывать конструкцию и лишь затем, осуществлять сварку в один проход.
При сварке профильной трубы следует выдерживать короткую дугу. Сильный разрыв и удлинение сварочной дуги, непременно приведёт к образованию прожога. Также, нельзя сильно перегревать металл, нужно давать время на то, чтобы он остыл.
Какие электроды для сварки профильной трубы использовать
Варить профильную трубу рекомендуется электродами, которые предназначены для сварки низкоуглеродистых и углеродистых сталей. Самыми распространёнными марками электродных стержней являются УОНИ, МР-3, ОЗС и другие.
Перед свариванием металлоконструкций рекомендуется прокалить электроды в печи. Это позволит улучшить качество сварного соединения, а также облегчит работу сварщика по разжиганию электродных стержней и получению стабильной дуги.
Как бороться с температурной деформацией при сварке
Чтобы профильную трубу не вело при сварке, нужно заранее предугадать все нюансы:
- Сварные швы накладывать, таким образом, чтобы они компенсировали возникающее напряжение;
- Предварительно осуществлять изгиб конструкций в противоположную сторону от возникающих деформаций. Температурная усадка позволит выгнуть металл в обратную сторону;
- Охлаждать конструкцию естественным путем;
- Выбрать правильный режим сварки;
- Осуществлять тепловую правку после сваривания заготовок.
В общем, при сварке профильной трубы не нужно спешить. Сначала следует собрать всю конструкцию на прихватках, затем вывести геометрию, и лишь после этогом можно будет всё обварить по углам.
Сварка профильной трубы для начинающих
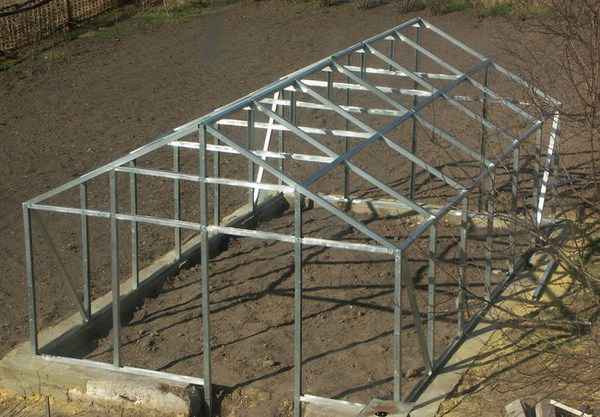
В последнее время для сооружения беседок, теплиц и других малых архитектурных форм все чаще используют профильную металлическую трубу. Это и не удивительно, ведь получаемый каркас выходит очень прочным и легким, а главное стоит относительно недорого.
Однако, в процессе сварки возникают некоторые сложности, связанные с особенностями конструкции самой профильной трубы. Чтобы избежать неприятных моментов во время работы, лучше заранее изучить возможные проблемы и методы их устранения.
Основы сварки профильной трубы
Большинство профильных труб, представленных на отечественном рынке изготовлены из углеродистой стали с толщиной стенки от 0,8 до 2 мм. Это создает некоторые проблемы во время стыковки, так как в процессе сварки ее можно прожечь или даже деформировать. Для того, чтобы избавиться от этих проблем стоит учесть несколько простых рекомендаций:
настроить силу сварочного тока в диапазоне от 10 до 60 А;
использовать электроды диаметром до 2 мм;
стараться накладывать сварочный шов в один проход.
Еще одним немаловажным фактором является скорость сварки. Шов лучше всего закончить до того момента, когда кромки трубы начнут остывать. Это позволит улучшить прочностные характеристики стыка. Использование электродов с рутиловым покрытием позволяет формировать шов в несколько этапов.

Кроме того, при работе с профильной трубой не следует забывать об общих правилах сварки:
воздействие высоких температур может привести к деформации свариваемых изделий, что в случае с профильной трубой как нельзя актуально;
расплавленный металл может заполнять внутреннюю полость изделия. Это стоит учесть в случае, если необходимо обеспечить полое внутреннее пространство;
торцевая сварка увеличивает внутреннее напряжение, особенно в углах конструкции.
Способы соединения профильной трубы сваркой
Профильная труба может свариваться любым доступным способом, каждый из которых обладает своим набором достоинств и недостатков.
Ручная дуговая сварка
Одним из наиболее распространенных способов соединения профильных труб является ручная дуговая сварка. Она позволяет добиться отличного качества сварочного шва без использования дорогостоящего оборудования. Для выполнения работ необходимы:

сварочные инверторы

покрытые электроды

маски сварщика

вспомогательное оборудование
Достоинства и недостатки ручной дуговой сварки
Применение плавящегося электрода позволяет производить сварку в любых пространственных положениях и под необходимым углом.
Одним из недостатков такого способа сварки является умение сварщика правильно подобрать силу тока и диаметр электродов, а также выдержать необходимое расстояние для формирования дуги.
Сварка неплавящимся электродом в среде защитного газа
Чуть более дорогим, но не менее качественным способом изготовления каркаса из профильной трубы является TIG-сварка. За счет минимального расстояния между вольфрамовым электродом и свариваемой поверхностью, такой метод позволяет сделать более ровный шов. А применение инертного газа улучшает его прочностные характеристики.
Необходимый набор приспособлений включает в себя:
уголки, струбцины, центраторы.
Диаметр неплавящегося электрода подбирается в зависимости от стенки трубы. Так, например, при толщине стенок около 2 мм лучше использовать электрод диаметром 1 мм, а при их увеличении можно взять электрод 1,6 мм.
Сварка полуавтоматом
Еще одним популярным способом соединения профильной трубы является сварка при помощи полуавтомата MIG/MAG. Постоянная подача сварочной проволоки в сочетании с использованием защитного газа позволяет получить красивый, ровный и прочный шов. Однако, в силу громоздкости и более высокой стоимости оборудования, такой метод используется реже. Для сварки таким методом потребуется:
Следует помнить, что диаметр сварочной проволоки должен быть таким же, как и толщина стенок свариваемых изделий. Только в этом случае удастся получить качественное соединение.
сварочный полуавтомат MIG/MAG
сварочная проволока и баллон с защитным газом
средства индивидуальной защиты
вспомогательное оборудование
Газовая сварка
Газовая сварка основывается на подаче присадочного прутка в область, предварительно нагретую ручной горелкой. В результате этого он расплавляется и заполняет полость между деталями. Такой способ сварки требует большого уровня квалификации сварщика, так как велик риск того, что вместе с прутком оплавятся и края трубы.
Кроме того, из-за использования ацетилена и открытого пламени, такой способ является наиболее опасным.
Сварка профильной трубы инвертором

Рассмотренные способы сварки не лишены достоинств, однако наиболее простым и надежным способом сварки является ручная дуговая сварка при помощи инвертора. Одним из главных преимуществ является невысокая стоимость оборудования, возможность сварки в импульсном режиме, а также мобильность.
Особенностью применения ручной дуговой сварки является возможность сваривать трубы с различной толщиной стенок. Для тонкостенных изделий достаточно силы тока в 50 – 60 А, а для более толстых конструкций ее необходимо увеличивать.
Кроме того, в процессе оплавления электрода, из его оболочки выделяются газ, который сводит окисление сварочного шва к минимуму.
Сварочный инвертор БАРСВЕЛД Mini ARC-160 D (220 В)
Сварочный инвертор DENZEL DS-160 Compact (220 В)
Сварочный инвертор BRIMA HOBBY MMA-180 (220 В)
Сварочный инвертор РЕСАНТА САИ-160К (220 В)
Сварочный инвертор Аврора Вектор 1600 (220 В)
Электроды для сварки профильной трубы
Для изготовления профильной трубы наиболее часто используются низкоуглеродистые и углеродистые марки стали. Сварку таких металлов лучше всего производить электродами следующих марок:
АНО – 4. Одна из наиболее популярных марок электродов, которые используются для сварки изделий из углеродистых сталей. Использование рутиловой обмазки позволяет производить сварку в несколько заходов, а также облегчить первичный и повторный розжиг дуги;
УОНИ 13/55. Еще одна популярная марка электродов, позволяющая сформировать прочный и надежный шов;
МР – 3С. Применяются в случаях, когда металл шва будет испытывать повышенные статические и динамические нагрузки;
ОЗС – 12. Электроды с рутиловым покрытием, использование которых позволяет получить прочный шов.
Следует отметить, что новичку лучше выбрать электроды с рутиловым типом покрытия, так как они менее восприимчивы к воздействию влаги, а также характеризуются минимальным разбрызгиванием и легким розжигом дуги.
Тонкости сварки под углом 90 градусов
Несмотря ни на какие тренировки и идеальный глазомер, сварить две трубы под углом 90° не получится. Такая работа обязательно проводится на ровной поверхности, в несколько этапов с использованием дополнительного оборудования, а именно:
- края заготовок предварительно размечают и обрезают перпендикулярно центральной оси;
- при помощи угольников или упоров выставляется необходимый угол;
- производится черновая точечная сварка;
- вымеряется правильность выставленного угла.

Только после выполнения всех указанных этапов производится окончательная сварка.
Сварка каркаса своими руками
Во время сварки профильной трубы возникает неравномерный нагрев металла, который приводит к возникновению местных напряжений и, как следствие к деформации изделия. Чтобы избежать подобных дефектов, профессионалы рекомендуют использовать во время работы специальные приспособления – магнитные кондукторы. Они изготавливаются в виде шаблонов, которые фиксируют каркас изделия на протяжении всего процесса изготовления. Кроме того, их использование позволяет значительно ускорить процесс сборки.
Также не следует забывать об особенностях сварки в различных пространственных положениях.
Вертикальный шов При сварке в вертикальном положении электрод следует удерживать углом вперед. Это создаст необходимое давление и убережет расплавленный металл от вытекания. Розжиг дуги следует производить на более толстой заготовке, после чего стоит переходить к сварке, которую рекомендуют выполнять по направлению сверху вниз. Горизонтальный шов Горизонтальное расположение шва значительно облегчает процесс сварки. Хотя и в этом случае существует несколько нюансов, например, при неотрывном формировании шва, не стоит совершать колебательных движений электродом или, если шов накладывается на заготовки, расположенные под углом 90°, провар лучше делать на вертикально расположенной трубе. Это связано с тем, что у нее лучше теплоотвод, а значит риск деформаций меньше. Потолочный шов В своем роде это один из наиболее сложных типов швов. Новичкам лучше всего сваривать заготовки совершая небольшие круговые движения кончиком электрода, а шов при этом лучше всего делать прерывистым. Такой способ сварки поможет уберечь металл от прожога и перегрева.
Секреты сварки профильной трубы без прожогов
Основной причиной появления прожогов в профильной трубе является высокая сила сварочного тока. Следует помнить, что для сварки тонкостенных изделий следует выбирать минимальные значения. Кроме того, стоит придерживаться и других рекомендаций, а именно:
дуга должна быть короткой, то есть расстояние между электродом и свариваемой поверхностью не должно превышать 1,5 мм;
не обрывать дугу в конце стыка. Для этого лучше отвести электрод назад на 15 – 20 мм и только потом разорвать.
Сварка профильной трубы для начинающих

Сварка профильной трубы имеет некоторые особенности. Чтобы быстро освоить эту технологию, следует придерживаться рекомендаций опытных специалистов и некоторых правил. Об особенностях процесса подробно рассказывается в статье.
Металлопрокат уже давно и успешно применяется в строительстве. Один из наиболее востребованных видов металлического проката – профильная труба. Она незаменима в создании целого ряда конструкций: теплиц, разного рода опор, систем по отводу бытовых стоков, водоснабжения и каркасных строений. Столь широкое распространение материала вызвано следующими факторами:
- невысокая стоимость профиля;
- малый вес готовых конструкций и каркасов;
- длительный период службы;
- механическая прочность и надежность;
- устойчивость к деформациям;
- соответствие заявленных линейных параметров фактическим;
- ровная поверхность проката как внутри, так и снаружи.
Металлические конструкции чаще всего собираются с использованием сварочного оборудования. Далее речь пойдет о том, как лучше всего варить профильные трубы.

Как правильно соединять профильные трубы
Стенки профильных труб отличаются в зависимости от размера продукции и технических условий производителя. Большинство представленных на рынке материалов относятся к числу тонкостенных. И вот именно с таким профилем работать могут сварщики, имеющие за плечами достаточный опыт соединения заготовок с тонкими стенками. Сваривание тонких полок является непростым делом и вызывает затруднения в начинающих сварщиков. Процесс отличается особенностями. Вот основные из них:
- ток должен быть выставлен в диапазоне от 10 до 60А;
- лучше всего выбрать электроды диаметром 0,5-2 мм;
- сваривание деталей выполняется в один проход.
Качество сварного соединения отчасти определяется скоростью перемещения электрода вдоль стыка. Желательно закончить сваривать участок шва до того момента, когда начнут остывать кромки. С отрывом можно формировать шов в том случае, если используются рутиловые электроды.
Помимо этого, не стоит забывать общие правила сварки металлических заготовок, которые актуальны при работе с полками любой толщины:
- высокие температуры способны деформировать металлическую заготовку. Необходимо учесть, что профильные трубы больше подвержены деформации нежели круглые;
- расплав может вытекать внутрь трубы и заполнить все пространство между стенками. Поэтому нужно внимательно следить за тем, в каком состоянии находятся полости труб. Особенно, если требуется сохранить пустотелость;
- торцевое соединение способствует появлению статического напряжения в углах. Оно возникает в случае неравномерного прогрева металла или из-за неверно сформированных валиков на стыке.
Способы сварки
Существует несколько общепринятых способов соединения профильных труб. Далее детальнее будут рассмотрены наиболее распространенные варианты сварки данного вида проката.

Ручной дуговой сваркой
Наиболее распространенный способ сварки. Популярность вызвана рядом причин, среди которых основными являются:
- возможность выполнения работ в труднодоступных местах;
- невысокая стоимость сварочного аппарата;
- большой выбор расходных материалов и их доступность;
- простота использования;
- возможность формирования качественного соединения.
Для сварки труб потребуется сам сварочный аппарат, расходники, средства индивидуальной защиты, дополнительные принадлежности (молоточек, щетка и т.п.), приспособления для работы с трубами.
На приспособления необходимо остановиться подробнее. К ним, например, относятся магнитные уголки, позволяющие быстро выставить заготовки под прямым углом. Это могут быть специальные шаблоны, в том числе самодельные, которые дают возможность быстро установить детали в нужном положении или же зажимные устройства – струбцины, зажимы и т.п.
Если работа по сварке труб носит систематический характер, то стоит приобрести центратор. Это приспособление, позволяющее быстро и точно сопоставить торцы заготовок и зафиксировать их в нужном положении. То есть, не будет возникать никаких проблем, если требуется соединить две трубы по торцу. С помощью устройства заготовки легко выставляются по одной прямой без осевого смещения труб относительно друг друга.
Принято различать центраторы наружные и внутренние. Последние предназначены для работы с заготовками большого размера. Для домашней мастерской достаточно будет иметь центраторы-струбцины. Если приобретение такой оснастки не входит в планы, то ее можно изготовить самостоятельно из уголка и струбцин.

Ручная дуговая сварка отлично подходит для работы с трубами разного диаметра и сечения. Но при этом стенки заготовок не должны быть толще 4 мм. В противном случае высока вероятность образования непроваров и других дефектов. В большинстве случаев исключить брак можно при помощи предварительной подготовки толстостенных заготовок.
Перед началом работы торцы необходимо обезжирить и зачистить. Важно взять электроды оптимального диаметра. Если стенки имеет толщину меньше 4 миллиметров, то следует воспользоваться электродами 2-3 мм. Значение силы тока при этом установить 50-60А. сварочные работы могут выполняться в горизонтальном, вертикальном или нижнем положении.
Для улучшения качества и увеличения скорости работ, вы всегда можете воcпользоваться нашими верстаками собственного производства от компании VTM.
Электросваркой в защитной среде
Технология востребована и часто применяется в разных ситуациях. Работы выполняются с использованием неплавящихся электродов. Метод отлично подходит для сваривания тонкостенных заготовок. Предварительная подготовка поверхности стандартная: очистка и обезжиривание места соединения. Во время работы электрод нужно держать как можно ближе к ванночке. Металл проваривается лучше и шов получается более качественным при короткой дуге.
Подобрать диаметр электрода из вольфрама не составит никакого труда. Стержни толщиной 1 миллиметр используются в случаях, когда толщина стенок не превышает 2 мм. Если соединяемые полки будут толще, то следует отдать предпочтение электродам диаметром 1,6 мм. По такому же принципу выбирается и присадочная проволока. Она должна быть такой же по толщине, как и свариваемый материал или чуть-чуть толще. К примеру, когда стенки заготовок составляют 1 мм, то для них подойдет проволока диаметром 1-1,5 мм; а если 2 мм – 2-2,5 миллиметра.

Помимо расходных материалов для работы потребуется блок питания, а также инвертор, трансформатор либо иной источник питания. Кроме того, еще нужно иметь оборудование для подачи аргона или другого защитного газа.
Максимально допустимый расход инертного газа – не более 12 л за одну минуту. Сила тока выставляется в зависимости от толщины стенок профиля. Ее значение задается в диапазоне 50-120 А. Заканчивается сварочный процесс понижением напряжения. Газ перекрывается в последнюю очередь через 10-15 секунд после того, как прекратилась подача электричества.
Газовой сваркой
Для выполнения работ потребуется оборудование:
- горелка с редуктором;
- баллоны под ацетилен и кислород;
- шланги подачи газа;
- расходный материал.
Процесс ничем не отличается от других аналогичных действий. Зона сварки нагревается, а в нее подается присадочный пруток. Расходник плавится, а расплав заполняет место стыка. Проволоку или пруток следует перемещать исключительно по направлению стыка. Не следует допускать поперечных движений.

В зависимости от направления перемещения присадочного материала принято различать два метода сварки:
- слева-направо. Присадка перемещается вслед за горелкой. Преимущества способа состоят в том, что рабочая зона хорошо прогревается. Ничего не перекрывает специалисту обзор, и он визуально контролирует процесс. Благодаря этому, снижается расход газа и повышается производительность труда специалистов. Техника является оптимальной при сваривании заготовок толщиной от 5 миллиметров;
- справа-налево. Оптимальный вариант для соединения тонкостенных материалов. Вероятность того, что заготовки прогорят сведена к минимуму.
Контактной сваркой
Чаще всего технология используется на производстве. Ее применение в домашних условиях исключено из-за высокой стоимости оборудования и сложности самого процесса. Сваривание деталей осуществляется в результате высокого давления электродов на место сварки с одновременным прохождением через точку соединения напряжения. В результате металл плавится и образует однородную среду, которая после остывания становится монолитной. В результате соединение получается очень прочным и надежным. Для рабочего процесса присадочные материалы не требуются.
Сварка профильной трубы инвертором
Самым простым и надежным способом соединения профильной трубы является дуговая сварка. Технология активно используется и на производственных участках, и в домашних условиях. Популярность метода обоснована многими причинами, среди которых важное место занимает невысокая стоимость, малый вес и компактность оборудования. Для новичков инвертор станет наиболее приемлемым вариантом, поскольку такие установки дают возможность задействовать импульсный режим.
Оборудование инверторного типа подходит для работы с заготовками разной толщины. Если стенки тонкие, то требуется выставить ток силой 50-60 Ампер. В случае соединения заготовок с более толстыми стенками силу тока желательно увеличить.

Электрическая дуга разжигается путем прямого контакта между электродом и рабочей поверхностью. При возрастании температуры начинает гореть обмазка и плавиться сердечник. Часть флюса тоже переходит в жидкое состояние и наполняет ванночку. Другая же часть испаряется, образуя облако защитного газа. В результате расплав не контактирует с атмосферной влагой. Благодаря этому образуется незначительное количество оксида металла. Следовательно, качество сварного шва выигрывает.
Основные достоинства инверторной сварки:
- электроды не прилипают к металлическим заготовкам;
- возможность работать с постоянным током, что гарантирует стабильное горение электрической дуги.
Какими электродами варить профильную трубу
Профтруба производится из углеродистой или низкоуглеродистой стали. По этой причине для сварочных работ лучше всего подходят электроды таких марок:
- АНО-4. На сегодняшний день, пожалуй, наиболее распространенный вид расходных материалов. Среди преимуществ продукта следует выделить несколько моментов. АНО-4 не требуется обязательная прокалка перед использованием. Они универсальны и подходят для работы с оборудованием разного типа.
- МР-3С. Применяются намного реже. Чаще всего востребованы в случаях, когда к сварочному шву предъявляются повышенные требования.
- УОНИ-13/55. Выбор профессионалов. Позволяют сформировать прочное сварное соединение.
- ОЗС-12. Качество соединения получается очень хорошим. Имеют существенный недостаток – чувствительны к повышенной влажности.

Для новичков желательно отдать предпочтение расходным материалам марок ОК-46, ОЗС-12, МР-3. Состав обмазки данных продуктов включает рутил, что облегчит работы на начальном этапе и позволит создать качественное соединение. Рутиловые электроды известны тем, что легко поджигаются на любом этапе работы, устойчивы к влаге и хорошо держат дугу.
Сварка встык
Если тавровое соединение даже начинающим специалистам дается достаточно легко, то торцевое соединение является сложным процессом. Новичкам сложно сварить профильную трубу встык. Советы от опытных исполнителей облегчат выполнение задачи:
- Следует прихватить заготовки по углам сечения. После этого нужно проверить стыковку, устранить погрешность и можно после этого приступать к обварке по периметру.
- Заготовки с тонкими стенками следует соединять за один проход. Толстостенные можно сваривать в два и больше проходов.
- Дугу необходимо вести с такой скоростью, чтобы избежать проседания металла и в то же время кромки заготовок должны оплавиться.
- Заканчивать работу необходимо так, чтобы край шва совпадал с первым нахлестом.
Сварка труб со стенками толщиной до 2 мм
Работать с металлами малой толщины сложно и очень трудоемко. Но если правильно подбирать расходные материалы, то многих проблем удастся избежать. Как показывает практика, оптимальным выбором в таком случае станут электроды диаметром 1,5-2 мм.
Электрическую сварку рекомендуется использовать только уверенным в себе опытным специалистам. В электродуговой сварке важно правильно выбрать режим работы. А сделать это без опыта будет крайне сложно. В любом случае сила тока не должна превышать порог в 60 ампер. В подборе электродов желательно отдать предпочтение маркам АНО-21 или МР-3С.
В соединении тонкостенного проката можно применять разные методы работы. Новички предпочитают сначала прихватить заготовки, то есть выполнить работу точечным способом. Поэтому для них оптимальным оборудованием станет инвертор.

Многие специалисты не советуют в таких операциях прибегать к газосварке. Высока вероятность деформации или прожога тонкостенного материала.
Как сварить профильную трубу под 90 градусов
Идеально прямой угол сварного соединения, как правило, получается после длительных тренировок и практики. Независимо от опыта специалиста нельзя получить нужный результат, если не следовать требованиям технологического процесса. Есть несколько важных моментов, которые помогут выдержать угол 90 градусов:
- трубы нужно правильно и аккуратно обрезать;
- стыковать и прихватывать заготовки необходимо на ровной поверхности;
- фиксировать детали нужно с использованием специальных инструментов, позволяющих выдержать угол в 90 градусов – угольников, косынок, распорок и т.п.;
- работы выполняются поэтапно. На первой стадии заготовки прихватываются (так называемое, черновое соединение). Угол проверяется и если все в норме, то выполняется окончательная сварка заготовок.
Особенности сварки каркаса из профтрубы
Прочные, легкие, недорогие – это некоторые из достоинств каркасов, выполненных их профильных труб. Они востребованы и применяются в самых разных целях.
Особенность создания таких конструкций – это высокая вероятность деформаций заготовок и разнообразное пространственное расположение швов. Чаще всего дефекты возникают из-за неровностей на боковых гранях труб. Заготовки в таком случае не стыкуются ровно. Приходится наплавлять больше металла. А это в свою очередь приводит к перегреву деталей.
И как результат – сварочная деформация. Профильную трубу ведет. Чтобы этого не случилось при сваривании используются специальные шаблоны, называемые кондукторами. Они фиксируют положения заготовок и те остаются в таком положении до завершения процесса. Применение кондукторов в значительной степени увеличивает скорость сборки конструкций. Особенно важно их использование в серийном производстве.

Крупногабаритные изделия нужно крепить к стапелю. Для этого лучше всего подходят струбцины. Сначала детали прихватываются по углам, а после этого они свариваются в противоположной от места прихвата стороне. Формирование шва начинается от середины и постепенно продвигается к краю. В случаях, когда соединяются заготовки разной толщины, то разжигать дугу следует на более толстой и после этого переходить на тонкую. Колебательные движения могут быть круговыми или зигзагообразными.
Сварка профтрубы
Вертикальный шов
При выполнении работы электрод необходимо держать углом вперед. В таком случае расплав не будет вытекать из ванночки из-за давления дуги. Порядок работы следующий:
- Дуга разжигается на более толстой заготовке (если соединяются детали со стенками разной толщины). Электрод перемещается снизу-вверх.
- Удерживать стержень нужно углом вперед, чтобы препятствовать вытеканию расплава из ванночки.
- После минимальной задержки электрод перемещается на деталь, имеющую тонкие стенки.
- Дальнейшие действия зависят от уровня мастерства специалиста. Новички, как правило, обрывают дугу и переходят выше по стыку. А более опытные сварщики, совершая колебательные движения, продолжают формировать шов.
Потолочное положение
Методика остается такой же, как и в формировании вертикального шва. Начинающие сварщики могут прибегнуть к более простому способу с отрывом электрода. Заготовки свариваются как бы точками. Зажгли дугу, наплавили соединение, оборвали. Если же получается ложить шов без отрыва, то лучше всего делать кончиком стержня круговые движения небольшой амплитуды.

Угол должен быть направлен в сторону более толстой заготовки. Сила тока выставляется в зависимости от метода работы. С отрывом электрода – 75-95А, без отрыва – 65-75А.
Горизонтальный шов
В ситуации, когда заготовки расположены под углом 90 градусов, нужно учесть несколько факторов. Варить желательно на вертикально расположенной трубе, так как у нее будет большим теплоотвод. Благодаря этому снижается вероятность деформации заготовки или прожига ее стенок. Наклонять электрод следует к вертикально расположенной стойке.
Формирование сварного шва с отрывом выполняется точно так же, как и в предыдущих случаях. Если же выбрана техника без отрыва, то электрод перемещается вдоль линии стыка без каких-либо колебательных движений. Технология подходит для сваривания заготовок, расположенных под другими углами – 45, 60 и т.п. градусов.
Оборудование и приспособления для сварки профильных труб
По большей части, если речь идет о ручной дуговой сварке, то в качестве источника тока выступает инвертор. Он обладает большим количеством возможностей, компактными размерами и скромным весом. Помимо инверторов нередко применяются выпрямители или генераторы, способные давать постоянный ток.
Сварка полуавтоматом выполняется при наличии комплекса оборудования, состоящего из:
- инвертора;
- устройства непрерывной подачи расходного материала;
- газового оборудования – баллоны, шланги, редукторы и т.д.;
- газовой горелки.
В случаях, когда планируется использование порошковой проволоки, газовое оборудование не требуется.

Сварка в среде защитного газа выполняется с помощью инвертора или выпрямителя. Используется также газовое оборудование (точно такое же, как и для полуавтоматической сварки), обеспечивающее подачу в рабочую зону инертного газа. Для работы потребуется неплавящийся вольфрамовый электрод. Он устанавливается в горелку и ей же выполняются сварочные работы.
Что делать, чтобы избежать прожига стенок?
Такие дефекты возникают при работе с тонкостенными заготовками. Избежать такой проблемы можно путем выбора электрода. Новичкам лучше всего остановить свой выбор на расходных материалах диаметром не больше 1,5 миллиметра. Второй очень важный нюанса – это минимально допустимые значения силы тока. Также важно выбрать обратную полярность подключения.

Прожечь стенку профтрубы можно из-за неверно выбранного способа сваривания. Чтобы такого не произошло, желательно придерживаться такой последовательности действий:
- дуга разжигается на прихватке;
- электрод проводится вдоль стыка на расстоянии 10-15 мм углом назад
- колебательные движения исключены;
- дугу необходимо сделать как можно короче. Ее удаление от расплава не должно превышать 1,5 мм. При короткой дуге меньше напряжение, а соответственно, и температура расплава;
- нельзя обрывать дугу в конце стыка. Нужно вернуться назад на 15-20 мм и уже в этом месте убрать электрод от стыка;
- убирается шлак и брызги расплава.
Рекомендации от опытных мастеров
Специалисты, имеющие большой опыт работы в данной области, готовы поделиться секретами. Они помогут новичкам избежать досадных ошибок и быстрее научиться сваривать профильные трубы:
- Выбирать температурный режим следует, ориентируясь на толщину стенок. Это позволит исключить прожиг или деформацию металла.
- Когда свариваются проводящие магистрали (канализация, водопровод и т.д.), нужно следить, чтобы расплав не попадал внутрь трубы. Иначе возможно засорения участка магистрали и снижение ее пропускной способности.
- При торцевом соединении профильной трубы на ее углах возникает высокое напряжение.
- Практиковаться лучше на ненужных отрезках труб.
Соблюдение рекомендаций и технологических требований позволит начинающему сварщику быстро освоить процесс сварки профильных труб.
Как варить чтоб не повело?

Вов@ , можно делать хорошие прихватки сначала. Но все детали с зазором. 1 мм наверное достаточно будет.
- Просмотр профиля
- Личное сообщение
master.msk написал:
Вов@ , можно делать хорошие прихватки сначала. Но все детали с зазором. 1 мм наверное достаточно будет.
master.msk ,спасибо, попробую прихватить со всех сторон, потом обварить
- Просмотр профиля
- Личное сообщение
уголок уже веденый продается .
чтобы не повело — варите прихватками , не сплошным швом
- Просмотр профиля
- Личное сообщение
Вов@ написал:
pool , да как их зажмешь 2 метровые трубы, я ставил груз сверху 30кг и все равно тянет сварка
Вов@ , даже вопроса не понял.
Оба профиля между собой и со вставкой сжать. 50 + 50 + 20 = 120 мм. Всего-то. И длина тут ни при чём. Поставь их 5 — 10 — 15 штук по всей длине.
Но и в этом случае, прихватки всё равно, лучше делать.
- Просмотр профиля
- Личное сообщение
Толщина стенки 2мм — значит катет больше 2 мм смысла не имеет. Чем больше катет, тем больше деформация.
Чем больше нагрев, тем больше деформация — значит нужно меньше тока, меньше электрод, прихватки с перекурами.
- Просмотр профиля
- Личное сообщение
Проще ПА варить.
И прихватками.
- Просмотр профиля
- Личное сообщение
Варить только прихватками Прихватки не больше 5-7 мм. Чем длиннее шов тем сильнее поведет. Варить вставки только с двух сторон этого достаточно Не надо обваривать эти вставки со всех сторон. Уголок поведет еше сильней. А жесткость квадратной требы намного выше чем у уголка. А вставки вам точно нужны? Если бы вы варили две квадратные трубы до кучи, только хорошими прихватками их бы меньше повело. Трубу лучше взять 50Х50Х3 она крепче. И ее меньше ведет. Прихваток достаточно, после них не надо проваривать сплошным швом. Да 1 мм2 сварочного шва держит нагрузку примерно 40кг. Сплошной шов это первый признак новичка в сварке. Им кажется так будет крепче , а на самом деле так будет просто криво и все.
- Просмотр профиля
- Личное сообщение
Да прихватки сперва местами с разных сторон, чтобы просто схватить все до кучи, потом подождать чтобы все остыло и добавить. И так несколько раз, с перерывами.
- Просмотр профиля
- Личное сообщение
Вов@ написал:
предварительно поставив тяжесть около 30кг на трубы
Усилие маленькое. Зажмите струбцинами которые давят с усилием минимум в несколько сот килограмм. И смотреть чтобы от сжатия струбцинами не повело конструкцию.
Вначале варить прихватками.
- Просмотр профиля
- Личное сообщение
И никто не договорил по поводу прихваток о том, что после их установки сварку ни в коем случае нельзя начинать на прихватке.
И ещё: перед тем, как ставить прихватку, вставляйте рядом в зазор плоскую отвёртку. После остывания прихватки отвёртку с трудом будете вытаскивать. Зато прихватка не утянет детали.
Сытый конному не пеший!
- Просмотр профиля
- Личное сообщение
мне кажется автор изначально варил встык без зазора
с учетом рисунка его конструкции
- Просмотр профиля
- Личное сообщение
Я с той же проблемой. Нужно было сварить две трубы 40х20х1,5 сложенные в профиле буквой "Г". С двух сторон поставил прихватки шагом в 12-15см. После прихваток трубы остались ровными. Заварил одну сторону полностью, и повело. Как вообще это делают опытные люди?
- Просмотр профиля
- Личное сообщение
cineman написал:
Заварил одну сторону полностью , и повело.
Не полностью — по кусочкам, с этой и с обратной.
Варили электродом без отрыва?
- Просмотр профиля
- Личное сообщение
Отрывы были на прихватках. Я уже созрел, что задумка невыполнима этим путём. Задумка была сделать часть дверной коробки съёмной для замены ванны без слома плитки. Металлическая коробка потому, что на ней должно висеть четыре каменных наличника весом 6,85 кг каждый. Это вымученное решение. Сделать съёмной только нижнюю часть вертикальной части дверной коробки не получится. По видимой металлической части планирую наклеить тонкий ПВХ-ламинат. Четверть коробки будет образована этим же камнем.

- Просмотр профиля
- Личное сообщение
cineman , понятно.
Но чтоб меньше повело — делать по сути шов из прихваток по очереди с разных сторон
- Просмотр профиля
- Личное сообщение
BV написал:
cineman , понятно.
Но чтоб меньше повело — делать по сути шов из прихваток по очереди с разных сторон
BV , . с перерывами на охлаждение. При этом если варить Г, то нужна труба в диагональ и жестко зажать струбцинами.
- Просмотр профиля
- Личное сообщение
sanya1965 написал:
При этом если варить Г, то нужна труба в диагональ и жестко зажать струбцинами.
В моём случае "Г" — состоит из двух прямоугольных профилей двух одинаковых труб, сложенных вместе по всей длине.
Завтра куплю другие трубы и соберу на пластинах и заклёпках. Не сварщик я, ни разу.
- Просмотр профиля
- Личное сообщение
cineman , не боги горшки обжигают. Есть смысл поучиться.
Для меня сварка -это дополнительная степень свободы выбора.
Для профтруб есть лайфхак -вырезать треугольный сегмент, не прорезая заднюю стенку. Потом согнуть и проварить стежками. Тогда на видимой стороне не будет стыка.
- Просмотр профиля
- Личное сообщение
sanya1965 написал:
Для профтруб есть лайфхак -вырезать треугольный сегмент, не прорезая заднюю стенку. Потом согнуть и проварить стежками. Тогда на видимой стороне не будет стыка.
Спасибо, метод знакомый, но не мой случай. Варится клетка, с которой ванная, за счёт присутствия унитаза всё больше похожа на тюремную камеру. Вертикальная часть дверной коробки с участком стены шириной 12 см должна быть съёмной. Горизонтальную часть коробки, что над головой, из двух труб 20х40, сложенных по стороне 40 мм, удалось сварить без коробления. Потому расслабился, решив что коробления, которых ожидал и боялся, не столь существенны.
Сегодня купил трубу 60х30. Сложу два куска по стороне 30 мм и получу те 12 см ширины. Прихватки сделаю, но для удобства. Заклепаю трубы между собой пластинами 120х200 с одной стороны, с другой — полоска ГВЛВ 10 мм шириной 12 см.
- Просмотр профиля
- Личное сообщение
Понимаю, что вопрос не в тему, но не знаю, где ещё спрашивать. Как нужно защищать от коррозии сваренные трубы? Снаружи наверное покрасить, а как внутри? На ум приходит только автомобильный антикор. Швы между двумя прямоугольными трубами, сложенные пакетом и сваренные по ребрам, тоже заливать проникающим ML?
- Просмотр профиля
- Личное сообщение
cineman , вы загоняетесь слишком. Грунт-преобразователь — достаточно
- Просмотр профиля
- Личное сообщение
Грунт с ингибитором коррозии? Я смогу его нанести только по наружке, а как быть с внутренностью трубы и щелью между сваренными трубами?
- Просмотр профиля
- Личное сообщение
В зазор — затечет, ну или чуть разведите.
А внутри зачем? У вас влажность как в тропиках?
Если хочется заморочиться — тампоном с шомполом, или ополоснуть.
Грунты есть и с преобразователем и с цинком, например Цинкарь или как-то так
- Просмотр профиля
- Личное сообщение
Хаммерайт, Ярославский спецназ — годные
- Просмотр профиля
- Личное сообщение
cineman , все что варю крашу гф-021 в два слоя.
Это съемная дверку в ванной, 8 лет прошло

Ворота-калитки на дачах лет 15 назад, сейчас все ж лучше обновить. Но они на открытом воздухе, как можно понять.
- Просмотр профиля
- Личное сообщение
Спасибо за ответы на мои глупые вопросы. Я под впечатлением от гаражных ворот моего товарища, которые за 25 лет проржавели под грунтом в хлам. Буду изучать этот рынок.
- Просмотр профиля
- Личное сообщение
cineman , А у вас планируется стиль Кантри? Пол в ванне и коридоре — почва с газоном и капельным поливом?
Теперь понятно, почему Вы так боитесь отгорания нуля.
- Просмотр профиля
- Личное сообщение
BV написал:
cineman , А у вас планируется стиль Кантри? Пол в ванне и коридоре — почва с газоном и капельным поливом?
Теперь понятно, почему Вы так боитесь отгорания нуля.
BV , и трава конечно будет покрашена.
- Просмотр профиля
- Личное сообщение
cineman , конечно надо изучить. Я изучал когда кузбасс-лаком в жилом секторе красили, причем битум разводили в бензине прямо в квартире. Потом появился гф-021 за смешные деньги.
Вдогонку кронштейн под коллекторы, у меня в сантехнише стоит.

- Просмотр профиля
- Личное сообщение
sanya1965 написал:
Потом появился гф-021 за смешные деньги.
Сейчас под этим названием всякое производят с плохими отзывами. Остальное брендовое стоит от 1300 руб. за 0,7-0,9 литра. Этот ярославский спецвас был дешевым когда то, а теперь стоит тех же денег, что и импорт, сделанный в России.
Другую, несъемную стойку дверной коробки тоже повело так, что на середине высоты двери щель с коробкой составит 3-4 см. Выпрямить трубу 40х40 не получится. Планирую наварить кляксы и нанести для выравнивания прогиба автомобильную шпатлёвку двухкомпонентную. Может использовать для выравнивания эпоксидную затирку для плитки?
- Просмотр профиля
- Личное сообщение
cineman написал:
Другую, несъемную стойку дверной коробки тоже повело так, что на середине высоты двери щель с коробкой составит 3-4 см.
cineman написал:
Планирую наварить кляксы и нанести для выравнивания прогиба автомобильную шпатлёвку двухкомпонентную. Может использовать для выравнивания эпоксидную затирку для плитки?
аАаАаАа , Вы серьезно ?
Сделайте фото или эскиз того что повело? Я не понял, если труба 40х40 — что вы варили?
- Просмотр профиля
- Личное сообщение
По теме: написано сто раз, варить с зазорами, сначала прихватки по углам, после каждой — ровнять. В принципе, для профиля четырех хороших прихваток более чем, если это конструкция из многих.
Но смысла нет варить в квартире. Рутиловыми, вонючими электродами.
Можно на уголках и саморезах собрать. Уголки мм 5 толщиной 100х100, саморезы 4,8. В качестве покрытия цинковый грунт однозначно, предварительно зачистить проволочной насадкой на дрель.
- Просмотр профиля
- Личное сообщение
Да и основные не менее вонючие.
cineman написал:
Сейчас под этим названием всякое производят с плохими отзывами. Остальное брендовое стоит от 1300 руб. за 0,7-0,9 литра. Этот ярославский спецвас был дешевым когда то, а теперь стоит тех же денег, что и импорт, сделанный в России.
А цена на полиэфирную шпатлю, или эпокски затирку не пугает? Да и потечет наверное в таких-то дырищах.
cineman написал:
повело так, что на середине высоты двери щель с коробкой составит 3-4 см. Выпрямить трубу 40х40 не получится
Домкрат, горелка помощнее и вперед. все получится. Если никак — надрезать болгаркой и сварить — всяко прямее будет
- Просмотр профиля
- Личное сообщение
cineman , где-то вроде Вы поднимали вопрос — есть ли защита от сухого хода в умных насосах.
Попалось вот это:
Надежность
Надежная конструкция
Защита от сухого хода
Индикация предупреждений и аварий
Отображение ошибок
LED-индикатор
Зеленый: насос работает корректно
Зеленый (мигает): происходит автоматическая продувка
Желтый (мигает): насос находится в режиме ожидания
Красный: отказ насоса или сухой ходВсегда в безопасности
Встроенная защита от сухого хода
предотвращает повреждение насоса
при работе «на сухую».
N = НАРЖАВЕЮЩАЯ СТАЛЬ ( для бытовых систем ГВС )
Самые мелкие — потребление 24вт
- Просмотр профиля
- Личное сообщение
cineman ,
Все ЛКМ, кроме красок стен/потолков, я беру Текс.
Водная для радиаторов колеруется Дюфой четко в RAL. Ну и много других ништяков есть.
- Просмотр профиля
- Личное сообщение
master.msk написал:
Но смысла нет варить в квартире
Варю то, что не собрать на заклёпках. Стенка в вертикальном профиле имеет зиг-заг, типа винтовочного штыка. Собрать это на профиле для ГКЛ можно, но не будет нужной жёсткости.
BV написал:
Сделайте фото или эскиз того что повело? Я не понял, если труба 40х40 — что вы варили?
Это моя первая сварка, стыдно такое показывать. Труба 40х40 играет роль той части коробки, на которой будут петли двери. Между этой трубой и следующей трубой 20х40 наварены перфорированные пластины 100х200, между которыми короткие горизонтальные перекладины трубой 20х40. Эти перекладины и пластины обеспечили стягивание с соседней трубой. Перфорированные пластины будут местом наклейки каменного наличника на монтажную пену-клей.
BV написал:
Да и потечет наверное в таких-то дырищах.
Не потечёт, ни та, ни другая. И машину свою полиэфирной лечил и две стенки из 4-х уже затёр эпоксидной затиркой. Затирка текстропная, годится даже для укладки плитки.
Некуда упираться домкратом. Прогреть сразу два метра трубы не смогу. Нашёл у себя пластины оцинкованные шириной 40 мм. Заполню ими самое широкий участок зазора. Тонкие места затиркой. Чистовой отделкой коробки будет кромка под дерево или ПВХ ламинат. Место под петли нужно будет выравнить. Возможно вварю на место установки петель полосу 40х4 и нарежу в ней резьбу для петель. Могу пустить эту полосу сверху до низу. Дверь дюймового шага шириной 714 мм. Есть резон сразу урезать её до 70 см для возможности замены в будущем. Это даст место под наваривание полосы. Вот нашёл фото без верхней перекладины коробки.