Расчет размеров глухих резьбовых отверстий
Глухое резьбовое отверстие выполняется в следующем порядке: сначала высверливается отверстие диаметра d1 под резьбу, затем выполняется заходная фаска S x45º (рис. 8, а) и, наконец, нарезается внутренняя резьба d (рис. 8, б). Дно отверстия под резьбу имеет коническую форму, а угол при вершине конуса φ зависит от заточки сверла. При проектировании принимается φ = 120º (номинальный угол заточки сверл). Вполне очевидно, что глубина резьбы должна быть больше длины ввинчиваемого резьбового конца крепежной детали. Между окончанием резьбы и дном отверстия тоже остается некоторое расстояние а, называемое «недорез».
Из рис. 9 становится ясен подход к назначению размеров глухих резьбовых отверстий: глубина резьбы h определяется как разница стяжной длины L резьбовой детали и суммарной толщины H притягиваемых деталей (может быть одна, а может быть их и несколько), плюс небольшой запас резьбы k, обычно принимаемый равным 2-3 шагам Р резьбы
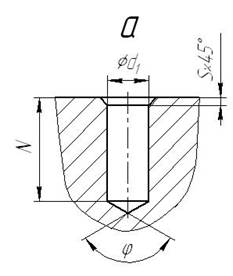
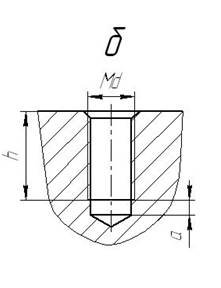
Рис. 8. Последовательность выполнения глухих резьбовых отверстий
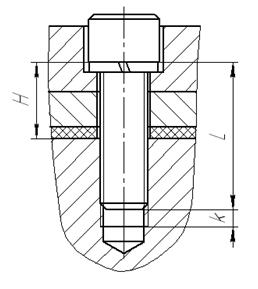
Рис. 9. Крепление винтом в сборе
Стяжная длина L крепежной детали указывается в ее условном обозначении. Например: «Болт М6 х 20.46 ГОСТ 7798-70» – его стяжная длина L = 20 мм. Суммарная толщина притягиваемых деталей H высчитывается из чертежа общего вида (в эту сумму следует добавить и толщину шайбы, подложенной под головку крепежного изделия). Шаг резьбы Р также указывается в условном обозначении крепежной детали. Например: «Винт М12 х 1,25 х 40.58 ГОСТ 11738-72» — его резьба имеет мелкий шаг Р = 1,25 мм. Если шаг не указывается, то по умолчанию он основной (крупный). Катет заходной фаски S обычно принимают равным шагу резьбы Р. Глубина N отверстия под резьбу больше значения h на размер недореза а:
Некоторое отличие расчета размеров резьбового отверстия под шпильку состоит в том, что ввинчиваемый резьбовой конец шпильки не зависит от ее стяжной длины и толщин притягиваемых деталей. Для представленных в задании шпилек ГОСТ 22032-76 ввинчиваемый «шпилечный» конец равен диаметру резьбы d, поэтому
Полученные размеры следует округлить до ближайшего большего целого числа.
Окончательное изображение глухого резьбового отверстия с необходимыми размерами приведено на рис. 10. Диаметр отверстия под резьбу и угол заточки сверла на чертеже не указывают.
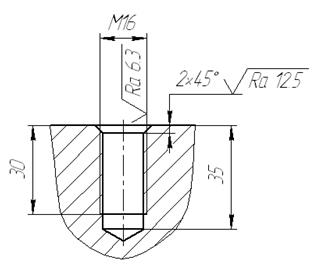
Рис. 10. Изображение глухого резьбового отверстия на чертеже
В таблицах справочника приведены значения всех расчетных величин (диаметры отверстий под резьбу, недорезы, толщины шайб и пр.).
Необходимое замечание: применение короткого недореза должно быть обосновано. Например, если деталь в месте расположения в ней резьбового отверстия недостаточно толстая, а сквозное отверстие под резьбу может нарушить герметичность гидравлической или пневматической системы, то конструктору приходится «ужиматься», в т.ч. укорачивая недорез.
Глубина сверления под резьбу ГОСТ
Диаметр отверстия под резьбу: таблица размеров по ГОСТ и расчет

Прочность крепления деталей между собой обеспечивается за счет ввинчивания носителя внешней резьбы во внутреннюю второго изделия. Важно, чтобы параметры их были выдержаны в соответствии со стандартами, тогда такое соединение не нарушится в ходе эксплуатации и обеспечит необходимую герметичность. Потому существуют нормы выполнения резьбы и отдельных ее элементов.
Диаметр отверстия под резьбу
Перед нарезкой внутри детали выполняют отверстие под резьбу, диаметр которого не должен превышать ее внутренний. Выполняется это с помощью сверл по металлу, габариты которых приведены в справочных таблицах.
Параметры отверстия
Различают следующие параметры резьбы:
- диаметры (внутренний, внешний и так далее);
- форму профиля, его высоту и угол;
- шаг и вхождение;
- прочие.
Условием соединения деталей между собой является полное совпадение показателей внешней и внутренней резьбы. В случае, если какая-то из них выполнена без соблюдения требований, то крепление будет ненадежным.
Крепление может быть болтовым или шпилечным, которые кроме основных деталей включают в себя гайки и шайбы. В скрепляемых деталях перед соединением формируют отверстия, а затем проводят нарезание.
Чтобы выполнить ее с максимальной точностью, следует предварительно сформировать отверстие сверлением, равное величине внутреннего диаметра, то есть образуемого вершинами выступов.
При сквозном выполнении диаметр отверстия должен быть на 5-10% больше размера болта или шпильки, тогда выполняется условие:
где d – номинальный диаметр болта или шпильки, мм.
Для определения размера отверстия второй детали расчет ведут так: из значения номинального диаметра (d) вычитают величину шага (Р) – полученный результат является искомым значением:
Результаты расчетов наглядно демонстрирует таблица диаметров отверстий под резьбу, составленная по данным ГОСТ 19257-73, для размеров 1-1,8 мм с малым и основным шагами.
| Диаметр номинальный, мм | Шаг, мм | Размер отверстия, мм |
| 1 | 0,2 | 0,8 |
| 1 | 0,25 | 0,75 |
| 1,1 | 0,2 | 0,9 |
| 1,1 | 0,25 | 0,85 |
| 1,2 | 0,2 | 1 |
| 1,2 | 0,25 | 0,95 |
| 1,4 | 0,2 | 1,2 |
| 1,4 | 0,3 | 1,1 |
| 1,6 | 0,2 | 1,4 |
| 1,6 | 0,35 | 1,25 |
| 1,8 | 0,2 | 1,6 |
| 1,8 | 0,35 | 1,45 |
Немаловажным параметром является глубина сверления, которая вычисляется из суммы таких показателей:
- глубины ввинчивания;
- запаса внешней резьбы ввинчиваемой детали;
- ее недореза;
- фаски.
При этом 3 последних параметра справочные, а первый вычисляется через коэффициенты учета материала изделия, которые равны для изделий из:
- стали, латуни, бронзы, титана – 1;
- чугунов серого и ковкого – 1,25;
- легких сплавов – 2.
Внутренняя резьба на муфте-бочонке
Таким образом, глубина ввинчивания составляет произведение коэффициента учета материала на номинальный диаметр, и выражается в миллиметрах.
Скачать ГОСТ 19257-73
Разновидности резьбы
Резьбы по системе измерения подразделяют на метрические, выражаемые в миллиметрах, и дюймовые, измеряемые в соответствующих единицах. Оба этих вида могут выполняться как в цилиндрической, так и в конической формах.
Они могут иметь профили различных форм: треугольные, трапецидальные, круглые; делиться по признаку применения: для крепежных деталей, сантехнических элементов, трубные и прочие.
Диаметры подготовительных отверстий под нарезание резьбы зависят от ее вида: метрическая, дюймовая или трубная, — это нормировано соответствующими документами.
Отверстия в трубных соединениях, выраженные в дюймах, прописаны в ГОСТ 21348-75 для цилиндрической формы и ГОСТ 21350-75 – для конической. Данные справедливы в случае использования меди и безникелиевых стальных сплавов. Нарезку осуществляют внутри вспомогательных деталей, в которые будут ввинчиваться трубы – сланцев, хомутов и прочих.
В ГОСТ 19257-73 приведены диаметры отверстий под нарезание метрической резьбы, где в таблицах показаны размерные ряды номинальных диаметров и шагов, а также параметры отверстий под метрическую резьбу с учетом значений предельных отклонений.
Типы резьбы по ГОСТам
Данные, приведенные в таблице ГОСТ19257-73 подтверждают расчет, приведенный выше, в которых параметры отверстий под метрические виды рассчитывают из номинального диаметра и шага.
ГОСТ 6111-52 нормирует диаметры отверстий под дюймовую коническую резьбу. В документе указаны два диаметра с расхождением на конус и один – без развертывания, а также глубины сверления, все величины, кроме номинального значения, выражены в миллиметрах.
Приспособления
Ручные или автоматические способы нарезания обеспечивают результаты различных классов точности и шероховатости. Так, основным инструментом остается метчик, представляющий собой стержень с режущими кромками.
- ручными, для выполнения метрической (М1-М68), дюймовой – ¼-2ʺ, трубной – 1/8-2ʺ;
- машинно-ручными – насадки на сверлильные и прочие станки, используются для тех же размеров, что и ручные;
- гаечными, которые позволяют нарезать сквозной вариант для тонких деталей, с номинальными размерами 2-33 мм.
- Под нарезание метрической резьбы используют комплект стержней – метчиков:
- черновой, имеющий удлиненную заборную часть, состоящую из 6-8 витков, и маркирующийся одной риской у основания хвостовика;
- средний – с заборной частью средней длины в 3,5-5 витков, и маркировкой в виде двух рисок;
- чистовой имеет заборную часть всего в 2-3 витка, без рисок.
Контроль допуска расположения метрической резьбы
При ручной нарезке, если шаг превышает 3 мм, то используют 3 метчика. Если шаг изделия менее 3 мм – достаточно двух: чернового и чистового.
Метчики, применяемые к малой метрической резьбе (М1-М6), имеют 3 канавки, по которым отводится стружка, и усиленный хвостовик. В конструкции остальных – 4 канавки, а хвостовик проходной.
Диаметры всех трех стержней под метрическую резьбу увеличиваются от чернового к чистовому. Последний стержень под резьбу должен иметь диметр равный ее номинальному.
Метчики крепятся в специальные приспособления – держатель инструментов (если он небольшого размера) или вороток. С помощью них осуществляется вворачивание режущего стержня в отверстие.
Подготовку отверстий к нарезке проводят с помощью сверл, зенкеров и токарных станков. Сверлением его образуют, а зенкерованием и растачиванием увеличивают его ширину и повышают качество поверхности. Приспособления используются для цилиндрических и конических форм.
Сверло представляет собой металлический стержень, состоящий из цилиндрического хвостовика и винтовой режущей кромки. К их основным геометрическим параметрам относятся:
- угол винтового подъема, как правило, составляющий 27°;
- угол заострения, который может быть 118° или 135°.
Сверла бывают катанные, вороненные темного цвета, и блестящие – шлифованные.
Зенкеры для цилиндрических форм называют цековками. Они представляют собой металлические стержни с двумя, закрученными в спираль резцами и неподвижной направляющей цапфой, чтобы ввести зенкер в полость.
Методика нарезания
Ручным метчиком проводить нарезку можно соблюдая следующие этапы:
- высверлить проем под резьбу соответствующих диаметра и глубины;
- провести его зенкование;
- закрепить метчик в держателе или воротке;
- выставить его перпендикулярно рабочей полости, в которой будет осуществляться нарезание;
- ввинчивать метчик с легким нажимом по часовой стрелке в отверстие, подготовленное заранее под нарезание резьбы;
- через каждый полуоборот выворачивать метчик назад, чтобы срезать стружку.
Для охлаждения и смазывания поверхностей в процессе резки важно использовать смазочные материалы: машинное мало, олифу, керосин и тому подобные. Неправильно подобранная смазка может привести к некачественному результату нарезки.
Выбор размера сверла
Диаметр сверла для отверстия под метрическую резьбу определяется так же формуле (2), с учетом ее основных параметров.
Параметры сверлаДиаметр отверстия под резьбу и другие ее характеристики
Стоит отметить, что при нарезке в пластичных материалах, таких как сталь или латунь, происходит повышение витков, потому необходимо под резьбу выбирать диаметр сверла больший, чем для хрупких материалов, таких как, чугун или бронза.
На практике размеры сверл, как правило, немного меньше нежели необходимое отверстие. Так, в таблице 2 показаны соотношение номинального и наружного резьбовых диаметров, шага, диаметров отверстия и сверла для него под нарезание метрической резьбы.
Таблица 2. Соотношение основных параметров метрической резьбы с нормальным шагом и диаметров отверстия и сверла
| Номинальный диаметр, мм | Наружный диаметр, мм | Шаг, мм | Наибольший диаметр отверстия, мм | Диаметр сверла, мм |
| 1 | 0,97 | 0,25 | 0,785 | 0,75 |
| 2 | 1,94 | 0,4 | 1,679 | 1,60 |
| 3 | 2,92 | 0,5 | 2,559 | 2,50 |
| 4 | 3,91 | 0,7 | 3,422 | 3,30 |
| 5 | 4,9 | 0,8 | 4,334 | 4,20 |
| 6 | 5,88 | 1,0 | 5,153 | 5,00 |
| 7 | 6,88 | 1,0 | 6,153 | 6,00 |
| 8 | 7,87 | 1,25 | 6,912 | 6,80 |
| 9 | 8,87 | 1,25 | 7,912 | 7,80 |
| 10 | 9,95 | 1,5 | 8,676 | 8,50 |
Как видно из таблицы, существует некий размерный предел, который рассчитан с учетом допусков для резьбы.
Размер сверла при этом значительно меньше, чем отверстие. Так, например, под резьбу М6, наружный диаметр которой 5,88 мм, а ее наибольшее значение отверстия не должно превышать 5,153 мм, стоит использовать сверло на 5 мм.
Отверстие под резьбу М8 с наружным диаметром 7,87 мм составит только 6,912 мм, значит, для него сверло будет 6,8 мм.
Качество резьбы зависит от множества факторов при ее нарезании: от выбора инструмента до правильно рассчитанного и подготовленного отверстия. Слишком малое оно приведет к повышенной шероховатости и даже поломке метчика. Большие усилия, приложенные к метчику – способствуют несоблюдению допусков и, как результат, не выдерживаются размеры.
, пожалуйста, выделите фрагмент текста и нажмите Ctrl+Enter.
Глубина сверления под резьбу ГОСТ – Металлы, оборудование, инструкции

Прочность крепления деталей между собой обеспечивается за счет ввинчивания носителя внешней резьбы во внутреннюю второго изделия. Важно, чтобы параметры их были выдержаны в соответствии со стандартами, тогда такое соединение не нарушится в ходе эксплуатации и обеспечит необходимую герметичность. Потому существуют нормы выполнения резьбы и отдельных ее элементов.
Диаметр отверстия под резьбу
Перед нарезкой внутри детали выполняют отверстие под резьбу, диаметр которого не должен превышать ее внутренний. Выполняется это с помощью сверл по металлу, габариты которых приведены в справочных таблицах.
Диаметр отверстия под метрическую резьбу: таблица размеров по ГОСТ

Несмотря на то, что нарезание внутренней резьбы не относится к сложным технологическим операциям, существуют некоторые особенности подготовки к этой процедуре.
Так, следует точно определить размеры подготовительного отверстия под нарезание резьбы, а также правильно подобрать инструмент, для чего используются специальные таблицы диаметров сверл под резьбу.
Для каждого из типов резьбы необходимо использовать соответствующий инструмент и рассчитывать диаметр подготовительного отверстия.
Диаметр резьбы и проходное отверстие должны соответствовать стандартам, иначе канавки выйдут слишком маленькие и резьбовое соединение будет ненадежным
Разновидности и параметры резьбы
Параметрами, по которым резьбу разделяют на различные типы, являются:
- единицы исчисления диаметра (метрическая, дюймовая и др.);
- количество заходов ниток (одно-, двух- или трехзаходная);
- форма, в которой выполнены элементы профиля (треугольная, прямоугольная, круглая, трапециевидная);
- направление подъема витков (правая или левая);
- место размещения на изделии (наружная или внутренняя);
- форма поверхности (цилиндрическая или коническая);
- назначение (крепежная, крепежно-уплотнительная, ходовая).
Параметры метрической резьбы
В зависимости от вышеперечисленных параметров различают следующие виды резьбы:
- цилиндрическая, которая обозначается буквами MJ;
- метрическая и коническая, обозначаемые соответственно M и MK;
- трубная, для обозначения которой используются буквы G и R;
- с круглым профилем, названная в честь Эдисона и маркируемая буквой E;
- трапецеидальная, обозначаемая Tr;
- круглая, используемая для монтажа сантехнической арматуры, – Кр;
- упорная и упорная усиленная, маркируемые как S и S45 соответственно;
- дюймовая резьба, которая также может быть цилиндрической и конической, – BSW, UTS, NPT;
- используемая для соединения труб, монтируемых в нефтяных скважинах.
Применение метчика
Прежде чем приступить к резьбонарезанию, надо определить диаметр подготовительного отверстия и выполнить его сверление. Для облегчения этой задачи был разработан соответствующий ГОСТ, который содержит таблицы, позволяющие точно определить диаметр отверстия под резьбу. Эти сведения позволяют легко подобрать размер сверла.
Для нарезания резьбы метрического типа на внутренних стенках сделанного сверлом отверстия используется метчик – винтообразный инструмент с режущими канавками, выполненный в виде стержня, который может иметь цилиндрическую или коническую форму. На его боковой поверхности есть специальные канавки, расположенные вдоль его оси и разделяющие рабочую часть на отдельные сегменты, которые называются гребенками. Острые края гребенок как раз и являются рабочими поверхностями метчика.
Метчик: конструкция и параметры
Чтобы витки внутренней резьбы получились чистыми и аккуратными, а ее геометрические параметры соответствовали требуемым значениям, ее надо нарезать постепенно, путем поэтапного снятия тонких слоев металла с обрабатываемой поверхности.
Именно поэтому с данной целью используют либо метчики, рабочая часть которых по длине разделена на участки с различными геометрическими параметрами, либо наборы таких инструментов.
Единичные метчики, рабочая часть которых имеет одинаковые геометрические параметры по всей своей длине, нужны в тех случаях, когда необходимо восстановить параметры уже имеющейся резьбы.
Минимальным набором, при помощи которого можно достаточно качественно выполнить обработку отверстий под резьбу, является комплект, состоящий из двух метчиков – чернового и чистового. Первый срезает со стенок отверстия под нарезание метрической резьбы тонкий слой металла и формирует на них неглубокую канавку, второй не только углубляет сформированную канавку, но и зачищает ее.
Разновидности метчиков для резьбы и их отличия
Минимальный комплект метчиков
Комбинированные двухпроходные метчики или наборы, состоящие из двух инструментов, используются для резьбонарезания в отверстиях небольших диаметров (до 3 мм). Для обработки отверстий под метрическую резьбу большего диаметра необходимо использовать комбинированный трехпроходной инструмент или набор, состоящий из трех метчиков.
Для манипуляций с метчиком применяется специальное приспособление – вороток. Главным параметром таких приспособлений, которые могут иметь различное конструктивное исполнение, является размер посадочного отверстия, который должен точно совпадать с размером хвостовика инструмента.
Некоторые разновидности воротков для метчиков
При использовании набора из трех метчиков, отличающихся как своей конструкцией, так и геометрическими параметрами, следует строго соблюдать последовательность их применения. Отличить их друг от друга можно как по специальным рискам, нанесенным на хвостовики, так и по конструктивным особенностям.
- Метчик, которым отверстие под нарезание метрической резьбы обрабатывается в первую очередь, отличается минимальным диаметром среди всех инструментов набора и режущими зубьями, верхняя часть которых сильно обрезана.
- Второй метчик имеет более короткую заборную часть и более длинные гребни. Его рабочий диаметр занимает промежуточное значение между диаметрами остальных инструментов из набора.
- Третий метчик, которым отверстие под нарезание метрической резьбы обрабатывается в последнюю очередь, характеризуется полными гребнями режущих зубцов и диаметром, который должен точно соответствовать размеру формируемой резьбы.
Комплект из трех метчиков
Метчики используются преимущественно для нарезания резьбы метрического типа. Значительно реже, чем метрические, применяются метчики, предназначенные для обработки внутренних стенок труб. Они в соответствии со своим назначением называются трубными, а отличить их можно по букве G, присутствующей в их маркировке.
Технология нарезания внутренней резьбы
Как уже говорилось выше, перед началом работы надо просверлить отверстие, диаметр которого должен точно подходить под резьбу определенного размера. Следует иметь в виду: если диаметры отверстий, предназначенных под нарезание метрической резьбы, выбраны неверно, это может привести не только к ее некачественному выполнению, но и к поломке метчика.
Учитывая тот факт, что метчик, формируя резьбовые канавки, не только срезает металл, но и продавливает его, диаметр сверла для выполнения резьбы должен быть несколько меньше, чем ее номинальный диаметр.
Например, сверло под выполнение резьбы М3 должно иметь диаметр 2,5 мм, под М4 – 3,3 мм, для М5 следует выбирать сверло диаметром 4,2 мм, под резьбу М6 – 5 мм, М8 – 6,7 мм, М10 – 8,5 мм, а для М12 – 10,2.
Таблица 1. Основные диаметры отверстий под метрическую резьбу
Таблица 2. Диаметры отверстий под дюймовые резьбы
Все диаметры сверл под резьбу ГОСТ приводит в специальных таблицах.
В таких таблицах указаны диаметры сверл под выполнение резьбы как со стандартным, так и с уменьшенным шагом, при этом следует иметь в виду, что для этих целей сверлятся отверстия разных диаметров.
Кроме того, если резьба нарезается в изделиях из хрупких металлов (таких, например, как чугун), диаметр сверла под резьбу, полученный из таблицы, необходимо уменьшить на одну десятую миллиметра.
Ознакомиться с положениями ГОСТ, регламентирующими нарезание метрической резьбы, можно, скачав документ в формате pdf по ссылке ниже. ГОСТ 19257-73 Отверстия под нарезание метрической резьбы. Диаметры
Скачать
Диаметры сверл под метрическую резьбу можно рассчитать самостоятельно. От диаметра резьбы, которую требуется нарезать, необходимо вычесть значение ее шага.
Сам шаг резьбы, размер которого используется при выполнении таких вычислений, можно узнать из специальных таблиц соответствия.
Для того чтобы определить, какого диаметра отверстие необходимо выполнить с помощью сверла в том случае, если для резьбонарезания будет использоваться трехзаходный метчик, надо воспользоваться следующей формулой:
До = Дм х 0,8, где:
До – это диаметр отверстия, которое надо выполнить с помощью сверла,
Дм – диаметр метчика, которым будет обрабатываться просверленный элемент.
Схема нарезания внутреней резьбы метчиком
Воротки, в которые вставляется резьбовой метчик, могут иметь простейшую конструкцию или оснащаться трещоткой.
Работать такими приспособлениями с зафиксированными в них инструментами следует очень аккуратно.
Чтобы получить качественную и чистую резьбу, вращение метчика по часовой стрелке, совершаемое на пол-оборота, необходимо чередовать с его проворачиванием на одну четвертую оборота против хода резьбы.
Резьба будет нарезаться значительно легче, если в процессе выполнения этой процедуры использовать смазку.
Роль такой смазки при нарезании резьбы в изделиях из стали может играть олифа, а при обработке алюминиевых сплавов – спирт, скипидар или керосин.
Если таких технических жидкостей нет под рукой, то для смазки метчика и нарезаемой резьбы можно использовать обычное машинное масло (однако оно обладает меньшим эффектом, чем перечисленные выше вещества).
Отверстия под нарезание метрической резьбы (по ГОСТ 19257)

Диаметры отверстия под нарезание метрической резьбы по ГОСТ 9150,
ГОСТ 24705 с допусками по ГОСТ 16093 в сером чугуне по ГОСТ 1412,
в сталях по ГОСТ 380, ГОСТ 1050, ГОСТ 4543, ГОСТ 10702, ГОСТ 5632 (кроме сплавов на никелевой основе),
Секреты расчета длины резьбы для глухого резьбового отверстия на примере начертательной геометрии
Резьба – это элемент соединения, который обеспечивает дополнительное крепление деталей. Для создания резьбы используют два вида инструментов, которые называются резцом и плашкой. Резьба может быть внутренней и внешней. Одним из видов внутренней резьбы является глухое резьбовое отверстие, которое используется для соединения деталей, имеющих резьбовой штифт.
Рассмотрим процесс расчета длины резьбы для глухого резьбового отверстия на примере начертательной геометрии.
Основные понятия
Прежде чем приступать к расчетам, необходимо усвоить основные понятия, связанные с резьбой:
- Шаг резьбы – расстояние между двумя соседними зубцами на поверхности резьбы.
- Диаметр резьбы – наибольший диаметр резьбы внутри (в случае внутренней резьбы) или снаружи (в случае наружной резьбы).
- Угол резьбы – угол между плоскостью на основании зубца и осью резьбы.
Расчет длины резьбы
Для расчета длины резьбы глухого резьбового отверстия используют формулу:
- L = P х n
где L – длина резьбы, P – шаг резьбы, n – количество зубцов.
Теперь рассмотрим этот процесс на примере внутренней резьбы.
Допустим, у нас есть отверстие диаметром 20 мм, для которого необходимо создать резьбу М14×2.
- Необходимо рассчитать радиус скругления. Для этого используется следующая формула:
- r = 0.137P
где P – шаг резьбы.
В нашем случае шаг резьбы равен 2 мм.
- r = 0.137 х 2 = 0.274 мм
Радиус скругления равен 0.274 мм.
- Затем следует рассчитать дополнительный диаметр резьбы:
- d = D — 0.6495P
где D – диаметр отверстия.
- d = 20 — 0.6495 х 2 = 18.700 мм
Дополнительный диаметр резьбы равен 18.700 мм.
- Теперь можно рассчитать длину резьбы:
- L = P х n = 2 х 7 = 14 мм
Таким образом, длина резьбы для отверстия диаметром 20 мм и резьбой М14×2 равна 14 мм.
Заключение
Расчет длины резьбы может казаться сложным, однако с помощью начертательной геометрии и применения соответствующих формул он выполняется довольно быстро. Кроме того, умение правильно рассчитывать длину резьбы пригодится для проектирования более сложных деталей и соединений.
Кувшинов. Инженерная графика в приборостроение
В приборостроении помимо неразъемных соединений (см. подраздел 7.2) широкое применение находят разъемные соединения [4, 5, 10, 11, 13]. Одним из видов таких соединений является винтовое соединение.
Винтовое соединение – соединение деталей, осуществляемое с помощью винта , ввинчиваемого в одну из скрепляемых деталей, например, рис. 8.13.
Рис. 8.13. Элементы винтовых соединений деталей:
а) на чертеже изделия «Резонатор» (исходные данные – см. рис. 8.1); б) на чертеже изделия «Клапан воздушный» (исходные данные – см. рис. 8.3)
Винт (от нем. Gewinde – нарезка, резьба, через польск. gwint ) – деталь разъёмного резьбового соединения, состоящая из цилиндрического стержня с нанесённой резьбой, и головки, приспособленной для завинчивания отвёрткой.
Глухое резьбовое отверстие в детали – не сквозное отверстие с резьбой, в ко-
торое ввинчивается винт (см. рис. 8.13).
Задачи инженерной графики. В инженерной графике при использовании в изделиях винтовых соединений решают две разные задачи:
1) прямая задача – рассчитать винтовое соединение и оформить техническую документацию на изделие с указанием (в том числе) условного обозначения винта в таблице составных частей чертежа общего вида или в спецификации чертежа сборочного;
2) обратная задача – по технической документации на изделие и условному
обозначению винта в таблице составных частей чертежа общего вида или в спецификации чертежа сборочного рассчитать параметры глухого резьбового отверстия в детали и оформить на нее рабочий чертеж.
Обратную задачу используют при деталировании чертежей общего вида и при их замене в учебном процессе на чертежи сборочные.
Расчет параметров глухого резьбового отверстия.
Расчет параметров глухого резьбового отверстия осуществляют на основе:
1) технической документации на изделия; 2) табличных данных (см. Приложения 9 и 11); 3) табличных данных (табл. 8.1).
Пример расчета и оформления №1. Согласно данным технической документации на изделие «Резонатор» (см. рис. 8.1) «Винт» (поз. 1) ввинчивается в деталь
«Корпус» (поз. 6) из стали 20 , имеет длину 10 мм , наружный диаметр резьбы d=3
мм (см. рис. 8.2) с крупным шагом Р=0,5 мм (см. Приложение 9), среднего класса точности с полем допуска 6g (см. Приложение 11).
Расчет параметров глухого резьбового отверстия Глубина нарезки резьбы в отверстии: Lр = Lв + х = d + х = 3 + 3 = 6 мм . Глубина сверленого отверстия: Lo = Lр + а = 6 + 1,5 = 7,5 мм .
Размер фаски в отверстии: z = 0,5×45 0 .
Резьба в отверстии: d = 3 мм – среднего класса точности, с полем допуска 6H .
Оформление глухого резьбового отверстия на рабочем чертеже детали Элементы резьбового отверстия представлены на рис. 8.14 «а».
Пример расчета и оформления №2. Согласно данным технической документации на изделие «Клапан воздушный» (см. рис. 8.3) «Винт» (поз. 9) ввинчивается в
деталь «Фланец» (поз. 2) из стали класса прочности 58 , имеет длину 8 мм , наружный диаметр резьбы d=4 мм (см. рис. 8.4) с крупным шагом Р=0,7 мм (см. Приложение 9), среднего класса точности с полем допуска 6g (см. Приложение 11).
Расчет параметров глухого резьбового отверстия Глубина нарезки резьбы в отверстии: Lр = Lв + х = d + х = 4 + 3 = 7 мм . Глубина сверленого отверстия: Lo = Lр + а = 7 + 2 = 9 мм .
Размер фаски в отверстии: z = 0,5×45 0 .
Резьба в отверстии: d = 4 мм – среднего класса точности, с полем допуска 6H .
Оформление глухого резьбового отверстия на рабочем чертеже детали Элемента резьбового отверстия представлены на рис. 8.14 «б».
Рис. 8.14. Примеры оформления глухих резьбовых отверстий под винты: а) в детали «Корпус» поз. 6 (исходные данные – см. рис. 8.1); б) в детали «Фланец» поз. 2 (исходные данные – см. рис. 8.3)
Исходные данные для расчета параметров глухого резьбового отверстия под винты. Извлечение из ГОСТ 10549–80 и ГОСТ 12876–70
ЧЕРТЕЖИ СХЕМ ЭЛЕКТРИЧЕСКИХ ПРИНЦИПИАЛЬНЫХ
Схема – графический конструкторский документ, на котором составные части изделия и связи между ними показывают в виде условных графических изображений или обозначений ( УГО ).
Элемент схемы – неделимая составная часть, выполняющая определенную функцию в изделии и имеющая самостоятельное назначение.
Схема электрическая принципиальная – графический конструкторский до-
кумент, отображающий составные части изделия электротехнического назначения и связи между ними.
Общие правила выполнения схем электрических принципиальных установлены ГОСТ 2.701–2008 и ГОСТ 2.702–2011. Данный вид схем с учетом их назначения имеет код классификации Э3 . Буква Э – вид схемы (электрическая), цифра 3 (три) – тип схемы (принципиальная).
Для определения состава элементов схемы электрической принципиальной и сведений о них на отдельных листах формата А4 выполняют перечень элементов .
Перечень элементов – текстовый документ (ГОСТ 2.104–2006). Для данного вида схем с учетом их назначения перечень элементов имеет код классификации ПЭ3 . Буква П – наименование текстового документа (перечень), буква Э – вид схемы (электрическая), а цифра 3 (три) – тип схемы (принципиальная).
Исходные условия задания. Даны различные варианты схем электрических принципиальных из реальных изделий приборостроения в форме чертежей-
заготовок с прилагаемыми к ним таблицами исходных данных , например:
1) вариант чертежа-заготовки схемы, в которой элементы схем обозначены прямоугольниками, например, рис. 9.1;
2) таблица исходных данных к чертежу-заготовке, в которой позиционные обозначения соответствуют элементам схем заготовок, например, табл. 9.1.
Содержание задания . Выполнить в соответствии со своим вариантом задания:
1) схему электрическую принципиальную на листе формате А3 (см. Приложе-
2) перечень элементов к схеме электрической принципиальной на одном, двух или более листах форматах А4 (см. Приложение 1).
Требования к оформлению схем электрических принципиальных [7]:
1) на формате А3 вычертить рамку в соответствие с ГОСТ 2.301–68 (см. Приложение 1) и основную надпись в соответствие с ГОСТ 2.104–2006 формы «1» (см. Приложение 2);
2) основную надпись (см. Приложение 2) выполнить чертежным шрифтом в соответствие с ГОСТ 2.304–81 (см. Приложение 5):
а) в графе « Наименование » указать наименование изделия, начиная с имени существительного, например, Анализатор сигнатурный , Усилитель мощности звуковой частоты и т. п.;
б) в графе « Наименование » (под наименованием изделия и шрифтом на одиндва размера меньшим) указать название схемы – Схема электрическая принципи-
в) используя упрощенный классификатор обозначения изделий, принятый на кафедре графики ЮУрГУ [7], в верхней части указать обозначение схемы (рис. 9.2);