Принципы сварки оцинкованных труб
Теплосети часто изготавливаются из элементов, покрытых слоем цинка. Сварка оцинкованных труб имеет множество нюансов, которые нужно учитывать при монтаже. Связано это с особенностями материала, его техническими характеристиками.

Сваренная оцинкованная труба
Можно ли сваривать оцинкованные трубы?
Правила сборки трубопроводов определяются ГОСТами. Однако стандартные требования не подходят для работы с оцинкованными трубами. Защитный слой из цинка закипает при температуре 906 градусов по Цельсию. Однако основа должна быть прогрета до 1200 градусов. Из-за этого были внесены нововведения, по которым обозначено два возможных способа решения проблемы:
- Сваривание с использованием флюса. Состав не должен содержать компонентов, которые растворяются водой.
- Уменьшение времени сваривания. Так цинк не успеет испариться. Чтобы выполнить работы быстрее, нужно увеличить температуру, с помощью регулятора тока.
Сварщик выбирает метод зависимо от ситуации, технических требований.
Методы сварки
Существует две технологии сварки оцинкованных труб:
- Газовой горелкой. Этот метод подразумевает применение специальных сплавов для сварочных работ, флюса.
- Электродуговым аппаратом. Для выполнения работы нужно использовать специальные электроды, которые имеют рутиловое покрытие. Оптимальный диапазон тока — 100–160 А.
При применении электродугового аппарата, важную роль играет толщина труб. Если она не превышает 3 мм, элементы свариваются сразу. Если она больше — перед сваркой необходимо снять фаски со свариваемых краев. После выполнения работ швы зачищаются щеткой по металлу. Далее наносится защитное покрытие на основе цинка.
Выбор электродов
Электроды, применяемые для сваривания трубопроводов из оцинковки, должны отвечать следующим требованиям:
- легко зажигаться;
- готовый шов должен обладать низким показателем ударной вязкости;
- минимальное разбрызгивание.
Покрытие выбирается зависимо от того, какой тип стали сваривается. Если она углеродистая, подойдет рутиловое, если низколегированная — основное.
Технология сварки газовой горелкой
Далеко не каждый начинающий сварщик знает, как варить оцинкованные трубы в домашних условиях. Для этого нужно учитывать несколько особенностей:
- Выбирать горелку зависимо от того, какого диаметра трубы необходимо соединять. Оборудование с цифрами 1, 2, подходит для работ с трубами диаметром до 250 мм, толщиною стенок до 6мм. Номера 3, 4 для остальных размеров.
- Поддерживать постоянное пламя при сваривании.
- Увеличить подачу кислорода.
Нельзя забывать, что пары цинка ядовиты. Работать нужно используя сварочную маску, респиратор.

Горелка для сварки оцинкованной трубы
Подготовка
Перед включением сварочного оборудования, необходимо подготовиться:
- Обрезать трубы по требуемым размера. Зачистить торцы от металлических заусенцев.
- Снять фаску если толщина стенок превышает 3 мм. Угол раскрытия должен составлять 80 градусов.
- Счистить грязь с соединяемых мест, обезжирить их.
- Уложить две трубы напротив друг друга с промежутком для шва 3 мм. Закрепить их в тисках или других удерживающих приспособлениях.
- Нанести флюс на соединяемые поверхности. Оптимальная толщина слоя — 2–3 мм.
После выполнения подготовки, можно приступать к свариванию.
Как правильно сваривать оцинковку?
Процесс работы сварочным аппаратом:
- Включить горелку. Начать разогревать оцинкованные поверхности на расстоянии 30 см.
- Флюс должен разогреться до такой степени, чтобы превратиться из желтого в прозрачный.
- Присадочную проволоку ввести в зону нагрева так, чтобы при расплавлении она заполняла пустоты, образуя шов.
- Горелку приблизить к присадочной проволоке, чтобы она начала плавиться. Для этого достаточно нагреть ее до 950 градусов.
Важно контролировать горелку, чтобы не нагреть участки без флюса. Это приведет к порче цинкового покрытия. Чтобы было удобно регулировать подачу кислорода в рабочую зону, сварщики рекомендуют использовать трехпозиционный редуктор.
Завершение сваривания
После выполнения работ нужно смыть флюс. Для этого применяется мыльный раствор. Далее требуется зачистить готовый шов. Для этого применяют металлическую щетку. Движение не должны быть слишком интенсивными. Это может привести к повреждению цинкового слоя. Последний этап — покрытие зачищенного шва антикоррозийной краской, которая имеет в составе большое количество цинка.
Сварка оцинковки имеет множество нюансов, которые неизвестны новичкам. Перед началом работ нужно выбрать оборудование, электроды. Нельзя игнорировать использование средств личной защиты. Они уберегут организм от пагубного воздействия паров цинка. Начинающим сварщикам нужно потренироваться на черновых трубках.
Технология сварки оцинкованной трубы
Оцинкованная сталь, как надёжный конструкционный материал, довольно часто используется в строительстве и различных отраслях промышленности. Элементы из этого материала устойчивы к коррозии, однако в сравнении с нержавеющей сталью имеют более приемлемую цену. Порой изделия из оцинкованных труб используются дизайнерами в интерьере, поскольку материал не меняет свой привлекательный внешний вид в время эксплуатации. Чтобы ни делалось из оцинковки, в ходе работ довольно часто используется сварка оцинкованных труб. Несмотря на простоту выполнения работ, стоит знать некоторые особенности и правила их производства.
Особенности соединения

При обустройстве инженерных коммуникаций довольно часто используются оцинкованные трубы. Однако скрепление таких труб при помощи резьбового соединения довольно проблематично из-за особенностей материала. Именно поэтому такое соединение на оцинкованных трубах большая редкость, ведь стоимость работ по нарезке резьбы значительно возрастает.
Обычно для соединения изделий из этого материала используется традиционная сварка. Однако в процессе выполнения этой процедуры на участке сваривания цинковое покрытие может повредиться, что впоследствии приведёт к коррозии.
Важно: чтобы предотвратить нарушение цинкового слоя из-за его испарения, необходимо сократить продолжительность сварки.
Именно поэтому для сваривания оцинкованных труб лучше использовать специальные электроды, которые могут выдерживать повышенные токи. Благодаря этому сварщик может использовать более высокие температуры, чем обычно. Применение специально сконструированных электродов позволяет добиться следующих преимуществ:
- повысить безопасность выполнения процесса;
- довести материал до нужных условий за более короткий промежуток времени;
- не дать цинку испаряться.
Чтобы защитить небольшие оголённые участки труб, можно перенести туда защитный цинковый слой катодным путём (электромеханическим способом). Однако использовать такой метод на участках крупных размеров довольно проблематично, поэтому не будет полной гарантии защиты от коррозии.
Технологические тонкости

Варить оцинкованные заготовки можно только с использованием специальной технологии, которая позволяет соединить два изделия без повреждения цинкового покрытия. Для этого на место стыковки труб наносится специальный флюс. Он не позволит цинковому материалу выгорать в процессе сваривания.
Суть технологии состоит в следующем:
- На место сварки наносится разогретый до вязко-жидкого состояния флюсовый слой.
- В процессе сваривания оцинкованное покрытие под флюсовым слоем переходит в стадию плавления, но при этом не испаряется и не выгорает.
- После окончания сварки это позволяет добиться высокой степени защиты поверхности от коррозионных процессов.
Важно: данная технология подходит для сваривания оцинкованных водопроводных коммуникаций. Даже флюс, попавший в середину трубопровода, не может оказать негативного воздействия на человека, поскольку он полностью растворяется в водной среде.
Не менее важно во время выполнения сварочных работ соблюдать меры безопасности, основное требование которых состоит в том, что работы можно выполнять только в помещении с эффективной системой вентиляции или на открытом воздухе. Если это требование не соблюдать, то человек, выполняющий работы, может задохнуться от вдыхания паров цинка или рискует приобрести серьёзные заболевания органов дыхания.
Помимо этого сварщик обязан работать в респираторе и резиновых перчатках из теплоизолирующей ткани. Чтобы не допустить нежелательного вспенивания цинкового покрытия в месте выполнения сварки, рабочую поверхность советуют обрабатывать соляной кислотой.
Подбор электродов

В процессе выполнения сварочных работ цинк может интенсивно испаряться, поскольку его температура кипения составляет 906°С. Если в процессе испарения цинк попадёт в сварочную ванну, в сварном шве могут образоваться поры и кристаллизационные трещины. Именно поэтому с поверхности оцинкованной трубы, где будут вестись сварные работы, необходимо счищать слой цинка.
Внимание: не во всех случаях есть возможность удалить цинковый слой, поэтому иногда приходится использовать другие методы, позволяющие добиться качественного сварного шва. В случае с использованием дуговой ручной сварки очень важно правильно подобрать электроды.
Так, если варить углеродистую сталь, то самым подходящим электродом будет элемент с рутиловым покрытием. Для сваривания труб из низколегированных сталей подойдут электроды с основным покрытием.
Электроды с рутиловым покрытием отличаются следующими свойствами:
- Благодаря особому химическому составу покрытия такие электроды быстро и легко зажигаются.
- Полученная сварочная дуга позволяет добиться сварных швов высокого качества без пор.
- Коэффициент разбрызгивания плавленого материала незначительный.
Порой, чтобы добиться снижения удельного веса углеродистого вещества в цинковом покрытии и повысить сопротивляемость материала к образованию трещин, в рутиловое покрытие добавляется небольшое количество железного порошка.
Чтобы в стыковых и угловых швах на оцинкованных заготовках не появлялись поры, нужно увеличить ток и уменьшить скорость сварки. Если же трубы будут эксплуатироваться в условиях положительных температур окружающей среды, то цинк не будет оказывать негативного воздействия на характер швов.
Для соединения оцинкованных трубчатых изделий без повреждения цинкового слоя применяется метод пайки. Преимущества этого метода следующие:
- хорошая антикоррозионная стойкость и герметичность шва;
- время проведения монтажных работ сокращается;
- уменьшается стоимость выполнения таких работ.
Для получения швов методом пайки необходимо подбирать припой и электроды, которые имеют флюсовое покрытие. При этом обыкновенные водопроводные трубы из этого материала можно варить при помощи обычного электрода.
Сварка оцинковки газовой горелкой

Технология, позволяющая не нарушать цинковый слой, основана на применении специального флюса для сварки. При этом работы выполняют в такой последовательности:
- Для начала необходимо подготовить концы соединяемых заготовок. Они очищаются от пыли, грязи и жировых пятен.
- Затем на подготовленное место наносится флюсовый слой. Он должен полностью покрыть место будущего сварного шва. Только так можно добиться полной защиты оцинкованного покрытия от перегрева и испарения.
- Далее на место стыковки заготовок прикладывают пруток припоя со специальным покрытием. Его нужно расплавить, чтобы надёжно соединить две заготовки. Для этого пламя горелки направляется на пруток. Нагревать участки труб, не покрытые флюсом, запрещено.
- Если во время выполнения работ нарушилась структура защитного сплава, покрытие нужно немедленно восстановить, чтобы не допустить образования коррозии. Для этого после полного охлаждения заготовки на повреждённое место наносится специальный антикоррозионный состав.
Правила выполнения сварочных работ

Чтобы правильно варить изделия из оцинковки, необходимо в ходе выполнения сварочных работ соблюдать следующие требования:
- В процессе работы нужно следить за состоянием цинка. Он не должен перегреваться. Только так вы сможете обеспечить защиту трубопровода от коррозии.
- Место соединения изделий из оцинковки необходимо тщательно очищать до металлического блеска и обезжиривать. Чтобы защитить цинковый слой во время нагревания, на место соединения наносится флюс. При этом количество флюса должно быть в 2 раза больше, чем используется при обычной пайке.
- Если вы будете варить трубы с толщиной стенок менее 3 мм, то кромка изделия не нуждается в специальной подготовке. Достаточно выполнить скосы и гарт.
- Размер горелки при сваривании изделий из оцинковки должен быть на пару номеров меньше, чем при сваривании стальных труб.
- Газовое пламя лучше отрегулировать так, чтобы наблюдался небольшой избыток кислорода.
- Перед тем, как варить, заготовки необходимо подогреть. Участок нагрева должен быть значительный.
- Пруток с покрытием устанавливается в месте стыка так, чтобы при плавлении огнём горелки пламя попадало на сам пруток, а не на материал.
- По окончании сварочных работ флюс обязательно удаляется.
Завершающие работы

Чтобы повысить устойчивость шва к образованию трещин, при сваривании элементов из оцинкованной стали нужно понижать уровень кремния в шовной части. Для этого используются специальные сварочные материалы.
После завершения сварочного процесса на поверхность шва необходимо нанести защитный слой. Также восстановить защитный слой нужно в тех местах около шва, где наблюдается нарушение защитного покрытия. При этом данный слой должен отвечать следующим требованиям:
- Хорошо сцепляться с основным металлом.
- Его коррозионная стойкость должна быть не ниже, чем у оцинкованного металла.
- Выполнение защитного слоя должно быть довольно простым, то есть для этого не нужны высококвалифицированные специалисты и особое оборудование.
Совет: в качестве такого покрытия можно использовать краску, которая содержит не менее 94 процентов цинковой пыли.
Эта краска должна быть изготовлена на базе смолистых связующих веществ, которые относятся к неомыляемым синтетическим составам, например, полистерин, хлорированный каучук, смола эпоксидная и т.п. Такая краска должна легко наноситься при помощи кисти и не стекать с вертикальных поверхностей.
Также в качестве защитного покрытия можно применять наплавку из цинковой проволоки, которая содержит не менее 99,99 процентов цинка. Помимо этого подойдут цинково-кадмиевые прутки.
Варианты сварки оцинкованных труб – преимущества и недостатки способов
Трубы из оцинкованной стали весьма широко применяются для прокладки различных коммуникаций и сооружения всевозможных металлоконструкций, поскольку отличаются хорошими эксплуатационными качествами. Монтаж таких изделий может производиться несколькими способами. Данный материал расскажет о том, как варить оцинкованную трубу, и какие особенности данного процесса могут иметь значение в процессе работы.
Способы сваривания труб из оцинкованной стали
Технология электрического сваривания металлических изделий предполагает нагревание рабочей поверхности шва до 1200 градусов, тогда как температура кипения цинка составляет лишь 906 градусов. Такая разница в показателях в ряде случаев приводит к выгоранию цинкового слоя.
Среди нежелательных последствий процесса сварки оцинкованных труб можно назвать:
- Испарения цинка являются чрезвычайно вредными для здоровья. Если в помещении недостаточно хорошая вентиляция, вдыхаемые пары могут привести к отравлению или временной остановке дыхания работника.
- Слой цинка на сварочном шве нарушается в процессе работы, так что в этом месте могут начаться коррозийные процессы, при этом профильная оцинкованная труба уже не прослужит так долго, как могла бы.
- Если в процессе сварки оцинкованной трубы электродом происходит интенсивное испарение цинка, поверхность трубы может покрыться порами и трещинками. В результате шов будет недостаточно герметичным и прочным.
Таким образом, соблюдение правил безопасности при работе с данными изделиями является обязательным условием. Лицо нужно защитить специальным респиратором и маской из материалов-диэлектриков. На руки надевают прорезиненные перчатки с термоизоляционной тканью сверху.
Если предварительно обработать рабочую поверхность трубы соляной кислотой, можно избежать вспенивания слоя цинка. Обратите внимание, что в идеале желательно не допускать испарения цинкового покрытия, чтобы не лишить трубу защиты от коррозии. Достигнуть этого можно несколькими методами сварки.
Первый метод заключается в механической очистке слоя оцинковки с помощью абразивного круга с наждаком или щетки по металлу. Все дальнейшие сварочные работы будут производиться как с обычными черными трубами. Недостаток данной технологии заключается в устранении защиты от коррозии, которую обеспечивает цинковое покрытие, так что срок службы такого трубопровода существенно сокращается. Из-за контакта с жидкостью такая труба быстро начнет ржаветь и очень скоро потребуется ее ремонт или полная замена, что повлечет за собой дополнительные трудовые, материальные и временные затраты.
Тем не менее если участок без цинкового слоя невелик, его можно защитить катодным способом – нанести на зачищенный участок цинковое напыление электрохимическим способом (прочитайте: «Варианты катодной защиты трубопроводов – преимущества и недостатки способов»).
Метод сварки труб из оцинковки с применением флюса
Перед тем как варить оцинкованные трубы электросваркой с применением флюса, кромки труб нужно зачистить до блеска металла и обезжирить, причем обработке следует подвергнуть как внешнюю, так и внутреннюю часть трубы (прочитайте также: «Как правильно варить трубы электросваркой – теория и практика от мастера»). Подготовленные отрезки трубы нужно прогреть на 20-30 см длины с двух сторон от будущего шва. В то же время, никаких манипуляций с кромками труб, толщина стенок которых не превышает 3 мм, производить не нужно – стык и так получится качественным. В данном случае зазор между концами составит 2-3 мм. Если же стенки у трубы более толстые, то размер зазора можно оставить таким же, а вот угол раскрытия кромки составит 80-90º с притуплением на высоте 1-1,5 мм.
Перед сваркой флюс нужно нагреть до состояния, среднего между твердым и жидким, после чего нанести его на место будущего соединения довольно толстым слоем. При этом для стыковки оцинкованных труб потребуется вдвое больше флюса, чем для работы с трубами из обычной стали. Главная задача флюса заключается в оттягивании им избыточного тепла в процессе сварки, чтобы цинковый слой не закипал и не начинал испаряться с кромок трубы.
Нагреваясь, флюс меняет свою окраску – сначала, с желтой на белую, а затем становится полностью прозрачным. Это значит, что можно приступать к пайке труб.
Обратите внимание, что размер сопла в горелке будет зависеть от толщины стенки оцинкованной трубы.
Если же диаметр оцинкованной трубы составляет более 250 мм, а ее стенки имеют толщину более 2-6 мм, понадобится горелка с соплом 2-4 мм.
Столь пристальное внимание соплу горелки уделяется потому, что слишком большой его диаметр приведет к перегреву рабочей поверхности, в результате чего цинк начнет испаряться. Кроме того, наличие расплавленного цинка на поверхности трубы приводит к образованию пор, что снижает устойчивость изделия к коррозии и сокращает срок его службы.
Напротив, слишком мелкий диаметр сопла в горелке не позволит разогреть металл до нужной для сваривания температуры, что неизбежно приведет к прилипанию припоя.
Пайку оцинкованных труб осуществляют ацетилено-кислородным пламенем, отрегулированным на излишек кислорода. Это делается, чтобы в процессе пайки при взаимодействии припоя с кремнием образовывался его оксид, который препятствует испарению цинка.
Обратите внимание, что пламя горелки должно быть стабильным, а фокусировать его нужно на зазоре между заготовками и на кромках. В противном случае труба в месте соединения может перегреться.
За один проход можно соединить трубы сечением до 4 мм, а вот для изделий с большим диаметром потребуется многопроходная сварка.
В конце работы все излишки припоя удаляют металлической щеткой и водой. При этом стоит соблюдать осторожность, чтобы не повредить цинковое покрытие. Изнутри трубу оставляют с водой на сутки и промывают.
Если все сделано корректно, швы получаются качественными и не предполагают дополнительной защиты от коррозии.
Соединение труб с цинковым покрытием ручной электродуговой сваркой
Чтобы предотвратить возникновение пор в стыковых и угловых швах, можно увеличить ток и сократить скорость сварки. Для этого понадобятся электроды для оцинкованных труб, которые подбираются в зависимости от марки стали. В частности, марка электродов для сварки оцинкованных труб из высокоуглеродистой стали выбирается с рутиловым покрытием. А если сталь для труб использована низколегированная, то вполне подойдут электроды с основным покрытием.
У электродов с рутиловым покрытием есть целый перечень достоинств:
- Благодаря наличию в составе электрода оксида титана, дугу можно зажечь очень легко и быстро, причем неоднократно.
- Сварные швы с такой дугой получаются герметичными, прочными и очень качественными, без каких-либо дефектов.
- При работе практически не возникает брызг, так что потери материала ничтожно малы.
В составе рутилового покрытия электрода могут быть включения порошка железа. Оно способствует снижению удельного веса углерода в слое цинка и повышает устойчивость к растрескиванию.
Стоит отметить, что для выполнения сварочных работ электросваркой, нужен хотя бы минимальный практический опыт (подробнее: «Как варить трубы электросваркой правильно – пошаговое руководство»). Помимо внешнего покрытия электрода на мощность дуги влияет еще и его толщина. В частности, слишком толстый электрод выдаст дугу, которая быстро прожжет материал. Напротив, слишком тонким электродом вряд ли получится выполнить достаточно мощный и качественный шов. Поскольку чаще всего работы выполняются с трубами с толщиной стенок в 1,5-5 мм, оптимальный диаметр электрода составит 2-3 мм.
Не забудьте по завершению сварочных работ обработать швы составом от коррозии.
Антикоррозийное средство должно соответствовать таким параметрам:
- обладать хорошим сцеплением с поверхностью;
- обеспечивать защиту от окисления на цинковом покрытии;
- быть удобным и простым в нанесении без специальных приспособлений.
Неплохим вариантом для защиты оцинкованных изделий считается специальная краска, содержащая порядка 94 % цинковой пыли. Этот состав легко наносится и хорошо удерживается на вертикальной поверхности благодаря наличию в нем неомыляемых связующих компонентов.
Альтернативным способом антикоррозийной защиты поверхности является наплавка проволоки, в которой содержится 99,99 % цинка, либо цинково-кадмиевых прутков.
Другие методы стыковки оцинкованных изделий
Еще один способ соединения оцинкованных труб без их нагрева – резьбовая стыковка. Нарезать резьбу на оцинкованных трубах достаточно сложно, поэтому данный способ практикуется преимущественно на изделиях с малым сечением. К тому же, такой способ материально более затратен в сравнении с обычной сваркой. Еще один важный момент – на участке нарезки резьбы слой цинка будет уничтожен, так что труба быстрее начнет ржаветь.
Для сборки коммуникаций водоснабжения и отопления могут использоваться бессварные комплекты труб с фитингами, напоминающие конструктор. В таком наборе есть специальная муфта с уплотняющим кольцом, которую с помощью болтов закрепляют на канавке по краям трубы. Хотя такой метод сборки труб еще не достаточно распространен в нашем государстве, он обеспечивает прочное соединение и выполняется очень быстро.
Подводя итоги можно сказать, что ответ на вопрос, можно ли сваривать оцинкованные трубы, будет положительным, при условии соблюдения техники безопасности и технологии выполнения работ, а также при наличии опыта. Помните, что очень важно избежать перегрева труб и испарения цинка. Предотвратить эти явления можно с помощью флюса и рутиловых электродов. Альтернативные же методы стыковки труб хоть и имеют право на жизнь, однако, обходятся существенно дороже.
Как варить оцинкованные трубы
Технологии
Стальные трубы с цинковым покрытием часто используются для прокладки теплосетей, системы водоснабжения и канализации. При монтаже трубопровода необходимо учитывать ряд нюансов, связанных с разницей температуры плавления цинка и стали. Если соединять защищенный металл обычными методами, пострадает качество покрытия.
Пары цинка очень вредны, при работе ими легко отравиться. Счищать защитное покрытие – тоже не вариант, в месте швов магистраль начнет ржаветь, при сварке оцинкованных труб необходимо это учитывать.
Можно ли сваривать оцинкованные трубы
ГОСТом предусмотрены правила сборки водоводов. Взамен традиционным методам сваривания предусмотрены другие, не нарушающие защитное цинковое покрытие в процессе монтажа. Защитный слой вскипает при 906°С, а сплав должен прогреться до 1200°С. Как сварить оцинкованную трубу в этом случае:
- Ускорить время сварки, чтобы цинк не успел испариться. Для этого нужно увеличить температуру в зоне расплава, регулируя токи. Если сталь быстро дойдет до кондиции, покрытие не пострадает.
- Осуществлять сварку с применением флюса – специального защитного состава, способного сохранить целостность цинкового покрытия. Флюсы должны отвечать определённым требованиям, не содержать вредных компонентов, способных растворяться в воде.
Методы сварки
Существует две технологии сборки магистралей: варить оцинкованные трубы можно электродуговым аппаратом и газовой горелкой.
- Для электродугового метода используют специальные электроды с основным или рутиловым покрытием. Трубы со стенкой до 3 мм сваривают сразу, если толщина больше, края трубы притупляют, снимают фаску, оставляя провариваемую толщину. На месте шва оставляют зазор 2–3 мм. Сварку осуществляют, выдерживая ток в диапазоне от 100 до 160 А. При более высоком ампераже возможно прожигание деталей, при низком – непровар. Предварительно прихватывают две или три точки стыка двух труб, чтобы не повело зазор во время формирования шва. Электросварку поверхности с цинковым покрытием производят способом наплавки с отрывом. Начинают каждую следующую точку с большой задержкой в ванне предыдущей, важно, чтобы выгорел цинк. Для долговечности шва валик наплавленного металла должен превышать толщину трубы на ¼. Чтобы соединить начало и конец сварного шва, сбивают окалину, а затем снова проваривают место соединения так, чтобы образовался валик, чуть больше остального шва. Сварка оцинкованных труб электродами заканчивается зачисткой шва щеткой по металлу: соединение хорошо прочищают, наносить на него защиту не нужно.
- Основным методом сборки трубопровода в городских условиях считается газовая сварка. Она производится с использованием флюсов и сплавов для пайки. Для этого используют сплав UTP 1, он сочетается с флюсом HLS-B, растворяющимся в воде без образования вредных соединений.
Особенности сварки оцинкованных труб состоят в правильном подборе номера горелки и техники формирования соединения. Процесс пайки заключается в расплаве припоя в зоне шва, пламя направляется на припой, жидкий металл равномерно заполняет зону стыка, не повреждая слой цинкового покрытия, покрытого флюсом.
Толщина припоя для стыков со стенкой до 10 мм равна половине толщины плюс 1 мм, если стенка толще, припой равен ½. За один проход проваривается стенка до 4 мм, если они толще, делается двойной провар.
Выбор электродов
К электродам для сварки оцинкованных труб предъявляются особые требования:
- они не должны сильно разбрызгиваться, чтобы повреждать защитное покрытие;
- легко зажигаться;
- образовывать качественный шов, обладающий низкой ударной вязкостью.
Марка покрытия электрода выбирается по типу стали: для углеродистых нужно рутиловое, для низколегированных – основное. В рутиловом покрытии содержится до 50% оксида титана, наиболее популярные марки: ESAB-SVEL OK 46.00, Electric Omnia 46, ОЗС-12, МР-3, УОНИ 13/55. Из электродов с основным покрытием для сварки применяют ТМЛ, ТМУ-21, ЦУ-5, ЦЛ-20; ЦЛ-39, в их состав входит фосфор и кальций. Диметр подбирается по специальным таблицам в зависимости от толщины свариваемой трубы и толщины стенки, он должен соответствовать СНиП 3.05.01-85.
Технология сварки газовой горелкой
Размер горелки выбирается по диаметру трубы и толщины стенки: номера 1–2 подходят для труб диаметром до 250 мм со стенкой до 6 мм; №№ 3–4 – свыше указанных размеров. Концентрацию кислорода увеличивают, чтобы кремний, содержащийся во флюсе, полностью окислялся до оксида, образуется термоизолирующая пленка, при высокой температуре цинк уже не вскипает. Пламя должно поддерживаться постоянно, чтобы не было непроваров.
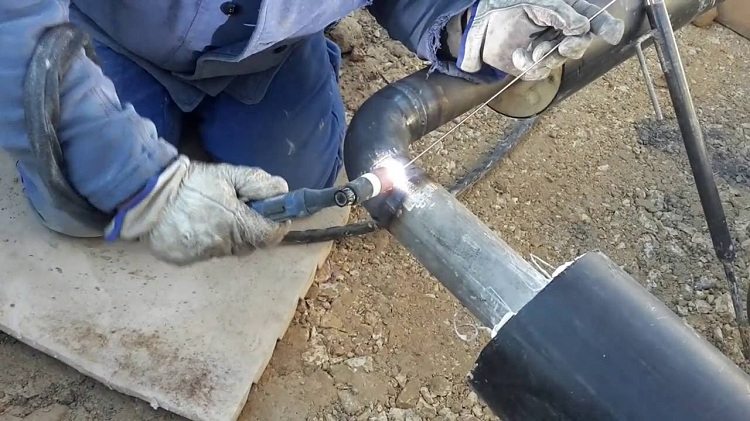
Процесс сварки оцинкованной трубы
Подготовительные работы
До начала работы трубы необходимо подготовить:
- если стенка толще 3 мм, необходимо сделать скос под углом раскрытия 80°, притуплением 1-1,5 мм;
- торцы очищают от грязи, пыли, очищают от заусениц обрезную кромку;
- укладывают трубы встык с 3 мм зазором;
- обезжиривают поверхность в зоне соединения специальным составом, для этого используют мягкую ветошь;
- на 2 см с концов наносят флюс – пастообразную массу, толщина слоя не менее 2 мм.
Процесс сварки
- включают горелку и сначала прогревают трубу на расстоянии до 30 см от торца;
- нужно нагреть флюс, пока он из желтого не станет полностью прозрачным;
- при сварке присадочную проволоку прижимают к поверхности стыка, между фасками, под пламенем горелки она расплавляется, заполняя пустое пространство (у толстостенных труб полностью заполняется вся кромка);
- горелку направляют на присадочную проволоку, температура его плавления не выше 950°С. Как варить шов, не принципиально, но чаще припой во время работы располагается перед пламенем, используется техника «влево», горелку удобней держать в нижнем положении. Максимальный угол наклона горелки при варке – 75°, для заполняющего повторного шва – от 15° до 30°.
Завершающие работы
В конце работы проводится смывка флюса, зачистка шва. После этого проводится обработка зоны сварки антикоррозионной краской с большой концентрацией цинка. Для защиты от коррозии можно применять другие составы на основе эпоксидной смолы, каучука.