Как правильно сваривать арматуру между собой
При строительстве железобетонных конструкций, для увеличения прочности бетона, всегда требуется сборка армирующего каркаса из арматуры. Для ее соединения может применяться сварка арматуры, при которой получается надёжное и долговечное соединение, не уступающее по характеристикам цельному металлическому прутку аналогичного диаметра, если сварное соединение арматуры выполнено по технологии.
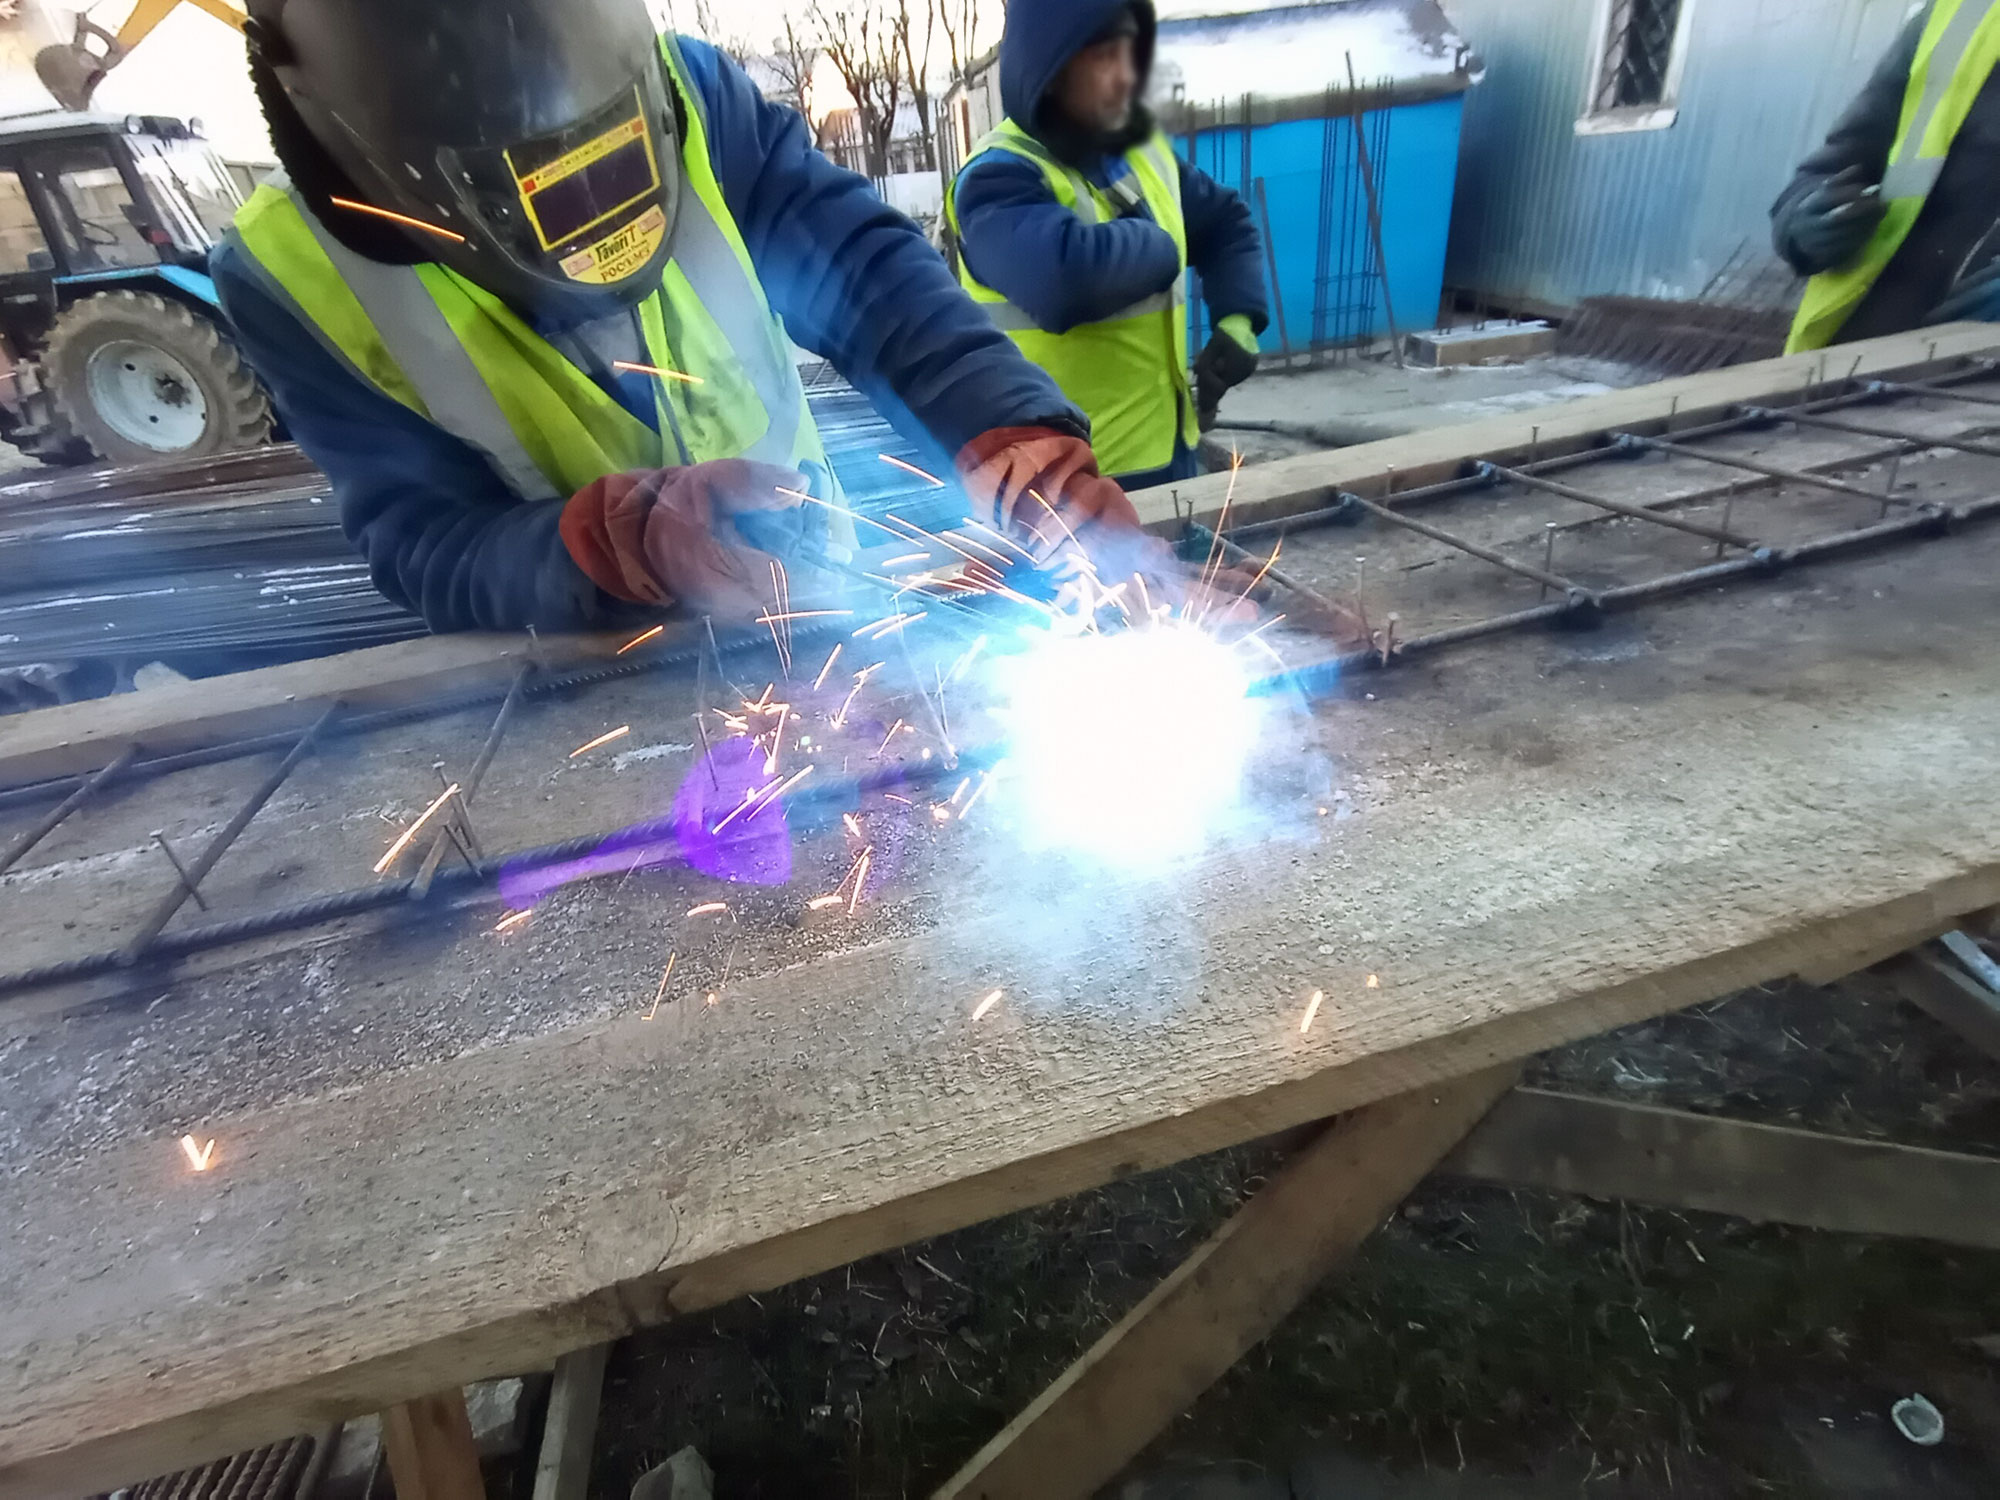
Какую арматуру использовать для сварки каркасов?
Для сварки при изготовлении армокаркасов используют горячекатаные прутки марки Ап600С, А800С, Ат1000С, А600С, А500С, А400С и А240, а также холоднодеформированная арматура класса В500С и Вр-1. Сварку проводят электродуговым способом с формированием ванны или внахлест, так как соединения имеют оптимальное соотношение прочности и пластичности, а при нагрузках не деформируются и не лопаются, при условии что сварочные работы выполнены по технологии.

Подходящие по диаметру прутки для дуговой сварки – 10 до 40 мм, подбираются под каждый проект индивидуально в зависимости от требований к прочности конструкции и другим механическим характеристикам. Контактную сварку можно применять для стержней диаметром от 3 до 40 мм, в зависимости от класса используемой арматуры.
При создании арматурных каркасов используют поперечные и продольные элементы. Подбирают их так, чтобы сечение поперечных прутков было меньше, чем у продольных.
Способы соединения арматуры сваркой
Арматура для создания каркасов при бетонировании может быть соединена следующими способами:
- внахлёст;
- встык;
- крестообразным способом.
Внахлёст

Соединение арматуры внахлёст допустимо на тех участках, на которых не предполагаются высокие нагрузки. Способ подходит для соединения прутков одинакового диаметра. Стержни должны быть горизонтально расположенными.
На схеме ниже показано как правильно варить арматуру, также прилагается таблица размеров сварочного шва в зависимости от используемого класса арматуры.


Также соединение внахлест методом сварки, может быть выполнено с помощью парных накладок из арматуры диаметр которой равен свариваемой, со смещением и без. Смотрим схему и таблицу размеров нахлеста арматуры ниже.
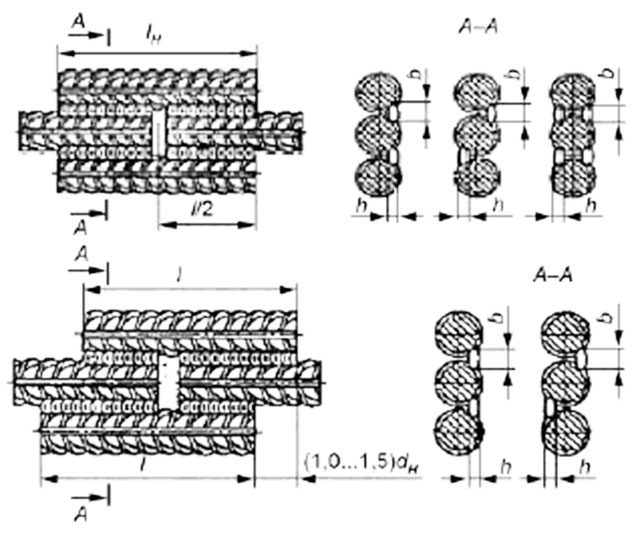

Минимальный диаметр арматуры для сварки дуговым ручным способом нахлесточным соединением, равен 10 мм, а при контактно рельефной 6 мм.
Встык
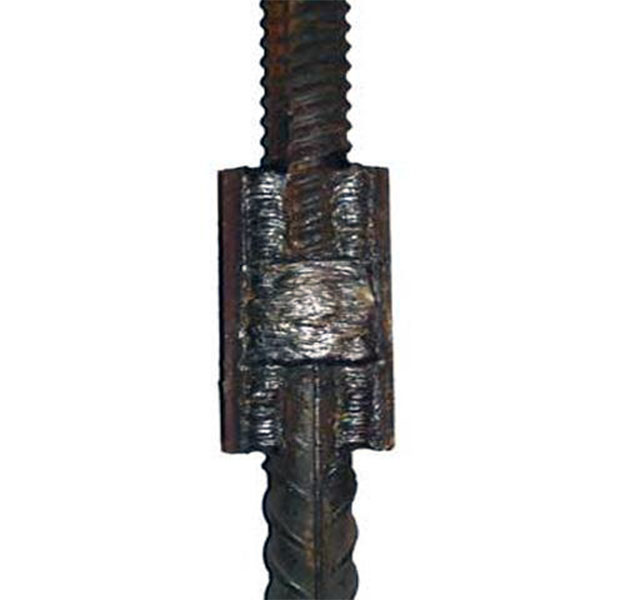
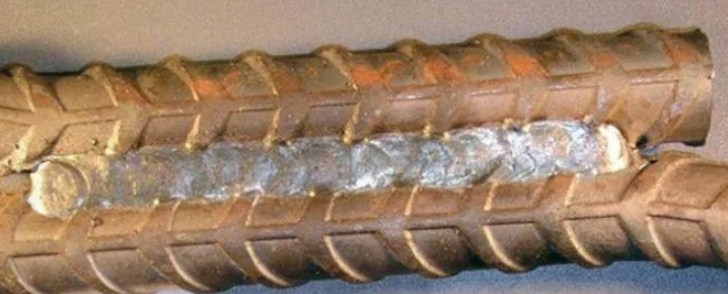
Арматура соединяется встык в том случае, когда её диаметр составляет от 10 до 40 мм. Перед соединением прутки кладутся так, чтобы между ними был небольшой зазор. В районе стыка устанавливаются накладки или U-образная скоба. Это требуется для того, чтобы формировалась ванна металла с заданными характеристиками и в расплав не попадал из воздуха углерод. После завершения сварочных работ накладки снимают. Такой метод называют ванная сварка арматуры, может выполняться непосредственно на строительном объекте, чаще всего применяется при армировании колонн, для стыковки вертикальных стержней.
Данный способ является одним из самых надёжных и позволяющих работать под любым углом. Недостатком считается повышенный расход электродов. Также данные работы требуют от сварщика определённых знаний и мастерства.
В настоящее время чаще всего используют U – образные ванночки, в которых сваривается арматура, смотрим фото ниже.
Крестообразная точечная сварка
Для крестообразного метода используют контактно точечный способ сварки и дуговым фланговыми швами (прихватками), реализуют в вертикальной или горизонтальной позиции.
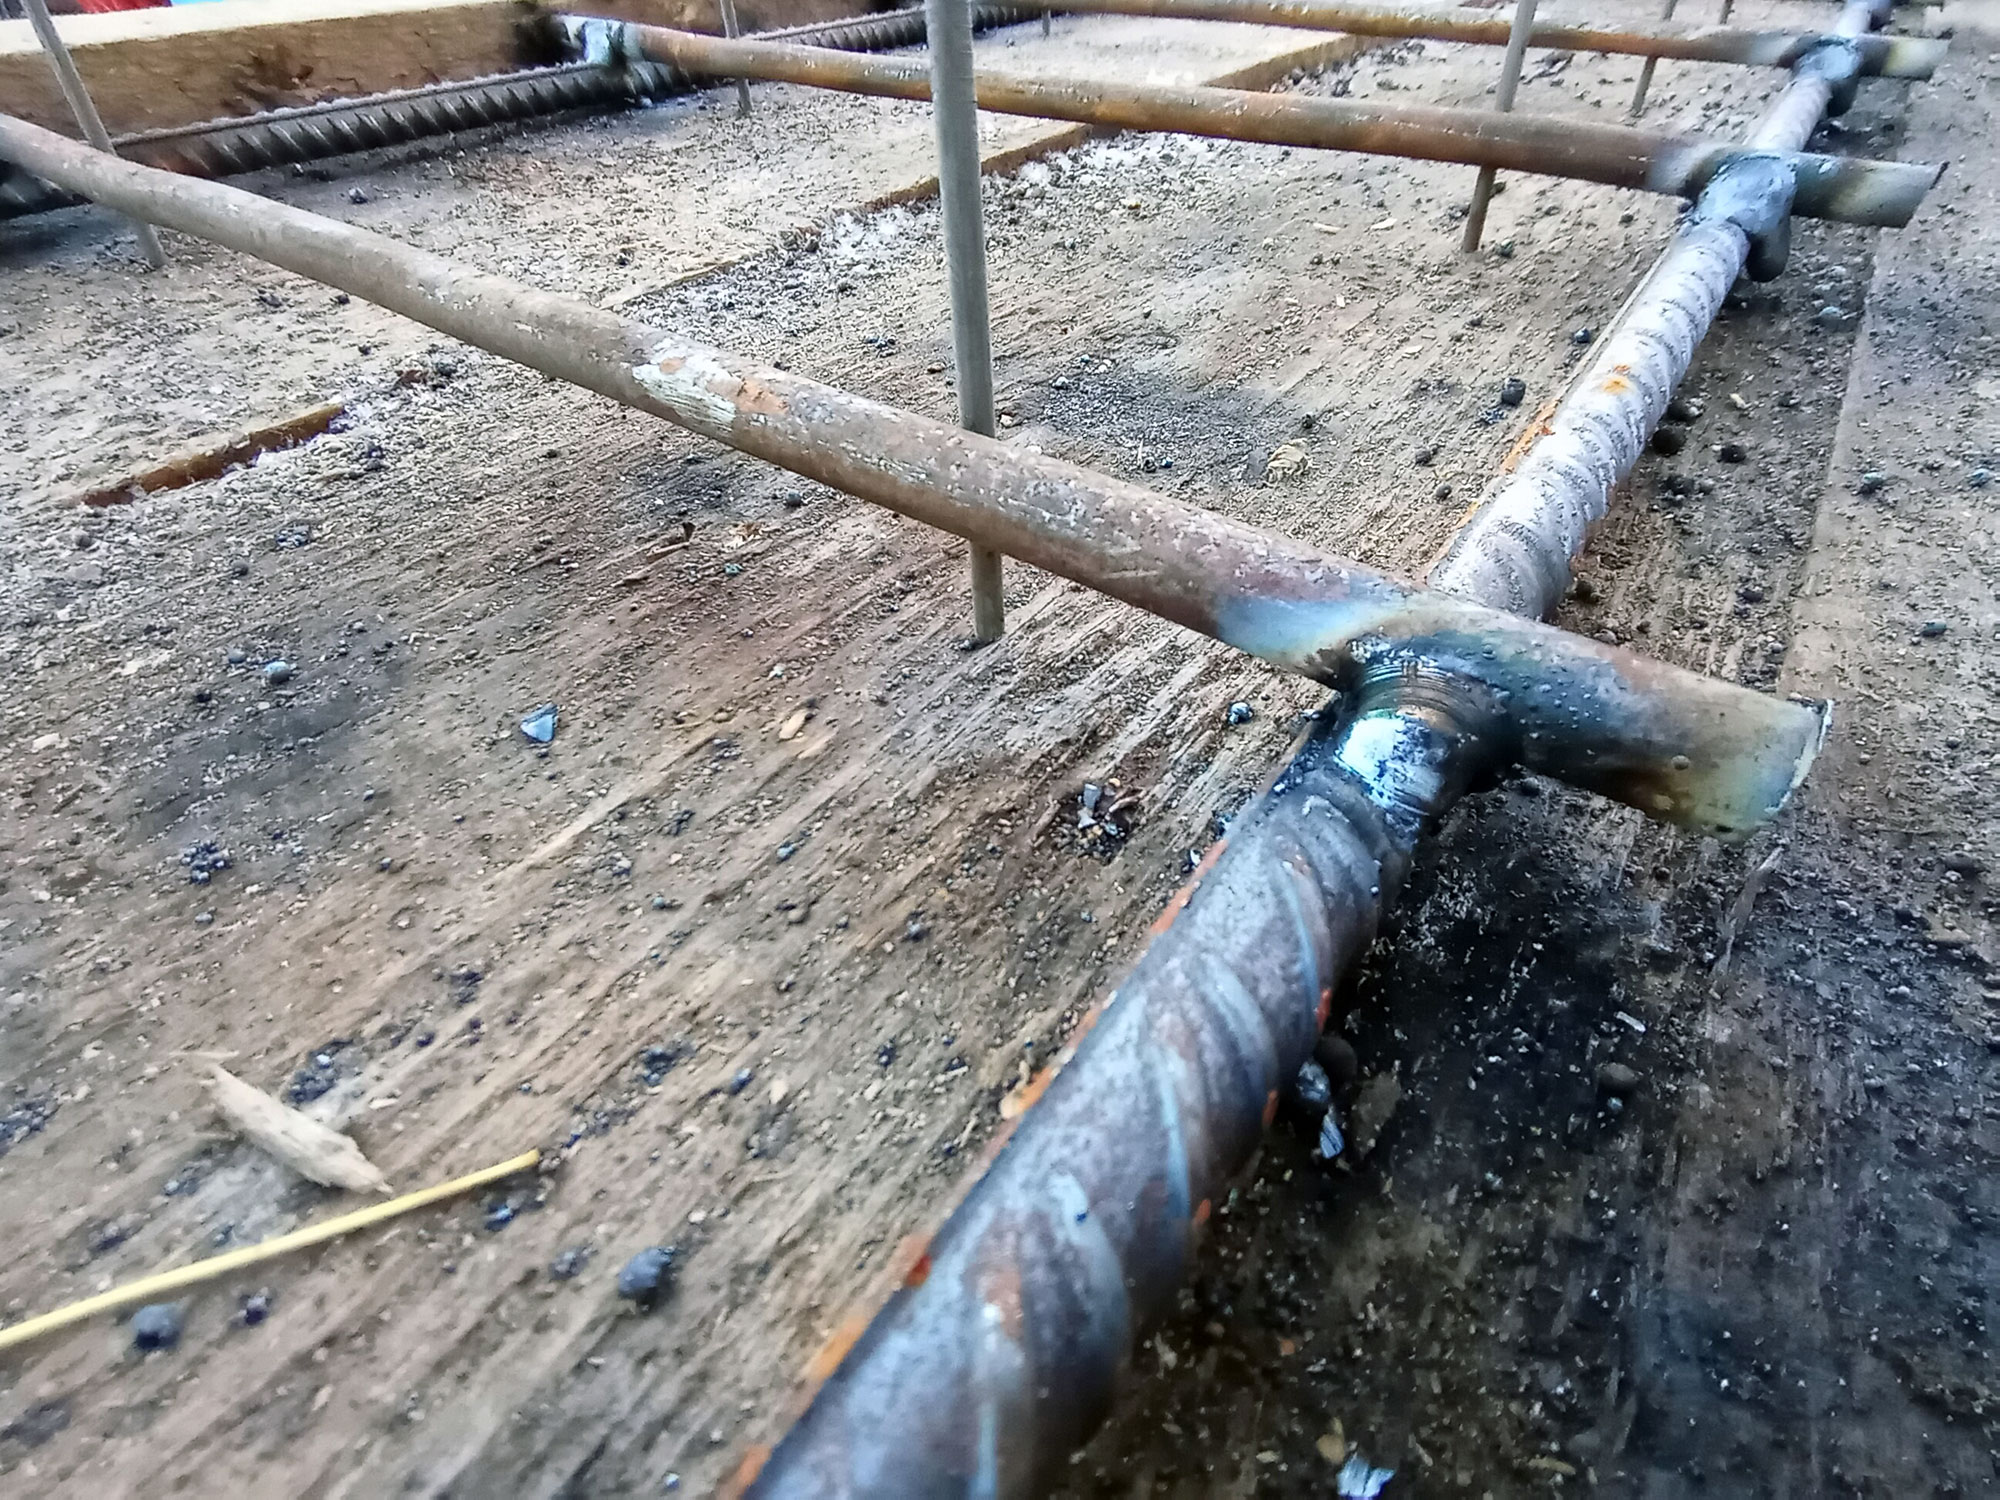
Контактный тип сварки преимущественно используется в заводских условиях для создания арматурной сетки. Для его реализации необходимы сварочные автоматы. Точечная сварка относится к высокопроизводительным методам, однако для этого требуется использование габаритного оборудования, а также возникнут значительные затраты на электроэнергию.
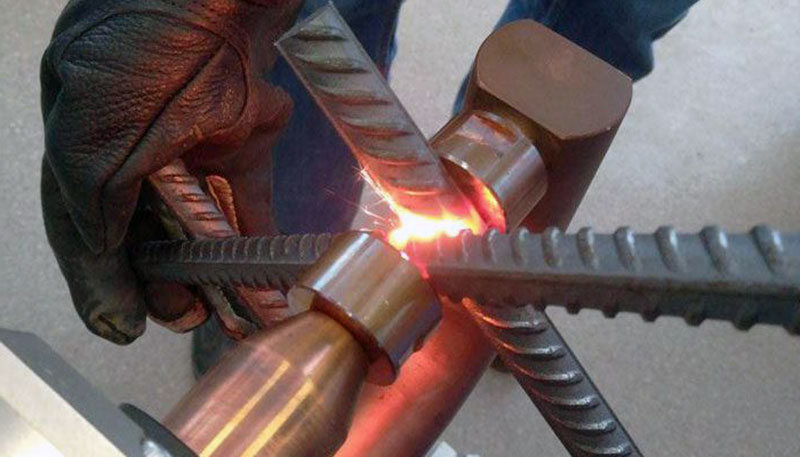
Для сваривания стальных прутков выполняют зачистку их поверхности, затем зажимают специальными клещами и подают краткий электроимпульс. Точек сварки делают несколько для надёжной фиксации соединяемых деталей.
После завершения сварочных работ в обязательном порядке требуется проверка качества шва. Для этого проводят внешний осмотр и выявляют визуально дефекты: трещины, раковины, сколы, подрезы, непровары и т. д. После этого аккуратным простукиванием молотком по шву проверяют его на прочность. Для ответственных конструкций используется гамма-дефектоскопия – самый эффективный и точный метод обнаружения недостатков сварных соединений.
Какие меры предосторожности предпринять?
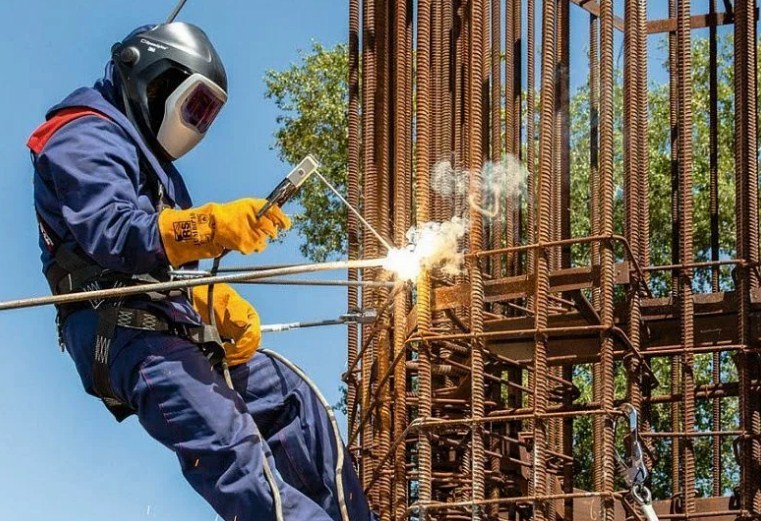
При проведении сварочных работ в обязательном порядке требуется использовать средства индивидуальной защиты: краги, маску, специальную одежду. При использовании электросварки нужно оборудование надёжно заземлять, особенно, если сварка проводится при повышенной влажности воздуха.

При сваривании арматуры на высоте рекомендуется следовать ряду правил техники безопасности:
- Для удобства доступа к конструкции использовать леса, подмости, люльки, лестницы, ограждённые площадки с настилом из негорючих материалов.
- Если установка перечисленных конструкций невозможна, то в таком случае можно использовать закреплённые элементы в качестве опоры, но со страховкой, если высота более 1,5 от поверхности земли.
- При сваривании ярусных объектов, нужно, чтобы были ограждения: щиты и настилы.
- Оснастка должна защищать от разбрызгивания металла.
- Работы на высоте должны быть прекращены при сильном ветре более 6 баллов и в случае образования наледи, а также, если температура воздуха опустится ниже -30°С.
Кроме того, сварщик должен иметь допуск к высотным работам, подтверждённый соответствующим сертификатом.
Сварка арматуры позволяет создавать надёжные и долговечные каркасы для армирования бетона, которые способны выдерживать необходимые нагрузки. Реализация осуществляется на основе выбора подходящего метода, соответствующего предъявляемым требованиям. По прочности армирующего каркаса сварка превосходит вязку арматуры, однако такая технология требует привлечения сертифицированного специалиста и инструмента.
Как варить арматуру своими руками

Технологии
Арматурные стержни используют для упрочнения бетонных фундаментов, монолитных стен, сеток, укладываемых под дорожного полотно. Сварка арматуры производится в цехах заводов ЖБИ, на строящихся объектах. Собранные каркасы, сетки подвергаются статическим, динамическим нагрузкам. От качества швов зависит прочность металлоконструкции. Существует несколько способов горячего соединения арматурных стержней. У каждого есть свои недостатки и достоинства.
Особенности сваривания арматуры
Все способы крепления арматурных стержней регламентированы ГОСТ 14098-91. При создании решетчатых каркасов удается получать перекрестные соединения по прочности сопоставимые с арматурой. Предпочтительнее соединять прутки встык, наращивая до нужной длины. Прочность наращиваемых встык каркасов выше, чем при сварке арматурных стержней внахлест. Нарушается соосность, симметрия распределения нагрузки. Металл варят методом наплавки и расплавления. Надежность расплавленного соединения выше, чем у наплавки, но метод не применим на строительных объектах, при сварке арматуры на высоте.
До горячей обработки следует осуществлять зачистку металла, чтобы в рабочей зоне не было ржавчины, частичек металла. При стыковых соединениях кромки выравнивают резаком.
Способы сварки
Чаще прутки варят встык, реже – внахлест. Качество шва при стыковой сварке выше, предусмотрен провар металла по всей площади стыка. Крепление стержней внахлест ненадежное, не рассчитано на изгиб, кручение. Работы проводятся с использованием плавящегося электрода. Можно ли сваривать арматуру без наплавки, рассказывается в разделе «Контактная точечная». А пока подробно о каждом из способов крепления арматурных стержней методом наплавки.
Внахлест
Сварка арматуры для каркасов, испытывающих небольшую нагрузку на изгиб, кручение, производится внахлест, прутки накладывают друг на друга на 15 –30 см. При таком методе расход металла увеличивается. Угол наклона электрода до 15° к вертикали, шов делают с противоположных сторон обеих прутков или проваривают нахлест боковым непрерывным швом. Для работы используют плавящиеся электроды разных марок. Подробности в последнем разделе статьи. Место сварки предварительно зачищают металлической щеткой. Некоторыми электродами допускается работать по ржавчине.
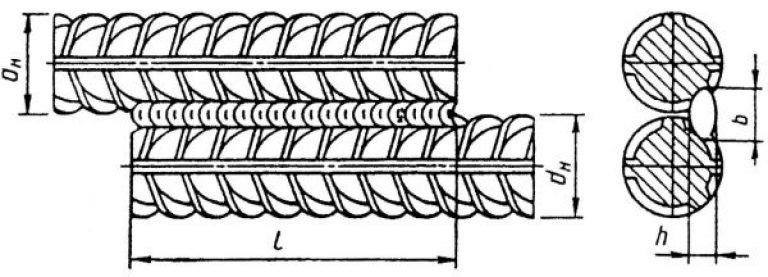
Сварка арматуры внахлест производится для каркасов, испытывающих небольшую нагрузку на изгиб, кручение
Для качественного шва важно правильно подобрать параметры тока. Небольшая таблица свариваемости арматуры в зависимости от диаметра прутков (данные усредненные для стержней марок А500С и А400С):
| Вид электрода | Диаметр, мм | Рабочий ток, А |
| Э42, СМ-11 | 3 | 100—140 |
| 4 | 160—220 | |
| 5 | 180—280 | |
| УОНИ13/45 | 2 | 30—50 |
| 2,5 | 60—80 | |
| 3 | 80—100 | |
| 4 | 100—160 | |
| 5 | 140—200 | |
| AНО-5 | 4 | 160—230 |
| 5 | 190—300 | |
| АНО-6 | 4 | 180—200 |
| 5 | 180—270 | |
| ОЭС-23 | 2 | 40—50 |
| 3 | 90—120 | |
| ВСЦ-4 | 3 | 90—100 |
| 4 | 120—160 | |
| МР-3, Э-46 | 3 | 90—120 |
| 4 | 160—180 | |
| 5 | 170—230 | |
| 6 | 280—320 |
Встык
Сварка арматуры производится для удлинения прутков до необходимого размера. Для заполнения стыка горячим расплавом используют U-образные накладки, называемые ванночками. Они бывают:
- одноразовыми, подобно муфте остаются на соединении;
- многоразового использования, их делают из графита, цветных сплавов (после остывания ванны расплава форму снимают).
Стыковая ванная сварка – распространенный метод, используемый на строительной площадке. Работы производят в горизонтальном и вертикальном положениях. Для работы используют плавящиеся электроды, подходящие под тип прутков. Работы проводят на высоких токах, до 400 А. Для работы используют трансформаторы, выпрямители, инверторы. Технические особенности выполнения стыковых соединений:
- стыки зачищают, укладывают в ванночке с соблюдением соосности;
- плавящийся электрод разжигается при касании одного из стержней;
- образуемая ванна расплава постепенно заполняет стык, пустоты между прутками и материалом ванночки;
- после кристаллизации расплава со шва счищают окалину.
Вместо ванночки, для стыковых горизонтальных соединений, иногда используют стальные угловые накладки, они ограничивают растекание ванны расплава подобно ванночке.
Контактная точечная
Стыковое соединение стержней безэлектродным методом в больших объемах производится стационарным оборудованием для сварки арматуры. Это специальные стационарные автоматы, установленные в цехах. На строительных площадках подобного оборудования нет.
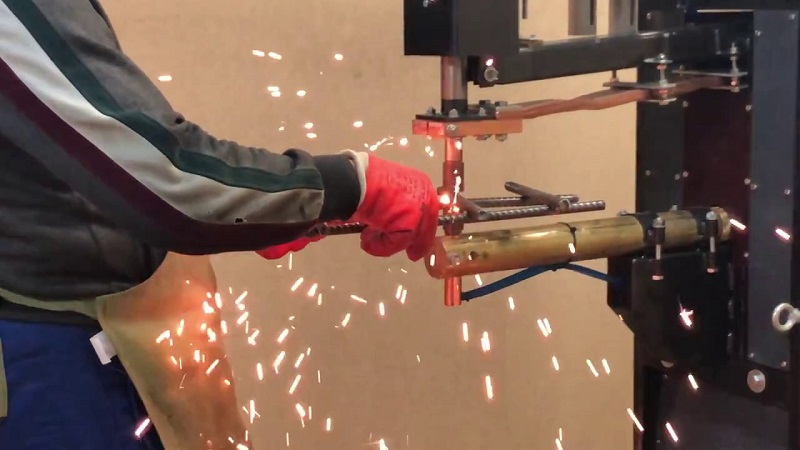
Контактная точечная сварка арматуры
Ванна расплава на поверхности арматуры при сварке контактным методом образуется за счет преобразования электрической энергии в тепловую при возникновении дуги, она прошивает металл насквозь. Ток подводится в рабочую зону по неплавящимся электродам. Разогретую зону стыка плотно сжимают. Метод энергозатратный, но высокопроизводительный. По сути, стыковая автосварка – контактно-точечный способ с высокой плотностью точек контакта.
Ручное оборудование стационарного или переносного типа используют для соединений внахлест. Площадь воздействия ограничена диаметром электродов. На строительной площадке контактно-точечная сварка не применяется из-за сложности транспортировки оборудования. При выполнении швов сварочными клещами качество шва ограничено силой давления на рычаги. На арматурные прутки марки АI оказывают давление от 30 до 50 МПа в зависимости от диаметра, на АII – от 60 до 80 МПа.
Контактная точечная сварка бывает двух типов:
- С непрерывным оплавлением стыка в течение 1–20 секунд в зависимости от диаметра прутка. Так варят холоднокатаные стержни типа АI из низкоуглеродистой стали.
- В прерывистом режиме. Прутки в зоне стыка предварительно прогревают. Метод применим для горячедеформированных прутков, при импульсной подаче тока в металле не возникает остаточных напряжений, отрицательно сказывающихся на качестве шва.
Какими электродами варить арматуру
При выборе электродов для сварки арматуры необходимо учитывать способ изготовления и толщину прутков. В маркировке обязательно должен быть буквенный символ «С» – свариваемая, например, А500С, А400С. Числовой показатель указывает предел текучести.
Учитывают размер прутков:
- варить арматуру диаметром от 5 до 8 мм нужно электродами не толще 3 мм;
- арматура от 8 до 10 мм – электрод от 3 до 4 мм;
- арматура свыше 10 мм – электрод не менее 5 мм.
Электроды делят на 6 видов, при выборе следует смотреть маркировку:
- «У» предназначены для низкоуглеродистых и низколегированных сплавов;
- «Т» – для термостойких легированных;
- «Н» – наплавочные;
- «Э» – с повышенными требованиями пластичности, универсальные в применении.
Для А500С подходят электроды марок Э42А, Э46А, Э50А, Э55, Э60, в них стержни из сварочной проволоки Св-08или Св-08А, рутиловая обмазка с двуокисью титана, она выполняет роль защитного флюса. Рутиловые электроды ОЗС-12 обеспечивают хорошее качество стыкового соединения.
Для сварки арматуры А400С, применяемой для каркасов, рассчитанных на небольшую нагрузку, выбирают электроды МР (соответствуют по составу Э46), АНО, ими варят прутки внахлест, шов допускается делать по ржавчине. Стыковые соединения ванным методом выполняют электродами с основным покрытием: УОНИ-13/45, ТМУ-21У, стержни соответствуют по химсоставу марке Э42.
При сварке арматурных стержней важно учитывать, что прочность стыковых швов выше, чем сварки внахлест. Для фундаментов, опорных конструкций предпочтительнее ванный метод. Для железобетонных изделий, дорожных покрытий прутки соединяют внахлест любым из методов.
Способы и нюансы сварки арматуры, выбор способа сварки
Сварка арматуры используется для изготовления сеток, каркасов при монолитном бетонировании и монтаже сборных ж/б конструкций и деталей. Применяется ванная сварка арматуры встык, нахлестное соединение по длине, тавровые, стыковые и крестообразные сварочные стыки.
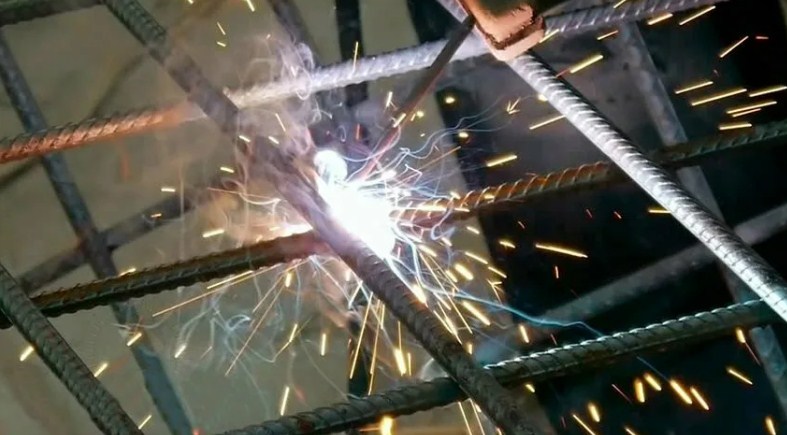
Основными проблемами являются: не все марки арматурной стали облают свариваемостью, соединяются прутки круглого профиля, да, еще, и с наружным рифлением, в сетках, так вообще, под прямым углом друг к другу.
Свариваемость арматуры
Регламентируют сварные соединения арматуры ГОСТ за номером Р 57997, 14098 и 5264. Распространяются на закладные с арматурными анкерами, каркасы, сетки, стержни, наращиваемые по длине.
В железобетон закладывают арматуру трех типов:
- рабочую – работает только на растяжение, реже на растяжение и сжатие;
- конструкционную – связывает растянутые и сжатые зоны, распределяет ударные и сосредоточенные нагрузки, формирует скелет каркаса;
- монтажную – необходима для транспортировки, погрузки, установки.
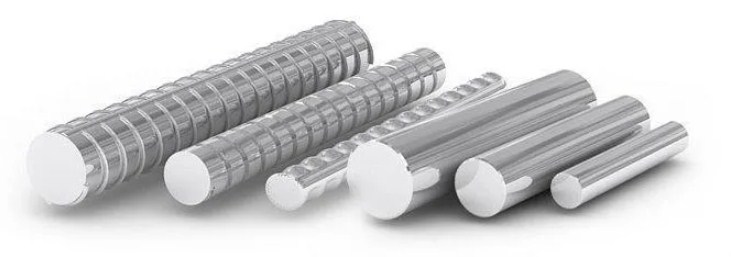
Сталь в стержневой арматуре этих трех типов используется разная. Вытяжная рифленая А-IIIв класса, термоупрочненная периодического профиля Ат-IIIC – Ат-VII классов, горячекатаная А-I класса гладкая и А-II – А-VI классов рифленая.
Проволочная арматура – это холоднотянутая высокопрочная проволока Вр-II класса рифленая и В-II класса гладкая, Вр-I класса рифленая обыкновенной прочности.
Индекс «С» в термоупрочненной арматуре обозначает возможность стыкового соединения сваркой. А в горячетянутой – сталь марки 10ГТ для эксплуатации в северных условиях. Индекс «К» присваивается горячекатаным стержням повышенной коррозионной стойкости.
Чтобы проектировщику знать, какие арматурные стали сваривают, в ГОСТ 5781 приводится материальное исполнение классов арматуры:
- А-I – Ст3 спокойного, полуспокойного и кипящего раскисления;
- А-II – Ст5 раскисления пс и сп;
- Ас-II и А-III – 32Г2Р, 25Г2С,35ГС, 10ГТ, 18Г2С;
- Ат-IIIC – Ст5 всех типов раскисления;
- А-IV – 20ХГ2Ц, 80С;
- А-V и А-VI – 22Х2Г2С, 22Х2Г2Р, 22Х2Г2ТАЮ, 20Х2Г2СР, 23Х2Г2Т;
- Ат-IV, Ат-IVC и Ат-IVК – 25С2Р, 08Г2С, 10ГС2, 35ГС, 28С, 25Г2С, 20ГС;
- Ат-V – 25Г2С, 28С, 08Г2С, 10ГС2, 20ГС2, 20ГС;
- Ат-VК, Ат-VСК, Ат-VI, Ат-VIК, Ат-VII – 30ХС2, 20ХГС2, 25С2Р, 20ГС, 20ГС2, 20ХГС2, 35ГС, 25С2Р, 20ГС, 35ГС, 25С2Р;
- А-IIIв – 35ГС, 25Г2С.
Дуговой сваркой можно варить все. Исключением является сварка стержней арматуры А-III класса из стали 35ГС и 25Г2С. Так как швы становятся хрупкими из-за изменения структуры стали при нагреве до температуры плавления. То есть, в маркировке рифленого, круглого прутка должна стоять в конце буква «С». Например, А500С.
По умолчанию электроды для сварки арматуры содержат в проволоке, обмазке легирующие добавки и присадки для защиты жидкой ванны металла. Используются электроды для сварки арматуры а500с по регламенту ГОСТ 9466 и 9467. Проволока из стали Св-08 и Св-08А длиной 200 – 450 мм диаметром 1,6 – 12 мм обмазана специальным составом. В покрытие входят 4 группы компонентов:
- связующие – жидкое стекло
- легирующие – ферротитан, ферромолибден, феррохром;
- раскислители – ферромарганец, ферросилиций, алюминий;
- защитные – марганец, гранит, мрамор, шпат, мука древесная, крахмал;
- стабилизаторы горения – рутил, мел, селитра калиевая, поташ.
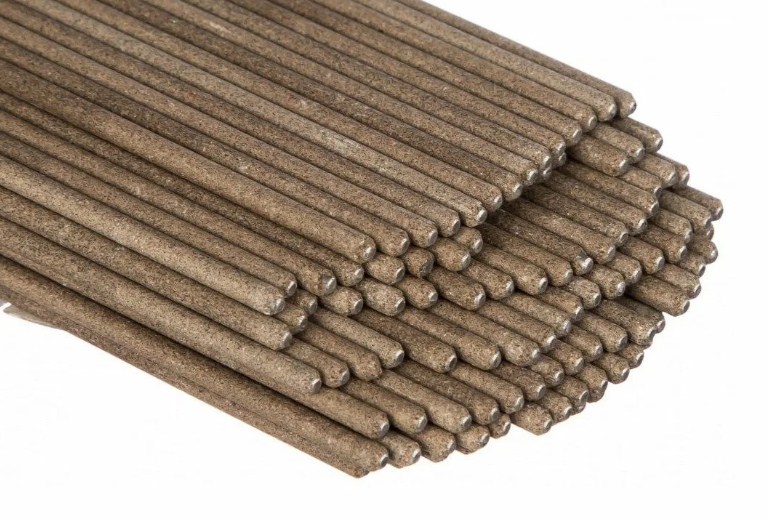
Стандартом ГОСТ 9466 и строительными нормативами СНиП 2,01,07, 23-01 и 52-01 рекомендованы электроды Э42, Э46, Э50, Э55, Э60 с рутиловым покрытием и модификации Э42А, Э46А, Э50А со специальными присадками для увеличения пластичности сварных стыков.
Сварные соединения
Электросварка – это неразъемный способ соединения двух и более деталей. Способом расплавления металла в месте контакта – дуговая сварка, сильного нагрева с давлением – контактная сварка, сплавление внутри специальной формочки – ванная сварка.
Проектировщик определяет, как варить арматуру для ж/б конструкции, в зависимости от нагрузок, взаимного расположения прутков и технологических условий. Арматура либо соединяется по длине, в вертикальном, наклонном, горизонтальном положении. Либо необходима стыковка прутков в перекрестье друг с другом.
В первом случае применяется технология стыковая, нахлесточная или ванная. Во втором варианте используется только перекрестный метод соединения. Тавровые стыки позволяют приварить к арматуре закладные изделия из стандартного проката – швеллера, уголка, тавра, трубы, круглой и профильной.
В зависимости от условий на стройплощадке каркасы могут собираться дуговой сваркой или точечной сваркой. При наличии специальных клещей и доступа оператора с ними ко всем стыкам.
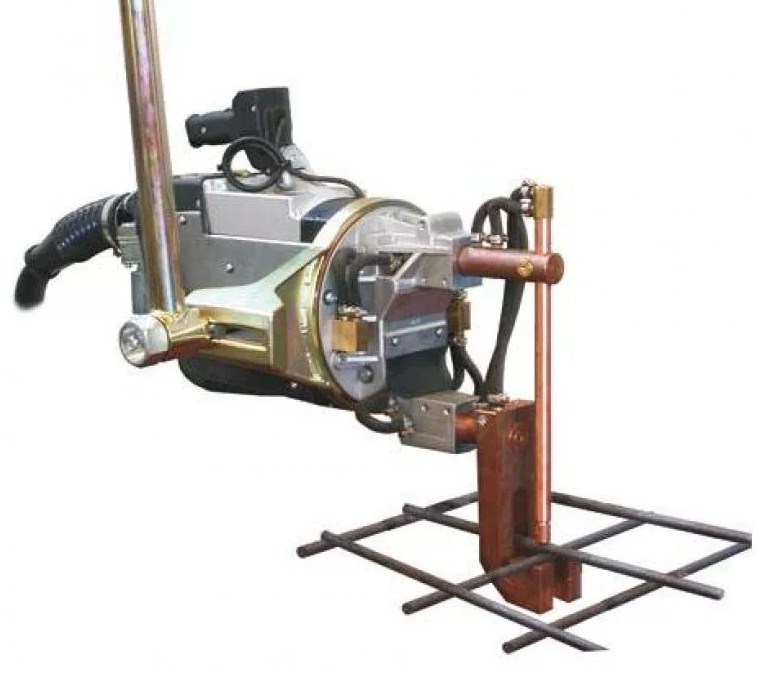
Автоматическая, полуавтоматическая, она же механизированная, сварка чаще применяется в цехах. Для серийного производства железобетонных изделий, которые станут частью конструкции на объекте.
В нижней таблице приведена маркировка сварочных соединений.
Стыковое
| Название | Обозначение 1 | Положение в пространстве | Обозначение 2 |
| стыковая, контактная | С1 | горизонтальное | Кт |
| механизированная, ванная, в форме, под флюсом | С5 | горизонтальное | Рп |
| одноэлектродная, ванная, в форме | С7 | горизонтальное | Ра |
| ванная, в форме, под флюсом, механизированная | С8 | вертикальное | Мф |
| ванная, в форме, одноэлектродная | С10 | вертикальное | Ра |
| дуговая, порошковой проволокой, механизированная, на скобе | С14 | горизонтальное | Мп |
| ванная, шовная, на скобе | С15 | горизонтальное | Рс |
| дуговая, порошковой проволокой, механизированная, на скобе, многослойная | С17 | вертикальное | Мп |
| ручная, дуговая, на скобе, многослойным швом | С19 | вертикальное | Рм |
| механизированная, ручная, дуговая, швы с накладками из стержней | С21 | любое | Рн, Мн |
| механизированная, ручная, шов внахлестку | С23 | любое | Рэ, Мэ |
Крестообразное
| Название | Обозначение 1 | Положение в пространстве | Обозначение 2 |
| точечная, контактная | К1 | любое | Кт |
| механизированная, ручная, дуговая, прихватками | К3 | любое | Рп, Мп |
Тавровое
| Название | Обозначение 1 | Положение в пространстве | Обозначение 2 |
| механизированная, дуговая, без присадочного металла, под флюсом | Т1 | вертикальное | Мф |
| ручная, дуговая, под флюсом, с малой механизацией, без присадочного металла | Т2 | вертикальное | Рф |
| механизированная, дуговая, в углекислоте, в раззенкованное или цекованное отверстие | Т11 | вертикальное | Мз |
| ручная, дуговая, валиковый шов в раззенкованное отверстие | Т12 | вертикальное | Рз |
Нахлесточное
| Название | Обозначение 1 | Положение в пространстве | Обозначение 2 |
| механизированная, ручная, дуговая, в углекислом газе | Н1 | любое | Рш, Мш |
| по рельефной пластине, контактная | Н2 | горизонтальное | Кр |
| по двум рельефам, контактная | Н3 | горизонтальное | Кр |
По регламенту Охраны труда сварку арматуры на высоте следует осуществлять только с надежных устойчивых площадок. К которым относятся леса и подмости. Высотой считается уровень, официально от 1,5 м от уровня земли, неофициально – выше человеческого роста.
И здесь уже сложно работать с тяжелыми клещами точечной сварки. Используется дуговая ручная, реже ванная сварка.
Стыковое
Cтыковка арматуры сваркой имеет 11 вариантов исполнения:
- С1-Ко – сварка арматуры встык контактным способом. Разделка концов стержней прямая, без фасок.
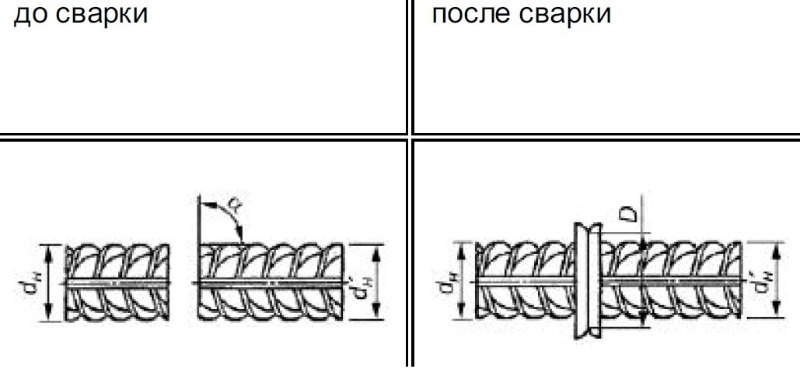
Допускается приваривать прутки следующих классов:
- В500С диаметром10 – 12 мм;
- А240 толщиной 10 – 40 мм;
- А400С размером 10 – 40 мм;
- Ап600С диаметром 10 – 32 мм;
- А800С Ø10 – 32 мм;
- А1000С диаметром 10 – 22 мм;
- А500С толщиной 10 – 40 мм;
- А600С размером 10 – 40 мм.
Диаметр грата от 1,2d. Применение только для одинаковых или соседних типоразмеров. Заготовки укладываются между электродами. При подаче тока металл разогревается либо до температуры пластической деформации, либо до плавления. Затем детали прижимают с силой друг к другу. Поверхностные пленки выдавливаются наружу. Место стыка становится монолитным.
- С5-Мф и С7-Рв
Ванная горизонтальная сварка в инвентарной съемной форме из меди. Соединение встык. Зазор между заготовками 12 – 20 мм для прямых концов или 5 – 12 мм для скошенного края. Съемная ванночка. Разделка кромок прямая, один или оба края со скосом 10 – 15°. Диаметр арматуры 20 – 40 мм, класс А240 и А400С.
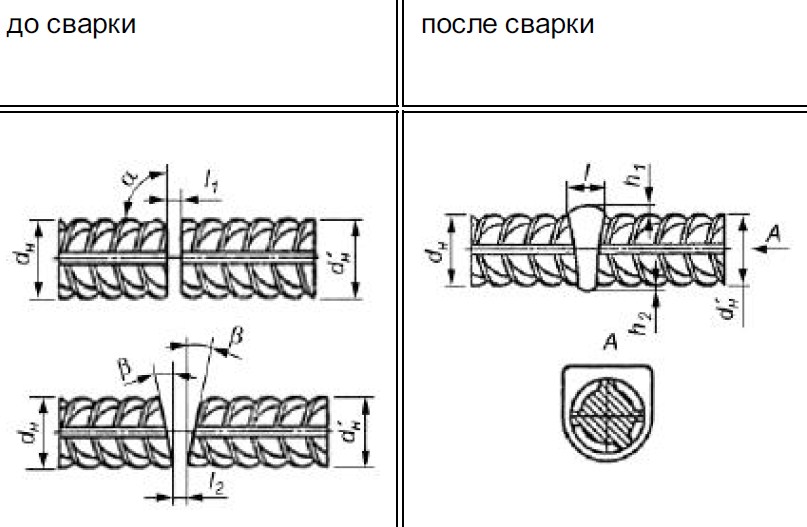
Движение электрода осуществляется таким образом, чтобы равномерно проплавлять торцы заготовок и заполнять форму металлом. Инвентарная формочка обжимает детали, и служит кондуктором. Разжимается и снимается по окончании процесса.
Вместо меди могу использоваться ванны из графита или керамики. Длина этого приспособления не нормируется. Качество сварного стыка считается самым надежным в своей категории неразъемных соединений.
- С8-Мф и С10-Рв
Ванное соединение вертикального типа контактной сваркой в инвентарную формочку. Рв – ручным методом. Мф – механизированным способом. С применением одного или нескольких электродов, встык. В съемной ванне из графита, меди, керамики.
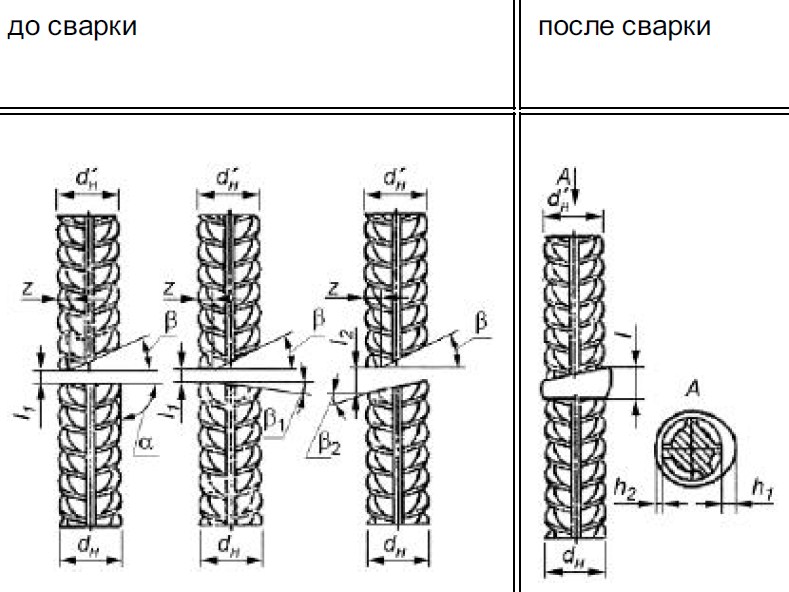
Разделка кромок трех типов:
- нижний торец прямой, на верхнем скос 40 – 50° от середины;
- скос на нижнем торце от середины 10 – 15°, сверху все то же самое;
- скос на нижнем торце 20 – 25° в противоположную сторону, разделка верхнего торца стандартная.
Зазор между деталями 5 – 15 мм, 3 – 10 мм в первых двух случаях, соответственно. Зазор 8 – 20 мм в третьем варианте. Таким способом можно варить вертикальные пруты диаметром 20 – 40 мм классов А400С и А240.
Обратный скос нижнего стержня применяется только для Ø 32 – 40 мм. Разделку нижней детали производить не нужно при использовании одного электрода.
- С14-Мп и С15-Рс
Стыковое горизонтальное соединение порошковой проволокой механизированного типа Мп и ванно-шовным способом вручную на накладке скобе Рс.
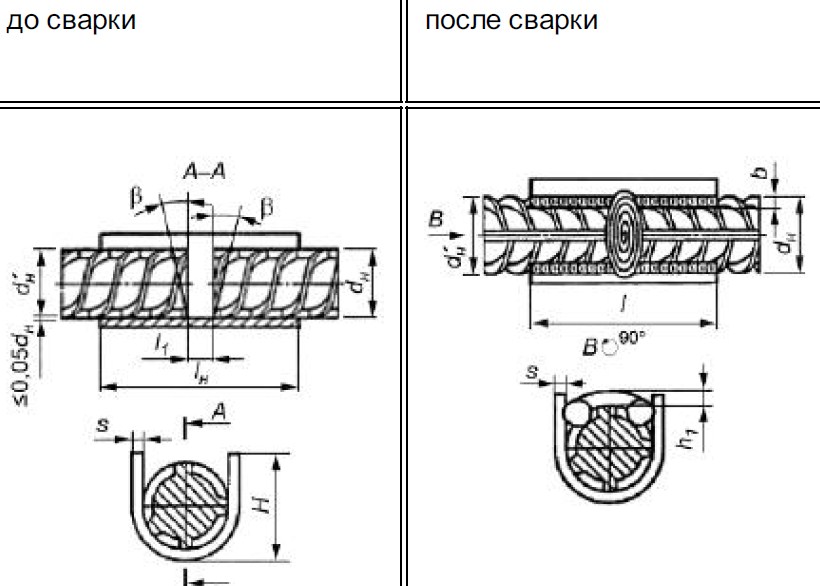
Можно сваривать рифленку класса А400, Ат500, А500С, А600С и гладкую А240 диаметром 20 – 40 мм. Разделка кромок прямая или со скосом 8 – 10 градусов. Зазор между торцами заготовок 10 – 20 мм.
Высота скобы 1,2d без учета толщины материала. толщина скобы 6 и 8 мм для диаметров 20 – 25 мм и 28 – 40 мм, соответственно.
Формочка здесь несъемная. Детали крепятся к ней на прихватках, как на верхнем чертеже. После заполнения металлом ванночка остается на месте соединения кожухом.
- С17-Мп и С19-Рм
Вертикальные швы, дуговая сварка. Мп – механизированная многослойная, на скобе, проволокой из порошковой стали. Рм – ручная на стальной накладке, тоже многослойным швом.
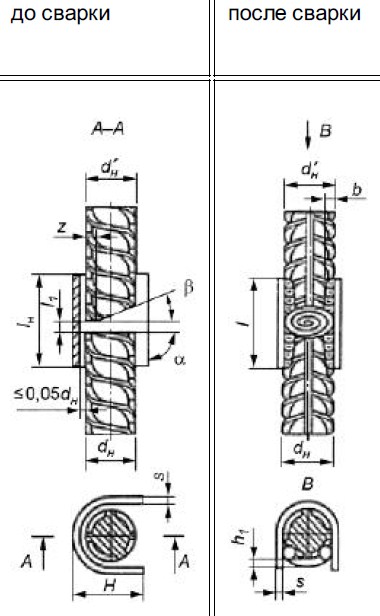
Для классов арматуры А240, А400С, А500С и А600С диаметром 20 – 40 мм. Длина скобы 3d, ширина зазора 6 – 8 мм. Нижняя кромка прямая, верхняя со скосом 30 – 40°, но, не от края, а с расстояния 0,15d. Заполнение ванночки неполное.
- С21-Рн и С21-Мн
Ручная и механизированная дуговая сварка швов со стержневыми накладками в любом пространственном положении.
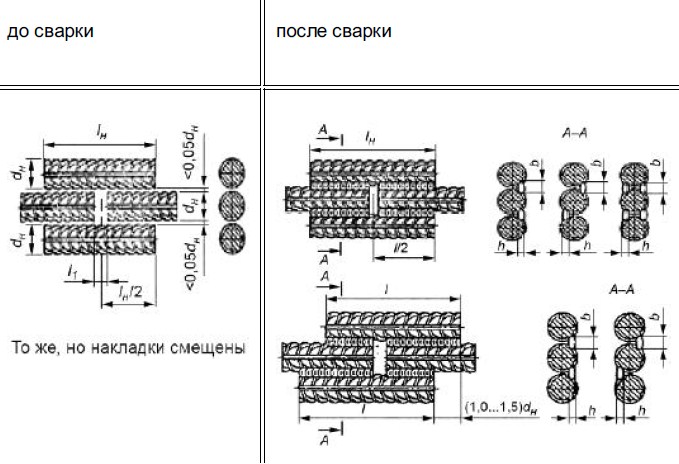
Для классов арматуры А240, А400 Ø10 – 40 мм, А600, А800 Ø10 – 32 мм, А1000 Ø10 – 22 мм, А500С, А600С Ø10 – 40 мм и В500С Ø10 мм, 12 мм. Длина накладок 6d – 10d. Ширина зазора 0,5d, длина смещения 1 – 1,5d.
При стыковке толстой арматуры 25 – 40 мм накладки заменяют усиленными скобами. С обеих сторон швы накладывают на прутки класса А400С и А240. Смещают накладки на арматуре класса А600С, А800С и А1000С.
- С23-Рэ и С23-Мэ
Ручная и механизированная сварка дуговая с нахлестными швами для бетонных конструкций.
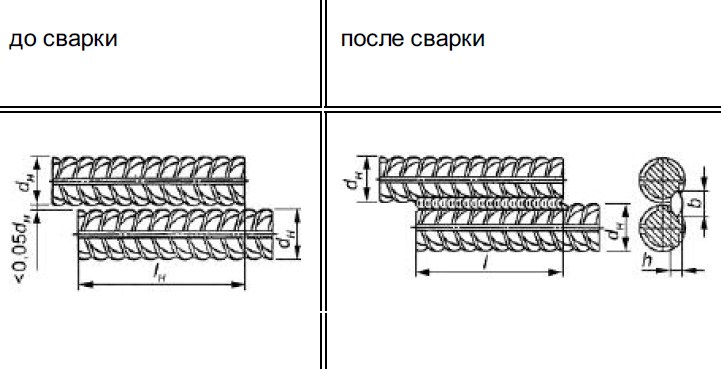
Для арматуры А240, А400, А500С, А600С диаметром 10 – 25 мм и В500С толщиной 10 – 12 мм. Длина нахлеста 6d – 10d. Шов односторонний или с обеих сторон. Допускается любое сочетание диаметров в пределах указанного диапазона.
Крестообразное
Часто сварные арматурные каркасы изготавливаются из сеток. То есть, прутки, не наращиваются здесь по длине, а перекрещиваются под прямыми, острыми углами. Такие стыки называются крестообразными, бывают двух видов:
- К1-Кт
Точечная контактная сварка арматуры в любом пространственном положении. Угол перекрещивания 30 – 90°. Метод подходит для арматуры 3 – 12 мм класса В500, 4 – 12 мм В500С, 5,5 – 40 мм А240, 6 – 40 мм класса А400С, А500С, 10 – 40 мм А600С.
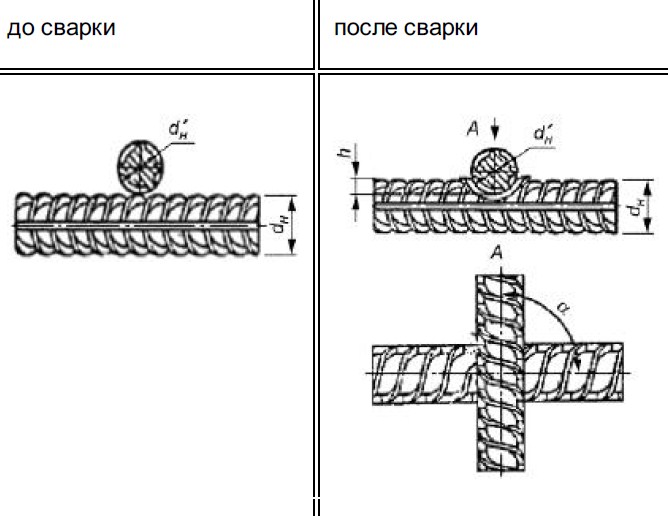
В ГОСТ 14098 инструкция сварки арматуры допускает стыковку стержней одинакового диаметра или с отношением размера максимум 0,25d. Верхний пруток должен утапливаться в нижний на величину 0,16 – 0,5%.
- К3-Рп и К3-Мп
Сварка прихватками дуговая ручная и механизированная. В любом пространственном положении элементов каркасов балок, колонн.
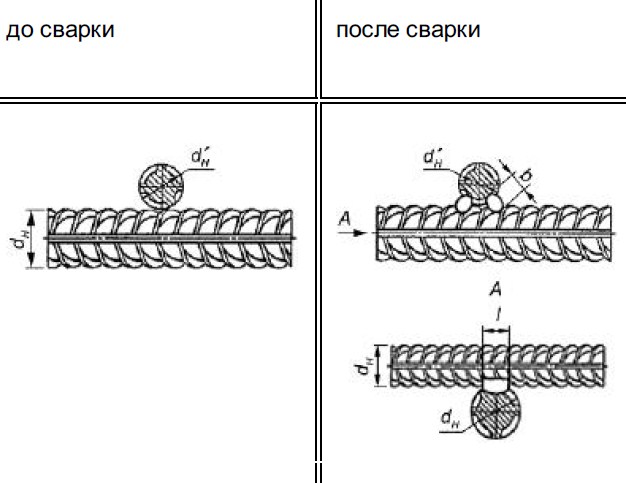
14 Соединение крестообразное К3
В инструкции указана арматура 10 – 40 мм классов А240, А500С, А600С и 10 – 28 мм класса А400.
Тавровое
На вопрос, как варить арматуру электросваркой к стандартным видам проката, как раз отвечает тавровое соединение. Пруток прислонен под прямым углом к полке уголка, швеллера, пластины, тавра. И это единственное отличие от стыкового шва.
На стройке применяются соединения арматуры сварные тавровые следующих типов:
- Т1-Мф
Под флюсом, механизированная дуговая сварка без присадочного материала. Вертикальный шов.
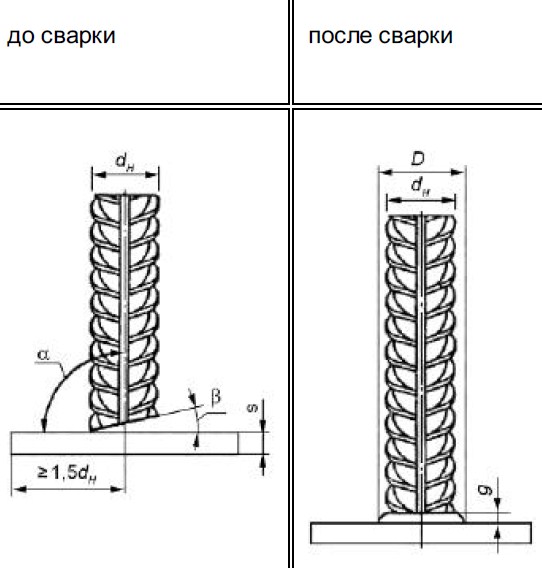
Этот шов подходит для рифленки Ø14 – 40 мм класса В500С, Ø8 – 40 класса А240, А400С, А500С. Кромка разделывается под углом в пределах 15°. В результате тестов выявлено оптимальное соотношение толщины полки металлопроката закладного изделия к диаметру прутка от 0,5 – 0,75 и более.
Для тонкостенной трубы, уголка этот способ не используется. Допускается наклон стержня меньше 5° в любую сторону.
- Т2-Рф
Под флюсом, ручная дуговая сварка без присадочного металла. Вертикальный шов.
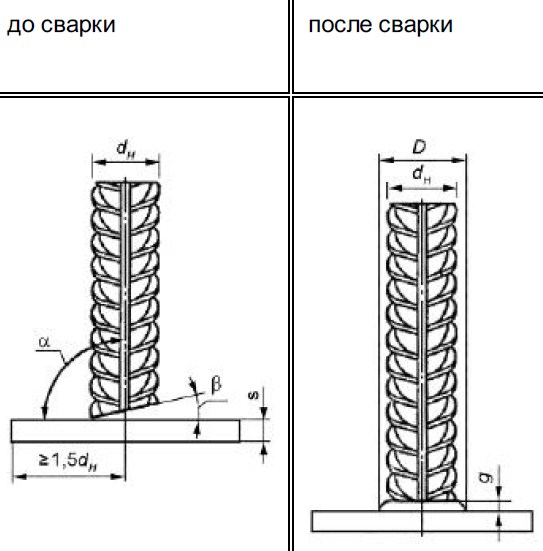
Подходит для арматуры класса В500С диаметром 8 – 12 мм, А400С, А500С диаметром 8 – 25 мм, А240 диаметром 8 – 40 мм. Разделка кромки – скос от 5 до 15 градусов. Величина площадки минимум 3d. Наклон стержня в пределах 5° с контролем по уровню. Толщина пластины от 4 – 6 мм.
- Т11-Мз
В углекислой среде, механизированная дуговая сварка. Вертикальный шов. В отверстие зенкованное или цекованное, размером d +10 мм.
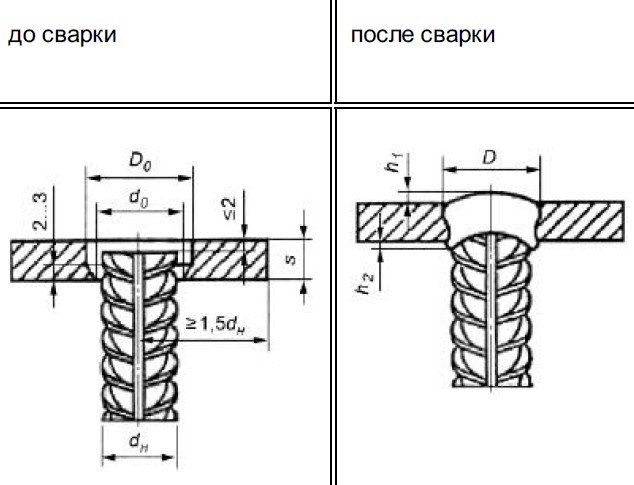
Метод используется для неразъемного соединения труб, пластин, уголка, швеллера, тавра с арматурой А240, А400С, А500С и А600С классов. Для диаметра 12 – 16 мм минимальная толщина пластины 8 мм, для диаметра 18 – 20 мм от 10 мм, для диаметра 22 – 25 мм от 12 мм.
- Т12-Рз
Ручная дуговая сварка. Вертикальный шов в раззенкованном отверстии.
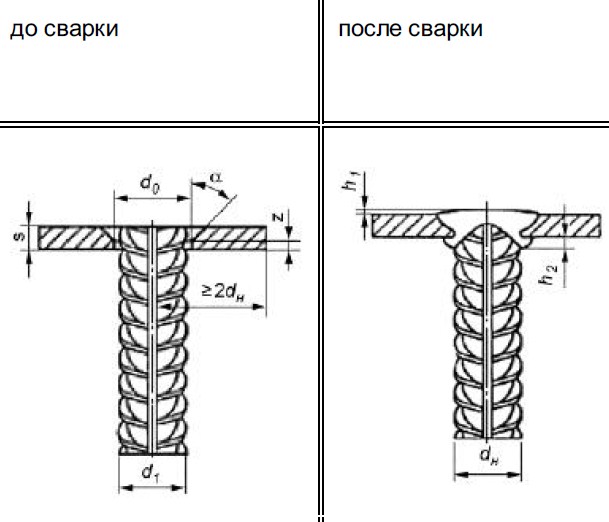
Технология используется для сварки закладных элементов. С взаимным соотношением размеров арматуры и пластины, полки уголка:
- Ø 8 – 40 мм, класс 240 и А400С, толщина пластины от 6 мм;
- Ø 10 – 40 мм, класс А400С и А500С, толщина пластины от 8 мм;
- Ø 8 – 12 мм, класс В500С, толщина пластины от 6 мм.
Отверстие должно быть правильно обработано зенкером. Подварочный шов используется только для диаметров арматуры от 12 мм.
Нахлесточное
Строители знают несколько способов, как сварить арматуру между собой для наращивания по длине или в перекрестье сетки. Нахлесточные соединения часто путают со стыковыми. На самом деле они применяются для неразъемного присоединения арматуры к пластине в одной с ней плоскостью.
- Н1-Рш и Н1-Мш
Ручная и механизированная в среде углекислого газа, соответственно. Любое пространственное положение.
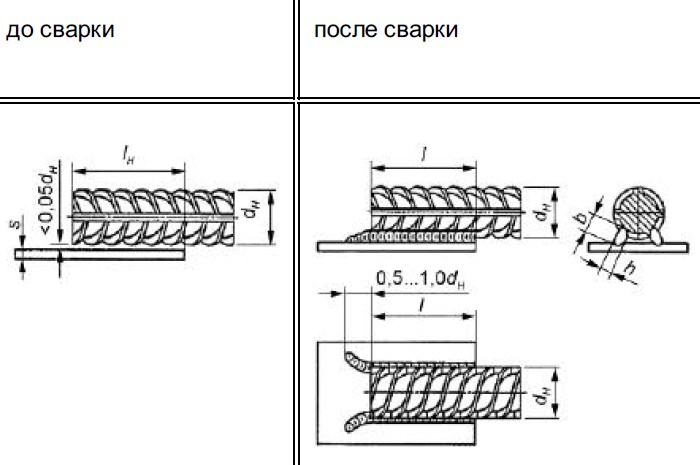
Арматуру классов А240 и А400С диаметром 10 – 32 мм можно приваривать к пластинам толщиной от 4 мм или 0,3d. Классов Ап600С, А800С, А500С, А600С диаметром 10 – 32 мм, А1000С диаметром 10 – 22 мм и В500С диаметром 10 – 12 мм к пластине толщиной от 5 мм или 0,4d. С учетом свариваемости марки стали.
- Н2-Кр
Контактная точечная горизонтальная сварка внахлест на пластине по одному рельефу.
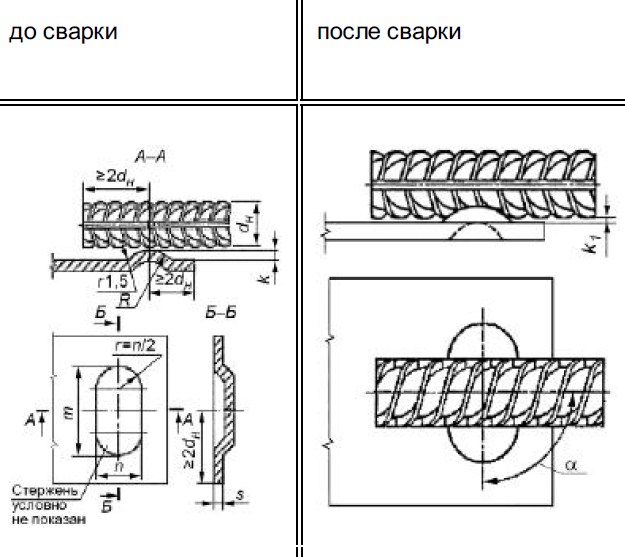
Пригодна сварка арматуры внахлест для классов арматуры:
- А400С, А500С, А600С диаметром 6 – 16 мм, радиус рельефа от 1,6d, размеры выступа 2d x (1,8d + 10);
- А240 диаметром 6 – 16 мм, радиус рельефа от 1,4d, размеры выступа 1,8d x (1,8d + 10);
- В500С диаметром 6 – 12 мм, радиус рельефа от 1,6d, размеры выступа 2d x (1,8d + 10).
Толщина пластины от 4 мм или 0,3d. Расположение оси прутка строго под прямым углом к оси выступа штамповки.
- Н3-Кр
Сварка на пластине горизонтальная контактная по двум рельефам.
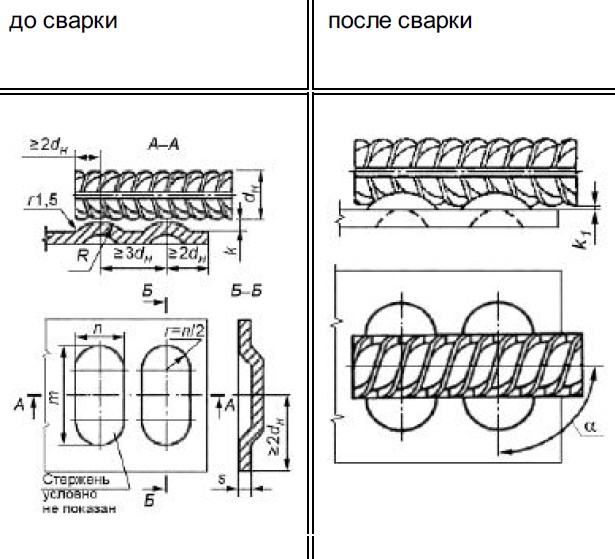
Используется этот способ для арматуры 12 мм класса В500С и 12 – 16 мм классов А400, А500С, А600С, А240. Толщина пластины для гладкого прутка от 1,4d, для рифленого от 1,6d. Расположение осей выступов и прутка перпендикулярное в одной плоскости.
Способы сварки арматуры
Все представленные выше сварные соединения арматуры выполняются тремя способами: контактной, дуговой либо ванной сваркой. В первом случае используется аппарат полуавтомат инвертор и плавящийся электрод. Во втором варианте применяются специальные клещи. Ванная сварка выполняется одним или несколькими электродами.
В нормативах по охране труда указано, каким образом следует осуществлять сварку арматуры на высоте от 1,5 метров. Там же указано, с применением каких устройств допускается производить сварку арматуры на высоте. И это компактные инверторы для дуговой сварки.
Термомеханическим (контактным) способом изготавливают сетки монолитных фундаментов. Это же устройство применяют для изготовления закладных изделий.
Контактная
Внутри своей категории сварка контактная арматуры подразделяется на три категории:
- рельефная;
- стыковая;
- точечная.
На вопрос, как следует осуществлять сварку арматуры на высоте ответ содержится в КЗОТ.
Для рельефной сварки на пластине закладного изделия методом штамповки изготавливается локальное возвышение – рельеф. Во время точечного нагрева выпуклость оплавляется. В зоне контакта с ней арматура внедряется в металл пластины.
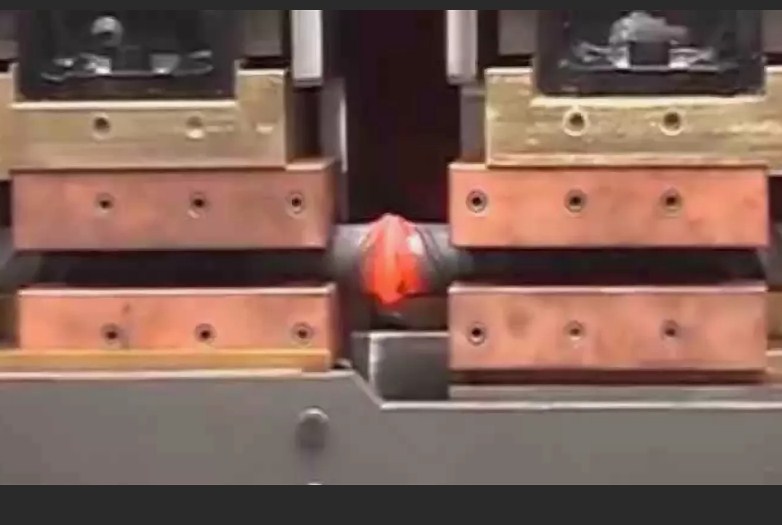
Во время стыковой сварки зона контакта резко увеличивается. По все плоскости контакта образуется сварочный стык. Точечной сваркой обычно сваривают перекрестья арматурных сеток. Один стержень в этом варианте осаждается под давлением клещей в тело другого прутка.
Ванная
Из-за достаточно узкой области применения многие сварщики не владеют данной технологией. На вопрос сварка арматуры ванным способом что это могут ответить специалисты строительной отрасли.
Производится сварка арматуры ванным способом внутри специальной формы. Это подвид дуговой сварки плавящимся электродом. Но, расплавленный металл здесь полностью остается внутри шва. Для этого концы стержней разделываются специальным образом. Укладываются внутри ванночки для сварки арматуры с регламентированным зазором.
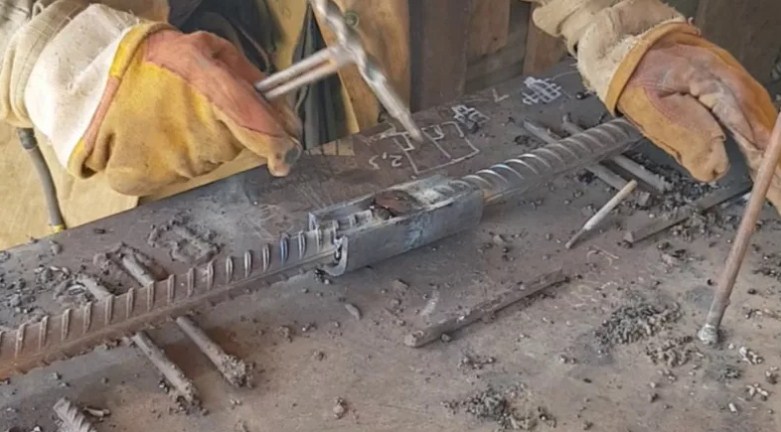
Ванночка может быть съемной инвентарной из графита, керамики, меди. Или несъемной из стальной U-образной скобы. По умолчанию ванная сварка арматуры колонн производится в вертикальном положении. Наращивание прутков по длине балок, ригелей осуществляется в горизонтальном положении, соответственно.
Применяется ванная сварка арматуры технология для обеспечения высокого качества шва. Которое невозможно получить другими методами непосредственно на строительной площадке.
Керамические съемные и стальные несъемные ванночки для арматуры одноразовые. Графитные и медные накладки многоразовые.
Дуговая
Благодаря компактным размерам оборудования дуговая электродная сварка считается универсальным методом неразъемных соединений. В том числе, на строительной площадке. Внутри своей категории имеется классификация по нескольким признакам:
- степень непрерывности процесса – прихватками, непрерывным швом;
- защита жидкой ванны – среда инертного газа, флюс, шлаковая корка, без защиты;
- степень механизации процесса – ручная, механизированная.
Выбор метода, как правильно варить арматуру электросваркой в конкретных условиях, выбирает проектировщик. Обычно используется плавящийся электрод.
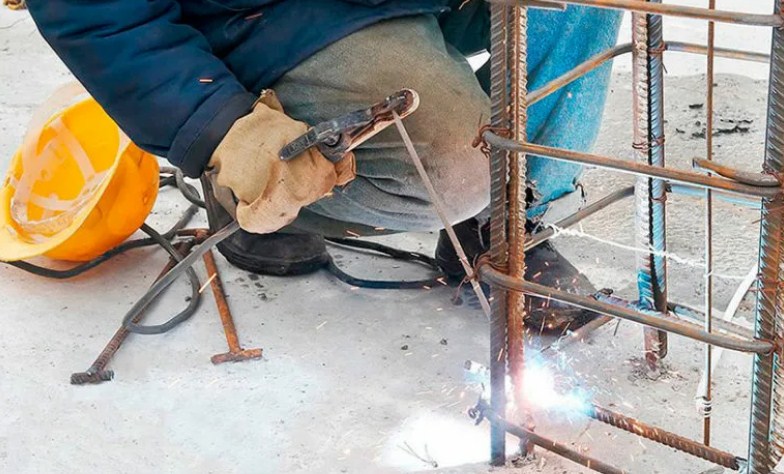
Ванночка расплавленного металла может защищаться шлаком, флюсом, инертным газом. Используется переменный, постоянный сварочный ток. Применяется соединение арматуры сваркой дугового типа для всех видов стыков.
Выбор типа и метода сварки арматуры
В проект ж/б конструкций арматура сварная закладывается по таблице эксплуатационных свойств при нагрузке статической:
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | 5 | 5 | 4 | 3 |
| до 28 мм А400С | 5 | 4 | 4 | 3 |
| до 40 мм А400С | 4 | 4 | 3 | 3 |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 5 | 4 |
| до 32 мм А500С | 5 | 5 | 5 | 4 |
| до 40 мм А500С | 5 | 5 | 5 | 4 |
| до 20 мм А600С | 5 | 5 | 4 | 4 |
| до 32 мм А600С | 5 | 5 | 4 | 4 |
| до 40 мм А600С | 5 | 5 | 4 | 4 |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | 3 | НД | НД | НД |
| до 28 мм А400С | 3 | НД | НД | НД |
| до 40 мм А400С | НД | НД | НД | НД |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 4 | НД |
| до 32 мм А500С | 5 | 5 | 4 | НД |
| до 40 мм А500С | 5 | 5 | 4 | НД |
| до 20 мм А600С | 5 | 5 | 4 | НД |
| до 32 мм А600С | 5 | 5 | 4 | НД |
| до 40 мм А600С | 5 | 5 | 4 | НД |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | 5 | 5 | 4 | 3 |
| до 28 мм А400С | 5 | 5 | 4 | 3 |
| до 40 мм А400С | 4 | 4 | 3 | НД |
| до 32 мм Ап600С, А800С | 3 | 3 | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 5 | 4 |
| до 32 мм А500С | 4 | 4 | 4 | 3 |
| до 40 мм А500С | 4 | 4 | 4 | 3 |
| до 20 мм А600С | 5 | 5 | 5 | 4 |
| до 32 мм А600С | 4 | 4 | 4 | 4 |
| до 40 мм А600С | 3 | 3 | 3 | 3 |
С5-Мф, С7-Рв, С8-Мф, С10-Рв
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | ТН | ТН | ТН | ТН |
| до 28 мм А400С | 5 | 4 | 4 | 3 |
| до 40 мм А400С | 4 | 3 | 3 | 3 |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | НД | НД | НД | НД |
| до 32 мм А500С | НД | НД | НД | НД |
| до 40 мм А500С | НД | НД | НД | НД |
| до 20 мм А600С | НД | НД | НД | НД |
| до 32 мм А600С | НД | НД | НД | НД |
| до 40 мм А600С | НД | НД | НД | НД |
С14-Мп, С15-Рс, С17-Мп, С19-Рм
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | ТН | ТН | ТН | ТН |
| до 28 мм А400С | 5 | 4 | 4 | 3 |
| до 40 мм А400С | 4 | 3 | 3 | 3 |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | ТН | ТН | ТН | ТН |
| до 32 мм А500С | 5 | 5 | 4 | 3 |
| до 40 мм А500С | 5 | 5 | 4 | 3 |
| до 20 мм А600С | ТН | ТН | ТН | ТН |
| до 32 мм А600С | 5 | 5 | 4 | 3 |
| до 40 мм А600С | 5 | 5 | 4 | 3 |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | 5 | 5 | 4 | 3 |
| до 28 мм А400С | 5 | 5 | 4 | 3 |
| до 40 мм А400С | 4 | 4 | 3 | 3 |
| до 32 мм Ап600С, А800С | 4 | 4 | 3 | НД |
| до 22 мм А1000С | 4 | 3 | 3 | НД |
| до 20 мм А500С | 5 | 5 | 4 | 4 |
| до 32 мм А500С | 5 | 5 | 4 | 4 |
| до 40 мм А500С | 5 | 5 | 4 | 4 |
| до 20 мм А600С | 5 | 5 | 4 | 4 |
| до 32 мм А600С | 5 | 5 | 4 | 4 |
| до 40 мм А600С | 5 | 5 | 4 | 4 |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 4 | 4 |
| до 18 мм А400С | 5 | 5 | 4 | 3 |
| до 28 мм А400С | НД | НД | НД | НД |
| до 40 мм А400С | НД | НД | НД | НД |
| до 32 мм Ап600С, А800С | 4 | 4 | 3 | НД |
| до 22 мм А1000С | 4 | 3 | 3 | НД |
| до 20 мм А500С | 5 | 5 | 4 | 3 |
| до 32 мм А500С | 5 | 5 | 4 | 3 |
| до 40 мм А500С | НД | НД | НД | НД |
| до 20 мм А600С | 5 | 5 | 4 | 3 |
| до 32 мм А600С | 5 | 5 | 4 | 3 |
| до 40 мм А600С | НД | НД | НД | НД |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 4 |
| до 18 мм А400С | 5 | 5 | 4 | 3 |
| до 28 мм А400С | 4 | 4 | 3 | 3 |
| до 40 мм А400С | 4 | 3 | 3 | НД |
| до 32 мм Ап600С, А800С | 4 | 4 | 3 | НД |
| до 22 мм А1000С | 4 | 3 | 3 | НД |
| до 20 мм А500С | 5 | 5 | 4 | 3 |
| до 32 мм А500С | 5 | 5 | 4 | 3 |
| до 40 мм А500С | НД | НД | НД | НД |
| до 20 мм А600С | 5 | 5 | 4 | 3 |
| до 32 мм А600С | 5 | 5 | 4 | 3 |
| до 40 мм А600С | НД | НД | НД | НД |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 5 |
| до 18 мм А400С | 5 | 5 | 4 | 4 |
| до 28 мм А400С | НД | НД | НД | НД |
| до 40 мм А400С | НД | НД | НД | НД |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 4 | 4 |
| до 32 мм А500С | НД | НД | НД | НД |
| до 40 мм А500С | НД | НД | НД | НД |
| до 20 мм А600С | 5 | 5 | 4 | 4 |
| до 32 мм А600С | НД | НД | НД | НД |
| до 40 мм А600С | НД | НД | НД | НД |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 4 |
| до 18 мм А400С | 5 | 4 | 4 | 4 |
| до 28 мм А400С | 5 | 4 | 4 | 4 |
| до 40 мм А400С | 4 | 3 | 3 | НД |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 5 | 4 |
| до 32 мм А500С | 5 | 5 | 5 | 4 |
| до 40 мм А500С | 4 | 4 | НД | НД |
| до 20 мм А600С | х | Х | х | х |
| до 32 мм А600С | х | Х | х | х |
| до 40 мм А600С | х | Х | х | х |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 5 | 4 |
| до 18 мм А400С | 5 | 4 | 4 | 4 |
| до 28 мм А400С | 5 | 4 | 4 | 4 |
| до 40 мм А400С | НД | НД | НД | НД |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 5 | 4 |
| до 32 мм А500С | 5 | 5 | 5 | 4 |
| до 40 мм А500С | НД | НД | НД | НД |
| до 20 мм А600С | НД | НД | НД | НД |
| до 32 мм А600С | НД | НД | НД | НД |
| до 40 мм А600С | НД | НД | НД | НД |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 4 | 4 |
| до 18 мм А400С | 5 | 4 | 3 | 3 |
| до 28 мм А400С | 5 | 4 | 3 | 3 |
| до 40 мм А400С | 5 | 4 | 3 | 3 |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 4 | 4 |
| до 32 мм А500С | 5 | 5 | 4 | 4 |
| до 40 мм А500С | НД | НД | НД | НД |
| до 20 мм А600С | как А500С | как А500С | как А500С | как А500С |
| до 32 мм А600С | как А500С | как А500С | как А500С | как А500С |
| до 40 мм А600С | как А500С | как А500С | как А500С | как А500С |
| Диаметр и класс стали | От 0°С | До -30°С | До -40°С | До -55°С |
| до 32 мм А240 | 5 | 5 | 4 | 4 |
| до 18 мм А400С | 5 | 4 | 3 | 3 |
| до 28 мм А400С | 5 | 4 | 3 | 3 |
| до 40 мм А400С | 5 | 4 | 3 | 3 |
| до 32 мм Ап600С, А800С | НД | НД | НД | НД |
| до 22 мм А1000С | НД | НД | НД | НД |
| до 20 мм А500С | 5 | 5 | 4 | 4 |
| до 32 мм А500С | 5 | 5 | 4 | 4 |
| до 40 мм А500С | 5 | 5 | 4 | НД |
| до 20 мм А600С | как А500С | как А500С | как А500С | как А500С |
| до 32 мм А600С | как А500С | как А500С | как А500С | как А500С |
| до 40 мм А600С | как А500С | как А500С | как А500С | как А500С |
ТН – технически невыполнимо;
НД – не допускается к использованию;
3 – соответствует регламенту ГОСТ 10922 (Сварные соединения);
4 – отвечает условиям ГОСТ 34028 (Стали в исходном состоянии);
5 – удовлетворяет нормативам ГОСТ Р 52544, сварной шов имеет одинаковую прочность с металлом свариваемых деталей.
При выборе необходимо учитывать условия свариваемости арматуры по диаметрам и маркам стали.
Оборудование
Выполняется стыковка арматуры ГОСТ оборудованием разной конструкции и назначения. Автоматизация процесса возможна только на предприятии. В пределах строительной площадки используются ручные типы ванной, дуговой и контактной сварки.
Для контактной сварки
Из-за внешней схожести аппарат для сварки арматуры контактным способом получил название клещей. Для получения неразъемного соединения нужно нагреть концы деталей и прижать их друг к другу после этого.
В отличие от сварочного электродугового держателя в клещи встроен функционал зажима. Обычно механического или пневматического типа. И это резко увеличивает габариты и вес инструмента.
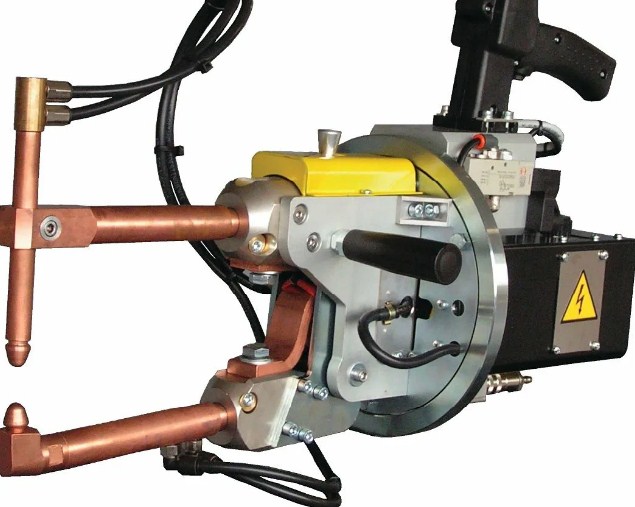
Поэтому часто используются подвесные сварочные клещи с вертикальным, горизонтальным расположением электродов. Питание подается из бытовой однофазной сети 220 В переменного тока. То есть, сварщик таскает за собой по площадке и клещи, и удлинитель.
5.2 Для дуговой сварки
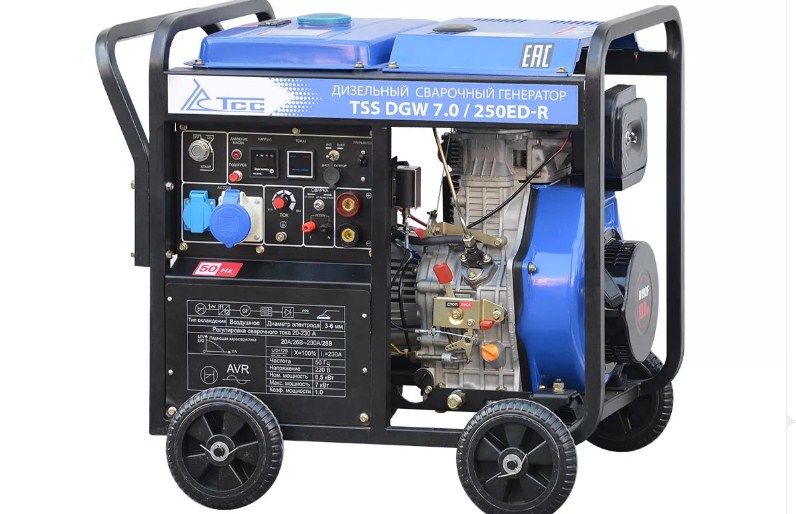
Всего существует три категории сварочного оборудования для дуговой сварки. Генераторы самые массивные крупногабаритные из них. Используются на удаленных объектах без электроснабжения. Имеют двигатель ДВС (бензин, солярка), который и крутит ротор генератора, вырабатывающий ток.
На электрифицированных стройплощадках используются более компактные трансформаторы и выпрямители. Первые изменяют характеристики тока и напряжения бытовой 220 В или промышленной 380 В сети. Во вторых переменный ток преобразуется в постоянный.
В трансформаторе 220 В превращается в 75 В на холостом ходе. Сила тока регулируется изменением зазора между дросселем и катушкой. Наиболее распространены однокорпусные трансформаторы СТШ, ТСК, ТС и ТД.
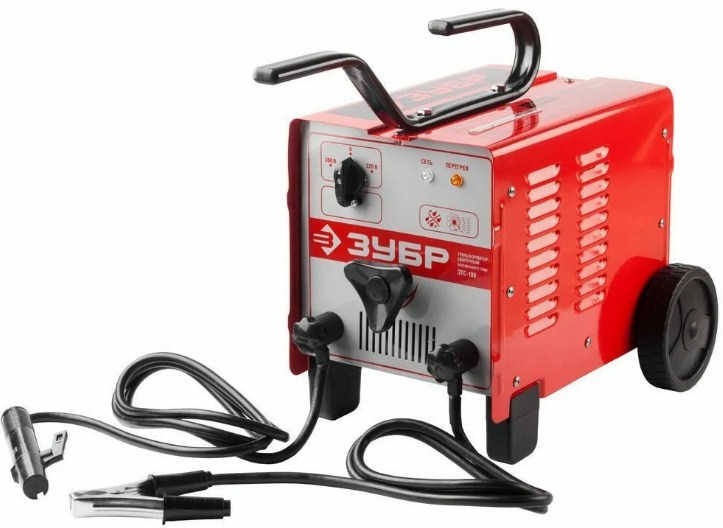
При помощи этого оборудования осуществляется сварка ванным способом арматуры для балок и колонн. Хоть здесь и имеется ванночка для арматуры, необходимо мощное оборудование для непрерывного шва. Даже на замену электрода здесь отводится, не более 4 секунд.
Выпрямителем называют аппараты постоянного напряжения. Они выпрямляют амплитуду переменного тока, за что и получили свое название. Основное достоинство – на постоянном токе проще удерживать дугу.
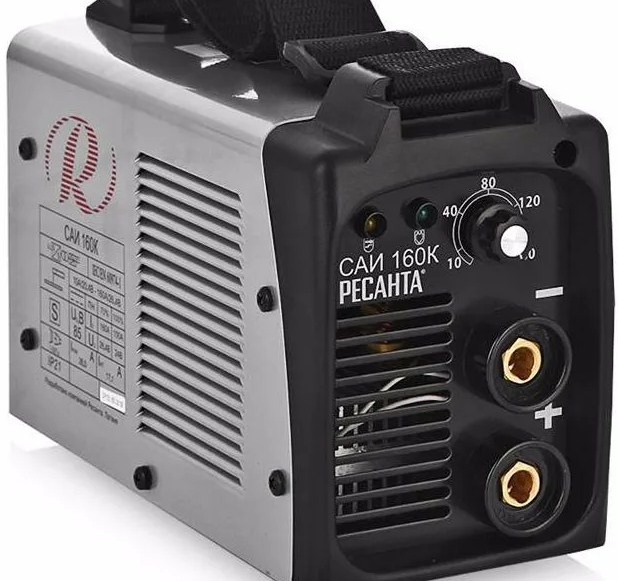
Подвидом выпрямителя является инвертор. После выпрямления тока здесь происходи увеличение характеристики частоты. После чего, на электрод, массу может подаваться, как переменный, так и постоянный ток.
Так как варить арматуру инвертором на порядок проще, а вес и габариты оборудования очень компактные, 90% работ на стройплощадке выполняется именно этим способом.
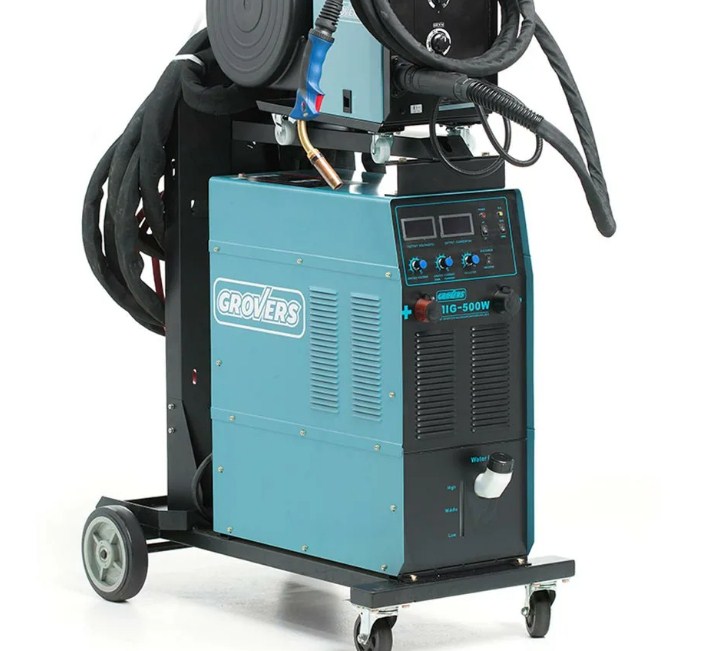
В полуавтоматах для механизации процесса вместо плавящегося электрода используется проволока. Бабина с ней крепится на самом инверторе. Проволока подается автоматически специальным механизмом. Благодаря компактным размерам это оборудование широко применяется на строящихся объектах.
Технические требования
В РФ используется несколько стандартов ГОСТ на сварку арматуры периодического и круглого профиля. Основными требованиями являются:
- сварка арматуры класса А-IIIВ выполняется до ее упрочнения методом вытяжки;
- точечная сварка контактная допускается в нахлесточных стыках закладных деталей, крестовых каркасов и сеток;
- стыковая сварка контактная используется для наращивания длины прутков, на заводе Ø 10 мм и менее, на стройплощадке Ø12 мм и более;
- ванная сварка разработана для стыковых швов стержней Ø20 мм и более;
- стыки горячекатаной арматуры должны иметь разбежку;
- стыки дуговой сварки не должны мешать использованию глубинного вибратора при уплотнении бетонной смеси.
В ГОСТ и СП информации, как следует осуществлять сварку арматуры на высоте человеческого роста и более, нет. Она содержится в материалах КЗОТ.
Сварка дуговая протяженными швами используется в следующих случаях:
- петли, анкеры для напрягаемой арматуры;
- монтаж ж/б изделий сборной конструкции;
- крестовые соединения прутков от 10 мм;
- стыковые соединения по длине.
Нахлесточные соединения Н1 и Н2 объясняют, как приварить арматуру к профильной трубе соосно. Поскольку в закладных деталях часто используются куски типового проката помимо пластин. Эта же технология нахлеста поясняет, как приварить арматуру к уголку дуговой сваркой.
В ванных соединениях применяется скоба накладка для сварки арматуры из стали, меди, графита или керамики.
Таким образом, сварка арматурных стержней между собой и к элементам закладых изделий может выполняться нахлестным, крестовым, стыковым способом. Методами контактной или дуговой сварки под слоем флюса, в среде защитного газа, электрошлаковым способом.
Можно ли сваривать арматуру для фундамента: 2 основных способа сборки каркасов

Заливка фундамента – важная и ответственная процедура, в которой нет мелочей. Имеют большое значение все этапы работ, от подготовки до процесса сушки отливки. У начинающих строителей часто возникает масса вопросов, касающихся сборки каркаса. В частности, они интересуются, можно ли сваривать арматуру для фундамента, или это недопустимый способ соединения. Читайте до конца, и вы сможете прояснить для себя все неясные вопросы, выбрать правильный способ сборки арматурного каркаса.
Особенности материала
Бетон – это строительный материал, обладающий на начальном этапе полужидкой структурой, и твердеющий при заливке в форму (опалубку). Из него можно изготовить монолитную деталь любой формы и размера, создать стены, перекрытия, опорные конструкции (фундамент). Материал обладает высокой прочностью, долговечностью, хорошо переносит перепады температуры.
Кроме этого, важными достоинствами бетона являются сравнительно низкая цена, а также простота работы с ним. Материал можно замешивать самостоятельно, прямо на площадке, но для больших отливок проще покупать нужное количество готового бетона определённой марки. Это позволит получить качественный материал, соответствующий всем нормам, требованиям ГОСТ и СНиП.
Однако, для того, чтобы выяснить, можно ли варить арматуру для фундамента, надо разобраться с отрицательными свойствами бетона. Прежде всего, он впитывает и попускает воду. Фундамент, находящийся под землёй, приходится гидроизолировать, защищая материал от контакта с почвенной влагой. Это важный момент, так как вода при замерзании расширяется и может разорвать отливку изнутри.
Второй недостаток бетона состоит в разной реакции на внешние воздействия. Он способен выдерживать большое давление, но на растяжение работает очень плохо. Это означает, что длинная бетонная лента легко выдержит любое давление, но усилие, приложенное к центральной точке, станет для неё губительным.
Для чего нужен арматурный каркас
Для компенсации растягивающих нагрузок внутрь бетонных изделий помещают специальную конструкцию – армирующий каркас. Он имеет форму пространственной решётки, расположенной внутри отливки так, чтобы принимать на себя все растягивающие воздействия. Самый простой вариант – четыре рабочих стержня, размещённых под поверхностью бетона на небольшой (5см) глубине. Есть и более сложные решётки, рассчитанные на принятие значительных нагрузок.
Конструкция каркаса представляет собой сочетание рабочих и вспомогательных стержней. Рабочие располагаются в продольном направлении, они толще и прочнее. Вспомогательные стержни используются только для поддержки рабочих прутков и нужны лишь до момента заливки. Все задачи каркаса выполняют рабочие стержни, а вспомогательные остаются в отливке, так как их невозможно извлечь.
Сборка каркаса производится прямо на площадке, перед заливкой бетона. Иногда используются заранее подготовленные элементы или целые конструкции, но чаще в ход идут отдельные прутки, порезанные по длине. Соединение стержней обычно производится с помощью мягкой отожжённой проволоки, из которой делаются обычные скрутки. Часто пользователи задумываются – можно ли сваривать арматуру для ленточного фундамента. На первый взгляд, это быстрее и прочнее, чем вязка проволокой. Однако, для ответа на этот вопрос необходимо рассмотреть работу армирующего пояса внимательнее.
Как работает арматура
Арматурные стержни имеют рифлёную поверхность. Она позволяет пруткам прочно сцепляться с бетоном и удерживать его в заданном положении. При возникновении разнонаправленных внешних нагрузок или воздействий, все усилия принимают на себя именно стержни. Бетон остаётся в работоспособном состоянии, исключается возникновение трещин или перелом ренты фундамента.
Каркас создаётся после тщательного расчёта. Необходимо определить толщину стержней, рассчитать их количество, определить и усилить наиболее нагруженные участки. Распределение стержней строго регламентируется – они размещаются на глубине 50 мм от поверхности отливки.
Расстояние между соседними прутками не должно превышать 50 см, а на ответственных участках используются сдвоенные элементы. Все требования к каркасу подробно изложены в СНиП, которыми необходимо руководствоваться на всех этапах строительства фундамента.
Понимание распределения нагрузок на каркас позволит ответить на часто возникающий вопрос – можно ли варить арматуру для фундамента, а не вязать. Функциональные задачи выполняют только рабочие стержни, расположенные вдоль отливки.
Для обеспечения конструкционной жёсткости принципиальную важность имеют только продольные соединения. Хомуты (поперечные элементы, выполненные в форме букв «О» или «П») необходимы только для фиксации рабочих стержней до момента заливки. В распределении или принятии нагрузок на фундамент они не участвуют, поэтому изготавливаются из прутков меньшей толщины, не имеющих рифления.
Прочность соединения элементов каркаса между собой необходима для принятия нагрузок в момент заливки. Бетон достаточно тяжёлый материал, который способен разрушить слабое крепление.
Некоторые строители для достижения высокой скорости сборки скрепляют прутки пластиковыми хомутами. Во время заливки они часто лопаются. Приходится восстанавливать каркас, останавливая заливку. Это крайне нежелательные ситуации, поскольку время жизнеспособности бетона ограничено и не терпит перерывов в работе. Поэтому, принято пользоваться достаточно прочными способами сборки.
Способы соединения арматуры
Сборка каркасов производится прямо на строительной площадке. Это означает, что для выполнения процедуры требуются простые и быстрые методы соединения стержней. К наиболее распространённым способам относят вязку при помощи мягкой отожжённой проволоки толщиной 0,8-1,5 мм.
Технология такого соединения проста, но у многих начинающих строителей она вызывает неприятие из-за отсутствия навыков. Поэтому у них возникает вопрос, можно ли варить арматуру под фундамент, ведь это быстрее и надёжнее.
Необходимо сразу сказать – принципиальных противопоказаний к сварке каркасов нет. Мало того, на многих специальных конструкциях, где используются арматурные стержни увеличенного размера, сварка является единственно допустимым способом сборки. Каркасы получаются массивными и очень тяжёлыми, проволочные скрутки попросту не смогут выдержать нагрузок при заливке бетона.
Однако, для таких соединений требуется строгое следование технологическим требованиям. При строительстве объектов сравнительно небольшого размера, где не нужны слишком толстые и тяжёлые рабочие стержни, использование сварки нецелесообразно. Таким образом, можно арматуру вязать или сваривать, что лучше и надёжнее – решают, исходя из условий работ и степени ответственности каркаса.

Вязка
Вязка арматуры – простой и универсальный способ соединения элементов каркаса. Он годится для работы с металлическими и стеклопластиковыми прутками.
Рассмотрим процесс вязки арматуры внимательнее. С точки зрения прочности, это вполне надёжный вариант соединения каркаса. В роли крепёжного элемента выступает скрутка из отожжённой стальной проволоки, толщина которой обычно находится в пределах 0,8-1,5 мм.
Для выполнения процедуры необходимо приготовить отрезок проволоки длиной 25-30 см и специальный крючок.
Проволока складывается пополам, полученную петлю перехлёстывают вокруг соединяемых элементов. Крючком захватывают петлю и несколько раз поворачивают её вокруг оси, производя закрутку. Вся процедура у опытного рабочего занимает считанные секунды, а необходимый навык приходит очень быстро.
Основным преимуществом вязки является возможность работать в любых условиях. Не требуется подключение к источнику электропитания, единственным требованием является достаточная освещённость участка соединения. Проволока продаётся в магазинах, она гораздо дешевле электродов.
Для опытных специалистов вопрос – вязать или варить арматуру для фундамента – попросту не существует. Тем более, что в современном строительстве часто используют полимерную арматуру, которую можно соединять единственным способом – вязкой. Для лёгких построек, где не требуется применять толстые стержни, используют соединения с помощью пластиковых хомутов. Это быстро, а малый вес полимерной арматуры вполне позволяет применять подобную методику.
Видео описание
Процесс вязки арматуры можно подробно рассмотреть в следующем видеоролике:

Сварка
Сварка каркаса многим строителям представляется более простым и доступным способом. Технология широко распространена и применяется повсеместно, тогда как вязка – это узкоспециальный рабочий приём соединения.
Примечательно, что сварной способ многие строители считают недопустимым. Однако, отказать ему в праве на существование нельзя. В сети имеется масса противоречивой информации, вынуждающей пользователей искать ответ на вопрос – почему нельзя сваривать арматуру для фундамента.
Основная причина такого отношения – необходимость применять дополнительное оборудование. Для сварки требуется:
- сварочный инвертор;
- набор электродов определённой марки;
- комплект спецодежды и защитных средств для сварщика.
Перед тем, как варить арматуру для фундамента, надо подготовить рабочее место, позаботиться о свободном доступе к точкам соединения.
Кроме этого, надо иметь навыки и соблюдать правила безопасности. Во время работы образуется яркая дуга, опасная для сетчатки глаза. Световой ожог – весьма неприятная травма, которая способна отрицательно повлиять на зрение рабочего. Эти моменты следует учитывать и обязательно использовать средства индивидуальной защиты (СИЗ).
Видео описание
В следующем видеоролике показан процесс самостоятельной сварки простого каркаса неопытным мастером:
Основная проблема сварного метода – необходимость подключения к сети электропитания. Если стройплощадка находится в отдалённом районе, придётся использовать переносные источники энергии, дизель-генераторы или аккумуляторы. Все это значительно усложняет процесс сборки и замедляет строительные работы.
Основной причиной, почему нельзя варить арматуру для фундамента, считают изменение структуры металла. Арматура имеет определённые технические параметры, и ослабление материала значительно снижает её рабочие качества. Не следует создавать длинные швы, пережигать прутки. Сварщик должен уметь работать с ответственными конструкциями, чтобы результат его работы не стал причиной разрушения фундамента.
Видео описание
Подробнее о различных способах сварки арматуры рассказывается в следующем видеоролике:
Какой метод лучше
Разберёмся, что лучше, вязать или варить арматуру для фундамента. Преимущества вязки:
- используется минимальный набор материалов и инструментов;
- не надо использовать никакие дополнительные устройства или оборудование;
- не требуется подключение к сети электропитания;
- методика соединения абсолютно безопасна;
- можно работать в полевых условиях.
- высокая прочность соединений;
- навыками сварных работ обладают многие строители, в отличие от способов вязки арматуры.
Недостатками вязки считаются:
- специфическая технология, нигде больше не использующаяся и малоизвестная;
- нельзя соединять таким способом тяжёлые и ответственные каркасы.
Сварные соединения также имеют свои минусы:
- изменяется структура металла;
- качество сборки в значительной степени зависит от квалификации сварщика.
Сопоставляя свойства обоих видов соединения, можно отметить некоторое отставание сварных технологий от вязки. Простота, дешевизна и надёжность этого метода привлекает большее количество строителей. Вязка проверена многими десятилетиями эксплуатации бетонных отливок и показала свою эффективность.

Коротко о главном
Сборка арматурных каркасов требует надёжной фиксации рабочих стержней в заданном положении. Однако, после заливки бетона функционал каркаса обеспечивают только рабочие прутки, а вспомогательные элементы к этому моменту свою задачу выполнили и просто остаются в теле отливки.
Выбор способа соединения является прерогативой строителя. Можно использовать и вязку, и сварку. Прямых противопоказаний нет, но следует учитывать изменения качества металла в сварных швах.
Сравнение обоих методик показывает некоторое преимущество вязки. Для неё используется простейший инструмент и проволока, что гораздо дешевле и доступнее. Для сварки придётся использовать специальное оборудование, защиту, подключаться к сети электропитания. Все эти мероприятия затрудняют и замедляют ход работы.