Постобработка 3D моделей распечатанных на 3D принтере
При всех достоинствах FMD 3D -печати существует одна проблема, с которой сталкиваются практически все пользователи таких принтеров — ребристость внешних поверхностей. Эта неприятная особенность объясняется самой технологией печати, когда модель формируется нанесением слоев пластика, последовательно, один на другой. Даже если максимально уменьшить толщину слоя, избавиться от ребристости внешней поверхности все равно не возможно.
К счастью есть несколько методов обработки поверхности, такие как механическая, химическая и покрытие поверхности шпатлевкой с последующей механообработкой. Некоторые из них рассмотрим в этой статье.
В основе «сглаживания » поверхности, лежит способность термопластика плавиться и размягчаться под действием химических веществ и высоких температур.
После распечатки зачастую требуется склейка, т.к. модели печатается по частям ввиду того, что область построения 3D принтера ограничена определенными размерами. Подробнее о том, какой клей выбрать описано в статье о клеях для пластиков .
Про покраску модели можно прочитать в статье .
Удаление поддержек и шлифовка

Для начала удалим кусачками поддерживающие конструкции. Если у вас 3D принтер с двойным экструдером, опорные конструкции вы можете печатать из легко растворимого материала, в качестве такового используется PVA и HIPS пластик, первый хорошо растворяется в воде, второй в D-лимонене. Используя такой подход в 3D печати опорные конструкции никак не влияют на качество поверхности отпечатка и удаляются без следа, хоть это и влияет на время печати. Если же опоры из того же материала, что и модель, некоторые дефекты все равно останутся, особенно на моделях со сложной геометрией.
После того, как опоры удалены или растворены, можно провести шлифовку, чтобы сгладить деталь и удалить все очевидные дефекты, такие как пятна или следы опор. Стартовая зернистость наждачной бумаги зависит от высоты слоя и качества печати, для толщины слоя 0,2 мм и ниже или печати без дефектов шлифовку можно начинать с зернистости 150. Если присутствуют явные дефекты или объект был напечатан с высотой слоя более 0,3 мм, начните шлифование с зернистостью 100.
Шлифование должно происходить до зернистости 2000, следуя общепринятой градации шлифования (один из подходов — перейти от зернистости 220 до 400, до 600, до 1000 и наконец 2000). Рекомендуется отшлифовать отпечаток влажной шлифовкой от начала до конца, чтобы предотвратить повреждение детали трением. Детали FDM можно отшлифовать до зернистости 5000 для получения гладкой блестящей поверхности.
Совет: всегда шлифуйте поверхность детали небольшими круговыми движениями и равномерно. Может возникнуть соблазн шлифовать перпендикулярно слоям печати или даже параллельно слоям печати, но это может привести к образованию «канавок » на детали. Если деталь обесцвечивается или появляется много мелких царапин от шлифовки, можно использовать фен, чтобы осторожно нагреть отпечаток и смягчить поверхность.
Химический способ обработки поверхности
Химический способ является более щадящим и эффективным, но здесь возникает проблема в правильном подборе реагента. Например, ацетон отлично растворяет неровности на поверхности ABS -пластика, но совершенно бесполезен для обработки PLA -пластика. С другой стороны, например дихлорэтан или дихлорметан замечательно справляется с выравниванием PLA -пластика.

Какие растворители используются для обработки пластиков для 3D печати:
1. PLA пластик (Полилактид , полимолочная кислота)
Дихлорэтан, имеет два изомера 1,2 — Дихлорэтан (хлористый этилен, опасный токсин, второй класс опасности) , 1,1 — Дихлорэтан (хлористый этилиден, менее токсичен 3-й класс опасности). Оба имею резкий и неприятный запах, ядовиты, горючи, являются наркотическими и канцерогенными веществами, запрещены для бытового использования. Сильный ЯД.
Дихлорметан (хлористый метилен), бесцветная легкоподвижная, горючая жидкость , имеет 4-й класс опасности как ацетон, может вызывать наркоз, так же является ядовитым и канцерогенным веществом, в евросоюзе запрещены для использования в бытовых красках. В прицепе можно использовать, с соблюдение техники безопасности, с применением респираторов, полипропиленовых перчаток и работой только в хорошо проветриваемом помещении.
Ацетон — очень плохо растворяет PLA пластик, вместо этого происходит набухание, размягчение и коробление изделия. Может применять только для чистки засоренных сопел.
2. ABS пластик ( Акрилонитрил бутадиен стирол)
Самый популярный растворитель это ацетон, он достаточно дешев, доступен и отлично справляется с поставленной задачей. Горюч, имеет резкий неприятный запах, быстро испаряется.
Этилацетат — имеет приятный запах по сравнению с ацетоном, класс опасности 4-й, практически не используется в быту, из-за этого труднодоступен. С ним удобно работать т.к. быстро не испаряется и имеет приемлемый запах.
Дихлорэтан и Дихлорметан — то же отлично растворяют ABS пластик.
3. HIPS пластик (Полистирол )
d-Лимонен — маслянистая жидкости, с приятным цитрусовым ароматом. Используется для производства отдушек в парфюмерии и различных ароматизаторов. Абсолютно безопасен. С ним очень удобно работать, растворение происходит не сразу, а через некоторое время. После обработки, требуется просушка феном или отстаиванием на открытом воздухе.
Дихлорэтан и Дихлорметан — то же отлично растворяют HIPS пластик.
4. SBS пластик (Стирол бутадиен стирольный)
Сольвент (нефрас ) ГОСТ 10214-78 — смесь различных углеводородов, получают в процессе коксования каменного угля и при пиролизе нефти. Обладает легким наркотическим действием. Содержит токсичный компонент циклогексанон. Хорошо подходит для обработки прозрачных пластиков. Отлично сглаживает различные неровности и шероховатости , придает пластику прозрачность схожую со стеклом при это пластик не мутнеет.
d-Лимонен — тоже может использоваться для растворения SBS пластиков, но процесс происходит значительно медленнее и в последующем требует долгой просушки изделия, но зато абсолютно безопасен и имеет приятных запах.
Дихлорэтан и Дихлорметан — то же отлично растворяют SBS
5. SEBS пластик (СЭБС , Rubber, стирол-этилен-бутилен стирол)
Как и все синтетические каучуки, растворяется в циклогексане, толуоле, метил этилкетоне, диэтиловом сложном эфире и стироле.
6. PC пластик (Поликарбонат )
Поликарбонат растворим в целом ряде технических растворителей: этиленхлорид, хлороформ, тетрахлорэтан, мета-крезол и пиридин. К числу сравнительно более слабых растворителей поликарбоната относятся диоксан, тетрагидрофуран циклогексанон и диметилформамид. Примерами циклических соединений, вызывающих разбухание, являются: бензол, хлорбензол, тетралин, ацетон, этилацетат, ацетонитрил и четыреххлористый углерод.
7. PP пластик (Полипропилен )
Полиэтилен и полипропилен (независимо от степени полимеризации) растворяются в высококипящих неполярных или малополярных растворителях (декан , о-дихлорбензол или аналогичное) при 130-150 С. Растворитель должен содержать небольшое количество антиоксиданта, для предотвращения быстропротекающих при такой температуре на воздухе процессов окисления. При комнатной температуре — бесполезняк, практически ни чем не растворяется.
8. PVA пластик (Поливинилацетат )
Это водорастворимый пластик.
9. PA пластик (Нейлон , Полиамид)
На этот материал практические не воздействуют стандартные растворители. В качестве них могут быть использованы соляная или муравьиная кислоты. Но следует помнить что это очень опасные вещества, нещадно обжигающие кожные покровы и раздражающие дыхательные пути, и если вам придется и ними работать то обязательно соблюдайте технику безопасности. Оптимальным вариантом, скорее всего будет соляная кислота примерно 40% концентрации. После обработки обязательно промойте изделие под струей воды.
10. TPU, TPE, TPEE, TPC пластики (Термопластичные полиуретаны)
Как и все полиуретаны, растворяется в N,N-диметилформамиде (ДМФА ), этилацетате, тетрагидрофуране, циклогексаноне, диметилацетамиде.
11. PETG пластик (Полиэтилентерефталатгликоль )
Равнодушен почти ко всем растворителям, кроме HFIP (гексафторпропанол ). Дихлорметан скорее не растворяет, а разрушает PETG пластик, в нем он набухает и расплывается по частям, но для сглаживания поверхности применять уместно, хоть и не столь эффективно, чем например ацетон для ABS пластика.
12. ASA пластик (Акрилонитрилстиролакрилатовый )
Ацетон, он достаточно дешев, доступен и отлично справляется с поставленной задачей. Горюч, имеет резкий неприятный запах, быстро испаряется. Этилацетат — имеет приятный запах по сравнению с ацетоном, класс опасности 4-й, практически не используется в быту, из-за этого труднодоступен. С ним удобно работать т.к. быстро не испаряется и имеет приемлемый запах. Дихлорэтан и Дихлорметан — то же отлично растворяют ASA пластик.
13. PMMA пластик (Полиметилметакрилат )
Ацетон, толуол, бутанон, циклогексанон, нитроэтан, хлороформ, дихлорметан, бензол, хлорбензол, ксилол, метоксибензол, диэтилфталат, метоксипропилацетат, этилацетат, этиллактат и муравьиная кислота.
14. PSU пластик (полисульфон )
Он не устойчив к малополярным органическим растворителям (например , кетонам и хлорированным углеводородам) и ароматическим углеводородам. Стабилен в водных растворах кислот и щелочей и многих неполярных растворителях; однако он растворим в дихлорметане и метилпирролидоне.
14. PEEK пластик (Полиэфирэфиркетон )
Он растворим в концентрированной серной кислоте при комнатной температуре, хотя растворение может занять очень много времени, если только полимер не находится в форме с высоким отношением площади поверхности к объему, такой как мелкий порошок или тонкая пленка. Обладает высокой устойчивостью к биоразложению и многим растворителям.
15. PEI пластик (Полиэфиримид )
Он устойчив к минеральным кислотам и выдерживает кратковременное воздействие мягких оснований. Особенно высокая устойчивость к воде и пару, минеральным маслам, бензину и спирту. Химически неустойчив к ароматическим растворителям, кетонам, некоторым углеводородам, другим растворителям, например, дихлорметану. Растрескивается в хлорорганических растворителях.
16. POM пластик (полиоксиметилен , полиацеталь, полиформальдегид)
Не растворим в обычных органических растворителях, топливе или минеральных маслах и просто набухает в них.
Химический метод обработки получил достаточно широкое применение для обработки ABS -пластика, который имеет широкое применение, а химические реагенты, для его обработки, доступны и достаточно недорогие.
Примером такого реагента, эффективно растворяющего ABS -пластик, является ацетон. Это свойство химического вещества используется не только для сглаживания шероховатостей поверхности, но и для склеивания частей модели из пластика. Достаточно растворить ABS крошки в ацетоне, и вы получите отличный клей, а с более густой его консистенцией есть возможность устранять трещины и расслоения в изделии.
Нужно отметить, что все используемые методы обработки поверхностей 3 D -моделей имеют целью не только придать изделиям высокий эстетичный вид, но и обеспечить их высокую прочность (недопущение трещин и расслоений) и герметичность конструкции.
Ру чная химическая обработка распечатанной 3D модели
Такой вид сглаживание неровностей и шероховатостей является очень действенным, но трудоемким и требующим определенного опыта и сноровки. Для этих целей 3 D -мейкеры используют простые кисточки с натуральными волокнами, так как синтетический ворс сам может быть подвержен действию растворителя.
К положительному моменту такого способа обработки можно отнести возможность нанесения ацетона (другого растворителя) на определенные, отдельные участки поверхности модели, что позволяет оставить в сохранности острые грани и углы, но добиться идеальной чистоты поверхности достаточно трудно. В условиях, когда пластик достаточно размягчен, сами волоски кисточки оставляют царапины и неровности, которые могут не успеть разгладиться до полного испарения растворителя.

Для ручной обработки поверхностей 3 D -моделей создаются и используются специальные приспособления, одним из таких устройств является Makeraser , которое, по сути, представляет собой фломастер. В стержне находится ацетон или клей на его основе, в конструкции предусмотрен встроенный скребок для снятия уже готового изделия с платформы. Если судить о практичности его применения, то использовать Makeraser лучше всего при склеивании частей пластиковых конструкций или для обработки поверхности рабочего столика, перед печатью 3 D -модели, с целью предотвращения скручивания первых слоев будущей модели.

Обработка в ацетоном, выдерживание в ацетоновой бане
Этот метод очень прост и не требует особых затрат, достаточно погрузить модель в концентрированный (неразбавленный ) ацетон на 8-10 секунд и внешний слой изделия будет сглажен. После этого достаточно подержать модель на чистом воздухе, до полного испарения растворителя (около получаса) и вы получите модель приемлемого качества.
Как и в любом удачном методе, способ обработки погружением в ацетон имеет несколько отрицательных факторов. Одним из них является тот момент, что очень сложно подобрать время выдержки, так как ацетон и его производные (клеящая масса, разбавленный состав) при превышении времени обработки, начинают растворять мелкие детали или всю конструкцию в целом. Также, при обработке изделий разного цвета, необходимо полностью менять состав растворителя, иначе это приведет к цветным разводам на поверхности моделей.
На сегодняшний день, самым действенным и эффективным методом обработки поверхности 3 D -моделей из ABS -пластика считается использование паров ацетона, в результате такой обработки поверхность изделия выглядит ровной и глянцевой. Для этого выбранную конструкцию помещают в свободную емкость, на дне которой находится небольшое количество ацетона. Модель не должна соприкасаться с растворителем и поэтому необходимо поместить ее на изолирующую платформу.
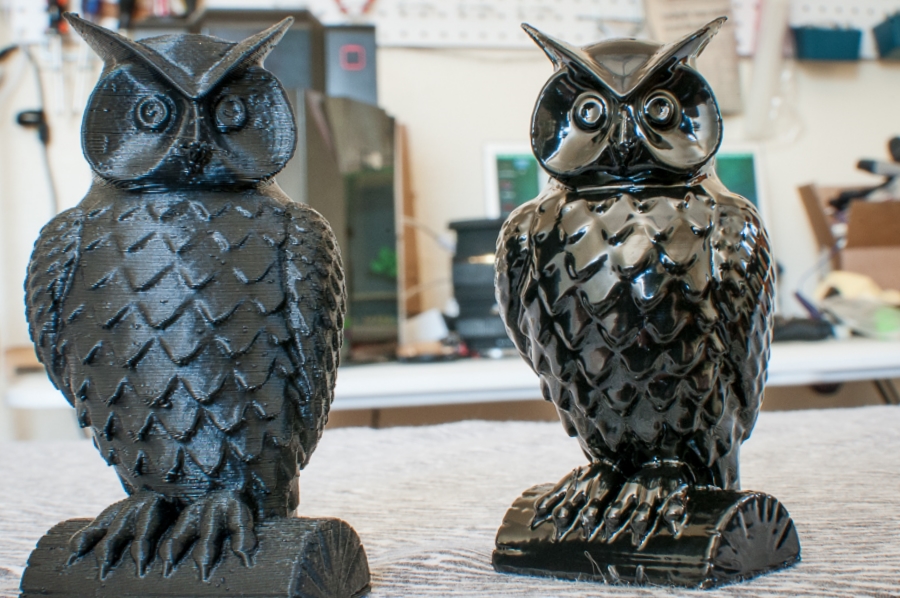
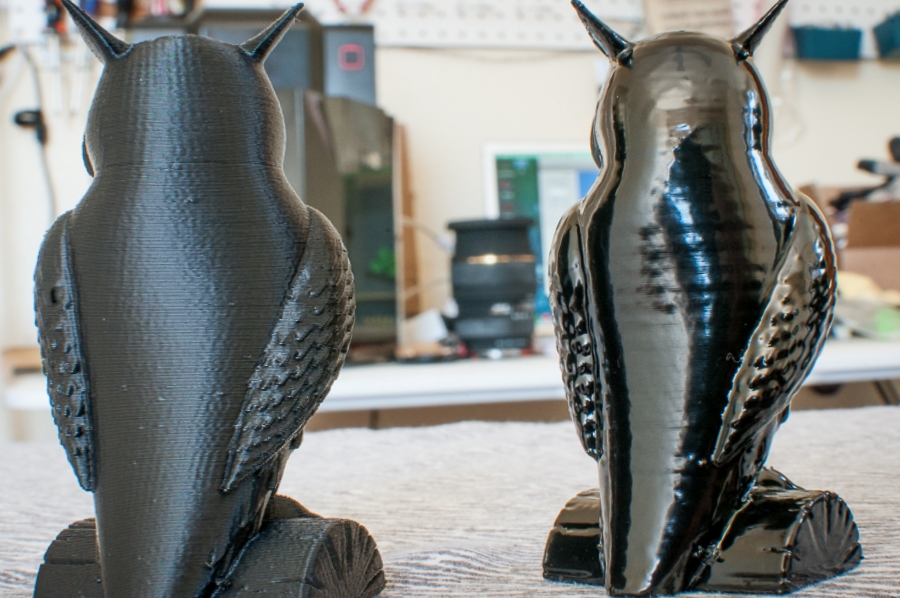
Такой подставкой может быть платформа из древесины, но учитывая пористость этого материала, лучше использовать металлическую основу. Она позволит легко отделить нижнюю поверхность модели от опоры, одновременно, не допуская прямого контакта поверхности конструкции с растворителем.

Для ускорения процесса обработки изделия парами ацетона рекомендуется подогреть емкость с реагентом и помещенной внутрь моделью до нужной температуры, но не доводить до кипения. Следует учитывать, что при кипении растворителя выделяется конденсат на плоскости обрабатываемой конструкции, что неизбежно вызовет образование на ней разводов. Таким образом, оптимальная температура ацетона должна быть в пределах 50-56 градусов.
Обработку моделей таким методом можно проводить и без подогрева ацетона, но в таком случае эта процедура займет очень продолжительное время и будет не достаточно эффективна.
В связи со слабой устойчивостью ABS -пластика к внешним химическим воздействиям ацетоновых соединений, особенно, учитывая реакцию на концентрацию паров растворителя, а их насыщенность зависит от температуры реактива — время выдержки в емкости (камере ) может сильно различаться: от 40 минут (без подогрева), до нескольких секунд (кипение ацетона). Но, при использовании прозрачного контейнера, есть возможность определить степень готовности и фазу завершения обработки визуально.

При использовании ацетона, как методом погружения, так и методом обработки парами растворителя, готовой модели необходимо дать время проветриться, чтобы внешняя поверхность достаточно затвердела, иначе любое физическое воздействие может привести к разрушительным последствиям для формы изделия.
Кроме этого, нужно учитывать толщину стенок и необходимость сохранения тонких черт конструкции, так как при обработке ацетоном есть вероятность утери и того и другого (при работе с этим растворителем теряется внешний, тонкий слой конструкции).
Техника безопасности при химической обработке.

Любые химические соединения, особенно растворители, обладают свойствами легкого испарения и особыми, специфическими характеристиками.
Хотя ацетон не обладает высокотоксичными свойствами, но существует вероятность его легкой воспламеняемости. При концентрации паров ацетона выше 13% в атмосфере, эта воздушная смесь становится взрывоопасной, поэтому рекомендуется все работы с растворителями проводить в хорошо проветриваемом помещении с принудительной вентиляцией. По этой же причине не стоит использовать открытый огонь для подогрева емкости с ацетоном, а всю необходимую работу лучше проводить с использованием резиновых перчаток, респиратора и защитных очков.
Не стоит плотно закрывать резервуар (контейнер ) с подогретым ацетоном, в связи с высокой степенью испарения может возникнуть ситуация, когда газы под давлением разорвут емкость и могут нанести повреждения.
Профессиональные установки для химической обработки
Кроме, описанного ранее, устройства Makeraser , предлагается большое количество установок (коммерческого производства), которые дают возможность обрабатывать заготовки и готовые конструкции при помощи паров ацетона и других химических веществ (например , дихлорметана или бутанона).
Очент интересным устройством является Zortrax Apoller. Обзор Zortrax Apoller .


Среди многих компаний особо выделяется Stratasys , которая выпускает установку, известную как « Finishing Touch ». Это оборудование позволяет обрабатывать любые изделия из ABS -пластика, доводя качество поверхностей до стандартов моделей, производимых литьем под давлением.


Кроме того, эта установка имеет систему рециркуляции, которая создает многократный оборот паров растворителя, что обеспечивает его экономию и отсутствие загрязнения окружающей среды.
Еще одно перспективное устройство Sky Tech MagicBox может обрабатывать не только ABS -пластик, но и PLA -пластик. В установке используется, как реагент, ацетон и, хотя он плохо растворяет полилактиды, тем не менее, его эффективность очень высока.

Такое оборудование будет очень полезным для фирм и компаний, занимающихся FDM 3 D -печатью малыми сериями и небольшими партиями.
Воздействие высокой температуры
Используемые инструменты: газовая горелка или например промышленный фен с регулировкой температуры . Последний наиболее предпочтителен т.к. исключает подгорания и сильного перегрева изделия. Такой метод термообработки дает удовлетворительные результаты только, если он используется для монолитных изделий из PLA -пластика, так как очень трудно обеспечить равномерное нагревание поверхности, а длительное воздействие высокой температуры на отдельные фрагменты модели может привести к «вскипанию » пластика и искажению геометрических размеров.

Полировка распечатанной 3D модели


Инструменты используемые для механической обработки:
1. Наждачная бумага. Наиболее часто используется микро шкурки.
2. Канцелярский скальпель

3. Профессиональные бормашины типа Dremel. С помощью него можно сверлить, шлифовать, гравировать, резать и т.д.

Процесс: после шлифовки отпечатка можно нанести полироль для пластика, чтобы придать стандартным термопластам, таким как ABS и PLA, зеркальную поверхность. После того, как отпечаток будет отшлифован до зернистости 2000, сотрите лишнюю пыль с отпечатка, затем очистите отпечаток на теплой водяной бане с помощью зубной щетки. Дайте отпечатку полностью высохнуть и отполируйте шлифовальным кругом или вручную салфеткой из микрофибры и полировальной пастой для пластика, например Blue Rouge. Blue Rogue — это ювелирный полироль, разработанный специально для пластика и синтетики и обеспечивающий стойкий блеск поверхности. Также подойдут и другие полироли для пластика, например, для автомобильных фар, но учтите некоторые из них могут содержать химические вещества, которые могут повредить печатный материал.
Совет: прикрепите полировальный круг к Dremel с регулируемой скоростью (или другому вращающемуся инструменту, например, электродрели) для полировки небольших отпечатков. Настольный шлифовальный станок, оснащенный полировальным кругом, можно использовать для более крупных и прочных отпечатков, но следите за тем, чтобы отпечаток не оставался на одном месте слишком долго. Это может привести к расплавлению пластика из-за трения.
- При правильной шлифовке и полировке образует зеркальную поверхность, имитирующую пластмассу, полученную литьем под давлением
- Полироль и очиститель для пластика очень экономичны, что делает этот метод очень экономичным с точки зрения качества отделки
- Отпечаток необходимо тщательно отшлифовать перед полировкой, если требуется зеркальное покрытие, которое может повлиять на допуски и размеры
- Грунтовка / краска может иметь плохую адгези к поверхности после полировки
Покрытие распечатанной 3D модели различными шпатлевками
Этот способ дает отличный результат. В качестве материалов могут использоваться различные шпатлевки для пластика и составы на эпоксидной основе. Основные минусы этого метода является то, что после нанесения и отверждения потребуется механическая обработка, необходимость возиться с эпоксидкой если используется этот материал, достаточно долгое время обработки.
Различные одно- и двухкомпонентные шпатлевки можно найти в автомагазинах. Для нанесения рекомендуется купить резиновый шпатель. Стоит учитывать что однокомпонентные шпатлевки обладают значительной усадкой, вследствие этого шпатлевку придется наносить несколько раз. Подходит для выравнивания достаточно крупных изделий и неровностей. Двухкомпонентные усадкой практически не обладают и высыхают быстрее. К ним отоносятся также эпоксидные шпатлевки представляющие большой интерес при обработке мелких дефектов.
После нанесения грунтовки можно приступить к покраске если это требуется, тема раскрыта в одно из наших статей .
На изображении представлен отпечаток обработанный сначала грунтовкой, затем однокомпонентной шпатлевкой, отшлифованный и покрашенный.
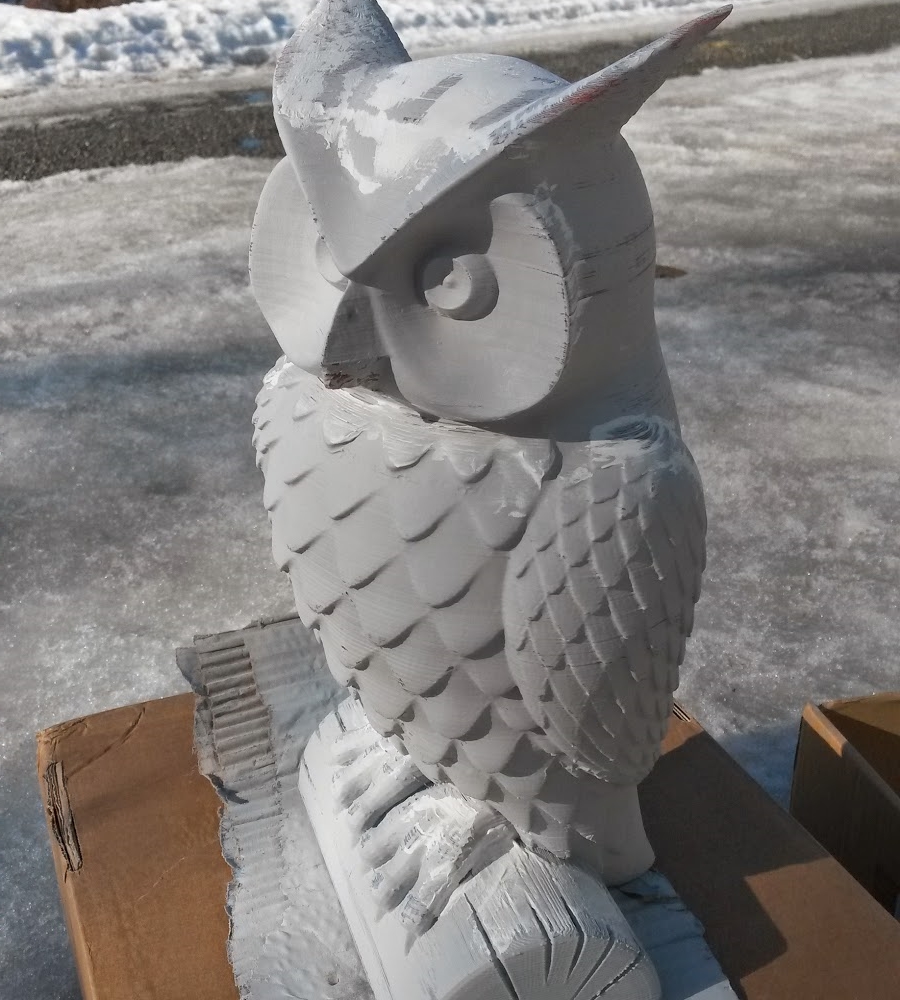
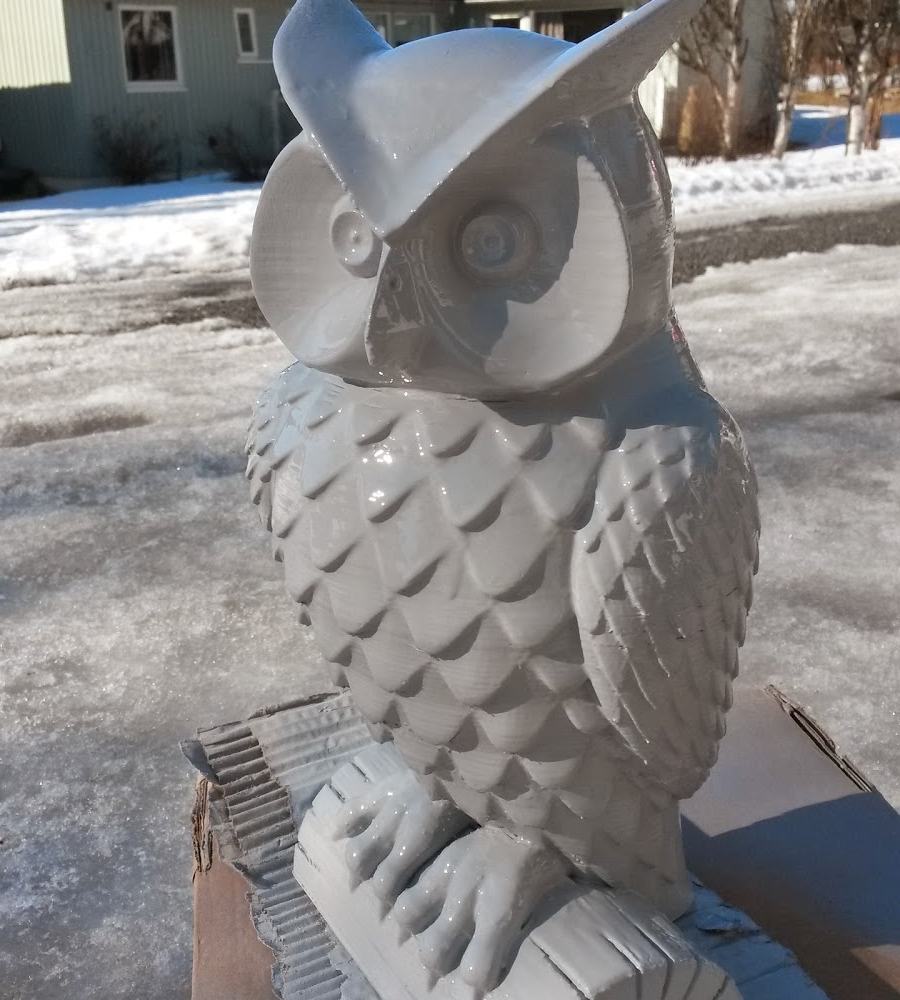
Эпоксидные шпатлевки требуют больше времени на подготовку и сохнут дольше, но результат превосходит все ожидания. Все мелкие неровности и впадины сглаживаются на ура. Для работы с этим материалом обязательно используйте резиновые перчатки и аккуратно наносите смолу, удалить подтеки будет очень сложно. Следите, что бы на поверхность не садилась пыль и не попадали песчинки.
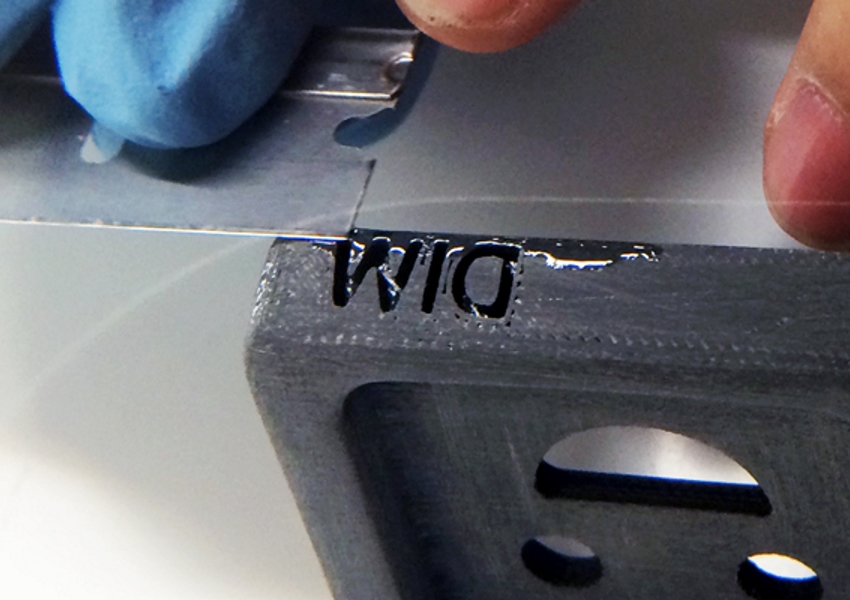
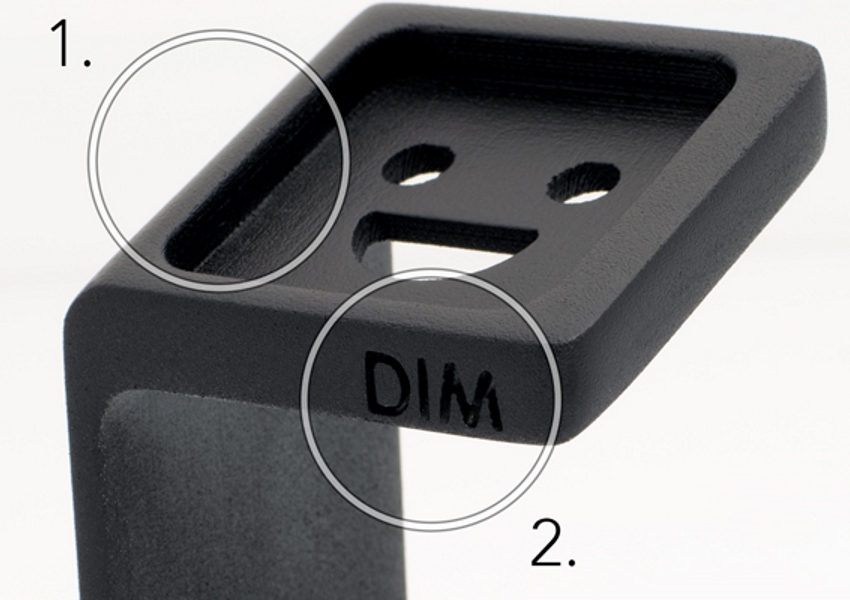
Шпатлевка эпоксидным клеем, грунтовка и покраска .
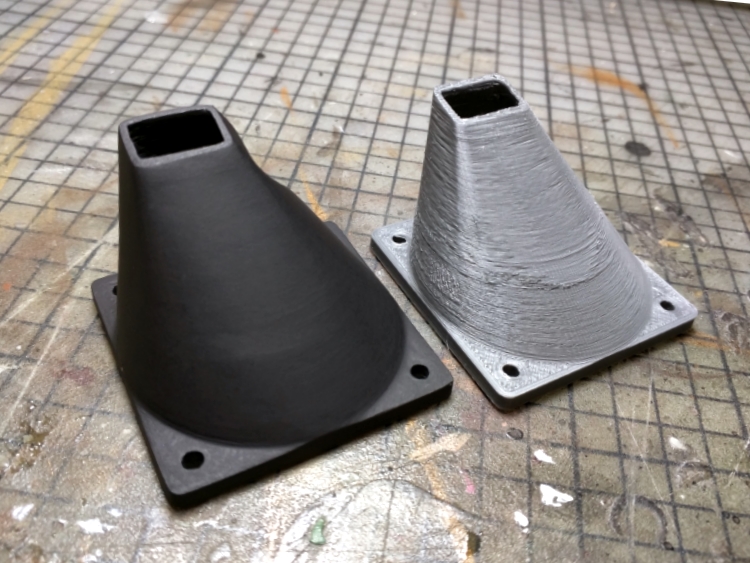
XTC 3D — специальный эпоксидный клей предназначенный для шпатлевки распечатанных 3D моделей. Обладает слабым запахом, сохнет от 2-4 часов, легко обрабатывается.
Чем растворить пластик pa6
PA6 GF30 — AKULON GF. Полиамид 6, усиленный за счет добавления 30% стекловолокна и графита.
Клеить это как оказалось проблематично,
В радиусе доступности найти муравьиной кислоты или готового капролонового клея не удалось,
Как и «Цианакрилатный монтажный клей пластофикс (PLASTOFIX)».
Удалось найти условно аналогичный последнему Donedeal DD6659
(Суперадгезив-активатор для пластика DoneDeal двухкомпонентный)
но то ли клей не очень, то ли то что он уже был просроченный и загустевший, но воспользоваться им не получилось.
А Суперклей DoneDeal гелевый (DD6601)» тест не прошёл — тестовую трещину потом сломал руками со средним усилием.
Да , у меня для тестов имелся кусок детали из аналогичного пластика (та же маркировка, той же фирмы авто где когда-то была эта деталь)
так что было на чем экспериментировать.
В итоге деталь сварил 100 Вт паяльником + тонким феном (технология сварки пластиковых трещин стандартная).
Но возникло желание усилить шов дополнительным эпоксидным клеем или замазкой.
Кстати, тип пластика всегда указан на деталях
>ABS< растворяется в ацетоне
>PC< и >PMMA< в дихлорэтане
>PA66< в муравьиной кислоте.
>PE< и >PP< (Полиэтилен и Полипропилен) и их соединениях. Действительно хорошего клея для этих пластиков нет, хоть некоторые производители заявляют обратное, при нагрузке любой клей начинает отваливаться.
Вот пример как это выглядело на детали

Вот вам результат подручного теста 8 составов на куске пластика PA6+GF30
Поверхность PA6-GF30 была обработана раствориетелем 647 и высушена. Шероховатости не создавались.
Далее состав был помещен в небольшие бумажные цилиндры внутренним диаметром 11 мм и высотой 8-9 мм, чтоб не растекался.
Цилиндры с составом были помещены на ровную поверхность пластика,
после чего тестируемая деталь была оставлена на работающий батарее городского отопления на 18 часов для застывания клея.
Тестирование (на отрыв) было конечно субъективным,
путем приложение усилий пальцем на сдвиг к цилиндрам с затвердевшими клеющими соствами, без точный измерений

Скол — «холодная сварка» с барабана
Липкость 6/10
отвалился,
усилие среднее на сдвиг, но больше чем у момента, субъективно как у замазки Akfix e350
без следов на пластике
Момент эпоксилин
Липкость 3/10
чуть липче Akfix e350
отвалился,
усилие небольшое на сдвиг, как у смолы Akfix e340
без следов на пластике
замазка Akfix e350 (steel reinf. epoxy putty)
Липкость 2/10
самая слабо липкая из замазок
отвалился,
усилие небольшое на сдвиг, но больше чем у момента, соизмеримо как у смолы Akfix e350
без следов на пластике
замазка Hi-Gear flexoplast HG6505
Липкость 7/10
самая липкая, с трудом очистил пальцы от замазки.
отвалился,
усилие больше чем у други замазок и большинства смол,
без следов на пластике
Жидкие клеящие составы
смола Akfix e340 (quick setting epoxy)
отвалился,
усилие небольшое на сдвиг, как и у момента,
без следов на пластике
смола Akfix e350 (steel epoxy)
отвалился,
усилие небольшое на сдвиг, но больше чем у момента, как у замазки Akfix e350
без следов на пластике
DoneDeal DD6580 полиадгезив для пластиков
отвалился,
усилие самое большое на сдвиг, существенное, я бы оценил его в 15-20 кг или даже более,
без следов на пластике
Akfix 702 цианоакрилат + пищевая сода
отвалился,
усилие чуть менее чем у DD6580 на сдвиг, но больше чем у всех остальных смол и замазок
остались следы, цианоакрилата на пластике, то есть имеем расслоение застывшего композита.
«PA6 GF30» данными составами не клеится. Если цель — герметизация чегото из этого пластика — вообще не подойдет.
Теоретически возможно только «усиливающее» использовании при условии создания связущих стороны деталей отверстий и «охватывающего» наложения состава вокруг детали,
Кроме того необходимо создания искуственной шероховатости на поверхностях пластика.
Липкость замазок коррелировала с усилием отрыва от поверхности. Дешевый универсальный «Скол» с рынка соизмерим с более дорогим «Hi-Gear» для пластика.
Дорогой DoneDeal DD6580 соизмерим с подручным составом «цианоакрилат + сода» по адгезии, но конечно куда прочнее на излом/растяжение.
Ликбез по химикатам или что в чем растворяется
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
На страницах тематических ресурсов до сих пор часто появляются вопросы, чем обрабатывать и клеить тот или иной пластик. Причем ответы иной раз вызывают недоумение. Видимо, много в этом деле мифов и путаницы.
В связи с этим решил написать небольшой ликбез по основным пластикам и растворителям, тем более почти все химикаты, о которых пойдет речь, я понюхал лично.
Насчет дихлорэтана можно услышать разные мнения. Кто-то говорит, что он очень ядовит, другие утверждают, что всю жизнь с ним работали без перчаток. По-видимому, это связано с тем, что дихлорэтаны бывают разные.
1,2-дихлорэтан (хлористый этилен) — опасный токсин! (второй класс). 1,1-дихлорэтан (хлористый этилиден) — в 5 раз менее токсичен, но тоже далеко не освежитель воздуха (3-й класс опасности). Лично я не рекомендую проверять на себе, какой именно дихлорэтан вам продали.
Упоминаю этот химикат лишь потому, что он достаточно распространен и дешев и продается в маленьких пузырьках, поэтому может выручить в критической ситуации, когда под рукой нет более подходящего варианта. Не забывайте про технику безопасности!
Дихлорметан (метиленхлорид, хлористый метилен)
Бесцветная летучая жидкость со слабым запахом. Оптимальный вариант для работы с ПЛА. Имеет такой же класс опасности, как и ацетон — четвертый. Дешевый, но в провинции труднодоступный в розницу.
Также ПЛА растворяется в тетрагидрофуране и 2-метилтетрагидрофуране (3-й класс опасности).
Ацетон не растворяет ПЛА так, как нам надо, однако при длительном контакте пластик набухает, коробится и размягчается. Это можно использовать, если забилось сопло при печати ПЛА. При отмачивании в дихлорметане пластик превратиться в слизь, которую полностью вычистить может быть проблематично.
А вот после замачивания в ацетоне размягченный ПЛА извлечется из сопла одним комком, вместе с засором.
Встречал в сети мнения, что ПЛА растворяется в лимонене и высокооктановом бензине типа Калоши. Это неправда! ПЛА никак не взаимодействует с этими веществами.
Опять же дихлорэтан и дихлорметан.
Ацетон — полагаю, не нуждается в представлении.
Этилацетат (4-й класс опасности) — не такой вонючий, как ацетон (скорее даже ароматный). С ним удобнее работать, т.к. он испаряется не так быстро, как ацетон и дихлорметан, но его может быть трудно найти.
Лимонен (d-limonene) — маслянистая жидкость с ядреным цитрусовым запахом. Дорогой и труднодоставаемый в провинции. По сравнению с другими нашими растворителями испаряется очень медленно, поэтому работать с ним удобно, но нужно приноровится, т.к. действует он продолжительное время. Например, после слишком длительного окунания модель ‘поплывет’ не сразу.
Самый безопасный из наших химикатов.
СБС (Filamentarno, Watson)
Тут я просто процитирую информацию с сайта Filamentarno. Ребята молодцы, всё разложили по полочкам до меня.
Сольвент (нефрас) ГОСТ 10214-78
Отлично растворяет и придает пластикам серии T-Soft неповторимую прозрачность, схожую со стеклом. Отлично сплавляет и выравнивает слои. После обработки пластик не мутнеет. Обработка сольвентом рекомендуется в сухом, хорошо проветриваемом помещении.
Медленно и аккуратно растворяет пластик, требует более долгой просушки теплым воздухом (посредством фена). В чистом виде (терпен цитрусовых) не мутнеет на изделии при высыхании. После обработки оставляет на пластике приятный запах мандаринов 🙂
Дихлорметан
Хорошо растворяет Prototyper, при высыхании пластик мутнеет, приобретая эффект запотевшего стекла. Быстро испаряется и практически не пахнет.
Техника безопасности
Для всех упомянутых пластиков есть растворители с 4-м классом опасности или ниже. Лучше использовать их. В основном это летучие и горючие вещества, так что работать подальше от огня, проветривать, читать правила ТБ на этикетке.
Для длительной работе рекомендую обзавестись защитным респиратором типа такого

В Оби стоит в районе 600 рублей.
Для защиты рук подойдут полипропиленовые перчатки, т.к. полипропилен стоек ко всем нашим растворителям (поэтому можно использовать полипропиленовую тару, шприцы и т.д.). Но можно использовать и обычные хозяйственные, только осторожно. От контакта с дихлорметаном они начинают деградировать, но не очень быстро.
Например, намочить тряпочку и пройтись по модели средних размеров вполне возможно.
Вроде ничего не забыл. Спасибо за внимание.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Ремонт пластиковых бамперов. Технология и материалы для ремонта автопластиков и автопластмасс.
Работа с полиамидами (маркируются как "РА-6 +. " "РА 66 +. ") относится к степени работ повышенной сложности и требует сноровки. Материал в работе требует к себе повышенного внимания, склонен к последующим деформациям шва при остывании. Мы позиционируем данный материл, как профессиональный. Пользоваться им успешно скорее всего смогут те мастера, которые длительное время работали нашими материалами для РР, ABS, РВТР и прочими.
Хотя, как показала практика, наши последние разработки эластификатов для сварки полиамидов дают возможность производить ремонты с высоким качествами сварного соединения, даже мастерам с малым опытом подобных ремонтов или вообще без такого опыта.
Важно! Для любителей "оптимизации" и "экономии" сообщаю, что для полноценного ремонта радиатора необходимо использовать оба типоразмера, как группу А,так и группу В.
Группа В укладывается вторым и третим (при необходимости) слоем и несет на себе существенные тепловые и деформационные нагрузки (при нагреве и создании давления в радиаторе). Работая только гр. А не всегда возможно получить такую прочность на разрыв, какую может дать гр. В. Это связано и более широкой площадью покрытия группой В и ее повышенными прочностными характеристиками.
В то же время, гр А является более мягким материалом и удобен при укладке гдето в ямках или уголках, или в основании при приварке ,например, штуцеров на бачках радиаторов, где гр. В будет более грубым,пружинистым и менее эффективным материалом.
По этим причинам при заказе материалов для ремонта полиамидов, рекомендую, все же, иметь у себя в наличии оба типоразмера,т.к. они разрабатывались в дополении к друг другу.
Сварочные материалы BAMPERUS (Плоские Электроды) для ремонта полиамидов, универсальные, цвет — черный.
Производимые фасовки:
1. Поштучно (нарезка по 20 см)
2. магазинные упаковки ПРОМО( , нарезка по 20см , промонабор включает в себя 1шт гр. А + 2 шт гр. В )
3. Брикеты (бумажные запечатки по 100шт каждой группы,нарезка по 20 см , для реализации в магазинах поштучно и для снабжения профессиональных мастерских по ремонту пластиков)
4. Рулоны,скрученные в блины по 100 метров каждой группы ( предназначены для реализации в магазинах метражом, а также снабжения профессиональных мастерских по ремонту пластиков с большими объемами работ)

Данный эластифицированный сварочный присадок от BAMPERUS применяется в сварке (ремонте) деталей из полиамида 6 (РА6)+ и полиамида 66 (РА66)+:
— разного рода пластмассовых креплений ,
— пластиковых бачков радиаторов,
— пластиковых фланцев,
— пластиковых тяг на управлении инжектора,
— прочего моторного пластика типа декоративной крышки мотора (учитывайте, что крышки встречаются также и из армированного стекловолокном РР),
— впускные коллектора из кузовных пластиковых элементов,
— дверных ручках авто, разного рода кронштейнов,
— встречаются пластиковые передние крылья на основе РА6.
Важно! Перед началом работ по ремонту обязательно проводите контрольную сварку на предмет совместимости. Потому что полиамидов великое множества, и встречаются пластики с высокой степенью минерализации в составе и добавок других пластмасс, что приводит к снижению свариваемости, как например крылья передние у некоторых современных авто.
Полиамид используется в узлах и деталях, где повышенные требования к прочности узла, сохранению им формы, а также температурной стойкости.
Также наши универсальные электроды для сварки полиамида могут хорошо подходить ко многим боковым обтекателям из РА6+. на спортивных байках.
Работа с полиамидами относится к степени ремонтов повышенной сложности. В процессе ремонта новичку необходимо быть крайне внимательным и постоянно осуществлять контроль за своими действиями и согласовывать их с увиденным в видеоуроках и написанному в инструкции.
Спираль на фене ярко-красная, даже желтоватая. При использовании инструмента с автоматическими предустановленными электронными регулировками по табло обращайтесь к рекомендациям производителя данного инструмента, либо рекомендуется выставлять в районе 400-450 градусов. Оптимальная температура подбирается опытным путем при контрольной сварке перед началом работ.
Ниже мы приводим текст из инструкции для Полиамидов, вложенной в каждый ПРОМОНАБОР:
Уважаемый Мастер! Необходимо понимать, что ремонт пластиковых бачков радиаторов охлаждения а/м и пр. техники является одним из сложнейших работ в сварке пластиков и подразумевают высокую ответственность. На положительный результат ремонта, кроме возможностей самого Сварочного Материала BAMPERUS (далее СМ BAMPERUS), влияют множество факторов. Это и: а). состояние стенки ремонтируемого бачка (на момент поступления в ремонт пластик бывает находится уже в полуразложившемся от старости и перегревов состоянии), б). наличие навыков у мастера укладывать равномерно герметичные швы, в). наличие необходимого оборудования для ремонта, г). наличие неисправности системы охлаждения (как то, пробивание газов с камер сгорания в систему охлаждения, неисправны клапана сброса давления и пр..), д). конструктивные просчеты инженеров производителя детали, приводящие к неизменным преждевременным разрушениям конструкции,е). сниженная адгезия. Учитывая вышеизложенное, никогда не давайте гарантии на подобные ремонты, пока мастер не сформирует профессиональные навыки и личную многочисленную практику с положительными результатами после таких ремонтов.
СМ BAMPERUSпредставляет собой эластифицированную полосу модифицированного литьевого полиамида с добавками, которые улучшают его потребительские качества адгезии,
прочности и химической стойкости. Подробнее о тонкостях применения технологии на сайте www.bamperus.ru
Область применения:СМ BAMPERUS для РА6/66 может быть использован в т.ч. при ремонте пластиковых корпусов, обтекателей мотоциклов, креплений, кронштейнов, впускных пластиковых коллекторов, бачков радиаторов и прочих деталей, изготовленных на основе полиамидов с маркировками в латинице >PA<,>PA6<, >PA66<(в кириллице >ПА-6<) и им подобных. Пластик крыльев а/м обычно изготовлен из сополимеров лишь с добавками полиамидов. По этой причине адгезия на крыльях может быть снижена и решение о ремонте с помощью СМ BAMPERUS должно приниматься мастером индивидуально после тестовых контрольных сварок на адгезию.
СМ BAMPERUSдля полиамидов обозначены двумя типоразмерами (группами). Это обусловлено особенностью их применения на практике. Самые тонкие и узкие — это группа А. Рекомендуются для укладки в качестве усилений сварочного шва и первым выравнивающим слоем и по сложному рельефу поверхности, в углах, где требуется повышенная мягкость материала, а также заподлицо, в расшитый V-образный шов снаружи и ремонта разных тонких мест. Также, эта группа может быть использована для наращивания стенки и усиления. Второй типоразмер — это группа В. Более прочный на разрыв, толстый и широкий. Удобен для укладки вторым слоем, в качестве основного усиления шва, наращивания стенки, формирования ребер жесткости. При укладке второго слоя на первом необходимо сформировать плавные подъёмы и спуски (чтобы не было ступеней). Подъёмы и спуски делаются абразивным инструментом, либо жалом специального паяльника сплавляются плавные переходы с разных высот на поверхности. После таких сплавок поверхность необходимо зачистить. Перед началом работ, в частности, бачки с радиаторов охлаждения необходимо просушить, т.к. полиамиды, особенно армированные стекловолокном (в маркировке аббревиатура «GF») берут в себя влагу до 5%. Сушка происходит на температуре 100-120 градусов обычным строительным феном, пока не прекратится «испарение».
Необходимые инструменты:1. Термофен для сварки пластиков с плавной регулировкой температуры и желательно, с овальным соплом на выходе с сечением высотой примерно около 4-6 мм и 10-13 мм шириной. 2. Спецпаяльник электрический, угловой, с плавными регулировками температуры жала. Рекомендуется форма жала клиновидная, шириной 10-15 мм. Спецпаяльник может быть использован для прихватки краев трещин, проплавления канавок, размазывания труднодоступных участков, формирования спусков и подъемов и т.д. Температура на спецпаяльнике выставляется на каждый вид пластика отдельно, чтобы жало плавило пластик, но дым с жала был самым минимальным. 3. Абразивный инструмент (шлифмашинки) для стачивания и шлифовки поверхности. В отдельных случаях может потребоваться прочий вспомогательный инструмент общеслесарного характера (ножи, щипчики, длинногубцы, плоскогубцы, стамеска, струбцина, шило и т.д.)
Контрольная сварка:Как показывает практика, иногда маркировка
пластика ремонтируемой детали, обозначенная производителем детали, может не соответствовать тому составу, из которого она фактически изготовлена. Поэтому, пока не появится опыт, всегда перед началом работ делайте контрольную сварку на предмет совместимости. Температура, на которой происходит ремонт полиамидов – обычно на фенах это 400-450градусов, в зависимости от составов пластиков, и типа инструмента (смотрите также рекомендации производителя инструмента для сварки полиамидов). Сначала делается контрольная сварка, на ее этапе подбираются оптимальные режимы сварки, настраивается оборудование. Не делайте контрольные сварки на стенках бачка, обратная сторона которых соприкасается с охл.жидкостями. Контрольные сварки делайте только на ребрах, со всех сторон свободных от контакта с охлаждающими жидкостями. Идеальная адгезия, когда на контрольной сварке после полного остывания (5-10 минут) при отрыве кусок СМ BAMPERUS разрывается сам, но не отрывается от стенки бачка.
Ремонт трещин.После процедуры контрольной сварки плотно сводятся края трещины бачка радиатора, и прихватываются специальным паяльником, с формированием V-образных ямок, через 1-2см. Затем спецпаяльником проходится весь шов, соединяя все канавки-прихватки в общую единую V-образную канавку. В эту V-образную канавку укладывается плотно гр. А вдоль, по всей канавке. Делаются плавные спуски/подъёмы, для укладки второго слоя. Перед укладкой второго слоя поверхность также зачищается на расстоянии 2-3 см в каждую сторону от края трещины. Гр. В укладывается поперек трещины, с запуском по 1,5-2см в каждую сторону от края трещины и по ее торцам. Параллельные ряды гр. В укладываются в нахлест, с запуском около 5-7мм на соседний ряд (предварительно формируем на нижнем предыдущем ряду плавный спуск). Весь материал необходимо укладывать плотно, без образования в шве воздушных пузырей и неплотностей. Для полноценного ремонта бачка обычного радиатора достаточно двух слоев гр. А на трещину и второй слой поперек гр. В. Всегда планируйте укладку оптимальной траектории, где площадь покрытия CM BAMPERUS будет максимальной, а его работа предполагается на разрыв или стаскивание. Такой подход будет наиболее эффективен. При ремонте больших радиаторов грузовиков и карьерной техники, возможно, потребуется искусственное формирование ребер жесткости и даже третьего слоя, т.к. большие внутренние объёмы бачков формируют на поверхности повышенное давление и требования к прочности скорлупы могут быть выше, чем на мелкообъёмных бачках.
Важно!1. При ремонте полиамидов не торопитесь и давайте ремонтным участкам полностью остыть. После каждой укладки делайте паузу, т.к. материал РА очень плотный и пружинистый и при сварке возникают термодеформации и внутренние напряжения. Если работать непрерывно, то вы можете получить сильные термодеформации стенки, вплоть до поднятия края бачка от металлического основания или его схода с места герметичного уплотнения, и как следствие, течи по стыкам между пластиком и металлом. 2. Работайте в проветриваемом помещении с соблюдением техники безопасности.
Далее будут Видеоуроки
Проблемы ремонтов бачков радиаторов, общая тема:
Ниже видеоурок по профессиональному ремонту пластикового бачка радиатора, который теперь может сделать каждый рукастый парень с помощью плоского электрода для полиамидов производства BAMPERUS.
Материал бачка РА66 + GF30, где РА66 — это марка полиамида, а GF30 — стекловолокно, цифра в обозначении — это фракция волокна и пропорции. Маркировка говорит, что данный пластик бачка — это полиамид 66 армированный стекловолокном:
Видеоурок по профессиональному ремонту пластмассового корпуса бензопилы STIHL плоскими электродами по полиамиду 6: