Как варить металл и современные методы сваривания
Как варить металл и что же такое сварка? Это неразъемное соединение металлических деталей, которое образуется в результате их нагрева в месте стыковки до расплавленного состояния.
Расплавленный, а затем застывший материал называется сварным швом. Не все металлы поддаются свариванию. Отлично свариваются однородные материалы. Например, чугун с чугуном или медь с медью (причем, ручная дуговая сварка меди выполняется в защитном газе) . Хорошо варятся железо и хром, никель и медь. Это происходит потому, что эти металлы в жидком состоянии образуют хорошо смешивающиеся слои.

Сваривание трубы
Но если вы попытаетесь сварить медь со свинцом, то из этой затеи ничего не выйдет – эти металлы не смешиваются между собой. То же самое можно сказать о железе и магнии или алюминии и висмуте. При необходимости сварки таких пар в смесь добавляют металлы, которые способны раствориться с каждым компонентом пары. Иными словами, в наше время нет секретов, как сварить металлы.
Виды сваривания металла
- Сварка плавлением (электрическая дуговая сварка, электрошлаковая, электроконтактная, электронно-лучевая). При таком виде сварки расплавленные кромки деталей образуют общую сварочную ванну или, другими словами, общий объем расплава, из которого и образуется сварной шов. Источником нагрева места сварки металлов может быть электрическая дуга, плазма, горелка и т.д.
- Сварка давлением (сваривание взрывом, ультразвуком, холодная сварка). Соединение металлов в этом случае происходит за счет уменьшения расстояния между атомами металлов до такой величины, когда между ними начинают работать силы взаимного притяжения.
Наиболее распространена электро дуговая сварка металлов. На ее долю приходится 65% всех сварочных работ. Расплавление материалов при этом способе происходит под воздействием сварочной дуги. Она образуется между основным металлом, предназначенным для сваривания, и присадочным материалом — проволокой.
Способы дуговой сварки:
-
. При полуавтоматической дуговой сварке механизирована подача сварочной проволоки в зону сваривания. Остальные операции (поддержание нужного размера дуги, придание шву требуемой формы, перемещение электрода по линии сварного шва и прекращение работ) выполняются человеком;
- автоматическая. Это слово говорит само за себя. Задача человека – тщательно подготовить детали к сварке, включить и выключить оборудование;
- ручная. Сущность ручной дуговой сварки заключается в выполнении всех операций вручную без применения каких-либо механизмов.
Виды дуговой сварки:

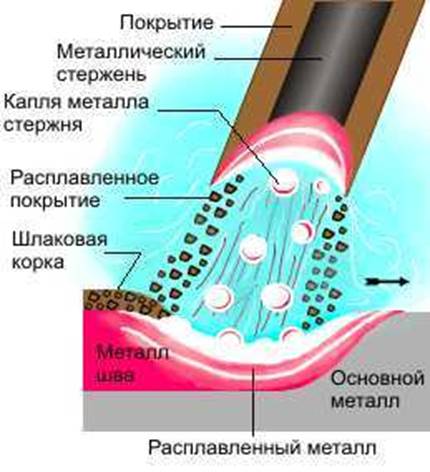
- сварка плавящимся электродом. Этот метод изобретен Славяновым: кромки изделия и присадка одновременно расплавляются под действием сварочной дуги. Образующийся при этом расплав (сварочная ванна) заполняет зазор между деталями, а после кристаллизации образует сварной шов. Для защиты расплава от окисления на присадку наносится покрытие, которое под действием высокой температуры превращается в шлак. Этот слой покрывает жидкий металл. Кроме защиты от кислорода, шлак выполняет еще одну функцию: в него переходят вредные примеси, содержащиеся в сварочной ванне;
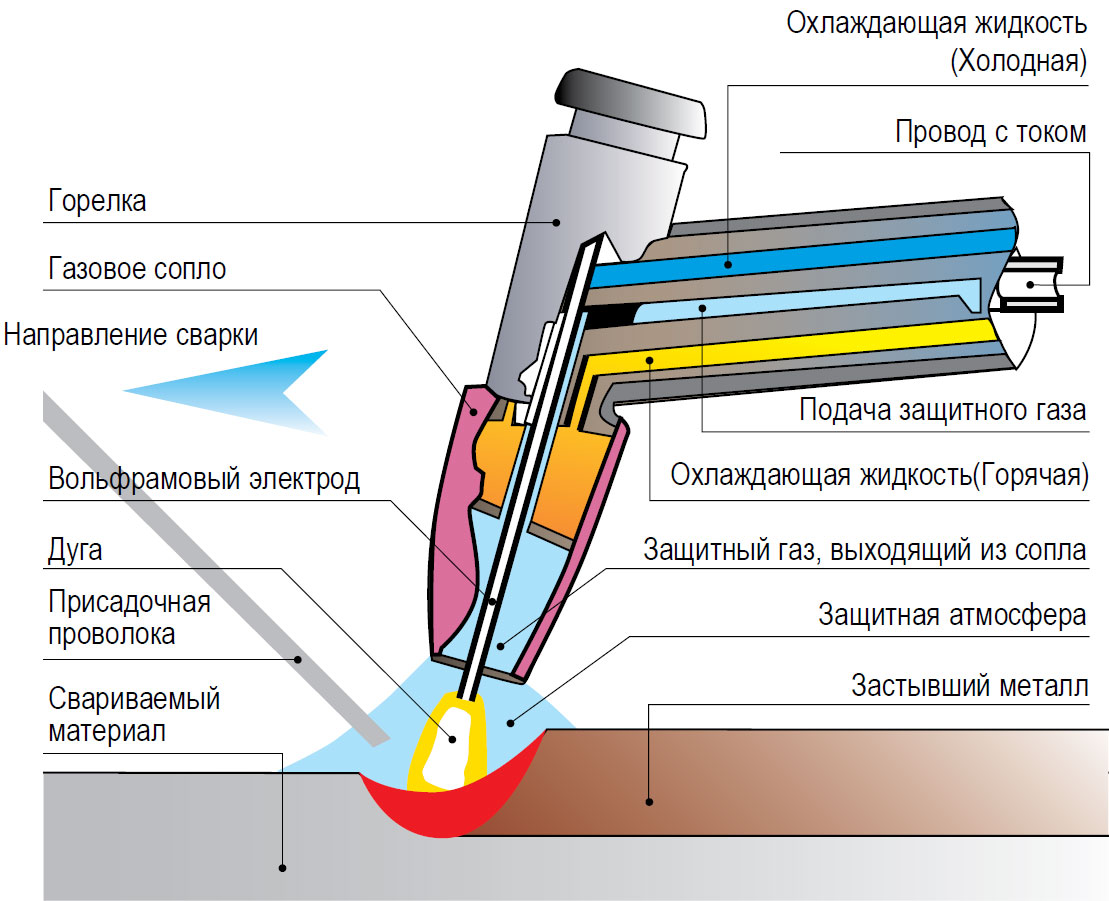
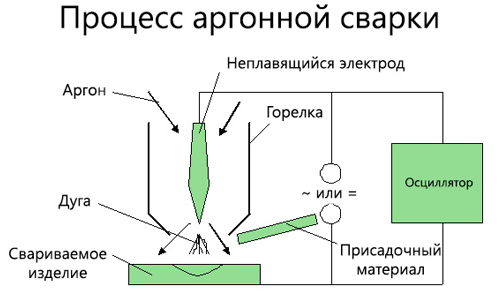
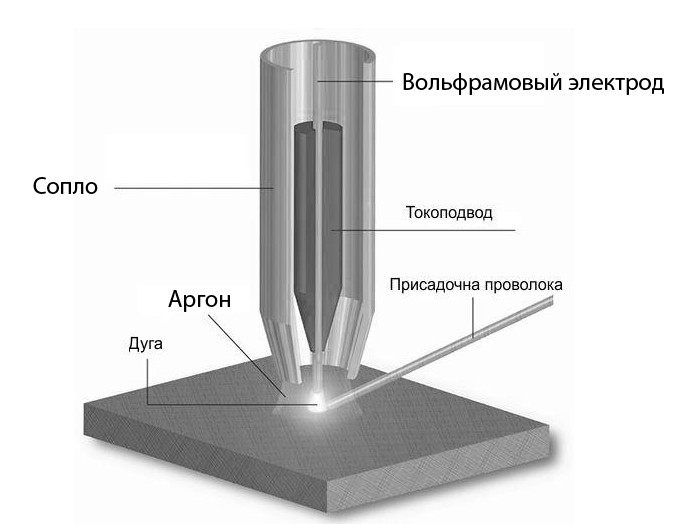
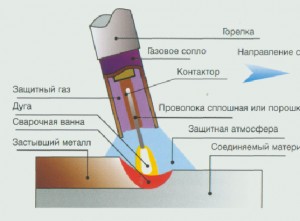
- сварка неплавящимся электродом. Автор этого изобретения – Бернадос Н. Н. Чаще всего такой метод применяется при сварке меди, алюминия, наплавке твердых сплавов и сварке тонколистовой стали. Схема сварки неплавящемся электродом
Сварочная дуга
Сварочная дуга образуется следующим образом:
- К электроду и основному металлу подводится электрический ток.
- Сварщик прикасается присадкой к основному металлу, в результате чего возникает короткое замыкание в сварочной цепи. Поскольку электрод имеет неровную поверхность, контакт происходит в нескольких точках одновременно.
- В зонах контакта металла и электрода возникает ток высокой плотности. Он расплавляет присадочный материал, появляется тонкая пленка жидкого металла.
- При отведении присадки из жидкого расплава вытягивается шейка. В ней плотность тока, а, следовательно, и температура металла еще больше возрастают
- Металл испаряется, шейка рвется, в ионизированном облаке паров и газов загорается сварочная дуга.
Напряжение сварочной дуги зависит от ее длины: чем короче дуга, тем ниже напряжение. Если используется металлический электрод, то для устойчивого горения дуги требуется напряжение 18-28 В. Для угольного электрода напряжение должно быть от 30 до 35 В.
Сварочная дуга, которая горит равномерно, без обрывов и не требует повторного зажигания, называется устойчивой.
Устойчивость дуги зависит от:
- рода электрического тока (постоянный или переменный);
- состава покрытия присадочного материала;
- полярности. При постоянном токе полярность может быть прямой и обратной.
- прямая полярность – минус источника тока подается на электрод;
- обратная полярность – минус подсоединяется к изделию.
4. длины дуги. Это величина, равная расстоянию от торца электрода до поверхности ванны сварочной. Для стального электрода эта величина не превышает 2-4 мм (короткая дуга). Это оптимальная величина, которая обеспечивает устойчивость горения и хорошее качество сварного соединения.
Длина, равная 4-6 мм считается нормальной, а более 6 мм – длинной. Длинная дуга – плохой вариант: она неустойчива, плавление металла проходит неравномерно, капли расплава, стекающие с электрода, окисляются и насыщаются азотом. Шов получается пористым, неровным. Появляются непроваренные участки.
Как правильно варить дуговой сваркой
1. Подготовительные работы
- правка деталей, предназначенных для сварки. Править металл можно как вручную, на правильных плитах, так и на различных листоправильных вальцах. Сильно деформированный металл иногда требует правки в горячем состоянии.
- разметка. Лист размечают согласно чертежу (или эскизу) с помощью измерительных инструментов и шаблонов. Размечая деталь, следует иметь в виду, что в процессе сваривния детали укорачиваются. Поэтому надо на каждый поперечный стык оставлять припуск в 1 мм, а на каждый погонный метр продольного шва – 0,1-0,2 мм;
- резка;
2. Очистка
Этой операции подвергаются основной материал и присадочный. На них не должно быть окалины, ржавчины, масел и других загрязнений: даже незначительное количество загрязнений приведет к дефектам сварного шва, снижению его прочности, а следовательно и надежности готового изделия. Особенно тщательно следует очистить кромки и прилегающих к ним зон шириной 25-30 мм;
3. Подготовка кромок
Форма кромок зависит от толщины листа. Они должны быть притуплены одинаковым радиусом, а зазор между ними должен быть одинаковым по всей длине будущего сварного шва;
5. Сборка
На эту операцию приходится до 30% общей трудоемкости. Для удобства используются различные шаблоны и инструменты, и сварочные приспособления. Сборку надо производить в той последовательности, чтобы предыдущая операция не мешала выполнению последующей.
Уроки дуговой сварки.
- Возбуждение сварочной дуги. Зажечь дугу можно двумя способами:
- чиркнув электродом по основному металлу, как спичкой;
- прикоснувшись к изделию концом электрода.
В обоих случаях электрод надо быстро отвести в сторону на расстояние 2-4 мм.
Дуга загорелась. Чтобы постоянно поддерживать ее постоянную длину, надо по мере расплавления электрода постепенно опускать его. Длину дуги надо держать как можно короче, иначе она потеряет устойчивость со всеми вытекающими последствиями.
- Если в процессе сварки дуга все-таки оборвалась, то ее зажигают, продвинув электрод вперед от точки обрыва, а затем возвращаются, заваривают кратер и продолжают шов.
- Как правильно держать электрод для того чтобы качественно варить металл? Обычно электрод должен быть расположен вертикально или наклонно по отношению ко шву, углом вперед или назад. При расположении электрода углом назад получается глубоко проваренный неширокий, аккуратный шов. Такое положение предпочтительно при сварном соединении в тавр, угол или внахлест. Опытные сварщики так же выполняют и стыковые соединения.
 Если вы хотите помочь экологии, то выбирайте водородную сварку — она наиболее экологически безопасная из всех видов.
Планируете варить алюминиевую конструкцию аргонодуговой сваркой? Как это делается, подробно описано в нашей статье.
Выбор режима ручной дуговой сварки
От правильно выбранных режимов зависит стабильность сварочного процесса и качество сварки. Различают основные и дополнительные параметры.
Основные параметры:
- Свойства сварочного тока (величина, полярность и род);
- Диаметр электрода;
- Напряжение дуги;
- Скорость сварочного процесса;
- Величина поперечных колебаний торца электрода.
Дополнительные параметры:
- величина вылета электрода;
- состав и толщина покрытия электрода;
- положение электрода в пространстве;
- начальная температура основного материала;
- положение изделия в процессе сварки.
Рассмотрим подробнее основные параметры
1. Выбор сварочного тока
Параметр зависит от диаметра электрода, его покрытия, пространственного положения шва. От величины тока зависит глубина провара и производительность сварки. Если сила тока будет недостаточной, то количество тепла, поступающего в ванну, будет маленьким, в результате чего появятся непровары, ухудшающие качество соединения деталей.
Дуговая электросварка слишком большим током тоже может приводить к непровару, так как быстро плавящийся электрод может попадать на еще нерасплавленный основной металл. Рекомендуемый ток указывается на электродных упаковках.
Кроме того, следует учитывать следующее:
- при использовании тока обратной полярности глубина провара больше почти на 50%, чем при прямой полярности. Поэтому при сварке тонколистовых и легированных материалов следует применять ток обратной полярности во избежание пережогов и перегревов;
- при сварке переменным током глубина провара будет меньше на 15-20%, чем при сварке постоянным током обратной полярности.
2. Выбор диаметра электрода
Диаметр электрода зависит от толщины кромок свариваемого материала и разделки кромок. Если кромки не разделаны, то диаметр электрода выбирают в зависимости от толщины свариваемого металла. Так, например, при толщине металла 20 мм испльзуют электроды диаметром 12 мм.
Если же кромка разделана, то независимо от марки металла корневой шов выполняется электродом в 2- 3 мм. Последующие слои накладываются диаметром 4 мм. Правда, если толщина основного металла превышает 12 мм, допускается последующие слои выполнять пятимиллиметровым электродом.
Выбор корневого электрода зависит от типа соединения. Но главный принцип выбора – чем ответственнее шов, тем меньший диаметр электрода применяется.
3.Скорость сварки должна быть оптимальной
Чем выше скорость, тем уже шов. Но при слишком высокой скорости могут быть несплавления основного металла с металлом шва.
4.Величина колебаний
Величина поперечных колебаний электрода должна находиться в пределах 2,5-3 диаметра электрода – это оптимальный вариант для получения качественного сварного шва.
Как происходит сварка
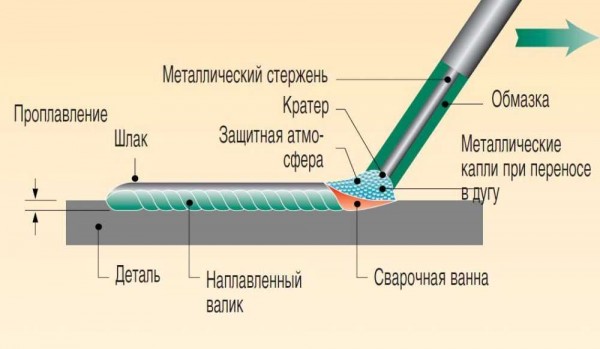
Чтобы начать рабочий процесс, сварщик касается электродом металла. Быстро отводит его от него на 3мм. От соприкосновения вспыхивает дуга. Длина ее равна расстоянию удаления от электрода. Поднимая и опуская прибор, усиливается или уменьшается сила плавки и температура дуги. Работы требуют соблюдения техники безопасности. Лицо закрывается щитком.
Есть другой способ образования дуги. Сварщик проводит по металлу электродом, затем отводит прибор в сторону на нужное расстояние. Образуется электрическая дуга.
От размера дуги зависит качество шва. Лучший результат получается при короткой дуге. Она не дает металлу разбрызгиваться, т.е. сохраняет его в большем объеме, при меньшей деформации. Электрод плавится при короткой дуге спокойно, без вспышек. Пучок искр ровный. Глубина при такой дуге получается больше. Если дуга длиннее, то электрод быстрее окисляется, сильнее разбрызгивается. Шов получается неровным, с оксидами и наплывами.
Длину дуги можно контролировать по звуку, издаваемому оборудованием. Оптимальная длина сопровождается равномерным звуком на одной ноте. Длинной дугой издается резкий тон, прерывающийся. Иногда слышатся звуки, похожие на хлопки, взрывы.
Дуга может прерваться. Тогда процесс повторяется, важно не оставить провал там, глее произошел разрыв.
Некоторые мастера при сваривании сложных деталей, ответственных за работу техники мест, зажигают дугу вне зоны сваривания. Они стремятся не допустить ожога металлической поверхности. Зажигание вне зоны сложнее, его смогут выполнить только квалифицированные работники.
Метод подвода дуги к изделию магнитным способом:
Шов – это прочность скрепления. Поэтому одним из основных умений сварщика можно считать умение манипулировать электродом. Мастер перемещает электрод по металлу, видит шов, меняет его форму и размеры.
Режимы сварки и размеры шва
Режим сваривания – показатель проваривания металла. Математически это можно представить в виде формулы: отношение ширины шва к глубине. Ручная сварка предоставляет в этом широкие возможности. Шов можно получить как достаточно широкий, так и минимально узкий. Тип шва при этом не зависит от размера:
- угловой;
- стыковой;
Параметры и коэффициенты подачи тока
В ручной сварке важна сила тока. От ее увеличении зависит глубина проникновения в металл, проплав получается только при нужном токе. поэтому важно заранее просчитать необходимый коэффициент силы тока. Чем плотнее металл, тем больший проплав. Род электрического тока также имеет значение.
-
Постоянный ток дает узкий шов;
Поэтому выбираются электроды разных диаметров наконечника.
Уменьшение электрода сокращает горение дуги, увеличивает глубина проплава, сокращается ширина. Уменьшение поперечника электрода увеличивается глубина шва. Повышение подвижности горения дуги при увеличении размера электрода делает шов больше по ширине. Еще один показатель – напряжение. Оно меняет ширину, но не влияет на глубину.
Изменение напряжения используется активно в автоматической сварке, он позволяет регулировать наплавку.
Сварка в защитных газах
Процесс заключается в том, что в дуговую область поступант газ, который явлеяется ее защитой. Газ становится изолятором расплавленного металла от воздуха.
Виды такой сварки:
- инертные газы;
- активные газы;
- смеси газов;
- струйная газовая защита.
В комплект для сварочных работ входит следующая техника:
- трансформаторы;
- инверторы;
- блоки питания;
- горелки;
- маски или щитки;
- газовое оборудование.
По межгосударственному стандарту ручная сварка имеет утвержденный ГОСТ – 5264-80.
Стандарт распространяется на конструктивные элементы, указывает размеры. Характеристики по ГОСТу дают следующие данные:
- Тип соединения;
- Форму подготовленных краев деталей;
- Характер получаемого шва;
- Форма поперечного сечения;
- Толщина деталей.
В ГОСТе дается условное обозначение каждого типа соединения. Изучив документ, сварщик легко сориентируется в чертежах, самостоятельно разрабатывает требования к сварным конструкциям. Есть четкие требования, каким по размерам и форме должен быть шов:
- при одинаковых поверхностях;
- разных металлов;
- разная толщина изделий.
Применять стандарт сможет сварщик с любым уровнем образования. Его соблюдение станет гарантом получения отличного качества сварки.
Как правильно варить: пособие для начинающих сварщиков

Металлические конструкции соединяют двумя способами: разъемным – с помощью винтового крепежа, и неразъемным – с помощью сварки. Второй способ надежнее и долговечнее, его часто предпочитают первому, когда в необходимости разбирать конструкцию нет нужды. В собственном доме, особенно ещё строящемся или благоустраиваемом, потребность в сварочных работах возникает часто, поэтому многим хотелось бы знать, как правильно варить металл самостоятельно, чтобы не искать специалиста для мелких работ.
Выбор аппарата для бытовой сварки
Видов сварки сегодня очень много. Но большинство из них предназначены для специальных работ или рассчитаны на промышленные масштабы. Для бытовых нужд вряд ли потребуется овладевать лазерной установкой или электронно-лучевой пушкой. Да и газовая сварка для начинающих – не самый лучший вариант.
Самый простой способ расплавить металл для соединения деталей – точечно воздействовать на него высокой температурой электрической дуги, возникающей между элементами с разными зарядами.
Именно этот процесс обеспечивают аппараты для электродуговой сварки, работающие от постоянного или переменного тока:
- Сварочный трансформатор варит переменным током. Для новичка такой аппарат вряд ли подойдет, так как работать с ним сложнее из-за «скачущей» дуги, для управления которой нужен немалый опыт. К другим минусам трансформаторов можно отнести негативное влияние на сеть (вызывает скачки напряжения, которые могут привести к поломке бытовой техники), сильный шум при работе, внушительные габариты прибора и большой вес.
- Инвертор имеет множество преимуществ перед трансформатором. Он вызывает электродугу постоянным током, она не «скачет», поэтому процесс сварки проходит более спокойно и контролируемо для сварщика и без последствий для домашней техники. Кроме того, инверторы компактны, легки и практически бесшумны.
Что ещё необходимо иметь
Сварочный аппарат без электродов – совершенно бесполезный агрегат. Электроды – это расходный материал, они тоже бывают разными: плавящимися и неплавящимися, металлическими (из стали, меди и других металлов) и неметаллическими, в виде проволоки или жесткого стержня, с разным защитным покрытием и т.д.
Тем, кто задался вопросом, как правильно варить сваркой электродами, начинать лучше всего со стальных универсальных стержней толщиной 3 мм или 4 мм. Диаметр указан на упаковке, выбрать нужные будет несложно. Освоив работу с ними, можно будет переходить на другие виды, но вряд ли они будут востребованы в быту.
Помимо расходных материалов для сварки обязательно потребуется маска сварщика. Работать без неё категорически нельзя, иначе можно быстро получить ожог роговицы глаз и много других проблем со зрением. Лучшими считаются маски со стеклом-хамелеоном. Вернее, с автоматическим светофильтром, реагирующим на изменения освещенности и защищающим глаза от вредного излучения.
Также желательно обзавестись подходящей одеждой, обувью и перчатками, которые не прожигаются искрами и в случае чего смогут защитить от удара током.
Из инструментов понадобится молоток для сбивания окалины со шва, а также всевозможные тиски, зажимы и магнитные уголки, с помощью которых можно фиксировать свариваемые детали в нужном положении.
Азы сварочных работ
Чтобы вызвать образование электрической дуги, нужно, чтобы соприкоснулись два разнозаряженных токопроводящих элемента. Одним из них, отрицательным, выступает электрод, а другим свариваемая поверхность, к которой подсоединяется металлический зажим, кабель от которого подключен положительному выходу инвертора.
Сварка электродом обусловлена расплавлением металла теплом, выделяемым дугой. Чтобы шов получился ровным, она не должна прерываться. Итак, для начала работы необходимо установить электрод, настроить инвертор, зажечь дугу и научиться её контролировать.
Установка электрода
Инверторный аппарат снабжен двумя кабелями. На конце одного из них закреплен зажим-прищепка, которым он цепляется за металлическую деталь. А второй кабель оснащен держателем для электрода, который может быть винтовым или пружинным.
У винтового держателя нужно открутить головку на ручке, а после установки электрода в гнездо снова закрутить её. С пружинным проще: достаточно нажать на клавишу, чтобы открыть гнездо.
Подключение сварочного аппарата
Сварочные кабели подключаются к инвертору через специальные выходы на корпусе прибора с разной полярностью. К какому из них присоединить зажим, а к какому электрод, зависит прежде всего от свариваемых материалов. С этим моментом нужно разобраться, чтобы понять, как правильно варить сваркой, и не путаться:
- Стандартное подключение для сварки стальных деталей – минус на кабель массы с электродом, а плюс на кабель с зажимом. Оно носит название прямой полярности и подходит для большинства соединений, требующихся в быту. Прямая полярность обеспечивает классическое движение электронов от минуса к плюсу, при котором они передают металлу значительную часть энергии и лучше нагревают его.
- Если выполнить подключение зажима на минус, а электрода на плюс, получим обратную полярность с меньшей степенью нагрева. Что бывает необходимо при сварке изделий из нержавеющей стали и в некоторых других случаях.
Совет! Овладевать азами сварки лучше всего на деталях из «черного» металла, используя подключение с прямой полярностью.
Теперь можно включать аппарат в сеть и приступать к работе.
Зажигание электрической дуги
Перед тем как научиться варить сваркой, нужно вызвать появление дуги, для чего осуществляют кратковременный контакт электрода с металлической деталью. Сделать это можно двумя способами: впритык и чирканьем:
- Розжиг впритык заключается в постукивании по металлу кончиком подключенного электрода.
- Зажигание дуги чирканьем выполняется аналогично тому, как зажигается спичка о коробок.
Преимуществ ни у одного из этих способов нет – каждый делает так, как ему больше нравится и удобно.
Видео описание
Наглядно способы розжига электродов показаны в видео:
Главное, чтобы движения были достаточно быстрыми, а контакт кратковременным, иначе электрод «прилипнет» к металлу. Особенно часто это случается с новыми, ещё не побывавшими в работе электродами.
В то же время частично израсходованный электрод может не зажечься сразу из-за образовавшегося на его кончике наплыва от расплавленного защитного покрытия. Его проще отбить методом постукивания.
Непосредственно к тому, как правильно варить электросваркой, можно переходить после уверенного овладения навыком возбуждения дуги. Но для начала стоит разобраться, что происходит или должно происходить в процессе. Без этого двигаться дальше не получится.
Анализ сварочного процесса
В месте возникновения сварочной дуги температура сильно повышается, в результате чего начинает плавиться металл и свариваемых деталей, и самого стержня электрода. Жидкий расплавленный металл заполняет собой выжженное углубление, которое на профессиональном языке зовется сварной ванной.
Одновременно разрушается и защитное покрытие электрода, выполняя свою функцию: часть покрытия плавится, превращаясь в шлак, который закрывает собой свежий стык и препятствует контакту металла с кислородом, а также сохраняет под собой высокую температуру. А другая часть переходит в газообразное состояние, создавая вокруг сварной ванны защитную атмосферу, и тоже не пропуская к ней кислород воздуха.
Видео описание
Все это хорошо видно на замедленной съемке:
Шлаковую корку со сварного шва отбивают постукиванием молотка после того, как он остынет.
Важные нюансы
Основной секрет, как правильно сварить две детали и получить ровный шов, заключается в том, чтобы при перемещении электрода шлак успевал покрывать всю поверхность расплавленного металла. А это зависит от скорости перемещения, угла наклона электрода и траектории его движения. Немалое значение имеет и сила тока.
Универсальный рабочий угол наклона составляет 30-60 градусов относительно вертикали. При этом:
- двигая электрод углом вперед (от себя), удобно делать любые вертикальные, горизонтальные и круговые швы;
- углом назад (к себе) – сваривать угловые соединения;
- вертикальное положение электрода допускается только при сварке в труднодоступных местах;
- угол больше 60 градусов сильно растягивает сварную ванну, а металл свариваемых деталей при этом прогревается хуже. Его обычно используют, когда нужно обрезать излишки или подправить грубый шов.
Скорость сварки определяется экспериментально: нужно следить, чтобы форма и размеры сварной ванны оставались стабильными, не вытягивались и не расплывались. Очень важно при этом удерживать электрод на одинаковом расстоянии от поверхности – в 3-5 мм от неё. Причем по мере выжигания и углубления ванны его необходимо чуть опускать, а при переходе на следующий участок снова приподнимать, стараясь не выходить из указанных пределов.
Чтобы соединить кромки двух деталей, нужно добиться проникновения их частиц друг в друга. Для этого электрод должен двигаться не по прямой линии, а по определенной траектории, совершая колебания из стороны в сторону. Эта траектория может напоминать елочку, лесенку, восьмерки, связанные треугольники и т.п.

Результатом должен стать ровный валик из наплавленного металла с одинаковой по всей длине высотой и шириной. Чтобы добиться этого, нужно немало тренироваться, отрабатывая движения и регулируя силу тока. Потому что есть разница, как варить сваркой тонкие листы, толстостенные трубы или другие изделия.
Изначально она подбирается по таблице и зависит от того, какую толщину имеют свариваемые детали.
| Толщина деталей, мм | Сила тока, А |
| 1-2 | 25-50 |
| 3 | 100-140 |
| 4-5 | 160-200 |
| 6-12 | 220-280 |
Это приблизительные значения, и даны они для сварки, когда электрод направлен вниз. При выполнении вертикальных или потолочных швов силу тока уменьшают на 10-20%.
Обратите внимание! Чем тоньше свариваемая кромка, тем меньшего диаметра берут электроды, и наоборот. «Тройка» подходит для материалов самой ходовой толщины от 2 до 5 мм.
Но при скачках напряжения в сети установленной силы тока может не хватать для нормального течения процесса в отработанном режиме. Тогда приходится снижать скорость перемещения электрода или использовать другую траекторию движения, чтобы проходить по одному месту не один раз.
Все это довольно трудно описать словами – нужно пробовать и добиваться удовлетворительных результатов.
Видео описание
В этом очень поможет обучающее видео:
Совет! Учиться варить лучше всего не на стыках, а на плоскости, отрабатывая скорость, траекторию, уровень и угол наклона. Воображаемый стык на металлической пластине можно начертить мелом и укладывать вдоль него сварной валик до тех пор, пока он не будет получаться хорошо.
Сварка элементов
Уверенно освоив азы сварочного процесса, можно переходить к соединению элементов в единую конструкцию. И здесь тоже есть свои тонкости, связанные с реакцией металла на такое воздействие.
В первую очередь нужно правильно оценивать длину шва и добиваться того, чтобы он не тянул соединяемые детали на стыках. Для этого их обязательно фиксируют в заданном положении с помощью струбцин или другими способами. А чтобы закрепить фиксацию, прихватывают поперечными швами в нескольких местах. И лишь потом обваривают.
Порядок сварки зависит от длины стыка. В одном направлении и в один заход можно варить лишь короткие швы длиной до 300 мм. Если это расстояние больше, необходимо компенсировать возникающие напряжения, накладывая швы небольшими отрезками.
Не слишком красивые швы по окончании работы можно аккуратно срезать и отшлифовать болгаркой.

Заключение
Теперь вы имеете представление о том, как научиться варить электросваркой самостоятельно. Но в этом деле знать теорию – это практически не знать ничего. Нужна практика, отработка движений до автоматизма, а самое главное – выработка особого чутья, которое подскажет, когда нужно опустить электрод чуть ниже, когда изменить его угол или увеличить силу тока. Все это приходит со временем. Но нужно быть готовым к тому, что как минимум одна пачка электродов уйдёт на тренировки.
Технология сварки и особенности работы с металлами

Для получения качественного соединения металлических деталей высокого качества необходимо строго соблюдать технологию сварки, испытанную на практике многими поколениями сварщиков. А начинается она с предварительной подготовки свариваемых заготовок.
Металл будущей конструкции должен быть тщательно очищен именно до сварки. Особое внимание уделяют чистке контактного места – ржавчина или влага, масляное пятно или загрязнение иного рода могут негативно сказаться на качестве сварного шва. Отдельно просматривают зазор между свариваемыми кромками.
Очистку проводят ручными или механическими щётками, с использованием кислотных растворов и щелочей, а также гидропескоструйным или дробометным способом, иглофрезерами.
В случаях попадания загрязнений в зазоры при сварочных работах избавляются от них прожиганием горелкой или продувом сжатым воздухом.
Основы сварки
Ручное дуговое сваривание является основой сварки в широком смысле и до сих пор остаётся идеальным вариантом для многих работ. По качественным показателям в некоторых случаях оно не хуже механизированных и автоматизированных способов.
Процесс ручной дуговой сварки начинается с поджигания сварочной дуги. Итак, сварщик приступает к непосредственной работе: кончиком электрода он прикасается к поверхности обрабатываемого металла и быстро приподнимает его на 2 мм. В результате короткого замыкания возникает дуга, которую нужно постоянно поддерживать, опуская уменьшающийся электрод по мере его расплавления. Зажигают дугу ещё быстрым чирканьем электродом по поверхности металла.

Дугу необходимо держать короткой – чтобы металлических капель было меньше, электрод плавился и обеспечивал равномерную искру. К тому же при такой технике металл плавится максимально.
Под воздействием дуги нагреваются и расплавляются металл и электрод на месте сварки. В образующейся сварной ванночке они перемешиваются друг с другом и после отключения дуги образуют сварной шов.
Необходимое проплавление соединяемых деталей и желанное качество шва полностью зависят от стабильности горения дуги, а также от правильного равномерного перемещения.
Технология сварки металла
Особенности технологии сварки металла диктуются типами соединения свариваемых поверхностей.
При стыковой сварке по краям заготовок делаются скосы:
- V-образный скос выполняется на кромках металлических листов толщиной 5-15 мм. В результате получается углубление для сварочного шва;
- X-образный скос применяют при подготовке кромок деталей с 15 и более миллиметровой толщиной для сварки с обеих сторон.
В зависимости от толщины заготовки, угловое и тавровое соединение может выполняться как со скосом, так и без него. Особенностью данных видов является то, что они позволяют варить конструкции из материалов различной толщины. Но в таких случаях необходимо соблюдать одну тонкость: электрод относительно толстой детали сварщик обязан держать вертикально.

Технология ручной дуговой сварки
Электрод и дугу вкупе со сварной ванночкой по технологии ручной дуговой сварки необходимо плавно перемещать по линии соединения деталей. Его скорость зависит от типа материала. При сварке изделия из тонкого металлического листа перемещение должно быть быстрым, а при работе с толстыми массивными деталями – замедленным. Ориентиром для сварщика служат скорость расплавления, а также изменение цвета металла.
По форме данное перемещение бывает прямым, зигзагообразным, петлеобразным – оно выбирается, исходя из ширины шва и глубины проплавления. Так, прямолинейно перемещают электрод, когда ширина сварки незначительная. Когда необходимо проварить соединения глубже и шире – применяют зигзаг или петлю.

Остывший сварной шов имеет выпуклость, зависящую от положения электрода во время сварки. Вертикальное положение позволяет получить глубокое проплавление заготовок и ровный шов. При большем наклоне электрода уменьшается глубина проплавления, а шов имеет выпуклую поверхность. Здесь важно соблюдать меру – при слишком наклоненном электроде дуга в направлении шва сделает процесс сварки плохо управляемым.
Качественно соединить металлические детали можно при расплавленной сварочной ванне с тонкими краями, когда она достаточно жидкая и легко передвигается за электродом.
Для сварщика сигналом к дальнейшему продвижению электрода становится момент появления в жидком расплаве оранжевого цвета, который хорошо виден через тёмное стекло защитной маски.
На месте окончания соединения размер сварной ванны следует увеличить, удержав на этой точке электрод немного дольше обычного.
При сквозном проплавлении деталей, уменьшают величину тока и берут электрод меньшего диаметра. После того, как прожжённые дыры остывают, сварщик устраняет образовавшийся шлак, и заваривает заготовки.
Закончив сварку, следует простучать шов молотком. Это позволит удалить окалину, и параллельно проверить качество соединения, чтобы оно было сплошным и хорошо проваренным.
Куда перемещать электрод?
При ручной дуговой сварке важно знать, куда перемещать электрод в том или ином случае. Возможных направлений здесь три: