Особенности импульсной сварки
В последние годы широкое применение получила ручная дуговая сварка металлов, трубопроводов. Она используется в автомобилестроении (кузова, краны, бульдозеры), строительстве – возведение жилых, коммерческих, промышленных объектов. Это бесконтактный метод соединения элементов, разработанный в 1932 году в качестве альтернативы стандартной электродуговой технологии.
К преимуществам импульсной сварки относят равномерное распределение присадочного материала, качество шва, минимальную вероятность непровара или прожига заготовки. Кроме того, снижается количество брызг и расход проволоки, отсутствует риск короткого замыкания. Среди недостатков выделяют низкий КПД TIG-режима, высокую цену промышленного оборудования.
Принцип работы импульсной сварки
Это разновидность дугового метода. Главное отличие заключается в наложении дополнительных импульсов с заданными характеристиками на постоянный ток. Частота колебаний варьируется в пределах 50-250 Гц. Существуют разработки с двойным импульсом, модуляция которых позволяет менять форму, угол и волновой фронт.
Схема импульсной сварки (аппарата) – задающий генератор, компаратор, диоды, транзисторы, резисторы, конденсаторы. Кроме того, дополнительные вентиляторы, плата управления, элементы крепления, предохранительный автомат.
Для чего нужна импульсная сварка:
- монтаж трубопроводов различного диаметра;
- сборка кузовов автомобилей;
- производство железнодорожных вагонов;
- возведение мостов;
- создание кранов, землеройных машин, корпусов кораблей.
Технология импульсной сварки помогает увеличить силовую нагрузку, снижая до минимума вероятность непроваренных участков шва и экономя присадочный материал. Это обусловлено временным прерыванием основной, базовой, дуги при подаче импульса. Заготовка плавится под действием высокой температуры и переносится без брызг. Риск сквозных прожогов исключен.
Длительность пауз регулируется. Настройка импульсной сварки базируется на разновидности и качестве металла, толщине кромок.

Виды импульсно-дуговой сварки
Изменение тока достигается следующими методами – аккумуляторным, конденсаторным, электромагнитным, инерционным.
Аккумуляторный
Аппараты оборудованы щелочным аккумулятором, который вырабатывает нужное для импульса количество тока. Главное отличие батареи – низкое внутреннее сопротивление, что позволяет выдавать большее напряжение импульсной сварки в сравнении с получаемым. При этом короткие замыкания, необходимые для генерации импульсов, быстро гасятся.
Устройства не получили широкого применения, что обусловлено большими габаритами конструкции. Но методика удобная и перспективная, поэтому ведутся разработки по усовершенствованию.
Конденсаторный
Устаревшая технология, разработанная в 30-х годах прошлого столетия. Импульс образуется за счет мощного разряда конденсаторной батареи. Максимальное значение тока превышает 100 тысяч ампер. Устройство точно дозирует электроэнергию, подходящую для скачка напряжения. Широкий диапазон силы тока позволяет настроить аппарат под конкретное изделие.
Область применения ограничена сечением деталей. Толщина одной должна быть меньше возможностей устройства, другой, привариваемой, – любой. Технологию используют в производстве электроники и приборов высокой точности.
Регламентирующий ГОСТ импульсной сварки – 28915-91.
Магнитно-импульсный
Аппарат преобразует электрическую энергию в механическую. Генерируется магнитное поле, которое соединяет изделия под действием высокого давления. Сила сжатия и температура обеспечивают создание прочного шва.
Принцип процесса: одну деталь закрепляют неподвижно, вторая перемещается в магнитном поле, образованном устройством. При сближении возникает сварочная дуга.
Технология широко применяется в автомобилестроении. Она позволяет скрепить трубчатые детали, листовой металл по периметру.
Инерционный
Аппарат оборудован мощным маховиком, раскручиваемый электродвигателем. Это приводит к накоплению кинетической энергии, которая трансформируется в импульс сварочного тока.
Импульсная сварка широко применяется в строительстве, гражданском и промышленном. Но она требует определенных навыков и опыта работы. Поэтому лучше обратиться к специалистам. Это поможет избежать прожига деталей, некачественного шва. Разумные расценки на сварочные работы позволяют не откладывать дело в дальний ящик.
Что такое импульсная сварка — простыми словами
Технологии сварки сегодня не отстают от научно-технического прогресса. Одной из ключевых сварочных технологий является импульсная сварка. Технология востребована в промышленном и гражданском строительстве, прокладке мощных трубопроводных коммуникационных систем.

Что это такое
Основа импульсной сварки – электродуговая техника сваривания металлических заготовок в защитных газах. При этом электроток подается в импульсном режиме. Во время сварки дополнительные импульсные токи накладываются на сварной ток, сила которого составляет до 15% от импульсного.
К электрической цепи подсоединена аккумуляторная батарея, запас энергии которой обеспечивает соединение. Сварной шов формируется ровными каплями расплава. Силовая нагрузка увеличивается за счет импульсов в результате применения электротока в фоновом режиме.
На электродной проволоке формируются капли расплава, падающие равномерно. Согласно импульсной технологии сваривания 1 импульс формирует 1 каплю, которая отрывается от электродной проволоки в результате сужения электродинамических сил.
Такая техника сварки позволяет получать неразъемные соединения деталей из разнородных металлических сплавов. Она предполагает использование импульсного сварочного аппарата, который обеспечивает необходимую дозировку энергии сварных импульсов, и расходников, в качестве которых выступают неплавкие и плавкие электроды.
Ключевая особенность рассматриваемой методики сваривания – самостоятельный выбор сварного режима, настройка между каплями пауз.
Импульсная сварка подразделяется на несколько разновидностей, каждая отличается своими особенностями.
TIG сварка в импульсном режиме

Аргонодуговые импульсные сварочные аппараты функционируют по аналогичному принципу. Во время прохождения импульса свариваемый участок металлической поверхности нагревается, между импульсами остывает.
Импульсный режим сварки настраивают с учетом толщины соединяемых металлических заготовок. При этом дуга будет более концентрированной при частой подаче пикового тока, т.е. импульса.
При противоположном действии, т.е. уменьшении частоты подачи пиковых токов, проще осуществлять контроль состояния сварной ванны. Это правило актуально для начинающих сварщиков.

Холодная сварка TIG
Холодная сварка – методика соединения стальных поверхностей без за счет разряда большой мощности. Процесс представляет из себя ту же сварку тиг только сваривается одна точка. После горелка чуть смещается и производится сварка следующей точки. Это обеспечивает минимальный нагрев.
Данный способ позволяет сваривать детали, не опасаясь деформации металла. Также стоит учесть, что процесс достаточно прост и с ним может справиться даже новичок.
- производство корпусов для бытового электрооборудования, в т.ч. ремонт;
- ремонт кузовов транспортных средств;
- изготовление украшений и элементов декора.
Плюсы и минусы импульсной сварки TIG
Резистивная сварка TIG является достаточно востребованной благодаря следующим преимуществам:
- если сравнивать с обычной TIG сваркой, то импульсная позволяет лучше осуществлять контроль состояния участка расплавления металла;
- дуга на высоких частотах более точная и концентрированная, что существенно облегчает процесс сваривания;
- импульсная TIG сварка позволяет соединять изделия из тонколистовых металлических сплавов, в т.ч. нержавеющей стали, когда нужно максимально уменьшить тепловую энергию сварной дуги;
- высокая скорость сваривания заготовок, металл лучше проплавляется, формируются высококачественные соединительные швы;
- благодаря формированию микрокристаллической структуры сварной шов после соединения легированных сталей становится более стойким к коррозионным процессам.
Из недостатков применения импульсного TIG режима стоит отметить мерцание дуги при работе сварки на низких частотах.

MIG сварка в импульсном режиме
Импульсная сварка полуавтоматом благодаря своим технико-эксплуатационным показателям сегодня также имеет широкое распространение.
Преимущества сварочной технологии:
- минимальное количество брызг раскаленного металла;
- исключение прямого контакта присадочного материала со свариваемой металлической поверхностью;
- минимальные риски перегревания сварочной зоны;
- исключение прожига свариваемых деталей;
- повышенная производительность;
- получение чистого сварного шва.

Импульсный сварной режим размещает металл точечно по установленной траектории, т.е. каждый импульс агрегата предоставляет возможность переходить в расплав каждой капле.
В период между импульсами во время сваривания изделий импульсным полуавтоматом MIG уменьшается сила тока, что позволяет остывать свариваемым металлическим поверхностям. Поэтому участки, прилегающие к сварной зоне, не подвергаются структурным изменениям из-за высоких температур.
Поэтому данную технологию часто используют для сваривания тонколистовых металлических сплавов.

Плюсы и минусы импульсной сварки полуавтоматом
Достоинства магнитно импульсной сварки полуавтоматическим аппаратом MIG:
- технология позволяет сократить время, требуемое для доработки получаемого сварочного шва, до нуля;
- минимальные риски разбрызгивания раскаленного металла и образования задымления;
- контроль температурной подачи в период импульсного режима позволяет обеспечить стабильность цикла сварки и получать равномерные шовные соединения правильной формы;
- экономичный расход присадочного материала;
- автоматический контроль разогревания сварной ванны;
- ширина ванны при подаче кратковременных импульсов получается уже, проварка металла глубже, соответственно сварное соединение повышенного качества.
- низкая производительность;
- скорость подачи присадки ограниченная.
Несмотря на наличие небольших минусов, сделать качественное соединение стальных изделий импульсным полуавтоматом сможет даже неопытный сварщик.
Ограничения
Нецелесообразно применять импульсную сварку для соединения заготовок из низколегированных и низкоуглеродистых сталей. Важно помнить, что токовый показатель на этапе перенесения капли уменьшается, падает температура, а при последующем импульсе снова увеличивается. При сваривании перечисленных сталей подобные тонкие настройки абсолютно неуместны.
Для сварки деталей, изготовленных из низких марок сталей, рекомендуется использовать стандартные сварочные аппараты, несмотря на преимущества импульсных полуавтоматов.
Импульсно дуговая сварка
Импульсный сварочный аппарат предоставляет возможность накладывать импульс на постоянную дугу, который по силе тока в несколько раз превосходит значения дежурной.
Рассматриваемая технология сваривания достаточно востребована при прокладке трубопроводных коммуникаций различного предназначения. Методика позволяет получать практически без единого дефекта качественные сварочные соединения повышенной прочности.

Конденсаторная
Технология предполагает применение сварочных аппаратов малой и большой мощности. Такие агрегаты отличаются высокой точностью дозирования энергии для сварного импульса. Максимальный ток может превышать 100000 А.
Конденсаторную импульсную сварку применяют для соединения элементов конструкций, изготовленных из сплавов нержавеющих металлов и алиминия.

Инерционная
Инерционная сварка основывается на применении энергии, накапливаемой мощным генератором, маховик которого вращается благодаря электродвигателю.
Инерционный резонанс достигается посредством импульсного сварного инвертора, кинетической энергии маховика повышенной мощности.

Магнитно импульсная
Методика магнитно импульсной сварки основана на электромеханических процессах вихревых токов. Соединение элементов конструкций осуществляется вод высоким давлением, возникающего после воздействия магнитного поля. Шовные соединения формируются за счет сжатия при высокой температуре.
Магнитно импульсную методику применяют для сваривания однородных и разнородных металлов.

Аккумуляторная
Сварочная технология предполагает использование щелочных аккумуляторов, способных выдерживать короткие замыкания. При их возникновении на этапе розжига электродного прута либо присадочной проволоки мгновенно осуществляется стабилизация.

Микроимпульсная
Микроимпульсную методику сваривания задействуют для соединения тонколистовой стали. Технология не требует предварительной обработки соединяемых поверхностей, и несмотря на это позволяет получать качественные швы.
Для сварки изделий используют удобные агрегаты дуговой микросварки с закрытым корпусом, которые отличаются доступной стоимостью. По качеству получаемые соединения не уступают лазеру.
Плюсы и минусы
Магнитно импульсная сварка обладает множеством достоинств. Технологию применяют для соединения деталей из плохо свариваемых металлов: стали, титана, никеля, алюминиевых, цветных и медных сплавов. Она позволяет выполнять шовные соединения любой сложности, в т.ч. металлических деталей с толстыми кромками.
Основные преимущества импульсной сварки:
- позволяет получать чистые сварные соединения заготовок из любых металлических сплавов;
- позволяет управлять сварочным процессом и контролировать дугу;
- позволяет выполнять качественные соединения деталей даже неопытным сварщикам;
- экономный расход вспомогательных материалов;
- минимальные риски прожига соединяемых металлических поверхностей.

Технология сварки предполагает применение сварочных агрегатов, которые ускоряют провар соединяемых деталей. Это актуально для соединения тонкого листового алюминия. При этом формируются равномерные валики и ровные кромки. В результате шовные соединения не требуют дополнительной зачистки, в т.ч. непровары исключаются. Риски получения брака сводятся к нулю.
- нагревание преобразователя в процессе сварки;
- методика не предназначена для применения на значительных площадях;
- промышленное оборудование дорого стоит;
- не все модели сварочных агрегатов подходят для бытового использования.

Несмотря на некоторые недостатки, импульсная сварка пользуется большой популярностью, как в промышленной и строительной сфере, так и в быту. Технология показала себя достаточно эффективно при сваривании металлоконструкций. Особенно она является незаменимой при обустройстве трубопроводных коммуникаций.
Микроимпульсная сварка — принцип
Неразъемные соединения стальных изделий на этапе сваривания формируются за счет расплавления их кромок. На стыке заготовок под воздействием высоких температур формируется сварная ванна, после охлаждения она кристаллизуется и образуется соединительный шов.
В импульсных сварочных установках температура увеличивается до требуемых значений за счет кратковременных импульсов сварного электротока. На этом этапе происходит своеобразное точечное нагревание, которое затрагивает исключительно требуемый участок соединения, при этом характеристики металла прилегающих участков остаются неизменными.
Микроимпульсная техника сварки – идеальный вариант для сваривания металлических деталей, требующих получения максимально прочных и аккуратных сварных швов.

Когда применима импульсная сварка
Предназначение магнитно импульсной сварки:
- соединение тонколистовых металлических сплавов;
- выполнение сварочных работ в различных пространственных положениях;
- работа с разными типами стальных и алюминиевых сплавов;
- сваривание металлических изделий разной толщины;
- сварочное соединение заготовок сложной формы, изготовление равномерных угловых швов;
- изготовление сварных швов металлов с улучшением характеристик материала.
Все перечисленные работы выполняются импульсным сварочным агрегатом. Такой уровень качества сварного соединения для стандартного сварочного оборудования не достижим.

Импульсная сварка своими руками
Агрегат для выполнения магнитно импульсной сварки при желании можно собрать самостоятельно в бытовых условиях. Все необходимые детали без труда можно приобрести в любом магазине электротехнического оборудования.
При этом важно учитывать некоторые нюансы. Особое внимание рекомендуется уделять транзисторам, так как они чаще всего приходят в негодность, особенно быстро выходят из строя дешевые изделия. Поэтому на них экономить не рекомендуется.
Прежде чем собирать сварочное оборудование с импульсным режимом работы, нужно точно просчитать необходимую мощность агрегата и силу сварного тока. Для принятия правильного решения рекомендуется посмотреть готовые расчеты в интернете.
Особенности и технология импульсной сварки
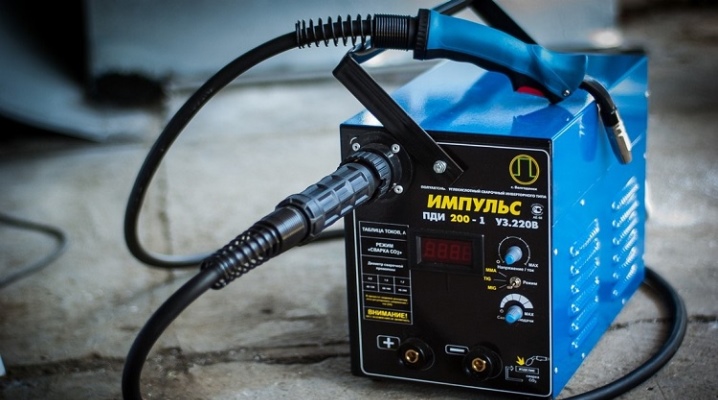
Импульсная сварка – одна из методик, нашедших широкое применение в монтаже трубопроводов и строительстве. В статье пойдет речь о том, что собой представляет такая сварка, какими достоинствами и недостатками обладает. Кроме того, мы рассмотрим основные нюансы ее выполнения.
Что это такое?
Основой импульсной сварки является электродуговой метод сваривания в защитных газах. Однако подача тока в данном случае идет в импульсном режиме. В ходе процесса происходит накладывание дополнительных импульсных токов на сварочный ток. Причем его сила составляет 10-15% от импульсного тока. Соединение происходит из-за запаса энергии аккумулятора, подключенного к электроцепи. По сути, это образование шва ровными каплями расплава. При использовании тока в фоновом режиме за счет импульсов происходит увеличение силовой нагрузки. На электроде образуются равномерно падающие капли расплава. Согласно ключевому правилу методики 1 импульс равен 1 капле, отрывающейся от электрода, ввиду сужения электродинамических сил.
Методика обеспечивает неразъемность соединений металлов с разнородным составом. В ходе ее выполнения используют расходники и импульсный сварочный аппарат, за счет которого дозируется энергия сварочных импульсов. Расходниками при такой сварке являются плавкие и неплавкие электроды. Технология подразумевает регулировку пауз между каплями. Благодаря этому можно обеспечить контроль за формой соединения, ходом образования ванны и параметрами образующегося валика. Самостоятельный выбор режима сварки – ее ключевая особенность.
Эту методику изобрели и разработали как улучшенную версию электродуговой сварки с целью устранения ее недостатков.
Плюсы и минусы
У импульсной сварки немало достоинств. Ее применяют для соединения металлов, плохо поддающихся сварке (например, стали, никеля, титана, медных и цветных сплавов, включая алюминиевые). Данный вид сварочных работ может справиться со стыковкой швов любой сложности. При этом можно соединять металлические заготовки с большой толщиной краев. Импульсная сварка нашла применение в разных сферах: строительстве, промышленности и быту. Она незаменима в работе с трубопроводом, эффективна в работе с конструкциями из металла. С ее помощью выполняют сварку стыковочных соединений, когда необходимо обработать кромки с узкими щелями из толстого металла.
Ключевыми достоинствами импульсной сварки являются:
- возможность контроля дуги и управления рабочим процессом;
- чистота сварки при соединении металлов любого типа;
- качество результата при работе без высокой квалификации;
- низкая доля вероятности прожигания металла;
- экономичность расхода дополнительных материалов.
В работе используют сварочные аппараты, благодаря которым удается ускорить провар. Это актуально при сварке тонких алюминиевых листов. Причем образующиеся валики отличаются равномерностью и ровностью кромок. Такие швы не нужно зачищать. Кроме того, можно не бояться и непроваров. Вероятность брака при подобной сварке практически исключена. Это возможно только в случае нестабильности напряжения, и то – в исключительных случаях. Наряду с достоинствами, у сварочных работ в импульсном режиме есть и недостатки.
Например, этой сваркой нельзя пользоваться на больших площадях. Кроме того, в процессе работы нагревается преобразователь. Поэтому приходится заботиться о системе охлаждения.
Еще одним минусом является высокая цена приборов промышленного назначения. К тому же не все модели рассчитаны на бытовое применение.
Импульсно-дуговая сварка: суть, виды, сфера применения, алгоритм, достоинства и недостатки метода
Импульсно-дуговая сварка – это вид дуговой сварки, при котором на дежурную дугу накладываются импульсы большего тока. Метод применим при сварке как в среде защитных газов, так и плавящимися и неплавящимися электродами.
Технология импульсно-дуговой сварки
Импульсно-дуговая сварка осуществляется посредством сварочного оборудования, предполагающего возможность наложения на постоянную дугу импульса, превосходящего в разы по силе тока показатели дежурной дуги.
Импульсно-дуговая сварка происходит, согласно следующему алгоритму:
- на фоне базового тока импульсом высокой мощности происходит расплавление конца электрода и формирование на его конце капли нужного размера;
- далее сформированная капля отделяется и переносится на металлическую заготовку;
- сила тока падает до базового значения, позволяющего поддерживать дежурную дугу;
- происходит осаждение металла в сварочной ванне;
- далее следует повторение данного процесса.
Преимущества и недостатки
Импульсно-дуговой способ сварки разрабатывался как более универсальная и производительная альтернатива дуговому способу. Среди его достоинств можно назвать:
- исключение возможного брака в виде прожогов и несплавлений;
- отсутствие разбрызгивания металла во время сварочного процесса;
- экономичный расход сварочной проволоки и электродов;
- возможность сварки разных по составу металлов;
- благодаря малому числу возникающих дефектов, значительно упрощена обработка сварных швов.
Недостаток импульсно-дугового способа сварки: данный способ неприменим для больших сварочных объемов.
Сфера использования
Изначально данный способ был придуман для сварки нержавеющий стали. Его первое применение – строительство в 1932 году американского поезда Pioneer Zephyr, где применение сваренной этим способом нержавеющей стали позволило сократить вес состава, а, значит, увеличить его скоростные параметры.
Позже выяснилось, что импульсно-дуговая сварка может успешно применяться при соединении друг с другом как разных марок сталей, так и цветных металлов: алюминиевых, медных, никелевых сплавов и титана.
Диапазон заготовок, который можно сваривать с помощью импульсного способа сварки – от 1 до 50 мм.
Сейчас импульсно-дуговой способ широко применяется при монтаже трубопроводов разного назначения. Он обеспечивает качественный сварной шов практически без дефектов, хорошо сформированный обратный валик, не требующий зачистки, и достаточную прочность сварного соединения, что является приоритетным для данных видов конструкций.
Виды импульсной сварки и их краткая характеристика
Классификация видов импульсно-дуговой сварки основана на разнице способов преобразования тока для создания импульса. Всего их выделяют четыре: магнитно-импульсный, аккумуляторный, инерционный и конденсаторный.
Магнитно-импульсный вид
Суть данного вида сварки – соединение металлических деталей путем их соударения с использованием в процессе импульсного электромагнитного поля.
В процессе сварки одна деталь остается неподвижной, а вторая приводится в движение электромагнитным полем, генерируемым сварочной установкой. В момент их сближения образуется дуга, которая сваривает заготовки. Магнитно-импульсная сварка актуальна в машиностроении для соединения трубчатых деталей между собой и с другими деталями. Также ее применяют для сварки плоских деталей по их наружному и внутреннему контуру. Магнитно-импульсная сварка может применяться для соединения деталей с диапазоном толщин заготовок 0,5-2,5 мм.
Этот вид сварки не получил широкого распространения из-за сложности технологически-настроечного процесса и быстрого износа сварочного оборудования.
Аккумуляторный вид
В сварочных аппаратах, предназначенных для этого вида сварки, необходимая сила тока для импульса генерируется с помощью щелочных аккумуляторов. Их отличительная конструкционная особенность – низкое значение внутреннего сопротивления, что позволяет выдать ток короткого замыкания, который по силе во много раз превосходит ток стандартной разрядки. Подобный вид сварки на данный момент находится в стадии разработки и широко не применяется.
Инерционный вид
В инерционном виде сварки применяется накопленная энергия вращающегося маховика, который приводится в движение общим валом роторного силового генератора.

Схема сварки трением
В момент сварки скорость движения маховика замедляется, и он трансформирует запасенную кинетическую энергию в форме импульса сварочного тока.
Конденсаторный вид
При конденсаторной сварке импульс, необходимый для сварного процесса, обеспечивается энергией короткого импульса тока при разряде конденсатора. Этот вид сварки имеет ограничения по максимальному сечению свариваемых заготовок. Область его применения – соединение листового металла с крепежными элементами различной конструкции (шпильками, втулками, гвоздями и т. д.). Также он успешно используется в производстве электронных компонентов и приборостроении, где необходимо сваривать между собой мелкие детали и металлы малых толщин.