Что такое отпуск стали, виды и технология процесса
Суть отпуска стали и его виды: физика процесса, температурные диапазоны и особенности применения. Низкий, высокий и средний отпуск. Отпускная хрупкость, и как ее избежать. Самостоятельный отпуск стали в домашних условиях.

Отпуск стали является заключительной стадией термообработки и используется для снижения избыточной твердости, уменьшения хрупкости и устранения внутренних напряжений металла. Чаще всего его применяют к углеродистым сталям, подвергнутым закалке на мартенсит, т. е. нагретым немного выше 727 ºC и охлажденным с высокой скоростью в водной среде.
Обычно стальные изделия отпускают при температурах, которые в несколько раз ниже температуры закалки, сохраняя при этом мартенситовую структуру, обеспечивающую твердость металла. Такой термообработке в основном подвергают режущий инструмент и другие изделия из инструментальных сталей.
Однако, существуют виды отпуска с нагревом, близким к закалочному (на троостит и на перлит), после которых металл приобретает требуемую упругость и у него повышается ударная вязкость. Легирующие добавки замедляют процесс формирования необходимой структуры, поэтому детали из легированных сталей отпускаются при более высоких температурах.
Традиционная технология отпуска — это нагревание изделия до нормативного значения с охлаждением его на открытом воздухе, хотя некоторые виды стальных изделий отпускают в масляных или расплавных средах. Отпускать можно как все изделие, так и его часть. Например, у ножей подвергают отпуску только обушок и рукоятку, сохраняя при этом полную закалку лезвия.
Что такое отпуск стали
Отпуском металла называют один из видов термической обработки, при которой сохраняется его фазовое состояние, но при этом корректируется ряд закалочных характеристик. В первую очередь при отпуске резко уменьшается напряжение внутренней структуры, которое возникает в результате деформаций кристаллической решетки при закалке.
Кроме того, снижается жесткость и хрупкость, что является следствием насыщения игольчатых элементов мартенсита ферритом и образования перлитовых зерен (см. рис. ниже). Такая структура сохраняет свойства закаленного металла, но вместе с тем становится более пластичной и вязкой.
У легированных сталей все эти процессы протекают с некоторыми отличиями, которые связаны с тем, что легирующие элементы в определенных условиях становятся центрами кристаллизации и таким образом изменяют физико-химические характеристики металла.

В целом соблюдается правило: чем выше температура, тем ниже хрупкость и твердость и выше гибкость и вязкость. В зависимости от используемых температурных диапазонов выделяют три основных вида отпуска стали: низкий, средний и высокий, пределами нагревания которых являются, соответственно, 300 ºC, 450 ºC и 650 ºC. Первый вид характеризуется самой высокой твердостью, а последний — самой большой ударной вязкостью.
Температуры нагрева при отпуске сталей напрямую зависят от их химического состава, т. к. легирующие добавки оказывают значительное влияние на процесс формирования структурных элементов. Обычно это связано с замедлением распада мартенсита, что требует повышения температурных режимов.
Кроме того, при отпуске высоколегированных сталей могут присутствовать такие явления, как увеличение жесткости, связанное с образованием троостита, и возникновение отпускной хрупкости.

Низкий отпуск
При 120÷150 ºC изменения твердости не происходит, а только снижаются остаточные напряжения. Для ее уменьшения изделие необходимо нагреть как минимум до 200 ºC и выдерживать в этих условиях не менее одного часа. В интервале от 200 ºC до 300 ºC начинается формирование мартенсита отпуска и происходит уменьшение твердости с одновременным увеличением вязкости стали.
В некоторых случаях в этом температурном диапазоне наблюдается значительное снижение вязкости, которое называют отпускной хрупкостью. Последствия этого явления устраняются дополнительной термообработкой. Кроме инструментальных, низкий отпуск с нагреванием до 250 ºC применяется и для конструкционных сталей, поверхность которых была подвергнута термохимической обработке.
Средний отпуск
Средний отпуск предназначен для термообработки стальных изделий, которые должны сочетать в себе повышенную прочность и упругость с заданными параметрами вязкости. Как правило, таким способом отпускают рессорные и пружинные стали, работающие в режиме переменных динамических нагрузок.
Температурный диапазон в этом случае составляет от 300 ºC до 450 ºC, а твердость снижается до 45÷50 HRC против 60÷63 при низкотемпературном отпуске. После такой термообработки сталь приобретает трооститную структуру. Выдержка при нагреве при среднем отпуске может составлять до нескольких часов, а охлаждение проводится естественным путем на спокойном воздухе.
Высокий отпуск
Это связано с тем, что металл приобретает структуру сорбита отпуска и у него на 95 % снижаются внутренние напряжения. Таким способом отпускают изделия, работающие в условиях ударных нагрузок: валы, оси, шатуны, детали прессов и кузнечных молотов.
Если же сталь отпускать при 690 ºC, то в ее структуре будет превалировать зернистый перлит, а сама она будет иметь максимальную пластичность и минимальную прочность. У некоторых ванадиевых, хромовых и вольфрамовых сталей при отпускании с нагреванием до 560 ºC может происходить образование троостита, что ведет к повышению твердости (т. н. вторичная твердость).

Отпускная хрупкость
Это явление называется отпускной хрупкостью и имеет место при термообработке как углеродистых, так и легированных сталей. Она проявляется в двух температурных диапазонах: 250÷400 ºC и 500÷550 ºC и, соответственно, носит название отпускной хрупкости I и II рода (см. рис. ниже).
Первая характерна для углеродистых сталей, и избавиться от нее можно, снова нагрев деталь немного выше 400 ºC. Повторно она, как правило, не проявляется, но при этом у металла наблюдается некоторое снижение твердости. Отпускная хрупкость II рода может возникать у легированных сталей, которые после нагрева до указанного интервала подвергаются медленному охлаждению.
Для нейтрализации этой проблемы обычно повышают скорость охлаждения, при этом повторный нагрев изделия может снова вызвать возникновение такой хрупкости. Еще один способ, позволяющий избавиться от этого явления, — введение в состав сталей небольших количеств молибдена или вольфрама.
Для отпуска крупногабаритных деталей он предпочтительнее, т. к. большая скорость охлаждения может вызвать их деформацию и возникновение чрезмерных внутренних напряжений.

Как отпустить сталь самостоятельно
На самом деле это не такая сложная задача, как может показаться. В учебниках по термообработке и на интернет-сайтах достаточно таблиц с перечнями изделий и марками стали, из которых они изготавливаются, а часто даже и с температурными режимами их закалки и отпуска (см. таблицу выше).
Для нагрева своей детали можно использовать практически любой источник тепла: от духовки кухонной плиты до газовой горелки или самодельного горна. Важным моментом является температура разогрева. В принципе, ее можно определить по цветовым таблицам побежалости, появляющейся на горячем металле, которые также легко найти в интернете.
Это старинный проверенный метод, известный еще с древних времен, но он требует некоторого опыта, т. к. его главные недостатки — это субъективность восприятия цвета и его зависимость от внешнего освещения. Для новичка лучшим решением будет использование терморегулятора плиты или обычного мультиметра с термопарой.
Приходилось ли кому-нибудь использовать мультиметр с термопарой для замера температуры отпуска? Насколько точен этот прибор и как соответствуют его показания цвету побежалости? Если кто-нибудь имеет такой опыт, напишите, пожалуйста, ваше мнение в комментариях.
Отпуск Быстрореза Р6М5
Этот способ я знаю мне хотелось снизить твёрдость хвостовик отпуском, повысить стойкость клинка к излому,+ хотел отпустить обух.
Нормально у р6м5 с этим делом, можно не беспокоиться.
А отпустить её.. . ну, нагрев до 650-ти, выдержка в таком состоянии 4 часа и медленное охлаждение в течении тех-же 4-х часов (а лучше дольше) даст твердость порядка 59 единиц. Чтобы полностью отжечь температура порядка 850-ти нужна. Ну и стоит оно того?
дедушка_лешак:
Нормально у р6м5 с этим делом, можно не беспокоиться.
А отпустить её.. . ну, нагрев до 650-ти, выдержка в таком состоянии 4 часа и медленное охлаждение в течении тех-же 4-х часов (а лучше дольше) даст твердость порядка 59 единиц. Чтобы полностью отжечь температура порядка 850-ти нужна. Ну и стоит оно того?
Стоит, лучше зонной закалки ничего не может быть, да и не так это сёдня нагрел до 850 и оставил в песке остывать, ничерта не сверлится, сверло, правда, гуляя по поверхности стало по бодрее царапать и всё. Я думаю раз 4-5 так сделаю, как человек посоветов и кое-как просверлится.
Как отпустить каленый металл для сверления
Сверление каленого металла может быть сложной задачей для мастеров, ведь такой материал отличается высокой твердостью и прочностью. Однако, справившись с этим вызовом, вы сможете создавать прочные и долговечные изделия из металла. В этой статье мы собрали несколько важных советов и техник, которые помогут вам подготовить каленый металл для сверления.
Первым шагом при подготовке каленого металла к сверлению является выбор правильного сверла. Лучше всего использовать специальные сверла, предназначенные для работы с твердыми материалами, например, сделанные из карбида вольфрама. Использование подходящего сверла поможет снизить износ инструмента и достичь лучшей производительности сверления.
Далее необходимо правильно закрепить каленый металл перед сверлением. Желательно использовать пресс-тиски или специальные струбцины для надежной фиксации детали. Это позволит избежать биения и отклонений при сверлении, а также увеличит безопасность работы.
Также стоит уделить внимание скорости сверления при работе с каленым металлом. Она должна быть ниже, чем при сверлении обычных сталей, чтобы избежать чрезмерного нагрева инструмента и детали. Рекомендуется использовать низкую скорость рабочего вращения и обеспечить достаточное охлаждение сверла, например, применять специальные смазочные материалы или охлаждающие жидкости.
Важность правильной подготовки каленого металла
Правильная подготовка каленого металла перед сверлением является одним из ключевых моментов, влияющих на успешность выполнения задачи. Неправильная подготовка может привести к ряду проблем, таких как потеря точности, образование трещин, высокая шумность и снижение эффективности сверления.
Одной из важных техник подготовки каленого металла является правильное обозначение точек сверлений. Он позволяет установить точные координаты для сверления отверстий и предотвратить ошибки и неточности. Это можно сделать с помощью шаблонов, маркеров, резцов или специальных отметок на самом металле.
Другой важный аспект подготовки каленого металла — выбор правильного инструмента для сверления. Неправильный выбор инструмента может привести к обломам, загибам или выходу из строя сверла. Поэтому необходимо учитывать характеристики металла, такие как его жесткость, твердость и структура, и выбирать соответствующее сверло.
Кроме того, перед сверлением необходимо провести предварительную обработку каленого металла. Это включает удаление оставшихся остатков оксида и пыли с помощью щетки или воздушного компрессора. Также можно использовать специальные смазки или жидкости для охлаждения, чтобы улучшить процесс сверления и продлить срок службы сверла.
В целом, правильная подготовка каленого металла перед сверлением позволяет достичь более точных и качественных результатов. Это позволяет избежать множества проблем, связанных с ошибками и неточностями, и повышает эффективность и эффективность работы.
Техники подготовки каленого металла для сверления
Сверление каленого металла требует особой техники подготовки, чтобы обеспечить эффективность и точность работы. Вот несколько важных советов и техник для подготовки каленого металла перед сверлением:
- Заточка сверла: Перед сверлением каленого металла необходимо правильно заточить сверло. Нужно выбрать угол заточки и размер подходящие для данного материала.
- Уменьшение твердости: Каленый металл обычно имеет высокую твердость, что делает его сложным для сверления. Для уменьшения твердости можно использовать термическую обработку или механическое обеззараживание.
- Использование охлаждающей жидкости: При сверлении каленого металла важно использовать охлаждающую жидкость, чтобы избежать перегрева сверла и повреждения его режущей кромки.
- Выбор правильной скорости вращения: Сверло для каленого металла должно вращаться с определенной скоростью. Это зависит от материала, твердости и диаметра сверла. Нужно подобрать оптимальную скорость вращения, чтобы достичь наилучшего результата.
- Препятствие деформации: Сверление каленого металла может вызвать его деформацию. Чтобы предотвратить это, можно использовать специальные фиксирующие устройства или крепления для закрепления детали перед сверлением.
- Использование специальных сверл: Для сверления каленого металла можно использовать специальные сверла, предназначенные для работы с твердыми материалами. Они имеют более жесткую конструкцию и прочнее режущие кромки.
- Правильная подача сверла: При сверлении каленого металла важно обеспечить правильную подачу сверла. Нужно установить требуемую подачу в зависимости от конкретной задачи и материала.
Правильная подготовка каленого металла перед сверлением позволит достичь высоких результатов и избежать повреждений сверла. Следуйте этим советам и техникам для успешной работы с каленым металлом.
Советы по выбору инструментов для сверления каленого металла
Сверление каленого металла требует использования специальных инструментов, которые способны справиться с его высокой твердостью. При выборе инструментов для сверления каленых металлов следует учитывать следующие особенности:
- Выбирайте сверла и буры из высококачественных материалов, таких как кобальт или карбид вольфрама. Они обладают повышенной твердостью и износостойкостью, что позволяет им эффективно сверлить каленый металл.
- Обратите внимание на тип и конструкцию инструмента. Для сверления каленого металла лучше выбирать спиральные сверла с покрытием из титана или карбида вольфрама. Они имеют острые режущие кромки и обеспечивают более стабильное и точное сверление.
- Определитесь с размером сверла. Для сверления каленого металла лучше всего подходят сверла меньшего диаметра, так как они обеспечивают более точное и контролируемое сверление.
Важно помнить, что сверление каленого металла является сложным и требует определенного опыта и навыков. При работе с калеными металлами всегда следуйте инструкциям производителя и используйте соответствующие инструменты и защитное снаряжение.
Вопрос-ответ
Какими инструментами можно подготовить каленый металл для сверления?
Для подготовки каленого металла для сверления рекомендуется использовать следующие инструменты: электрическую или пневматическую дрель, шлифовальную машинку, наждачную бумагу или абразивные круги.
Как правильно закаливать металл перед сверлением?
Для правильной закалки металла перед сверлением необходимо нагреть его до определенной температуры и затем резко охладить в воде или специальной жидкости, чтобы увеличить его твердость.
В чем заключается опасность сверления каленого металла?
Сверление каленого металла может быть опасным, так как такой металл имеет повышенную твердость и может привести к перегреву инструмента, его поломке или образованию искр, что может вызвать пожар или травмы.
Какие методы можно использовать для снижения теплогенерации при сверлении каленого металла?
Для снижения теплогенерации при сверлении каленого металла можно использовать следующие методы: использовать специальные охлаждающие жидкости или пасты, сверлить маленькими тонкими шагами, держать инструмент по возможности охлажденным.
Как обработать сколованные или поврежденные края от сверления каленого металла?
Для обработки сколованных или поврежденных краев от сверления каленого металла можно использовать шлифовальную машинку, наждачную бумагу или специальные абразивные круги, чтобы вернуть поверхности к их первоначальному состоянию.
Сверление закаленной стали и калёного металла
Сталь лучше сверлить еще до процесса каления, поскольку это не вызовет никаких затруднений. Если же попалась каленая заготовка (большой толщины), отпустите ее, просверлите отверстия стандартным сверлом и повторно произведите закалку, если того требует ситуация. Однако, не всегда этот вариант возможен. Часто бывают ситуации, когда требуется сделать отверстие в заготовке из стали, но она уже сильно закалена. В производстве и народными умельцами, создано множество вариантов и технологий сверления калёной стали. Исходить нужно из той ситуации, тех материалов, которые есть под рукой. Обязательный фактор – цели, ради которых требуется проделывать данную работу.
В домашних условиях
Порой, чтобы получить отверстие, достаточно сделать прорезь болгаркой. Через нее пропустить винт, далее закрепить заготовку. Чтобы отверстие вышло меньше, его нужно делать с 2 сторон. Диск при этом используется наименьшего диаметра. Лучше будет практически стертый диск.
Перед работами сталь необходимо обследовать на твердость. Уже отталкиваясь от этого выбирать метод. Если заготовка хорошо гнется, подойдет сверло с победитовыми напайками, т.е. по бетону. Обязательное условие – оно должно быть острое. Заточить его можно алмазным кругом. В противном случае требуется использование специальных инструментов.
Во время работ заготовка сильно прижимается дрелью, и ставятся большие обороты. Место сверления предварительно смазывается. Лучше будет изначально использовать сверло меньшего диаметра, а потом заменить на больший. Так снижается площадь сопротивления, повышается эффективность.
Если используется специальное сверло из углеродистых сталей, требуется работать, учитывая следующие тонкости:
- Дрель сильно не прижимать к заготовке;
- Не включать большие обороты.
Следующий метод займет от 2 часов. Сначала металл протравливается серной или азотной кислотой. Из парафина делается бортик, туда закапывается кислота. Диаметр «глазка» получается чуть шире, нежели сам борт, поэтому делая его, учитывается этот нюанс. Для ускорения процесса заготовка подогревается до 50 градусов.
Также отверстие делается обычным сварочным аппаратом. Само место прожигается, либо «отпускается», а далее просто просверливается. Оплавленные края необходимо зашлифовать.
На производстве
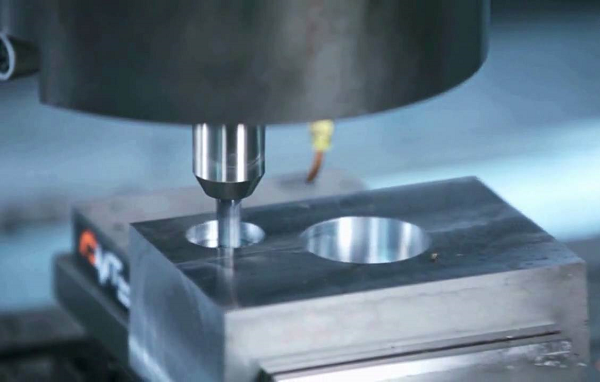
Для сверления более толстых каленых заготовок используют специальные станки. В них сверло крепится в специальном сверлильном патроне, который закреплен коническим хвостом в пиноли задней бабки. Работа по сверлению осуществляется благодаря линейной подаче сверла и колеса подачи пиноли. При этом и заготовка, и сверло вращается. Максимальный используемый диаметр сверла составляет 1,5 сантиметра. Сверла больших размеров закрепляются хвостиком с переходными втулками. Они идут стандартных размеров. Их называют конусами Морзе.
-
и коническими хвостовиками. Ими можно сверлить не только закаленную сталь, но и чугун, а также другие «крепкие» материалы;
- С пластинами из твердосплавных материалов. Также подходят для толстой закаленной стали;
- Сверла глубокого сверления. Используются в тех случаях, когда проделывается отверстие глубиной в 5 раз больше диаметра сверла.
Перед работами поверхность заготовки обрабатывается. Также делается углубление центровочным сверлом. В противном случае сверло начинает «гулять» перед листом стали, и отверстие смещается от центральной оси вращения.
Глубина отверстия контролируется нанесенными насечками с разметкой на пиноли. Если на ней предусмотрен лимб, то глубина сверления получится с точностью до 0,01 миллиметра. Сверлить необходимо в несколько этапов. Сделав отверстие глубиной в 2 мм, сверло выводится из стали и удаляется стружка (из отверстия и выводных каналов сверла). После чего процесс продолжается. Если не соблюдать данную технологию, сверло может заклинить и сломаться. Надо не забывать использовать смазочную жидкость.
Прежде, чем приступать к сверлению, необходимо помнить, что диаметр отверстия получается больше, нежели диаметр сверла. Эта величина называется разбивка. Для сверла диаметром 1 сантиметр разбивка составит 0,15 миллиметра. Разбивка возникает из-за недостаточной точности во время заточки сверла.
Чтобы получить высококачественное отверстие, на первом этапе используется сверло, размер которого составляет 70% диаметра необходимого отверстия. На втором этапе оно меняется и используется необходимого размера. Более точную обработку получают, применяя зенкерование и развертывание.
Зенкерование
Применяется для литых обработанных заготовок с предварительно просверленными отверстиями. Зенкеры помогают улучшить чистоту поверхности, повышают точность для дальнейшей развертки. В сравнении со стандартными сверлами они имеют три, либо более, винтовые канавки и короткую режущую часть. При зенкеровании используйте смазочную жидкость. Скорость оборотов шпинделя должна быть ниже, чем при сверлении.
Развертка
Инструмент, который предварительно и окончательно обрабатывает отверстие с необходимой точностью. Диаметр отверстия, которое подготавливается для развертки, должно быть меньше на пол сантиметра самой развертки. Обороты шпинделя должны быть не большие, 50-200 в минуту. При развертке также используется смазочная жидкость.
Расточка
Во время расточки используются резцы:
- Расточный изогнутый. Обрабатывает сквозное отверстие перед черновой обработкой;
- Расточный подрезной. Обрабатывает глухие отверстия. Подрезает внутренние углы торцов;
- Канавочный. Применяется не часто. По большей части для резьбовых канавок. Изготавливают резцы из твердой стали;
Контроль размера
После получения отверстий проводится контроль размеров. Для замеров используют штангенциркуль. Если проделанное отверстие имеет уступы, либо длины измерительных губок штангенциркуля не достаточно, чтобы замерить размер отверстия, используют калибры (измерительные пробки). Это два измерительных цилиндра. Один из них равен диаметру отверстия, второй больше на 0,3 мм. Во время измерения цилиндр «по размеру» погружается в «глазок», второй же входить туда не должен. При штучном производстве такие калибры можно изготовить самому. На производстве используют приборы с высокой точностью измерения.