Курсы сварщика от службы занятости
Не так давно натыкался в ленте на посты уважаемой @lysalenyska про курсы 1С, решил, что как только закончу обучение на сварщика, сделаю подобный пост.
Исходные данные. 27 лет, с отличием окончил Уральский Финансово-Юридический Институт, 3.5 года работал юристом-аналитиком в Консультант+ (это если прям совсем кратко, без подробностей).
3 часа ежедневно на дорогу до работы и обратно (по 50 км туда-сюда), сидячая работа на неудобном стуле (привет, проблемы с поясницей и прямой кишкой), равнодушие начальства в плане перевода на удаленку, при зарплате 19-23к (для Екатеринбурга такая себе, тем более когда половина уходит на обеды и дорогу), проблемы в личной жизни — как следствие депрессия — всё это планомерно привело к тому, что в феврале 2020 я пишу заявление по собственному и на 2 месяца вместе с семьей уезжаю к родственникам в Беларусь. По возвращении в апреле становлюсь на учет в службе занятости (это квест, достойный отдельного поста, но в другой раз) и до октября получаю пособие по безработице. Приблизительно в ноябре в местной группе СЗН в ВК появляется новость о грядущем наборе на обучение. А я как раз всё хотел попробовать себя в сварке металлоконструкций. Звоню в отдел обучения, прошу оставить место и сообщить, когда начнется набор.
В начале февраля поступает звонок — записываюсь, прихожу на прием. И сразу же неприятный сюрприз — в объявлении профессия указана как «электрогазосварщик», а в договоре на обучение —

«Значит будем учиться варить электродом» — подумал я, подписал документы и стал ждать занятий.
Первоначально расклад был такой: 3 дня в неделю теория, занятия по 2 часа, ходишь, отмечаешься — получаешь стипендию (около 1.5к в месяц), сдаешь экзамен по теории, ходишь 2 дня (ДВА ДНЯ, КАРЛ) на практику в стенах учебного учреждения, затем ищешь место для шести недель производственной практики. В реальности получилось немного по другому: на теорию ходил я и «еще вон тот парень», стипендию получал исправно, на практику получилось ходить со студентами (большое спасибо преподавателю за это) неделю в марте, неделю в апреле.
Сварочная мастерская — просто обнять и плакать. Советские трансформаторы (которые работали лучше более современных российских аналогов), греющиеся балластные реостаты типа РБ-302, драные брезентовые робы, маски электрокартон, электроды только рутиловые, 2 диаметра (3 и 4 мм). Как я понял, практика у ребят либо только зимой, либо только когда сухо — вся вода с крыши моментально протекает в сварочную. По словам преподавателя, чтобы привести мастерскую в надлежащий вид, нужно около 30 миллионов. Такие они — реалии обучения рабочим профессиям в маленьком городе. Тем не менее, процесс обучения шел как надо — электроды залипали, подошвы ботинок прожигались огарками, швы становились ровнее прямо на глазах)) Уходил из мастерской с чувством благодарности.
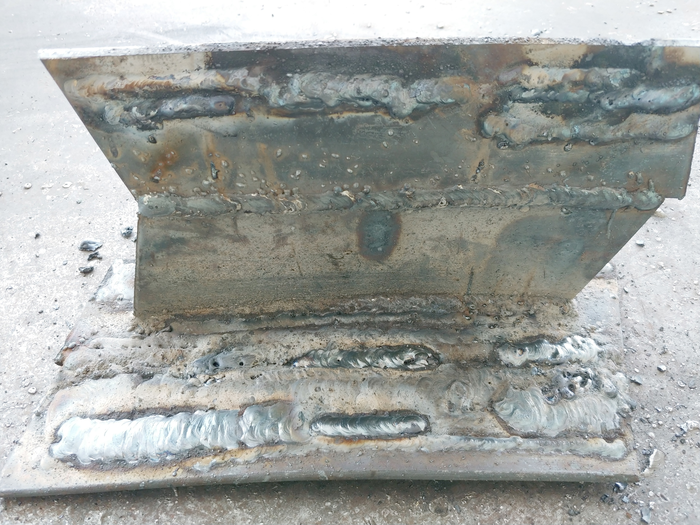
Середина апреля, пора искать место производственной практики. Поездил, поспрашивал — почти везде сохранялась тенденция «да, нам нужны сварщики — приходи завтра, мы тебя на полировку поставим, а там когда-нибудь и поварить дадим». В итоге взяли на один из местных заводов.
Полетели дни. Если раньше я жаловался на ранний подъем в 6.00, то теперь приходилось вставать в 5.30, дабы успеть к началу смены (7.00). Но, во-первых — 5 остановок на маршрутке — и ты на работе, и во-вторых — уже в 15.30 ты с чувством выполненного долга шагаешь по проходной в направлении дома) Из хорошего еще стоит отметить коллектив (реально классные мужики, вечно с какими-то историями, взаимными подколками) и то, что в большинстве своём работа — «не бей лежачего». На этом, плюсы, собственно, закончились. Цех по оснащению не сильно далеко ушел от сварочной мастерской, описанной выше — там хоть вытяжка была. Здесь же дышишь тем, чем варишь (в моём случае была углекислота). Добавим то, что прямо в цех постоянно заезжала дизельная техника + тут же находилась покрасочная = дышать иногда было тяжко.
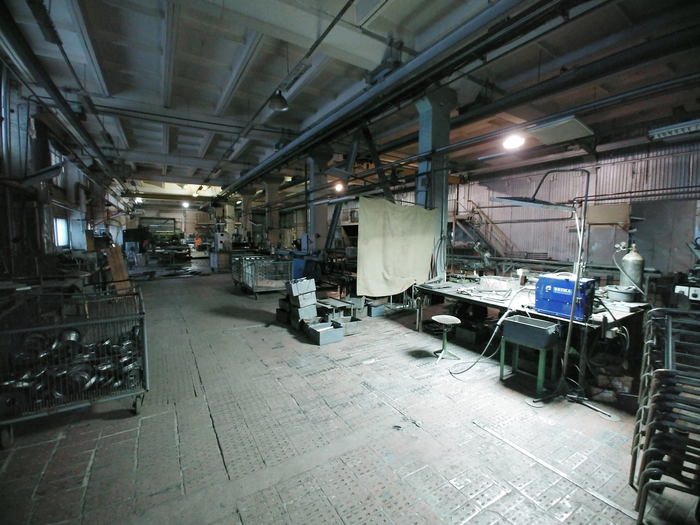
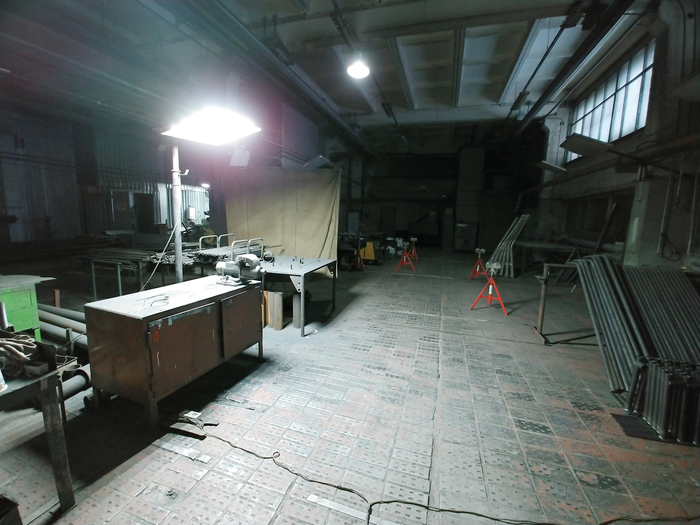
Первые пару-тройку дней учился работать с полуавтоматом, портил обрезки.
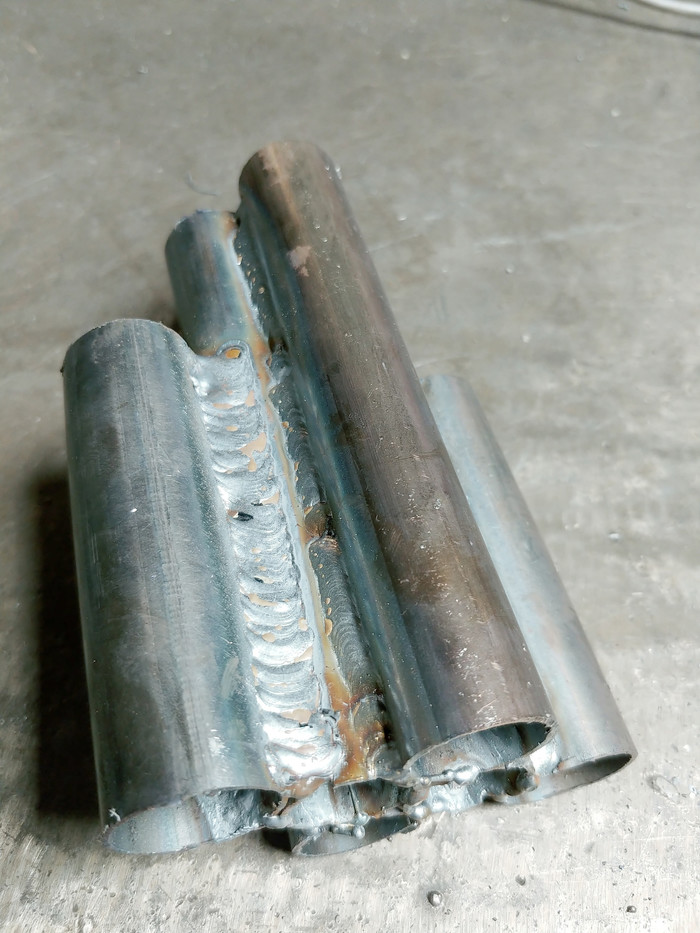
Потом показали как работать на контактной сварке.
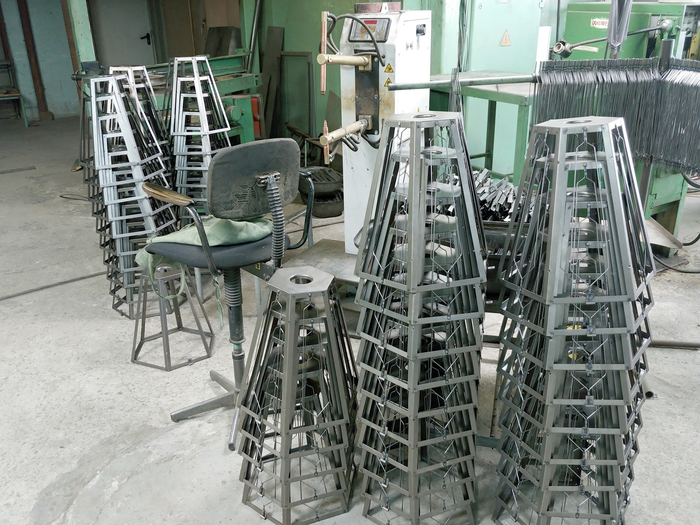
Затем объяснили как сваривать более сложные детали
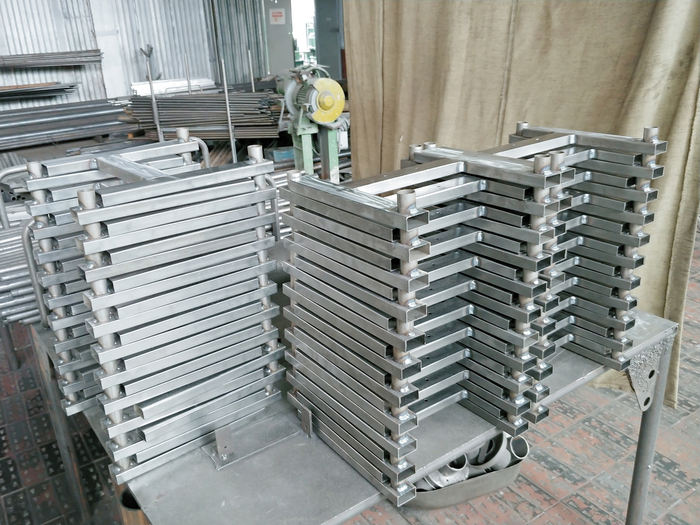
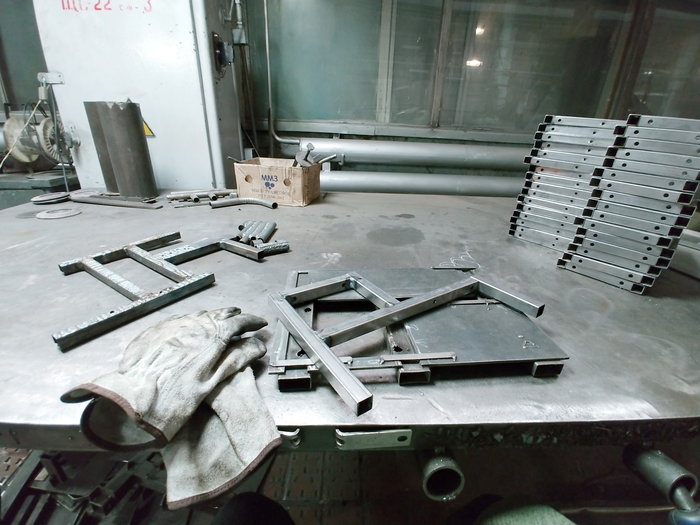
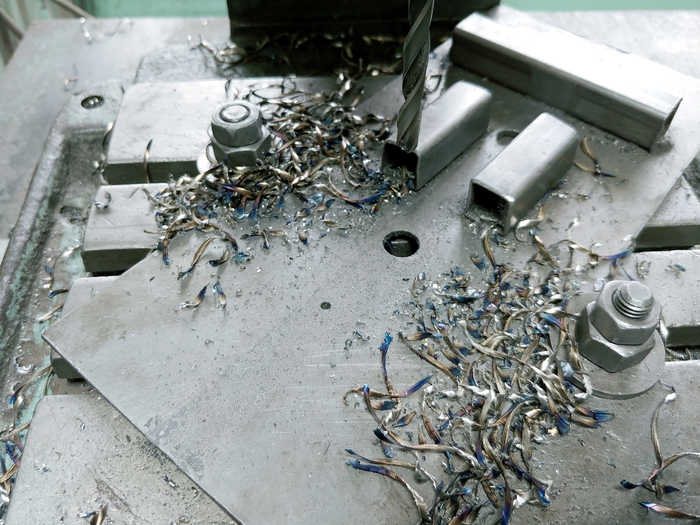
Параллельно со сваркой напиливал трубы на пиле, сверлил дырки отверстия в деталях.
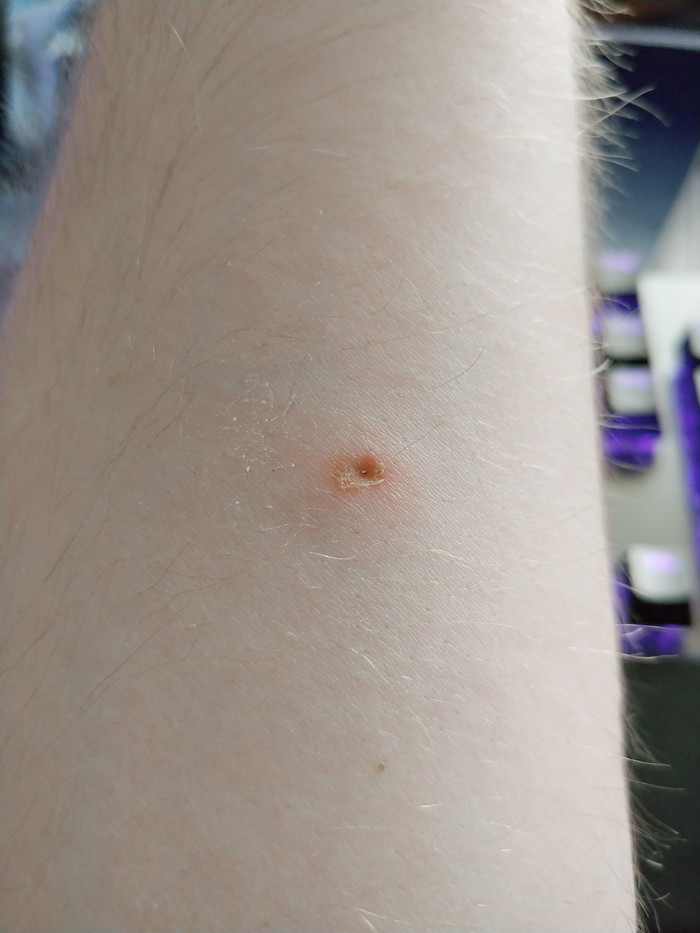
Даже успел «прививку» сварщика поставить)
Теперь немного о грустном. Больше всего доставала элементарная усталость. Просто представьте — человек, который всю жизнь просидел за компьютером, может сделать от силы 10 отжиманий и 0 подтягиваний, весь день работает руками. Первое время уставали предплечья, запястья. Ужасно болела спина — субъективно в районе нижней трапеции. Особенно на контактной сварке, где (в отличие от обычной) кондуктор (штука, куда вставляются детальки перед сваркой) не лежал на столе, а был в руках или лежал на коленях. Думал, что со временем пройдет, но за 6 недель по спине разницы не заметил вообще. Даже на чуть-чуть легче не становилось.
Режим сна и бодрствования. Все-таки как ни крути — сова есть сова и опять пытаться делать из нее жаворонка — затея хреновая. Были периоды, когда насильно запихивал себя в кровать в 21.30, чтобы встать как человек и не клевать носом после обеда, но и это особо не помогало.
Оплата труда. Вообще сам факт того, что практика получилась оплачиваемой, меня безумно радует) Но за 18 тысяч в месяц работать в таких условиях на постоянной основе и портить глаза, легкие, спину я не согласен. Поэтому практика осталась практикой.
Теперь то, ради чего вообще создавался этот пост. Я сознательно шел получить новую профессию и соответствующие навыки. И если эти самые навыки я получил, возможно где-то даже чуть больше, чем ожидал, то вот насчет профессии все не так радужно.
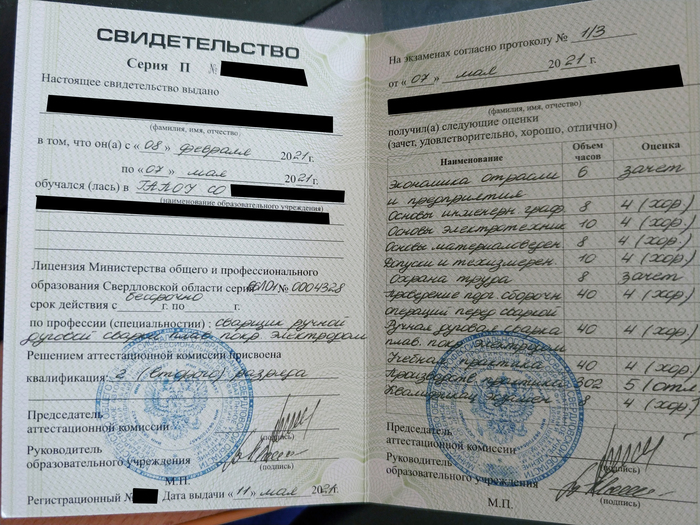
Возможно я чего-то не знаю, и все сделано совершенно верно, да вот только я все-равно не могу понять: государством выделяются средства на борьбу с безработицей, средства распределяются СЗН, сроки обучения сокращаются с полугода до 3 месяцев, человек тратит время, ресурсы — и для чего? Чтобы получить 2 разряд. Как мне сказал один человек, непосредственно связанный с образовательным процессом: «Сама СЗН дала указание вам (тем, кто обучается от СЗН) выше второго разряда не давать». Девушка, выдававшая свидетельство, это подтвердила. А на вопрос «как же мне тогда третий получить» был дан вполне логичный ответ: «А Вы снова к нам учиться приходите! Или устраивайтесь на завод, он Вам все-равно учебу ведь оплатит.» Ну, в целом да, 30 лямов с неба вряд ли сами упадут.
В целом я доволен результатом. Немного выпрямил руки, получил представление о профессии и перестал падать в обморок при звуке включающейся болгарки)))
Всем кто осилил, спасибо за внимание)
696 постов 4.5K подписчиков
Правила сообщества
— Посты только по тематике
В прошлом году подавал заявку на обучение по программе «Веб-дизайн и разработка».
Через сайт «Труд Всем», в рамках системы WorldSkills Russia, в колледже небольшого подмосковного городка. (Курсы были бесплатные для учеников)
На сайте колледжа было написано, что Доп. образование по этой программе занимает 144 часа.
Но вышло так:
Сначала пару месяцев тишины, ну подал и подал (арт.лебедев.жпг).
Потом стал писать письма и доставать кураторов, которые должны были координировать. Ответили: «да-да, мы в курсе, ждите».
Потом я начал названивать активно, и оказалось, что курс уже идёт, и вот вам «адреса и явки».
Ну, слава богу, почти ничего не пропустил, тем более, что пока ждал, повспоминал, попробовал сам кое что.
Получил несколько записанных лекций-скринкастов по вёрстке. Потом было объявлено, что сроки подрезали и испытания вот-вот через неделю. А ещё через день, что испытания не через неделю, а вот уже послезавтра, по этому давайте разберём на основе заданий прошлых лет. Потом ещё раз поменяли программу.
Испытания были дистанционно, как всё обучение. Ну страничку я сверстал быстро, менюшку, форму, кнопачки, картиночку даже нарисовал в векторе для логотипа.
Даже получил сертификат WorldSkills Russia где вёрстка была 10/10 а программирование 0/0. Потому, что все 144 часа уместились в две с половиной недели и до JS&PHP дело не дошло.
Не могу сказать что это всё было для меня бесполезным, кое что новое узнал, но был бы с нуля, было бы потерянное время на 100%.
А ещё дали корку о прохождении курса в этом колледже.
Увы, о практике речь не шла.
Так обьясните пожалуйста, тому кто не в теме. 2 разряд этот — полная хуета, и никуда тебя не возьмут с ним нормально работать, или что?
Спасибо за полезный, познавательный пост. Всегда было интересно узнать, как происходит обучение по направлению СЗН.
Жизнь, она длинная. Мало ли, где пригодится! Ты — молодец!
Страшный сон любого работодателя — нашествие юридически подкованных работяг. 🙂

Бендер от сварщиков из Санкт-Петербурга наливает
Секрет криворуких сварщиков
Сварщик был пьян!
Настоящий сварщик.
. варит даже жопой!
Очередной проект подходит к завершению
Пока устанавливаем подиум для скульптурной композиции, часть этой самой композиции разгуливает по объекту

Подготовка подарка для города в общественном месте
Не сдержался — последний вагон — самый уютный!) На одной волне с вами!

График 2/2. Два дня я слесарь и, по совместительству, сварщик на одном из заводов своего города. Следующие два дня я сварщик и, по совместительству, слесарь в своей мастерской. То, что происходит на заводе, там и останется, а в мастерской мы строим велосипеды и помогаем населению в ситуациях, когда всё сломалось, но можно и починить!) Удивительное дело, но люди одинаково радуются эксклюзивному «кастом-байку» и, вполне себе заурядному, сломавшемуся, вполне закономерно, условному китайскому стульчику или, например, велосипеду. А если ещё и после сварки чутка зашкурить, загрунтовать и покрасить, попав в цвет, восторг неминуем, хотя, казалось бы, делов-то!?) Так и живем — изучаем технологии, учимся, самосовершенствуемся и приносим людям радость.
Моя работа


Я сварщик
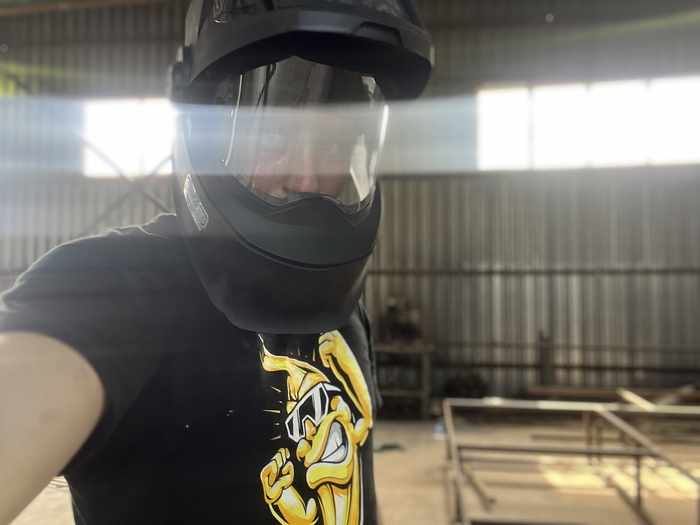
А это моя работа, в которой есть место и творчеству:
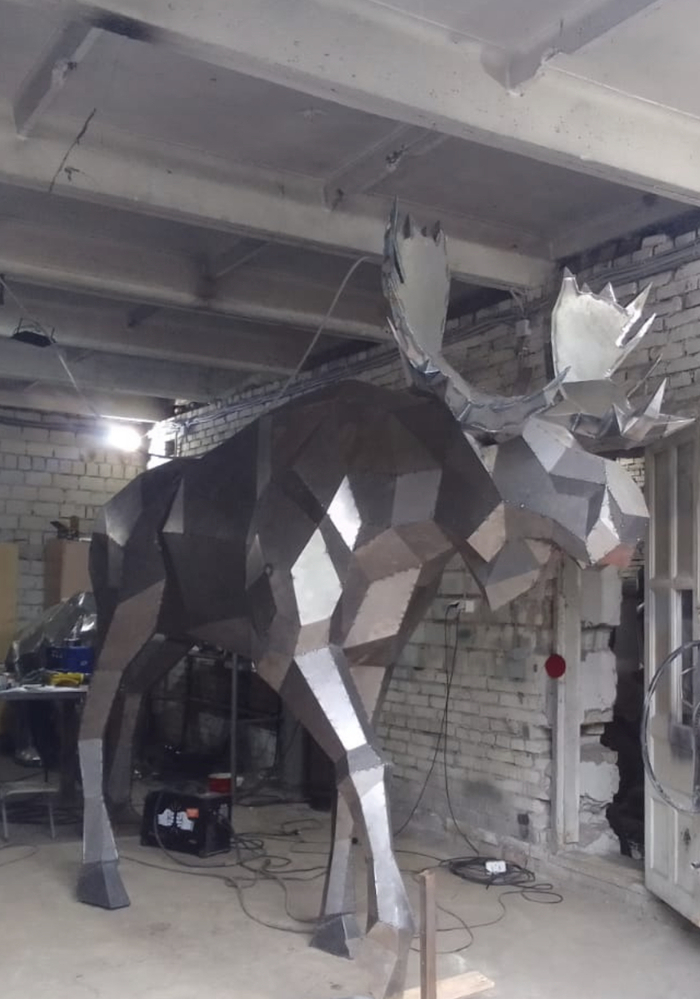
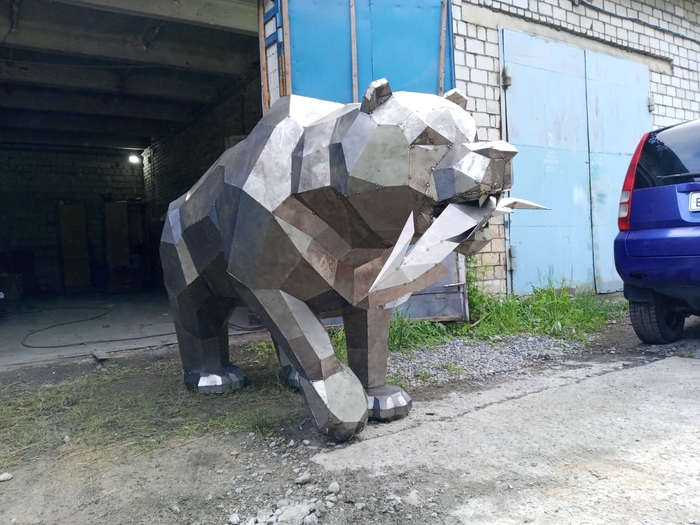
И вещам повседневным
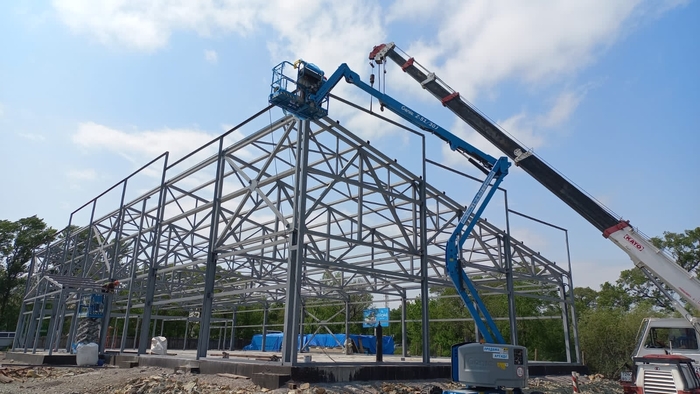

Работа—такая работа

Моя работа


Усадка
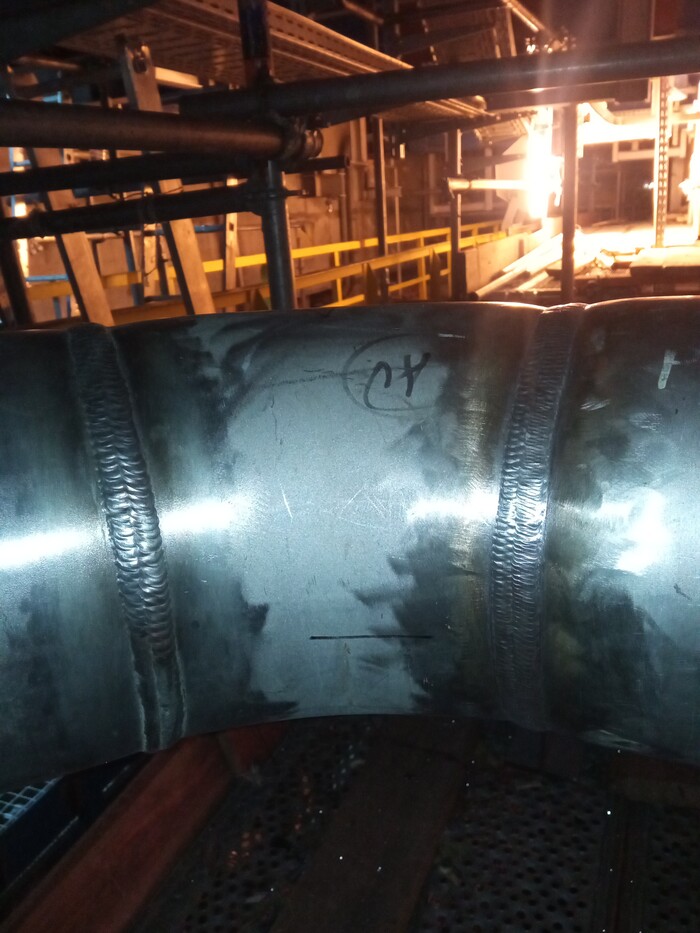
Вот что бывает, когда нарушаешь технологию, сварщик не соблюдал температурные режимы и варил на высоких токах. Как итог, отвод на вырез вместе с парой катушек по 200 мм
Технологии сварки 3
Хорошие новости, сегодня буду варить стык нержавейки d350x12 мм.
запишу на видео общий вид собранного стыка на сухари, далее, внешний вид корневого слоя, может быть попрошу записать ребят на видео Как эта сварка вообще выглядит. Плюс пару слоёв заполнения, далее электроды. Если нужно, могу это сделать для вас. С прошлым постом заметил, что спрос не особо большой. Делать или нет?
upd:
Первый ролик готов, но залить его почему то не могу. Часов через 6-7 попробую сделать всё сразу через ПК.
upd2:
Залью через 7-8 часов. После работы устал и пошёл спать. Всё будет. Как минимум сделал фотки. Кстати процесс сварки к сожалению видно очень плохо, камера не очень. Прошу прощения за это. Но хоть что то я смогу показать. Залью фото уже сейчас. Это итоговый результат работы
upd3:
Пытаюсь залить все что есть, один ролик категорически отказывается появляться, думаю обрезать его на 2 части и попробовать так хотя бы
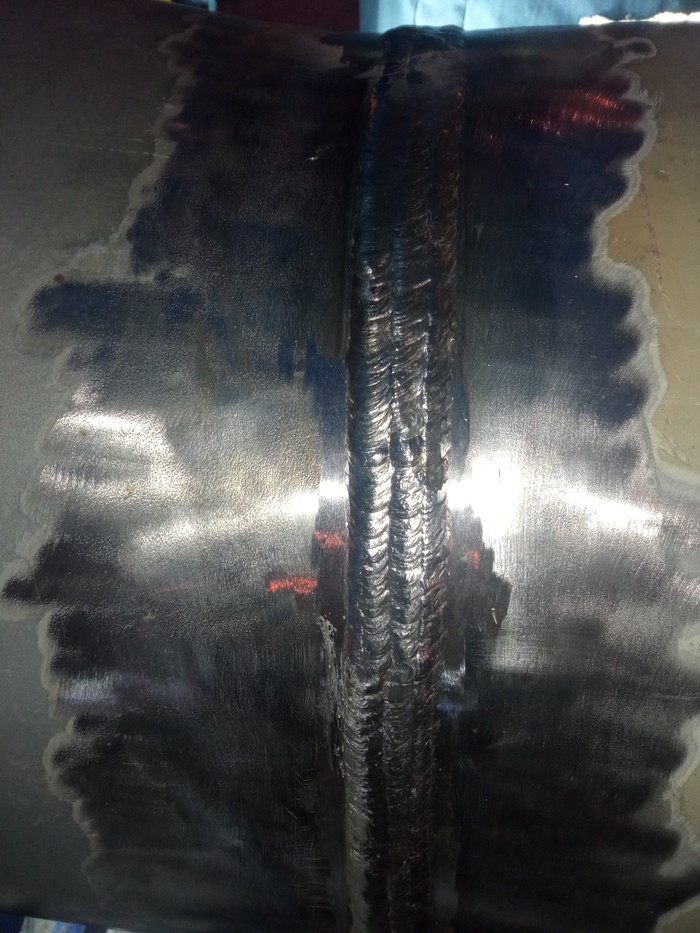
Синдром самозванца
Давно хотел научится варить. Пробовал сам, безуспешно спрашивал сварщиков, смотрел разные каналы на Ютуб. Смотришь «100 ампер», у него швы ровные, красивые, чешуйки плотные, одна к другой. А сам начнёшь, выходит что-то кривое, типа как на фото:

Потом встретил такие швы
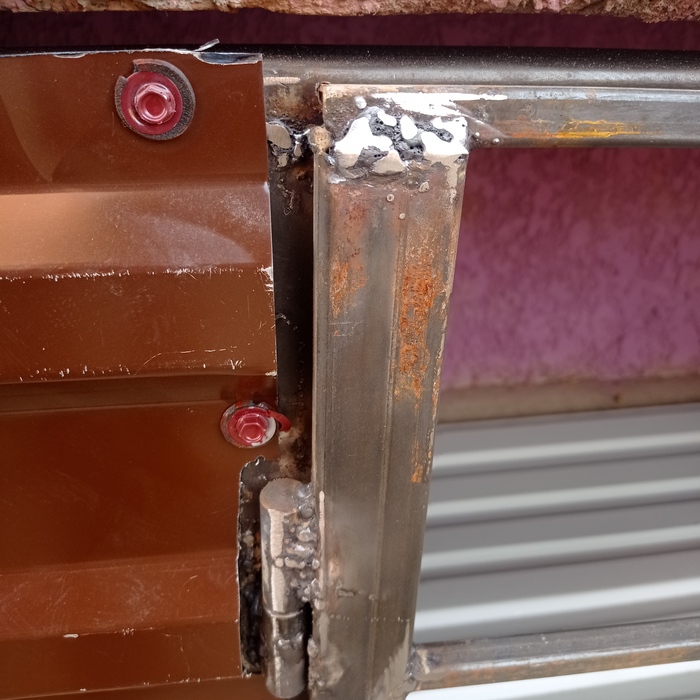
— Это как так получилось у вас? — спрашиваю у хозяина.
— А друга попросил. Он уставший был и выпили немного. Зато держит и бесплатно.
Причём реально доволен человек. Сами сделали, функции, возложенные на конструкцию выполняет.
Сфотографировал, сохранил. Теперь, также как и до этого, пытаюсь сделать с каждым разом лучше чем до этого, но уже не матерю себя, если одна чешуйка, на какой-нибудь бесполезной ерунде, неровно легла. Всё равно за этот год я научился делать то, что не мог до этого. Так что сейчас радуемся этому уровню, а потом буду радоваться тому, что могу ещё лучше.
Ответ на пост «Папа плохому не научит»
Меня батя с такого-же примерно возраста натаскивал на газовую сварку. Воспоминания обрывочные, но сначала учил резать, потом варить. А началось с того, что у меня был игрушечный РПК (ручной пулемет калашникова) и мне захотелось зачем-то бронещиток для него, чтоб как в кино про войну и немцев. Короч щиток из 3-х мм стали не прижился на пластмассовом пулемете т.к. превышал мою грузоподъемность. (Интересно и страшно было, когда «пиздых» и капли металла по сторонам разлетаются) потом была рдс на трансформаторе (вот где кунг-фу нужно) а позже и инверторы, которые «вау! нифуя себе!»
Но сварщиком я почему-то не стал. стал холодильщиком, где скилл газосварки (пайки) тож не лишний.
С наступающим днем трудящихся )
Папа плохому не научит
Мой опыт самостоятельного изучения 3Д. Вопросы к энтузиастам
Здравствуйте.
Разрешите поделиться с вами первым постом. Я заранее извиняюсь, если оформил его нарушая какие-то правила сообщества или сделал это изъясняясь непонятным языком. Я приложил несколько сделанных мной рендеров, чтобы показать что начальный уровень понимания работы с графикой у меня имеется.
(Введение: можно не читать. Хотел услышать мнением Пикабутян, касательно моего понимания работы с 3Д-графикой. И различных направлений где ее можно применить (направление 3Д печати, использования ЧПУ для изготовления предметов). Возможно, найти товарищей по интересам. Я давно почитываю посты на Пикабу, когда есть свободная минутка, но сам ничего не выкладывал за 8 лет, выполняя роль, тайного читателя. Но если честно я давно раздумывал, о том, чтобы выкладывать посты о своих работах, на популярных площадках).
О моем опыте в 3Д:
3Д графикой я имею возможность заниматься только в свободное время. Моя основная работа (небольшая строительная компания) отнимает у меня и товарищей почти все время. И на данном этапе, мы выполняем задачи — для которых почти не требуется применение 3Д (в очень редких случаях).
Если честно, все началось с того что я осознал. Оказалось что у меня достаточно нервная работа. В тот момент было принято решение найти себе полноценное хобби. Я стал насильно выделять время на творчество, чтобы не испереживаться на своей основной работе. В свободные часы (обычно по ночам), понемного изучил работу в различных 3D пакетах. И постоянно ставил себе задачу — доводить до конца эти робкие начинания.
Сегодняшнюю задачу, для своего хобби, я вижу в том, чтобы попробовать свои умственные возможности в проектировании/визуализации интересных футуристических и самое главное полезных вещей в реальной жизни. При помощи 3Д-технологий. Т.е. провести полный цикл работ инженера проектировщика, и дизайнера — самостоятельно. Сама эта мысль кажется достаточно смелой для меня. А если учесть что у меня высшее гуманитарное образование (в отличии от моих коллег, опытных и образованных инженеров строителей) — еще и сложно достижимой. Но я глупый и упертый (возможно, поэтому и был выбран на роль руководителя).
Рендер анимированной сцены в c4d
Отдельные рендеры летательного аппарата
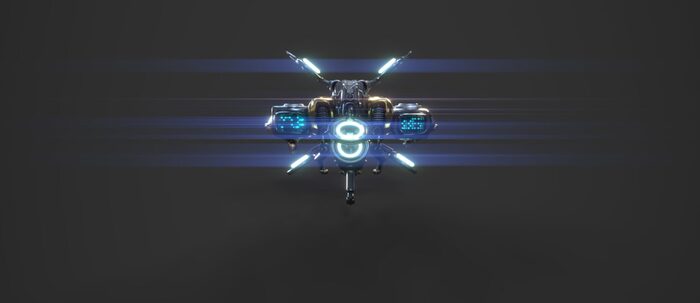
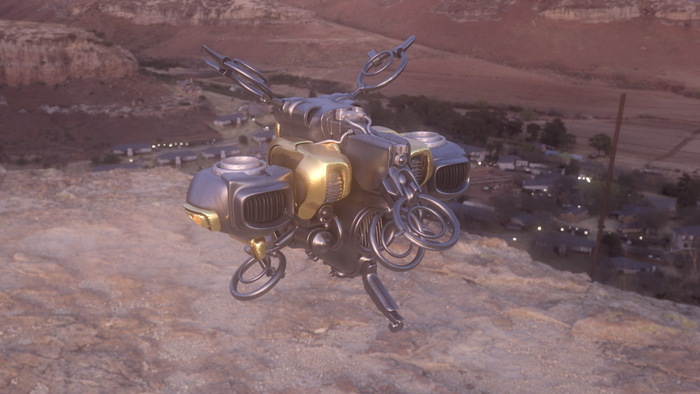
Уже какое-то время назад, я пришел к выводу что визуализировать в 3D различные анимации, или отдельные предметы для меня не является сверхзадачей, и мне захотелось перейти на светлую и действительно сложную сторону 3D. Поэтому пришел сюда, на поклон за советом.
Хочу задать большое количество вопросов, ребятам, которые используют для своих личных проектов, такие возможности как 3Д-принтеры, ЧПУ станки и CAD моделирование. Насколько это вообще сложно для создания прототипов различных изделий? (затратно по времени, стоимости, какие сопутствующие сложности).
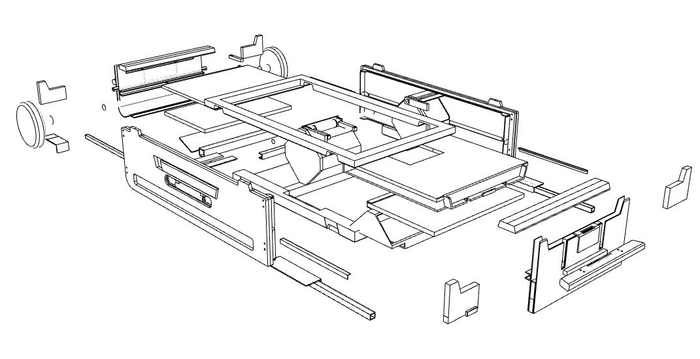
Сейчас у меня возникло желание сделать прототип изделия (система хранения инструмента) именно в CAD — программе, чтобы получить все расчеты виртуально. Узнать вес изделия и провести расчеты на прочность — еще из программы, а уже потом — после получения результатов — изготовить само изделие и сопоставить мои виртуальные расчеты с получившимися.
Изделие должно быть удобным, надежным, красивым и доступным по стоимости изготовления. (p.s. как шкаф из икеи в котором должна быть возможность, прятаться от ядерной войны).
Прототип, я смогу использовать на наших объектах. Оценить его удобство, понять слабые места констуркции, нивелировать все упущения — и сделать вторую версию с учетом доработок.
Ориентироваться на качество изготовления / удобство использования, мне бы хотелось на такие компании как Dewalt / Milwaukee / Bosh / Makita — прости господи, (серьезное заявление, понимаю). Потому что мы сами используем инструменты и оснастку этих фирм, при любой финансовой возможности. Конечно это недостижимая цель, в каком-то смысле — но хотелось бы приблизить результат к изделиям этих компаний.
Недавно я открыл для себя Moi3d, насколько я понимаю, это аналог Скетчапа для NURBS- моделирования — т.е. программа с низким порогом вхождения. Мое первое ощущение что эта программа является упрощенной Rhinoceros 3D (в которой, я когда-то, даже рисовал на коленке Баню в 3Д которую мы даже когда-то построили).
Проект той самой бани ( p.s. эта визуализация делалась, для себя, и не использовалась рекламных целях).
Мне очень понравилось работать в MOI. Но эта программа не позволяет получать расчеты на прочность изделия и его вес. И в целом, она заточена на скетчовость. Я же полагаю что для моей задачи нужен более серьезный софт (Solidworks, Siemens nx, Fusion, Компас 3Д). К тому же, я использую macbook 95% времени. Каков порог вхождения в эти софты, что будет удобнее для получения расчетов, в чем удобнее моделировать?
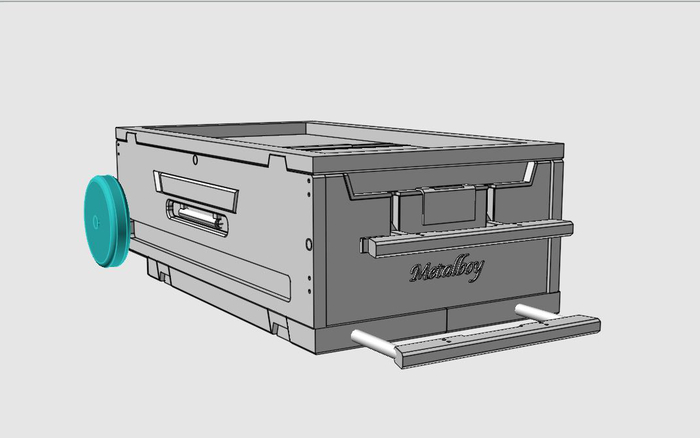
Я набросал некоторое количество примеров того как я вижу исполнение ящика для инструментов. Все эти идеи требуют доработки — разумеется. Главные задачи такого изделия (прочность/надежность, и разумеется легкость/удобство).
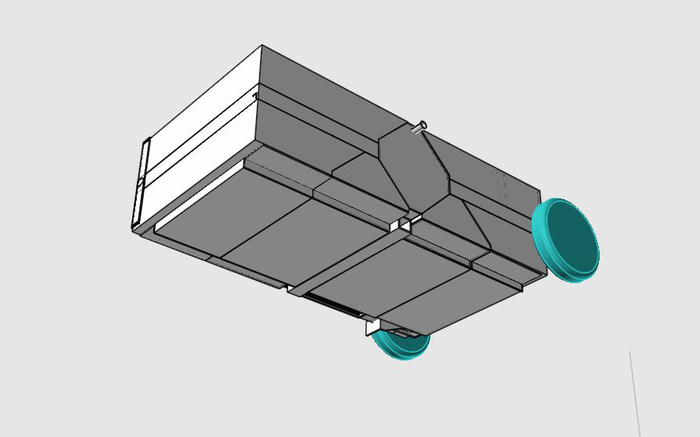
Также хотелось бы разобраться, в том, насколько дорого и разумно — использовать такие технологии как 3D печать, и ЧПУ резка, фрезеровка, для отдельных элементов такого изделия.Чтобы собрать изделие как конструктор.
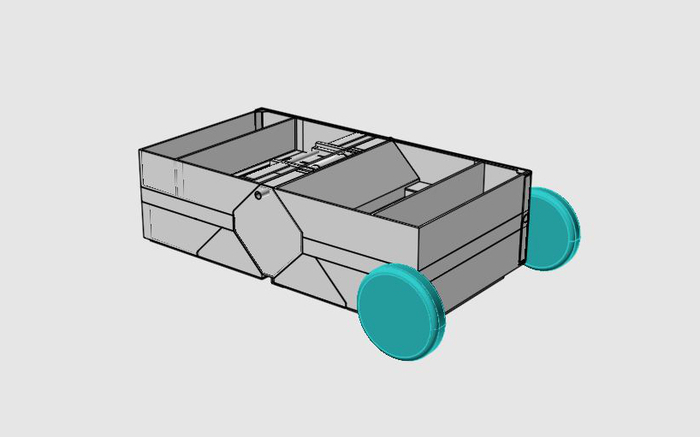
Очень прошу, чтобы разбирающиеся в теме, дали направление для более глубокого изучения предмета.
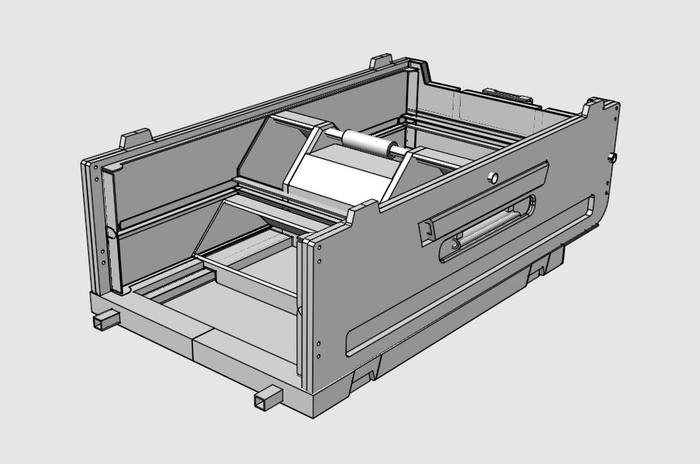
Возможно, у вас уже были аналогичные задачи — выполняя их, вы столкнулись с проблемами — нашли оптимальное решение. Если у вас есть замечания или предложения — я буду очень рад вашему комментарию. Возможно у вас есть фото-видеопример похожего изделия, которое делали вы, и даже опыт его использования.
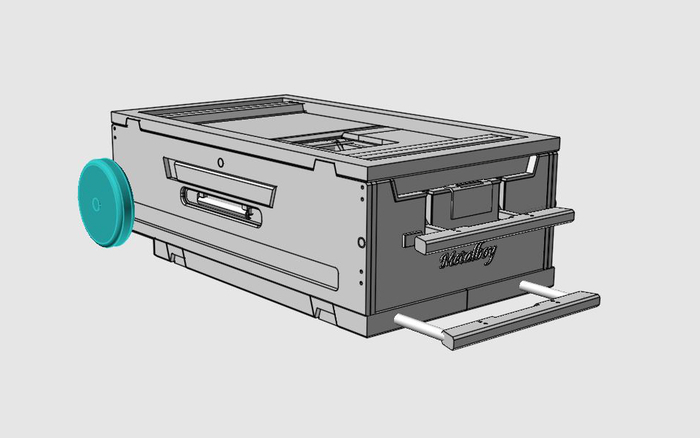
Данный кейс я бы хотел сделать аналогично системе Packout (ящик можно поставить на ящик, возможно использовать систему как верстак, стремянку). Чтобы хранить инструмент, перевозить его было удобно и легко, а сам ящик был помощником на объекте.
В конечном счете я пришел к выводу, что изготовить ящик для инструмента — можно из листовых материалов: (фанера, дюралюминий, различные композитные материалы). Таким образом, можно выполнить изделие при минимальных затратах на изготовление отдельных деталей (обходясь набором обычного инструмента: шуруповерт, клепальник, сварочный аппарат, болгарка). Но. чтобы все это выглядело более привлекательно чем дедушкин подшитый валенок, — хотелось бы применить современные технологии. Поэтому нужен ваш совет
Электросварка для начинающих: делаем первые шаги вместе
Как ни крути, на даче без сварочных работ не обойтись: то лаги у забора поправить, то калитку сварить, то водопровод отремонтировать. Не везде и не у всех в фаворе пластик (хотя пластиковые трубы тоже можно варить). Лично мне, чтобы приварить новые петли к старым воротам, пришлось вытаскивать себе в гости друга со сваркой. Посидели мы, конечно, хорошо, но такие мелкие работы все-таки лучше делать самому. С чего начать, если хочешь научиться сваривать металл?

Надоело звать знакомых, чтобы сделать элементарные работы
Начнем с выбора сварочного аппарата
Это было первое, о чем я задумался. Какой аппарат и какую маску купить для реализации моих задумок? А планы были грандиозные — давно хотел сварить мангал из старого бака, стол из металлического профиля и пару металлических табуреток. С этими мыслями заехал за какой-то ерундой в ОБИ и наткнулся на распродажу компактных сварочных аппаратов Wert. Аппарат в комплекте с маской «хамелеон» стоил чуть больше трех тысяч. Я планировал потратить тысячи две на маску и тысяч пять на сварочный аппарат. Поэтому купил комплект за такие деньги не раздумывая.
- сварочный аппарат,
- маска,
- рабочие руковицы (желательно руковицы сварщика, они у меня уже были),
- электроды.
Какие купить электроды?
Я перезвонил другу, который умел неплохо варить, и проконсультировался. Он посоветовал купить универсальные электроды с рутиловым покрытием марки АНО. Для начинающего сварщика они хороши тем, что легко зажигаются и ими можно варить в любом положении. При сварке этими электродами металл меньше разбрызгивается, шлак легко отходит, ими можно работать с плохо зачищенными поверхностями. Для бытовой сварки рекомендуются электроды толщиной 2-4 мм. Я собирался варить тонкий металл и купил пару пачек электродов толщиной 2,5 мм.
О технике безопасности
- Работать следует в защитной маске и сварочных рукавицах. Маску в процессе работ не снимать!
- Надевать негорючую одежду и обувь. Идеально подойдут брезентовая куртка и кирзовые сапоги.
- Сварочные работы рекомендуется проводить подальше от деревянных построек. Я варил мангал на улице в 10 метрах от дома.
Первый опыт сварки
Первое, что я сделал перед работой, — это сварочный стол. На него пошел обрезок старого мебельного щита, который давно жил на даче. Про него вообще можно отдельную историю написать. Щит установил на толстое полено перед домом, чтобы 10-метровый удлинитель дотягивался до сварочного аппарата. Заготовки фиксировал струбцинами.
Подключил сварочный аппарат к розетке через 10-метровый удлинитель (2 кВт). Но я считаю, что лучше взять удлинитель короче и мощнее. Честно говоря, мне за ним было лень идти в сарай. Подключаем провод массы и держатель электрода к аппарату. Второй провод массы крепим к заготовке. Сзади аппарата находится выключатель. Нажимаем его и ждем пару минут, чтобы аппарат прогрелся.
Какой ток установить? Начинаем с того значения, которое указано на упаковке с электродами. Ручка регулировки тока находится на передней панели сварочного аппарата. Теперь можно зажечь дугу.
Возникает резонный вопрос: куда подключать «плюс» и «минус»? В принципе, варить можно при любом варианте. Но при подключении «плюса» к свариваемым деталям металл прогревается лучше. В моем случае, когда идет сварка тонкостенного профиля, к заготовке лучше подключить «минус», а на электрод — «плюс». Так вероятность прожечь заготовку будет меньше.
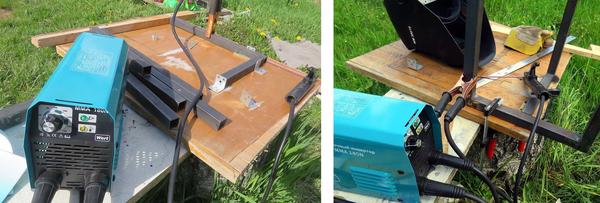
Первые заготовки из металлического профиля варил на таком сварочном столе. Понимания волшебного заклинания «держать ванну» не было пока никакого. Фото автора
Потренировался я явно мало, но руки уже чесались попробовать сварить что-нибудь нужное. Начал с табуретки из квадратной трубы 25 мм на 25 мм с толщиной стенки 1,5 мм. Немного поэкспериментировал с разными токами. На 80 А труба легко прожигалась. Пришлось научиться дырки заваривать. Уменьшил ток до 70 А — дырок стало меньше.
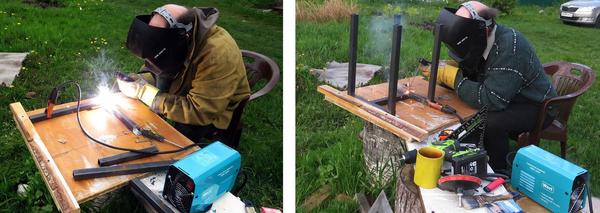
Аппаратик вроде как держал дугу. К сожалению, не замерял ток, который он выдавал. Фото автора
Порадовала маска хамелеон: стекло в ней темнеет, когда появляется искра. Я несколько лет назад пробовал варить в маске старого образца. В ней я вообще ничего не видел и забросил это дело.
Были некоторые сомнения, что аппарат выдает именно установленный ток. Но дуга зажигалась, и аппарат держал дугу. Сварив три табуретки, начал ощущать, что я приобретаю навык.
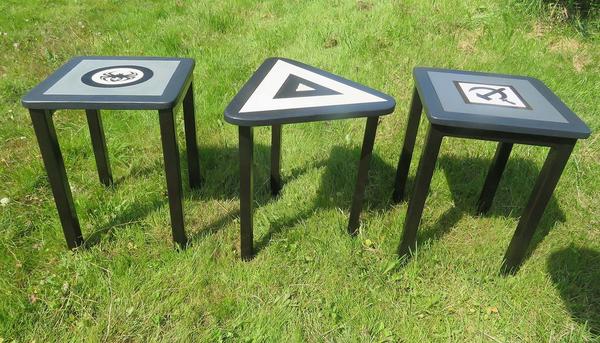
Табуретки с металлическим основанием. Сидение сделано из 18-миллиметровой фанеры. Фото автора
После трех табуреток замахнулся сварить мангал из старого баллона — тут особого искусства не понадобилось: надо было приварить ножки к баллону. Потом сварил еще пару табуреток.
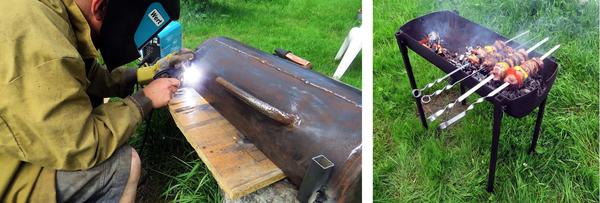
Новый мангал из старого, ржавого баллона. Фото автора
Инструкция от профи
В процессе сварки я пытался следовать рекомендациям бывалого сварщика Ивана. На мой взгляд, они очень толковые.
Как вставить электрод в держатель?
Если при сварке на столе вы зажимаете электрод в держатель под 90°, то он начинает плавиться. При коротком электроде ручка будет упираться в стол или в заготовку, и это вынудит вас поменять угол сварки.
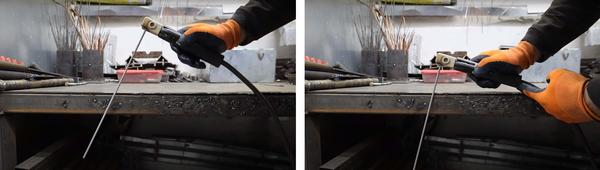
На коротком электроде ручка начинает мешать удерживать угол. Фото с канала «100 ампер»
Этого можно избежать, зажав электрод в держатель под углом 45°.
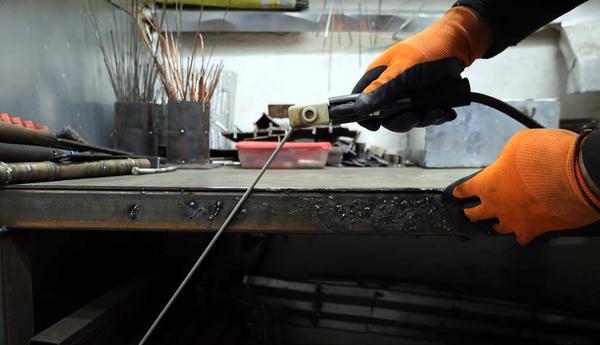
Электрод зажат под углом 45° — ручка уже не мешает. Фото с канала «100 ампер»
Тут вы спокойно удерживаете электрод под нужным углом до конца, и ручка не будет вам мешать.
Как правильно варить?
Электрод нужно удерживать на минимальном расстоянии от заготовки. Свариваем углом назад (на себя), делая электродом движение змейкой.
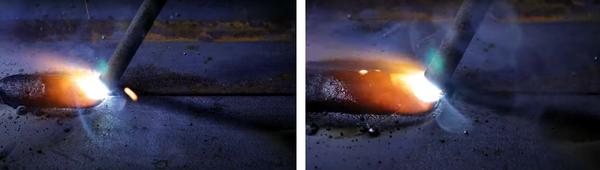
Двигаем электрод змейкой, пытаемся удержать его на минимальном расстоянии. Фото с канала «100 ампер»
Немного задерживаем электрод в крайних точках, прогревая металл.
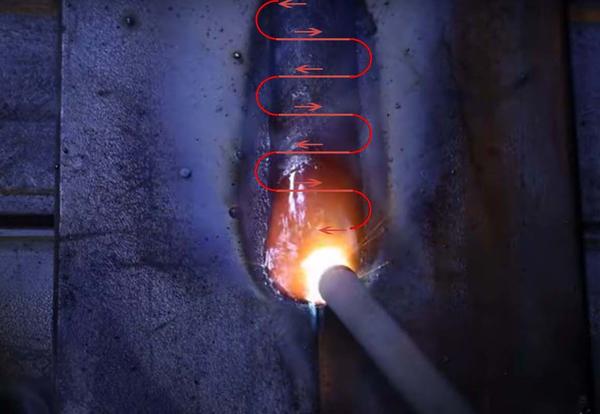
Схема движения электродом. Фото с канала «100 ампер»
Рекомендуемый угол наклона электрода — 65°. Наклон необходим, чтобы отгонять шлак. В принципе, можно варить и под углом 90°.
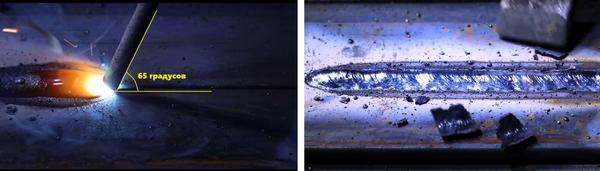
Электрод держим с наклоном 65°. Шов получается идеальным. Фото с канала «100 ампер»
Вести электрод на длинной дуге не рекомендуется, она должна быть минимальной. (Дуга — это расстояние между электродом и заготовками).
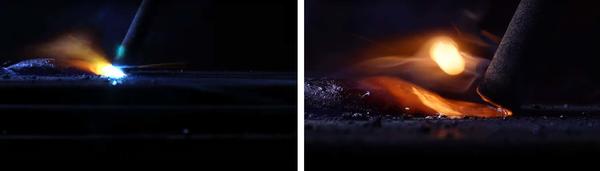
Стараемся удерживать минимальное расстояние. Фото с канала «100 ампер»
Идеально удерживать расстояние около миллиметра, но тут все, конечно, зависит от руки сварщика. Во процессе сварки расстояние, естественно, гуляет: то увеличивается, то уменьшается. Мастерство сварщика и заключается в том, чтобы стабильно удерживать электрод на минимальном расстоянии. Если увеличить расстояние, например, до 5 мм, дуга начнет обрываться, и шов будет неровный.
В принципе, можно вести электрод и углом вперед, но так еще сложнее удерживать минимальное расстояние.
Если сделать совсем острый угол — положить электрод на 30°, — то дуга будет греть металл на меньшую глубину, и большая часть тепла уйдет на сам шов.
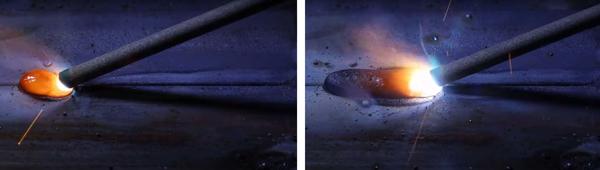
При остром угле наклона электрода металл проваривается на меньшую глубину. Фото с канала «100 ампер»
Вариант сварки с острым углом очень пригодится вам при сварке тонкостенных деталей (например, из профильной трубы с толщиной стенки 1,5 мм).

Свариваем тонкостенную трубу. Фото с канала «100 ампер»
При сварке с острым углом вероятность прожечь трубу значительно меньше. Электрод тройка — ток 65 ампер.
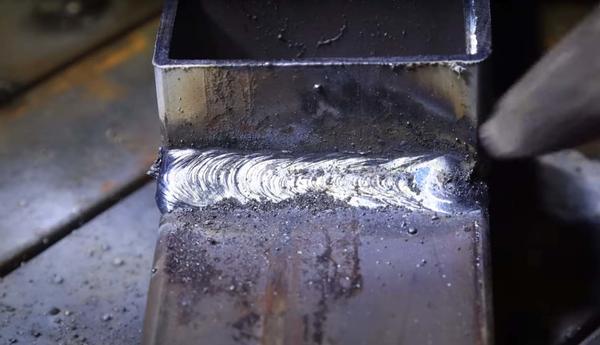
Результат налицо. Фото с канала «100 ампер»
Собственно, на этом хитрости заканчиваются, все остальное — дело практики. Чтобы сделать такой шов, мне еще долго надо тренироваться. Но свои задумки я реализовал — и мангал из старого баллона сварил, и новый стол для кухни, и табуретки уже год в эксплуатации. Поэтому смело говорю, что сварить профильную трубу уже могу!
А по эксплуатации аппарата Wert есть претензия — на второй сезон у него отвалился зажим массы. Почитал отзывы — и выяснил, что у каждого второго пользователя этот дефект был. Что ж, не так обидно.
Сварка для начинающих
Необходимость соединять детали с помощи сварки регулярно возникает на дачном участке, в гараже, при небольшом ремонте собственного автомобиля. Существует много советов, как научиться сварочному делу. Если вы еще не совсем овладели этим искусством, то следует выбирать статьи типа «Как научиться сваривать металл — советы для начинающих».
Однако рекомендации, как правильно проводить сварочные работы, помогут и тем, кто уже имеет некоторый опыт в этом деле. При отсутствии такого опыта придется проходить обучение сварочному делу с нуля.

Что необходимо узнать и где
Для того, чтобы научиться сварке самостоятельно, необходимо узнать, как работать сваркой, как работать со сварочными аппаратами для начинающих, как научиться сваривать металл и другие секреты сварки.
Полезно посмотреть видео, где проводится мастер класс по сварке металла. Там можно наглядно посмотреть, как работать со сваркой для начинающих. Такие уроки сварки для начинающих помогут быстрее разобраться в том, как научиться варить сваркой. Наглядные уроки сварки окажут неоценимую услугу в том, как научиться самостоятельно сварке.
Пособие по сварке для начинающих поможет разобраться в том, как правильно научиться варить сваркой, а именно, как научиться варить сваркой с нуля.
Еще один способ, как научиться сварке — поработать вместе с опытным сварщиком, который укажет на возможные ошибки и даст советы по их исправлению.
Курсы для сварщиков
Сварочное дело можно освоить на специальных курсах. Обучение сварке на них разделяется на теорию и практические занятия. Обучаться можно очно или дистанционно. На курсах преподается технология сварочных работ для начинающих и другие важные премудрости. Важным является возможность научиться варить сваркой на практических занятиях под присмотром преподавателя. Ученикам дается представление об имеющемся оборудовании для сварки, выборе электродов, правилах безопасности.
Обучаться можно по индивидуальной программе или вместе с группой. Каждый вариант имеет свои преимущества. При занятиях индивидуально можно овладеть только теми знаниями, которые могут пригодиться в дальнейшем. Зато при занятиях группой имеется возможность услышать разбор ошибок своих сокурсников и таким образом приобрести дополнительные знания.
После окончания курсов и сдаче экзаменов, подтверждающих усвоенные знания и практические умения, выдается удостоверение утвержденного образца.
Выбор маски
Каким бы способом не производилась сварка, это является небезопасным процессом, который может нанести существенный ущерб здоровью, в частности зрению сварщика. Необходимой принадлежностью является маска, которая защитит от возможного попадания искр на лицо, шею и глаза и появления ожогов.

Маска защищает от ультрафиолетового и инфракрасного излучений. Она также защитит от возможности попадания на кожный покров и в глаза раскаленных частичек металла и от вредных испарений газа. Маска является неотъемлемой составляющей экипировки сварщика независимо от того, имеется ли у него многолетний опыт или он взялся за такую работу в первый раз.
В продаже имеется большой выбор масок. Однако помимо типа этого вида защиты, необходимо правильно выбрать размер. Маска должна сидеть на голове плотно и не сваливаться в самый неподходящий серьезный момент. Иначе вместо защиты она станет вещью, которая представляет дополнительную опасность.
Не подойдет и маска, которая для конкретного человека является маленькой. Маска в идеальном варианте должна сидеть на голове плотно и не сваливаться. Поэтому имеет смысл приобретать ее не по интернету, а при личном визите в магазин.
В сварочной маске находится прозрачное смотровое окно, через которое имеется возможность наблюдать за процессом сварки. Это окно имеет покрытие из пластика или тонированного стекла. К самым элементарным видам маске относятся сварочные очки.

Открытый вид похож на обычные очки, имеющие особые стекла. Закрытий тип имеет возможность фиксации с помощью резинки. Для покрытия окна используются минеральное стекло или поликарбонат. В большинстве моделей имеется защита стекол от запотевания. Недостатком являются открытые участки лица и шеи. Для того, чтобы научиться сварке, рекомендуется приобретать другие виды защиты лица. Хорошим вариантом защиты являются защитные маски.
Преимущество сварочной маски — полная защита лица, глаз и шеи. Предпочтение следует отдавать тем видам, которые имеют крепление на голове, а не тем, которые приходятся держать в руке.
Необходимо учитывать, что во время сварки время от времени приходится осматривать промежуточные результаты работы или заменить сгоревший электрод. Для этого приходится освобождать лицо от маски, что является крайне неудобным. Эту проблему решает такой вид защитной маски, как «Хамелеон».

Это можно считать прорывом в области экипировки сварщика, и дарит ему массу удобств, являясь наиболее удобным вариантом, при котором используется автоматическая регулировка затемнения стекол. Светофильтр на основе кристаллов пропускает только видимые лучи, а ультрафиолетовые и инфракрасные задерживает. Имеется основательная защита шеи. Маска сидит на голове плотно, но без лишнего напряжения, благодаря регулятору расположения. Наличие вентиляции предохраняет стекла от запотевания.
Основную важную функцию выполняет регулятор автозатемнения. Благодаря его наличию сварщик может не снимать маску с головы или приподнимать ее. Маска сама отслеживает уровень освещенности благодаря наличию поляризационных фильтров. Когда происходит сваривание, стекла приобретают максимальное затемнение, а при прекращении воздействия яркого света они становятся более прозрачными. Светофильтр также отреагирует на изменение яркости горения дуги.
Маски подобного класса имеют небольшой вес. К преимуществам относится возможность широкого обзора. Сварочные работы для начинающих рекомендуется производить в таких универсальных масках, что будет обеспечивать максимальную безопасность.
Нельзя ничего оставлять незащищенным, поэтому кроме маски следует позаботиться о плотной одежде, брезентовых рукавицах, крепкой обуви и прочном головном уборе. Идеальным вариантом будет приобретение специального костюма, изготовленного для защиты во время сварки.
Электроды для сварки
Сварочное дело для начинающих предполагает изучение разных видов электродов и принципы их выбора. Электроды для начинающих осваивать эту науку, но еще не имеющих опыта практических работ, на вид все кажутся одинаковыми, но это далеко не так.
Правильный выбор этих расходных элементов является гарантией того, что грамотно и качественно будет выполнена сварка. Самоучитель по этим проблемам поможет в этом вопросе, но постараемся изложить основные критерии выбора.
Электроды позволяют осуществлять соединение металлических изделий различной формы, размеров, марок материала. Их работа основана на возбуждении дуги между ними и поверхностью детали, создания вследствие этого высокой температуры, под влиянием которой происходит плавление металла и образование сварного шва, соединяющего свариваемые изделия.
Электрод представляет собой металлический стержень, имеющий специальное покрытие — обмазку. Роль обмазки состоит в том, что она обеспечивает защиту от проникновения кислорода в сварную зону, что будет в значительной мере ухудшать качество шва. Покрытие обеспечивает более быстрое зажигание дуги, а также гарантирует стабильность и равномерность ее горения.
Разными бывают размеры стержня и виды обмазок. Необходимо научиться разбираться в этом многообразии, и не тратить деньги на электроды, которые окажутся бесполезными для конкретной работы.
Сварка электродом для чайников рекомендует освоить разные их виды на небольших кусочках металла, и овладеть различными техниками. Если приобрести большое количества разнообразных электродов и тренироваться с ними, то можно освоить технику их ведения до автоматизма. Удачными будут считаться те образцы, на которых получен красивый качественный шов.
Сварка электродом для начинающих также предполагает практику соединения изделий разной толщины и из различных видов металла. Электроды для начинающих сварщиков лучше выбирать не более трех миллиметров. Для обучения этот размер является самым оптимальным. Для сварки металла для начинающих также хорошо подойдут двухмиллиметровые электроды. Выбранные электроды должны соответствовать свариваемым деталям.

Нельзя забывать о том, что перед началом сварки с помощью электродов необходима предварительная подготовка поверхностей соединяемых деталей. Она состоит в зачистке и освобождении их от грязи, пыли, следов краски, масляных пятен. Отсутствие такой подготовки не даст возможность получить правильный шов и освоить азы сварки электродами для начинающих.
Перед тем, как начать сварку электродами, необходимо надежно зафиксировать соединяемые изделия. Их смещение прямо во время процесса сварки для неопытного сварщика станет неприятным сюрпризом. Фиксацию можно проводить на специальном оборудовании, но прежде, чем тратиться на него, лучше освоить фиксацию с помощью прихваток.
Они представляют собой короткие швы, выполняемые поперек будущего основного шва. Делать их надо такими же электродами, какими будет осуществляться дальнейшее соединение, то есть подходящими к данному материалу. Выполнение прихваток будет являться частью тренировки работы с электродами.
Для того, чтобы научиться сварочным работам, необходимо разобраться в том, какие бывают электроды. Существуют следующие виды самых популярных покрытий:
- основное;
- рутиловое;
- кислое;
- угольное.
Рутиловые электроды находят основное применение для ручной сварки с помощью дугового способа. Ток при этом может быть, как постоянный, так и переменный.

Название этого вида электродов объясняется тем, что в обмазку входит минерал рутил, получаемый из оксида титана. Рутил оказывает положительное влияние на получение хорошего шва, защищая сварочную ванну, что уменьшает возможность образования таких дефектов, как поры. При покупке следует обращать внимание на обозначение, в которое входит буква «Р», что означает рутиловые электроды.
К преимуществам использования рутиловых электродов также относится более быстрое и легкое удаление образовавшегося шлака. Получаемый шов обладает значительным сопротивлением разрывам и изломам.
Несмотря на положительные качества, рутиловые электроды также необходимо подготавливать к процессу сварки, подсушивая их и прокаливая. Работать с рутиловыми электродами следует при сварке малоуглеродистых материалов, а также низколегированных. Рутиловые электроды также можно использовать, если предстоит сварка деталей, имеющих форму труб. К наиболее популярным видам рутиловых электродов относятся АНО и МР.
Электроды с кислым покрытием обеспечат хорошую сварку даже в том случае, если поверхности деталей будут не слишком хорошо очищены. Эти виды электродов применяют для сваривания изделий из низкоуглеродистых видов стали в конструкциях с невысокими требованиями.
Если предполагается производить сварку электродами с основным покрытием, то рекомендуется выбирать марку УОНИ. При плавлении электродов такого вида происходит выделение углекислого газа, который начинает выполнять функцию защиты сварочной ванны, что гарантирует получение прочного шва.
Стержни угольных электродов являются неплавкими. Чтобы начинающим сварщикам потренироваться для работы с ними, придется выбрать детали не только из металла, но также из чугуна и бронзы. Приятным бонусом для них будет отсутствие прилипания угольных электродов к поверхности этих материалов. Также можно попробовать удалить этими универсальными электродами внешние дефекты, образовавшиеся после окончания сварочного процесса.
Пользоваться электродами станет гораздо проще и легче, если вставить их в специальные зажимы.

Такой держатель надежно зафиксирует электрод с помощью находящейся внутри пружины. Выбор диаметра электрода находится в прямой зависимости от толщины стали. Это правило является простым и легко запоминающимся.

Зажег дуги
Сварка для начинающих, прежде всего, предполагает умение зажигать дугу, также правильно отрывать электрод от детали после этого. Самоучитель по сварке рекомендует два способа зажигания дуги. Первый из них осуществляется касанием, а второй чирканьем.

Касаются или чиркают поверхность детали, предназначенной для сварки. Можно вначале потренироваться делать это неподключенным к сварочному аппарату электродом. Касание должно быть легким, после чего следует быстро отводить электрод назад. Чирканье напоминает всем известное добывание огня с помощью спичек и спичечного коробка.
Если поджиг дуги производится касанием, то электрод по отношению к поверхности следует держать максимально перпендикулярно, а приподнимать его наверх всего на несколько миллиметров. Быстрое отведение является гарантией того, что электрод не прилипнет к поверхности изделия. Если эта неприятность все же случится, то надо оторвать прилипший электрод, резко отклонив его в сторону. После этого зажигание дуги следует продолжить.
Сварка для чайников рекомендует использовать для зажигания дуги второй способ — чирканьем. Для этого достаточно использовать воображение, представив себе, что чирканье происходит не электродом, а обыкновенной спичкой. В труднодоступных местах этот способ является неудобным, но к начинающим сварщикам это отношения не имеет, поскольку учиться они будут пока на простых соединениях.
К розжигу дуги придется возвращаться еще не раз после того, как электрод полностью сгорит и предстоит его замена на новый.

Поскольку начальная часть шва будет выполнена, то при повторном зажигании придется применить некоторые правила. Вначале сварочный шов надо освободить от шлака, образовавшегося при работе предыдущим электродом. Зажигать дугу следует непосредственно за кратером.
Подготовка к сварке не закачивается розжигом дуги. Затем предстоит формирование сварочной ванны. Для этого электродом придется сделать несколько раз оборот вокруг точки, из которой планируется начать сваривать шов.
Сварочные работы и их обучение включают в себя умение держать дугу после того, как она будет зажжена. Чтобы тренировка прошла удачно, ток на сварочном аппарате следует установить величиной 120 Ампер. Это не только облегчит разжигание дуги, но и снизится вероятность затухания пламени, а также будет обеспечен контроль заполнения сварочной ванны.

Понять, каким образом может происходить контроль ванны, можно, постепенно понижая значение тока. При этом надо увеличить расстояние между концом электрода и деталью для того, чтобы не возникло его прилипание к ее поверхности.

Начинающему сварщику следует быть готовым к тому, что при увеличении длины дуги также увеличится разбрызгивание металла. При сварке длина используемого электрода по мере его сгорания будет неизменно уменьшаться, поэтому для сохранения величины дуги следует его приближать к поверхности изделия на соответствующее расстояние.
Если расстояние станет недостаточным, то металл будет прогреваться плохо и шов получится слишком выпуклым, а края его останутся непроплавленными.

Однако нельзя делать это расстояние и слишком большим, поскольку в этом случае возникнут своеобразные подскоки дуги, что приведет к образованию некрасивого шва с бесформенной формой.
Технология сварочных работ для получения удовлетворительного результата требует выбор правильного расстояния между электродом и изделием. Существует подсказка — оптимальной длиной дуги будет ее размер, не превышающий диаметр электрода, включая его покрытие обмазкой. В среднем это равняется трем миллиметрам.
Перемещение и угол наклона электрода
Манипулировать электродом можно, перемещая его одним из следующих способов:
- Поступательно. Электрод будет перемещать вдоль своей собственной оси. Такой способ хорош тем, что будет обеспечена постоянная длина дуги, а также сохранится выбранная скорость расплавки металла.
- Прямолинейно. В этом случае электрод надо перемещать по направлению линии образования шва. Преимуществом является гарантия сохранения необходимой скорости сварочного процесса. Шов будет получаться качественно выполненным.
- Колебательно. При широком шве следует выбирать именно такой вариант движения электродом. В этом случае будут хорошо прогреваться кромки, расположенные на значительном расстоянии.

Если выполняется многопроходная сварка, то нижний корневой шов можно выполнять первым или вторым способом, что обеспечит получение узкого нитевидного шва. Зато для последующих проходов надо использовать колебательные перемещения электрода. При использовании этого несложного метода прогреется и корень шва и его кромки.
Важную роль для хорошего формирования шва играет наклон, с которым осуществляется сварка электродом.

Двигаться им можно в разнообразнейших направлениях — на сварщика и от сварщика, влево и вправо, вперед и назад, поднимаясь и опускаясь. Главное при этом соблюдать соответствующий направлению движения угол наклона электрода. Он должен быть оптимальным. Слишком острый угол не позволит кромкам прогреться в должной мере, края останутся непроваренными, что приведет к снижению прочности конструкции.
Прочность изделию придаст сохранение на протяжении всего процесса выбранного угла наклона электрода и скорости прохождения процесса. Исключение составляет сварка труб, при которой неизбежно изменения угла по мере движения по окружности.
Важно не только начинать, продолжать, но грамотно заканчивать сварочный процесс. На заключительном этапе конец электрода перемещают перед тем, как прекратить горение дуги.

Правильно оформленные сварочные швы для начинающих будут означать, что они уже стали неплохими специалистами в этой области. Имеется возможность выбрать из всего многообразия колебательных движений выбрать, тот, который больше всего понравится и получится. Для этого надо потренироваться на небольших кусочках металла.

Каждый из предложенных способов имеет свое название и предполагает совершение колебательных движений поперек оси шва. Сваривать таким методом можно, как горизонтальные, так и вертикально расположенные швы.
Красивые названия типа елочка, полумесяц, петля обозначают схематично движение электродов. Некоторые из них, например, петли, целесообразно применять для сварки тонкостенных деталей, другие также имеют особенности применения. Неплохим вариантом служат движения полумесяцем, которые гарантируют хорошее прогревание кромок.
Амплитуда движений может иметь различное значение, зависящее от ширины шва. Выбор схемы движения также зависит от расположения соединения в пространстве.

Обучение сварочному делу следует начинать с нижнего горизонтального шва, как наиболее легкого в исполнении. Для начала следует выбрать несложные детали небольшого размера.
Подготовка кромок
Сварка металла своими руками начинается с грамотной подготовки кромок соединяемых изделий. Невозможно надежно соединить две детали, просто приложив одну из них к другой и подвергнув свариванию. О надежности соединения в этом случае речь идти не может. Форму кромкам придают после их предварительного очищения.

По своей конфигурации разделанные кромки станут похожими на различные буквы, поэтому начинающий сварщик без труда их запомнит. После разделки кромок приступают к надежной фиксации подлежащих сварке компонентов друг относительно друга. Наилучшим способом фиксации является выполнение прихваток. Если детали имеют небольшой размер, то их можно вставить в струбцину и зафиксировать прижимными планками.

Подготавливаем оборудование
Работа сварочным аппаратом предусматривает установление на нем режима, соответствующего предстоящей сварке. Первым делом аппарат должен быть включен и проверен на свою работоспособность. При обнаружении неисправностей работа на нем категорически запрещена.
Начинающему сварщику следует еще раз изучить инструкцию по эксплуатации, которая входит в комплект любого прибора. Затем желательно закрепить теоретические знания практикой, потренировавшись на небольших кусочках металлических элементов. Если работа будет проводиться с помощью инвертора, то необходимо установить на нем полярность.

Выбор полярности зависит от того, каким током будет проводиться сварка — постоянным или переменным, а также от материала свариваемых элементов.
Выбор необходимого значения тока находится в прямой зависимости от диаметра электрода — чем больше диаметр, тем большее значение тока должно быть выставлено. Точно рассчитать значение тока можно, ориентируясь на следующую зависимость: каждый миллиметр диаметра электрода потребует ток порядка девяносто-сто ампер.

Начинающий сварщик должен потренироваться и научиться правильно выставлять величину тока на применяемом оборудовании.
Сварочный трансформатор
Ручную дуговую сварку обеспечит сварочный трансформатор. При работе с ним применяется электрический ток переменного значения. Ручная сварка для начинающих будет представлять некоторую трудность, обусловленную скачками дуги. Управлять этими скачками можно, но все-таки для этого потребуется хотя бы небольшой опыт.

Помимо этого возникающие скачки напряжения могут привести к тому, что из строя выйдет бытовая техника. Неприятен сильный шум при работе сварочного трансформатора. Большой размер приведет к тому, что понадобится много места для его хранения, а значительный вес вызовет трудности при необходимости перемещения в другое место.
Однако, если в хозяйстве уже имеется этот сварочный агрегат, то пренебрегать этим не стоит и освоить именно на нем все необходимые азы сварки.
Сварка металла для начинающих на трансформаторе должна проходить согласно следующим этапам:
- Выбрать достаточно толстый кусок металла.
- Взять один электрод и зажечь дугу. Больше подойдет метод чирканьем. После появления искры отвести электрод назад на два-три миллиметра от поверхности элемента.
- Круговыми вращательными движениями электрода добиться появления сварочной ванны.
- Держа электрод под углом 45°, начинать движение его движение по ровной линии, символизирующей шов.
Можно считать, что руку уже немного набили и приступать к соединению двух металлических элементов. Сварка металла для чайников начинается с подготовительных операций. С помощью болгарки убрать с деталей имеющуюся на них грязь и заусенцы. Обезжирить торцы, подлежащие сварке. Делать это надо не только непосредственно на самих торцах, но и на расположенной рядышком поверхности.
Выполнением прихваток можно обеспечить надежную фиксацию свариваемых элементов друг относительно друга. Между деталями допустимо оставлять небольшой зазор. Поскольку шов предполагается делать небольшим, то будет достаточно двух прихваток — в начале шва и в его конце.
Во время выполнения шва необходимо следить за тем, чтобы сохранялся небольшой зазор между электродом и деталями. Также надо выдерживать выбранный угол наклона.

Если тренировка дошла до того, что сваривается вертикальный шов, то делать это надо с регулярным отрывом электрода. Шов будет осуществляться точечно сверху вниз.
Полученный шов следует оценить визуально и сделать соответствующие выводы о возможных совершенных ошибках. К основным из них относятся:
- несоответствующая ширина шва;
- неправильная форма;
- трещины на поверхности;
- участки, оставшиеся непроваренными;
- наличие посторонних инородных частиц.
К наиболее распространенным просчетам также относится неподходящая длина дуги. Эту оплошность новички делают часто. Короткая дуга даст грубый неравномерный шов с большим содержанием шлака. При длинной дуге шов получится неравномерным, а количество раскаленных брызг большим. Нестабильность горения дуги может привести к непроварам.
Неправильно выбранная слишком большая скорость даст неравномерность и большое содержание шлака. При медленном перемещении шов становится неуклюжим. Чересчур маленький ток приведет к неполному сплавлению деталей.
Губительным является недостаточно хорошее проведение подготовительных операций, в частности некачественная очистка поверхностей. Остатки грязи, пятен краски и жира приведут к неполному сплавлению, пробелов в шве и неравномерным участкам. В дальнейшем при эксплуатации возможны деформации.
Свое негативное воздействие окажет неправильно выбранный угол при ведении электродом. Сильный наклон даст неравномерность шва, а при положении, ближе к перпендикулярному, валик получится слишком высоким и с повышенным содержанием шлака. Многие погрешности можно отнести не к недочетам начинающего сварщика, а к неисправному оборудованию.
Такую тренировку на ненужных кусочках металла следует повторить несколько раз до получения удовлетворительного результата.
Сварка инвертором
Наилучший сварочный аппарат для начинающих — это инвертор. Работа со сварочным аппаратом такого уровня является несложной и, можно так выразиться, даже приятной. Такой сварочный прибор обладает многими преимуществами перед устаревшим в наше время трансформатором.

При приобретении инвертора следует в первую очередь обращать внимание на такую его характеристику, как мощность. Основы сварочных работ для начинающих рекомендуют выбирать прибор такой мощности, которая будет достаточна для предстоящего проведения, чтобы не переплачивать.
Для переноса этого агрегата предусмотрен наплечный ремень, обладающий регулировкой, или ручка. Сам аппарат устанавливается на опорные ножки. Охлаждение осуществляется посредством вентилятора. Этому также способствуют вентиляционные отверстия в металлическом корпусе прибора. Перегрев силового блока фиксируется специальным регулятором.
Управляется инвертор кнопкой включения. При подключении в сеть загорается индикатор включения. Для подключения держателя с установленным в нем электродом имеется специальный разъем. Сваривать детали с помощью инвертора допустимо только постоянным током. Менять параметры сварки можно, изменяя полярность на агрегате. Ток на инверторе выбирают в зависимости от толщины деталей.
Тренироваться работой с инвертором лучше всего на массивных деталях небольшого размера. Удобно проводить соединение, когда детали лежат на верстаке. Если тренировка осуществляется только на одном куске металла, то на нем мелом следует провести линию, по которой будет двигаться электрод. Начинать варить рекомендуется, установив минимальное значение тока, и выбрав обратную полярность. Двигать электрод при этом надо углом вперед.
Оптимальный ток можно определить, взяв металлическую заготовку и установив на приборе большое значение тока. Если произойдет прожог металла, то ток следует уменьшать, добиваясь его оптимального значения.
Безопасность сварщика
Основы сварочных работ для начинающих включают обеспечение безопасности человека, собирающегося приступить к этому виду искусства. Прежде всего это относится к его экипировке. Она должна защищать кожный покров сварщика и глаза от попадания раскаленных брызг. Губительным для зрения будет слишком большая яркость от пламени дуги.

Для своей защиты сварщик должен одевать специальный рабочий костюм, называемый робой. Он выполнен из огнеупорного материала, поэтому даже при попадании огненных брызг не произойдет его прожигания. При отсутствии такого костюма или нежелании тратить на него деньги для работы в домашних условиях можно обойтись просто плотной одеждой, закрывающей все участки кожного покрова.
На руки сварщик должен одевать брезентовые рукавицы. Не следует бояться того, что в них будет неудобно работать — важнее защита рук, которые при сварке находятся в самой опасной зоне.
Неотъемлемым атрибутом экипировки является защитная маска. Изготовить ее самостоятельно не получиться, поэтому придется выбрать из широкого ассортимента масок, имеющихся в продаже. Советы, все о сварке для начинающих, говорят о том, что наибольшее удобство в работе принесут маски Хамелеон, обладающие функцией автоматического затемнения.
Искры и брызги могут попадать и на ноги, поэтому при сварке необходимо находиться в прочной обуви на толстой подошве. К мерам безопасности относится и уборка с места проводимых работ всех материалов, которые могут загореться при попадании на них раскаленных брызг металла. Рядом с местом проведения работ должно быть установлено ведро с водой, которой можно быстро потушить возможное возгорание. Обязательным является нахождение невдалеке огнетушителя. Освещение места работы должно быть достаточным.
Идеальным вариантом для неопытного сварщика будет нахождение рядом еще одного человека, который быстро среагирует на опасную ситуацию. Искры от сварки могут попасть в щели на полу и долго там тлеть, поэтому после окончания сварочного процесса необходим тщательный осмотр помещения.
Если производится сварка с применением газа, то необходимо особо тщательно соблюдать меры безопасности. Баллон с газом следует проверить на отсутствие утечки из него. Перемещать баллон необходимо осторожно, чтобы не произошло его несанкционированного падения.
Причиной пожара может стать и неисправный аппарат для сварки. Следует внимательно использовать оборудование, у которого подходит к концу срок его эксплуатации. Рядом с местом проведения сварки категорически запрещается курить. Необходимо также позаботиться о том, чтобы поблизости не находились домашние животные.
Как научиться работать электросваркой: на что обратить внимание в первую очередь
 Опубликовал(а): Евгений Афанасьев
Обновлено: 07.07.2020
Сварка – это одна из достаточно сложных, но крайне востребованных технологий работы с металлами. Куда не кинешь взгляд – обязательно используются сварные соединения. Без этого процесса не обходится ни одно промышленное производство, строительная компания, ремонтное или сервисное предприятие. Незаменимой становится сварка и при строительстве и благоустройстве собственного жилья.
Как научиться работать электросваркой
Но вот проблема – сварные работы требуют определенной подготовленности. Можно, конечно, при необходимости обращаться к мастерам сварщикам по объявлениям, или к своим знакомым, владеющим необходимыми навыками. Но лучше все же поставить перед собой вопрос — как научиться работать электросваркой самостоятельно, чтобы не быть ни от кого зависимым. Сегодня, когда домашнее сварочное оборудование перестало быть проблемой, умение проводить такие работы, особенно для собственника индивидуального жилья – неоценимый плюс, так как множество проблем просто перестанет существовать.
Однако, не стоит думать, что процесс обучения приемам сварки – простой и быстрый. По большому счету , чтобы научиться качественно варить металл, лучше пройти соответствующие курсы теоретической и практической подготовки, которые могут быть организованы при учебно-производственных центрах или заведениях среднего профессионального образования. Можно попросить поделиться опытом товарища, который владеет этим ремеслом. Если нет – то наверняка придётся испортить немало металлических заготовок и сжечь не одну пачку электродов, пока не « набьется » рука и можно будет сказать себе: «Да, я научился!»
Главный редактор проекта Stroyday.ru. Инженер.
Но прежде всего необходимо разобраться с основными понятиями электросварки и приобрести необходимое оборудование и снаряжение. Сварка – это такой технологический процесс, где от оснащенности рабочего места напрямую зависит и качество работы.
Какие виды электросварки существуют
Сама суть электросварки заключается в следующем. Силовая установка вырабатывает мощный сварочный ток, который по кабелям подводится к рабочему посту. Между электродом и поверхностью свариваемого металла создается электрическая сварочная дуга – устойчивый разряд, характеризующийся высочайшими температурными показателями. Это приводит к плавлению металла и присадочного материала. Образуется так называемая сварочная ванна – область расплава, контролируя и направляя которую сварщик формирует шов. После снятия дуги происходит кристаллизация расплавленного металла и создается прочное монолитное соединение деталей.
Эта очень упрощенно описанная схема реализуется в нескольких сварочных технологиях:
- Самой распространенной является ручная дуговая сварка, которая по существующей терминологии имеет аббревиатуру ММA (от английского названия « Mаnuаl Metаl Arс »). Главная особенность – использование плавких электродов со специальной обмазкой. Преимущества – не требуется особо сложного технического обеспечения , газобаллонного оборудования. Недостаток – возможность сварных работ только с черными металлами или нержавейкой.
В подавляющем числе случаев, если рассматривается сварка на бытовом уровне, то имеется в виду именно эта технология.
- Сварка по технологии ТIG позволяет работать с легированными сталями и некоторыми цветными металлами. Термин « Tungstеn Inеrt Gаs » говорит сам за себя: вольфрам и инертный газ. Дуга в этом случае создается между свариваемой поверхностью и неплавким вольфрамовым электродом, а в качестве заполнения вводится присадочный пруток того или иного типа. Одновременно через сварочную горелку с жаростойким керамическим соплом постоянно подается защитный инертный газ, который обеспечивает чистоту шва.
Сварка по по добной технологии имеет массу достоинств, но требует и специального оборудования, и высокой квалификации работника.
- Полуавтоматическая сварка MIG-MAG ( Мetаl Inert Gаs – Metаl Aсtive Gаs ) – одна из самых передовых современных технологий, которая все чаще используется и домашними мастерами. Процес с с варки проходит также в среде инертных или активных газов с автоматической подачей присадочного материала (сварочной проволоки) которая играет роль электрода.
Эта технология позволяет выполнять швы высокого качества в любой плоскости и с очень большой производительностью. В какой-то мере она даже проще, че м М МА , но требует сложного и достаточно громоздкого оборудования – самого сварочного аппарата, механизма подачи проволоки, газобаллонного устройства, горелки с со специальным рукавом, через который полается проволока и защитный газ.
- Существует еще и точечная электросварка – SPOT, которая находит широчайшее применение в частности , на кузовных участках предприятий автосервиса. Она тоже потребует особого сложного оборудования, и в домашних условиях практически не применяется.
Ручная дуговая сварка ММА – что потребуется для работы?
Любой новичок всегда начинает с освоения приемов именно ручной дуговой сварки ( MMА ), поэтому все рассматриваемые ниже вопросы будут посвящены именно ей.
Чтобы начать самостоятельно практиковаться, необходимо подготовить определённое оборудование, оснащение и расходные материалы.
Сварочный аппарат для дуговой сварки
Для проведения сварочных работ по технологии ММА используется один из трех типов аппаратов:
- Сварочный трансформатор – один из простейших видов оборудования. Принцип работы элементарен – сетевое напряжение 220 В (или 380, для трехфазной сети) преобразуется в более низкое, порядка 25 – 50 В , но за счет этого резко возрастает значение силы тока. Достоинства такой схемы – ее простота, высокая надежность и простота в обслуживании, высокие показатели мощности. Подобные аппараты недороги, что, наверное, во многом и предопределяет их распространённость.
Недостатков же у трансформатора гораздо больше – сварочная дуга от переменного тока не отличается стабильностью, нередки случаи залипания электродов, большое разбрызгивание металла, швы не отличаются аккуратностью. Помимо этого, потребуются специальные электроды именно для «переменки». Сварочные трансформаторы весьма зависимы от сетевого напряжения, а сами в процессе работы могут серьезно «просаживать» сеть. Не отличаются они компактностью и легкостью . Одним словом, начинать обучение с таким оборудованием – нежелательно. Как правило, для работы на подобных аппаратах потребуются хорошие навыки.
- Сварочные ММА-выпрямители отличаются о т т рансформаторов тем, что дают на выходе постоянный ток. Работать с ними намного легче, так как «постоянная» дуга намного стабильнее, и швы получаются более аккуратными.
Однако, недостатки остаются – та же массивность и габаритность , даже побольше, нежели у сварочных трансформаторов, зависимость от напряжения питания и большая нагрузка на сеть. По цене они дороже, чем трансформаторные аппараты.
- Без преувеличения можно сказать , что буквально революцию в сварочных технологиях произвели аппараты, работающие по инверторной схеме. Сетевое переменное напряжение 220 В с частотой 50 Гц проходит целый каскад частотных и амплитудных трансформаций, и на входе получается требуемый постоянной ток с высочайшей степенью стабилизации. Всеми процессами управляет микропроцессорная сборка, что позволяет проводить требуемые регулировки с высокой степенью точности.
Все это дает целый «букет» достоинств такого аппарата:
— Оборудование спокойно переносит достаточно серьезные колебания м=сетевого напряжения, что особо бывает важно в загородных поселках , где подобные проблемы — весьма частое явление.
— Вместе с этим, у инверторов, по сравнению с другими аппаратами, минимальное потребление энергии — они практически не перегружают сеть.
— Стабилизированный ток и возможность его точной регулировки позволяют выполнять точные и аккуратные швы. Разбрызгивание практически отсутствует.
— Аппарат отличается компактностью и малыми весом.
Выпускается широкий ассортимент подобных аппаратов – от инверторов бытового класса до профессионального оборудования. Для начинающих сварщиков – это самое оптимальное решение. Цены на качественные инверторы достаточно высоки, но, во-первых, имеют тенденцию к снижению, а во-вторых, подобная разовая покупка полностью себя оправдает. А продаже появилось немало и недорогих аппаратов весьма сомнительной сборки. Поэтому очень важно правильно подойти к проблеме выбора инвертора — нужно обязательно обратить внимание на ряд важных нюансов:
- Максимальный сварочный ток. Если аппарат планируется применять в условиях домашнего хозяйства, то, как правило, останавливаются на моделях с величиной 150 – 200 А . этого вполне достаточно для работы с электродами диаметров до 4 мм.
- Устойчивость электронной схемы к перепадам сетевого напряжения. Качественные инверторы должны выдерживать колебания в пределах ± 20 ÷ 25 % .
- Инвертор должен иметь систему принудительного охлаждения, работающую постоянно при включенном питании, или же оснащенную автоматикой, запускающую вентиляцию при определенном значении температуры радиаторов.
- Не следует забывать о потребляемой мощности аппарата – она может быть порядка 2 ÷ 3 кВт у небольших моделей, но может достигать и более значительных величин у аппаратов полупрофессионального или профессионального класса.
- То, о че м м ногие просто не знают: параметр, определяющий допустимую длительность сварочного процесса – продолжительность включения (ПВ). Никакой аппарат не может работать без перерывов, и в параметрах обязательно указывается ПВ, выраженное в процентах от общей длительности работы оборудования. У моделей бытового класса это обычно составляет порядка 40% — ничего не поделаешь, такова плата за компактность аппарата. На практике это означает, что период «отдыха», в данном случае, в 1,5 раза дольше, нежели время сварки, например, 1 минута непрерывной работы потребует затем не менее, чем полутора минутной паузы.
- Для начинающих сварщиков будут очень удобно, если в схеме аппарата реализованы некоторые полезные функции:
— « НotStаrt » существенно облегчает первоначальный розжиг сварочной дуги. Электроника автоматически импульсно повышает значение тока в момент розжига.
— « АrcFоrce » поможет справиться с извечной проблемой новичков – залипанием электрода к металлической поверхности. При уменьшении требуемого зазора между электродом и металлом повышается ток, предотвращая эту неприятность.
— «AntiStick» — функция, которая предотвратит перегрев автомата, если залипания избежать все же не удалось. В этом случае питание просто автоматически отключится.
Еще один важный совет. «Ахиллесовой пятой» инверторов является определенная сложность проведения ремонтных работ в случае выхода схемы из строя. При выборе аппарата лучше отдать предпочтение моделям с многоплатной компоновкой электронной схемы. Покупать подобные аппараты немного дороже, но диагностика поломок становится проще, ремонтопригодность — намного выше.
Видео: как выбрать сварочный инвертор
Цены на популярные сварочные инверторы
Сварочные провода, держатель электродов, зажим массы
Сварочные инверторы, как правило, уже укомплектованы проводами, держателем электродов и зажимом массы. Однако, при покупке на эти элементы тоже стоит обратить пристальное внимание – иногда можно нарваться на некачественные изделия.
- Сварочные провода должны быть в гибкой резиновой изоляции, иметь надежные латунные контактные вилки, подходящие к разъемам конкретного аппарата. Сечение кабеля должно быть не менее 16 мм², если аппарат рассчитан на ток до 150 А , 25 мм² – при 200 А и даже 35 мм², если предполагается работа с токами 250 А и выше. Не следует гнаться за большой длиной проводов или самостоятельно удлинять их – это может привести к перегрузке электроники и выходу инвертора из строя.
- Электрододержатель – важнейший элемент экипировки сварщика, так как именно им мастер манипулирует в процессе работы. Не стоит использовать для работы самодельные «вилки» — это достаточно опасно в плане получения световых ожогов глаз или поражения током. Самыми распространенными и удобными на сегодняшний день являются держатели пассатижного типа – «прищепки». Одни удобны, позволяют легко и быстро произвести замену электрода, хорошо изолированы со всех сторон и обеспечивают должную безопасность.
Держатель должен иметь надежный зажим для электродов, позволяющий размещать из не только перпендикулярно, но и под углом 45 º. Нужно не полениться и проверить материал контактной части – там должна быть медь или латунь, но никак не омедненная сталь. Это – явный признак дешевой подделки, который легко выявить с помощью маленького магнитика. Необходимо проверить надежность фиксации электродов, особенно малого диаметра (2 мм) – с этим нередко бывают проблемы у некачественных держателей пассатижного типа.
Важным фактором является и удобность держателя, его сбалансированность, « развесовка » – работа с ним не должна вызывать быстрой усталости рук. Он должен иметь достаточно длинную рукоятку, позволяющую принять наиболее удобное положение руки, рифленую поверхность, чтобы исключить проскальзывание в ладони, одетой в рукавицу. Не забываем и о том, что для держателей также определено максимальное значение сварочного тока.
- Зажим для подключения массы должен иметь мощную пружину, надёжное соединение с проводом, латунные контакты для обжима металлической заготовки, соединенные медной шиной.
Оснащение сварщика
- Прежде всего, для сварочных работ потребуется маска или щиток. Щитки часто идут в комплекте инверторов, но у них есть неудобство – его необходимо удерживать свободной рукой, а это далеко не всегда возможно. Лучше приобрести полноценную маску.
Этот предмет экипировки предохраняет глаза от световых ожогов, прикрывает лицо от попадания брызг металла или искр, а органы дыхания, в определенной степени, от поднимающихся газов. Вместе с тем , светофильтр должен обеспечивать хорошую видимость накладываемого шва при зажигании дуги — подбор производится индивидуально. Светофильтр должен быть прикрыт защитным стеклом.
Сама маска изготавливается из термостойкого пластика. Она не должна быть тяжелой и громоздкой, вызывающей быструю усталость. Необходимо проверить удобство наголовника и его фиксацию в нужном положении, возможность регулировки под требуемый размер.
Большой популярность стали пользоваться маски — «хамелеоны», оснащенные специальными жидкокристаллическими светофильтрами, мгновенно меняющими светопроводимость в момент зажигания дуги. Удобство бесспорное – нет необходимости постоянно откидывать маску для визуального контроля исполненного шва, упрощается и процесс розжига дуги. Такие маски имеют определенные степени регулировки быстроты срабатывания и степени затемнения – это еще одно их значимое преимущество. Недостаток у них – достаточно высокая цена.
- Для работы потребуется специальная одежда, сшитая их прочной плотной такни , исключающей моментальное проплавление или прожиг при попадании искр (например, брезент) Категорически запрещены накладные карманы на куртке или штанах.
Обувь должна быть кожаная, полностью закрытая, ее верх должен надежно прикрываться штанинами. Руки необходимо защитить кожаными или плотными брезентовыми рукавицами или перчатками (крагами) с длинными манжетами, полностью закрывающими область запястья.
- Для производства сварочных работ, кроме того, понадобится специальный молоток для скалывания шлака – секач , железная щетка для зачистки поверхности металла. Нарезка заготовок и разделка деталей (снятие фаски и т.п .) потребует машинки-«болгарки» с отрезным и шлифовальным кругами.
Какие электроды использовать?
Электрод представляет из себя стальной стержень, покрытый слоем обмазки. Стержень является и проводником для сварочного тока, и присадочным материалом. Обмазка при воздействии высоких температур создает защитный слой шлаков и газа, предохраняющий сварной шов от мгновенного окисления кислородом и азотом воздуха.

Очень важно — правильно подобрать электроды
Случаются ситуации, когда и оборудование хорошее, и все вроде делается по правилам, но сварной шов не получается. Возможно, причина кроется в неправильной подборке электродов. Увы, но многие начинающие мастера подбирают их, ориентируясь лишь на толщину сечения стержня, выпуская из виду остальные характеристики. А между тем , классификация электродов достаточно сложна и многообразна. Конечно, можно получить консультацию при покупке, если конечно сам продавец в этом понимает. Но можно попытаться разобраться с некоторыми вопросами и самостоятельно.
Для примера – электрод Э 42 A-У OHИ -13/45 — 3,0- УД ( ГOСТ 9966 — 75) или E-432(5) – Б 1 0 ( ГOСТ 9967 — 75). О чем могут рассказать цифры и буквы?
- Э42A –специальное обозначение, говорящее о механических и прочностных качествах создаваемого шва. Характеристика, больше требующаяся для инженерных расчетов .
- УOHИ -13/45 –здесь зашифрована марка изделия . которая присвоена ему производителем.
- 3,0 –диаметр металлического стержня – 3 мм.
- Буква «У»говорит о том, что он предназначен для сварки углеродистых или низколегированных сталей – то, что чаще всего требуется в домашних условиях. Можно встретить обозначения «Л», «Т», «В» — это электроды для легированных и ин струментальных сталей различного типа, а «Н» — для создания наплавочного слоя на поверхности металла.
- Буква «Д»в данном примере говорит о толстой обмазке. Тонкий слой будет обозначен «М», средний – «С» и очень толстый – «Г».Предпочтение следует отдать толстой обмазке.
По следующему ГОСТУ расшифровка такова:
- E-432(5) – информация для специалистов о физико-химических свойствах наплавляемой присадки.
«Б» — это классификация обмазочного покрытия. В приведенном примере – основное. Кроме того можно встретить такие обозначения:
— «А» — покрытие кислого типа , подходит и для постоянки , и для переменки, для любых типов швов, но дает сильное разбрызгивание.
— «Б» — основное, применяется для сварки мощных толстых деталей с использованием обратной полярности.
— «Р» — рутиловая обмазка – одна из самых распространённых, отлично подойдет для начинающего сварщика и для работ в домашних условиях.
— «Ц» — обмазка с целлюлозной составляющей. Очень удобна при работах большого масштаба, но требует особой квалификации сварщика, так как не терпит перегрева.
— « РЦ », « РЦЖ » — комбинированный тип. Буква «Ж», помимо этого, говорит о включении в состав железного порошка. В основном используется квалифицированными специалистами для особого вида работ.
- Следующая цифра говорит о пространственном расположении швов, которые можно исполнять данным электродом.
— «1» — универсальные;
— «2» — все, кроме вертикальных сверху-вниз ;
— «3» — недопустимы «потолок» и вертикаль, так же, как в п.2;
— «4» — электрод может выполнять исключительно нижние швы.
- Последняя цифра маркировки – индекс, говорящий о параметрах требуемого сварочного тока. Данные сведены в специальную таблицу, учитывающие и тип тока, и величину напряжения холостого хода аппарата, и нужную полярность. Чтобы не углубляться в подробности – только несколько слов о том, что необходимо учитывать. Всего градаций десять, от «0» до «9». Для переменного тока могут применяться любые, кроме «0». При « постоянке » полярность подключения не будет иметь значения для индексов «1», «4», «7». Электроды «2», «5» и «8» — исключительно для прямой полярности, а «0», «3», «6», и «9» — только для обратной.
Диаметр электродов подбирается в зависимости от толщины свариваемых деталей . У прощенно можно ориентироваться на следующие параметры:
— Для заготовок толщиной до 2 мм — Ø 1.5 ÷ 2.5 мм;
— 4 ÷ 5 мм – Ø 3.0 ÷ 4. 0;
— 6 ÷ 12 мм – Ø 4.0 ÷ 5. 0;
— свыше 12 мм – Ø 5.0.
Видео: классификация электродов для ручной дуговой сварки
Цены на электроды для сварки
Подготовка рабочего места
Чтобы приступить к практическим занятиям, необходимо подготовить себе рабочее место:
- Работать лучше всего на свежем воздухе и открытом пространстве – исключается вероятность возгорания конструкций здания, меньше воздействие токсичных испарений.
- Около рабочего места не должно быть никаких легковоспламеняющихся материалов или жидкостей.
- На случай возгорания следует приготовить средства пожаротушения – воду, трудновоспламеняемую накидку из плотной ткани, песок. При этом применять для тушения пламени воду можно только при полном обесточивании аппарата.
- Работать лучше всего на металлическом верстаке. Следует продумать вопрос фиксации заготовок (тиски, струбцины и т.п . )
- Удлинитель должен иметь сечение кабеля, отвечающее пиковой потребляемой мощности сварочного аппарата.
- Перед началом работы необходимо предусмотреть меры, чтобы исключить появление посторонних людей, а в особенности – детей.
Первые практические шаги
Если все готово, можно переходить к практическим действиям. Для начала лучше всего приготовить лист металла, зачищенный от грязи и ржавчины – первые шаги лучше отрабатывать на нем , не торопясь сразу сваривать какие-либо детали.
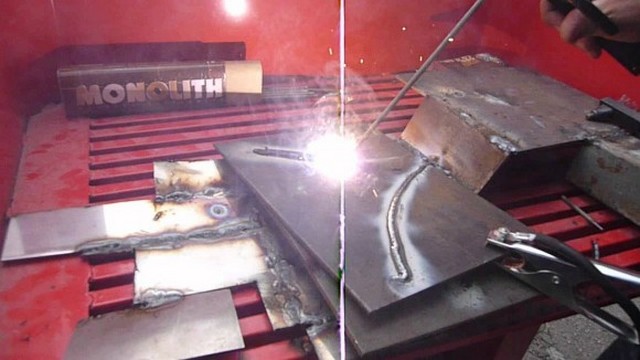
Для начала следует экспериментировать на ненужных кусках листового металла
К заготовке присоединяется зажим массы. Очень важен хороший контакт в месте соединения – его следует зачистить металлической щеткой
Начинать обучение лучше всего с электродами Ø 3 мм – с ними легче «набить руку». Величина сварочного тока в этом случае будет порядка 80 – 100 А . электрод вставляется в держатель, проверяется надежность его крепления.
- Первым «упражнением» будет зажигание и удержание сварочной дуги. Для этого, после включения аппарата и опускания маски, нужно либо чиркнуть электродом по по верхности металла, либо несколько раз постучать по одному месту. Обязательно должна появиться искра, и теперь самое важное – удержать горящую дугу. Для этого необходимо строго выдерживать зазор между электродом и поверхностью металла. Положение электрода – примерно 30 º от перпендикуляра к поверхности.
Нормальным зазором считается такой, которые примерно равен толщине стержня электрода – это называется короткой дугой. При инверторной сварке с использованием качественных и сухих электродов обычно со стабильностью дуги проблем не возникает. При увеличении зазора до 4 – 5 мм получается длинная дуга, которая уже качественного шва не даст. Чрезмерное приближение электрода к поверхности может окончиться его залипанием . В этом случае следует сразу же качнуть держатель в сторону, пока не начался перегрев стержня.
При поддерживании дуги следует помнить, что электрод постоянно выгорает, и нужно корректировать его положение относительно поверхности металла.
- Теперь нужно четко разобраться со структурой расплавляемого металла в области дуги. В начале нагрева появляется красное жидкое пятно – это еще не металл , а расплавившаяся обмазка электрода, которая создала защитный слой. Через 2 — 3 секунды в центре этого пятна появится ярко-оранжевая или даже беловатая капля с легким дрожанием или рябью на своей поверхности – это и есть сварочная ванна, область расплавленного металла. Важно научиться четко различать жидкий шлак и саму ванну – от этого будет зависеть и качество накладываемого шва.
- Как только ванна сформировалась, начинаем пробовать осуществить ее перемещение, плавно перемещая электрод, не меняя при этом зазора. Капля металла всегда перемещается в область повышенной температуры, поэтому и ванна будет стремиться за дугой. Со своей стороны, давление дуги несколько отталкивает ванну в противоположном направлении. Поработав практически и поняв этот принцип, можно попробовать сформировать валик наплавленного металла на поверхности листа.
- Для некоторого усложнения задачи лучше всего наметить на поверхности металла линию, которую выдерживать при создании сварного валика. Электрод будет перемещаться вдоль линии с небольшими колебательными движениями в стороны – так как показано на схеме.
После наложения этого «шва» необходимо дать ему остыть, а затем сколоть слой шлака, чтобы визуально оценить качество. Возможно, потребуются корректировки силы тока. Это, например, будет заметно по непроваренным участкам – ток явно недостаточен. Повышенное значение может привести к прожигу листа. Все это определяется только экспериментальным путем , какие-либо четкие рекомендации давать сложно.
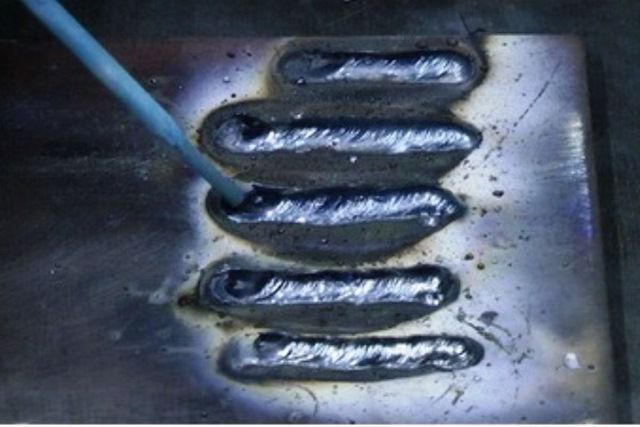
Первое упражнение — создание ровных валиков
Не допускается пористости швов, включения в металлическую структуру частиц шлака – это соединение не отличается прочностью.
В ходе практики можно будет определиться какое направление сварки будет наиболее удобным – на себя или от себя, протягивая ванну за электродом или наоборот , толкая ее вперед . Многие мастера советуют все же проводить сварку если ровные и качественные валики начали получаться, можно переходить к следующему этапу – свариванию двух заготовок.
- Сварные швы по пространственному положению бывают нижними, на вертикальной плоскости (горизонтальные или вертикальные) и потолочными. Начинать, конечно, нужно с нижних – умение выполнять остальные придет далеко не сразу, по мере накопления опыта.
- По расположению сопрягаемых деталей швы подразделяют на стыковые, угловые, тавровые и нахлесточные . Каждый из них имеет свои особенности наложения, движения электрода, разделки и выставления заготовок.
- Сварку двух деталей начинают с прихваток, которые обеспечат стабильное положение деталей при наложении основного шва. Обычно для прихватки ток вставляют на 20 — 30% больше, работая при этом на короткой дуге. При этом прихватки не должны быть ближе 10 мм от края заготовок или вблизи от от верстий. После наложения прихваток есть возможность проконтролировать правильность положения деталей и внести необходимые корректировки.
- Вначале следует научиться накладывать однослойные швы на тонких, 3 — 4 мм заготовках. Более сложные варианты, с корневой проваркой и заполнением, могут быть освоены, года с простейшими приемами будут достигнуты устойчивые навыки.
Одним словом, все остальное будет зависеть только от старания и регулярных практических тренировок начинающего сварщика. Хорошо, если будет возможность обратиться к специалисту, чтобы он смог оценить получаемые результаты. Если нет – можно сравнить итоги своей работы с демонстрируемыми в интернете видеороликами с мастер-классами по дуговой сварке. Опыт, твердость руки, умение правильно выбирать параметры и уверенность в своих силах обязательно придут.