Как сверлить металл дрелью?
Всем привет! Про то, как сверлить металл дрелью, при желании можно написать очень большую статью. Но мне здесь видятся две основные проблемы:
- невозможность точно засверлиться в том месте, где требуется отверстие
- быстрое затупление сверл
Обычно с такими проблемами сталкиваются неопытные пользователи. Бывалые мужики знают, что нужно делать в таких случаях. Что ж, отнеся себя к бывалым, возьму на себя смелость рассказать вам, как справиться с этими проблемами. НУ и еще дам несколько советов, которые тоже пригодятся.
Как засверлиться в нужном месте?
Если немного подумать над этим вопросом, то ответ должен посетить вашу голову даже без подсказки. Ну мне так кажется по крайней мере. Но если думать неохота, то читайте.
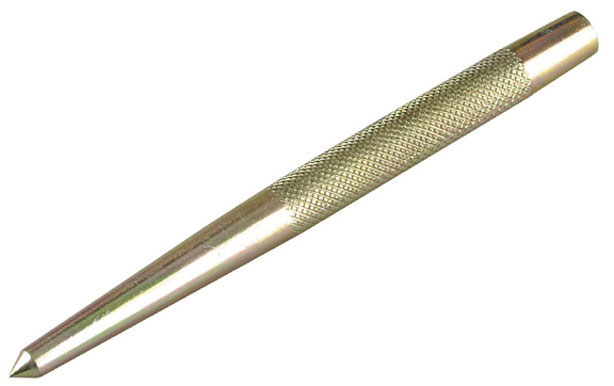
Для этого дела потребуется керн. Это инструмент из прочной стали, имеющий цилиндрическую форму и острие на конце.
Приставляем острие к желаемому месту сверления и ударяем по крену с другой стороны молотком несколько раз.
Теперь, когда вы закернились, приставляете к полученной на поверхности неровности сверло и начинаете сверлить — кончик никуда не убежит.
Как не затупить сверла?
Сверла по металлу становятся тупыми, если во время работы они чересчур сильно нагреваются, из-за чего теряют свою прочность. Нагрев происходит из-за трения. При этом чем быстрее оно крутится, тем больше греется.
Отсюда очевидное правило — нужно сверлить на низких оборотах дрели. Они должны составлять не более 1000 в минуту. Но кто же это измерит во время работы? Поэтому просто не давите кнопку пуска на полную. Правильную скорость можно оценить так: глаз должен видеть вращение сверла. То есть имеющиеся на нем канавки не должны для зрения сливаться в одно целое.
При работе с толстыми заготовками не обойтись без дополнительного охлаждения. Его обеспечивают специальные смазки или пасты, которые добавляют в место сверления, либо в них окунают сверло. Кроме того, они не только охлаждают, но и смазывают наконечник, благодаря чему трение становится меньше.
В бытовых условиях иметь специальные смазки и пасты нет необходимости. Можно обойтись обычным машинным маслом.
Таким образом, используйте керн, сверлите на низких оборотах и добавляйте смазку или масло, и тогда это дело покажется вам легкой прогулкой.
Ну и еще несколько советов по этой теме.
Типы сверл
Для сверления берите только сверла по металлу (а не по дереву, например). Они имеют свою заточку и изготавливаются из определенных видов стали. Самые распространенные имеют маркировку Р6М5 — это быстрорежущая сталь, которую иностранные производители маркируют как HSS.
Для придания дополнительной прочности на приведенные выше сверла наносят нитрид-титановое покрытие. Из-за чего они имеют желтый цвет.
Есть также более прочные Р18, использующиеся соответственно для твердых сталей.
Также для увеличения прочности могут добавлять кобальт, и тогда получается маркировка Р6М5К5.
Ну и самые прочные — это сверла с твердосплавным наконечником. Их применяют для просверливания легированных сталей. Обычную сталь оно тоже возьмет, но покупать его только для этого будет несколько рачительно, так как цена на них довольно высокая, при этом оно хоть и твердое, но все равно тупится. А вот заточить его потом будет трудно, так как для этого требуется алмазный диск, который тоже весьма не дешев, да еще и купить не везде можно.
Сверление толстых заготовок
Если заготовка имеет толщину больше 5 мм, а вам необходимо отверстие более 8 мм, то лучше сначала проделать дырку тонким сверлом, а уже потом работать толстым.
Работа с некоторыми видами металла
- При сверлении толстых алюминиевых заготовок стружка часто забивает каналы сверла, из-за чего труднее становится вращать. Поэтому при работе с таким материалом чаще доставайте сверло из углубления и убирайте стружку. Ну и не забывайте обильно полить маслом.
- Если нужно просверлить черный чугун, то для этого не нужно добавлять никакие смазывающе-охлаждающие вещества, так как он и на сухую очень хорошо сверлится
- В отличие от черного белый чугун имеет повышенную прочность, а значит для его обработки потребуются прочные сверла и смазка
Таковы основные правила по сверлению металла дрелью. Надеюсь у меня получилось устранить этот пробел в ваших знаниях. Удачи вам в домашних делах и до встречи!
Способы сверления металла: свёрла и приспособления
Просверлить отверстие в металле — что может быть проще? Есть, однако, в этой слесарной операции довольно много тонкостей, касающихся правильного выбора инструмента, заточки и режимов резания. Обо всех нюансах сверления металла сегодня расскажет Rmnt.ru.

Для проделывания отверстий в металле используют свёрла — механические стержни из сплава, который твёрже, чем обрабатываемая деталь. Свёрла по металлу изготавливают из быстрорежущей стали марок Р6М5, Р9, Р18 под общим обозначением HSS, либо из твёрдых сплавов: ВК, Т5К10, предназначенных для обработки закалённых и твёрдосплавных заготовок.
Сверло состоит из трёх элементов:
- Кромки врезаются в дно отверстия и снимают с него тонкую стружку.
- Спиральная нарезка выталкивает стружку из отверстия.
- Хвостовик предназначен для крепления сверла в патроне инструмента.

Конструкция спирального сверла по металлу
О режущих кромках стоит рассказать более подробно. Это два скоса на остром конце сверла, которые сходятся в вершине — самой выступающей точке передней части, образуя перемычку. Угол, под которым сходятся кромки, называют главным углом при вершине, его величина стандартизирована для различных материалов и режимов обработки:
- Твёрдая сталь и нержавейка: 135–140°
- Конструкционная сталь: 135°
- Алюминий, бронза, латунь: 115–120°
- Медь: 100°
- Чугун: 120° задний угол и 90° угол заточки кромки

Рекомендуемые углы заточки сверла по металлу
Каждая кромка также имеет собственный угол заточки порядка 20–35°, определяющий её остроту. Этот угол, называемый задним, обеспечивает касание сверла к металлу только по линии кромок, при этом за ними остаётся свободное пространство. Такая форма необходима для более лёгкого снятия и выброса стружки. У некоторых свёрл кромка заточена под более тупым углом, вплоть до прямого. Такие режущие кромки хорошо справляются с обработкой хрупких металлов, например, чугуна, латуни и бронзы.

Шаблон для проверки угла заточки свёрл
Спиральная часть включает несколько канавок для отвода стружки, на вершине которых расположены дополнительные кромки, плоскость которых параллельна оси сверла. Это так называемая ленточка, которая при погружении сверла подчищает стенки отверстия и способствует более качественной центровке.
Виды свёрл по металлу и техника их заточки
Выше мы рассмотрели базовую разновидность свёрл. Чтобы понять, как формируются углы при заточке, нужно лишь немного знаний и практики. Точить свёрла лучше всего на шлифовальном станке с подручником, в худшем случае можно воспользоваться универсальной заточной машинкой. На УШМ свёрла точить нельзя: во-первых, это противоречит технике безопасности при работе с этим электроинструментом, а во-вторых, из-за большой скорости вращения металл сильно перегревается и отпускается, становясь мягким.

При заточке сверло устанавливается на подручник так, чтобы его режущая часть была немного приподнята. Проворачивая сверло и сдвигая хвостовик влево, нужно добиться, чтобы режущая кромка расположилась строго горизонтально и параллельно торцу круга. Затачивать левую и правую кромку нужно поочерёдно, снимая тонкий слой металла и периодически охлаждая сверло в воде.

Если просто зафиксировать сверло в требуемом положении и подвести его к наждаку, правильно обточить заднюю поверхность не удастся. Из-за того что точильный камень круглый, затылочная часть кромки получается вогнутой. Это приводит к быстрому затуплению кромки и проблемам с отводом стружки. Чтобы избежать такого явления, переднюю часть сверла после касания о камень нужно немного приподымать, подавая вперёд и не снимая нажима. Так формируется выпуклая задняя поверхность, которая намного лучше воспринимает нагрузку при резании.

Правильное движение при заточке сверла
Обточка кромок должна выполняться до выведения острых граней без сколов и заусенцев. При этом съём с обеих сторон должен быть равномерным, о чём можно судить по форме и положению остающейся перемычки, а также по длине самих кромок. Если перемычка будет смещена, сверло будет вращаться эксцентрично, что приведёт к увеличению диаметра отверстия. Этот эффект можно использовать, если в наличии нет сверла нужного диаметра.

Когда основные кромки выведены, выполняется стачивание перемычки. Для этого сверло нужно поставить на подручник под углом около 45° и прижать задней частью к ребру круга, не задевая режущую кромку. На перемычке образуются две небольшие насечки длиной до 1/10 диаметра сверла, которые выполняют роль заходных и центрирующих кромок.

Стачивание перемычки сверла
Более специфическая разновидность свёрл используется для сверления тонколистового металла. При изготовлении глубокого отверстия сверло сначала центрируется вершиной, а на выходе удерживается ленточками спиральной части. Однако в тонком металле вершина проходит насквозь до того, как ленточки упираются в края, из-за чего отверстие получается рваным, смещённым или овальным.

Заточка сверла для тонкого листового металла
В таких ситуациях лучше использовать сверло перьевого типа, имеющее центрирующий носик. Изготовить такое можно из обычного сверла по металлу, переточив его определённым образом. Всё делается так же и с теми же углами, но при этом кромки не развёрнуты от вершины к краям, а сведены навстречу друг другу. Перьевое сверло нужно затачивать о край камня, оставляя перемычку нетронутой. Стачивание кромок выполняется до тех пор, пока перемычка не образует носик, выступающий над вершинами режущей части на 1–2 мм.

Ступенчатое сверло по металлу
Третий вид свёрл по металлу — конусные ступенчатые. У них есть несколько режущих кромок различного диаметра, что позволяет проделывать разные по размеру отверстия всего одним инструментом. Однако, несмотря на кажущуюся универсальность, найти действительно хорошее ступенчатое сверло довольно сложно, а его стоимость составит не менее $25. Другой минус — заточку таких свёрл можно выполнить только на специализированном станке.
Для сверления твёрдых сплавов и закалённой стали лучше использовать победитовые свёрла по бетону. Их заточка изначально рассчитана на дробящее действие, однако если вывести кромки под углом при вершине около 135° и заточить их под углом 20°, даже в очень твёрдой детали можно без усилий проделать аккуратное отверстие.
Как правильно сверлить металл
Вне зависимости от того, выполняется сверление дрелью или на станке, главное — правильно выбрать скорость вращения. В большинстве случаев оптимальная скорость находится в диапазоне 1800–2500 об/мин, однако на практике могут выбираться совершенно разные значения в зависимости от точности заточки и свойств материала.
Для эффективного и быстрого сверления не обойтись без умения правильно соотносить скорость вращения и усилие подачи. Легко почувствовать, как сверло врезается в металл, непрерывно выделяя стружку, и само начинает заглубляться в дно отверстия без существенного усилия. Обороты при этом, как правило, довольно низкие — порядка 300–500 об/мин.

Лучший показатель, что процесс сверления проходит технологически верно, а сверло заточено правильно — равномерный выход стружки с обеих спиральных канавок. Качество стружки — тоже значимый показатель:
- при сверлении стали выделяется цельная стружка в виде длинных спиралей;
- чугун, закалённая сталь и прочие хрупкие материалы образуют россыпь иголок;
- алюминий сверлится с образованием коротких завитков;
- при сверлении нержавейки могут получаться пыль и мелкие хлопья.

Правильная стружка при сверлении металла
Если сверло не врезается в металл, а трёт по нему с характерным писком, либо на выходе образуется нетипичный вид стружки, лучше остановиться и поправить заточку, иначе есть риск отпуска металла от перегрева или слома рабочей части.
Обязательно соблюдение техники безопасности! Сверлить следует без перчаток, защитив глаза слесарными очками.
Перед началом сверления необходимо разметить все отверстия, которые нужно проделать в детали. Центр каждого отверстия следует наметить кернером. Сначала сверлится небольшая лунка глубиной 2–3 мм, в неё вносится несколько капель машинного масла. Нужно научиться позволять сверлу самому выполнять свою работу: сначала сильно прижать инструмент, а когда произойдёт врезание кромок в металл — ослабить нажим и просто слегка придавливать, удерживая равномерную скорость вращения.

Вместо масла могут использоваться и другие охлаждающие жидкости. Так, при сверлении нержавейки сверло нужно смачивать олеиновой кислотой. Её испарения вредны, поэтому работать необходимо в респираторе. Для охлаждения также хорошо подходит керосин и мыльная вода — брусок хозяйственного на литр.
Особое внимание требуется в момент выхода сверла при сверлении сквозных отверстий. Достаточно часто в таких случаях тонкое дно прорывается с образованием крупных заусенцев, которые попадают в спиральные канавки и затягивают сверло вперёд. На выходе из детали требуется ослабить нажим и немного увеличить обороты.

Сверление металла коронкой
Сверлить отверстия большого диаметра лучше в несколько этапов, постепенно увеличивая диаметр сверла. Это не только снизит нагрузку на инструмент, но также продлит срок жизни заточки и обеспечит чистоту обработки. Отверстия диаметром свыше 13 мм лучше сверлить с помощью коронок. Вместо масла рекомендуется использовать консистентную смазку, так будет меньше брызг. Коронке нужно периодически давать время остыть, а во время работы тщательно следить за тем, чтобы зубья погружались равномерно, иными словами — держать шпиндель строго перпендикулярно поверхности детали.
Завершающий этап сверления — снятие фасок с обеих сторон отверстия. Для этого можно использовать зенковку, а при её отсутствии — сверло вдвое большего диаметра, которое подаётся с минимальным усилием на больших оборотах. Для снятия заусенцев с больших отверстий разумно воспользоваться круглым напильником и наждачной бумагой.
Сверление металла: существующие способы, используемые инструменты и особенности процесса
Сверление металла – одна из разновидностей механической обработки. Такая слесарная операция позволяет создавать отверстия разных диаметров и глубин. В статье расскажем, как и чем возможно просверлить металл, а также выясним особенности технологии.
Сфера применения
Сверление необходимо при ремонте, восстановлении, сборке инженерных систем, корпусов или деталей бытовой и медицинской техники, автомобилей и электроники, радиоаппаратуры, различных станков, используемых в промышленности. Часто создание монтажных отверстий требуется в быту: в гараже, в квартире, на даче, в доме.
В ходе металлообработки формируются отверстия, в которые для соединения отдельных конструктивных частей помещаются крепежи: болты, шпильки, анкеры, винты, дюбели, шурупы, штанги, заклёпки и другие метизы.
Сверление металла: необходимые инструменты
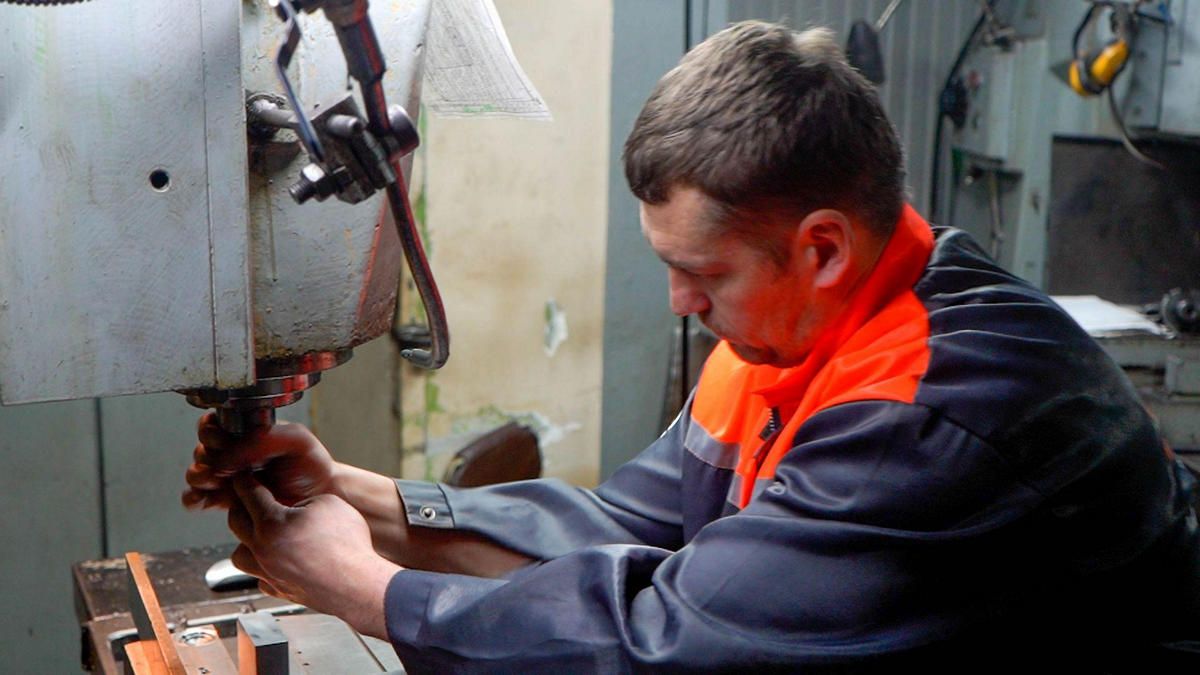
Сверление отверстий в металле требует использования специального оборудования. На заводах, в металлообрабатывающих компаниях, на фабриках применяют сверлильные станки. В их конструкции предусмотрены опорная неподвижная станина, соединяющая рабочую часть с основанием стоечная колонна, а также сверлильная головка. В последней располагаются шпиндель (шпиндельная бабка) с патроном для фиксации подходящей оснастки. В действие шпиндель приводится электродвигателем, передающим крутящий момент через ременной привод. Также в станке есть блок управления с кнопкой включения, рычагами подачи, регуляторами параметров работы.
Станки делятся на виды:
- Вертикально-сверлильные. Шпиндель тут движется вертикально. Такие станки бывают напольными или более компактными настольными.
- Горизонтально-сверлильные. В них шпиндельная бабка перемещается по горизонтали, вдоль станины. Такой вариант подходит для заготовок большой длины.
- Радиально-сверлильные. Шпиндельная бабка тут имеет вертикальный ход. Но возможно вращение направляющей. Она перемещается относительно основания на 360 градусов.
- Координатно-расточные. На них можно создавать резьбу, зенкеровать, фрезеровать металлы, обрабатывать торцевые части, делать коническую или цилиндрическую перфорацию.
- Алмазно-расточные. Их оснастка алмазная, что обеспечивает эффективное сверление твёрдых материалов, высокую точность, а также максимальную гладкость без шлифовки.
- Одношпиндельные. В них единственный шпиндель. Станки данного типа обычно полуавтоматические. Оператор устанавливает настройки, а рабочий процесс проходит без вмешательства мастера.
- Многошпиндельные. В них несколько шпиндельных бабок, поэтому можно делать несколько отверстий одновременно или последовательно, без вращения обрабатываемых заготовок.
Для небольших дырок, создаваемых в домашних условиях, подойдёт электрическая дрель. Такие ручные инструменты также применяются на производствах, если нужно сверлить маленькие отверстия в труднодоступных местах, под разными углами, в уже собранных и установленных конструкциях, которые из-за габаритов невозможно размещать в станках.
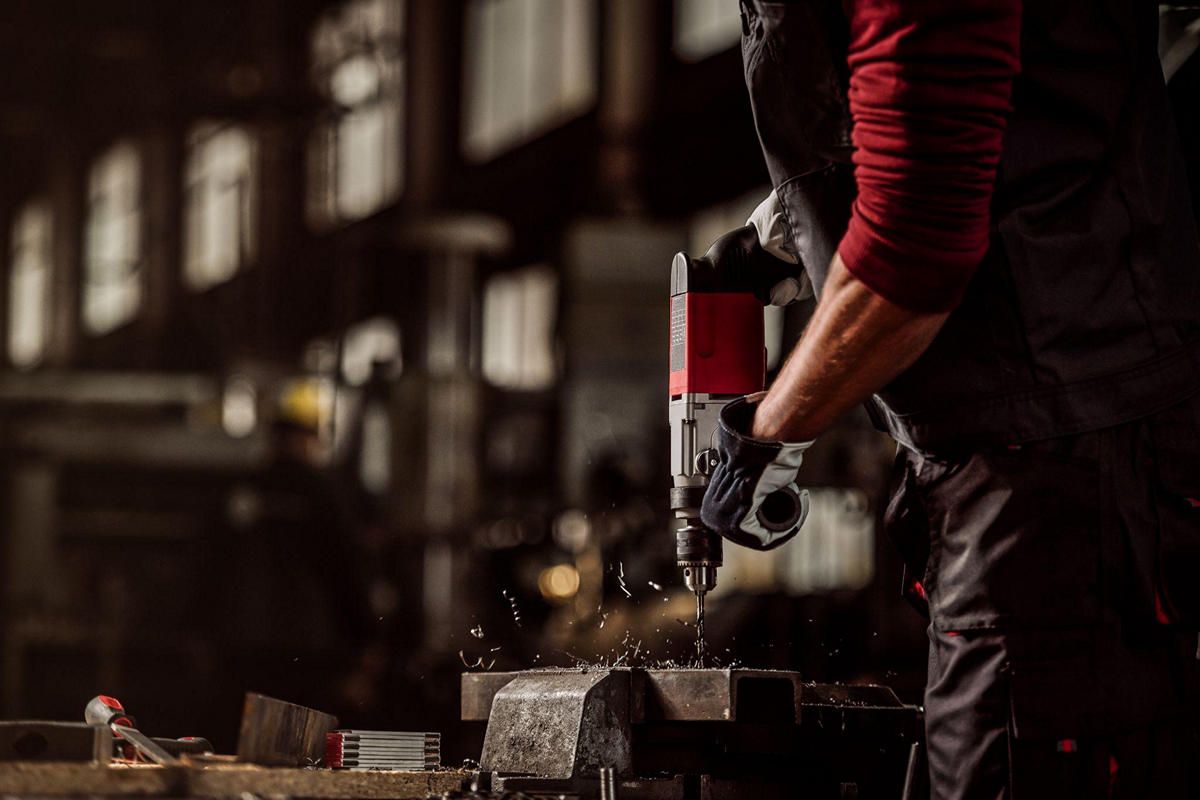
В некоторых случаях можно применять перфоратор, который нужно оснастить переходным патроном для установки сверла. Для точной разметки нужен кернер. Первичная наметка точки старта осуществляется молотком.
Иногда необходимы уголки, кондукторы, тиски, упоры, прихваты. Перечисленные приспособления обеспечивают фиксацию обрабатываемых изделий, их стабильное положение без рисков случайных смещений. Их применения требует техника безопасности. Также благодаря им можно работать точнее, аккуратнее. Для финишной обработки применяют станки с развертками, зенкерами, резцовыми блоками или резцами, фрезами, метчиками.
Виды сверл
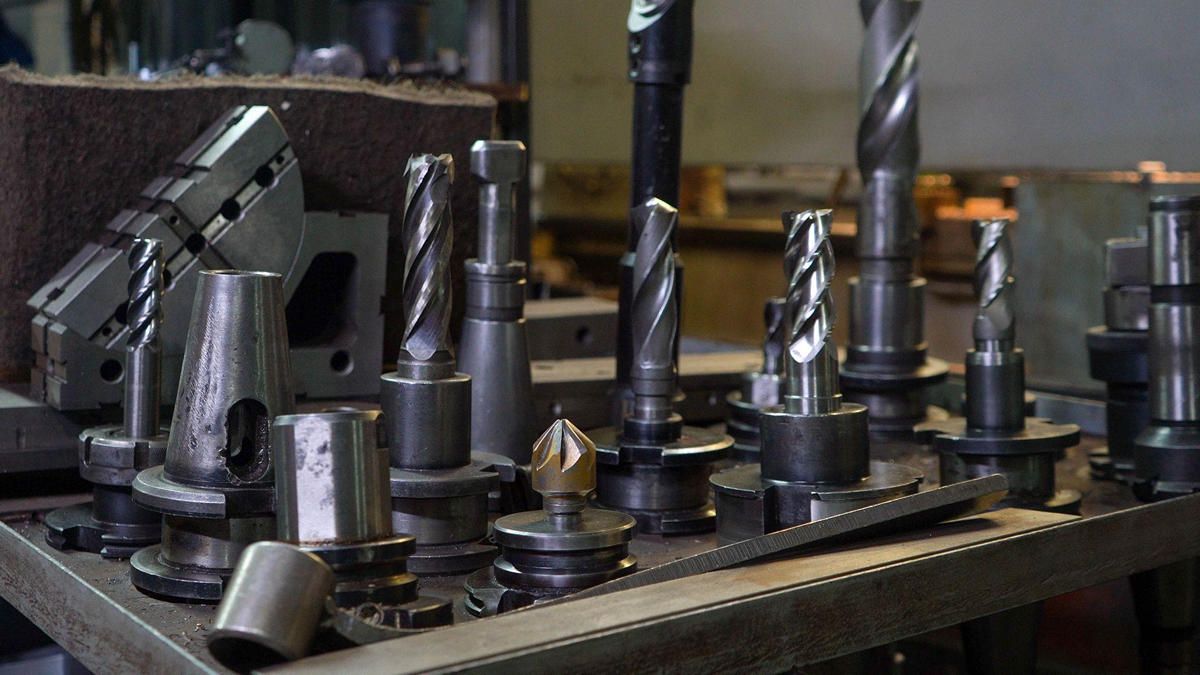
Используемые свёрла различаются по размерам (длине, диаметру), а также по форме. Они бывают:
- Спиральными. Самый популярный вид с особой заточкой и канавками, направленными по спирали под определёнными углами.
- Корончатыми. Их конфигурация – коронка, подходящая для формирования отверстий больших диаметров.
- Винтовыми. Их конструкция – это шнек с режущей острой гранью.
- Перьевыми. Форма – плоская, похожая на птичье перо. Такой вид хорошо подходит для древесины разных пород.
- Конусными. Ступенчатое либо гладкое сверло имеет шестигранный или цилиндрический хвостовик (основание) и конусовидный заострённый наконечник.
- Пушечными. Это цилиндр с сечением, непостоянным, переменным по длине режущего инструмента.
- Центровочное. Рабочая зона двухсторонняя. Хвостовик обычно крупный для надёжного зажима в патрон. Рабочая часть тонкая. Также в конструкции предусмотрены режущие конусообразные кромки. Назначение – раззенковка для использования инструментов больших диаметров.
Для свёрл действуют ГОСТ. Такие стандарты регламентируют обязательные маркировки. Для диаметров меньше 2 миллиметров обозначений нет. Свёрла до 3 мм на хвостовиках помечаются маркой стали и размером сечения. Для больших диаметров могут указываться дополнительные сведения.
Технология сверления металла
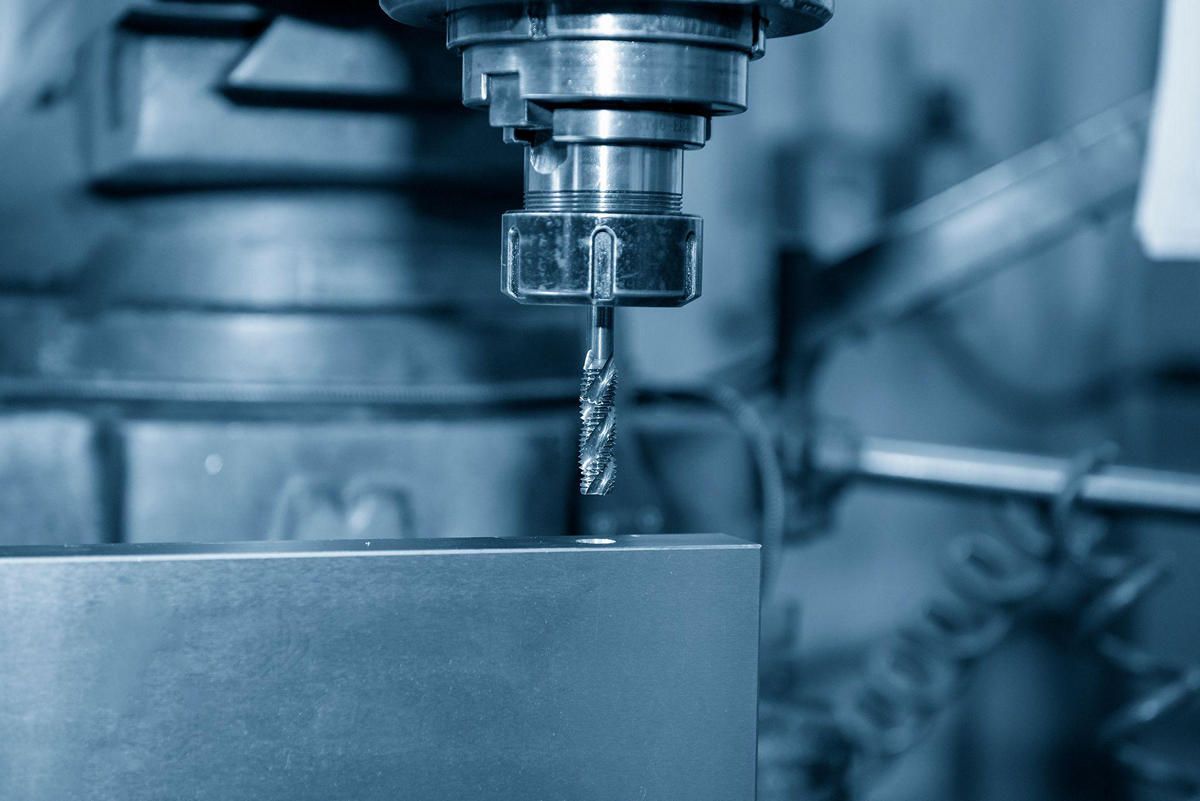
В основе технологии – последовательное, послойное удаление металла режущим рабочим инструментом в окружности требуемого диаметра. Движение сверла, зенкера или другой детали при этом осуществляется поступательно и вращательно.
Но не всё так просто. Для получения отверстий нужных размеров и точных форм обязательно корректное поддержание двух технологических параметров. Это:
- скорость, с которой вращается рабочий инструмент;
- скорость, с которой режущая часть движется вертикально или горизонтально.
Полное соответствие отверстий заданным параметрам достигается при грамотной подготовке и соблюдении последовательности, важных правил технологии сверления. Во-первых, важно корректно подобрать режущий инструмент, учтя свойства металла, его толщину, необходимую конфигурацию дыры. Во-вторых, для высокой точности иногда осуществляется предварительное черновое просверливание с последующей чистовой обработкой с точными настройками автоматизированных станков.
Сверление бывает ручным, выполняемым дрелью, а также полуавтоматическим и автоматическим. В последних двух случаях используется настраиваемое оборудование. Полуавтоматическое требует введения значений глубины и диаметра отверстия оператором станка. Мастер может размещать рабочие инструменты, направлять их, контролировать процесс. Полностью автоматизированные аппараты практически все операции проводят самостоятельно, без вмешательств оператора.
Для получения нужной степени гладкости стенок и кромок отверстий, резьбы, увеличенного диаметра проводят финишную обработку зенкерованием, развёртыванием, метчиками.
Режимы
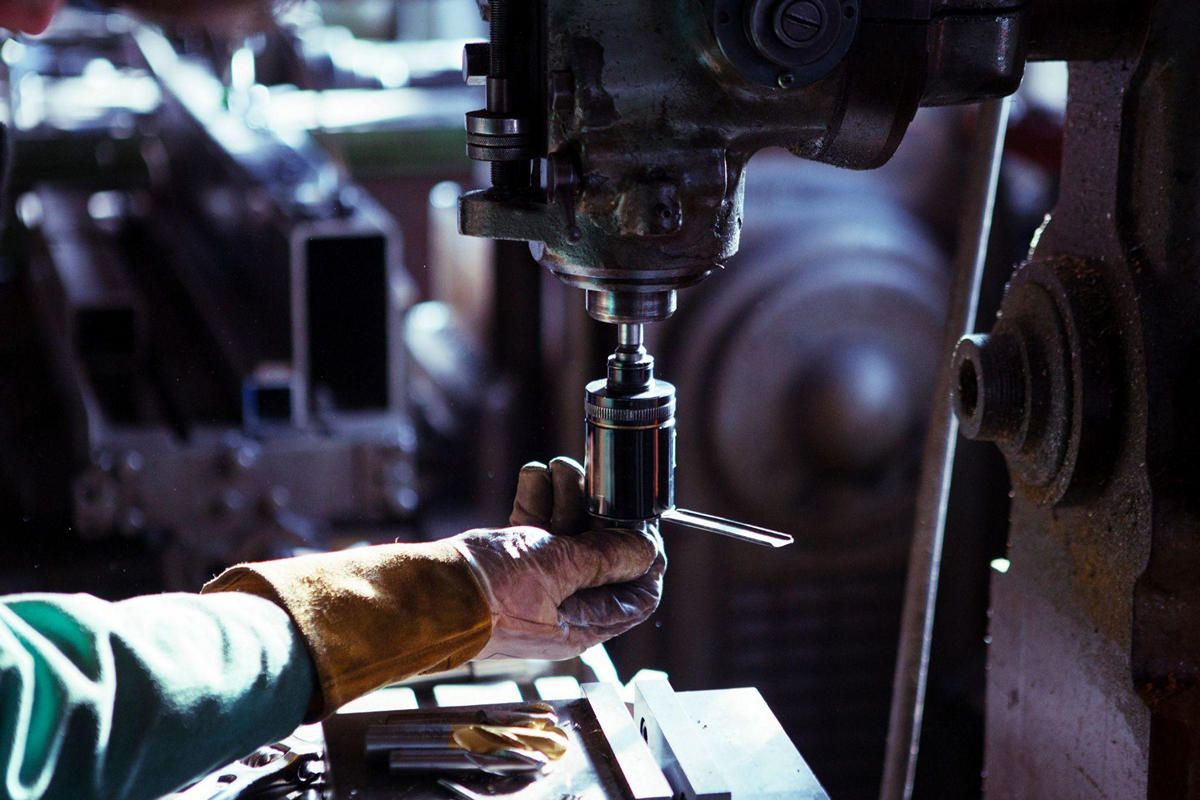
Важно не только грамотно подобрать и правильно зафиксировать в станке или дрели сверло, но и стабильно соблюдать режим технологического процесса. Он включает такие важные параметры:
- Тип режущего инструмента, его диаметр, длина. От них зависят характеристики создаваемого отверстия.
- Скорость сверления металла. Это количество оборотов, совершаемых вращающимся сверлом в течение одной минуты. Точная скорость определятся с учётом материала и диаметра режущего инструмента. Есть нормативы, которые указываются в таблицах и используются сотрудниками на обрабатывающих предприятиях. В автоматизированных современных станках параметры устанавливаются автоматически.
- Усилие подачи. Нажим, с которым вглубь металла перемещается сверло.
- Необходимая глубина просверливания. Она зависит от толщины металла и от того, какая перфорация осуществляется: сквозная или глухая.
- Угол контакта изделия и сверлящей детали. От него зависит направление реза.
- Температура, до которой нагреваются сверло и металлоизделие. Если она высокая, обязательно принудительное охлаждение.
От точности соблюдения режима зависят конечное качество отверстия, а также сроки службы, сохранность рабочих инструментов.
Виды отверстий
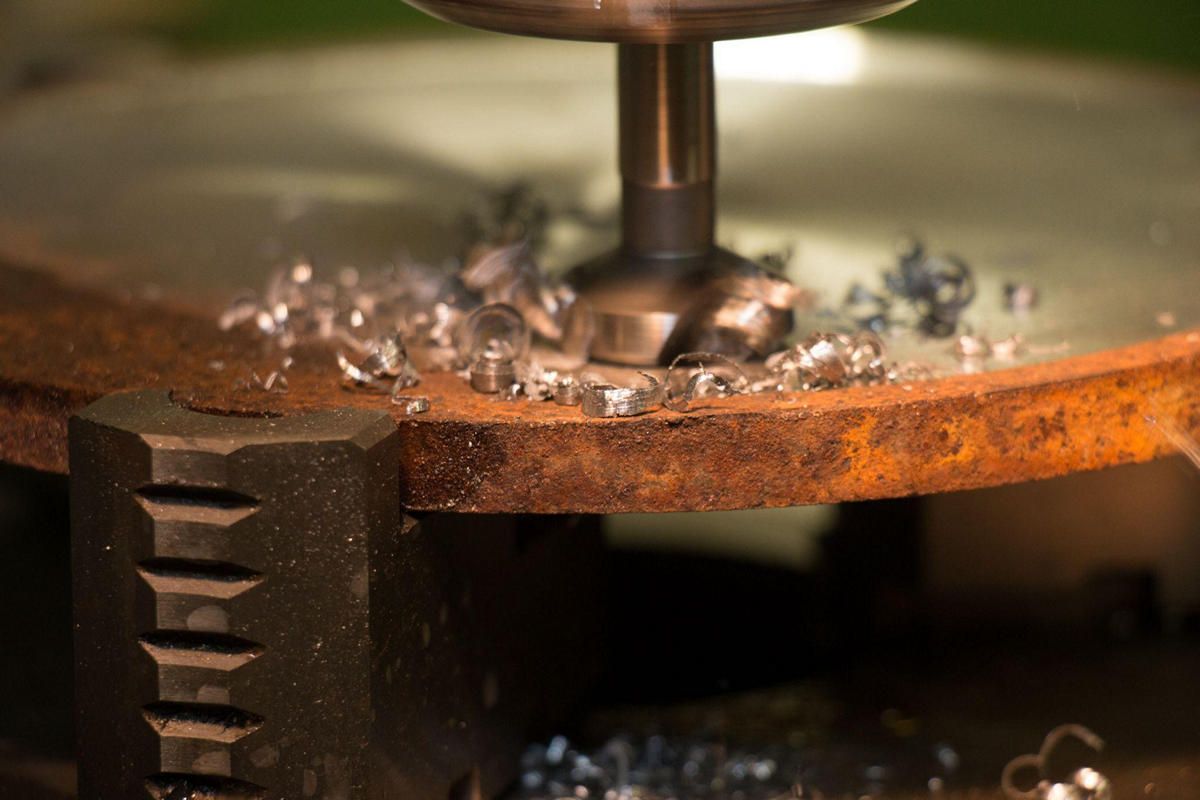
Отверстия бывают таких видов:
- Сквозные. Проходят через всю толщу металла.
- Глухие. Не проходят насквозь.
- Неполные, они же половинчатые, располагающиеся на краях.
- Больших диаметров. Их значения могут составлять 40-100 мм.
- Глубокие. Формируются при значительной толщине материалов.
- Под внутреннюю резьбу. Имеют канавки для возможности ввинчивания деталей (например, крепежа).
- Сложных форм. Могут проходить под углами, с изменением диаметра, с уступами.
Способы сверления металла
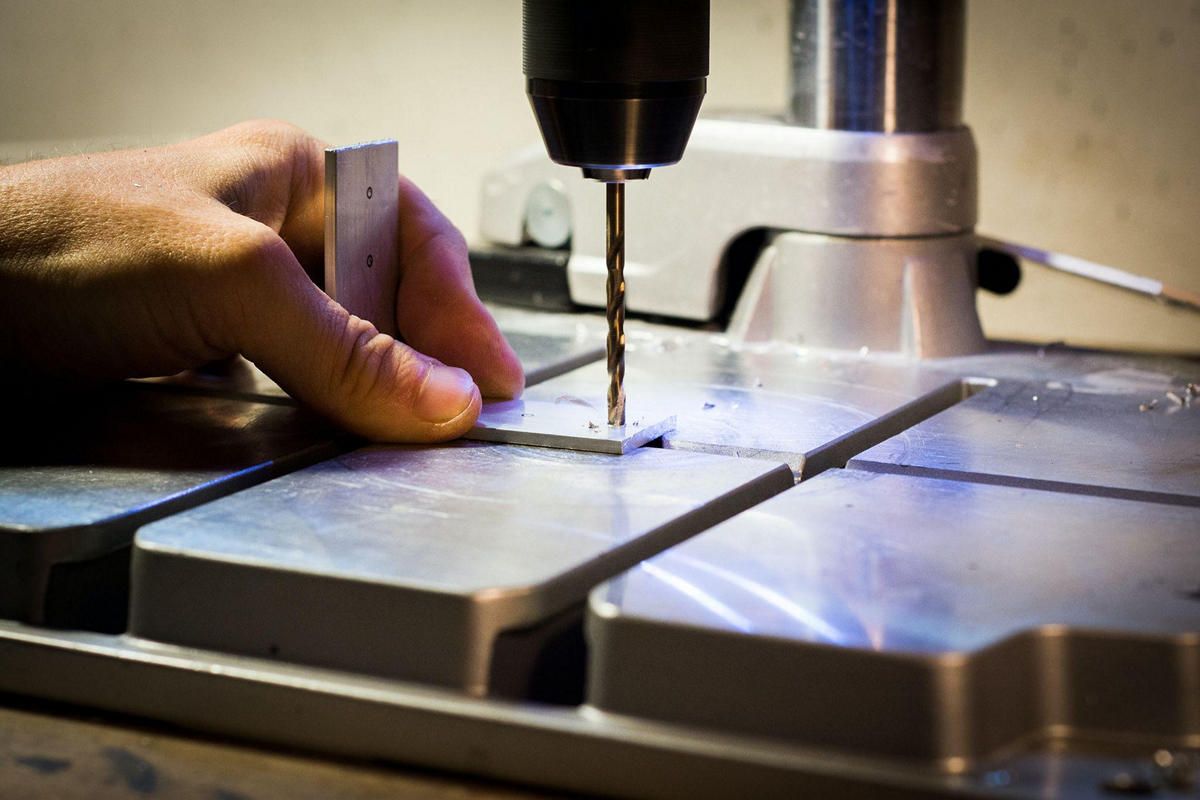
Способы сверления бывают разными. Они определяются с учётом конфигурации, глубины создаваемых отверстий. Рассмотрим несколько вариантов:
- При сквозных отверстиях важно предотвратить грубый выход сверла с обратной стороны заготовки, что чревато появлением гарта и повреждением рабочих деталей. Технология предполагает применение перфорированного верстака, понижение скоростей на конечных этапах просверливания или подкладывание под изделие защитной прокладки из дерева (или его комбинации с металлом в центральной части) либо металлической болванки с дырой для свободного углубления и хода режущей части.
- При глухих отверстиях их глубина отмеряется зафиксированной на станке линейкой, патроном с регулировкой упора, втулочным упором или сочетанием таких методов. Также используют автоматизированные станки с задаваемой глубиной хода и остановкой процесса при достижении нужной зоны. По мере заглубления сверла может потребоваться периодически извлекать образующуюся стружку.
- Для половинчатых, сложных отверстий используют разные методы. Для уступов выполняют рассверливание с последовательным увеличением сверловых диаметров. Для неполных отверстий заготовки соединяются по кромкам или с прокладками. После зажима в тисках по стыку формируется обычное отверстие, которое в итоге для каждого изделия получается половинчатым.
- Для больших диаметров проводят кольцевое сверление ступенчато-конусными свёрлами, стандартными конусными или коронками, например, из биметаллов, с центровочным элементом и зубцами из твёрдых сплавов.
Сверление по разметке, шаблону и кондуктору
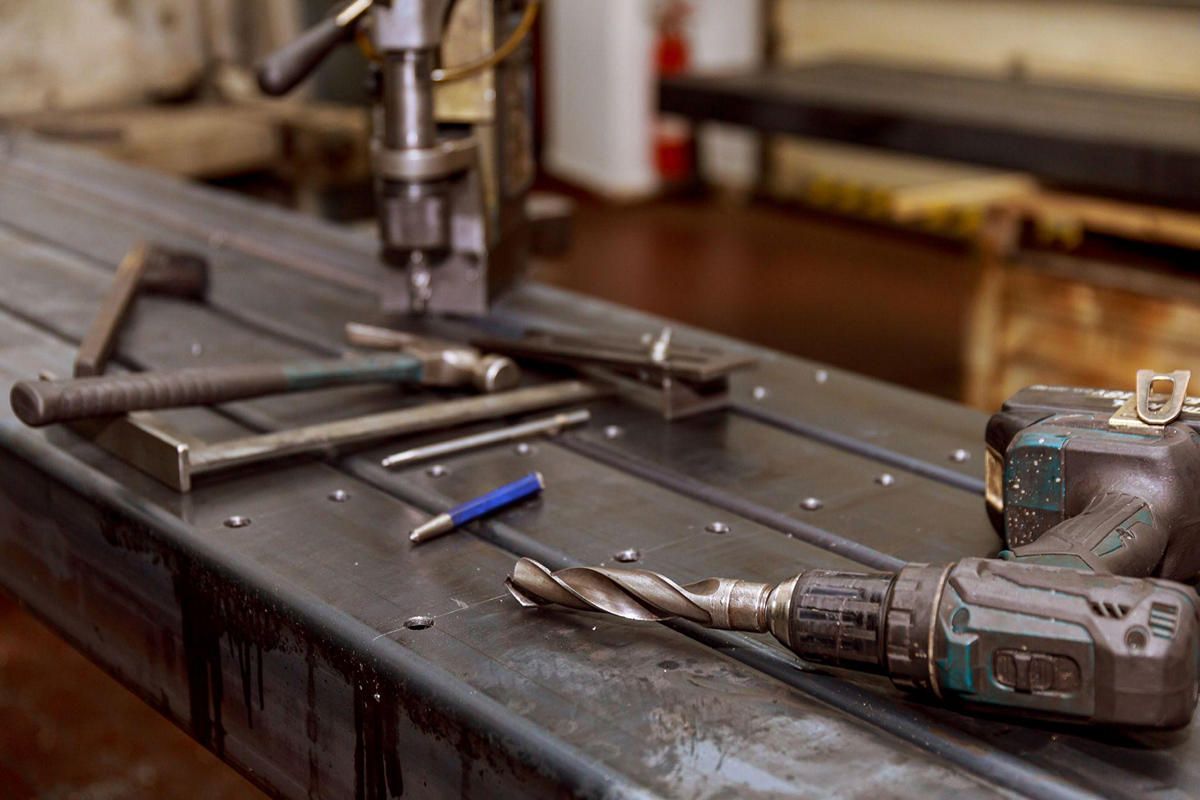
Для единичных, немногочисленных дыр можно предварительно сделать разметку. Центр будущего отверстия помещается кернером: он ставится в нужную точку и незначительно углубляется ударом молотка. Некоторые намечают участки фломастером, но кернер позволяет предупредить смещения острия на начальном этапе. Работы имеют определённую последовательность: предварительное просверливание, контроль отверстия, завершающие действия.
Для серийного производства стандартизированных перфорированных заготовок используют шаблоны. Они подходят для стопок тонких листов, закреплённых струбциной. Шаблоны иногда заменяют схемами или чертежами.
При повышенных требованиях к перпендикулярному пространственному положению каналов и расстояниям между ними применят кондуктор. Если сверлятся трубки с тонкими стенками или толстый металл, то дополнительно используют направляющие, обеспечивающие стабильное размещение сверла по отношению к заготовке.
Как правильно сверлить металл
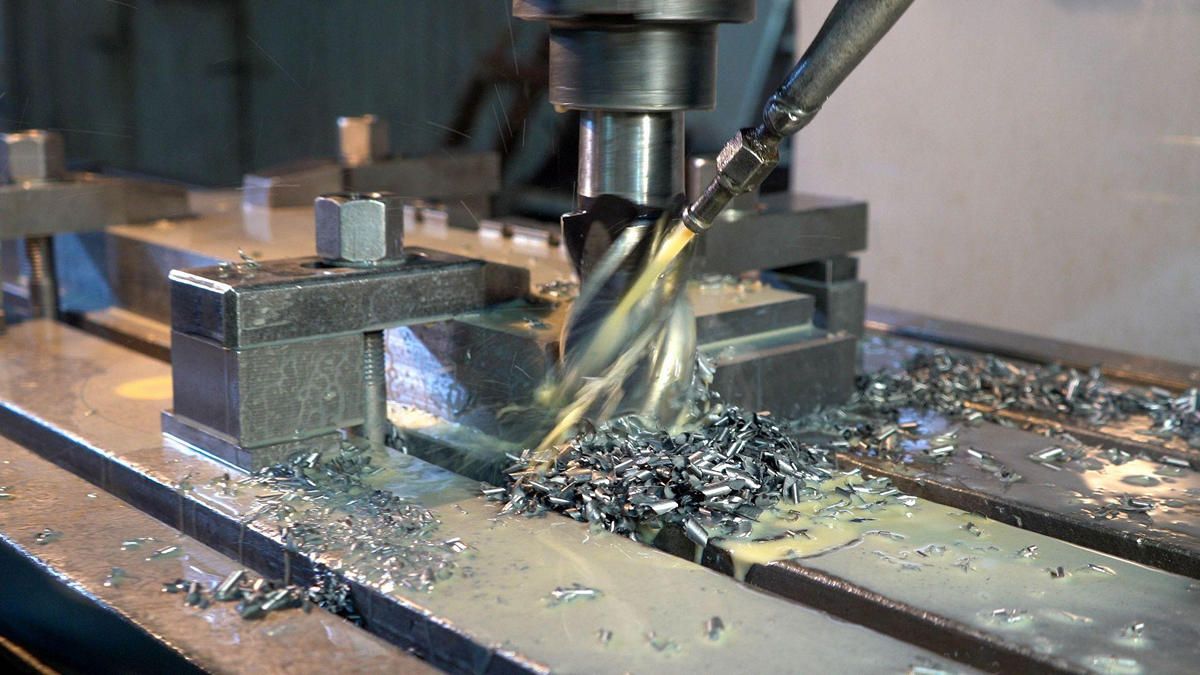
Как сверлить металл правильно? Нужно подобрать оптимальные параметры операции. Самый важный – это скорость, с которой вращается сверло. Обычно её значение находится в диапазоне от 800-900 оборотов в минуту до 2400-2500. Но возможны и другие варианты. Скорость вычисляется индивидуально, для её определения нужно учитывать свойства металла, особенности заточки.
Также мастер должен грамотно соотносить количество оборотов и усилие подачи. Как правило, рабочий инструмент заглубляется в материал без значительного нажатия, причём даже при малых скоростях. Поэтому слишком интенсивная подача не нужна. В станке она контролируется, а при использовании дрели её нужно чувствовать.
Важным показателем технологической корректности процесса и качественной заточки является равномерность выхода стружки из двух спиральных углублений (канавок). Характеристики стружки зависят от свойств металла. У сталей это длинные цельные спирали или хлопья (у нержавеющих марок), у алюминия – завитки малой длины, у хрупких сплавов и металлов типа чугуна – маленькие иголки.
Важно! Если стружка выглядит странно, а сверло не заглубляется и издаёт визг или писк, то процесс следует остановить, чтобы скорректировать заточку.
Перед стартом работ нужно сделать точную разметку – обозначить все отверстия. Их центры размечаются кернером. Сначала формируется лунка не более 2-3 мм глубиной. В неё капают немного машинного масла для охлаждения. В этих же целях можно использовать олеиновую кислоту, мыльный раствор (по одному куску хозяйственного мыла на каждый литр чистой воды) или керосин.
При ручном сверлении сначала нужно сделать достаточный нажим для врезания сверла. Когда инструмент углубится, усилие нужно ослабить, контролируя вращение с постоянной скоростью.
Если создаётся сквозное отверстие, тонкое дно изделия может прорваться и выдать большие заусенцы. Они часто попадают в спиральные канавки и провоцируют затягивание сверла. Чтобы не допустить этого, нужно при выходе из материала повысить обороты, но при этом уменьшить давление.
Особенности сверления толстого металла
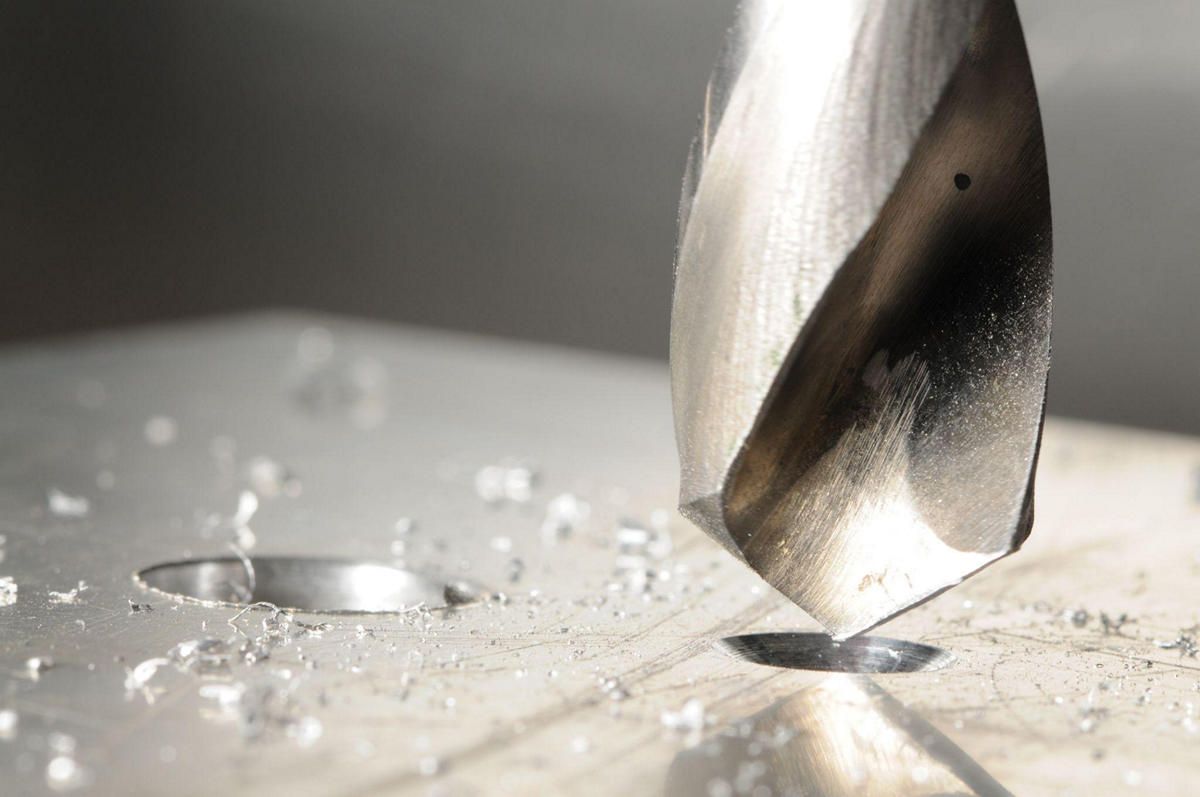
Если металл имеет значительную толщину, то отверстие должно быть глубоким. Его длина может быть больше диаметра в пять и более раз. Просверливание толстых материалов имеет две особенности. Первая – принудительное удаление стружки. Второй момент – применение смазочно-охлаждающих жидкостей (СОЖ).
СОЖ уменьшают температуры изделий и рабочих частей, которые могут сильно нагреваться из-за возникающего при вращении и углублении трения. Медь можно просверливать без охлаждающих жидкостей, так как она теплопроводная и минимально сохраняет тепловую энергию. Таким же свойством обладает и чугун.
А вот другие металлы следует сверлить с СОЖ. На производствах их функции выполняют специальные эмульсолы, углеводороды, индустриальные масла, синтетические эмульсии. В быту, используя дрель, можно применять другие смеси. Для дюралюминия подходит комбинация касторового масла и керосина, для не очень твёрдых сталей – касторка или вазелин (технический), для силумина – разведённый спиртом скипидар, для Д16Т и других подобных алюминиевых сплавов – раствор хозяйственного мыла.
Отверстия большой глубины создают кольцевым способом и сплошным. При первой методике центральный стержень, формирующийся при вращательных движениях коронки, убирается частями. Его надо предварительно ослаблять вспомогательными малыми отверстиями.
Сплошной способ реализуют спиральным сверлом. При этом металлическая заготовка должна быть очень надёжно закреплена. Также обязательна подача СОЖ в каналы оборудования. Периодически сверло без прекращения его работы достаётся. Это нужно, чтобы из полости убирать крошку металла.
Сверление толстых материалов многоэтапное. Для начального надсверливания берут короткое сверло. Затем дырка заглубляется рабочим инструментом требуемых длины и диаметра. Часто используют кондукторные направляющие втулки для стабильного, постоянного направления сверла без его смещений. Для глубоких отверстий лучше применять специализированные профессиональные станки с автоматической подачей СОЖ и высокоточной отцентровкой.
Техника безопасности
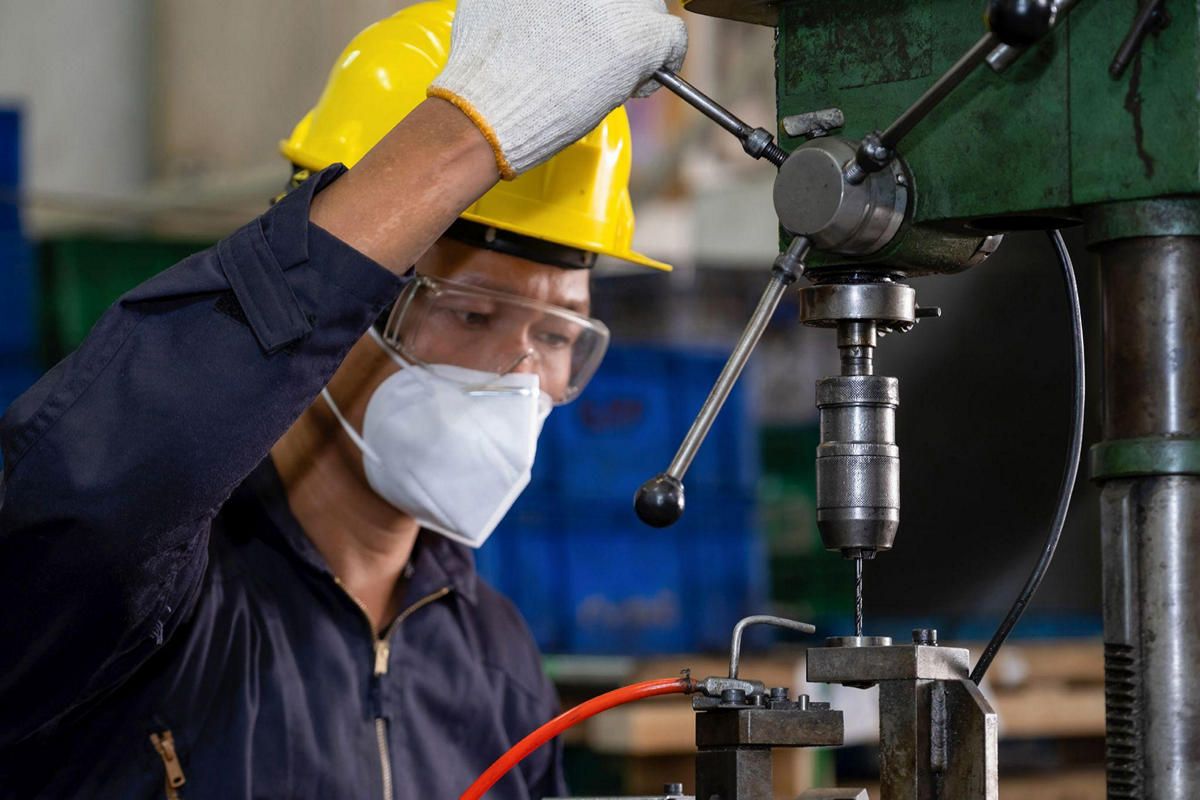
- Надёжность фиксации рабочих элементов. Она проверяется перед началом работ.
- Правильное крепление заготовки. Она не должна смещаться и тем более свободно двигаться.
- Использование защиты глаз, рук, кожи. Сверлить следует в очках, исключающих попадание стружки в органы зрения, а также в специальном костюме.
- Правильная одежда. Она не должна быть слишком свободной или имеющей элементы, которые могут попадать в зону вращения.
- Убранные волосы. Если пренебречь этим правилом, возможно накручивание прядей на вращающиеся детали станка и серьёзные травмы.
- Контроль температурного режима. Следует внедрять охлаждение (смазочно-охлаждающие жидкости) и останавливать процесс при рисках перегрева.
- Своевременное удаление стружки. Она может попадать в лицо и на другие участки тела, а также провоцировать заедание сверла в металле.
Полезные советы
Напоследок советы экспертов:
- До старта работ сверло уже должно крутиться с нужным количеством оборотов. Так оно не будет преждевременно затупляться.
- Извлекать режущий инструмент следует без его остановки. Нужно сбавить скорость и постепенно поднимать рабочую часть. В противном случае вероятно заклинивание станка или его поломка.
- Если сверло не проникает в толщу металла, значит, материал слишком твёрдый. Нужно заменить инструмент другим, оснащённым наконечником из сплава с максимальной твёрдостью. А скорости вращения и подачи следует выбирать низкие.
- Если сверло очень маленькое, из-за чего не фиксируется в патроне, его основание можно перемотать проволокой из латуни, чтобы увеличить диаметр хвостовика и сделать его достаточным для захвата.
- Если изделие полированное, то его поверхность от царапин защитит фетровая шайба, надетая на сверло.
Сверление требует опыта, определённых знаний и навыков. Доверять такую металлообработку следует профессионалам, которые добьются максимального приближения конечных результатов к заданным параметрам, высокой точности геометрии и размеров отверстий.
Обратитесь в компанию Profbau. Это предприятие полного цикла, специалисты которого хорошо знают все нюансы технологических процессов, используют современные методы и автоматизированное оборудование. Мы недорого, качественно и оперативно просверлим отверстия любой сложности, в любом металле, в заготовке любой толщины и формы. Для сотрудничества напишите нам на e-mail, оставьте заявку с сайта или позвоните.
Как выполнить сверление отверстий в металле, не повреждая его

Сверление стали — частая задача в строительстве, ведении хозяйственной деятельности и в быту жителей частных домовладений. На уровне производства этот процесс автоматизирован и применяются разные профессиональные станки. С их помощью можно получить сквозные цилиндрические отверстия, выполнить засверливание (глухие отверстия), развёртывание (увеличения диаметра). Но если нужно просверлить металл на бытовом уровне, то для этого уже используются более простые подручные приспособления.
При работе с металлом следует соблюдать осторожность. Отсутствие необходимых инструментов или их плохое качество провоцируют повреждение и порчу материала, а это может сорвать проект и привести к лишним расходам. Сегодня мы предлагаем вам узнать, про сверление отверстий в металле, как провести работу, чтобы не повредить материал и не пораниться самому.
Сверление металла шаг за шагом
1. Выбор правильного сверла
В зависимости от того с каким материалом предстоит работать, выбирается то или иное сверло. Неправильный его выбор зачастую приводит к нежелательным результатам. Для обработки металла используются товары из быстрорежущей инструментальной стали. Маркируются они отметкой HSS (High Speed Steel). Во многих случаях их режущая часть усилена покрытием из нитрида титана которое, по словам производителей, помогает лучше сопротивляться нагреву и трению. Благодаря такому покрытию свёрла служат в шесть раз дольше чем стандартные аналоги из быстрорежущей стали. Если нужно просверлить много отверстий или абразивный твердосплавный металл такой как нержавеющая сталь, чугун — рекомендуем брать изделие из кобальта.
2. Закрепление заготовки
Никогда не беритесь за металлический предмет одной рукой, пытаясь сверлить его другой. Сверло может зацепиться, что приведёт к вращению заготовки, удару или порезу. При сверлении металла возникают сильные вибрации, затрудняющие работу. Поэтому необходимо закрепить изделие на рабочем столе или поместить его в тиски, чтобы оно не двигалось и не вибрировало.
3. Выбор места сверления
После того как металл окажется в безопасном рабочем положении, следующим шагом будет отметка точки, в которой необходимо просверлить отверстие. Сделать это можно карандашом, маркером, шилом или другим методом, но метка должна быть максимально точной, чтобы не испортить изделие при сверлении.
4. Собственная защита
Наденьте необходимое защитное снаряжение, чтобы избежать несчастного случая. При работе образуется множество стружек и мелких металлических остатков, которые разлетаются и представляют опасность. Во избежание повреждений следует применять защитные очки для глаз и рабочую одежду, защищающую тело от возможных порезов. И также желательно иметь поблизости огнетушитель, потому что при обработке иногда образуются искры, которые могут вызвать пожар. Перед работой уберите подальше все легковоспламеняющиеся предметы.
5. Выемка
Сверло имеет свойство соскальзывать. Чтобы этого не произошло, сделайте небольшую выемку с помощью шила или остроконечного гвоздя. В этом случае оно останется в этой точке и практически не будет двигаться в сторону.
6. Смазка
Для сверления стали рекомендуется применять смазочно-охлаждающую жидкость или универсальное масло. Смазка снижает трение и тепловыделение, облегчая процесс сверления, а также продлевает срок службы биты. Для металлов, которые легче сверлить (алюминий, латунь, чугун) обычно смазка не требуется.
7. От меньшего к большему
Нужно сделать большое отверстие? Начните с малого. Сверлите его, увеличивая диаметр сверла каждый раз, пока не достигнете желаемого размера. Процесс продвинется намного быстрее, а инструменты не будут быстро тупиться.
8. Угол сверления
Для точной центровки отверстия используется керн, которым центр отверстия перед сверлением накреняется. А также убедитесь, что угол сверления правильный. Так вы избежите возможных ошибок и ненужных отходов.
9. Выбор оборотов
При сверлении важно правильно выбрать обороты в зависимости от типа стали. Твёрдые металлы обрабатываются в медленном и стабильном темпе. Для более мягких требуется скорость повыше. В любом случае независимо от типа сплава, лучше работать на средне—низких оборотах. Чем больше диаметр сверла, тем меньшая скорость выбирается.
10. Окончание сверления
При высверливании глубоких отверстий нужно периодически доставать сверло и освобождать его от стружки. Следует следить за тем, чтобы оно не продвинулось дальше необходимого уровня. Для этого делается отметка на сверле маркером или изолентой. Нельзя останавливаться внезапно после достижения нужной глубины. Держите сверло в рабочем состоянии при его поднятии, после чего снимите его с заготовки.
11. Шлифовка отверстий
В появившемся отверстии необходимо удалить оставшиеся острые кромки или заусенцы. Сделать это можно с помощью металлического напильника.
Как сверлить листовой металл
Металлические листы не доставят хлопот, если под место, в котором будет отверстие, подложить деревянный брусок. Это поможет снять стружку. По окончании сверления следует уменьшить давление, чтобы не появились заусеницы.
Вывод
Сверление отверстий в металле — не очень сложная задача. Для хорошей работы вам понадобятся подходящие для выбранного материала свёрла по металлу. Первые шаги самые сложные, но со временем появляется сноровка, улучшается точность и качество. Срок годности сверла максимально увеличивается из-за выдержки малых оборотов и применения смазки.
Способы сверления металла: свёрла и приспособления
Просверлить отверстие в металле — что может быть проще? Есть, однако, в этой слесарной операции довольно много тонкостей, касающихся правильного выбора инструмента, заточки и режимов резания. Обо всех нюансах сверления металла сегодня расскажет Rmnt.ru.
Для проделывания отверстий в металле используют свёрла — механические стержни из сплава, который твёрже, чем обрабатываемая деталь. Свёрла по металлу изготавливают из быстрорежущей стали марок Р6М5, Р9, Р18 под общим обозначением HSS, либо из твёрдых сплавов: ВК, Т5К10, предназначенных для обработки закалённых и твёрдосплавных заготовок.
Сверло состоит из трёх элементов:
- Кромки врезаются в дно отверстия и снимают с него тонкую стружку.
- Спиральная нарезка выталкивает стружку из отверстия.
- Хвостовик предназначен для крепления сверла в патроне инструмента.
Конструкция спирального сверла по металлу
О режущих кромках стоит рассказать более подробно. Это два скоса на остром конце сверла, которые сходятся в вершине — самой выступающей точке передней части, образуя перемычку. Угол, под которым сходятся кромки, называют главным углом при вершине, его величина стандартизирована для различных материалов и режимов обработки:
- Твёрдая сталь и нержавейка: 135–140°
- Конструкционная сталь: 135°
- Алюминий, бронза, латунь: 115–120°
- Медь: 100°
- Чугун: 120° задний угол и 90° угол заточки кромки
Рекомендуемые углы заточки сверла по металлу
Каждая кромка также имеет собственный угол заточки порядка 20–35°, определяющий её остроту. Этот угол, называемый задним, обеспечивает касание сверла к металлу только по линии кромок, при этом за ними остаётся свободное пространство. Такая форма необходима для более лёгкого снятия и выброса стружки. У некоторых свёрл кромка заточена под более тупым углом, вплоть до прямого. Такие режущие кромки хорошо справляются с обработкой хрупких металлов, например, чугуна, латуни и бронзы.
Шаблон для проверки угла заточки свёрл
Спиральная часть включает несколько канавок для отвода стружки, на вершине которых расположены дополнительные кромки, плоскость которых параллельна оси сверла. Это так называемая ленточка, которая при погружении сверла подчищает стенки отверстия и способствует более качественной центровке.
Виды свёрл по металлу и техника их заточки
Выше мы рассмотрели базовую разновидность свёрл. Чтобы понять, как формируются углы при заточке, нужно лишь немного знаний и практики. Точить свёрла лучше всего на шлифовальном станке с подручником, в худшем случае можно воспользоваться универсальной заточной машинкой. На УШМ свёрла точить нельзя: во-первых, это противоречит технике безопасности при работе с этим электроинструментом, а во-вторых, из-за большой скорости вращения металл сильно перегревается и отпускается, становясь мягким.
При заточке сверло устанавливается на подручник так, чтобы его режущая часть была немного приподнята. Проворачивая сверло и сдвигая хвостовик влево, нужно добиться, чтобы режущая кромка расположилась строго горизонтально и параллельно торцу круга. Затачивать левую и правую кромку нужно поочерёдно, снимая тонкий слой металла и периодически охлаждая сверло в воде.
Если просто зафиксировать сверло в требуемом положении и подвести его к наждаку, правильно обточить заднюю поверхность не удастся. Из-за того что точильный камень круглый, затылочная часть кромки получается вогнутой. Это приводит к быстрому затуплению кромки и проблемам с отводом стружки. Чтобы избежать такого явления, переднюю часть сверла после касания о камень нужно немного приподымать, подавая вперёд и не снимая нажима. Так формируется выпуклая задняя поверхность, которая намного лучше воспринимает нагрузку при резании.
Правильное движение при заточке сверла
Обточка кромок должна выполняться до выведения острых граней без сколов и заусенцев. При этом съём с обеих сторон должен быть равномерным, о чём можно судить по форме и положению остающейся перемычки, а также по длине самих кромок. Если перемычка будет смещена, сверло будет вращаться эксцентрично, что приведёт к увеличению диаметра отверстия. Этот эффект можно использовать, если в наличии нет сверла нужного диаметра.
Когда основные кромки выведены, выполняется стачивание перемычки. Для этого сверло нужно поставить на подручник под углом около 45° и прижать задней частью к ребру круга, не задевая режущую кромку. На перемычке образуются две небольшие насечки длиной до 1/10 диаметра сверла, которые выполняют роль заходных и центрирующих кромок.
Стачивание перемычки сверла
Более специфическая разновидность свёрл используется для сверления тонколистового металла. При изготовлении глубокого отверстия сверло сначала центрируется вершиной, а на выходе удерживается ленточками спиральной части. Однако в тонком металле вершина проходит насквозь до того, как ленточки упираются в края, из-за чего отверстие получается рваным, смещённым или овальным.
Заточка сверла для тонкого листового металла
В таких ситуациях лучше использовать сверло перьевого типа, имеющее центрирующий носик. Изготовить такое можно из обычного сверла по металлу, переточив его определённым образом. Всё делается так же и с теми же углами, но при этом кромки не развёрнуты от вершины к краям, а сведены навстречу друг другу. Перьевое сверло нужно затачивать о край камня, оставляя перемычку нетронутой. Стачивание кромок выполняется до тех пор, пока перемычка не образует носик, выступающий над вершинами режущей части на 1–2 мм.
Ступенчатое сверло по металлу
Третий вид свёрл по металлу — конусные ступенчатые. У них есть несколько режущих кромок различного диаметра, что позволяет проделывать разные по размеру отверстия всего одним инструментом. Однако, несмотря на кажущуюся универсальность, найти действительно хорошее ступенчатое сверло довольно сложно, а его стоимость составит не менее $25. Другой минус — заточку таких свёрл можно выполнить только на специализированном станке.
Для сверления твёрдых сплавов и закалённой стали лучше использовать победитовые свёрла по бетону. Их заточка изначально рассчитана на дробящее действие, однако если вывести кромки под углом при вершине около 135° и заточить их под углом 20°, даже в очень твёрдой детали можно без усилий проделать аккуратное отверстие.
Как правильно сверлить металл
Вне зависимости от того, выполняется сверление дрелью или на станке, главное — правильно выбрать скорость вращения. В большинстве случаев оптимальная скорость находится в диапазоне 1800–2500 об/мин, однако на практике могут выбираться совершенно разные значения в зависимости от точности заточки и свойств материала.
Для эффективного и быстрого сверления не обойтись без умения правильно соотносить скорость вращения и усилие подачи. Легко почувствовать, как сверло врезается в металл, непрерывно выделяя стружку, и само начинает заглубляться в дно отверстия без существенного усилия. Обороты при этом, как правило, довольно низкие — порядка 300–500 об/мин.
Лучший показатель, что процесс сверления проходит технологически верно, а сверло заточено правильно — равномерный выход стружки с обеих спиральных канавок. Качество стружки — тоже значимый показатель:
- при сверлении стали выделяется цельная стружка в виде длинных спиралей;
- чугун, закалённая сталь и прочие хрупкие материалы образуют россыпь иголок;
- алюминий сверлится с образованием коротких завитков;
- при сверлении нержавейки могут получаться пыль и мелкие хлопья.
Правильная стружка при сверлении металла
Если сверло не врезается в металл, а трёт по нему с характерным писком, либо на выходе образуется нетипичный вид стружки, лучше остановиться и поправить заточку, иначе есть риск отпуска металла от перегрева или слома рабочей части.
Обязательно соблюдение техники безопасности! Сверлить следует без перчаток, защитив глаза слесарными очками.
Перед началом сверления необходимо разметить все отверстия, которые нужно проделать в детали. Центр каждого отверстия следует наметить кернером. Сначала сверлится небольшая лунка глубиной 2–3 мм, в неё вносится несколько капель машинного масла. Нужно научиться позволять сверлу самому выполнять свою работу: сначала сильно прижать инструмент, а когда произойдёт врезание кромок в металл — ослабить нажим и просто слегка придавливать, удерживая равномерную скорость вращения.
Вместо масла могут использоваться и другие охлаждающие жидкости. Так, при сверлении нержавейки сверло нужно смачивать олеиновой кислотой. Её испарения вредны, поэтому работать необходимо в респираторе. Для охлаждения также хорошо подходит керосин и мыльная вода — брусок хозяйственного на литр.
Особое внимание требуется в момент выхода сверла при сверлении сквозных отверстий. Достаточно часто в таких случаях тонкое дно прорывается с образованием крупных заусенцев, которые попадают в спиральные канавки и затягивают сверло вперёд. На выходе из детали требуется ослабить нажим и немного увеличить обороты.
Сверление металла коронкой
Сверлить отверстия большого диаметра лучше в несколько этапов, постепенно увеличивая диаметр сверла. Это не только снизит нагрузку на инструмент, но также продлит срок жизни заточки и обеспечит чистоту обработки. Отверстия диаметром свыше 13 мм лучше сверлить с помощью коронок. Вместо масла рекомендуется использовать консистентную смазку, так будет меньше брызг. Коронке нужно периодически давать время остыть, а во время работы тщательно следить за тем, чтобы зубья погружались равномерно, иными словами — держать шпиндель строго перпендикулярно поверхности детали.
Завершающий этап сверления — снятие фасок с обеих сторон отверстия. Для этого можно использовать зенковку, а при её отсутствии — сверло вдвое большего диаметра, которое подаётся с минимальным усилием на больших оборотах. Для снятия заусенцев с больших отверстий разумно воспользоваться круглым напильником и наждачной бумагой.
Сверление металла: существующие способы, используемые инструменты и особенности процесса
Сверление металла – одна из разновидностей механической обработки. Такая слесарная операция позволяет создавать отверстия разных диаметров и глубин. В статье расскажем, как и чем возможно просверлить металл, а также выясним особенности технологии.
Сфера применения
Сверление необходимо при ремонте, восстановлении, сборке инженерных систем, корпусов или деталей бытовой и медицинской техники, автомобилей и электроники, радиоаппаратуры, различных станков, используемых в промышленности. Часто создание монтажных отверстий требуется в быту: в гараже, в квартире, на даче, в доме.
В ходе металлообработки формируются отверстия, в которые для соединения отдельных конструктивных частей помещаются крепежи: болты, шпильки, анкеры, винты, дюбели, шурупы, штанги, заклёпки и другие метизы.
Сверление металла: необходимые инструменты
Сверление отверстий в металле требует использования специального оборудования. На заводах, в металлообрабатывающих компаниях, на фабриках применяют сверлильные станки. В их конструкции предусмотрены опорная неподвижная станина, соединяющая рабочую часть с основанием стоечная колонна, а также сверлильная головка. В последней располагаются шпиндель (шпиндельная бабка) с патроном для фиксации подходящей оснастки. В действие шпиндель приводится электродвигателем, передающим крутящий момент через ременной привод. Также в станке есть блок управления с кнопкой включения, рычагами подачи, регуляторами параметров работы.
Станки делятся на виды:
- Вертикально-сверлильные. Шпиндель тут движется вертикально. Такие станки бывают напольными или более компактными настольными.
- Горизонтально-сверлильные. В них шпиндельная бабка перемещается по горизонтали, вдоль станины. Такой вариант подходит для заготовок большой длины.
- Радиально-сверлильные. Шпиндельная бабка тут имеет вертикальный ход. Но возможно вращение направляющей. Она перемещается относительно основания на 360 градусов.
- Координатно-расточные. На них можно создавать резьбу, зенкеровать, фрезеровать металлы, обрабатывать торцевые части, делать коническую или цилиндрическую перфорацию.
- Алмазно-расточные. Их оснастка алмазная, что обеспечивает эффективное сверление твёрдых материалов, высокую точность, а также максимальную гладкость без шлифовки.
- Одношпиндельные. В них единственный шпиндель. Станки данного типа обычно полуавтоматические. Оператор устанавливает настройки, а рабочий процесс проходит без вмешательства мастера.
- Многошпиндельные. В них несколько шпиндельных бабок, поэтому можно делать несколько отверстий одновременно или последовательно, без вращения обрабатываемых заготовок.
Для небольших дырок, создаваемых в домашних условиях, подойдёт электрическая дрель. Такие ручные инструменты также применяются на производствах, если нужно сверлить маленькие отверстия в труднодоступных местах, под разными углами, в уже собранных и установленных конструкциях, которые из-за габаритов невозможно размещать в станках.
В некоторых случаях можно применять перфоратор, который нужно оснастить переходным патроном для установки сверла. Для точной разметки нужен кернер. Первичная наметка точки старта осуществляется молотком.
Иногда необходимы уголки, кондукторы, тиски, упоры, прихваты. Перечисленные приспособления обеспечивают фиксацию обрабатываемых изделий, их стабильное положение без рисков случайных смещений. Их применения требует техника безопасности. Также благодаря им можно работать точнее, аккуратнее. Для финишной обработки применяют станки с развертками, зенкерами, резцовыми блоками или резцами, фрезами, метчиками.
Виды сверл
Используемые свёрла различаются по размерам (длине, диаметру), а также по форме. Они бывают:
- Спиральными. Самый популярный вид с особой заточкой и канавками, направленными по спирали под определёнными углами.
- Корончатыми. Их конфигурация – коронка, подходящая для формирования отверстий больших диаметров.
- Винтовыми. Их конструкция – это шнек с режущей острой гранью.
- Перьевыми. Форма – плоская, похожая на птичье перо. Такой вид хорошо подходит для древесины разных пород.
- Конусными. Ступенчатое либо гладкое сверло имеет шестигранный или цилиндрический хвостовик (основание) и конусовидный заострённый наконечник.
- Пушечными. Это цилиндр с сечением, непостоянным, переменным по длине режущего инструмента.
- Центровочное. Рабочая зона двухсторонняя. Хвостовик обычно крупный для надёжного зажима в патрон. Рабочая часть тонкая. Также в конструкции предусмотрены режущие конусообразные кромки. Назначение – раззенковка для использования инструментов больших диаметров.
Для свёрл действуют ГОСТ. Такие стандарты регламентируют обязательные маркировки. Для диаметров меньше 2 миллиметров обозначений нет. Свёрла до 3 мм на хвостовиках помечаются маркой стали и размером сечения. Для больших диаметров могут указываться дополнительные сведения.
Технология сверления металла
В основе технологии – последовательное, послойное удаление металла режущим рабочим инструментом в окружности требуемого диаметра. Движение сверла, зенкера или другой детали при этом осуществляется поступательно и вращательно.
Но не всё так просто. Для получения отверстий нужных размеров и точных форм обязательно корректное поддержание двух технологических параметров. Это:
- скорость, с которой вращается рабочий инструмент;
- скорость, с которой режущая часть движется вертикально или горизонтально.
Полное соответствие отверстий заданным параметрам достигается при грамотной подготовке и соблюдении последовательности, важных правил технологии сверления. Во-первых, важно корректно подобрать режущий инструмент, учтя свойства металла, его толщину, необходимую конфигурацию дыры. Во-вторых, для высокой точности иногда осуществляется предварительное черновое просверливание с последующей чистовой обработкой с точными настройками автоматизированных станков.
Сверление бывает ручным, выполняемым дрелью, а также полуавтоматическим и автоматическим. В последних двух случаях используется настраиваемое оборудование. Полуавтоматическое требует введения значений глубины и диаметра отверстия оператором станка. Мастер может размещать рабочие инструменты, направлять их, контролировать процесс. Полностью автоматизированные аппараты практически все операции проводят самостоятельно, без вмешательств оператора.
Для получения нужной степени гладкости стенок и кромок отверстий, резьбы, увеличенного диаметра проводят финишную обработку зенкерованием, развёртыванием, метчиками.
Режимы
Важно не только грамотно подобрать и правильно зафиксировать в станке или дрели сверло, но и стабильно соблюдать режим технологического процесса. Он включает такие важные параметры:
- Тип режущего инструмента, его диаметр, длина. От них зависят характеристики создаваемого отверстия.
- Скорость сверления металла. Это количество оборотов, совершаемых вращающимся сверлом в течение одной минуты. Точная скорость определятся с учётом материала и диаметра режущего инструмента. Есть нормативы, которые указываются в таблицах и используются сотрудниками на обрабатывающих предприятиях. В автоматизированных современных станках параметры устанавливаются автоматически.
- Усилие подачи. Нажим, с которым вглубь металла перемещается сверло.
- Необходимая глубина просверливания. Она зависит от толщины металла и от того, какая перфорация осуществляется: сквозная или глухая.
- Угол контакта изделия и сверлящей детали. От него зависит направление реза.
- Температура, до которой нагреваются сверло и металлоизделие. Если она высокая, обязательно принудительное охлаждение.
От точности соблюдения режима зависят конечное качество отверстия, а также сроки службы, сохранность рабочих инструментов.
Виды отверстий
Отверстия бывают таких видов:
- Сквозные. Проходят через всю толщу металла.
- Глухие. Не проходят насквозь.
- Неполные, они же половинчатые, располагающиеся на краях.
- Больших диаметров. Их значения могут составлять 40-100 мм.
- Глубокие. Формируются при значительной толщине материалов.
- Под внутреннюю резьбу. Имеют канавки для возможности ввинчивания деталей (например, крепежа).
- Сложных форм. Могут проходить под углами, с изменением диаметра, с уступами.
Способы сверления металла
Способы сверления бывают разными. Они определяются с учётом конфигурации, глубины создаваемых отверстий. Рассмотрим несколько вариантов:
- При сквозных отверстиях важно предотвратить грубый выход сверла с обратной стороны заготовки, что чревато появлением гарта и повреждением рабочих деталей. Технология предполагает применение перфорированного верстака, понижение скоростей на конечных этапах просверливания или подкладывание под изделие защитной прокладки из дерева (или его комбинации с металлом в центральной части) либо металлической болванки с дырой для свободного углубления и хода режущей части.
- При глухих отверстиях их глубина отмеряется зафиксированной на станке линейкой, патроном с регулировкой упора, втулочным упором или сочетанием таких методов. Также используют автоматизированные станки с задаваемой глубиной хода и остановкой процесса при достижении нужной зоны. По мере заглубления сверла может потребоваться периодически извлекать образующуюся стружку.
- Для половинчатых, сложных отверстий используют разные методы. Для уступов выполняют рассверливание с последовательным увеличением сверловых диаметров. Для неполных отверстий заготовки соединяются по кромкам или с прокладками. После зажима в тисках по стыку формируется обычное отверстие, которое в итоге для каждого изделия получается половинчатым.
- Для больших диаметров проводят кольцевое сверление ступенчато-конусными свёрлами, стандартными конусными или коронками, например, из биметаллов, с центровочным элементом и зубцами из твёрдых сплавов.
Сверление по разметке, шаблону и кондуктору
Для единичных, немногочисленных дыр можно предварительно сделать разметку. Центр будущего отверстия помещается кернером: он ставится в нужную точку и незначительно углубляется ударом молотка. Некоторые намечают участки фломастером, но кернер позволяет предупредить смещения острия на начальном этапе. Работы имеют определённую последовательность: предварительное просверливание, контроль отверстия, завершающие действия.
Для серийного производства стандартизированных перфорированных заготовок используют шаблоны. Они подходят для стопок тонких листов, закреплённых струбциной. Шаблоны иногда заменяют схемами или чертежами.
При повышенных требованиях к перпендикулярному пространственному положению каналов и расстояниям между ними применят кондуктор. Если сверлятся трубки с тонкими стенками или толстый металл, то дополнительно используют направляющие, обеспечивающие стабильное размещение сверла по отношению к заготовке.
Как правильно сверлить металл
Как сверлить металл правильно? Нужно подобрать оптимальные параметры операции. Самый важный – это скорость, с которой вращается сверло. Обычно её значение находится в диапазоне от 800-900 оборотов в минуту до 2400-2500. Но возможны и другие варианты. Скорость вычисляется индивидуально, для её определения нужно учитывать свойства металла, особенности заточки.
Также мастер должен грамотно соотносить количество оборотов и усилие подачи. Как правило, рабочий инструмент заглубляется в материал без значительного нажатия, причём даже при малых скоростях. Поэтому слишком интенсивная подача не нужна. В станке она контролируется, а при использовании дрели её нужно чувствовать.
Важным показателем технологической корректности процесса и качественной заточки является равномерность выхода стружки из двух спиральных углублений (канавок). Характеристики стружки зависят от свойств металла. У сталей это длинные цельные спирали или хлопья (у нержавеющих марок), у алюминия – завитки малой длины, у хрупких сплавов и металлов типа чугуна – маленькие иголки.
Важно! Если стружка выглядит странно, а сверло не заглубляется и издаёт визг или писк, то процесс следует остановить, чтобы скорректировать заточку.
Перед стартом работ нужно сделать точную разметку – обозначить все отверстия. Их центры размечаются кернером. Сначала формируется лунка не более 2-3 мм глубиной. В неё капают немного машинного масла для охлаждения. В этих же целях можно использовать олеиновую кислоту, мыльный раствор (по одному куску хозяйственного мыла на каждый литр чистой воды) или керосин.
При ручном сверлении сначала нужно сделать достаточный нажим для врезания сверла. Когда инструмент углубится, усилие нужно ослабить, контролируя вращение с постоянной скоростью.
Если создаётся сквозное отверстие, тонкое дно изделия может прорваться и выдать большие заусенцы. Они часто попадают в спиральные канавки и провоцируют затягивание сверла. Чтобы не допустить этого, нужно при выходе из материала повысить обороты, но при этом уменьшить давление.
Особенности сверления толстого металла
Если металл имеет значительную толщину, то отверстие должно быть глубоким. Его длина может быть больше диаметра в пять и более раз. Просверливание толстых материалов имеет две особенности. Первая – принудительное удаление стружки. Второй момент – применение смазочно-охлаждающих жидкостей (СОЖ).
СОЖ уменьшают температуры изделий и рабочих частей, которые могут сильно нагреваться из-за возникающего при вращении и углублении трения. Медь можно просверливать без охлаждающих жидкостей, так как она теплопроводная и минимально сохраняет тепловую энергию. Таким же свойством обладает и чугун.
А вот другие металлы следует сверлить с СОЖ. На производствах их функции выполняют специальные эмульсолы, углеводороды, индустриальные масла, синтетические эмульсии. В быту, используя дрель, можно применять другие смеси. Для дюралюминия подходит комбинация касторового масла и керосина, для не очень твёрдых сталей – касторка или вазелин (технический), для силумина – разведённый спиртом скипидар, для Д16Т и других подобных алюминиевых сплавов – раствор хозяйственного мыла.
Отверстия большой глубины создают кольцевым способом и сплошным. При первой методике центральный стержень, формирующийся при вращательных движениях коронки, убирается частями. Его надо предварительно ослаблять вспомогательными малыми отверстиями.
Сплошной способ реализуют спиральным сверлом. При этом металлическая заготовка должна быть очень надёжно закреплена. Также обязательна подача СОЖ в каналы оборудования. Периодически сверло без прекращения его работы достаётся. Это нужно, чтобы из полости убирать крошку металла.
Сверление толстых материалов многоэтапное. Для начального надсверливания берут короткое сверло. Затем дырка заглубляется рабочим инструментом требуемых длины и диаметра. Часто используют кондукторные направляющие втулки для стабильного, постоянного направления сверла без его смещений. Для глубоких отверстий лучше применять специализированные профессиональные станки с автоматической подачей СОЖ и высокоточной отцентровкой.
Техника безопасности
- Надёжность фиксации рабочих элементов. Она проверяется перед началом работ.
- Правильное крепление заготовки. Она не должна смещаться и тем более свободно двигаться.
- Использование защиты глаз, рук, кожи. Сверлить следует в очках, исключающих попадание стружки в органы зрения, а также в специальном костюме.
- Правильная одежда. Она не должна быть слишком свободной или имеющей элементы, которые могут попадать в зону вращения.
- Убранные волосы. Если пренебречь этим правилом, возможно накручивание прядей на вращающиеся детали станка и серьёзные травмы.
- Контроль температурного режима. Следует внедрять охлаждение (смазочно-охлаждающие жидкости) и останавливать процесс при рисках перегрева.
- Своевременное удаление стружки. Она может попадать в лицо и на другие участки тела, а также провоцировать заедание сверла в металле.
Полезные советы
Напоследок советы экспертов:
- До старта работ сверло уже должно крутиться с нужным количеством оборотов. Так оно не будет преждевременно затупляться.
- Извлекать режущий инструмент следует без его остановки. Нужно сбавить скорость и постепенно поднимать рабочую часть. В противном случае вероятно заклинивание станка или его поломка.
- Если сверло не проникает в толщу металла, значит, материал слишком твёрдый. Нужно заменить инструмент другим, оснащённым наконечником из сплава с максимальной твёрдостью. А скорости вращения и подачи следует выбирать низкие.
- Если сверло очень маленькое, из-за чего не фиксируется в патроне, его основание можно перемотать проволокой из латуни, чтобы увеличить диаметр хвостовика и сделать его достаточным для захвата.
- Если изделие полированное, то его поверхность от царапин защитит фетровая шайба, надетая на сверло.
Сверление требует опыта, определённых знаний и навыков. Доверять такую металлообработку следует профессионалам, которые добьются максимального приближения конечных результатов к заданным параметрам, высокой точности геометрии и размеров отверстий.
Обратитесь в компанию Profbau. Это предприятие полного цикла, специалисты которого хорошо знают все нюансы технологических процессов, используют современные методы и автоматизированное оборудование. Мы недорого, качественно и оперативно просверлим отверстия любой сложности, в любом металле, в заготовке любой толщины и формы. Для сотрудничества напишите нам на e-mail, оставьте заявку с сайта или позвоните.
Сверление металла: основные способы, режимы

Сверление металла – один из способов металлообработки, который широко используется в промышленности и на бытовом уровне. Мы все привыкли проделывать отверстия в металлических деталях с помощью сверла и дрели/шуруповерта. Однако точность и качество такого сверления оставляет желать лучшего.
На производствах, где важны скорость, неизменный результат, качество, используются специальные сверлильные станки, разные типы сверл, режимы работы оборудования. О том, как происходит сверление металла, как правильно его выполнять, вы узнаете из нашего материала.
Технология сверления металлов
Сверление металлов осуществляют с помощью специальных сверлильных станков. Отверстие в заготовке высверливают путем вращения режущего инструмента, который поступательным движением (подачей) углубляется внутрь детали.

Станки делятся на два типа: вертикально-сверлильные и радиально-сверлильные. С помощью первых обрабатывают заготовки небольшого размера, при этом станок устанавливается неподвижно, а изделие передвигают по рабочей поверхности для совмещения оси сверла с осью вырезаемого отверстия.
Тяжелые и массивные детали обрабатывают с помощью радиально-сверлильных станков – заготовку надежно закрепляют на рабочем столе, отверстие в ней высверливается шпинделем станка, настроенным на нужное положение.
Сверлильные станки предназначены для следующих видов работ:
- сверление;
- развертывание;
- зенкерование;
- нарезание резьбы.
В качестве режущих инструментов в устройстве сверлильных станков могут выступать:
- сверла;
- развертки;
- зенкеры;
- метчики (с их помощью нарезается резьба).
Для сверления отверстий в изделиях из металла пользуются сверлами. Чаще всего изделия обрабатывают с помощью спиральных сверл, которые имеют шейку, хвостовик и рабочую поверхность, разделенную на две части – режущую и центрирующую. Первая оснащена режущими рабочими кромками, которые связаны перемычкой.
Центрирующая часть отличается парой винтовых лент, которые предназначены для направления сверла в процессе обработки изделия, и двумя спиральными канавками для подведения смазочно-охлаждающей жидкости и отвода стружки. Хвостовик может быть выполнен в форме конуса или цилиндра.
Хвостовиком конической формы сверло закрепляют с помощью переходных втулок в шпинделе, цилиндрической – в патроне. О диаметре сверла, материале, из которого выполнена его режущая кромка, а также других параметрах можно узнать по маркировке, наносимой на шейку сверла.
Виды сверл для сверления металла
Производственные предприятия, выполняющие операции по сверлению металла, оснащены сверлильными станками. В бытовых условиях с этой целью можно воспользоваться ручной или электрической дрелью. В последнее время ручной инструмент теряет свою популярность из-за недостаточного удобства и низкой производительности.
В домашних или небольших частных мастерских нередко можно встретить компактные станки для сверления металла. Кроме небольшого размера, их отличие от промышленных моделей заключается в меньшей производительности. В домашних условиях рациональнее и удобнее всего пользоваться специальным приспособлением для фиксации электрической дрели.

Прежде подобная установка применялась лишь народными ремесленниками. В настоящее время ее можно приобрести в любом магазине стройматериалов. Практичность использования данного приспособления обусловлена надежностью фиксации изделия и точно вертикальной подачей режущего инструмента дрели, закрепленного в ее патроне.
Сверление металла при проведении слесарных работ осуществляют с помощью специальных буров – их часто именуют сверлами. Они состоят из хвостовика, режущей части и рабочей поверхности, служащей для отведения стружки от места сверления. Сверла (буры) различаются по диаметру, форме и длине.
Сверла по металлу бывают следующих видов:
- Спиральные. Характеризуются цилиндрической формой и диаметром до 80 мм. Угол заточки режущей поверхности составляет 118 градусов.
- Конические. Имеют ступенчатую поверхность в форме конуса. Область применения не ограничивается созданием отверстий, с их помощью можно исправить неверно высверленные прорези.
- Коронки. Другое название – кольцевые фрезы. Сверло имеет полую зубчатую форму. Коронки предназначены для сверления тонкого металла. Полая форма позволяет отводить стружку через фрезу при создании отверстий большой глубины.
- Перовые. Позволяют выполнить глубокое сверление металлов разной прочности. Оснащены сменными рабочими пластинами.
Для производства качественных сверл используют кобальт или сплавы высокой прочности. Основу чаще всего делают из инструментальной стали. Режущая кромка либо легирована кобальтом, либо имеет на себе пластину из сплава карбидов металлов.
Сверла из кобальта обладают стойкостью к высокотемпературному режиму, ими можно обрабатывать изделия из наиболее вязких металлов. Сверла из сплавов высокой прочности имеют способность к самозатачиванию при выполнении работ.
Способы сверления металлов
Многообразие способов сверления отверстий в изделиях из металла можно классифицировать по типу производства и поставленным задачам.
Высверливание по кондуктору и по разметке
При сверлении единичных деталей и небольших серий изделий сначала делают разметку – на металле обозначают центр отверстия и контрольные окружности. Далее изделие обрабатывает сверловщик. Ручной подачей сверла он вырезает предварительное отверстие диаметром около четверти требуемого. Затем отводится шпиндель со сверлом, убирается стружка и проводится проверка на совпадение пробной окружности с нанесенной ранее контрольной.

Если окружности четко совпали, сверловщик продолжает обрабатывать металл до получения конечного результата. Если было выявлено отклонение, он прорубает канавки с помощью узкого зубила в сторону точки, куда должно сместиться отверстие. Далее мастер продолжает сверление металла фрезой или другим режущим инструментом до получения намеченного результата.
При массовом производстве обработку металла сверлением проводят с помощью кондукторов. Они позволяют получить более точный результат и сэкономить время на регулировку сверлильного станка. Деталь надежно закрепляется при помощи кондуктора в нужном положении, а сверло движется точно в необходимом направлении. Изделие помещается в установочную базу, а втулки кондуктора направляют режущий инструмент.
Мастеру не приходится настраивать станок и проверять точность заданных параметров – его задачей является лишь установка обрабатываемой детали, включение и выключение станка. Закончив высверливание в одной заготовке, он приступает к следующей. Это позволяет сэкономить время и добиться точных результатов. Для обработки единичных изделий не применяют кондукторы, ведь настраивать их на высверливание отверстий в небольшом количестве деталей нерационально.
Высверливание сквозных и глухих отверстий
Сквозные отверстия проходят через всю заготовку, глухие отверстия имеют определенную глубину. Для их создания применяются различные технологии. При высверливании сквозного отверстия режущий инструмент может заклинить на выходе с противоположной стороны изделия, а резкое снижение сопротивления металла способно привести к его поломке.
Если это произошло при механической подаче сверлильного станка, продолжить обработку детали следует ручным сверлением металла на минимальной скорости.
Высверлить глухие отверстия можно одним из трех способов:
- Используя станки с устройством, которое автоматически отключает подачу шпинделя. Для обработки детали станки настраивают на желаемую глубину отверстия.
- Используя станки без устройства, позволяющего в автоматическом режиме отключить подачу шпинделя. В этом случае пользуются специальным патроном, упорная втулка которого настраивается на желаемую глубину отверстия относительно самого изделия с точностью до 0,5 мм.
- Если нужно высверлить отверстие, глубина которого не требует особой точности, на сверло с помощью мела наносится примерная отметка.
Рассверливание отверстий
Сверление больших отверстий в металле с диаметром более 25 мм осуществляют в два этапа. Сперва отверстию задается меньший диаметр – в длину поперечного режущего края более крупного сверла. В этом случае на большее сверло будут оказываться меньшие нагрузки в процессе обработки изделия. Данный способ применим лишь для прорезей, созданных с помощью сверла.
Полезные советы по сверлению металла
Обработку большей части металлических изделий лучше производить на малых и средних оборотах (от 500 до 1000 об/мин). Высокие обороты при сверлении металла способствуют быстрому нагреву режущего инструмента, что приводит к его отжигу и потере прочности. Не следует оказывать слишком большое давление на сверло, подавать его нужно плавно, сохраняя низкую скорость сверления металла.
Для качественной обработки изделий необходимо использовать острый режущий инструмент – затупление чаще всего происходит буквально за несколько минут. Его исправность зависит от того, на каких оборотах осуществляется сверление, с какой силой подается сверло, охлаждается ли оно и т. д. Если обрабатываемая деталь сделана не из сплава алюминия, сверло в любом случае быстро станет непригодным.

Прежде чем приступать к сверлению металла, острием кернера или дюбеля следует наметить желаемый центр отверстия. Таким образом режущий инструмент не соскользнет при первой подаче. Если полученное углубление не позволяет удержать сверло, имеющее большой диаметр, необходимо сделать его шире, используя меньшее сверло.
Чтобы обеспечить лучшее сверление, можно капнуть машинным маслом в место, намеченное кернером, или обработать им край режущего инструмента. Так у вас легче получится выполнить работу, обеспечив сверлу охлаждение. Кроме того, применяя машинное масло, вы продлеваете работоспособность режущего инструмента – затупление наступит не так быстро, сверло не придется часто точить. Для охлаждения подходят и другие жидкости: керосин, мыльная вода, специальная эмульсия.
Часть специалистов рекомендуют использовать свиное сало для смазки и охлаждения режущего инструмента для сверления металла. Растопленный вращением сверла кусок сала смазывает и охлаждает его. Однако ни один способ не сравнится по простоте и удобству использования с мыльной водой. Ее применение позволяет избежать загрязнений. Хватит одной капли, нанесенной на сверло перед началом работ. Режущий инструмент также можно обрабатывать мыльным раствором в процессе сверления.
Большая подача при высверливании сквозных отверстий может привести к образованию заусенца (грата) на противоположной стороне изделия – боковые резцы сверла станут цепляться за него. Из-за этого сверло способно резко заблокироваться и сломаться, может отколоться резец. Кроме того, в такой ситуации режущий инструмент тупится сильнее всего. Подобная остановка негативно влияет и на саму дрель.
Если осуществлять малую подачу сверла, приближаясь к противоположной стороне изделия, можно исключить образование заусенцев. Также избежать их появления получится, если плотно прижать обрабатываемое изделие к деревянному брусу, подложенному снизу. Еще эффективнее будет использовать вместо бруса металлическую пластину аналогичной или меньшей твердости, чем сама деталь, – ее также необходимо плотно прижать к месту, где заканчивается сверление отверстия в металле.
В большинстве случаев высверливать отверстия необходимо в стальных изделиях. Однако зачастую возникает необходимость в сверлении других металлов – его следует выполнять с учетом некоторых особенностей. К примеру, алюминию свойственно обволакивать режущий инструмент, что осложняет его прохождение внутрь углубления, диаметр получаемого отверстия при этом становится больше.
При необходимости высверлить отверстие в алюминиевой детали с высокой точностью (к примеру, этого требует резьба) обязательно обрабатывать режущий инструмент охлаждающей жидкостью и как можно чаще удалять с него стружку.
Обработка серого чугуна не вызывает особых трудностей, охлаждать и смазывать сверло не нужно. Однако высверливание отверстий в чугунных изделиях имеет свои нюансы. Для серого чугуна высокой прочности необходимо использовать режущие инструменты из твердых сплавов. В структуре белого чугуна преобладает цементит, придающий ему особую твердость, поэтому для его обработки следует использовать высокопрочное сверло.
Сверление больших отверстий в металле нужно осуществлять в несколько подходов. Сперва следует использовать тонкое сверло, далее расширить углубление более крупным сверлом. К примеру, чтобы получить отверстие 12 мм, лучше поэтапно использовать сверла диаметром 5 мм, 10 мм, 12 мм.
Необходимо вовремя осуществлять заточку сверл. Желательно с этой целью использовать специальное приспособление. Важно внимательно следить за тем, чтобы край режущего инструмента был симметричным – его кромки должны быть одной длины и сходиться точно в центре. В ином случае будут получаться отверстия большего диаметра.
Типовые сверла имеют угол между режущими кромками 118 градусов. Сверла по алюминию имеют угол 130–140 градусов, по мягкой бронзе и красной меди – 125–130 градусов. Но для перечисленных металлов можно использовать и стандартные сверла.
Если отверстие не должно иметь наклона, подавать сверло следует строго перпендикулярно к поверхности изделия. В большей степени это важно при обработке полых изделий или деталей с тонкими стенами, чем тонких листов металла. Трубы зачастую обрабатываются со смещением входных и выходных отверстий, причем угол смещения напрямую зависит от диаметра трубы.
Обеспечить вертикальное сверление на глаз не так просто. Для этого можно использовать готовые или сделанные своими руками кондукторы, а также другие приспособления для сверления металла, задающие режущему инструменту вертикальное направление.
Последовательность действий и соблюдение перечисленных правил позволит избежать сложностей при сверлении любых отверстий в металле. Следование приведенным советам способствует увеличению срока эксплуатации режущих инструментов. Необходимо осуществлять подачу сверла на малых оборотах и применять охлаждающую жидкость для поддержания его в рабочем состоянии.
Сверление металла

Инструменты для сверления металла
Подбор сверл

Диаметр отверстия под резьбу
Приобретая сверла, нужно иметь в виду, что обычные сверла, изготовленные из быстрорежущей инструментальной стали (например, Р6М5) предназначены для сверления металлов, не обладающих высокой твердостью. Чтобы просверлить металл повышенной твердости, потребуются твердосплавные сверла. Такие сверла могут быть полностью из твердого сплава или иметь только твердосплавный наконечник.
Иногда перед началом сверления неизвестно, какой твердости металл предстоит сверлить. Поэтому, увидев в первый момент сверления, что сверло не внедряется в металл, нужно немедленно прекратите сверление, иначе сверло будет безвозвратно выведено из строя, перегревшись и потеряв твердость. Свидетельством этому будет появление на нем темно-синей окраски. Перед тем, как сверлить металл, твердость которого не известна, можно провести по нему напильником. Если последний не оставляет на металле следов, значит материал обладает повышенной твердостью.
Как сверлить металл
При сверлении металла очень важна острота сверла, при этом сверло тупится очень быстро. Скорость затупления сверла зависит в частности от оборотов, силы подачи, охлаждения и других факторов, однако как ни старайся, если сверлится не алюминиевый сплав, время работы сверла до неудовлетворительной работоспособности измеряется минутами.
Перед сверлением необходимо разметить отверстие, накернив его. Для этого нужно установить острие кернера (или дюбеля) в предполагаемый центр отверстия и ударить по нему молотком. Кернение необходимо для исключения скольжения сверла в первый момент сверления. Если след от керна не достаточно большой для удержания сверла большого диаметра, то сперва следует расширить углубление сверлом маленького диаметра.
Для создания лучших условий сверления желательно окунуть кончик сверла в машинное масло или капнуть им в место кернения. Масло в зоне сверления способствует лучшему охлаждению сверла и облегчает резание металла. Сверло, которым сверлят с использованием масла, меньше тупится, требует более редких заточек и дольше служит. В качестве охлаждающей жидкости используют также специальную эмульсию, мыльную воду, керосин. По утверждению некоторых мастеров, хорошим смазывающим и охлаждающим средством является свиное сало. Перед сверлением вращающееся сверло погружают в кусок сала, которое при сверлении растапливается и оказывает смазывающее и охлаждающее действие. Но все же самым простым и удобным средством, является мыльная вода. Она не пачкает, а мыло есть в каждом доме. Её достаточно один раза капнуть в начале сверления и в процессе. Можно периодически окунать сверло в мыльный раствор.
При сквозном сверлении с большой подачей, на выходе отверстия образуется заусенец (грат), за который сверло цепляется своим боковыми резцами. В результате может произойти резкая блокировка сверла и его перелом или откол резца, и ещё в этот момент сверло особенно интенсивно тупится. Отрицательно сказываются такие остановки и на состоянии дрели. Чтобы избежать образования грата, нужно заканчивать сверление отверстий в металле с малой подачей. Желательно также под просверливаемую деталь подложить деревянный брусок, который препятствует образованию заусенца. Брусок и заготовка должны быть плотно прижаты друг к другу. Для большего эффекта, можно подкладывать не деревянный брусок, а пластину из такого же или менее твердого металла, которая должна быть плотно прижата к месту выхода сверла.
Чаще всего приходится осуществлять сверление стали, но нередко приходится сверлить и другие металлы, которые имеют свои особенности сверления. Алюминий, например, обволакивает сверло, затрудняя его проникновение вглубь и расширяя получаемое отверстие. Если требуется сверлить в алюминии точное отверстие (например, под резьбу), нужно обязательно применять охлаждающую жидкость и почаще извлекать сверло из отверстия для его очистки. Обычный серый чугун сверлится относительно легко и не требует охлаждающей и смазывающей жидкости. Но сверление чугуна может преподнести сюрпризы. Бывают высокопрочные серые чугуны, которые необходимо сверлить сверлом из твердосплавного материала. Белый чугун, основной структурной составляющей которого является цементит, очень тверд, он требует высокопрочного сверла.
Отверстия большого диаметра следует сверлить поэтапно. Сначала нужно просверлить деталь тонким сверлом, затем рассверлить отверстие до большего диаметра. Например, отверстие диаметром 12 мм лучше сверлить в два или три приема — последовательно сверлами 5, 10 и 12 мм.
Затупившиеся сверла нужно своевременно затачивать. Лучше делать это с помощью приспособления для заточки, однако можно обойтись и без него. При этом нужно обращать внимание на симметричность кончика сверла. Если заточенные кромки будут сходиться не строго по центру, отверстие, просверленное таким сверлом, будет иметь больший диаметр, поскольку одна режущая кромка будет длиннее другой. Стандартный угол при вершине (угол между режущими кромками) составляет 118°. Для сверления алюминия оптимальным считается угол 130-140°, мягкой бронзы и красной меди 125-130°. Однако все эти металлы можно просверлить и сверлом со стандартным углом. Подробнее про заточку сверла читайте здесь.
При сверлении нужно выдерживать вертикальность сверла относительно поверхности металла (если не требуется сверлить наклонное отверстие). При выполнении отверстий в тонких листах это требование не так актуально, как для толстостенных или полых деталей. Сверление труб, например, нередко приводит к тому, что входное и выходное отверстия оказываются смещенными друг относительно друга — тем больше, чем больше диаметр трубы. Выдержать на глаз перпендикулярность сверла довольно трудно, поэтому можно пользоваться самодельными или покупными кондукторами для сверления или направляющими устройствами, которые обеспечивают перпендикулярность сверла.

Кондуктор для сверления

Направляющая для дрели
Необходимы кондукторы и для сверления двух или большего количества отверстий в сопрягаемых деталях. Лучший способ обеспечения совпадения отверстий — это сверление их в сборе. При сверлении отверстий под заклепки сверление в сборе является обязательным требованием. Просверлив первое отверстие, можно использовать его для соединения деталей болтом, чтобы можно было сверлить остальные отверстия без опасения, что детали сдвинутся друг относительно друга. Если сверлить сопрягаемые детали в сборе невозможно или неудобно, то кондуктор или направляющую нужно использовать обязательно. Следует знать, что как бы точно ни размечались и ни кернились сопрягаемые отверстия, все равно они не будут совпадать абсолютно точно, поскольку при сверлении даже накерненного отверстия сверло будет уходить немного в сторону.