Сварка профильной трубы 1.5 мм инвертором для начинающих
Если хотите научиться сваривать тонкую профильную трубу, то в этой статье мы подробно расскажем что для этого необходимо. Наши эксперты подготовили для Вас простые и рабочие способы для сварки тонкостенной профильной трубы.
Общие сведения
Сварные конструкции, изготавливаемые из данного материала, получаются легкими, а также имеют достаточно высокие прочностные показатели. Получают ее из обыкновенной трубы путем ее пластической деформации, в горячем или холодном состоянии. Профиль, который наиболее часто используется, имеет в сечении квадрат или прямоугольник. Изготавливают в подавляющем большинстве ее из низкоуглеродистой стали.
В значительно меньших масштабах применяются низколегированные и нержавеющие стали, обусловлено это высокой ценой получающейся конструкции.
Для начинающих сварка инвертором профильной трубы часто бывает проблемой, особенно если толщина стенки 1.5-2 мм.
Сварочная маска – это та часть сварочного оборудования, на которой не стоит экономить, если вы собираетесь квалифицированно заниматься сваркой и сохранить своё зрение. Хорошая маска с заменителем прослужит вам много лет.
Продавец – консультант в магазине поможет вам с правильным выбором. Лучше чуть больше заплатить и взять максу хамелеон, которая автоматически затемняется. Это удобно, видно, где находится электрод до начала сварки. Обычная маска со светофильтром из темного стекла не даст такой возможности. Еще один плюс хамелеона – можно отбивать шлак без щитка. Сама маска будет вместо него.
При выполнении сварочных работ Вам будет необходим вспомогательный инструмент и материалы.
Виды сварки, применяемые для профильной трубы
Профильная труба используется при производстве металлокаркасов и конструкций из низкоуглеродистых сталей. Размеры профиля согласно ГОСТ от 10-15 мм до 180-230 мм, а толщины от 0,8-1,0 мм, до 18-20 мм.
Чем лучше варит профильную трубу? Чтобы ответить на данный вопрос, необходимо разобраться, а как вообще варят такие изделия. Для сварки их применяют следующие способы:
- Ручная сварка плавящимся электродом;
- Полуавтоматическая в CO2;
- В среде аргона неплавящимся электродом.
Последний вид применяют для профиля малой толщины (как правило до 1,5 — 2,0 мм). При небольшом объёме работ данные профили варят ручной дуговой сваркой инвертором штучными электродами. Данный способ удобен, оборудование не дорогое, к тому же выполнение процесса не вызывает больших сложностей.
В данной статье на сайте mrmetall.ru мы подробно раскроем технологию ручной сварки инвертором конструкций из данного материала.

Сварку профильной трубы полуавтоматом (механизированную) применяют при производстве габаритных сварных конструкций на производстве.
Несомненным плюсом данного способа это возможность проведения процесса на малых толщинах и минимальное тепловложение, что на порядок снижает возникающие деформации.
Особенно это актуально для протяженных швов. Проводить процесс полуавтоматом получиться практически у любого, так как процесс автоматизирован. О том что для этого необходимо читайте в нашей статье.
Конечно, есть и недостаток в виде сложности применения данного метода в монтажных условиях, ввиду сдувания порывами ветра газовой защиты. Приводит это к возникновению дефектов и нестабильному протеканию процесса.

Сварку в аргоне применяют для данного типа конструкций редко, ввиду высокой стоимости. Инертный газ дорог, а способ имеет невысокую производительность.
Применяют его в случаях, когда необходимо сваривать изделия из нержавеющей стали или профилей очень маленькой толщины, тогда применение данного метода оправданно и незаменимо.

Если Вам нужна сварочная документация обращайтесь к нам. �� Разработка техкарт�� и прочих документов по сварке, резке, постсварочной термообработке и контролю.
Как сварить профильную трубу инвертором
На этот вопрос мы ответим в рамках стати. Информация в статье будет ориентирована на начинающих сварщиков и новичков. Варить профильную трубу инвертором достаточно просто, ввиду этого сварка данным способом применяется практически повсеместно. Первое что нужно сделать, это подготовить кромки.
Первое, что необходимо сделать это зачистить металл. Зачищать можно шлифмашинкой, металлической щеткой или напильником. Такая обработка поверхности значительно уличшит результат. Ржавчина, окалина, масло, пыль и прочие загрязнения должны быть полностью удалены. Желательно обезжирить поверхность.
Затем необходимо замерить толщину основного металла. От этого будет зависеть дальнейшая подготовка и обработка изделия, техника и режимы, на которых будет выполняться сварка.
При толщине 1.5 мм до 3.5-4.0 мм процесс можно вести без разделки кромок. При толщине около 3 мм лучше использовать разделку кромок, для обеспечения полного провара.
Полярность – обратная («+» — на электроде; «-» — к изделию). Подробно о полярности можно прочитать тут.
Какими электродами лучше варить профильную трубу 1.5 — 3 мм
Сварочные электроды лучше использовать с рутиловым или основным покрытием. Для начинающих, по нашему мнению, лучшими являются электроды ОК-46, ОЗС-12, МР-3, имеющие в составе обмазки рутил. Он обеспечивает легкий поджег и устойчивое горение дуги. Для того чтобы правильно сварить конструкцию необходимо уделить особое внимание сборке.
Сборку конструкций в большинстве случаев производят на прихватках. Прихватки ставим по краям соединяемых деталей. После выполнения прихваток настраиваем сварочный ток на пробной детали. Для различных марок электродов эти параметры разнятся. На упаковке с электродами заводом изготовителем даются общие рекомендации их и применяем, выставляем значения силы тока.
Профильную трубу можно сваривать между собой как встык, в нахлест, так и под углом 90 градусов. Выполняя процесс на пробной детали, меняем параметр силы тока добиваясь оптимальной геометрии шва.
Металл не должен прожигается, а сварочная дуга должна устойчиво гореть и легко возбуждаться. К примеру, для электродов МР-3 диаметром 2,5 – 3 мм. Можно использовать сварочный ток в районе 75-80 А.
Режимы сварки, силу сварочного тока и размеры соединений нужно брать из техкарты. Если Вам необходимы техкарты, то можете написать нам, в форме обратной связи которая находится в самом низу страницы. Мы отправим Вам на вашу почту техкарты конкретно для вашего случая.
Чем меньше диаметр электрода, тем меньше сила тока, а следовательно изделие будет меньше греться. Рекомендуется при сварке тонких изделий использовать электроды как можно тоньше, для того чтобы не прожигать металл.
Как нужно варить профильную трубу чтобы не прожечь
После окончания подготовки, начинаем варить наше изделие. При толщине детали 1,5 мм необходимо начинать именно на прихватке, чтобы не прожечь тонкий металл.
Рассмотрим правильную последовательность как сварить тонкостенные детали из профильной трубы встык:
- Зажигаем дугу на прихватке;
- Ведем вдоль стыка на расстояние около 10 – 15 мм углом назад без колебательных движений и возвращаемся;
- Дугу делаем как можно короче, чтобы конец электрода отступал от расплава сварочной ванны не более чем на 1,5 мм. Это обеспечит лучшую защиту сварочной ванны. При прохождении процесса на короткой дуге снижается напряжение, следствием является уменьшенная температура расплавленного метала. Именно так нужно варить профильную трубу чтобы ее не повело.
- Подходя к концу стыка, нельзя просто оборвать дугу. Необходимо вернуться на металл шва миллиметров на 20 и там уже оборвать дугу. Если этого не сделать, то в конце шва будет кратер.
- Отбиваем шлак, удаляем брызги металла.
Использование прихваток
Если вы начинающий сварщик, то сварку профильной трубы инвертором для вас лучше вести с использованием дополнительных прихваток. Их необходимо сделать не только по краям, но и по одной прихватке в середине.
Как уже говорилось лучше применять электроды как можно тоньше: 2,0 — 2,5 мм. Если в процессе у вас дрожит рука и высота дуги колеблется, придерживайте электрод указательным пальцем левой руки. Так постепенно и можно научиться варить.
Для начинающих сварщиков в конце статьи очень полезные видео, посмотрите их. Еще один способ как Вам не прожечь профиль. Если металл все равно прожигается, для вас есть способ-лайфхак. Необходимо в трубу установить прямоугольник или квадрат из металла, подходящий по сечению. К примеру, для профиля 20х40 можно взять металл прямоугольного сечения 15х35.
После этого необходимо состыковать изделия между собой и начинать варить. Квадрат будет отводить тепло и деталь не будет прожигаться. Полезная хитрость для начинающего сваривать.
Как сварить профильную трубу толщиной 1.5 мм и более
Точно также, единственное отличие, что при толщине 3 мм и более, диаметр электродов будет больше. Также вам может помочь еще один способ –вополнения процесса с отрывом. При этом способе дуга также зажигается на прихватке, делается небольшая задержка и обрывается.
Далее дуга зажигается на заваренном участке, опять производится сваривание «точки» и снова обрывается. При этом способе сварочный ток может быть выше порядка 95 -115 А. Дуга лучше будет зажигаться, а электрод не будет прилипать.
Особенности сварки каркаса из профильной трубы
Каркасы из профильной трубы очень популярны. Они легкие, прочные, дешевые, просты и быстры в изготовлении.
Отличиями при сварке каркасов является пространственные положения сварных швов. Еще одна особенность — это деформации, которым подвержены все сварочные изделия. Сварные соединения применяемые для данного типа изделия регламентирует ГОСТ 5264. Наиболее часто используемые — стыковые С17, а также тавровые Т1.
Теперь про деформации и как с ними бороться. Очень часто бывает, что при сборке выявляется такой момент, что труба недостаточно качественно изготовлена, имеет не ровные боковые грани.

Это увеличивает зазоры при стыковке, а в процессе сваривания придется наплавить больше металла и сильнее нагреть изделие. Вот тут возникают сварочные деформации, профильную трубу «ведет». Чтобы конструкцию не повело и для снижения этих воздействий используют специальные приспособления кондукторы. Они фиксируют элементы конструкции не давая возможности отклонений от заданных размеров.
Использование кондукторов значительно увеличивает скорость и точность сборки изделий, что несомненно требуется при серийном изготовлении конструкций. Крупногабаритные конструкции необходимо жестко фиксировать к стапелю при помощи струбцин. Производится прихватка деталей по углам. Выполнение производится с противоположной стороны от установленных прихваток.
Начинаем варить с середины, постепенно продвигаясь к краям. При сваривании разнотолщинных профилей, зажигать дугу необходимо на более толстой трубе и переходить на более тонкую. Колебания можно совершать как круговые, так и зигзагообразные.
Вертикальный шов при сварке профильной трубы
Если необходимо красиво и качественно сварить профильную трубу в вертикальном положении – электрод держим углом вперед. Тем самым не давая вытекать расплавленному металлу за счет давления дуги. Если при этом свариваются детали с разной толщиной, то зажигание дуги производится на более толстой. Самая простая схема выглядит так:
- Зажигаем дугу на более толстой детали, процесс ведем снизу вверх;
- Ведем электрод углом вперед тем самым не давая вытекать металлу сварочной ванны;
- Перемещаем электрод на тонкую деталь (с минимальной задержкой на поверхности);
- Обрываем дугу (применимо на начинающих);
- Для более опытных перемещаемся на более толстую деталь только чуть выше совершая колебания электрода как бы зигзаг.

Сварка профильной трубы – Потолочное положение
При сваривании в самом не удобном положении, которое называется потолочное, методика всё та же что при вертикальном положении.
Начинающим сварщикам лучше использовать способ выполнения с отрывом. При этом способе выполняется как бы точками. Зажгли дугу, наплавили точку, обрываем. Если получается варить без отрыва, то лучше всего совершать кольцевые движения, не большого размера.
Угол электрода направляем на более толстую деталь. Сила тока в данном положении для способа с отрывом 75-95А, а в случае выполнения процесса без отрыва поменьше порядка 65-75.
Сварка профильной трубы под углом. Сварка горизонтальных швов.
В случае когда изделия расположенные под углом 90 градусов, друг к другу необходимо учесть несколько особенностей. Варить необходимо на вертикально расположенной трубе, так как теплоотвод у нее будет больше (в обе стороны от сварного шва). Это снизит возможность ее прожигания и уменьшит деформацию конструкции. Наклон электрода к вертикальной стойке.

Процесс с отрывом все как в предыдущем случае. Варим каждую точку с зажиганием дуги на предыдущей точке. При способе без отрыва, перемещать электрод необходимо вдоль стыка без колебаний (вперед-назад). Получаться поступательные движение к себе от себя и снова к себе. Данный метод подходит также для выполнения процесса под различными углами 45, 60, 90 градусов.
Сварочное оборудование для сварки профильной трубы
В большинстве случаев, когда конструкции варится с применением ручной дуговой сварки, сварочным аппаратом является инвертор. Инвертор это современный источник питания, имеющий малую массу и весьма широкий спектр возможностей.
Также используются сварочные генераторы, а также выпрямители, обеспечивающие проведение сварочного процесса на постоянном токе.
Для сварки полуавтоматом применяют аппараты состоящие из: инвертора, механизма подачи проволоки, сварочной горелки и газового оборудования.
Газовое оборудование в виде баллона с газом, редуктора, шланга и подогревателя не используется, если применяется порошковая проволока.
Для выполнения процесса в аргоне используются инверторы, а также выпрямители, применяется тоже газовое оборудование, что и для полуавтоматической. Процесс выполняют неплавящимся электродом из вольфрама. Электрод устанавливается в сварочную горелку, ей и выполняют сам процесс сваривания.
Для выполнения сварки профильной трубы своими руками требуется не так уж много знаний. Главное это желание решить поставленную задачу, а средств для этого много. В нашей статье мы рассказали о возможных способах, методах сварки профилей.
Видео – Как правильно сварить профильную трубу электросваркой
Если у Вас остались вопросы, то вы их можете задать в комментариях и наши эксперты помогут Вам.
Сварка профильной трубы для начинающих
В последнее время для сооружения беседок, теплиц и других малых архитектурных форм все чаще используют профильную металлическую трубу. Это и не удивительно, ведь получаемый каркас выходит очень прочным и легким, а главное стоит относительно недорого.
Однако, в процессе сварки возникают некоторые сложности, связанные с особенностями конструкции самой профильной трубы. Чтобы избежать неприятных моментов во время работы, лучше заранее изучить возможные проблемы и методы их устранения.
Основы сварки профильной трубы
Большинство профильных труб, представленных на отечественном рынке изготовлены из углеродистой стали с толщиной стенки от 0,8 до 2 мм. Это создает некоторые проблемы во время стыковки, так как в процессе сварки ее можно прожечь или даже деформировать. Для того, чтобы избавиться от этих проблем стоит учесть несколько простых рекомендаций:
настроить силу сварочного тока в диапазоне от 10 до 60 А;
использовать электроды диаметром до 2 мм;
стараться накладывать сварочный шов в один проход.
Еще одним немаловажным фактором является скорость сварки. Шов лучше всего закончить до того момента, когда кромки трубы начнут остывать. Это позволит улучшить прочностные характеристики стыка. Использование электродов с рутиловым покрытием позволяет формировать шов в несколько этапов.

Кроме того, при работе с профильной трубой не следует забывать об общих правилах сварки:
воздействие высоких температур может привести к деформации свариваемых изделий, что в случае с профильной трубой как нельзя актуально;
расплавленный металл может заполнять внутреннюю полость изделия. Это стоит учесть в случае, если необходимо обеспечить полое внутреннее пространство;
торцевая сварка увеличивает внутреннее напряжение, особенно в углах конструкции.
Способы соединения профильной трубы сваркой
Профильная труба может свариваться любым доступным способом, каждый из которых обладает своим набором достоинств и недостатков.
Ручная дуговая сварка
Одним из наиболее распространенных способов соединения профильных труб является ручная дуговая сварка. Она позволяет добиться отличного качества сварочного шва без использования дорогостоящего оборудования. Для выполнения работ необходимы:

сварочные инверторы

покрытые электроды

маски сварщика

вспомогательное оборудование
Достоинства и недостатки ручной дуговой сварки
Применение плавящегося электрода позволяет производить сварку в любых пространственных положениях и под необходимым углом.
Одним из недостатков такого способа сварки является умение сварщика правильно подобрать силу тока и диаметр электродов, а также выдержать необходимое расстояние для формирования дуги.
Сварка неплавящимся электродом в среде защитного газа
Чуть более дорогим, но не менее качественным способом изготовления каркаса из профильной трубы является TIG-сварка. За счет минимального расстояния между вольфрамовым электродом и свариваемой поверхностью, такой метод позволяет сделать более ровный шов. А применение инертного газа улучшает его прочностные характеристики.
Необходимый набор приспособлений включает в себя:
уголки, струбцины, центраторы.
Диаметр неплавящегося электрода подбирается в зависимости от стенки трубы. Так, например, при толщине стенок около 2 мм лучше использовать электрод диаметром 1 мм, а при их увеличении можно взять электрод 1,6 мм.
Сварка полуавтоматом
Еще одним популярным способом соединения профильной трубы является сварка при помощи полуавтомата MIG/MAG. Постоянная подача сварочной проволоки в сочетании с использованием защитного газа позволяет получить красивый, ровный и прочный шов. Однако, в силу громоздкости и более высокой стоимости оборудования, такой метод используется реже. Для сварки таким методом потребуется:
Следует помнить, что диаметр сварочной проволоки должен быть таким же, как и толщина стенок свариваемых изделий. Только в этом случае удастся получить качественное соединение.
сварочный полуавтомат MIG/MAG
сварочная проволока и баллон с защитным газом
средства индивидуальной защиты
вспомогательное оборудование
Газовая сварка
Газовая сварка основывается на подаче присадочного прутка в область, предварительно нагретую ручной горелкой. В результате этого он расплавляется и заполняет полость между деталями. Такой способ сварки требует большого уровня квалификации сварщика, так как велик риск того, что вместе с прутком оплавятся и края трубы.
Кроме того, из-за использования ацетилена и открытого пламени, такой способ является наиболее опасным.
Сварка профильной трубы инвертором

Рассмотренные способы сварки не лишены достоинств, однако наиболее простым и надежным способом сварки является ручная дуговая сварка при помощи инвертора. Одним из главных преимуществ является невысокая стоимость оборудования, возможность сварки в импульсном режиме, а также мобильность.
Особенностью применения ручной дуговой сварки является возможность сваривать трубы с различной толщиной стенок. Для тонкостенных изделий достаточно силы тока в 50 – 60 А, а для более толстых конструкций ее необходимо увеличивать.
Кроме того, в процессе оплавления электрода, из его оболочки выделяются газ, который сводит окисление сварочного шва к минимуму.
Сварочный инвертор БАРСВЕЛД Mini ARC-160 D (220 В)
Сварочный инвертор DENZEL DS-160 Compact (220 В)
Сварочный инвертор BRIMA HOBBY MMA-180 (220 В)
Сварочный инвертор РЕСАНТА САИ-160К (220 В)
Сварочный инвертор Аврора Вектор 1600 (220 В)
Электроды для сварки профильной трубы
Для изготовления профильной трубы наиболее часто используются низкоуглеродистые и углеродистые марки стали. Сварку таких металлов лучше всего производить электродами следующих марок:
АНО – 4. Одна из наиболее популярных марок электродов, которые используются для сварки изделий из углеродистых сталей. Использование рутиловой обмазки позволяет производить сварку в несколько заходов, а также облегчить первичный и повторный розжиг дуги;
УОНИ 13/55. Еще одна популярная марка электродов, позволяющая сформировать прочный и надежный шов;
МР – 3С. Применяются в случаях, когда металл шва будет испытывать повышенные статические и динамические нагрузки;
ОЗС – 12. Электроды с рутиловым покрытием, использование которых позволяет получить прочный шов.
Следует отметить, что новичку лучше выбрать электроды с рутиловым типом покрытия, так как они менее восприимчивы к воздействию влаги, а также характеризуются минимальным разбрызгиванием и легким розжигом дуги.
Тонкости сварки под углом 90 градусов
Несмотря ни на какие тренировки и идеальный глазомер, сварить две трубы под углом 90° не получится. Такая работа обязательно проводится на ровной поверхности, в несколько этапов с использованием дополнительного оборудования, а именно:
- края заготовок предварительно размечают и обрезают перпендикулярно центральной оси;
- при помощи угольников или упоров выставляется необходимый угол;
- производится черновая точечная сварка;
- вымеряется правильность выставленного угла.

Только после выполнения всех указанных этапов производится окончательная сварка.
Сварка каркаса своими руками
Во время сварки профильной трубы возникает неравномерный нагрев металла, который приводит к возникновению местных напряжений и, как следствие к деформации изделия. Чтобы избежать подобных дефектов, профессионалы рекомендуют использовать во время работы специальные приспособления – магнитные кондукторы. Они изготавливаются в виде шаблонов, которые фиксируют каркас изделия на протяжении всего процесса изготовления. Кроме того, их использование позволяет значительно ускорить процесс сборки.
Также не следует забывать об особенностях сварки в различных пространственных положениях.
Вертикальный шов При сварке в вертикальном положении электрод следует удерживать углом вперед. Это создаст необходимое давление и убережет расплавленный металл от вытекания. Розжиг дуги следует производить на более толстой заготовке, после чего стоит переходить к сварке, которую рекомендуют выполнять по направлению сверху вниз. Горизонтальный шов Горизонтальное расположение шва значительно облегчает процесс сварки. Хотя и в этом случае существует несколько нюансов, например, при неотрывном формировании шва, не стоит совершать колебательных движений электродом или, если шов накладывается на заготовки, расположенные под углом 90°, провар лучше делать на вертикально расположенной трубе. Это связано с тем, что у нее лучше теплоотвод, а значит риск деформаций меньше. Потолочный шов В своем роде это один из наиболее сложных типов швов. Новичкам лучше всего сваривать заготовки совершая небольшие круговые движения кончиком электрода, а шов при этом лучше всего делать прерывистым. Такой способ сварки поможет уберечь металл от прожога и перегрева.
Секреты сварки профильной трубы без прожогов
Основной причиной появления прожогов в профильной трубе является высокая сила сварочного тока. Следует помнить, что для сварки тонкостенных изделий следует выбирать минимальные значения. Кроме того, стоит придерживаться и других рекомендаций, а именно:
дуга должна быть короткой, то есть расстояние между электродом и свариваемой поверхностью не должно превышать 1,5 мм;
не обрывать дугу в конце стыка. Для этого лучше отвести электрод назад на 15 – 20 мм и только потом разорвать.
Сварка профильной трубы для начинающих

Сварка профильной трубы имеет некоторые особенности. Чтобы быстро освоить эту технологию, следует придерживаться рекомендаций опытных специалистов и некоторых правил. Об особенностях процесса подробно рассказывается в статье.
Металлопрокат уже давно и успешно применяется в строительстве. Один из наиболее востребованных видов металлического проката – профильная труба. Она незаменима в создании целого ряда конструкций: теплиц, разного рода опор, систем по отводу бытовых стоков, водоснабжения и каркасных строений. Столь широкое распространение материала вызвано следующими факторами:
- невысокая стоимость профиля;
- малый вес готовых конструкций и каркасов;
- длительный период службы;
- механическая прочность и надежность;
- устойчивость к деформациям;
- соответствие заявленных линейных параметров фактическим;
- ровная поверхность проката как внутри, так и снаружи.
Металлические конструкции чаще всего собираются с использованием сварочного оборудования. Далее речь пойдет о том, как лучше всего варить профильные трубы.

Как правильно соединять профильные трубы
Стенки профильных труб отличаются в зависимости от размера продукции и технических условий производителя. Большинство представленных на рынке материалов относятся к числу тонкостенных. И вот именно с таким профилем работать могут сварщики, имеющие за плечами достаточный опыт соединения заготовок с тонкими стенками. Сваривание тонких полок является непростым делом и вызывает затруднения в начинающих сварщиков. Процесс отличается особенностями. Вот основные из них:
- ток должен быть выставлен в диапазоне от 10 до 60А;
- лучше всего выбрать электроды диаметром 0,5-2 мм;
- сваривание деталей выполняется в один проход.
Качество сварного соединения отчасти определяется скоростью перемещения электрода вдоль стыка. Желательно закончить сваривать участок шва до того момента, когда начнут остывать кромки. С отрывом можно формировать шов в том случае, если используются рутиловые электроды.
Помимо этого, не стоит забывать общие правила сварки металлических заготовок, которые актуальны при работе с полками любой толщины:
- высокие температуры способны деформировать металлическую заготовку. Необходимо учесть, что профильные трубы больше подвержены деформации нежели круглые;
- расплав может вытекать внутрь трубы и заполнить все пространство между стенками. Поэтому нужно внимательно следить за тем, в каком состоянии находятся полости труб. Особенно, если требуется сохранить пустотелость;
- торцевое соединение способствует появлению статического напряжения в углах. Оно возникает в случае неравномерного прогрева металла или из-за неверно сформированных валиков на стыке.
Способы сварки
Существует несколько общепринятых способов соединения профильных труб. Далее детальнее будут рассмотрены наиболее распространенные варианты сварки данного вида проката.

Ручной дуговой сваркой
Наиболее распространенный способ сварки. Популярность вызвана рядом причин, среди которых основными являются:
- возможность выполнения работ в труднодоступных местах;
- невысокая стоимость сварочного аппарата;
- большой выбор расходных материалов и их доступность;
- простота использования;
- возможность формирования качественного соединения.
Для сварки труб потребуется сам сварочный аппарат, расходники, средства индивидуальной защиты, дополнительные принадлежности (молоточек, щетка и т.п.), приспособления для работы с трубами.
На приспособления необходимо остановиться подробнее. К ним, например, относятся магнитные уголки, позволяющие быстро выставить заготовки под прямым углом. Это могут быть специальные шаблоны, в том числе самодельные, которые дают возможность быстро установить детали в нужном положении или же зажимные устройства – струбцины, зажимы и т.п.
Если работа по сварке труб носит систематический характер, то стоит приобрести центратор. Это приспособление, позволяющее быстро и точно сопоставить торцы заготовок и зафиксировать их в нужном положении. То есть, не будет возникать никаких проблем, если требуется соединить две трубы по торцу. С помощью устройства заготовки легко выставляются по одной прямой без осевого смещения труб относительно друг друга.
Принято различать центраторы наружные и внутренние. Последние предназначены для работы с заготовками большого размера. Для домашней мастерской достаточно будет иметь центраторы-струбцины. Если приобретение такой оснастки не входит в планы, то ее можно изготовить самостоятельно из уголка и струбцин.

Ручная дуговая сварка отлично подходит для работы с трубами разного диаметра и сечения. Но при этом стенки заготовок не должны быть толще 4 мм. В противном случае высока вероятность образования непроваров и других дефектов. В большинстве случаев исключить брак можно при помощи предварительной подготовки толстостенных заготовок.
Перед началом работы торцы необходимо обезжирить и зачистить. Важно взять электроды оптимального диаметра. Если стенки имеет толщину меньше 4 миллиметров, то следует воспользоваться электродами 2-3 мм. Значение силы тока при этом установить 50-60А. сварочные работы могут выполняться в горизонтальном, вертикальном или нижнем положении.
Для улучшения качества и увеличения скорости работ, вы всегда можете воcпользоваться нашими верстаками собственного производства от компании VTM.
Электросваркой в защитной среде
Технология востребована и часто применяется в разных ситуациях. Работы выполняются с использованием неплавящихся электродов. Метод отлично подходит для сваривания тонкостенных заготовок. Предварительная подготовка поверхности стандартная: очистка и обезжиривание места соединения. Во время работы электрод нужно держать как можно ближе к ванночке. Металл проваривается лучше и шов получается более качественным при короткой дуге.
Подобрать диаметр электрода из вольфрама не составит никакого труда. Стержни толщиной 1 миллиметр используются в случаях, когда толщина стенок не превышает 2 мм. Если соединяемые полки будут толще, то следует отдать предпочтение электродам диаметром 1,6 мм. По такому же принципу выбирается и присадочная проволока. Она должна быть такой же по толщине, как и свариваемый материал или чуть-чуть толще. К примеру, когда стенки заготовок составляют 1 мм, то для них подойдет проволока диаметром 1-1,5 мм; а если 2 мм – 2-2,5 миллиметра.

Помимо расходных материалов для работы потребуется блок питания, а также инвертор, трансформатор либо иной источник питания. Кроме того, еще нужно иметь оборудование для подачи аргона или другого защитного газа.
Максимально допустимый расход инертного газа – не более 12 л за одну минуту. Сила тока выставляется в зависимости от толщины стенок профиля. Ее значение задается в диапазоне 50-120 А. Заканчивается сварочный процесс понижением напряжения. Газ перекрывается в последнюю очередь через 10-15 секунд после того, как прекратилась подача электричества.
Газовой сваркой
Для выполнения работ потребуется оборудование:
- горелка с редуктором;
- баллоны под ацетилен и кислород;
- шланги подачи газа;
- расходный материал.
Процесс ничем не отличается от других аналогичных действий. Зона сварки нагревается, а в нее подается присадочный пруток. Расходник плавится, а расплав заполняет место стыка. Проволоку или пруток следует перемещать исключительно по направлению стыка. Не следует допускать поперечных движений.

В зависимости от направления перемещения присадочного материала принято различать два метода сварки:
- слева-направо. Присадка перемещается вслед за горелкой. Преимущества способа состоят в том, что рабочая зона хорошо прогревается. Ничего не перекрывает специалисту обзор, и он визуально контролирует процесс. Благодаря этому, снижается расход газа и повышается производительность труда специалистов. Техника является оптимальной при сваривании заготовок толщиной от 5 миллиметров;
- справа-налево. Оптимальный вариант для соединения тонкостенных материалов. Вероятность того, что заготовки прогорят сведена к минимуму.
Контактной сваркой
Чаще всего технология используется на производстве. Ее применение в домашних условиях исключено из-за высокой стоимости оборудования и сложности самого процесса. Сваривание деталей осуществляется в результате высокого давления электродов на место сварки с одновременным прохождением через точку соединения напряжения. В результате металл плавится и образует однородную среду, которая после остывания становится монолитной. В результате соединение получается очень прочным и надежным. Для рабочего процесса присадочные материалы не требуются.
Сварка профильной трубы инвертором
Самым простым и надежным способом соединения профильной трубы является дуговая сварка. Технология активно используется и на производственных участках, и в домашних условиях. Популярность метода обоснована многими причинами, среди которых важное место занимает невысокая стоимость, малый вес и компактность оборудования. Для новичков инвертор станет наиболее приемлемым вариантом, поскольку такие установки дают возможность задействовать импульсный режим.
Оборудование инверторного типа подходит для работы с заготовками разной толщины. Если стенки тонкие, то требуется выставить ток силой 50-60 Ампер. В случае соединения заготовок с более толстыми стенками силу тока желательно увеличить.

Электрическая дуга разжигается путем прямого контакта между электродом и рабочей поверхностью. При возрастании температуры начинает гореть обмазка и плавиться сердечник. Часть флюса тоже переходит в жидкое состояние и наполняет ванночку. Другая же часть испаряется, образуя облако защитного газа. В результате расплав не контактирует с атмосферной влагой. Благодаря этому образуется незначительное количество оксида металла. Следовательно, качество сварного шва выигрывает.
Основные достоинства инверторной сварки:
- электроды не прилипают к металлическим заготовкам;
- возможность работать с постоянным током, что гарантирует стабильное горение электрической дуги.
Какими электродами варить профильную трубу
Профтруба производится из углеродистой или низкоуглеродистой стали. По этой причине для сварочных работ лучше всего подходят электроды таких марок:
- АНО-4. На сегодняшний день, пожалуй, наиболее распространенный вид расходных материалов. Среди преимуществ продукта следует выделить несколько моментов. АНО-4 не требуется обязательная прокалка перед использованием. Они универсальны и подходят для работы с оборудованием разного типа.
- МР-3С. Применяются намного реже. Чаще всего востребованы в случаях, когда к сварочному шву предъявляются повышенные требования.
- УОНИ-13/55. Выбор профессионалов. Позволяют сформировать прочное сварное соединение.
- ОЗС-12. Качество соединения получается очень хорошим. Имеют существенный недостаток – чувствительны к повышенной влажности.

Для новичков желательно отдать предпочтение расходным материалам марок ОК-46, ОЗС-12, МР-3. Состав обмазки данных продуктов включает рутил, что облегчит работы на начальном этапе и позволит создать качественное соединение. Рутиловые электроды известны тем, что легко поджигаются на любом этапе работы, устойчивы к влаге и хорошо держат дугу.
Сварка встык
Если тавровое соединение даже начинающим специалистам дается достаточно легко, то торцевое соединение является сложным процессом. Новичкам сложно сварить профильную трубу встык. Советы от опытных исполнителей облегчат выполнение задачи:
- Следует прихватить заготовки по углам сечения. После этого нужно проверить стыковку, устранить погрешность и можно после этого приступать к обварке по периметру.
- Заготовки с тонкими стенками следует соединять за один проход. Толстостенные можно сваривать в два и больше проходов.
- Дугу необходимо вести с такой скоростью, чтобы избежать проседания металла и в то же время кромки заготовок должны оплавиться.
- Заканчивать работу необходимо так, чтобы край шва совпадал с первым нахлестом.
Сварка труб со стенками толщиной до 2 мм
Работать с металлами малой толщины сложно и очень трудоемко. Но если правильно подбирать расходные материалы, то многих проблем удастся избежать. Как показывает практика, оптимальным выбором в таком случае станут электроды диаметром 1,5-2 мм.
Электрическую сварку рекомендуется использовать только уверенным в себе опытным специалистам. В электродуговой сварке важно правильно выбрать режим работы. А сделать это без опыта будет крайне сложно. В любом случае сила тока не должна превышать порог в 60 ампер. В подборе электродов желательно отдать предпочтение маркам АНО-21 или МР-3С.
В соединении тонкостенного проката можно применять разные методы работы. Новички предпочитают сначала прихватить заготовки, то есть выполнить работу точечным способом. Поэтому для них оптимальным оборудованием станет инвертор.

Многие специалисты не советуют в таких операциях прибегать к газосварке. Высока вероятность деформации или прожога тонкостенного материала.
Как сварить профильную трубу под 90 градусов
Идеально прямой угол сварного соединения, как правило, получается после длительных тренировок и практики. Независимо от опыта специалиста нельзя получить нужный результат, если не следовать требованиям технологического процесса. Есть несколько важных моментов, которые помогут выдержать угол 90 градусов:
- трубы нужно правильно и аккуратно обрезать;
- стыковать и прихватывать заготовки необходимо на ровной поверхности;
- фиксировать детали нужно с использованием специальных инструментов, позволяющих выдержать угол в 90 градусов – угольников, косынок, распорок и т.п.;
- работы выполняются поэтапно. На первой стадии заготовки прихватываются (так называемое, черновое соединение). Угол проверяется и если все в норме, то выполняется окончательная сварка заготовок.
Особенности сварки каркаса из профтрубы
Прочные, легкие, недорогие – это некоторые из достоинств каркасов, выполненных их профильных труб. Они востребованы и применяются в самых разных целях.
Особенность создания таких конструкций – это высокая вероятность деформаций заготовок и разнообразное пространственное расположение швов. Чаще всего дефекты возникают из-за неровностей на боковых гранях труб. Заготовки в таком случае не стыкуются ровно. Приходится наплавлять больше металла. А это в свою очередь приводит к перегреву деталей.
И как результат – сварочная деформация. Профильную трубу ведет. Чтобы этого не случилось при сваривании используются специальные шаблоны, называемые кондукторами. Они фиксируют положения заготовок и те остаются в таком положении до завершения процесса. Применение кондукторов в значительной степени увеличивает скорость сборки конструкций. Особенно важно их использование в серийном производстве.

Крупногабаритные изделия нужно крепить к стапелю. Для этого лучше всего подходят струбцины. Сначала детали прихватываются по углам, а после этого они свариваются в противоположной от места прихвата стороне. Формирование шва начинается от середины и постепенно продвигается к краю. В случаях, когда соединяются заготовки разной толщины, то разжигать дугу следует на более толстой и после этого переходить на тонкую. Колебательные движения могут быть круговыми или зигзагообразными.
Сварка профтрубы
Вертикальный шов
При выполнении работы электрод необходимо держать углом вперед. В таком случае расплав не будет вытекать из ванночки из-за давления дуги. Порядок работы следующий:
- Дуга разжигается на более толстой заготовке (если соединяются детали со стенками разной толщины). Электрод перемещается снизу-вверх.
- Удерживать стержень нужно углом вперед, чтобы препятствовать вытеканию расплава из ванночки.
- После минимальной задержки электрод перемещается на деталь, имеющую тонкие стенки.
- Дальнейшие действия зависят от уровня мастерства специалиста. Новички, как правило, обрывают дугу и переходят выше по стыку. А более опытные сварщики, совершая колебательные движения, продолжают формировать шов.
Потолочное положение
Методика остается такой же, как и в формировании вертикального шва. Начинающие сварщики могут прибегнуть к более простому способу с отрывом электрода. Заготовки свариваются как бы точками. Зажгли дугу, наплавили соединение, оборвали. Если же получается ложить шов без отрыва, то лучше всего делать кончиком стержня круговые движения небольшой амплитуды.

Угол должен быть направлен в сторону более толстой заготовки. Сила тока выставляется в зависимости от метода работы. С отрывом электрода – 75-95А, без отрыва – 65-75А.
Горизонтальный шов
В ситуации, когда заготовки расположены под углом 90 градусов, нужно учесть несколько факторов. Варить желательно на вертикально расположенной трубе, так как у нее будет большим теплоотвод. Благодаря этому снижается вероятность деформации заготовки или прожига ее стенок. Наклонять электрод следует к вертикально расположенной стойке.
Формирование сварного шва с отрывом выполняется точно так же, как и в предыдущих случаях. Если же выбрана техника без отрыва, то электрод перемещается вдоль линии стыка без каких-либо колебательных движений. Технология подходит для сваривания заготовок, расположенных под другими углами – 45, 60 и т.п. градусов.
Оборудование и приспособления для сварки профильных труб
По большей части, если речь идет о ручной дуговой сварке, то в качестве источника тока выступает инвертор. Он обладает большим количеством возможностей, компактными размерами и скромным весом. Помимо инверторов нередко применяются выпрямители или генераторы, способные давать постоянный ток.
Сварка полуавтоматом выполняется при наличии комплекса оборудования, состоящего из:
- инвертора;
- устройства непрерывной подачи расходного материала;
- газового оборудования – баллоны, шланги, редукторы и т.д.;
- газовой горелки.
В случаях, когда планируется использование порошковой проволоки, газовое оборудование не требуется.

Сварка в среде защитного газа выполняется с помощью инвертора или выпрямителя. Используется также газовое оборудование (точно такое же, как и для полуавтоматической сварки), обеспечивающее подачу в рабочую зону инертного газа. Для работы потребуется неплавящийся вольфрамовый электрод. Он устанавливается в горелку и ей же выполняются сварочные работы.
Что делать, чтобы избежать прожига стенок?
Такие дефекты возникают при работе с тонкостенными заготовками. Избежать такой проблемы можно путем выбора электрода. Новичкам лучше всего остановить свой выбор на расходных материалах диаметром не больше 1,5 миллиметра. Второй очень важный нюанса – это минимально допустимые значения силы тока. Также важно выбрать обратную полярность подключения.

Прожечь стенку профтрубы можно из-за неверно выбранного способа сваривания. Чтобы такого не произошло, желательно придерживаться такой последовательности действий:
- дуга разжигается на прихватке;
- электрод проводится вдоль стыка на расстоянии 10-15 мм углом назад
- колебательные движения исключены;
- дугу необходимо сделать как можно короче. Ее удаление от расплава не должно превышать 1,5 мм. При короткой дуге меньше напряжение, а соответственно, и температура расплава;
- нельзя обрывать дугу в конце стыка. Нужно вернуться назад на 15-20 мм и уже в этом месте убрать электрод от стыка;
- убирается шлак и брызги расплава.
Рекомендации от опытных мастеров
Специалисты, имеющие большой опыт работы в данной области, готовы поделиться секретами. Они помогут новичкам избежать досадных ошибок и быстрее научиться сваривать профильные трубы:
- Выбирать температурный режим следует, ориентируясь на толщину стенок. Это позволит исключить прожиг или деформацию металла.
- Когда свариваются проводящие магистрали (канализация, водопровод и т.д.), нужно следить, чтобы расплав не попадал внутрь трубы. Иначе возможно засорения участка магистрали и снижение ее пропускной способности.
- При торцевом соединении профильной трубы на ее углах возникает высокое напряжение.
- Практиковаться лучше на ненужных отрезках труб.
Соблюдение рекомендаций и технологических требований позволит начинающему сварщику быстро освоить процесс сварки профильных труб.
Сварка профилей квадратного сечения
Так называемая профильная труба получила достаточно широкое распространение в различных областях. Она используется в строительстве и создании металлоконструкций, прокладке трубопроводов, изготовлении декоративных изделий (в том числе мебели). Во всех сферах применения требуется сварка профильной трубы. Особенностью этого процесса является различие формы сечения и применяемой стали для их изготовления.

Способы и методы сварки
Все профильные трубы изготавливают из стали, которая применяется для изготовления аналогичных изделий круглого сечения. К ним применимы такие же технологии соединения. Наиболее распространёнными считаются следующие виды сварки:
- электродуговая (плавящимся или неплавящимся электродом);
- газовая.

Два этих метода реализуются с применением различных сварочных аппаратов.
Сварка инвертором
Такой электросварочный аппарат получил своё название благодаря процессу преобразования стандартного переменного напряжения 220 В частотой 50 Гц в напряжение постоянного тока. Сварка профильной трубы инвертором считается наиболее простым и надёжным способом соединения двух заготовок. Основными преимуществами используемого агрегата считаются:
- хорошо отработана методика проведения работ;
- применим для начинающих сварщиков;
- исключает залипание электродов;
- обеспечивает высокое качество дуги;
- удаётся получить хорошее качество шва;
- все элементы сварочного аппарата доступны для применения даже для домашней мастерской;
- широкая область применения для сварки металлических конструкций.

Его применяют для производства каркаса из профильных труб толщиной от 2 мм. Используя этот метод из профильной трубы можно получить основу для теплиц или мебели.Свариваемыми элементами могут быть заготовки любой длины.Инвертор позволяет сваривать заготовки из различных марок металла с применением соответствующих электродов. В зависимости от толщины стенки, размера профиля трубы выбирают инверторные аппараты, способные обеспечить необходимый режим протекания процесса. Применение инверторных агрегатов используется для прокладки трубопроводов, как внутри, так и снаружи помещения. Благодаря универсальности инверторных аппаратов можно производить сварку под любым необходимым углом. Одним из оптимальных режимов считается работа под углом 90 градусов. В этом случае необходимо применять инструменты и приспособления, обеспечивающие сохранение вертикальность угла в течение всего периода работы. Для получения профиля заданной конструкции с применением трубы 2 мм необходимо аккуратно работать электродом, чтобы не допустить повреждения края заготовки и тем более прожога.
Газовая сварка
Для создания необходимой температуры в месте соединения применяется смесь газов. Реализация этого метода осуществляется с применением следующего оборудования:
- редуктора;
- кислородного и ацетиленового баллонов;
- горелки;
- набора соединительных шлангов;
- прутков для обеспечения сплавления двух краёв деталей.
Сущность метода заключается в создании в районе рабочей зоны (края металла с присадкой) необходимой температуры для их плавления. Это производиться при горении смеси кислорода и ацетилена. Присадка плавится и заполняет рабочую зону, формируя сварной шов. В газовой сварке различают два метода. Они определяются направлением движения горелки. Первый – слева направо. Второй наоборот, справа налево. Каждый из них имеет свои достоинства и недостатки.
Контактная сварка
Этот тип соединения применяется на крупных предприятиях, когда необходимо обеспечить большое количество изготавливаемых конструкций. Контактный способ предполагает наличие дорогого оборудования. Сложность процесса производства таких работ требует высококвалифицированных специалистов. Сущность метода заключается в создании высокого давления на электроды без применения присадочных материалов.
Электродуговая сварка
Такой вид сварки использует следующие методы:
Она позволяет сваривать профильные трубы различных размеров. Для этого необходимо выполнить определённую последовательность работ.
- Подготовить концы труб. Они должны быть зачищены (удаляется, грязь, ржавчина и старая краска). Непосредственно перед началом работы поверхность обезжиривают.
- Выбрать электроды, соответствующие типу проводимых работ.
- Используя специальное оборудование снять фаску. Будет формироваться более ровный шов.
- Технологический процесс зависит от толщины стенки. Тонкие трубы соединяют одним слоем, чтобы не допустить прожога. Элементы с толстыми стенками варят в несколько слоёв, для увеличения жёсткости соединения. Кроме учёта этих особенностей необходимо выбрать скорость прохода электродом.
- Выбираемый режим зависит от параметров подаваемого тока. Его величина не должна превышать 90А. Полярность напряжения зависит от решаемых задач.
- После проведения сварочных работ необходимо аккуратно удалить образовавшийся на поверхности шва шлак. После этого профессионалы советуют провести антикоррозийную обработку.

При правильном выполнении предъявляемых требований получают надёжный и красивый шов.
Выбор режимов сварки
Качество ожидаемого шва во многом зависит от правильности установки параметров режима. Его выбор предполагает уточнение следующих параметров:
- какие электроды планируется применять для работы (их характеристики и диаметр);
- значения параметров подаваемого тока (в том числе и его тип: постоянный или переменный);
- напряжение сварочной дуги;
- скорость протекания процесса;
- количество проходов, необходимое для заполнения шва.
Во многом качество соединения зависит от того какими будут выбраны эти параметры. В зависимости от марки металла, из которого изготовлена труба и толщины её стенок, выбирают какими электродами производить соединение. При правильном выборе режима сварки шов будет хорошим и надёжным.
Выбор электродов для сварки профильной трубы
От правильного выбора электродов для сварки профильных труб во многом зависит качество проведенных работ и надёжность полученного соединения. Для сварки профильных труб профессионалы рекомендуют следующие электроды:
- АНО-4 (отличаются своей универсальностью, что позволяет применять их в различных агрегатах);
- УОНИ-13/55 (в основном применяются сварщиками профессионалами, обладающими высокими навыками, в том числе профильных труб);
- МР-3С (обеспечивают наивысшее качество шва);
- в отдельных случаях могут применяться электроды ОЗС-12 (они обеспечивают приемлемое качество шва, но обладают слабой устойчивостью к повышенной влажности).

Многообразия форм и материалов у профильных труб требует тщательный подход к выбору, какими электродами варить профильную трубу. При выборе электродов следует пользоваться существующей справочной информацией, рекомендациями опытных сварщиков.
Технология сварки профильной трубы
Наибольшее распространение получили отработанные технологии: электродуговая, газовая и контактная сварка. Это возможно благодаря тому, что практически каждая заготовка изготовлена из низколегированной или углеродистой стали. Каждая из этих технологий предполагает применение соответствующего оборудования и способов соединения и позволяет получить надёжный шов и создать новый профильный элемент конструкции.
Сварка встык
Для увеличения длины конструкции, делается сварка профильной трубы встык. Основной проблемой такой операции является соблюдения точной стыковки торцов обеих заготовок. С этой целью изготавливают специальные прихватки, которые крепятся по всем углам. После фиксации производят наложение шва по периметру стыка. Для изделий с толстыми стенками такую обварку проводят дважды, что обеспечивает надёжность шва.

Сварка тонкой профильной трубы
Особой аккуратности и хороших навыков требует работа по соединению тонкостенных труб. Эта операция достаточно трудоёмкая и сложная. Успешно решить эту задачу можно используя тонкий электрод. Его диаметр варьируется от 1,5 до 2 мм. Наиболее приемлемыми считаются электроды марок АНО-21 или МР-3С. Электронная схема аппарата должна обеспечивать силу тока, не более 60 А.Профессионалы советуют применять технологический приём сварка точками (с отрывом).
Сварка профильной трубы под 90 градусов
Во многих конструкциях требуется произвести соединение деталей под прямым углом. Эта задача легко решается, если следовать простым рекомендациям, разработанным опытными сварщиками:
- сварка профильной трубы под 90 градусов начинается с точной разметки углов среза;
- провести точный срез (его можно произвести на ровной поверхности с фиксацией заготовки);
- применять готовые шаблоны и профессиональные угольники;
- процесс сваривания разделить на несколько этапов (сначала произвести черновое сваривание, затем произвести проверку и убедиться, как точно выдержан заданный угол, затем произвести чистовую сварку).
Соблюдение этих советов позволит получить прямой угол.
Как не прожечь трубу во время сварки
Это негативное явление возникает при работе с тонкостенными заготовками, толщина которых не превышает двух миллиметров. Чтобы не допускать этого, необходимо применять тонкие электроды. Кроме этого при установке режимов сварки следует понизить величину тока до минимальных значений. Неопытным сварщикам необходимо изучить разработанные инструкции для работы с тонкостенными изделиями.
Сварка профильной трубы инвертором

Профильная труба востребована для создания легких и прочных конструкций из металла. Это могут быть разнообразные каркасы, обрешетки и целый ряд других несущих оснований. Особенность проката заключается в его сечении: оно не круглое, как у большинства труб, а прямоугольное или квадратное. В силу этих обстоятельств сварка профильной трубы имеет свои особенности. Их обязательно нужно учитывать, чтобы получить качественный шов.
Особенности работы с профильной трубой
Профтруба производится из углеродистой или нержавеющей стали путем литья с последующей формовкой. По сути, она является особым видом металлопроката, сечение которого варьируется в широком диапазоне значений: от 10 до 500 мм. Это дает возможность выбрать оптимальную по размерам трубу для конкретной работы с учетом предполагаемой нагрузки.
Трубный прокат представляет собой особую категорию металлопродукции, которая востребована в создании легких и прочных металлоконструкций по чертежу или без. Основным преимуществом материала является:
- небольшой вес, что позволяет минимизировать издержки на создание, транспортировку и монтаж конструкции;
- большой выбор размеров и сечений;
- стандартные размеры типовых изделий. Их торцевание и стыковка не вызывает особых сложностей;
- унифицированная толщина стенок;
- ровная и гладкая поверхность снаружи и внутри.
Сваривание профтрубы стало основой изготовления поликарбонатных теплиц, декоративных опор для заборов, гаражей, ворот, навесов; а также разного рода коммуникационных магистралей.

Приступая к свариванию профильных труб следует ознакомиться с особенностями работы с таким материалом. В противном случае не стоит рассчитывать на отменный результат. А исправлять ошибки придется методом проб, что забирает время и требует дополнительных вложений.
Сварка профильной трубы инвертором
Перед началом работы необходимо принять во внимание общие сведения:
- при температурном воздействии профильные трубы деформируются намного больше, нежели круглые;
- расплавленный металл может попадать во внутренние полости заготовок. Если важно сохранить конструкцию пустотелой, то необходимо контролировать данный процесс. В противном случае расплав может просто перекрыть канал;
- выполняя работы по торцевому соединению заготовок нужно учесть, что в силу неравномерного нагрева или же по причине неправильной формовки валиков на углах конструкции может образоваться высокое напряжение.
Стенки металлопроката делаются разной толщины. И если толстые стенки не вызывают никаких проблем, то сваривание тонкостенных труб требует специальных навыков. Работая инвертором, следует учесть такие моменты:
- металлопрокат следует сваривать при силе тока от 10 до 60 Ампер;
- для работы с тонкостенным прокатом подбираются электроды диаметром 0,5-2 мм. Расходники большего размера не подходят;
- шов делается за один проход;
- скорость сваривания во многом влияет на качество сварного соединения;
- сварка профиля должна быть завершена еще до того момента, когда успеют остыть кромки профиля.

Электроды для сварки профильной трубы
Для получения хорошего результата при работе с профильной трубой необходимо правильно выбрать толщину расходного материала. Очень тонкий электрод – это потенциально нестабильное горение электрической дуги. Толстый же расходник легко может прожечь стенку трубы.
Подбор диаметра присадочной проволоки основывается на толщине стенок заготовок. Практика показывает, что:
- если толщина стенок трубы до 2 мм, то оптимальными будут электроды диаметром 1,5 миллиметра;
- толщина стенок 2- мм – электрод «двоечка»;
- «четверкой» стоит запасаться для работы с профильными трубами, стенки которых имеют толщину 4-6 миллиметров.
Важно учесть, что электроду существуют двух типов: неплавящиеся и плавящиеся. Первые применяются только в сочетании со специальными присадками, выполненными из сплава латуни, олова или иных мягких металлов с фосфатами.

Сварка труб электродуговой сваркой
Для сваривания профильных труб электродуговой сваркой необходим минимальный опыт исполнения подобного рода работ. Оборудование дает возможность положить шов даже в самых труднодоступных местах, без проблем соединяет стенки любой толщины и профиль любого сечения. Нужно обратить внимание на то, что при толщине стенок свыше 4 мм требуется предварительная подготовка кромок. Можно прибегнуть к любому методу соединения: встык, внахлест, под углом, тавровое наложение.
При изготовлении ферм специалисты советуют швы размещать в нижней позиции, если этому не препятствуют условия выполнения работ. Желательно готовить конструкции из металлической профтрубы в специальных просторных помещениях. Помимо большого объема такие помещения должны иметь и достаточной большой проем (ворота), через который можно вывозить готовые изделия.

Торцы соединяемых труб нужно предварительно зачистить и обезжирить. Тогда обеспечивается максимальное сцепление металла и расплава. Для подготовки кромок толщиной 4 и более миллиметра используется фаскосниматель. В таком случае можно формировать швы в несколько слоев, что дополнительно придаст ему прочности, надежности и долговечности. Более тонкий металлопрокат проваривается за один проход. Важно при этом обеспечить полную неподвижность заготовок.
В случаях, когда металл имеет толщину более 10 мм, специалисты рекомендуют выполнять работы в несколько этапов. Изначально делаются прихватки деталей в разных местах. После этого выполняются сварочные работы в полном объеме. Скорость проводки электрода напрямую зависит от того, насколько быстро плавится металл. Нельзя допускать протекания расплава внутрь металлопрофиля. Если вести электрод быстро, то стенки не успеют нормально прогреться и это ослабит соединение. Если же делать это медленно, то возможно прогорание металла.
При выборе режима дуговой сварки учитывается полярность, сила тока и напряжение, диаметр расходного материала. Сила тока выставляется в диапазоне значений 20-90А в зависимости от сечения электрода. К примеру, если предвидится использование электродов малого диаметра, то потребуется в настройках выбрать обратную полярность и постоянный ток.

На поверхности сварного соединения образуется шлак. Его нужно периодически удалять специальным молоточком. Очищенный шов сохранит свою надежность и прочность намного дольше, если очищенную от шлака поверхность обработать специальными антикоррозийными составами. Суть вопроса заключается в том, что горячий чистый металл более подвержен коррозии. И если он будет вступать в реакцию окисления, то заметно потеряет в прочности. антикоррозийная обработка занимает совсем немного времени, но существенно продлевает срок службы сварного соединения.
Сварка труб газосваркой
Специалисты реже соединяют трубы газовой сваркой, предпочитая использовать электродуговую. Причина заключается в том, что использование газосварочного аппарата влечет удорожание работ, более опасен из-за ацетилена и требуется основательная подготовка специалиста. Тем не менее, газовые установки тоже используются в таких работах. И связано это, прежде всего, с невозможностью подключения к сети энергоснабжения.

На практике есть две методики использования газосварочного оборудования:
- Сварщик перемещает присадочный материал вслед за горелкой по направлению слева-направо. Такую технологию принято называть «правой». Достоинства метода заключаются в отличном прогревании соединяемых материалов и отличной видимости рабочей зоны. В результате снижается расход газа и повышается производительность мастера. Однако такой способ работы приемлем для труб с толщиной стенок от 5 и выше миллиметров.
- «Левый» способ характеризуется тем, что присадочный материал перемещается впереди горелки по направлению справа-налево. Он востребован при работе с тонкостенными трубами.
Принято различать несколько этапов сварки профильных труб с помощью газовой горелки. Изначально потребуется приобрести материалы:
- баллоны с кислородом и ацетиленом;
- присадочный материал;
- редуктор;
- горелку газовую с наконечниками;
- флюс;
- шланги подачи газа.
Нужно обратить внимание на то, что газовая установка непригодна для использования, когда требуется варить тонкостенную профильную трубу. Металл будет слишком быстро плавиться и герметичность стыка будет сомнительной.

На первом этапе нужно подготовить поверхность: обезжирить и очистить от посторонних включений. Заготовки прочно фиксируются на рабочем столе. Края обрабатываются пастообразным флюсом, который предотвращает окисление металла в процессе сварки. Опытные сварщики рекомендуют делать скосы на кромках труб под углом 30 градусов. Это позволит сделать несколько сварных швов высокого качества.
Пламя образуется в результате горения смеси кислорода и ацетилена. На стык подается присадочный материал и перемещается впереди пламени горелки. Температуры горелки достаточно для того, чтобы расплавить и присадку, и металл заготовок. В результате расплавы соединяются, образуя сварной шов. Перемещать горелку следует справа-налево. Обратное направление применяется в том случае, когда стенки трубопроводов толстые. Проволока в этом случае подается вслед за горелкой, а не впереди ее. Очень важно для качественной сварки выбрать оптимальный по диаметру электрод.

В процессе работы необходимо контролировать геометрию конструкции. Из-за высокой температуры горелки легко допустить ошибку и нагреть одну сторону сильнее, чем другую. Это может нарушить симметричность расположения заготовок. Поэтому нужно внимательно следить за этим и при необходимости исправлять ситуацию.
Тонкости сваривания профильной трубы
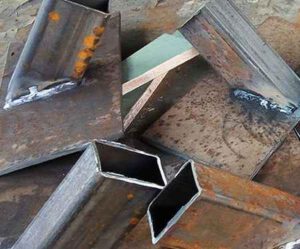
Хитрости при сварке профильной трубы для начинающих
Профильная труба очень популярный металлопрокат. Она используется для сборки самых различных металлоконструкций. А поскольку сварка признана одним из лучших способов соединения металлов, то, без неё никак не обойтись.
Какие трудности при сварке профильной трубы возникают? Во-первых, очень часто при нагреве профильную трубу ведёт намного больше, чем обычную, круглую трубу. В результате меняется геометрия всей конструкции, что приводит к серьёзным деформациям.
Во-вторых, на углах профильной трубы в месте сварочного шва возникает серьёзное напряжение, что нередко приводит к разрывам соединения. Также, просвет профильной трубы внутри может быть заплавлен металлом, и это важно учитывать, если нужно, чтобы изделие оставались пустотелым внутри.
Как правильно варить профильную трубу? Какими хитростями пользуются опытные сварщики?
Технология сварки профильной трубы
Само собой разумеется, что успех проделанной работы зависит не только от правильности выбора расходных материалов, настроек инвертора, и некоторых других особенностей сварки. Варить профильную трубу лучше на небольших токах, чтобы сильно не расплавлять металл. Ни о какой газовой сварке речи идти и не может, только ручная дуговая сварка.
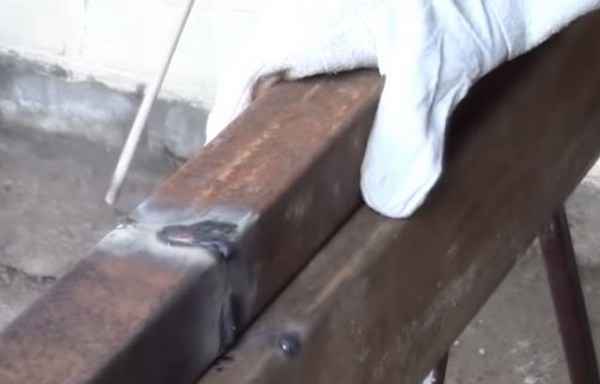
Электроды можно использовать диаметром 2-3 мм. Для каждого из них выбирается свой определённый сварочный ток. Для электродов диаметром до 2 мм, значения сварочного тока должны быть не более 50 ампер. Если используются электроды 3 мм, то сварочный ток должен быть выше, но не более чем 100 ампер.
В большинстве случаев ток для сварки выбирается экспериментальным путём. Здесь все зависит не столько от инвертора, сколько от рабочего напряжения в электросети.
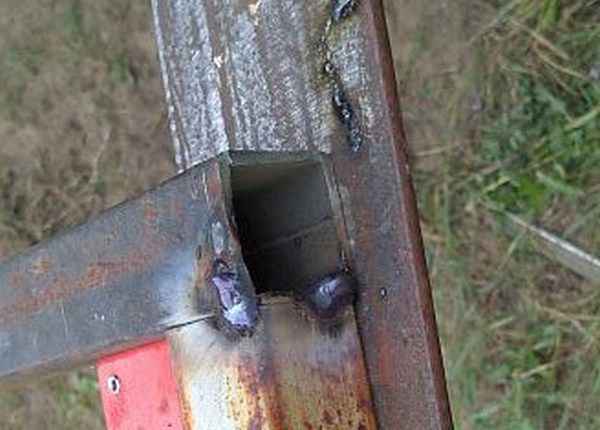
При этом многое зависит и от качества подготовительных работ. Поэтому для начала следует осуществить подготовку перед сваркой.
- Подогнать профильную трубу по размерам металлоконструкции. Сделать подрезку и подгонку деталей. Резать трубу рекомендуется болгаркой или сабельной пилой, но никак не при помощи сварочного аппарата.
- Важно выровнять стыки профильных труб и максимально подогнать их. Обычно именно из-за этого и ведёт всю конструкцию. Также следует уделить должное внимание подготовке и очистке металла от ржавчины. Кромки труб должны быть ровными, а зазор между ними — минимальным.
- Только после этого свариваемые детали нужно уложить и зафиксировать точно так, как они и будут находиться в готовой конструкции.
Снимать струбцины или магнитные крепежи можно только после того, как сварка будет завершена, а стыки полностью остынут.
Хитрости сваривания профильной трубы
Итак, все подготовлено, и конструкция из профильной трубы уложена должным образом. Теперь можно приступать к свариванию деталей.
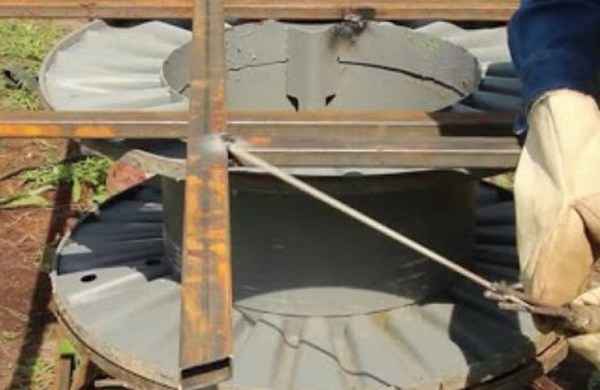
Для этого сначала:
Рекомендуется прихватить профильную трубу в нескольких местах, и только потом полностью обваривать. Обычно пяти точек на гранях вполне достаточно, чтобы зафиксировать конструкцию. Наплавляя металл в одном месте больше, а в другом меньше, можно добиться выравнивание деталей. Также, контролировать положение можно не слишком сильным постукиванием молотка по заготовке.
Затем необходимо проварить стыки профильных труб, таким образом, чтобы на них образовался ровный, и не слишком высокий валик из расплавленного металла.
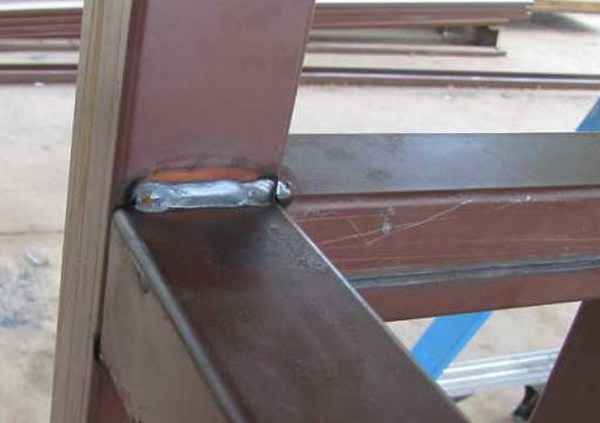
При этом важно следить за тем, чтобы плавились лишь кромки заготовок, а металл не стекал вниз. Для этого ведём короткую дугу, таким образом, чтобы металл не слишком сильно расплавлялся. Сразу же разрываем её и постепенно двигаемся по стыку.
Если варится толстостенная труба, то, рекомендуется использовать сварку в несколько проходов. При этом второй проход следует выполнять в противоположном направлении предыдущему проходу.
Сварка профильной трубы для начинающих
В последнее время для сооружения беседок, теплиц и других малых архитектурных форм все чаще используют профильную металлическую трубу. Это и не удивительно, ведь получаемый каркас выходит очень прочным и легким, а главное стоит относительно недорого.
Однако, в процессе сварки возникают некоторые сложности, связанные с особенностями конструкции самой профильной трубы. Чтобы избежать неприятных моментов во время работы, лучше заранее изучить возможные проблемы и методы их устранения.
Основы сварки профильной трубы
Большинство профильных труб, представленных на отечественном рынке изготовлены из углеродистой стали с толщиной стенки от 0,8 до 2 мм. Это создает некоторые проблемы во время стыковки, так как в процессе сварки ее можно прожечь или даже деформировать. Для того, чтобы избавиться от этих проблем стоит учесть несколько простых рекомендаций:
настроить силу сварочного тока в диапазоне от 10 до 60 А;
использовать электроды диаметром до 2 мм;
стараться накладывать сварочный шов в один проход.
Еще одним немаловажным фактором является скорость сварки. Шов лучше всего закончить до того момента, когда кромки трубы начнут остывать. Это позволит улучшить прочностные характеристики стыка. Использование электродов с рутиловым покрытием позволяет формировать шов в несколько этапов.
Кроме того, при работе с профильной трубой не следует забывать об общих правилах сварки:
воздействие высоких температур может привести к деформации свариваемых изделий, что в случае с профильной трубой как нельзя актуально;
расплавленный металл может заполнять внутреннюю полость изделия. Это стоит учесть в случае, если необходимо обеспечить полое внутреннее пространство;
торцевая сварка увеличивает внутреннее напряжение, особенно в углах конструкции.
Способы соединения профильной трубы сваркой
Профильная труба может свариваться любым доступным способом, каждый из которых обладает своим набором достоинств и недостатков.
Ручная дуговая сварка
Одним из наиболее распространенных способов соединения профильных труб является ручная дуговая сварка. Она позволяет добиться отличного качества сварочного шва без использования дорогостоящего оборудования. Для выполнения работ необходимы:
сварочные инверторы
покрытые электроды
маски сварщика
вспомогательное оборудование
Достоинства и недостатки ручной дуговой сварки
Применение плавящегося электрода позволяет производить сварку в любых пространственных положениях и под необходимым углом.
Одним из недостатков такого способа сварки является умение сварщика правильно подобрать силу тока и диаметр электродов, а также выдержать необходимое расстояние для формирования дуги.
Сварка неплавящимся электродом в среде защитного газа
Чуть более дорогим, но не менее качественным способом изготовления каркаса из профильной трубы является TIG-сварка. За счет минимального расстояния между вольфрамовым электродом и свариваемой поверхностью, такой метод позволяет сделать более ровный шов. А применение инертного газа улучшает его прочностные характеристики.
Необходимый набор приспособлений включает в себя:
уголки, струбцины, центраторы.
Диаметр неплавящегося электрода подбирается в зависимости от стенки трубы. Так, например, при толщине стенок около 2 мм лучше использовать электрод диаметром 1 мм, а при их увеличении можно взять электрод 1,6 мм.
Сварка полуавтоматом
Еще одним популярным способом соединения профильной трубы является сварка при помощи полуавтомата MIG/MAG. Постоянная подача сварочной проволоки в сочетании с использованием защитного газа позволяет получить красивый, ровный и прочный шов. Однако, в силу громоздкости и более высокой стоимости оборудования, такой метод используется реже. Для сварки таким методом потребуется:
Следует помнить, что диаметр сварочной проволоки должен быть таким же, как и толщина стенок свариваемых изделий. Только в этом случае удастся получить качественное соединение.
сварочный полуавтомат MIG/MAG
сварочная проволока и баллон с защитным газом
средства индивидуальной защиты
вспомогательное оборудование
Газовая сварка
Газовая сварка основывается на подаче присадочного прутка в область, предварительно нагретую ручной горелкой. В результате этого он расплавляется и заполняет полость между деталями. Такой способ сварки требует большого уровня квалификации сварщика, так как велик риск того, что вместе с прутком оплавятся и края трубы.
Кроме того, из-за использования ацетилена и открытого пламени, такой способ является наиболее опасным.
Сварка профильной трубы инвертором
Рассмотренные способы сварки не лишены достоинств, однако наиболее простым и надежным способом сварки является ручная дуговая сварка при помощи инвертора. Одним из главных преимуществ является невысокая стоимость оборудования, возможность сварки в импульсном режиме, а также мобильность.
Особенностью применения ручной дуговой сварки является возможность сваривать трубы с различной толщиной стенок. Для тонкостенных изделий достаточно силы тока в 50 – 60 А, а для более толстых конструкций ее необходимо увеличивать.
Кроме того, в процессе оплавления электрода, из его оболочки выделяются газ, который сводит окисление сварочного шва к минимуму.
Сварочный инвертор БАРСВЕЛД Mini ARC-160 D (220 В)
Сварочный инвертор DENZEL DS-160 Compact (220 В)
Сварочный инвертор BRIMA HOBBY MMA-180 (220 В)
Сварочный инвертор РЕСАНТА САИ-160К (220 В)
Сварочный инвертор Аврора Вектор 1600 (220 В)
Электроды для сварки профильной трубы
Для изготовления профильной трубы наиболее часто используются низкоуглеродистые и углеродистые марки стали. Сварку таких металлов лучше всего производить электродами следующих марок:
АНО – 4. Одна из наиболее популярных марок электродов, которые используются для сварки изделий из углеродистых сталей. Использование рутиловой обмазки позволяет производить сварку в несколько заходов, а также облегчить первичный и повторный розжиг дуги;
УОНИ 13/55. Еще одна популярная марка электродов, позволяющая сформировать прочный и надежный шов;
МР – 3С. Применяются в случаях, когда металл шва будет испытывать повышенные статические и динамические нагрузки;
ОЗС – 12. Электроды с рутиловым покрытием, использование которых позволяет получить прочный шов.
Следует отметить, что новичку лучше выбрать электроды с рутиловым типом покрытия, так как они менее восприимчивы к воздействию влаги, а также характеризуются минимальным разбрызгиванием и легким розжигом дуги.
Тонкости сварки под углом 90 градусов
Несмотря ни на какие тренировки и идеальный глазомер, сварить две трубы под углом 90° не получится. Такая работа обязательно проводится на ровной поверхности, в несколько этапов с использованием дополнительного оборудования, а именно:
- края заготовок предварительно размечают и обрезают перпендикулярно центральной оси;
- при помощи угольников или упоров выставляется необходимый угол;
- производится черновая точечная сварка;
- вымеряется правильность выставленного угла.
Только после выполнения всех указанных этапов производится окончательная сварка.
Сварка каркаса своими руками
Во время сварки профильной трубы возникает неравномерный нагрев металла, который приводит к возникновению местных напряжений и, как следствие к деформации изделия. Чтобы избежать подобных дефектов, профессионалы рекомендуют использовать во время работы специальные приспособления – магнитные кондукторы. Они изготавливаются в виде шаблонов, которые фиксируют каркас изделия на протяжении всего процесса изготовления. Кроме того, их использование позволяет значительно ускорить процесс сборки.
Также не следует забывать об особенностях сварки в различных пространственных положениях.
Вертикальный шов При сварке в вертикальном положении электрод следует удерживать углом вперед. Это создаст необходимое давление и убережет расплавленный металл от вытекания. Розжиг дуги следует производить на более толстой заготовке, после чего стоит переходить к сварке, которую рекомендуют выполнять по направлению сверху вниз. Горизонтальный шов Горизонтальное расположение шва значительно облегчает процесс сварки. Хотя и в этом случае существует несколько нюансов, например, при неотрывном формировании шва, не стоит совершать колебательных движений электродом или, если шов накладывается на заготовки, расположенные под углом 90°, провар лучше делать на вертикально расположенной трубе. Это связано с тем, что у нее лучше теплоотвод, а значит риск деформаций меньше. Потолочный шов В своем роде это один из наиболее сложных типов швов. Новичкам лучше всего сваривать заготовки совершая небольшие круговые движения кончиком электрода, а шов при этом лучше всего делать прерывистым. Такой способ сварки поможет уберечь металл от прожога и перегрева.
Секреты сварки профильной трубы без прожогов
Основной причиной появления прожогов в профильной трубе является высокая сила сварочного тока. Следует помнить, что для сварки тонкостенных изделий следует выбирать минимальные значения. Кроме того, стоит придерживаться и других рекомендаций, а именно:
дуга должна быть короткой, то есть расстояние между электродом и свариваемой поверхностью не должно превышать 1,5 мм;
не обрывать дугу в конце стыка. Для этого лучше отвести электрод назад на 15 – 20 мм и только потом разорвать.
Сварка профильной трубы 1.5 мм инвертором для начинающих
Если хотите научиться сваривать тонкую профильную трубу, то в этой статье мы подробно расскажем что для этого необходимо. Наши эксперты подготовили для Вас простые и рабочие способы для сварки тонкостенной профильной трубы.
Общие сведения
Сварные конструкции, изготавливаемые из данного материала, получаются легкими, а также имеют достаточно высокие прочностные показатели. Получают ее из обыкновенной трубы путем ее пластической деформации, в горячем или холодном состоянии. Профиль, который наиболее часто используется, имеет в сечении квадрат или прямоугольник. Изготавливают в подавляющем большинстве ее из низкоуглеродистой стали.
В значительно меньших масштабах применяются низколегированные и нержавеющие стали, обусловлено это высокой ценой получающейся конструкции.
Для начинающих сварка инвертором профильной трубы часто бывает проблемой, особенно если толщина стенки 1.5-2 мм.
Сварочная маска – это та часть сварочного оборудования, на которой не стоит экономить, если вы собираетесь квалифицированно заниматься сваркой и сохранить своё зрение. Хорошая маска с заменителем прослужит вам много лет.
Продавец – консультант в магазине поможет вам с правильным выбором. Лучше чуть больше заплатить и взять максу хамелеон, которая автоматически затемняется. Это удобно, видно, где находится электрод до начала сварки. Обычная маска со светофильтром из темного стекла не даст такой возможности. Еще один плюс хамелеона – можно отбивать шлак без щитка. Сама маска будет вместо него.
При выполнении сварочных работ Вам будет необходим вспомогательный инструмент и материалы.
Виды сварки, применяемые для профильной трубы
Профильная труба используется при производстве металлокаркасов и конструкций из низкоуглеродистых сталей. Размеры профиля согласно ГОСТ от 10-15 мм до 180-230 мм, а толщины от 0,8-1,0 мм, до 18-20 мм.
Чем лучше варит профильную трубу? Чтобы ответить на данный вопрос, необходимо разобраться, а как вообще варят такие изделия. Для сварки их применяют следующие способы:
- Ручная сварка плавящимся электродом;
- Полуавтоматическая в CO2;
- В среде аргона неплавящимся электродом.
Последний вид применяют для профиля малой толщины (как правило до 1,5 — 2,0 мм). При небольшом объёме работ данные профили варят ручной дуговой сваркой инвертором штучными электродами. Данный способ удобен, оборудование не дорогое, к тому же выполнение процесса не вызывает больших сложностей.
В данной статье на сайте mrmetall.ru мы подробно раскроем технологию ручной сварки инвертором конструкций из данного материала.
Сварку профильной трубы полуавтоматом (механизированную) применяют при производстве габаритных сварных конструкций на производстве.
Несомненным плюсом данного способа это возможность проведения процесса на малых толщинах и минимальное тепловложение, что на порядок снижает возникающие деформации.
Особенно это актуально для протяженных швов. Проводить процесс полуавтоматом получиться практически у любого, так как процесс автоматизирован. О том что для этого необходимо читайте в нашей статье.
Конечно, есть и недостаток в виде сложности применения данного метода в монтажных условиях, ввиду сдувания порывами ветра газовой защиты. Приводит это к возникновению дефектов и нестабильному протеканию процесса.
Сварку в аргоне применяют для данного типа конструкций редко, ввиду высокой стоимости. Инертный газ дорог, а способ имеет невысокую производительность.
Применяют его в случаях, когда необходимо сваривать изделия из нержавеющей стали или профилей очень маленькой толщины, тогда применение данного метода оправданно и незаменимо.
Если Вам нужна сварочная документация обращайтесь к нам. �� Разработка техкарт�� и прочих документов по сварке, резке, постсварочной термообработке и контролю.
Как сварить профильную трубу инвертором
На этот вопрос мы ответим в рамках стати. Информация в статье будет ориентирована на начинающих сварщиков и новичков. Варить профильную трубу инвертором достаточно просто, ввиду этого сварка данным способом применяется практически повсеместно. Первое что нужно сделать, это подготовить кромки.
Первое, что необходимо сделать это зачистить металл. Зачищать можно шлифмашинкой, металлической щеткой или напильником. Такая обработка поверхности значительно уличшит результат. Ржавчина, окалина, масло, пыль и прочие загрязнения должны быть полностью удалены. Желательно обезжирить поверхность.
Затем необходимо замерить толщину основного металла. От этого будет зависеть дальнейшая подготовка и обработка изделия, техника и режимы, на которых будет выполняться сварка.
При толщине 1.5 мм до 3.5-4.0 мм процесс можно вести без разделки кромок. При толщине около 3 мм лучше использовать разделку кромок, для обеспечения полного провара.
Полярность – обратная («+» — на электроде; «-» — к изделию). Подробно о полярности можно прочитать тут.
Какими электродами лучше варить профильную трубу 1.5 — 3 мм
Сварочные электроды лучше использовать с рутиловым или основным покрытием. Для начинающих, по нашему мнению, лучшими являются электроды ОК-46, ОЗС-12, МР-3, имеющие в составе обмазки рутил. Он обеспечивает легкий поджег и устойчивое горение дуги. Для того чтобы правильно сварить конструкцию необходимо уделить особое внимание сборке.
Сборку конструкций в большинстве случаев производят на прихватках. Прихватки ставим по краям соединяемых деталей. После выполнения прихваток настраиваем сварочный ток на пробной детали. Для различных марок электродов эти параметры разнятся. На упаковке с электродами заводом изготовителем даются общие рекомендации их и применяем, выставляем значения силы тока.
Профильную трубу можно сваривать между собой как встык, в нахлест, так и под углом 90 градусов. Выполняя процесс на пробной детали, меняем параметр силы тока добиваясь оптимальной геометрии шва.
Металл не должен прожигается, а сварочная дуга должна устойчиво гореть и легко возбуждаться. К примеру, для электродов МР-3 диаметром 2,5 – 3 мм. Можно использовать сварочный ток в районе 75-80 А.
Режимы сварки, силу сварочного тока и размеры соединений нужно брать из техкарты. Если Вам необходимы техкарты, то можете написать нам, в форме обратной связи которая находится в самом низу страницы. Мы отправим Вам на вашу почту техкарты конкретно для вашего случая.
Чем меньше диаметр электрода, тем меньше сила тока, а следовательно изделие будет меньше греться. Рекомендуется при сварке тонких изделий использовать электроды как можно тоньше, для того чтобы не прожигать металл.
Как нужно варить профильную трубу чтобы не прожечь
После окончания подготовки, начинаем варить наше изделие. При толщине детали 1,5 мм необходимо начинать именно на прихватке, чтобы не прожечь тонкий металл.
Рассмотрим правильную последовательность как сварить тонкостенные детали из профильной трубы встык:
- Зажигаем дугу на прихватке;
- Ведем вдоль стыка на расстояние около 10 – 15 мм углом назад без колебательных движений и возвращаемся;
- Дугу делаем как можно короче, чтобы конец электрода отступал от расплава сварочной ванны не более чем на 1,5 мм. Это обеспечит лучшую защиту сварочной ванны. При прохождении процесса на короткой дуге снижается напряжение, следствием является уменьшенная температура расплавленного метала. Именно так нужно варить профильную трубу чтобы ее не повело.
- Подходя к концу стыка, нельзя просто оборвать дугу. Необходимо вернуться на металл шва миллиметров на 20 и там уже оборвать дугу. Если этого не сделать, то в конце шва будет кратер.
- Отбиваем шлак, удаляем брызги металла.
Использование прихваток
Если вы начинающий сварщик, то сварку профильной трубы инвертором для вас лучше вести с использованием дополнительных прихваток. Их необходимо сделать не только по краям, но и по одной прихватке в середине.
Как уже говорилось лучше применять электроды как можно тоньше: 2,0 — 2,5 мм. Если в процессе у вас дрожит рука и высота дуги колеблется, придерживайте электрод указательным пальцем левой руки. Так постепенно и можно научиться варить.
Для начинающих сварщиков в конце статьи очень полезные видео, посмотрите их. Еще один способ как Вам не прожечь профиль. Если металл все равно прожигается, для вас есть способ-лайфхак. Необходимо в трубу установить прямоугольник или квадрат из металла, подходящий по сечению. К примеру, для профиля 20х40 можно взять металл прямоугольного сечения 15х35.
После этого необходимо состыковать изделия между собой и начинать варить. Квадрат будет отводить тепло и деталь не будет прожигаться. Полезная хитрость для начинающего сваривать.
Как сварить профильную трубу толщиной 1.5 мм и более
Точно также, единственное отличие, что при толщине 3 мм и более, диаметр электродов будет больше. Также вам может помочь еще один способ –вополнения процесса с отрывом. При этом способе дуга также зажигается на прихватке, делается небольшая задержка и обрывается.
Далее дуга зажигается на заваренном участке, опять производится сваривание «точки» и снова обрывается. При этом способе сварочный ток может быть выше порядка 95 -115 А. Дуга лучше будет зажигаться, а электрод не будет прилипать.
Особенности сварки каркаса из профильной трубы
Каркасы из профильной трубы очень популярны. Они легкие, прочные, дешевые, просты и быстры в изготовлении.
Отличиями при сварке каркасов является пространственные положения сварных швов. Еще одна особенность — это деформации, которым подвержены все сварочные изделия. Сварные соединения применяемые для данного типа изделия регламентирует ГОСТ 5264. Наиболее часто используемые — стыковые С17, а также тавровые Т1.
Теперь про деформации и как с ними бороться. Очень часто бывает, что при сборке выявляется такой момент, что труба недостаточно качественно изготовлена, имеет не ровные боковые грани.
Это увеличивает зазоры при стыковке, а в процессе сваривания придется наплавить больше металла и сильнее нагреть изделие. Вот тут возникают сварочные деформации, профильную трубу «ведет». Чтобы конструкцию не повело и для снижения этих воздействий используют специальные приспособления кондукторы. Они фиксируют элементы конструкции не давая возможности отклонений от заданных размеров.
Использование кондукторов значительно увеличивает скорость и точность сборки изделий, что несомненно требуется при серийном изготовлении конструкций. Крупногабаритные конструкции необходимо жестко фиксировать к стапелю при помощи струбцин. Производится прихватка деталей по углам. Выполнение производится с противоположной стороны от установленных прихваток.
Начинаем варить с середины, постепенно продвигаясь к краям. При сваривании разнотолщинных профилей, зажигать дугу необходимо на более толстой трубе и переходить на более тонкую. Колебания можно совершать как круговые, так и зигзагообразные.
Вертикальный шов при сварке профильной трубы
Если необходимо красиво и качественно сварить профильную трубу в вертикальном положении – электрод держим углом вперед. Тем самым не давая вытекать расплавленному металлу за счет давления дуги. Если при этом свариваются детали с разной толщиной, то зажигание дуги производится на более толстой. Самая простая схема выглядит так:
- Зажигаем дугу на более толстой детали, процесс ведем снизу вверх;
- Ведем электрод углом вперед тем самым не давая вытекать металлу сварочной ванны;
- Перемещаем электрод на тонкую деталь (с минимальной задержкой на поверхности);
- Обрываем дугу (применимо на начинающих);
- Для более опытных перемещаемся на более толстую деталь только чуть выше совершая колебания электрода как бы зигзаг.
Сварка профильной трубы – Потолочное положение
При сваривании в самом не удобном положении, которое называется потолочное, методика всё та же что при вертикальном положении.
Начинающим сварщикам лучше использовать способ выполнения с отрывом. При этом способе выполняется как бы точками. Зажгли дугу, наплавили точку, обрываем. Если получается варить без отрыва, то лучше всего совершать кольцевые движения, не большого размера.
Угол электрода направляем на более толстую деталь. Сила тока в данном положении для способа с отрывом 75-95А, а в случае выполнения процесса без отрыва поменьше порядка 65-75.
Сварка профильной трубы под углом. Сварка горизонтальных швов.
В случае когда изделия расположенные под углом 90 градусов, друг к другу необходимо учесть несколько особенностей. Варить необходимо на вертикально расположенной трубе, так как теплоотвод у нее будет больше (в обе стороны от сварного шва). Это снизит возможность ее прожигания и уменьшит деформацию конструкции. Наклон электрода к вертикальной стойке.
Процесс с отрывом все как в предыдущем случае. Варим каждую точку с зажиганием дуги на предыдущей точке. При способе без отрыва, перемещать электрод необходимо вдоль стыка без колебаний (вперед-назад). Получаться поступательные движение к себе от себя и снова к себе. Данный метод подходит также для выполнения процесса под различными углами 45, 60, 90 градусов.
Сварочное оборудование для сварки профильной трубы
В большинстве случаев, когда конструкции варится с применением ручной дуговой сварки, сварочным аппаратом является инвертор. Инвертор это современный источник питания, имеющий малую массу и весьма широкий спектр возможностей.
Также используются сварочные генераторы, а также выпрямители, обеспечивающие проведение сварочного процесса на постоянном токе.
Для сварки полуавтоматом применяют аппараты состоящие из: инвертора, механизма подачи проволоки, сварочной горелки и газового оборудования.
Газовое оборудование в виде баллона с газом, редуктора, шланга и подогревателя не используется, если применяется порошковая проволока.
Для выполнения процесса в аргоне используются инверторы, а также выпрямители, применяется тоже газовое оборудование, что и для полуавтоматической. Процесс выполняют неплавящимся электродом из вольфрама. Электрод устанавливается в сварочную горелку, ей и выполняют сам процесс сваривания.
Для выполнения сварки профильной трубы своими руками требуется не так уж много знаний. Главное это желание решить поставленную задачу, а средств для этого много. В нашей статье мы рассказали о возможных способах, методах сварки профилей.
Видео – Как правильно сварить профильную трубу электросваркой
Если у Вас остались вопросы, то вы их можете задать в комментариях и наши эксперты помогут Вам.
Сварка профильной трубы для начинающих
Сварка профильной трубы имеет некоторые особенности. Чтобы быстро освоить эту технологию, следует придерживаться рекомендаций опытных специалистов и некоторых правил. Об особенностях процесса подробно рассказывается в статье.
Металлопрокат уже давно и успешно применяется в строительстве. Один из наиболее востребованных видов металлического проката – профильная труба. Она незаменима в создании целого ряда конструкций: теплиц, разного рода опор, систем по отводу бытовых стоков, водоснабжения и каркасных строений. Столь широкое распространение материала вызвано следующими факторами:
- невысокая стоимость профиля;
- малый вес готовых конструкций и каркасов;
- длительный период службы;
- механическая прочность и надежность;
- устойчивость к деформациям;
- соответствие заявленных линейных параметров фактическим;
- ровная поверхность проката как внутри, так и снаружи.
Металлические конструкции чаще всего собираются с использованием сварочного оборудования. Далее речь пойдет о том, как лучше всего варить профильные трубы.
Как правильно соединять профильные трубы
Стенки профильных труб отличаются в зависимости от размера продукции и технических условий производителя. Большинство представленных на рынке материалов относятся к числу тонкостенных. И вот именно с таким профилем работать могут сварщики, имеющие за плечами достаточный опыт соединения заготовок с тонкими стенками. Сваривание тонких полок является непростым делом и вызывает затруднения в начинающих сварщиков. Процесс отличается особенностями. Вот основные из них:
- ток должен быть выставлен в диапазоне от 10 до 60А;
- лучше всего выбрать электроды диаметром 0,5-2 мм;
- сваривание деталей выполняется в один проход.
Качество сварного соединения отчасти определяется скоростью перемещения электрода вдоль стыка. Желательно закончить сваривать участок шва до того момента, когда начнут остывать кромки. С отрывом можно формировать шов в том случае, если используются рутиловые электроды.
Помимо этого, не стоит забывать общие правила сварки металлических заготовок, которые актуальны при работе с полками любой толщины:
- высокие температуры способны деформировать металлическую заготовку. Необходимо учесть, что профильные трубы больше подвержены деформации нежели круглые;
- расплав может вытекать внутрь трубы и заполнить все пространство между стенками. Поэтому нужно внимательно следить за тем, в каком состоянии находятся полости труб. Особенно, если требуется сохранить пустотелость;
- торцевое соединение способствует появлению статического напряжения в углах. Оно возникает в случае неравномерного прогрева металла или из-за неверно сформированных валиков на стыке.
Способы сварки
Существует несколько общепринятых способов соединения профильных труб. Далее детальнее будут рассмотрены наиболее распространенные варианты сварки данного вида проката.
Ручной дуговой сваркой
Наиболее распространенный способ сварки. Популярность вызвана рядом причин, среди которых основными являются:
- возможность выполнения работ в труднодоступных местах;
- невысокая стоимость сварочного аппарата;
- большой выбор расходных материалов и их доступность;
- простота использования;
- возможность формирования качественного соединения.
Для сварки труб потребуется сам сварочный аппарат, расходники, средства индивидуальной защиты, дополнительные принадлежности (молоточек, щетка и т.п.), приспособления для работы с трубами.
На приспособления необходимо остановиться подробнее. К ним, например, относятся магнитные уголки, позволяющие быстро выставить заготовки под прямым углом. Это могут быть специальные шаблоны, в том числе самодельные, которые дают возможность быстро установить детали в нужном положении или же зажимные устройства – струбцины, зажимы и т.п.
Если работа по сварке труб носит систематический характер, то стоит приобрести центратор. Это приспособление, позволяющее быстро и точно сопоставить торцы заготовок и зафиксировать их в нужном положении. То есть, не будет возникать никаких проблем, если требуется соединить две трубы по торцу. С помощью устройства заготовки легко выставляются по одной прямой без осевого смещения труб относительно друг друга.
Принято различать центраторы наружные и внутренние. Последние предназначены для работы с заготовками большого размера. Для домашней мастерской достаточно будет иметь центраторы-струбцины. Если приобретение такой оснастки не входит в планы, то ее можно изготовить самостоятельно из уголка и струбцин.
Ручная дуговая сварка отлично подходит для работы с трубами разного диаметра и сечения. Но при этом стенки заготовок не должны быть толще 4 мм. В противном случае высока вероятность образования непроваров и других дефектов. В большинстве случаев исключить брак можно при помощи предварительной подготовки толстостенных заготовок.
Перед началом работы торцы необходимо обезжирить и зачистить. Важно взять электроды оптимального диаметра. Если стенки имеет толщину меньше 4 миллиметров, то следует воспользоваться электродами 2-3 мм. Значение силы тока при этом установить 50-60А. сварочные работы могут выполняться в горизонтальном, вертикальном или нижнем положении.
Для улучшения качества и увеличения скорости работ, вы всегда можете воcпользоваться нашими верстаками собственного производства от компании VTM.
Электросваркой в защитной среде
Технология востребована и часто применяется в разных ситуациях. Работы выполняются с использованием неплавящихся электродов. Метод отлично подходит для сваривания тонкостенных заготовок. Предварительная подготовка поверхности стандартная: очистка и обезжиривание места соединения. Во время работы электрод нужно держать как можно ближе к ванночке. Металл проваривается лучше и шов получается более качественным при короткой дуге.
Подобрать диаметр электрода из вольфрама не составит никакого труда. Стержни толщиной 1 миллиметр используются в случаях, когда толщина стенок не превышает 2 мм. Если соединяемые полки будут толще, то следует отдать предпочтение электродам диаметром 1,6 мм. По такому же принципу выбирается и присадочная проволока. Она должна быть такой же по толщине, как и свариваемый материал или чуть-чуть толще. К примеру, когда стенки заготовок составляют 1 мм, то для них подойдет проволока диаметром 1-1,5 мм; а если 2 мм – 2-2,5 миллиметра.
Помимо расходных материалов для работы потребуется блок питания, а также инвертор, трансформатор либо иной источник питания. Кроме того, еще нужно иметь оборудование для подачи аргона или другого защитного газа.
Максимально допустимый расход инертного газа – не более 12 л за одну минуту. Сила тока выставляется в зависимости от толщины стенок профиля. Ее значение задается в диапазоне 50-120 А. Заканчивается сварочный процесс понижением напряжения. Газ перекрывается в последнюю очередь через 10-15 секунд после того, как прекратилась подача электричества.
Газовой сваркой
Для выполнения работ потребуется оборудование:
- горелка с редуктором;
- баллоны под ацетилен и кислород;
- шланги подачи газа;
- расходный материал.
Процесс ничем не отличается от других аналогичных действий. Зона сварки нагревается, а в нее подается присадочный пруток. Расходник плавится, а расплав заполняет место стыка. Проволоку или пруток следует перемещать исключительно по направлению стыка. Не следует допускать поперечных движений.
В зависимости от направления перемещения присадочного материала принято различать два метода сварки:
- слева-направо. Присадка перемещается вслед за горелкой. Преимущества способа состоят в том, что рабочая зона хорошо прогревается. Ничего не перекрывает специалисту обзор, и он визуально контролирует процесс. Благодаря этому, снижается расход газа и повышается производительность труда специалистов. Техника является оптимальной при сваривании заготовок толщиной от 5 миллиметров;
- справа-налево. Оптимальный вариант для соединения тонкостенных материалов. Вероятность того, что заготовки прогорят сведена к минимуму.
Контактной сваркой
Чаще всего технология используется на производстве. Ее применение в домашних условиях исключено из-за высокой стоимости оборудования и сложности самого процесса. Сваривание деталей осуществляется в результате высокого давления электродов на место сварки с одновременным прохождением через точку соединения напряжения. В результате металл плавится и образует однородную среду, которая после остывания становится монолитной. В результате соединение получается очень прочным и надежным. Для рабочего процесса присадочные материалы не требуются.
Сварка профильной трубы инвертором
Самым простым и надежным способом соединения профильной трубы является дуговая сварка. Технология активно используется и на производственных участках, и в домашних условиях. Популярность метода обоснована многими причинами, среди которых важное место занимает невысокая стоимость, малый вес и компактность оборудования. Для новичков инвертор станет наиболее приемлемым вариантом, поскольку такие установки дают возможность задействовать импульсный режим.
Оборудование инверторного типа подходит для работы с заготовками разной толщины. Если стенки тонкие, то требуется выставить ток силой 50-60 Ампер. В случае соединения заготовок с более толстыми стенками силу тока желательно увеличить.
Электрическая дуга разжигается путем прямого контакта между электродом и рабочей поверхностью. При возрастании температуры начинает гореть обмазка и плавиться сердечник. Часть флюса тоже переходит в жидкое состояние и наполняет ванночку. Другая же часть испаряется, образуя облако защитного газа. В результате расплав не контактирует с атмосферной влагой. Благодаря этому образуется незначительное количество оксида металла. Следовательно, качество сварного шва выигрывает.
Основные достоинства инверторной сварки:
- электроды не прилипают к металлическим заготовкам;
- возможность работать с постоянным током, что гарантирует стабильное горение электрической дуги.
Какими электродами варить профильную трубу
Профтруба производится из углеродистой или низкоуглеродистой стали. По этой причине для сварочных работ лучше всего подходят электроды таких марок:
- АНО-4. На сегодняшний день, пожалуй, наиболее распространенный вид расходных материалов. Среди преимуществ продукта следует выделить несколько моментов. АНО-4 не требуется обязательная прокалка перед использованием. Они универсальны и подходят для работы с оборудованием разного типа.
- МР-3С. Применяются намного реже. Чаще всего востребованы в случаях, когда к сварочному шву предъявляются повышенные требования.
- УОНИ-13/55. Выбор профессионалов. Позволяют сформировать прочное сварное соединение.
- ОЗС-12. Качество соединения получается очень хорошим. Имеют существенный недостаток – чувствительны к повышенной влажности.
Для новичков желательно отдать предпочтение расходным материалам марок ОК-46, ОЗС-12, МР-3. Состав обмазки данных продуктов включает рутил, что облегчит работы на начальном этапе и позволит создать качественное соединение. Рутиловые электроды известны тем, что легко поджигаются на любом этапе работы, устойчивы к влаге и хорошо держат дугу.
Сварка встык
Если тавровое соединение даже начинающим специалистам дается достаточно легко, то торцевое соединение является сложным процессом. Новичкам сложно сварить профильную трубу встык. Советы от опытных исполнителей облегчат выполнение задачи:
- Следует прихватить заготовки по углам сечения. После этого нужно проверить стыковку, устранить погрешность и можно после этого приступать к обварке по периметру.
- Заготовки с тонкими стенками следует соединять за один проход. Толстостенные можно сваривать в два и больше проходов.
- Дугу необходимо вести с такой скоростью, чтобы избежать проседания металла и в то же время кромки заготовок должны оплавиться.
- Заканчивать работу необходимо так, чтобы край шва совпадал с первым нахлестом.
Сварка труб со стенками толщиной до 2 мм
Работать с металлами малой толщины сложно и очень трудоемко. Но если правильно подбирать расходные материалы, то многих проблем удастся избежать. Как показывает практика, оптимальным выбором в таком случае станут электроды диаметром 1,5-2 мм.
Электрическую сварку рекомендуется использовать только уверенным в себе опытным специалистам. В электродуговой сварке важно правильно выбрать режим работы. А сделать это без опыта будет крайне сложно. В любом случае сила тока не должна превышать порог в 60 ампер. В подборе электродов желательно отдать предпочтение маркам АНО-21 или МР-3С.
В соединении тонкостенного проката можно применять разные методы работы. Новички предпочитают сначала прихватить заготовки, то есть выполнить работу точечным способом. Поэтому для них оптимальным оборудованием станет инвертор.
Многие специалисты не советуют в таких операциях прибегать к газосварке. Высока вероятность деформации или прожога тонкостенного материала.
Как сварить профильную трубу под 90 градусов
Идеально прямой угол сварного соединения, как правило, получается после длительных тренировок и практики. Независимо от опыта специалиста нельзя получить нужный результат, если не следовать требованиям технологического процесса. Есть несколько важных моментов, которые помогут выдержать угол 90 градусов:
- трубы нужно правильно и аккуратно обрезать;
- стыковать и прихватывать заготовки необходимо на ровной поверхности;
- фиксировать детали нужно с использованием специальных инструментов, позволяющих выдержать угол в 90 градусов – угольников, косынок, распорок и т.п.;
- работы выполняются поэтапно. На первой стадии заготовки прихватываются (так называемое, черновое соединение). Угол проверяется и если все в норме, то выполняется окончательная сварка заготовок.
Особенности сварки каркаса из профтрубы
Прочные, легкие, недорогие – это некоторые из достоинств каркасов, выполненных их профильных труб. Они востребованы и применяются в самых разных целях.
Особенность создания таких конструкций – это высокая вероятность деформаций заготовок и разнообразное пространственное расположение швов. Чаще всего дефекты возникают из-за неровностей на боковых гранях труб. Заготовки в таком случае не стыкуются ровно. Приходится наплавлять больше металла. А это в свою очередь приводит к перегреву деталей.
И как результат – сварочная деформация. Профильную трубу ведет. Чтобы этого не случилось при сваривании используются специальные шаблоны, называемые кондукторами. Они фиксируют положения заготовок и те остаются в таком положении до завершения процесса. Применение кондукторов в значительной степени увеличивает скорость сборки конструкций. Особенно важно их использование в серийном производстве.
Крупногабаритные изделия нужно крепить к стапелю. Для этого лучше всего подходят струбцины. Сначала детали прихватываются по углам, а после этого они свариваются в противоположной от места прихвата стороне. Формирование шва начинается от середины и постепенно продвигается к краю. В случаях, когда соединяются заготовки разной толщины, то разжигать дугу следует на более толстой и после этого переходить на тонкую. Колебательные движения могут быть круговыми или зигзагообразными.
Сварка профтрубы
Вертикальный шов
При выполнении работы электрод необходимо держать углом вперед. В таком случае расплав не будет вытекать из ванночки из-за давления дуги. Порядок работы следующий:
- Дуга разжигается на более толстой заготовке (если соединяются детали со стенками разной толщины). Электрод перемещается снизу-вверх.
- Удерживать стержень нужно углом вперед, чтобы препятствовать вытеканию расплава из ванночки.
- После минимальной задержки электрод перемещается на деталь, имеющую тонкие стенки.
- Дальнейшие действия зависят от уровня мастерства специалиста. Новички, как правило, обрывают дугу и переходят выше по стыку. А более опытные сварщики, совершая колебательные движения, продолжают формировать шов.
Потолочное положение
Методика остается такой же, как и в формировании вертикального шва. Начинающие сварщики могут прибегнуть к более простому способу с отрывом электрода. Заготовки свариваются как бы точками. Зажгли дугу, наплавили соединение, оборвали. Если же получается ложить шов без отрыва, то лучше всего делать кончиком стержня круговые движения небольшой амплитуды.
Угол должен быть направлен в сторону более толстой заготовки. Сила тока выставляется в зависимости от метода работы. С отрывом электрода – 75-95А, без отрыва – 65-75А.
Горизонтальный шов
В ситуации, когда заготовки расположены под углом 90 градусов, нужно учесть несколько факторов. Варить желательно на вертикально расположенной трубе, так как у нее будет большим теплоотвод. Благодаря этому снижается вероятность деформации заготовки или прожига ее стенок. Наклонять электрод следует к вертикально расположенной стойке.
Формирование сварного шва с отрывом выполняется точно так же, как и в предыдущих случаях. Если же выбрана техника без отрыва, то электрод перемещается вдоль линии стыка без каких-либо колебательных движений. Технология подходит для сваривания заготовок, расположенных под другими углами – 45, 60 и т.п. градусов.
Оборудование и приспособления для сварки профильных труб
По большей части, если речь идет о ручной дуговой сварке, то в качестве источника тока выступает инвертор. Он обладает большим количеством возможностей, компактными размерами и скромным весом. Помимо инверторов нередко применяются выпрямители или генераторы, способные давать постоянный ток.
Сварка полуавтоматом выполняется при наличии комплекса оборудования, состоящего из:
- инвертора;
- устройства непрерывной подачи расходного материала;
- газового оборудования – баллоны, шланги, редукторы и т.д.;
- газовой горелки.
В случаях, когда планируется использование порошковой проволоки, газовое оборудование не требуется.
Сварка в среде защитного газа выполняется с помощью инвертора или выпрямителя. Используется также газовое оборудование (точно такое же, как и для полуавтоматической сварки), обеспечивающее подачу в рабочую зону инертного газа. Для работы потребуется неплавящийся вольфрамовый электрод. Он устанавливается в горелку и ей же выполняются сварочные работы.
Что делать, чтобы избежать прожига стенок?
Такие дефекты возникают при работе с тонкостенными заготовками. Избежать такой проблемы можно путем выбора электрода. Новичкам лучше всего остановить свой выбор на расходных материалах диаметром не больше 1,5 миллиметра. Второй очень важный нюанса – это минимально допустимые значения силы тока. Также важно выбрать обратную полярность подключения.
Прожечь стенку профтрубы можно из-за неверно выбранного способа сваривания. Чтобы такого не произошло, желательно придерживаться такой последовательности действий:
- дуга разжигается на прихватке;
- электрод проводится вдоль стыка на расстоянии 10-15 мм углом назад
- колебательные движения исключены;
- дугу необходимо сделать как можно короче. Ее удаление от расплава не должно превышать 1,5 мм. При короткой дуге меньше напряжение, а соответственно, и температура расплава;
- нельзя обрывать дугу в конце стыка. Нужно вернуться назад на 15-20 мм и уже в этом месте убрать электрод от стыка;
- убирается шлак и брызги расплава.
Рекомендации от опытных мастеров
Специалисты, имеющие большой опыт работы в данной области, готовы поделиться секретами. Они помогут новичкам избежать досадных ошибок и быстрее научиться сваривать профильные трубы:
- Выбирать температурный режим следует, ориентируясь на толщину стенок. Это позволит исключить прожиг или деформацию металла.
- Когда свариваются проводящие магистрали (канализация, водопровод и т.д.), нужно следить, чтобы расплав не попадал внутрь трубы. Иначе возможно засорения участка магистрали и снижение ее пропускной способности.
- При торцевом соединении профильной трубы на ее углах возникает высокое напряжение.
- Практиковаться лучше на ненужных отрезках труб.
Соблюдение рекомендаций и технологических требований позволит начинающему сварщику быстро освоить процесс сварки профильных труб.