Как расшифровать электроды марки МР-3
Рутиловые электроды МР-3 – одна из самых популярных и востребованных марок на рынке сварочных электродов. Она используется при сварке углеродистых низколегированных сталей общего назначения.
Электроды с рутиловым покрытием содержат 95% рутила (природный минерал, состоящий в основном из титаната закиси железа FeOTiO2), некоторое количество карбонатов и немного целлюлозы, а в качестве раскислителя – ферромарганец.
 Взаимодействие этих веществ в процессе сварки обеспечивает умеренные характеристики сварного шва несколько ниже, чем с основными покрытиями. Они подходят для сварки ответственных конструкций из углеродистых и низколегированных сталей.
Стабильность дуги – это свойство, позволяющее использовать электрод как для сварки постоянным, так и переменным током с прямой полярностью. Чаще всего они используются для сварки тонких изделий.
Производство электродов МР-3
Производство электродов марки МР-3 регламентируется требованиями и положениями ГОСТ 9466 и 9467. В соответствии с ними данный присадочный материал относится к типу Э46 – электроды такого типа применяются в сварке конструкционных низколегированных углеродистых сталей с содержанием углерода не менее 0,25%.
Покрытие электрода МР-3 – рутиловое. На металлический сердечник в порошкообразном виде нанесен концентрат из рутила – минерала, который состоит, в основном, из диоксида титана (TiO2). В состав обмазки могут входить карбонат или алюмосиликат – они повышают вязкость наплавляемого металла, снижая риски появления пор и трещин в получаемом сварном шве.
Материал, из которого изготавливается сердечник электрода МР-3, – холоднокатаная проволока Св08 из низкоуглеродистой стали диаметром от 2 до 6 мм. Такими электродами можно сваривать детали толщиной от 3 до 20 мм. Показатель свариваемых сталей по временному механическом сопротивлению разрыву – до 490 МПа.
Условное обозначение электродов МР-3 – пример полной расшифровки

- Э – электроды для ручной дуговой сварки;
- 46 – временное сопротивление разрыву – не более 46 кгс/мм 2 ;
- МР-3 – марка;
- ЛЮКС – коммерческое название, под которым электрод выпускается определенным производителем;
- Ø – диаметр;
- У – для сварки углеродистых и низколегированных сталей;
- Д – с толстым покрытием;
- 43 – временное сопротивление разрыву в состоянии после сварки при нормальной температуре;
- 0 – относительное удлинение менее 18%;
- ->(3) – ударная вязкость наплавленного металла αн45 (при температуре -20°C), не менее 3,5 кгс•м/см 2 ;
- РЦ – рутилово-целлюлозное покрытие;
- 11 – сварка во всех пространственных положениях кроме вертикального сверху вниз при переменном и постоянном токе.
Диаметр и вес
В зависимости от диаметра и длины (от 300 до 450 мм) вес одного стержня составляет:
- d 3 мм – 30 г;
- d 4 мм – 60 г;
- d 5 мм – 92 г.
Массовая доля элементов, %
- Марганец (Mn) – 0,08–0,12
- Кремний (Si) – 0,07–0,2
- Углерод (C) – 0,8
- Фосфор (P) – не более 0,04
- Сера (S) – не более 0,04
Электроды МР-3 – технические характеристики
 Электроды МР-3 используются для сварки при постоянном (обратной полярности) или переменном токе, который обеспечивает напряжение в режиме холостого хода не ниже 50 Вольт. В условиях нормальных температур металл получаемого соединения демонстрирует следующие характеристики.
- Показатель механического сопротивления разрыву – не более 46 кгс/мм 2.
- Относительное удлинение – 18%.
- Ударная вязкость – 8 кгс∙м/см 2
- Расход электродов на 1 кг металла – около 1,7 кг МР-3.
- Предел коэффициента наплавки шва – 8,5 г/А*ч.
- Коэффициент разбрызгивания металла при сварке – 9–13%.
- Напряжение холостого хода – 60–80 В.
- Сварка во всех пространственных положениях, кроме вертикального сверху вниз.
Чтобы рассчитать правильную величину рабочего тока для сварки, необходимо учитывать диаметр электрода и пространственное положение, в котором выполняется сварка. В таблице представлены рекомендуемые параметры.
| Диаметр | Положение | Сила тока, А |
| 3 мм | вертикальное | 90−110 |
| нижнее | 100−140 | |
| потолочное | 100−120 | |
| 4 мм | вертикальное | 140−180 |
| нижнее | 160−220 | |
| потолочное | 140−180 | |
| 5 мм | вертикальное | 160−200 |
| нижнее | 180−260 | |
| 6 мм | только нижнее | 300−360 |
Какой полярностью варить электродами МР-3
Если от источника питания подается постоянный ток, он должен быть обратной полярности. Выполнение сварки возможно не только на короткой и средней, но и длинной дуге, а также «с отрывом» – короткими прихватками.
Как и любые электроды, МР-3 должны храниться в сухом отапливаемом помещении при температуре не ниже +15 °C. При отсыревании их необходимо прокалить не менее часа при температуре 180 °C.
Преимущества
Недостатки
- Получаемое сваркой соединение характеризуется высокой прочностью.
- Дуга отличается легких поджигом и стабильностью горения, особенно – при низкой силе тока.
- Без труда достигается повторное зажигание.
- В получаемом шве отсутствуют стыки, он отличается ровностью, хорошим товарным видом.
- Между металлом шва и детали отсутствуют выраженные переходные зоны.
- Благодаря рутиловому типу покрытия шов надежно защищен от попадания в него шлака и окисления.
- Для электрода характерно очень малое разбрызгивание металла.
- Работы характеризуются высокой производительностью.
- МР-3 в равной степени подходит как для сварки, так и для прихваток.
- Относительно высокая цена – стоимость этого расходного материала несколько выше, чем многих других электродов.
- Невозможность производства сварки вертикально сверху вниз – однако, этим не могут «похвастаться» и многие другие марки.
- Не самый низкий расход материала – 1,7 кг на 1 кг шва (у МР-3Р несколько меньше – 1,62 кг).
- В процессе сварки электрод необходимо удерживать под острым углом относительно поверхности делали. Если варить под прямым углом, неизбежно выделение большого количество шлака, который будет проникать в шов.
- Крайне важно установить нужную силу тока – в противном случае есть риски образования пор в металле шва.
Применение электродов МР 3
 Электроды повсеместно применяются при монтаже ответственных конструкций из низколегированных сталей, когда необходима повышенная прочность соединений. Области использования:
- сварка труб при монтаже трубопроводов, создание неповоротных стыков труб;
- сварка, ремонт резервуаров, эксплуатируемых в условиях высокого давления;
- судостроение;
- машиностроение.
Аналоги
На современном рынке аналогами электродов МР-3 являются ОК.46 и ОЗС-12. Они также имеют рутиловое покрытие.
Где купить оптом и в розницу
Один из ведущих и старейших российских производителей электродов этой и других марок – Магнитогорский электродный завод. Продукция предприятия традиционно отличается образцовым качеством. Приобрести электрод сварочный МР-3 ГОСТ производства МЭЗ сегодня можно по всей России (адреса представительств по городам) по весьма доступной цене.
Что нужно знать про рутиловые электроды
Рутиловые электроды: состав, маркировка, покрытие
Среди всех сварщиков, рутиловые электроды признаны как одни из лучших, по целому ряду причин. Во-первых, электроды с рутиловым покрытием допускается применять для сварки, как постоянным, так и переменным током. Во-вторых, сварочный шов с использованием рутиловых электродов выходит прочным и ударостойким.
Что такое рутиловые электроды и для чего они используются. Какой состав и характеристики они имеют, и как выбрать для них режим сварки. Именно об этом и будет рассказано на сайте mmasvarka.ru .
Из чего состоят рутиловые электроды
Как и все другие, рутиловые электроды состоят из металлического стержня и рутила в качестве обмазки, который получают из двуокиси титана. Именно рутиловая обмазка электродов даёт возможность получить качественный сварочный шов, стабильную дугу, и ряд других преимуществ, которыми обладают рутиловые электроды.
Кстати, рутиловое покрытие электродов считается самым безопасным, поскольку оно не содержит в своём составе вредных веществ.
Характеристики электродов с рутиловым покрытием
Рутиловые электроды различаются по составу обмазки. Что касается стержня, то для его изготовления берётся стальная проволока Св-08. Её металл хорошо взаимодействует со всеми низкоуглеродистыми и малолегированными сталями, она хорошо плавится и легко соединяется с ними.
Состав рутиловых электродов может различаться, однако, чаще всего, можно встретить электроды с рутиловым покрытием следующего вида:
- Рутил — почти 50%;
- Магнезит — 10%;
- Декстрин — 3%;
- Ферромарганец — 15%;
- Полевой шпат — не более 25%.
Популярные марки рутиловых электродов знакомы почти всем сварщикам. В первую очередь, это такие известные электроды, как: МР-3, ОЗС-6, ОЗС-4, электроды АНО-21, ЗРС-1 и ЗРС-2.
Маркировка рутиловых электродов
Рутиловые электроды обозначаются буквой «Р». Она, как правило, ставится в самом конце аббревиатуры. Если рядом с буквой «Р» на пачке с электродами указана буква «Ц», то она говорит о том, что в составе рутиловых электродов есть целлюлоза.
Как и другие компоненты рутиловой обмазки, целлюлоза является также, абсолютно безвредным веществом. Именно по этой причине рутиловые электроды не выделяют при горении вредных для дыхательных путей сварщика, газов.
Применение электродов с рутиловым покрытием
Как было сказано выше, рутиловые электроды получили огромную популярность благодаря своей «универсальности». Их можно использовать как для работы с инвертором, который выдаёт постоянный ток, так и на трансформаторах с переменным сварочным током.
Электроды с рутиловым покрытием выдают одинаково хорошие результаты, при сварке во всех пространственных положениях. Данные электроды предназначены в основном для сварки низколегированных сталей.
Какой режим сварки для рутиловых электродов выбрать
Рутиловые электроды очень требовательны к условиям хранения, поэтому для получения хороших результатов сварки, перед началом работ их следует просушить. Прокаливание рутиловых электродов производится при температуре не менее 200 градусов. Благодаря этому, электроды с рутиловым покрытием не разбрызгивают металл и имеют лёгкое отделение шлака, чем непросушенные электроды.
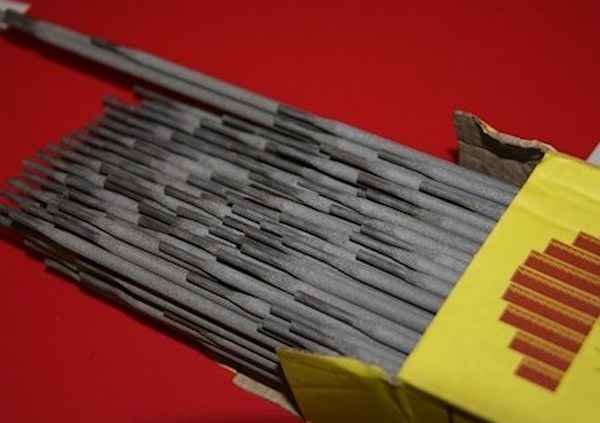
Как и в большинстве случаев, чтобы подобрать правильный режим сварки для рутиловых электродов, нужно учитывать не только толщину металла, но и пространственное положение. Для сварки в нижнем положении, значения сварочного тока уменьшается на 20%.
Преимущества рутиловых электродов
К основным преимуществам рутиловых электродов относится следующее:
- Рутиловыми электродами можно работать как на постоянном, так и на переменном токе;
- Рутиловые электроды хорошо варят даже ржавый металл;
- Данные электроды имеют стабильную дугу, которая легко разжигается;
- Сварочный шов, полученный с помощью электродов с рутиловым покрытием, обладает высокой механической прочностью и ударной вязкостью;
- Предварительно просушенные электроды, перед сваркой, имеют малый коэффициент разбрызгивания металла;
- Эти электроды очень легко использовать повторно;
- Электроды, имеющие рутиловое покрытие менее опасны, чем любые другие.
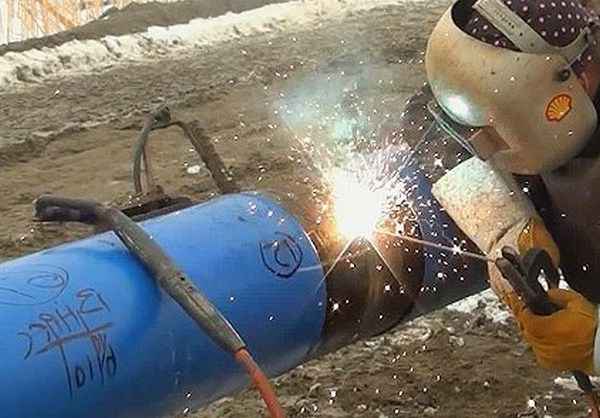
Благодаря всем вышеперечисленным преимуществам, рутиловые электроды получили огромное применение в сварке. Сегодня трудно представить сварку металлоконструкций из низкоуглеродистых сталей и трубопроводов без использования электродов с рутиловым покрытием.
Прямая и обратная полярность при сварочных работах

При проведении сварочных работ с помощью инверторного аппарата пользуются постоянным током. Выполнить необходимые действия поможет прямая и обратная полярность. Начинающих умельцев интересует вопрос, что это дает на практике ММА.
На что влияет полярность сварки
Во время проведения соединения металлических заготовок инвертором или полуавтоматом на стержне появляется пятно с высокой температурой, зависящей от полярности. При получении расходником питания через положительную клемму пятно разогревается до 390°, пользование минусовой – 320 градусов. Сильный нагрев позволяет варить детали на большую глубину. Полярность при сварке тонких деталей выбирают прямую. Она годится и для работы с чувствительными металлами: с высоким содержанием углерода, нержавеющими составами, легированными сталями. Они проявляют боязнь к перегревам, поэтому при их соединении используют низкие температуры, но расход стержней при этом методе увеличивается.
Особенности прямой и обратной сварки
Для контроля процесса на инверторе меняется полярность: более глубокий шов получается при прямом подключении аппарата, когда главная нагрузка приходится на металл. На коробке с электродами производитель указывает полярность. Изделия, имеющие рутиловое покрытие (ОЗС-12, ОК-46, МР-3) работают при любом соединении проводов, хотя рекомендуется ток обратный. Постоянный дает стабильную дугу, шов получается более аккуратный. Работа с применением прямой полярности характеризуется переносом расплавленного металла в зону образования шва каплями крупного размера. Глубина провара уменьшается, количество углерода снижается. При этом режиме дуга становится нестабильной, но заготовка прогревается правильно. У сварщика появляется возможность экономии электродов и присадочного материала. В состав шва входит больше марганца и кремния, углерод почти отсутствует. При использовании тока обратной полярности производится соединение заготовок из тонкого металла. Цель процедуры – не допустить прожога. При данном режиме температура развивается ниже, чем при прямом подключении. Сварку рекомендуется вести прерывисто: сделать небольшой шов в начале, переместиться немного дальше, потом доработать оставшиеся промежутки. Эту схему можно изменять. Прием дает возможность избежать коробления свариваемых заготовок. Чем короче наложенные швы, тем меньше повреждений получает металл. Соединение внахлест проводится с крепким и плотным сжатием заготовок с помощью струбцин или других приспособлений. Небольшой зазор приводит детали к прожогу. Сварка в стык выполняется с минимальными промежутками между отдельными кусками. Под тонкие листы подкладывается медная пластина, забирающая излишнее тепло. Специалисты высокого класса рекомендуют потренироваться на ненужных листах, чтобы после основной работы не латать полученные в результате прожогов дыры.
Различия при подключении
Перед проведением работ нужно правильно соединить все провода, идущие от сварочного оборудования, с заготовками и электродом. Для получения плотной и компактной дуги минус подается на расходник. Таким путем достигается прямая полярность, при которой металл нагревается до максимальной температуры. Минус на держателе должен быть при обратном токе. В этом случае самый сильный нагрев происходит на конце электрода. Способ подключения зависит от толщины деталей и отдельных свойств свариваемых изделий.
Зависимость от рода напряжения
Сварка с использованием постоянного тока проводится с хорошим прогревом заготовок и образованием ванны с расплавленным материалом. Сделать это можно с применением правильной полярности. При токе большой силы нагревание происходит при высоких температурах и достигает состояния, при котором дуга начинает отталкивать горячую жидкость. Соединения деталей в этом случае не происходит. При недостаточном токе заготовки не прогреваются до температуры плавления.
Необходимо добиться оптимального режима работы, глубина сваривания контролируется при помощи движений электрода. Скорость его перемещения оказывает влияние на качество шва: чем она меньше, тем выше температура расплава в ванне. По этой причине опытные мастера в инверторе выставляют большие токи и регулируют процесс рабочим стержнем, обмазка которого требует правильного выбора полярности.
Обратное подключение применяют при использовании угольных электродов, которые быстро разрушаются в условиях действия высоких температур. Лучше брать стержни чистые, не имеющие покрытия. Они характеризуется хорошим заполнением шва. Повышенные токи вызывают прожог сварочной ванны.
Отличия при работе с инвертором и полуавтоматом
На переменном токе работает промышленный полуавтомат, домашний инвертор – на «постоянке». У него есть кабеля для подключения к массе и к держателю. Меняя их положение, добиваются получения нужных режимов сварки. Аппарат данного типа отличается от других устройств:
- малыми габаритами;
- небольшим весом;
- высокой мощностью;
- способностью создавать ровный и аккуратный шов;
- доступной стоимостью;
- простотой обслуживания;
- легкостью транспортирования;
- полным отсутствием риска воспламенения.
Полуавтомат весит больше и стоит дороже инвертора. Главная разница и отличие заключается в способе работы: процесс соединения деталей осуществляется с помощью использования специальной проволоки.
Особенности сварочных работ
В домашних условиях при сращивании деталей чаще всего пользуются электродами и малогабаритными аппаратами инверторного типа. Их не рекомендуют применять для работы с нержавеющими и алюминиевыми предметами во избежание их коррозии. Эти изделия лучше сваривать под защитой аргона или других газов. Делается это с помощью полуавтомата, дающего качественный шов на заготовке любого состава. В данном аппарате подача проволоки происходит специальным механизмом в толкающем или тянущем режиме. Иногда оба способа работают одновременно. Это является залогом высокого качества сварки. При выполнении операций с металлами необходимо использовать мощные струбцины для прижима заготовок, иначе они в местах появления малейших зазоров будут повреждены.
При прямой полярности
Этим способом соединяют толстые детали. Чтобы добиться качественного функционирования аппарата, нужно перевести его переключением проводов: плюсовой вывод – к массе, минус – к электроду. Свариваемый металл лучше прогревается при высоких температурах. Нужно следить за недопустимостью прожогов.
При обратной полярности
Инвертор подключается так: держатель и рабочий стержень – к плюсовой клемме, к минусу присоединяют с помощью зажимов массу. В этом случае на конце электрода создается температура, не позволяющая прожечь листы заготовки. Сварка в таком режиме ведет к перерасходу плавящихся материалов.
Преимущества и недостатки разных методов
Использование инверторов и выпрямителей дает возможность перемены полярности тока и регулировки зоны создания максимальной температуры. Прямое подключение применяется при следующих обстоятельствах:
- монтаж деталей из низколегированных, углеродистых и специальных сталей с помощью плавящегося электрода;
- сварка изделий из цветных металлов, текучих сплавов, тонких листов вольфрамовыми стержнями и наплавочной проволокой;
- раскрой заготовок.
Преимущества стандартного подключения:
- образующийся шов имеет красивую узкую форму;
- происходит провар на большую глубину;
- сварка ведется большим ассортиментом электродов;
- сохраняется высокая стабильность дуги.
- сильное разбрызгивание расплавленной жидкости;
- появляется риск получения прожогов;
- в зоне нагрева появляются остаточные напряжения.
Обратная полярность включается для:
- работы без получения прогораний стальных заготовок малой толщины;
- сварки цветных металлов, высоколегированных сталей, нержавеющих материалов;
- выполнения действий с использованием флюса и защитного газа.
- изделия провариваются на небольшую глубину;
- толстые заготовки для прочности приходится обрабатывать со всех сторон;
- требуются специальные электроды, выдерживающие высокие температуры;
- необходимость поддержки короткой дуги.
Сила тока настраивается экспериментальным путем.
По каким критериям нужно выбирать полярность
Этот параметр меняется при использовании постоянного тока. Для аппаратов, работающих на «переменке», это сделать невозможно. Выбор режима зависит от:
- толщины свариваемого металла;
- его состава и типа;
- марки электродов;
- качества расходников.
От правильного выбора полярности зависит качество и прочность шва.
Толщина металлического листа
Для соединения листов до 3 мм лучше использовать подключение минусового провода к заготовке. В таком случае больший нагрев создается на конце электрода. Способ годится для сварки заготовок из черных и цветных сплавов, легированных деталей, алюминиевых изделий.
Типы металлов
Материалы имеют разную внутреннюю структуру, которая обладает свойством меняться при воздействии температур. Если это происходит с зернистостью, нужно присоединить к массе минусовую клемму аппарата. Прямая полярность дает шов, уходящий в глубину детали, обратная – образует широкий валик.
Разновидности электродов
Для работы с тугоплавкими составами используется обратная полярность. Стержни нужно брать вольфрамовые. Угольные быстро разрушаются от высокой температуры: становятся хрупкими и крошатся.
Присадки и прочие расходники
При сварке используются различные материалы, образующие слой шлака. Для порошковой проволоки чаще всего нужно прямое подключение. Обратное применяется при работе с газом, защищающим зону сварки, позволяет корректировать стабильность дуги. Зная, что такое полярность, какими свойствами она обладает, можно выбрать необходимый режим работы сварочного оборудования и получить качественный шов на заготовках любой толщины.
Запутался в полярности электродов
Граждане, подскажите. На электродах МР-3 и АНО не указана полярность. Просто написано "постоянный или переменный ток" и все.
Вобщем подскажите как подключать эти электроды- к плюсу или к минусу.
Я так понимаю что если полярность на упаковке не написана- значит надо подключать деталь к минусу а электрод к плюсу?
- Просмотр профиля
- Личное сообщение
Pavell написал :
"постоянный или переменный ток"
Универсальные электроды, поэкспериментируйте с полярностью и сразу будет видно. У меня фубаг (постоянка)- АНО варят на прямой полярности, на обратной заметно хуже.
- Просмотр профиля
- Личное сообщение
Mutru4 написал :
АНО варят на прямой полярности
Всмысле на деталь- плюс а на электрод — минус?
- Просмотр профиля
- Личное сообщение
- Просмотр профиля
- Личное сообщение
Pavell написал :
Граждане, подскажите. На электродах МР-3 и АНО не указана полярность. Просто написано "постоянный или переменный ток" и все.
Вобщем подскажите как подключать эти электроды- к плюсу или к минусу.
АНО-21, АНО-4, АНО-36, на постоянном токе-обратная полярность, плюс на электроде.
Смотрите внимательно на упаковке, завод изготовитель ВСЕГДА указывает параметры и характеристики электрода.
Про МР забыл, вот: МР-3, МР-3-1, МР3-2, МР-3-3, МР-3-4, МР-3-5, Электроды сварочные Э46-МР-3-Ф-
ГОСТ 9466-75
ГОСТ-9467-75
Э46-МР-3-Ф-УД
Е431(3)-Р-23 Для сварки ответственных конструкций из углеродистых и низколегированных сталей с временным сопротивлением разрыву до 500 МПа.
Положение
свариваемых швов
Род тока Сварка производится во всех пространственных положениях, кроме вертикального ‘сверху-вниз’ на переменном и постоянном токе обратной полярности.
Тип покрытия Рутилово-основной
- Просмотр профиля
- Личное сообщение
Для МР-3С (синии)-прямая полярность, минус на электроде. Чудят эти производители, то плюс то минус. У меня для "чернушки" всегда плюс на электроде.
А здесь уже обратная полярность, руководствуйтесь только тем, что указывает производитель на упаковке.
- Просмотр профиля
- Личное сообщение
Pavell написал :
На электродах МР-3 и АНО не указана полярность. Просто написано "постоянный или переменный ток" и все.
Здесь расшифровка электродов.
- Просмотр профиля
- Личное сообщение
Pavell написал :
Всмысле на деталь- плюс а на электрод — минус?Mutru4 написал :
Совершенно верно.Mutru4 написал :
АНО-21, АНО-4, АНО-36, на постоянном токе-обратная полярность, плюс на электроде.morgmail написал :
Для МР-3С (синии)-прямая полярность, минус на электроде.
- Просмотр профиля
- Личное сообщение
Варить можно на любой полярности. Просто запомните, что при обратной полярности на изделии выделяется меньше тепла, чем на электроде. Поэтому обратная полярность применяется при сварке тонколистовых металлов, чувствительных к перегреву легированых сталей, нержавейки. Так же при сварке электродами с тугоплавкой обмазкой, таких как: уонии, озл8 (нерж), цл39 (теплоустойчивые), сармайт (для наплавки на истирание). При прямой полярности тепла выделяется, соответственно, больше на изделии, а на электроде меньше. Вот и вся премудрость. Объясняется это строением сварочной дуги. На катодном пятне температура=2400г/С, столб дуги имеет темп.=6000-7000г/С, анодное пятно = 2700г/С.
- Просмотр профиля
- Личное сообщение
Прямая — это + где?
- Просмотр профиля
- Личное сообщение
- Просмотр профиля
- Личное сообщение
2Бело Вы мне чужую цитату приплели. Я всегда пробую различные виды полярности, т.к. электроды партия от партии различаются.
- Просмотр профиля
- Личное сообщение

- Просмотр профиля
- Личное сообщение
cimon написал :
Варить можно на любой полярности.
А производители от нечего делать полярность указывают. Вполне допускаю, что это зависит не только от электрода, но и от сварочника, но мой Престиж-164 лосиноостровскими МР-3С на прямой полярности не варит нифига.
- Просмотр профиля
- Личное сообщение
morgmail написал :
Для МР-3С (синии)-прямая полярность, минус на электроде.cimon написал :
Варить можно на любой полярности.Викторыч написал :
МР-3С на прямой полярности не варит нифига.
- Просмотр профиля
- Личное сообщение
Викторыч написал :
но мой Престиж-164 лосиноостровскими МР-3С на прямой полярности не варит нифига.
Ну если МР у вас на прямой полярности не варит, то помоему вам пора менять инвертор. МРки это электроды для переменки, по этой причине ему совершенно безразлична полярность, так, что ищите причину в инверторе.
Бело написал :
Путаница продолжается
Это для поддержания темы?
- Просмотр профиля
- Личное сообщение
2cimon Я как-то больше доверяю производителю "Сварка во всех пространственных положениях постоянным током обратной полярности и переменным током"
- Просмотр профиля
- Личное сообщение
Викторыч написал :
2cimon Я как-то больше доверяю производителю "Сварка во всех пространственных положениях постоянным током обратной полярности и переменным током"
Верить или не верить и кому верить это ваше личное дело.
Но давайте попробуем разобраться. Если электрод способен гореть на переменном токе, то это значит, что полярность на нем меняется 100раз в секунду, т.е. 50раз прямая и 50раз обратная. Так почему на постоянке он может варить только на обратной полярности?
Лично я думаю, что это связано с тем
cimon написал :
что при обратной полярности на изделии выделяется меньше тепла, чем на электроде.
а это может влиять скорее всего только на сварку вертикальных швов, но никоим образом на способность электрода зажигаться и гореть. Можете проверить на другом инверторе.
Тут например ничего не указано насчет полярности.
- Просмотр профиля
- Личное сообщение
Интересный спор тут затеяли. Я покупаю электроды "ВИСТЕК" МР-3, которые можно использовать как для постоянки, так и для переменки. Ничего не сказано о полярности. Единственное ограничение — это нельзя варить вертикалные швы сверху вниз. Они отлично у меня варят и при прямой и при обратной полярности.
- Просмотр профиля
- Личное сообщение
Veha написал :
Интересный спор тут затеяли.
А что тут спорить? Надо брать и варить, на какой полярности лучше варит, на той и варить, не смотря, что написано.
- Просмотр профиля
- Личное сообщение
Veha написал :
Они отлично у меня варят и при прямой и при обратной полярности.
При прямой полярности хорошо варить толстый металл, при обратной полярности варится листовой металл. При этом шов получается качественный, сварка проходит легко. Если варить что то среднее, те же уголки 30х30, то оно по всякому хорошо. (упрошенный пример)
При сварке переменным током качество шва значительно хуже, варить сложней, а тонкий лист просто прожигает.
Если электрод с тугоплавкой обмазкой, конечно лучше обратная полярность. Качество шва будет наилучшим. Нам же надо в первую очередть качество, и эффективность в работе. Под конкретную работу и подбираем электроды.
- Просмотр профиля
- Личное сообщение
Veha написал :
Я покупаю электроды "ВИСТЕК" МР-3
А я говорю про МР-3 С
2Mutru4 А я и не спорю, я говорю о личном опыте, который совпадает с заявленной производителем полярностью, разбираться с физикой процесса, в данном случае, мне лениво, мне достаточно практики
- Просмотр профиля
- Личное сообщение
Викторыч написал :
мне достаточно практики
+100. Практика никому не мешает, как новичку, так и профи.
- Просмотр профиля
- Личное сообщение
На обратной полярности электрод, по идее, сгорает заметно быстрее. Быстрее сгорит, быстрее придется покупать новые. На одну и туже задачу уйдет больше электродов. Производитель не в накладе.
- Просмотр профиля
- Личное сообщение
Ярослав_М написал :
На обратной полярности электрод, по идее, сгорает заметно быстрее.
Если вы варите тонкий металл, на обратной полярности вы это сделаете легко. Дуга легко зажгется, шов будет формироваться равномерно, прожигов не будет.
На прямой полярности, при тех же условиях, вы чуть коснетесь металла — прожиг. Уменьшаете ток, дуга зажигается плохо, гаснет. Шов получается ужасным.
Если вы варите забор с низкоуглеродистой стали, то можно мозг не напрягать. По всякому нормально выйдет. Дешевые электроды, дешевый трансформатор.
Если Вы работаете с высоко углеродистой сталью, да еще мастерите какой нибудь механизм, расчитаный на нагрузки. Количество и цена электродов для Вас будут имет иное значение.
Производитель специально указывает какой ток и какую полярность использовать для лучшего результата. Чтобы вы не тратили свое время и электроды на эксперименты.
Дугу и на простом гвозде зажечь можно и сварить вместе две железяки. Только это уже сваркой назвать нельзя.