Небольшой ликбез по пайке меди. Часть 1.
Склероз иногда доканывает и меня, поэтому решил я все-таки увековечить свой способ пайки меди. Кроме того, не так давно мне на это в одном из первых комментариев намекнули, и я сначала даже несколько рассердился, а потом все-таки решил написать на эту тему пост.
Я не могу сказать, что он чем-то принципиально отличается от того множества описаний и видеороликов по пайке медных труб, которые читатель может найти на просторах интернета, наоборот, он очень даже сильно похож.
Пайкой медных труб я занялся где-то два года назад, т.к. мне было очень интересно как же происходит процесс пайки с помощью капиллярного эффекта (умом-то я понимал, что такое может быть и есть + образование инженера-теплоэнергетика так же это подтверждало, однако хотелось все увидеть своими глазами). Для тех, кто не в курсе, что такое капиллярный эффект применительно к пайке, очень кратко и ненаучно (а может даже и не очень правильно) объясняю — это процесс затягивания припоя в узкий зазор между трубой и фитингом под действием температуры. Физически процесс выглядит так: расплавленный припой просто всасывается в узкую щель, которая существует между нагретыми деталями, причем припой движется от менее нагретого места к более нагретому.
Рассмотрим его пошагово:
1. Припой плавится, начинает затягиваться в зазор под действием каппилярных сил (объяснить эти силы я смогу, но не думаю, что будет понятно, поэтому не буду тут приводить это объяснение. Впрочем, кому захочется, может сам найти эту информацию в интернете и почитать, а тому, кому не захочется — просто поверьте, что эти силы существуют и успешно работают на наше с вами благо :));
2. Локально в месте введения припоя температура материалов понижается по сравнению с окружающей, но при этом температура припоя локально в этом месте все равно выше температуры его плавления, поэтому припой остается в жидком состоянии;
3. Из-за возникшей разницы температур между местом введения припоя и окружающими материалами, припой стремится в сторону более высокой температуры, и, таким образом растекается по всему зазору. Это очень здорово и удобно, т.к. можно пруток всего-лишь прикладывать в одной точке.
После остывания места пайки его характеристики становятся таковы, что при испытаниях на разрыв рвется материал труб и/или фитингов, но не место пайки (кому интересно, по этому поводу есть видео на Ютубе).
Короче, соединение получается сверхнадежным. А я именно такие соединения и люблю, поэтому вопрос из каких труб делать себе водопровод для меня не стоит.
Итак, приступим непосредственно к описанию процесса пайки. Вернее сначала к тому необходимому, на мой взгляд минимуму, без которого этот процесс невозможен.
Что нужно для того, чтобы спаять между собой трубы и фитинги из меди (привожу сразу с ссылками):
1. Труба . В своих инсталляциях я использую не отожженную трубу KME Sanko от 15 до 28 диаметра. Продается она в штангах по 2.5 и 5 метров. Почему именно не отожженная? На мой взгляд и вкус с ней проще работать, т.к. труба всегда ровная, и, чтобы помять ее, нужно очень постараться;
2. Фитинги под пайку . Я использую фитинги фирмы Viega;
3. Труборез. У меня в наличии Rems, модель Cu-INOX 3-28 мини);


Обратите внимание, почему труборезы называют роликовыми. Видите два ролика на второй фотографии? Вот поэтому :). Это одна из основных деталей трубореза. И ее предназначение — облегчение проворачивания трубы вокруг своей оси (ролики, кстати, снабжены подшипниками). А с помощью этого проворачивания и реализуется постепенное разрезание металла.
Кстати, отмечу еще один небольшой факт. Можно ли заменить труборез каким-нибудь другим инструментом?
Безусловно можно: отпиливать трубу можно и ножовкой, и лобзиком, и циркуляркой с диском по металлу, и торцовочной пилой… В-общем, всем, с чем вы привыкли работать. Однако труборез, если он исправен, гарантирует перпендикулярный рез к поверхности трубы. А это очень важно, чтобы припоя на внутренней поверхности трубы было немного. А немного его бывает только тогда, когда детали внутри примыкают друг к другу без зазоров.
4. Гратосниматель . Опять-таки у меня Rems (модель РЭГ 3-35). Для чего он нужен поясню чуть ниже;


5. Мягкий припой Viega (смотреть по ссылке в конце страницы). Я паяю и паял исключительно мягким припоем. И не спрашивайте меня про твердый, я про него только читал. Обращаю также внимание, что для пайки медных труб в системах водоснабжения необходим специальный припой/флюс, и тот, которым паяют провода, радиодетали и пр. в электротехнике, для пайки труб не подходит. Подходит только тот, ссылку на который я дал;


6. Флюс или паста для пайки мягким припоем (смотреть по ссылке в конце страницы артикулы 121 334 и 109 912). И опять у меня Viega;

Обратите внимание на фотографии ниже: паста имеет небольшой металлический блеск за счет того, что в ней находятся частички олова. Именно поэтому, даже, если соединение забыли пропаять (а такое иногда случается), оно все равно может держать давление и не течь какое-то время.


7. Зачистка (смотреть по ссылке в конце страницы артикул 104 412). Аналогично Viega (в дополнение к ним можно докупить еще и ершики, но об этом чуть ниже);

Крупным планом текстура материала зачистки.

8. Мягкая хлопчатобумажная тряпочка. Нужна для удаления излишков флюса/пасты после соединения фитингов и трубы между собой. Хорошо подходят одноразовые хлопчатобумажные полотенца, которые и в Леруа, и в Ашане продаются;
9. Горелка. Про свою я уже упоминал. У меня довольно простая горелка Kemper со сменными газовыми баллонами (в баллонах пропан-бутановая смесь). Для моих нужд ее хватает на все 100%, соединения прогревает хорошо, перегреть соединение практически невозможно. Я пробовал, но ни разу у меня это так и не вышло. Так что для каких-то небольших домашних работ можете брать ее совершенно смело. Раньше сие чудо продавалось в Леруа, но потом куда-то исчезло. Сейчас ими торгует небезызвестная компания МПО «Электромонтаж» (кстати, по вполне приемлемым ценам);


10. Отрез какого-нибудь огнеупорного материала с плохой теплопроводностью. Не всегда нужен, но иногда требуется. Идеальный вариант — огнеупорный щиток из асбестовой нити;
11. Емкость с водой. Вода нужна для того, чтобы смыть остатки флюса/пасты с внутренней/наружной сторон спаянного соединения, да и иногда нужна для того, чтобы быстро охладить соединение (я это не рекомендую, но иногда требуется) + может использоваться как первичное средство тушения возникшего возгорания, если таковое вдруг произойдет;
12. Зубная щетка. Помогает быстро смыть остатки флюса/пасты.
Для чего нужен гратосниматель? Объясняю (как сам знаю и понял). Медь является мягким металлом. Поэтому при отрезании куска трубы ее внутренняя поверхность заминается внутрь, образуя внутреннее заужение (я его покажу дальше на непосредственных фотографиях пайки). Этот замин и называется гратом. Что будет происходить, если не убрать замин из места пайки? А вот что: в этих местах во-первых будет накапливаться всякая гадость, ведь место-то для накопления идеальное, и, таким образом труба тут довольно быстро зарастет, а во-вторых, данное место будет испытывать повышенный износ за счет повышенного гидравлического сопротивления в этом месте и еще некоторых гидродинамических эффектов, т.е. в итоге можно довольно быстро будет нарваться на свищевой эффект, т.к. медь будет просто вымывать из этого места. Как видите, последствия довольно серьезные.
И вот для того, чтобы этот замин снять и был придуман гратосниматель. С помощью этого инструмента можно убрать материал как с внутренней стороны трубы, так и сделать фаску с наружной стороны (кстати, некоторые мастера с наружной стороны фаску не снимают, т.к. считают, что это не нужно. Я ничего против этого не имею, однако сам снимаю, т.к. считаю, что так правильнее и ближе к технологии пайки. Времени это занимает секунд 15, да и труба потом легче входит в фитинг). Используя гратосниматель мы и приводим трубу к тому, что ее сечение становиться таким же, каким было до реза.
Можно ли не покупать гратосниматель, а использовать подручные инструменты? Можно. Можно убирать грат острым узким ножом, можно стачивать напильником и т.д. и т.п. Но лично по моему мнению и опыту — это фигня какая-то. Я пробовал и ножом грат убирать, и напильником стачивать, и еще чем-то, и могу резюмировать, что либо у меня руки не оттуда растут (я, на самом деле, до сих пор еще не определился в месте их роста), либо грат какой-то в эти моменты получался неправильный, но мне ни разу не понравился процесс снятия грата без использования гратоснимателя. Поэтому раз инструмент для снятия есть, то я буду им пользоваться.
Для чего нужны зачистки и ершики? Для того, чтобы снять оксидную пленку с меди в месте пайки. Поясняю: медь вступает в реакцию с кислородом в воздухе, и со временем на ее поверхности образуется пленка из оксидов, которая препятствует дальнейшему окислению металла. Думаю, что большинство читателей видело как медный рез, если отрезать кусочек жилы у кабеля, вначале ярко-золотой, аж блестит, а со временем, полежав на воздухе, тускнеет. Кроме того, трубы (а мы ведь про них ведем речь) лежат на складах и покрываются пылью и грязью + на них еще остаются следы технических жидкостей после процесса вытягивания трубы и тому подобные вещи.
В таком состоянии паять трубу нельзя, т.к. ни один флюс не сможет нормально растворить все эти окислы, грязь и прочее, а значит и припой не сможет нормально пристать к поверхностям, и в конце концов пайка получится некачественной, а соединение потечет. Вот для того, чтобы убрать всю эту гадость, и пользуются зачистками. Они снимают оксидную пленку вместе с налетом грязи, масла и пр. в месте пайки, а флюс затем уже окончательно подготавливает поверхность к вводу припоя.
Для чего нужны ершики? Да для того же самого. Тут только вопрос удобства, т.к. зачисткой удобно работать по наружной стороне трубы/фитинга, а вот ершик предназначен для внутренней стороны. Впрочем, лично я приноровился и внутреннюю, и наружную стороны зачищать с помощью зачистки.
Чем можно заменить зачистку/ершики? Из подручных материалов двумя вещами: либо мелкозернистой наждачной бумагой (только после ее использования еще до нанесения флюса нужно поверхности протереть хлопчатобумажной тряпочкой, чтобы не оставалось медной пыли. Кстати, после зачистки такая протирка тоже не помешает), либо берете обычную поролоновую губку для мытья посуды с верхним жестким слоем, и вот этим вот жестким слоем и зачищаете трубы. На ощупь материал Viega-овской зачистки и верхнего слоя с губки практически идентичен. Впрочем, я обычно пользуюсь зачистками, т.к. у меня их хватает надолго, да и стоимость их небольшая.
Пайка медных труб своими руками при помощи газовой горелки
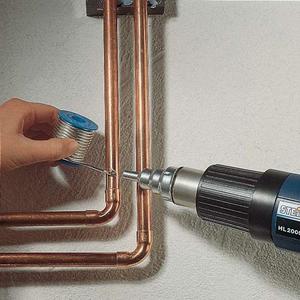
Ещё пять тысяч лет назад чеканщики из Египта открыли новый вид соединения металлов методом пайки. Суть метода заключается в создании соединения различных металлов путём заполнения швов припоем, который представляет собой расплавленный материал с температурой плавления меньшей, чем у соединяемых частей изделия. В отличие от стали, медные детали целесообразнее соединять методом пайки, чем сваркой. Это особенно важно, если приходится работать с тонкостенными медными трубами, которые находят широкое применение в отопительных, водопроводных, газовых и холодильных системах. С такой работой может справиться даже новичок.
Особенности труб из меди
Химический состав, который используется при производстве медных труб, на 99% состоит из меди, но допускаются незначительные примеси олова, железа, сурьмы, свинца.
Трубы из меди бывают твёрдыми (не отожжёнными) и мягкими (отожжёнными). Во время изготовления при механической обработке медный материал теряет свою природную пластичность.
Это свойство можно возвратить путём отжига металла, то есть, нагрева его до 600—700 градусов с последующим охлаждением в естественных условиях. В результате таких действий медная труба получает некоторые технологические преимущества перед твёрдой медью. Конечно, мягкая труба проигрывает в прочности, но зато намного превосходит в пластичности, что увеличивает значение её удлинения при разрыве на 40—60%. Это означает, что мягкую трубу можно легко изгибать, не опасаясь её разрыва. Благодаря пластической деформации меди, такие трубы могут исключить разрыв водопровода при случайном его замораживании.
Медные трубы обладают такими достоинствами:
-
долговечность эксплуатации;
- прочность;
- способность легко подвергаться обработке;
- не боятся ультрафиолетового излучения;
- выдерживают максимально высокие температуры;
- безаварийно работают под высоким давлением;
- обладают бактерицидными свойствами;
- не поддаются коррозии;
- имеют высокую теплопроводность и гладкую поверхность.
Конечно, более высокую стоимость меди, в сравнении с другими современными материалами можно отнести к её недостаткам, но технология пайки позволяет сэкономить на фитингах.
Методы пайки медных деталей
Неразъёмное соединение труб на промышленных объектах, как и пайка меди в домашних условиях, осуществляется двумя методами:
- Высокотемпературный способ — применяется на трубопроводах, эксплуатируемых при высоких температурах и с большой нагрузкой. Расплавление припоя этим методом происходит при температуре 600—900℃.
- Низкотемпературный метод — используется для систем бытового назначения. При использовании мягкого припоя нагревание места пайки достигает 450℃, а для твёрдого припоя — более 450℃.
Инструменты и приспособления
Конечно, для пайки медных труб своими руками в стандартном исполнении можно использовать многие элементы, которые несложно обнаружить в собственных домашних запасах. В крайнем случае придётся приобрести специальные приспособления для выполнения технологического процесса пайки. Итак, чтобы произвести качественный монтаж медных изделий может понадобиться:
-
Ручной труборез, который позволит получить строго перпендикулярный разрез трубы.
- Приспособление для снятия фаски — служит для удаления различных заусенцев и закругления места разреза.
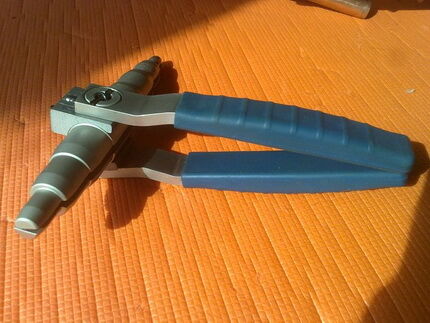
- Расширитель труб поможет во многих ситуациях обойтись без применения фитингов. Для пайки нужно увеличить диаметр одного конца трубы, чтобы туда вставить другую заготовку.
- Щётки и ёршики помогут очистить от окиси место пайки труб.
- Для повышения безопасности работ на сопло горелки нужно установить рефлектор (отражатель) огня, который поможет защитить горючие материалы, расположенные вблизи места работы. Это предотвратит потери тепла и обеспечит равномерный прогрев трубы.
- Газовая горелка является основным инструментом для пайки медных труб. Существует несколько разновидностей горелок- от высокопроизводительных моделей до бытовых устройств.
По мощности горелки подразделяют:
- Для разогрева труб и пайки мягким припоем.
- Для проведения работы твёрдым или мягким припоем (полупрофессиональные).
- Для осуществления пайки твёрдым припоем (профессиональные).
- Термофеном можно разогреть легкоплавкий припой. Такой инструмент способен давать струю горячего воздуха до 650℃.
Материалы для соединения меди
Весь технологический процесс пайки медных трубок газовой горелкой можно осуществить с помощью флюса и припоя для меди, а также как с применением фитингов, так и без них.
Флюс и паяльная паста
Флюс для пайки медных труб имеет огромное значение для образования качественного соединительного шва. Он может быть низкотемпературным с активностью до 450 ℃, и высокотемпературным — более 450 ℃.
Применение флюса необходимо в случае:
- качественной очистки поверхности соединяемых труб от окислов;
- защиты места соединения от кислорода, который содержится в воздухе;
- повышения сцепления припоя с поверхностью металла;
- улучшения процесса растекания припоя.
На сегодняшнее время существуют следующие разновидности флюсов:
- активированные;
- кислотные;
- некислотные;
- антикоррозийные.
Паяльная паста представляет собой густую массу, состоящую из флюса, маленьких частиц припоя и добавок специального действия. Такой состав часто применяется на промышленных предприятиях при пайке радиотехнических деталей на печатных платах. Форма в виде пасты очень удобна для нанесения на мелкие детали.
Виды припоев
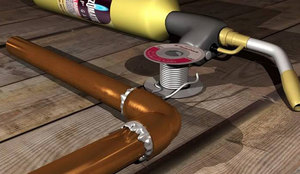
Соединение меди и её сплавов можно производить как низкотемпературной, так и высокотемпературной пайкой. Имеется множество мягких и твёрдых материалов, которые способны обеспечить идеальное крепление деталей из металла.
Применение припоев с низкой температурой плавления позволяет спаять детали в условиях, мало влияющих на прочность меди, но при этом соединительный шов имеет худшие механические параметры. Припои для высокотемпературного соединения увеличивают прочность места стыковки металлов, но требует определённых навыков, чтобы исключить пережог меди.
Существует большое количество бессвинцовых припоев, которые способны обеспечить довольно высокое качество стыковочных работ. В основном это сплавы олова (95—97%) с медью, сурьмой, висмутом, серебром, селеном. Лучшими свойствами обладают серебросодержащие припои. Широкое применение получили и трёхкомпонентные виды, в состав которых входит олово, медь и серебро. Использование оловянно-свинцовых припоев ограничено из-за вредности свинца.
Высокотемпературную пайку осуществляют твёрдыми припоями медно-фосфорного состава. Такие составы при соединении двух медных деталей не требуют применения флюсов. Очень благоприятно влияет на качество стыковки одинаковый коэффициент термического расширения меди.
Изготавливают твёрдые припои в виде профильных стержней, а мягкие — в виде проволоки диаметром 2—3 мм.
Соединительные фитинги
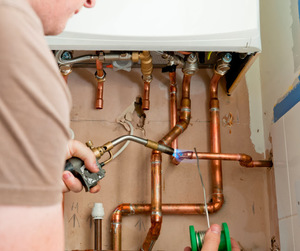
При отсутствии специального инструмента для качественной резки и расширения места соединения, применяются технологические медные переходники (фитинги), которые имеют строго регламентированный диаметр раструба.
При всём разнообразии видов таких деталей чаще используются три основных формы: углы — способствуют изменению направления трубопровода на 90 градусов, тройники — обеспечивают ответвление от трубы и муфты — служат для соединения двух труб.
Фитинги имеют довольно высокую стоимость, поэтому многие специалисты стараются обойтись без них, обрабатывая место стыковки специальными приспособлениями.
Существуют специальные фитинги с готовым припоем, который в виде валика размещён по краям детали. Запаять трубы таким фитингом очень просто нужно только соединить поверхности и нагреть их до температуры плавления припоя.
Технология пайки медных труб
Весь технологический процесс соединения деталей из медного материала условно можно разделить на подготовительные операции и непосредственно сам этап создания крепкого стыка.
Основные операции соединения при помощи горелки:
-
Резку трубы удобнее всего производить с помощью трубореза. Для этого инструмент устанавливается на обрабатываемую деталь таким образом, чтобы режущий ролик совпадал с линией разреза. Далее зажимается винт и поворотом вокруг оси трубы производится разрез. После каждых двух оборотов вращением винта резак поджимается к трубе. Можно отрезать металл и обычной ручной ножовкой по металлу, но при этом очень сложно добиться перпендикулярности среза.
- После резки нужно снять наружную и внутреннюю кромки. Наружная фаска удаляется для облегчения сборки, а внутренняя может оказывать сопротивление потоку воды или газа. Существуют специальные приспособления для проведения такого рода операций. Иногда они встраиваются непосредственно в труборез, а иногда выступают в роли отдельного приспособления.
- Следующим шагом будет зачистка сопрягаемых частей детали от окислов. Внешнюю поверхность легко очистить мелкой абразивной бумагой либо специальным устройством с отверстием, обрамлённым стальной щёточкой. Для очистки внутренней кромки применяются ёршики, сетка или наждачная бумага, навёрнутая на любой штырь соответствующего диаметра. После очистки поверхности до блеска нужно удалить остатки абразива, которые существенно снижают качество пайки.
- После очистки необходимо нанести на поверхность флюс. Пастообразный состав наносится с помощью кисточки на наружную часть вставляемой трубы. После этого сразу производится соединение деталей, чтобы избежать попадания мусора.
- Во время сборки сопрягаемые детали нужно повернуть друг относительно друга, чтобы осуществить полное распределение флюса по поверхности. Затем удаляются хлопчатобумажной ветошью излишки флюса, а детали закрепляются в удобном для пайки положении.
- Прежде чем приступить к нагреву труб, необходимо удалить все пластмассовые и резиновые детали, которые могут пострадать во время пайки. Пламя горелки должно быть нормальным — без недостатка или избытка кислорода. Сбалансированное пламя обладает ярко-синим цветом. Излишний кислород в пламени окисляет поверхность металла, на что указывает окисный чёрный налёт. Прогревать место соединения необходимо равномерно, перемещая пламя с разных сторон изделия. Когда припой начинает плавиться, значит температура пайки достигла оптимального значения. После полного заполнения соединительных швов расплавленным припоем нужно отнести пламя горелки от стыка и дать возможность остыть месту пайки естественным путём.
После полного остывания места стыковки металлов необходимо удалить остатки флюса ветошью, смоченной раствором спирта.
Недопустимые ошибки
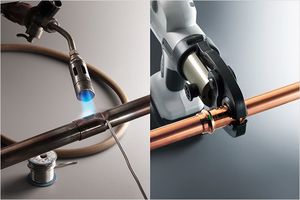
Причиной некачественного соединения двух деталей чаще всего становится спешка, поэтому нужно не забывать контролировать кромки изделия на отсутствие посторонних мелких предметов, которые могут образоваться после резки.
При нанесении флюса важно стараться не пропустить ни одного малейшего участка поверхности, ведь любой дефект может стать причиной плохого контакта.
Если какой-нибудь участок поверхности будет слабо прогрет, это приведёт к слабому сплавлению двух металлов. Перегрев может привести к сгоранию флюса и образованию окалины или окиси на месте пайки, что влияет на её надёжность.
Техника безопасности
Так как паяльные работы ведутся с использованием высокого нагрева, необходимо строго все операции выполнять в защитных перчатках.
Наличие опасных химических испарений может привести к поражению органов дыхания, поэтому работы нужно проводить в хорошо вентилируемом помещении и в защитной маске.
Пайка труб из медного материала не представляет особой сложности. Более подробно расскажет о пайке медных проводов видеоурок, который можно посмотреть на многих сайтах интернета.
Как паять медные трубки от А до Я
Использование труб из меди актуально в отоплении, водоснабжении и подводе газа к потребителям. Способность выдерживать высокое давление, и минимальная толщина стенки позволяет создавать компактные и эффективные трубопроводные системы. Пайка меди – наиболее технологичный способ герметизации стыков.

Способы пайки
Минимальный зазор в соединении фитинг-труба должен быть заполнен металлом, способным выдерживать температурное расширение и скачки давления. Поэтому паять медь – технологически, верно, это создаст монолитный узел. Качественная пайка редко разгерметизируется, надежность соединения высокая. Существует две методики спайки.

Низкотемпературная пайка
Заполнение зазора между деталями происходит при температуре, не превышающей порог в 450 градусов. Еще одно название – пайка мягким методом. В технологическом процессе задействуется припой на основе олова и свинца с низкой температурой плавления. Швы, формируемые при таком методе работы, имеют ширину от 7 до 50 мм. Несмотря на то, что пайка мягкая, способ имеет ряд плюсов:
- Низкотемпературный припой и малый нагрев исключает возможность отжига меди. Это сохраняет заводские характеристики металла и продлевает срок службы всей системы.
- Соединить при температуре до 450 градусов можно медные трубы с сечением от 6 мм до 108 мм. Этого достаточно для работ в домашних условиях.

Сфера применения метода – для отопления, подвода воды с температурой жидкости внутри трубопровода не более 130 градусов. Такой способ не подходит для создания газопроводов.
Высокотемпературный метод
Соединение медных трубок методом высокой температуры требует начальной подготовки. Пайщик медных труб подготавливает флюс и припой. Последний в своем составе содержит более тугоплавкие металлы – в смеси содержится определенный процент меди и серебра.
Рабочая температура для пайки – свыше 450 градусов. Шов формируется устойчивый и твердый. Соединения подойдет для стыков, которые подвергаются механическим воздействиям. Пайка медных труб высокой температурой отличается устойчивостью к нагреву соединения – разгерметизация в этом случае не произойдет.
Твердый процесс пайки сопровождается отжигом меди, трубка и сам стык становятся менее прочными за счет умягчения. Для снижения рисков разогретый стык должен пройти естественное остывание. Запрещается использовать воду или воздушный обдув.

Соединение фитингов и медных трубок твердым припоем выполняется на сечениях от 12 до 159 мм. Именно этот способ задействован при работе с газом: магистралями и подводящими участками до потребителей. Для водопровода этим способом соединяются трубки от 28 мм в диаметре. Допускается разогревать теплоноситель и применять в системах охлаждения с температурами свыше 130 градусов.
Оборудование, инструменты и приспособления
Соединение пайкой медных трубок требует наличия определенного списка оборудования и инструментов. Для качественной подготовки применяют:
- Труборез ручной – позволяет выполнять раскрой трубы под прямым углом. Может оставлять небольшую фаску, завальцовывать рез.
- Устройства снятия фаски – используется после трубореза. Служит для очистки заусенцев, стружки. Восстанавливает номинальный диаметр трубки после реза, если ее немного смяло.
- Расширитель – используется, если медь отожженная. Позволяет увеличить диаметр трубки и вставить одну деталь в другую без фитингов.
- Ерш по размеру трубы и специальная губка. Зачищает окислы, подготавливает поверхность для нанесения флюса.
- Газовая горелка. Устройства делятся на бытовые, позволяющие паять не толстые медные трубы в домашних условиях, и промышленные, для ответственных узлов и конструкций.

В зависимости от вида работ, инструмент должен быть подобран: под диаметр труб, тип припоя, вид трубопровода. Например, пайка медных проводов может быть выполнена феном.
Материалы
Трубопровод соединяют с использованием:
- флюса;
- припоя;
- фитингов – можно исключить, если применяется расширитель трубок.
Все расходники делятся на подвиды по составу, свойствам, размерам.
Чтобы запаять стык качественно, особое внимание потребуется уделить флюсу. Если соединить с нагревом медь и олово без флюса – прочного и герметичного соединения не добиться. Он подбирается по способам – бывает низкотемпературным и высоко температурным.

Флюс необходим, потому что:
- удаляет окислы, способные ухудшить качество соединения;
- защищает зону пайки от атмосферного кислорода;
- увеличивает адгезию припоя;
- помогает равномерно распределить припой.
В качестве флюса можно применить паяльную пасту – густую смесь из всех основных компонентов для пайки. Ее удобнее наносить и удержать на трубке до нагрева и введения припоя.
Припои
Припой подбирается исходя из предназначения трубопровода. Промышленность предлагает массу твердых и мягких сплавов, чтобы паять медные фитинги и трубы. Припой с низкой температурой плавления можно использовать в домашних условиях. Пайщик медных труб может использовать обычную портативную горелку.

При работе с припоем важно не перегреть стык – при перекале паяемый металл может вытечь, сделав стык негерметичным. Капиллярная пайка предполагает разогрев флюса до изменения цвета с последующим введением припоя. В этом случае металл буквально втягивается в обрабатываемый стык, полностью заполняя.
В основном материал для пайки содержит олово с включением меди, сурьмы, серебра. Лучший вариант – серебросодержащий припой. Материал на основе олова и свинца вреден и не используется из соблюдений требований безопасности.
Для производства высокотемпературных работ используются припои с медью и фосфором. Особенность данного припоя – соединение двух медных трубок не потребуетс флюса. Стык будет прочный и правильный за счет вхождения в состав меди – будет наблюдаться равное тепловое расширение.
Пайка медных труб с твердым припоем в виде стержней производится на основании диаметра стыка. Для толстых – применятся утолщенные прутки, для тонких трубок подойдет проволока в 2-3 мм толщиной.
Соединительные фитинги
Если невозможно расширить стык и выполнить соединение двух медных трубок одну в одну, можно использовать фитинги. Размер таких деталей подбирается по диаметру трубки и раструб не требует дополнительного изменения геометрии. По форме выделяются:
- Угловые отводы.
- Стыковочные муфты.
- Тройники.
- Отводы с резьбой – для присоединения потребителей к трубопроводу.

Сварка разных медных трубок может быть произведена с помощью редукционных фитингов с изменяющимся диаметров. Основной недостаток – цена фитинга, влияющая на стоимость исполнения трубопровода.
Отдельная категория фитингов продается с уже нанесенным припоем -в форме валика внутри стыка. Такое изделие остается только соединить с трубкой и прогреть.
Технология пайки медных труб
Качественные швы – результат того, как пайщик медных труб изучит весь рабочий процесс. Если внимательно и старательно выполнить каждый этап – все получится даже у новичка. Навыки пригодятся при ремонте труб, восстановлении систем охлаждения холодильников. Весьма востребована в летнее время – пайка течей медных труб для кондиционеров.
Отрезка труб
Отрезка труб может производиться ручным труборезом, болгаркой, ножовкой по металлу. Главное условие – сохранение геометрии среза. Для этого с края металла удаляется стружка, завернутые края выравниваются специальным инструментом. Перед нанесением флюса стык совмещается – детали должны входить друг в друга без заеданий. Можно провернуть стык внутри.

Нанесение флюса
Перед нанесением флюса:
- Внутренняя часть стыка обрабатывается ершом по размеру трубки (для малых диаметров). Трубы большого диаметра внутри стыка обрабатываются специальной губкой.
- Конец трубки, идущей в стык, обрабатывается специальным материалом- жетской губкой.
Шероховатость после такой обработки позволяет флюсу лучше держаться на поверхности. Паста наносится на наружною часть трубы равномерно, без пропусков.

Если рассматривается ювелирная пайка, то флюс должен быть удален после самого процесса спайки. Также после остывания изделие необходимо промыть.
Стыковка перед пайкой
После соединения стыка производится взаимный поворот двух деталей друг относительно друга для равномерного заполнения флюсом всего стыка. Остатки снаружи трубы удаляются ветошью.

Сварка медных трубок производится в неподвижном состоянии стыка, поэтому детали располагаются на удобной негорючей подставке.
Низкотемпературный способ
Подробный порядок действий – в видео ролике.
Сварка любых медных трубок таким способом происходит с применением припоя и флюса низких температур. Для быстрого нагрева подойдет бытовая горелка с баллончиком газа.
Осторожно – газовый баллон при перевороте дном вниз может резко увеличить факел, поэтому нагрев производится в одной плоскости.
Зажженную горелку наводим на стык и равномерно прогреваем, немного смещая в стороны. В это же время припоем, размотанным из катушки, касаемся края стыка – флюс должен начать изменять цвет, прислоняем пруток к флюсу.
Отводим горелку от стыка. За счет капиллярного эффекта металл распределится по стыку, а припой изменит цвет с серого на серебристо оловянный.

На заметку: некоторые пайщики медных труб утверждают, что капля внизу стыка указывает на наполненность капиллярного шва. На практике это чаще всего подтверждается, но не стоит вводить слишком много припоя – паянный стык за это время может перекалиться.
Важно в процессе нагрева не перекалить стык. Иначе флюс выкипит и не даст припою заполнить стык полностью – соединение придется очищать и паять медную трубу заново, что не очень удобно.
Остывание проводится естественным образом. До момента охлаждения стыка трогать его запрещается, чтобы не испортить работу.
Работать можно не только газовой горелкой, спаять трубки можно феном, паяльником со щипцами. Ограничение нагрева – примерно 450 градусов.
Допускается соединять подобным образом медь с латунью, медь с нержавейкой.
Высокотемпературный способ
Сварка двух медных трубок данным образом потребует применения профессиональной горелки. В качестве заправки баллона – пропан+ацетилен, или ацетилен с воздухом.
Пайщики медных труб советуют делать быстрый прогрев всего стыка – высокая температура пламени не должна перекалить металл. Цвет пламени – ярко-синий, нагревается труба большого диаметра по всей длине окружности.
В процессе прогрева медный стык изменит цвет с обычного на темно-вишневый, это говорит о достижении порога температуры в 750 градусов. Теперь в рабочую зону можно вносить припой. Для ускорения разогрева от деталей горелка кратковременно подносится к прутку, а итоговое плавление происходит от накаленного стыка. Обязательное условие – полное заполнение шва припоем.

Труба или фитинг остывают в естественных условиях. После охлаждения остатки флюса стираются – чтобы исключить окисление металла рядом со стыком после пайки твердыми припоями. Подробнее – в видео.
Техника безопасности

Чтобы правильно и безопасно паять медные трубы, необходимо соблюдать ряд правил техники безопасности:
- Медь активно проводит тепло. Поэтому все детали, если их необходимо придерживать, берутся в руку только в рукавице или с помощью специальных клещей.
- Флюс – химически активный состав. Нельзя допускать попадание данной смеси на кожу и слизистые оболочки. Если это произошло, потребуется быстро промыть участок кожи водой.
- Одежда подбирается из материалов, плохо воспринимающих горение. Рукава – не болтаются.
- Место выполнения пайки медной трубы должно хорошо проветриваться, чтобы пары флюса не стали причиной ожога дыхательных путей или отравления.
- Готовые стыки протираются или промываются, ветошь с остатками флюса утилизируется.
- Газовые горелки контролируются на герметичность и хранятся в безопасных местах между применением.
- При работе другим оборудованием, потребуется подождать остывания. При охлаждении после работы медного паяльника до 20 градусов его можно убрать.
- Припой для пайки меди в расплавленном состоянии может стать причиной ожогов – нельзя допускать каплепадения.
Ошибки при пайке
Чаще всего промахи в работе допускают начинающие мастера. Чтобы шов при пайке был качественным, следует учесть следующие распространенные ошибки:
- стыковка двух элементов с дефектами от резки или заводским браком;
- плохая очистка рабочих плоскостей и обезжиривание;
- не качественный прогрев всего стыка;
- спаиваемые детали должны иметь определенную ширину шва, диапазоны имеют следующий вид – трубы от 6 до 108 мм должны иметь стыки от 7 до 50 мм;
- перекал стыка и разрушение флюса;
- спаянные детали проверяются до полного остывания.

Необходимо учитывать все нюансы и начать практиковаться на обрезках. Для того, чтобы получить минимальный опыт, достаточно создать 3-5 стыков. Ювелирная пайка предполагает тренировочные операции с ломом драгоценных металлов. Мастер должен научиться понимать, как паять и чем паять тот или иной тип дефекта на изделии.
Виды медных труб

Медная труба представлена в двух разновидностях:
- отожженная;
- неотожженная.
Процесс изготовления отожженной трубы заключается в ее нагреве после создания до 600-700 градусов. Таким образом возвращается эластичность металла. Такие трубы более гибкие, им не так страшно расширение воды при замерзании.
Минус – сниженная прочность ввиду нагрева. Для пайки медных труб такого типа подойдут мягкие припои.
Неотожженая труба на порядок прочнее, но изогнуть ее не получится. Поэтому, если монтируется отопление или система теплый пол, подводки к коллекторами и отводы на котел выполняются с использованием фитингов.
Отожженная медь продается бухтами – 10-25-50 м. Неотожженная – прямыми кусками 2.5 – 3 м.
Как соединить медные трубки без пайки

Для соединения медных труб без флюса и припоя можно использовать специальные обжимные фитинги. Они позволяют быстро создать герметичные и прочные стыки без нагрева, используя ручной инструмент.
У обжимных фитингов есть два недостатка: высокая стоимость и возможность ухудшения герметичности. Со временем металл может прожаться и придется применять либо новый фитинг, либо обрабатывать трубу и паять ее одним из методов, описанных выше.
Пайка медных труб: пошаговый разбор работ и практические примеры
Домашние мастера стараются выполнять строительные и ремонтные работы самостоятельно, что позволяет не только сэкономить семейный бюджет, но и быть абсолютно уверенным в качественном результате. Поэтому им приходиться овладевать новыми для себя методиками и технологиями – такими, как пайка медных труб.
Мы расскажем, как производится сборка и соединения коммуникаций из медных труб. У нас вы узнаете, какие расходные материалы и инструменты потребуются исполнителю. Полезные даже в быту навыки дадут возможность самостоятельно собирать трубопроводы с отличными эксплуатационными характеристиками.
Пайка меди: почему стоит этому научиться
Медные трубопроводы на практике используются редко. Причина тому – довольно высокая стоимость материалов. Однако трубопроводы из меди по праву считаются лучшими.
Этот металл превосходит все остальные материалы по термостойкости, гибкости и долговечности. Отопительные медные трубопроводы после сборки можно заливать в бетон, прятать в стены и т.д. В процессе эксплуатации с ними ничего не случится.
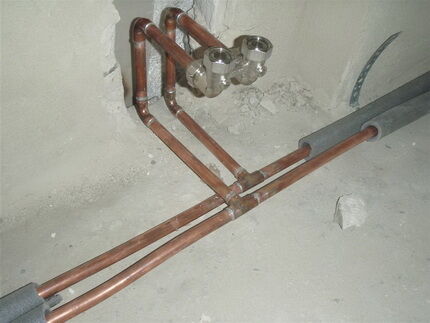
Это стоит учесть, выбирая материал для обустройства отопления или водопровода. В расчете на длительную эксплуатацию более высокие затраты вполне окупаемы. Помимо отличных эксплуатационных характеристик, которыми обладает медь, она достаточно проста в монтаже. «Страшные сказки» про трудности в пайке чаще всего преувеличены.
Медь достаточно просто паять. Ее поверхность не нуждается в применении агрессивных средств при очистке. Множество легкоплавких металлов имеет с нею высокую адгезию, что упрощает выбор припоя.
Дорогостоящие флюсы меди не нужны, поскольку при плавлении металла не происходит бурных реакций с кислородом. В процессе пайки труба не деформируется, ее форма и размеры остаются неизменными. Получившийся шов при необходимости можно распаять.
Способы паяния деталей из меди
Пайка считается оптимальным методом соединения медных деталей. В процессе работы расплавленный припой заполняет небольшой зазор между элементами, образуя при этом надежное соединение.
Наиболее распространены два способа получения таких соединений. Это высокотемпературная и низкотемпературная капиллярная пайка. Разберем, чем же они отличаются друг от друга.
Особенности высокотемпературных соединений
В этом случае процесс соединения элементов из меди проходит при температуре превышающей +450 градусов. В качестве припоя выбираются составы, основу которых составляют достаточно тугоплавкие металлы: серебро или медь.
Они дают прочный шов, устойчивый к механическим повреждениям и воздействиям высоких температур. Такое соединение называется твердым.
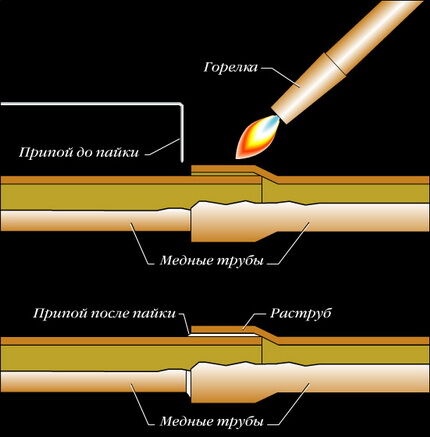
Особенность так называемой твердой пайки заключается в отжиге металла, это приводит к его размягчению. Поэтому, чтобы потери прочностных характеристик меди были минимальными, следует проводить охлаждение готового шва только естественным путем, без использования искусственного обдува или опускания детали в холодную воду.
Твердое соединение используется для труб диаметром от 12 до 159 мм. Высокотемпературная пайка используется для соединения газовых труб.
В сантехнике она используется в процессе сборки водопроводов для монолитной состыковки деталей, диаметр которых превышает 28 мм. Кроме того, такое соединение используется в случаях, когда температура жидкости, циркулирующей в трубах, может превышать +120 градусов.
Высокотемпературная пайка применяется и для сборки отопительных систем. Ее достоинством считается возможность обустройства отвода от ранее смонтированной системы без ее предварительного демонтажа.
Низкотемпературная пайка в деталях
Мягкой или низкотемпературной пайкой называется соединение медных деталей, в ходе которого используется температура ниже +450С. В качестве припоя в этом случае подбираются мягкие легкоплавкие металлы, например, олово или свинец.
Ширина шва, образованного такой пайкой, может колебаться от 7 до 50 мм. Получившееся соединение называют мягким. Оно менее прочное, чем твердое, однако имеет ряд значимых преимуществ.
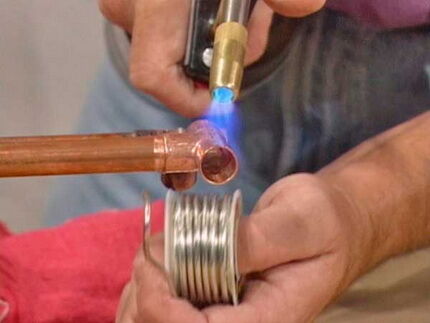
Основное отличие заключается в том, что в процессе пайки отжига металла не происходит. Соответственно, его прочность остается прежней.
Кроме того, температура в процессе низкотемпературной пайки не такая высокая, как при проведении высокотемпературной. Поэтому она считается более безопасной. Так называемые мягкие соединения используются для сборки труб небольшого диаметра: от 6 и до 108 мм.
В сантехнике низкотемпературные соединения медных труб используются для монтажа водопроводных магистралей и отопительных сетей, но при условии, что температура циркулирующей в них жидкости будет меньше +130 градусов. Для газовых трубопроводов использование соединений такого типа строго запрещено.
Что понадобится в процессе?
Для выполнения качественных соединений понадобятся специальные материалы и инструменты. Прежде всего, для обработки предварительно очищенной поверхности деталей понадобится флюс. Он удаляет с основания оксиды, улучшает растекаемость расплавленного припоя и снижает поверхностное натяжение.
Кроме этого понадобится еще и припой для работы с медью. Для высокотемпературной сварки выбирается материал, в состав которого не входит свинец. На упаковке должна быть надпись «lead free» или «без свинца».
Для низкотемпературной пайки подбирается легкоплавкий припой, в котором может присутствовать олово, медь, висмут, серебро. Припой низкотемпературного типа выпускается в виде 3-мм проволоки.
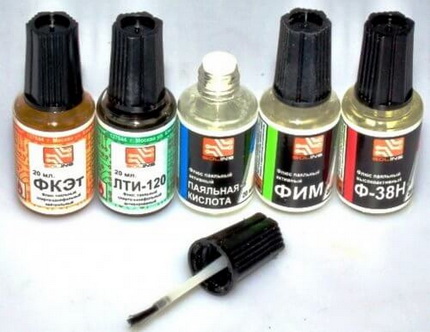
Для работы понадобятся инструменты. Прежде всего, труборез. С его помощью можно будет нарезать детали нужного размера. Важно выбирать инструмент высокого качества, чтобы мягкий материал, которым является медь, не заминался.
Потребуется и фаскосниматель, чтобы снять заусенцы. Иначе будет невозможно вставить одну деталь в другую. Для зачистки внутренней поверхности труб так же используется щетка или ершик.
Для нагрева медных элементов используют разные инструменты. Чаще всего для низкотемпературной пайки выбирают газовую горелку, имеющую узконаправленное пламя.
Газовое оборудование в этом случае работает от баллона со смесью пропана и бутана или с чистым бутаном. Одной такой заправки хватает на 3-4 сотни стыков.
Прибор работает эффективно, при нагреве горелкой труба разогревается за несколько секунд. Высокотемпературная пайка осуществляется при использовании газовых смесей пропан-кислород либо ацетилен-воздух.
Кроме того, пайка может осуществляться с помощью специального электрического паяльника, предназначенного для работы с деталями из меди. Устройство способно работать и с твердым, и с мягким припоем. Паяльник подключается к сети и используется там, где работать с открытым огнем невозможно. Устройство оснащается прижимными клещами и съемными электродами.
Помимо этих инструментов для монтажа трубопровода понадобится маркер или карандаш, рулетка, молоток и строительный уровень.
Технология пайки медных изделий
Подготовив инструменты и материалы, можно приступать к процессу пайки. Выполняем все операции в такой последовательности:
Отрезаем деталь необходимой длины
Для резки медных труб можно использовать различные инструменты. Чаще всего применяется ручной труборез. Чтобы срез получился ровным, трубу удерживаем только перпендикулярно к инструменту.
Зажимаем деталь между роликом и лезвием и вращаем вокруг нее труборез. Не забываем после каждого оборота подтягивать регулировочный болт примерно на треть оборота. При использовании трубореза срез получится ровным, задиры появятся только внутри трубы.
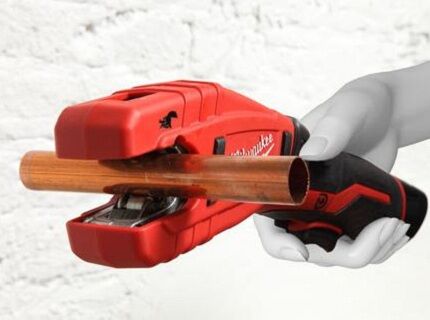
Но при этом диаметр изделия немного уменьшится, что нежелательно. Избежать деформации детали можно, если отрезать ее ножовкой. Но в этом случае появится множество заусенец, от которых необходимо будет избавляться, и понадобится использовать шаблон, чтобы уменьшить косину реза.
Смятие или овализация среза трубы приведут к неприятным последствиям, поскольку обязательно изменят размер монтажного зазора. Его величина должна находиться в пределах 0,02-0,4 мм. Если зазор получится меньше, в него не сможет попасть припой. При увеличении зазора не сможет проявиться капиллярный эффект.
В результате резки должна получиться деталь с окончанием строго цилиндрической формы, имеющим минимальную косину реза. С детали обязательно снимаем заусенцы, чистим ее внутреннюю поверхность ершиком и обезжириваем. Аналогично обрезаем второй фрагмент трубы. Берем труборасширитель и при помощи молотка увеличиваем диаметр второй трубы.
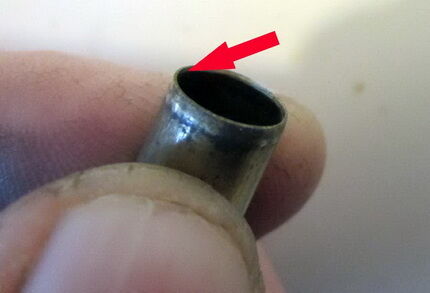
Проверяем, как детали входят одна в другую, проверяем размеры получившегося монтажного зазора. Он должен точно соответствовать норме. Зачищаем и обезжириваем вторую деталь. Операцию выполняем по всему сечению трубы, помним, что длина соединения должна равняться диаметру детали.
Наносим флюс на поверхность трубы
По правилам технологии пайки медных труб, на детали нужно нанести слой флюса. Берем состав и кисточкой аккуратно наносим его на внешнюю поверхность трубы, которая будет находиться внутри соединения.
Выполняем операцию очень аккуратно. Стараемся набрать минимальное количество раствора и полностью распределяем его по детали. На поверхности не должно остаться излишков флюса.
Соединяем детали перед пайкой
Как только флюс нанесен на детали, их нужно соединить. Сделать это надо достаточно быстро, чтобы на влажную поверхность не попали частички загрязнений. Если мы работаем с фитингом или с раструбом, производим полное соединение элементов.
Для этого вращаем их до упора. В процессе вращения детали не только «встают» на место, но и флюс распределяется по монтажному зазору максимально равномерно.
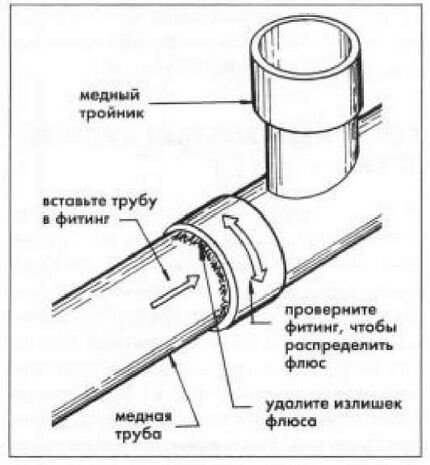
Оставлять флюс на детали запрещено, поскольку это агрессивный химический состав.
Припаивание крана с фитингом на базе компрессионного кольца производится в следующем порядке:
Образование соединения при низкотемпературной пайке
При выполнении мягкого соединения в обязательном порядке используется легкоплавкий припой и низкотемпературный флюс. Для нагрева можно взять стандартную или малогабаритную газовую горелку, которая заправляется смесью пропана с воздухом либо пропана с бутаном и воздухом. Можно взять и специальный электрический паяльник.
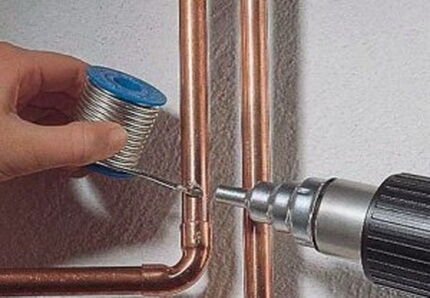
Берем горелку, включаем ее и направляем пламя на стык труб. Пятно контакта, находящееся между пламенем и деталью, нужно постоянно перемещать. Это необходимо для того, чтобы элементы прогревались равномерно. Берем припой и время от времени касаемся им монтажного зазора. При достаточном разогреве припой начинает плавиться.
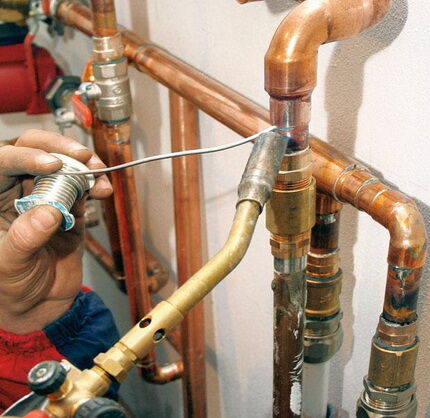
Как только это случится, отводим горелку в сторону, чтобы дать возможность припою заполнить капиллярный зазор полностью. Если припой еще не начал плавиться, нагрев продолжаем. Особенностью низкотемпературной пайки является то, что припой специально не разогревается. Он должен расплавиться от тепла нагретых элементов соединения.
После того, как припой заполнит капиллярный зазор полностью, ему нужно дать остыть, желательно в естественных условиях. Нужно помнить, что получившееся мягкое соединение имеет невысокую прочность, поэтому трогать его в горячем виде запрещается.
Еще один важный момент. В процессе пайки крайне важно не перегреть медь. Иначе нанесенный на металл флюс разрушится, и, соответственно, не сможет растворять и удалять оксиды, что резко отрицательно скажется на качестве соединения.
Поэтому желательно использовать флюс с порошком-припоем. Когда температура детали будет достаточной для разогрева припоя, порошок расплавится и будет видно, как внутри флюса блестят капельки расплава.
Если использование пламени по каким-либо причинам недопустимо, применяют паяльные аппараты, работающие от электричества. Такое оборудование представляет собой набор из блока питания, электрических щипцов и паяльника.
Процедура нагрева и последующего образования соединения паяльником ничем не отличается от выше описанной. Единственный нюанс: на полный разогрев деталей может уйти меньше времени, чем при нагреве горелкой.
Образование шва при пайке высокотемпературного типа
В процессе такой пайки для разогрева деталей тоже используется газовая горелка. Она заправляется смесью пропана с кислородом или ацетилена с воздухом. Возможно использование смеси ацетилен-кислород.
Мастера рекомендуют прогревать детали равномерно и быстро. То есть процесс разогрева должен быть коротким. Горящий в устройстве газ должен давать ярко-синее пламя небольшой интенсивности.
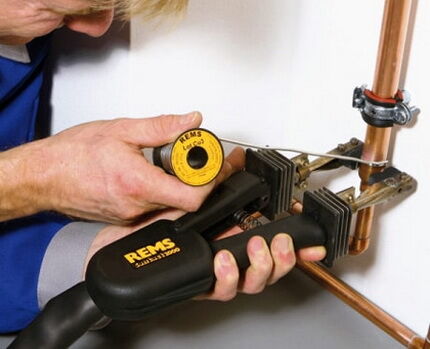
Горелку плавно перемещаем вдоль будущего соединения так, чтобы разогрев был максимально равномерным. Когда медь нагреется примерно до 750С, она приобретет темно-вишневый цвет. В этот момент подаем припой.
Чтобы он лучше разогрелся, его можно немного прогреть горелкой. Но при этом надо помнить, что припой должен расплавиться от разогретых деталей соединения, а никак не от горелки. В идеале нужно обеспечить соединению минимальный нагрев, при котором припой сразу же расплавится и с первого раза заполнит монтажный зазор.
Возможно, сразу это не получится, но по мере накопления опыта результат будет улучшаться. После полного заполнения зазора припоем оставляем соединение для остывания. В это время трогать его не рекомендуется. Остывший шов тщательно протираем, чтобы избавиться от остатков флюса.
Детальный разбор технологии пайки медных трубопроводов с применением газовой горелки приведен в статье, с содержанием которой мы советуем ознакомиться.
Техника безопасности при спаивании труб из меди
Начинающие мастера интересуются, как паять медные трубы правильно, но при этом забывают о безопасности. Этого делать нельзя. Нужно понимать, что медь отличается высокой теплопроводностью, поэтому держать детали в руках без какой-либо защиты нельзя.
Неосторожность и неаккуратность при сборке медного трубопровода может закончится термическим ожогом. Небольшие элементы длиной до 0,3 м берут только защитными рукавицами или удерживают клещами.
Осторожность нужна и при работе с флюсом. Это чрезвычайно агрессивный состав. Если в процессе пайки он попадет на кожу, следует немедленно остановить работы и смыть флюс с кожи большим количеством мыльной воды. Иначе на коже может появиться не только термический, но и химический ожог.
Одежду для работы тоже нужно подбирать правильно. Синтетические ткани категорически не подходят. Искусственное волокно очень чувствительно к высоким температурам. Оно легко плавится и загорается, поэтому для работы лучше всего выбирать плотную одежду из натурального хлопка.
Еще один важный момент. При нагреве деталей флюс начинает гореть. Его пары опасны для человека. По этой причине помещение, в котором проводятся работы по пайке труб из меди, должно хорошо проветриваться.
Опытные мастера советуют тем, кто впервые взялся за пайку, сначала потренироваться на обрезках труб. Практика показывает, что после трех-четырех самостоятельно выполненных соединений уже можно браться за монтаж трубопровода. При этом желательно собрать систему на полу и только потом приступать к пайке.
Готовый трубопровод нужно хорошо промыть чистой горячей водой, чтобы удалить припой и флюс с внутренней стороны деталей.
Основные ошибки, допускаемые при пайке
Процесс пайки труб из меди достаточно прост, но требует определенного опыта. Новички часто допускают ошибки в работе.
Рассмотрим основные из них:
- Наличие дефектов на поверхности соединяемых деталей. Такие изъяны могут появиться в процессе разрезания трубы. Если пайка проведена поверх дефекта, шов будет непрочным.
- Загрязнения на участке соединения элементов. Детали после нарезки и чистки обязательно нужно обезжирить.
- Недостаточная ширина монтажного зазора. По правилам, для деталей сечением от 6 до 108 мм размеры зазора должны составлять от 7 до 50 мм.
- Недостаточный разогрев деталей. В этом случае припой не сможет должным образом сплавиться с основанием. Такой шов легко разрушится даже при небольшой нагрузке.
- Флюс покрывает не всю поверхность трубы. Окиси остаются на поверхности детали, что негативно влияет на качество шва.
- Перегрев участка соединения. Приводит к сгоранию флюса и образованию окиси и окалины. В результате качество соединения резко ухудшается.
- Проверка неостывшего соединения. Прежде чем проверять качество шва, нужно убедиться в том, что труба остыла. Иначе соединение неизбежно деформируется и утратит прочность.
- Игнорирование правил безопасности. Пайка проводится при высоких температурах и с использованием агрессивных химически веществ. Защитная одежда, маска и перчатки обязательны.
Возможно, начинающему мастеру сложно будет самостоятельно определить степень разогрева деталей, тогда стоит пригласить профессионала и сделать первые соединения под его руководством.
С методами сооружения отопительных контуров из медных труб ознакомит следующая статья, с которой мы рекомендуем ознакомиться.
Выводы и полезное видео по теме
Еще больше интересной информации о пайке медных труб вы можете узнать из следующих видеороликов.
Видео #1. Особенности высокотемпературной пайки меди:
Видео #2. Как правильно паять медные фитинги:
Видео #3. Какие бывают флюсы для пайки:
Самостоятельная пайка труб из меди – полезный навык, который обязательно пригодится домашнему мастеру. Трубопроводы из меди служат очень долго и беспроблемно. Учитывая достаточно высокую стоимость таких деталей, на самостоятельной сборке можно значительно сэкономить и получить трубопровод высокого качества по вполне приемлемой цене.
А у вас есть личный опыт в соединении труб из меди пайкой? Возможно, вы владеете знаниями о нюансах проведения работ? Пишите, пожалуйста, комментарии в расположенном ниже блоке, задавайте вопросы, делитесь своим мнением и фото по теме статьи.