Для чего нужен импульсный сварочный аппарат?
Среди аппаратов, с помощью которых осуществляется полуавтоматическая и аргонодуговая сварка, есть модели, способные работать в импульсном режиме – Pulse. Они стоят дороже схожих по характеристикам, но не имеющих функции «пульса», приборов. В связи с этим возникают вопросы: насколько полезна эта «фишка»? стоит ли переплачивать за импульсный «сварочник»? можно ли будет обойтись менее дорогим устройством, в функционале которого нет режима сварки пульсирующим током? И чтобы ответить на них, нужно разобраться в том, что представляет собой импульсная сварка, и какие задачи она решает.

В основе сварки, о которой пойдет речь в этой статье, лежит использование тока, поступающего в электрическую цепь импульсами. Импульсы – это кратковременные скачки тока, отделенные друг от друга паузами. При возникновении импульса изменяется величина тока от наибольшего значения до наименьшего. В период импульса ток сначала быстро нарастает, потом также быстро спадает, следом наступает пауза (низкий ток, поддерживающий горение дуги), а затем происходит новый стремительный рост.
Существуют разные виды импульсов, и сначала мы поговорим о тех из них, которые выдает аппарат аргонодуговой сварки (TIG) при включении на нем функции Pulse.

При запуске «пульса» на аппарате TIG-сварки начинает подаваться импульсный ток, величина которого периодически меняется от пикового до базового значения. В период максимального тока происходит плавление металла, а на минимальном токе – на токе паузы – металл остывает. И хотя амплитуда (максимальная величина) каждого импульса довольно высока, благодаря такому чередованию среднее значение тока и тепловложение в свариваемые детали будут относительно низкими, что уменьшает вероятность термической деформации и прожогов. Таким образом, в режиме TIG Pulse создаются идеальные условия для качественной сварки тонких (менее 1 мм) изделий.
Следует отметить, что у импульсной аргонодуговой сварки есть и еще один плюс. Он заключается в возможности сконцентрировать дугу за счет увеличения частоты импульсов тока. При высокой частоте сужается конус дуги, что, во-первых, снижает тепловложение в свариваемое изделие, а во-вторых, получается узкий аккуратный шов. Все вместе это дает возможность сваривать тонкий металл еще лучше.

Как следует из информации в начале статьи, импульсную сварку можно реализовать не только посредством «аргонника» с соответствующей функцией, но и с помощью аппарата полуавтоматической сварки (MIG), имеющего возможность генерировать пульсирующий ток. Однако импульсная сварка полуавтоматом отличается от сварочного процесса, запуcкаемого включением режима Pulse на TIG-аппарате.
При полуавтоматической сварке в режиме «пульса» сварочный аппарат генерирует ток в виде импульсов сложной формы, устраняющих проблему разбрызгивания расплавленного металла, которая возникает при обычной (не импульсной) сварке полуавтоматом на малых токах.
Эти импульсы плавят конец проволоки до ее соприкосновения со сварочной ванной, обеспечивают формирование капли и «сбивают» последнюю с торца проволочного электрода. Таким образом, происходит капельный перенос металла в сварочную ванну. И поскольку проволока в этом случае не касается поверхности свариваемых деталей, то не возникает короткого замыкания и, соответственно, расплавленный металл сварочной ванны не разбрызгивается совсем, либо разбрызгивается мало.
-
не портится внешний вид сваренной конструкции;
-
нет необходимости в проведении трудоемких работ по очистке ответственных и декоративных конструкций от налипших капель;
-
экономно расходуется присадочный материал;
-
продлевается срок службы деталей горелки сварочного полуавтомата;
-
устраняются риски получения сварщиком ожога и возникновения пожара.
В общем, плюсов от присутствия в полуавтомате режима Pulse – немало. Однако у полуавтоматического сварочного процесса на «пульсе» есть и минус. Дело в том, что импульсная сварка – процесс теплоемкий: ведь чтобы сбрасывать импульсами капли расплавленного металла, требуется больше энергии, чем для сварки короткими замыканиями. По этой причине при импульсной сварке тонких деталей может произойти их деформация. Впрочем, у этой проблемы есть решение – режим двойного импульса (Double Pulse).

Любой современный сварочный полуавтомат, способный генерировать пульсирующий ток, имеет два импульсных режима работы – обычный (Pulse), о котором рассказывалось выше, и двухимпульсный (Double Pulse).
Последний характеризуется тем, что в нем на импульсы, отвечающие за капельный перенос присадочного материала, накладывается чередование импульсов нарастающей и убывающей мощности.
Таким образом, в режиме Double Pulse сварочный процесс протекает не только без образования брызг, но и без перегрева металла, поскольку проблема излишнего тепловложения решается присутствием в процессе фазы убывающей мощности.
Именно поэтому полуавтоматическая двухимпульсная сварка в первую очередь применяется для соединения деталей малой толщины. Кроме того, при сварке двойными импульсами формируется прочный и внешне красивый шов, так что MIG Double Pluse подходит и для работы с ответственными конструкциями.


Как уже говорилось в начале статьи, наличие у сварочного аппарата импульсного режима приводит к удорожанию его стоимости. Это связано со сложностью начинки импульсного «сварочника», частью которой являются микроэлектронные компоненты. Например, полуавтоматы оснащаются такой микроэлектроникой, которая должна под определенный тип и диаметр проволоки, определенный материал свариваемых деталей и определенный ток подобрать такие импульсы, которые смогли бы обеспечить стабильный перенос мелких капель металла в сварочную ванну.
Но при всем при этом импульсный полуавтомат или «аргонник» – весьма полезное устройство, которое в ряде случаев обеспечивает более высокое качество соединения, чем обычный аппарат полуавтоматической или аргонодуговой сварки.
И если вы решили приобрести именно аппарат импульсной сварки, обратите внимание на продукцию известного бренда Foxweld. Заходите в наш каталог, где представлен широкий спектр импульсного сварочного оборудования, и вы обязательно найдете подходящую вам модель. А если у вас возникнут проблемы с выбором – позвоните по бесплатному телефону +7 (800) 250-78-85 в компанию Foxweld, и наши специалисты дадут вам компетентную консультацию и предложат оптимальный вариант решения вашей задачи.
Какие бывают сварки по металлу без электродов

В мире насчитывается более пятидесяти видов сварочных аппаратов. В строительстве, ремонте, авторемонте самые распространенные виды сварки без электродов это виды с помощью защитных газов, аргонодуговые и контактные. В зависимости от типа работ вид сварки выбирается человеком.

MAG-MIG
Сварка с помощью газов, защищающих от кислорода полуавтоматическим аппаратом. Отличается скоростью развития и высокой производительностью среди остальных. Каждое промышленное предприятие использует полуавтоматические аппараты для различных задач. Отлично подходят для мастерских и авторемонта.
Существует несколько разновидностей полуавтоматов:
- Простейшие аппараты для бытовых ремонтов и стойки;
- Более технологичные и сложные сварки;
- Трехфазные, использующиеся для быстрого выполнения больших объемов работ.
Электрод, который не заканчивается, является основной задумкой этого аппарата. Вместо электрода следует использовать проволоку, которая проходит с помощью горелки в сварочную ванну, плавится и образует шов. С помощью тонкой проволоки можно делать аккуратные узкие швы. Проволока начинает плавиться в следствие нагревания дуги. Весь процесс происходит под защитой специального газа, не дающего воздуху негативно влиять на качество шва. Дает возможность работать с очень тонким металлом, ускоряет процесс и не позволяет образования едкого дыма.
Основным отличием MAG от MIG является вид используемого для защиты газа.
MIG (Metal Inert Gas)
Газ, который значительно тяжелее воздуха, отталкивает молекулы кислорода не давая окислять металл. С помощью этого газа варят как чистые, так и сплавы разных металлов: никеля, титана, алюминия.
MAG (Metal Activ Gas)
В данном случае происходит не вытеснение кислорода, а его связывание. Углекислый газ и азот являются более частоприменяемыми для таких целей. Этот тип сварки позволяет работать с низколегированными, нелегированными и коррозионностойкими видами стали.
- Скорость. Не требует времени для смены электродов и работает с токами, превышающими возможности инвектора.
- Шов. В итоге получается аккуратный узкий шов.
- Меньшее количество брызг. Уходит меньше времени для зачистки деталей после работы.
- Удобство эксплуатации. Полуавтомат можно эксплуатировать под разными углами, процесс варки отлично виден и, в случае недочета, есть возможность исправления.
- Громоздкость. Дополнения в виде баллонов и катушек значительно затруднит перенос оборудования.
- Труднодоступные места. Горелка достаточно объемная, следовательно, в узком пространстве его не просунуть.
- Зависимость от погодных условий. Из-за сильного ветра или сквозняка газ из-под горелки может сдувать и прочный красивый шов уже не получится.
Возможно упрощение и оптимизация такой полуавтоматической установки. Вместо стандартной можно установить специализированную защитную проволоку, что поможет отказаться от газового баллона. В таком случае мобильность повышается. Но после применения подобной проволоки придется счищать окалины со шва как при дуговой сварке. Так как с флюсовой проволокой происходит попадание шлака в сварочную ванну, требуется наложение дополнительных швов.
При работе с таким аппаратом проволока через направляющий канал проходит через горелку, которая со временем загрязняется, что способствует ее изнашиванию. Следовательно, увеличивается сопротивление подачи проволоки. Если вовремя не решить проблему, проволока и вовсе остановится. Исходя из этого, требуется ухаживание и своевременная замена комплектующих при эксплуатации полуавтомата.
Современные полуавтоматы имеют функции горячего старта, системы антизалипания и форсаж дуги. С помощью функции горячего старта не потребуется ждать разжигания сварочной ванны, при касании проволоки сразу начинается процесс. Антизалипание отключает ток при залипании, вследствие чего легко отламывается проволока. В случаях когда появляется нехватка тока функция форсажа дает дополнительный разряд и проблема пропадает.
Для MAG и MIG сварки не потребуется покупать два разных аппарата. Новые модели имеют переключатель, что будет удобно при использовании аппарата. При покупке подобного устройства выйдет значительное вложение средств, соответственно без крайней необходимости совершать такую покупку бессмысленно. Однако, расходуемый материал будет стоить дешевле, чем для инверторного аппарата, так как там помимо металла на электроде находится дополнительная защита. Если сварочные работы требуются не на ежедневной основе и качество шва не играет ключевую роль, следует рассмотреть более простые варианты.
TIG – сварка

Аргонно-дуговой вид сварочных работ обретает все большую популярность благодаря качеству соединения. Без опыта в сварочном деле, этим аппаратом пользоваться не рекомендуется. Здесь используется специальный Вольфрамовый электрод, который ручным способом подается в сварочную ванну, в отличие от полуавтомата. Как и в полуавтомате сварка происходит с защитой специального газа – аргона, это позволяет не окисляться металлу. В случаях, когда детали плотно прилегают друг к другу, можно сварить их без электрода нагреванием и их сплавлением. При наличии небольшого расстояния между деталями, нужно добавлять металлический пруток.
- Многофункциональность. Сварка типа TIG может позволить сваривать разные металлы: как толстые, так и тонкие.
- Качество. По итогу выполнения работ, качеству шва после аргона остальные виды могут только позавидовать.
- Деформации. При работе с таким аппаратом металл не изменяет свою форму и не выгибается из-за нагревания.
Более новые аппараты имеют функции работы с разными диапазонами тока и поддерживают регулирование его параметров. Также имеются функции, которые называются «улучшенный поджиг». Они позволяют ускорить рабочий процесс.
- Ограничения. По сравнению с полуавтоматом по скорости сварки аргон проигрывает. Приходится вручную подавать сварочный прут. При работе на открытом воздухе расход газа будет увеличиваться.
- Подготовительная работа. Аргонно-дуговая сварка требует максимально возможной подготовки металла для требуемого результата.
- Начальная сборка. Для начала работ потребуется большое количество оборудования и расходников.
Аргон один из немногих видов, который может без особого труда справляться с тонкими металлами. Исходя из вышеперечисленных плюсов и минусов такого аппарата, можно сделать вывод, что его приобретение должно зависеть от его необходимости.
На аргоне можно использовать постоянный и переменный ток. Их чередуют для сварки разных типов металла. Импульсная сварка может быть интегрирована в аппарат, что позволит работать обоими видами тока. Но используется эта функция в редких случаях зачастую при выполнении производственных задач.
Автоматическая сварка
Эта конструкция представляет собой большую стационарную машину немного выше роста человека. Позволяет работать в трех измерениях: горизонтально, вертикально и под углом. Процесс происходит без непосредственного участия человека, сварщик лишь управляет манипулятором с помощью пульта. Для домашнего использования не подходит. В основном используется на специализированных предприятиях, которые требуют большого количества сварочных работ. Процесс сварки не так прост, как с остальными видами, перед началом работ следует тщательно разобраться с настройкой аппарата и функциями каждой из кнопок. Сварщик устанавливает координаты движения манипулятора, его скорость, подаваемый ток и остальные настройки, после чего нажимает кнопку. Сварочная работа происходит самостоятельно. Для правильного применения данного аппарата и качества работы требуется некоторый опыт эксплуатации такого аппарата.
- Безопасность. Человек находится на расстоянии от сварочного процесса, что позволяет не оказывать сильное влияние на глаза.
- Скорость. Время сварки можно увеличивать или сокращать настройками скорости манипулятора.
- Качество шва. Как при использовании полуавтоматической технологии, шов выходит аккуратным и не требует зачистки.
- Аккуратность. У робота нет дрожащей или устающей руки, следовательно, он делает шов идеально ровным по заданной траектории движения манипулятора.
- Обучение. На изучение функций аппарата уйдет около недели.
- Мобильность. Конструкция стационарна и переносить для работ на других объектах не получится.
- Размер. В комплекте идет сварочный аппарат, пульт управления, планшет для настройки и управления сварочным процессом, манипулятор.
Довольно интересный и удобный в некоторых случаях аппарат. Полностью исключает человеческий фактор, он не уйдет на больничный и не пропустит рабочий день из-за личных проблем. Управление на первый взгляд может показаться трудным, но спустя пару дней, выучив его функции, можно полноценно эксплуатировать. Манипулятор двигается по всем осям и позволяет выполнять работы любой сложности. Непригоден для работ в домашних условиях.

Автоматическая дуговая сварка под флюсом. Этот вид можно использовать на постоянном и переменном токе, с обратной и прямой полярностью для сварки разных металлов. Этот вид сварки позволяет сваривать и цветные металлы и черные.
Флюс – специальный порошок, способный защитить сварочную ванну от атмосферы, кислорода, различных газов. В следствие чего образуется качественное сварное соединение с минимальным количеством дефектов и пор. Из-за слоя флюса человек не видит сам процесс сварки, так как процесс происходит под слоем флюса.
- Сварка толстых металлов. Этот аппарат может работать с материалом толщиной от 3 до 300 мм.
- Скорость. Высокая производительность позволяет сваривать детали с высокой скоростью.
- Нет разбрызгивания. Из-за слоя флюса на сварочной ванне металл не разбрызгивается, следовательно, нет потребности в последующей зачистке.
- Медленное остывание металла. При постепенном остывании улучшаются характеристики свариваемого металла.
- Отсутствие человеческого фактора. Человек может только запускать и останавливать процесс, а сама работа выполняется программно.
- Цена. Оборудование стоит дорого, следовательно, для домашнего использования не подходит. Стоимость флюса и остальных расходных материалов выше.
- Ограниченность. Невозможность сваривать под разными углами из-за осыпания флюса со сварочной ванны.
- Контроль. Процесс закрыт слоем флюса, поэтому конечный результат можно увидеть только после окончания работы.
Газовая сварка
Суть процесса заключается в нагревании кромок двух деталей в районе стыка открытым пламенем от сгораемых газов. В месте нагревания происходит плавка метала и его взаимное перемешивание. После отвода источника тепла происходит кристаллизация метала и создание монолитного соединения двух деталей.
Зоной сварочной ванны называется место расплавленного металла. В эту зону часто вводится присадочный материал в виде металлической проволоки определенного состава.
Газовая сварка подразделяется на несколько видов:
- Ацетиленокислородная;
- Керосинокислородная;
- Бензинокислородная;
- Пропанобутанокислородная сварка.
При работе используется смесь из газов и кислорода. Кислород, являясь негорючим газом, выступает окислителем и значительно увеличивает другие компоненты к горению.
- Цена. Для такого вида сварки требуется самое дешевое и простое оборудование.
- Высокотехнологичность. Помимо сварки, может выполнять пайку и резку.
- Удобство. Направление пламени не меняется от положения горелки, следовательно, есть возможность выполнять сварку в различных позициях.
- Электронезависимость. Позволяет проводить работы в местах, где нет возможности подключиться к электрическому току.
- Опасность. Из-за смеси горючих газов высок шанс возгорания при проведении работ.
- Производительность. Возможна сварка как тонких, так и толстых слоев металла. Но эффективность снижается при толщине более 5 мм.
Газосварка не является довольно популярным видом среди рядовых пользователей по сравнению с электродуговой. С ее помощью можно сплавлять черные металлы и цветные, тонкие и толстые детали. Важно то, что этим аппаратом также можно пользоваться еще для пайки и для резки металлов.
Контактная сварка
Контактная или точечная сварка происходит из-за зажима между двумя электродами, проводящими ток и одновременно сдавливающими свариваемые материалы.
В домашних условиях этот вид сварки мало кому может пригодиться. В основном они установлены в специализированных цехах, где настроена автоматическое производство продукции.
При работе с этим аппаратом, в отличие от остальных, образуется не шов, а точка сварки. Именно это является основной отличительной особенностью данного аппарата.
Вывод
Для учебы сварочному делу перечисленные виды сварочных аппаратов не подойдут. Лучше воспользоваться классической ручной электродуговой сваркой. Для частой и продолжительной работы, когда мобильность аппарата не так важна, рекомендуется рассмотреть MIG-MAG. Если качество шва будет играть важную роль в работе, этот аппарат будет отличным выбором. Разновидностей аппаратов большое количество как для домашней работы, так и для производства. Если главное не скорость работы, а ювелирное качество шва, если большая часть работы с алюминием и сплавами цветных металлов, однозначно, стоит выбирать аппараты, которые варят методом TIG. Обычному человеку трудно определять правильный вид сварки для отдельного случая работ, таким должен заниматься специально обученный человек.
Контактную сварку можно приравнять к автоматическим видам, так как это одна из их разновидностей. В промышленных объемах автоматические виды сварки будут незаменимы, так как они отличаются высокой производительностью и скоростью работ. Такой вид сварки отличается меньшим расходом материалов, что позволит экономить при частой эксплуатации аппарата.
Какие аппараты для безэлектродной сварки существуют
Стоит отметить, что сварочный генератор, работающий на бензине, имеет хорошие параметры тока, что влечет за собой высокое качество сварочных работ.
Типы сварочных аппаратов
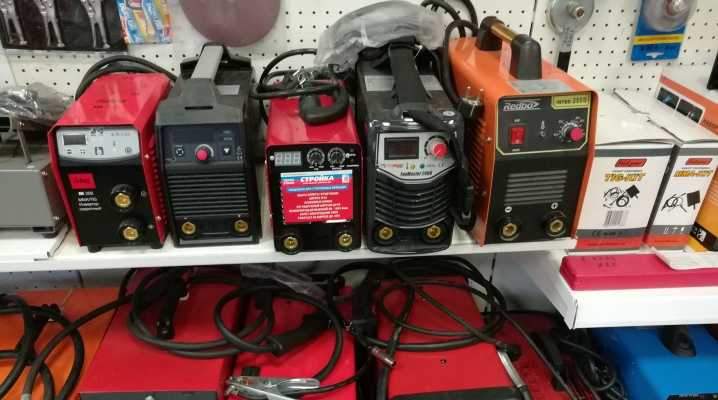
Сварка является лучшим способом соединения металлических деталей и используется человечеством уже более 100 лет. И если в недавнем прошлом сварка применялась для небольших работ, то сегодня она используется во многих областях, от электроники до строительства огромных сооружений. Сегодня разработано множество видов сварочного оборудования для соединения различных металлов. И у каждого из них есть свои преимущества и недостатки.
Сварочные инверторы широко используются в быту и в профессиональном производстве, несмотря на их высокую цену. Их главная особенность заключается в том, что они выпрямляют входное напряжение питания. Затем он преобразуется в переменный ток и подается на трансформатор. Поскольку генерируемое напряжение имеет высокую частоту (20-45 кГц), можно использовать трансформаторы небольшого размера и веса. Возможность работы с любыми материалами в любых условиях способствовала большой популярности этого типа сварочных аппаратов.
Для чего мне нужен сварочный аппарат?
Покупая машину для домашнего использования, убедитесь, что она работает от 220 В, а не от 380 В, как более мощные промышленные машины.
Если вы уже знаете, что будете выполнять большой объем работы и часто его использовать, стоит рассмотреть другие классы машин. Производительность вашего сварочного аппарата зависит от сила токаизмеряется в амперах. Чем выше значение, тем больше диаметр используемого электрода. Это также влияет на производительность машины.
Например, вы рассчитали, что для сварки электродом диаметром 4 мм вам нужен аппарат с силой тока 160 ампер. Теоретически это верно – для электрода диаметром 1 мм требуется около 40 А, а для электрода диаметром 4 мм – 160 А.
Однако практика показывает обратное – не стоит выбирать сварочный аппарат с мощностью “в плоть”. В противном случае он всегда будет работать на пределе своих возможностей, что быстро снизит его производительность и срок службы. Лучшее решение – добавить еще 30% к рассчитанному току.
Именно поэтому все сварочные аппараты делятся на 3 класса в зависимости от силы тока:
- Отечественный – это устройства с током менее 200 А. Например, Ресанта САИ 160. максимальное значение тока для этой модели – 160А. Это означает, что такое устройство сможет справиться с деталями толщиной 4-6 мм. Они подходят для использования в гараже, коттедже или небольшой мастерской. Аппарат такого класса стоит рассмотреть, если вы будете использовать его редко и если скорость сварки не важна.
- Полупрофессиональный – Они имеют максимальный выходной ток от 200А до 300А. Такие машины вполне подходят для использования на заводах и позволяют сваривать и резать металл практически любой толщины в производственных условиях. PRORAB MIDFIELDER 200 MOS относится к этому типу.
- Профессионал – С максимальной силой тока 300 А, например, Сварог MIG 500. Сила тока этого аппарата составляет 500 А, что позволяет работать с деталями из низколегированной и низкоуглеродистой стали толщиной более 15 мм.
Сварка плазменным сварочным аппаратом возможна с конической дугой. Для этого используется необслуживаемый электрод, а для создания подходящей среды – инертный газ.
Классификация инверторов
Инверторы считаются самыми удобными и эффективными сварочными аппаратами. Высокая эффективность и небольшие размеры делают их универсальными для всех видов сварочных работ. Они являются самой быстрорастущей категорией среди всего оборудования. Они просты в использовании, даже новичок может освоить их через несколько часов. Сами устройства имеют небольшой вес и состоят из следующих основных компонентов:
- Высокочастотный генератор импульсов
- Трансформатор
- Высокочастотный выпрямитель (переменный ток)
- Шунт
- Электронный блок
- Выпрямитель (переменный ток) от сети
Мощность этих устройств и низкое энергопотребление делают их самыми востребованными продуктами на рынке.
Инверторы для MMA (ручной дуговой сварки металлов).
Их особенность заключается в том, что они профессиональны, надежны и малы по сравнению с другими. Они подходят для высококачественной, точной резки, наплавки и сварки металлов постоянным током. Эти инверторы в основном используются на строительных площадках, в мастерских и на заводах. Конструкция машины выполнена очень хорошо, поэтому машины ММА имеют высокую производительность (эффективность) и легко транспортируются.
Эти устройства всегда обеспечивают длительный срок службы при высоких нагрузках и используются в широком спектре сварочных работ. С помощью инверторов MMA можно производить сварку в домашних условиях, так как они подходят и для бытового использования, позволяя достаточно стабильно и эффективно работать при низком напряжении (160-250 В) абсолютно без потери мощности.
Инвертор для TIG (инертный газ)
Этот класс инверторов также называют аргоновыми инверторами, поскольку основным отличием этого типа TIG-сварки является использование вольфрама в инертном газе. Существует классификация методов сварки:
- TIG-AC
- TIG-DC
- TIG-DC/AC
- TIG (WIG)
- Импульс ТИГ
- TIG HF
- Контакт TIG
Инверторы этого типа имеют стабильный источник питания. Хорошее проникновение металла и постоянная мощность плавления достигается за счет изменения напряжения, а не силы тока, при изменении длины дуги. Инверторная TIG обеспечивает безвредный процесс сварки и универсальное применение (подходит для всех металлов) с чистыми сварными швами.
Более того, можно вести сварку практически в любых условиях, соответствующим образом регулируя ток и добавляя необходимое количество присадок.
Как выполнять сварочные работы с помощью инвертора типа TIG:
- Добавка выбирается в соответствии с требуемыми параметрами;
- Устанавливается расход защитного газа (в зависимости от используемого газа и размера сварочной ванны);
- Все поверхности деталей очищаются;
- Воспламенение дуги;
- Управление факелом;
- Отклонение дуги исключено;
- Сварка – это сварка.
При работе на постоянном токе обычно свариваются черные металлы и нержавеющая сталь. TIG с AC/DC используется для сварки алюминия. Этот инструмент обеспечит экономичный и аккуратный сварной шов, но процесс займет немного больше времени, чем полуавтоматический.
Читайте здесь о тонкостях и особенностях сварки TIG.
Инверторы для ручной (полуавтоматической) сварки
Принцип работы сварочных полуавтоматов основан на процессе сварки с помощью горелки, а также проволоки, подаваемой внутрь из специальной катушки. Металл соединяется с помощью электрической дуги. Компактный резак заменяет в этих инструментах рукоятку.
Газ, который подается через сопло из баллона, защищает сварочный инструмент от воздействия внешней среды. Инверторная сварка MIG/MAG позволяет выполнять очень точные и длинные швы. Это связано с непрерывной подачей добавки. Единственным недостатком является то, что сварочная ванна подвергается воздействию воздуха при работе на ветру.
Полуавтоматическая сварка отлично подходит для толстых металлов благодаря высокой производительности процесса. Тонкий металл также отлично подходит из-за низкой теплоемкости.
Инверторы для плазменной сварки и резки
Это устройство, в котором для плавки металла вместо электричества используется газ. Устройства этого типа обычно делятся на 3 разновидности:
- Сварка. Специальная горелка используется для ограничения потока газа, который был бы оптимальным для сварки. Этот процесс обычно занимает слишком много времени.
- Универсальный. Простой и удобный инструмент для сварки и резки металлов. Форма резака и регулятор расхода газа делают его удобным в использовании.
- Кусачки. Специальная форма резака позволяет разрезать огромные конструкции на более мелкие куски. Принцип плазменной резки основан на обработке металла воздухом, который подается компрессором.
Качество сварных швов очень хорошее, но все же зависит от мастерства человека, выполняющего сварочные работы.
Недостатками этого инвертора являются длительное время процесса и большой диаметр зоны нагрева.
Плазменная сварка используется для очень твердых металлов. Этот метод редко используется в повседневной жизни. Этот метод является инновационным и позволяет значительно сократить время по сравнению с другими видами сварочного оборудования.
Плазменные сварочные аппараты делятся на 3 типа в зависимости от их мощности:
- сильноточные устройства (свыше 150 А);
- средний (25-150A);
- микроплазмы (0,1 – 25 А).
Инвертор для плазменной сварки может сваривать сжатой дугой. Для этого используется необслуживаемый электрод, а для создания подходящей среды – инертный газ.
Как инверторы делятся в зависимости от их функций:
Для бытового использования.
Используйте для легкой работы “сделай сам”. Они питаются от обычной розетки 220 В. Ток в таких инверторах не превышает 120-200А.
Профессиональные инверторы
Используется для ремонтных работ, сборки рам. Они более надежны и обеспечивают большой ток 200-300 А. Их КПД выше по сравнению с отечественными инверторами, а качество сварки лучше.
Специализированные инверторы
Они используются для промышленных и масштабных сварочных работ. Это, например, прокладка трубопровода или строительство многоэтажного здания, моста и т.д.
При покупке сварочного оборудования стоит уточнить тип используемых силовых транзисторов. Их может быть только два: MOSFET и IGBT. Недостатком первого является то, что если один транзистор выходит из строя, вся машина перестает работать. Обычно МОП-транзисторы используются в недорогих моделях.
Что касается IGBT, то они долговечны и менее подвержены отказам. Они используются при производстве более новых и дорогих моделей. IGBT-транзисторы обеспечивают самый высокий уровень рабочих циклов.
Для сварки металлов используется широкий спектр сварочных аппаратов. Текущие цены можно найти в Интернете или в специализированных магазинах оборудования. Для конкретного металла требуется определенная модель.
Выбирайте тщательно и не спеша, и инструмент прослужит вам долгие годы. Чтобы не ошибиться, следуйте формуле: назначение – цена – качество – функциональность.
Не покупайте такой инструмент подержанным, так как это опасно. Проконсультируйтесь со специалистом, который знаком с таким оборудованием, и купите его там, где оно дешевле.
Это оборудование, которое принимает переменный ток из сети с частотой 50 Гц и изменяет его до 100 кГц. Кроме того, напряжение выпрямляется дважды. Наконец, сварка осуществляется при постоянном токе 30-300 А и напряжении 50-80 В, что способствует ровным швам, глубокому проплавлению, меньшему разбрызгиванию металла.
Различают сварочные аппараты по типу источника
Чтобы понять, какие бывают типы сварочных аппаратов, стоит знать, что оборудование делится в зависимости от типа источника тока и выполняемого сварочного процесса. Напряжение сети 220 В и 6-32 А не подходит для процесса сварки, поэтому его необходимо преобразовать. Для этого были разработаны следующие варианты.
Инверторы .
Это устройство, которое принимает от сети переменный ток частотой 50 Гц и изменяет его до 100 кГц. Кроме того, напряжение выпрямляется дважды. В конечном итоге сварка осуществляется при постоянном токе 30-300А и напряжении 50-80В, что приводит к ровным швам, глубокому проплавлению и меньшему разбрызгиванию.
Чтобы сделать это возможным, инвертор оснащен понижающим трансформатором, повышающим трансформатором и выпрямителем:
- понижающий трансформатор;
- выпрямительный блок (диодные мосты);
- коммутатор;
- транзисторы;
- второй трансформатор.
Из аппарата выходят два кабеля, один из которых подключается к изделию, а другой – к электрододержателю. Преимуществами инвертора являются его компактные размеры по сравнению с другими источниками сварочного тока, небольшой вес (3-6 кг) и тихая работа (приятное шелестение электрической дуги).
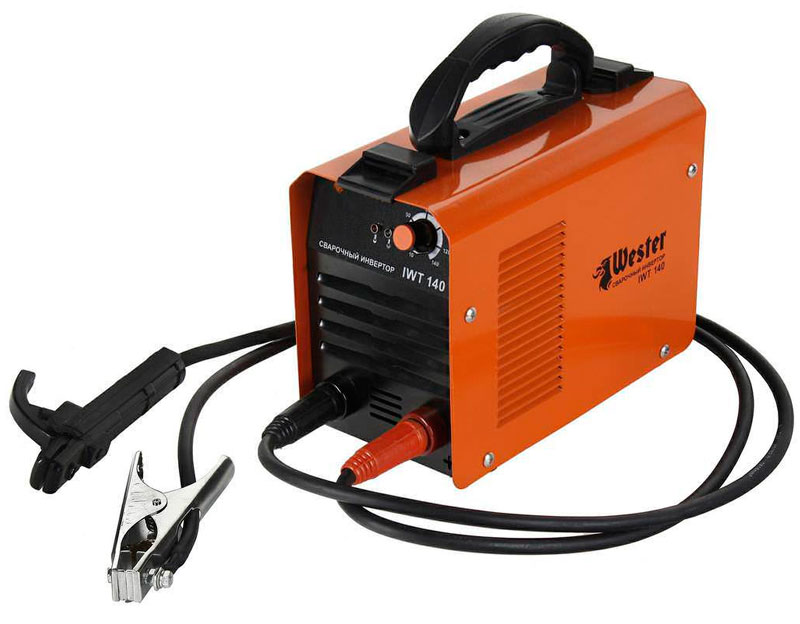
Сами инверторы делятся в зависимости от типа используемых в них транзисторов.
Мосфетные инверторы
Сварочные аппараты этого типа обычно дешевле из-за более простой конструкции инверторов Мосфета. Транзисторы были разработаны около 50 лет назад. Они надежны и хорошо преобразуют ток для сварки черных металлов. Но они весят больше, чем их собратья. Кроме того, для нормальной работы инвертора в электронной схеме (модели 180 A) должно быть около 20 таких транзисторов. Эти типы сварочных аппаратов имеют защиту от перегрева, которая сработает, как только температура достигнет 60 градусов, поэтому эти модели имеют низкий ПВ 30-40%. Свободная планировка и крупные детали облегчают доступ мастера во время ремонта.
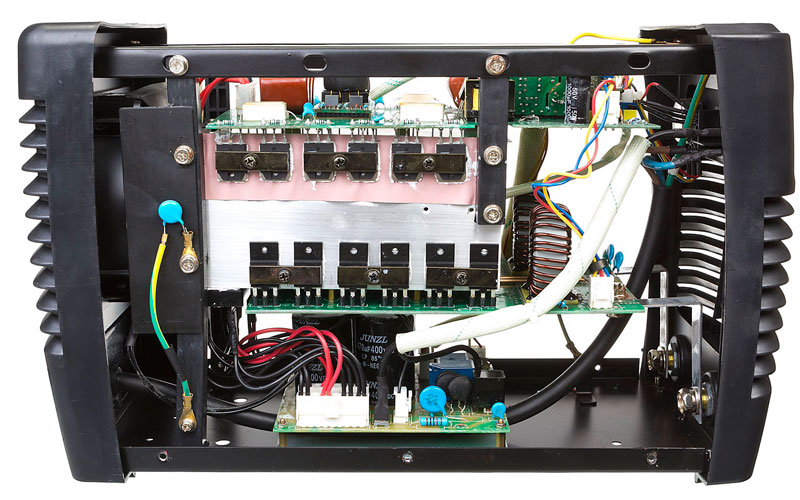
Сварочный инвертор с транзисторами Мосфета.
IGBT-инверторы
Это более современное поколение транзисторов, которые устанавливаются в дорогие сварочные аппараты. IGBT весят меньше своих аналогов, а в инверторах на 180 А их требуется до 10 штук. Все это способствует еще более компактному сварочному оборудованию и снижению веса. IGBT-транзисторы перегреваются после 90 градусов, продлевая общий срок службы оборудования. С одной стороны, в таком сварочном аппарате меньше деталей, но с другой стороны, они очень маленькие, и заменить что-то сложнее.
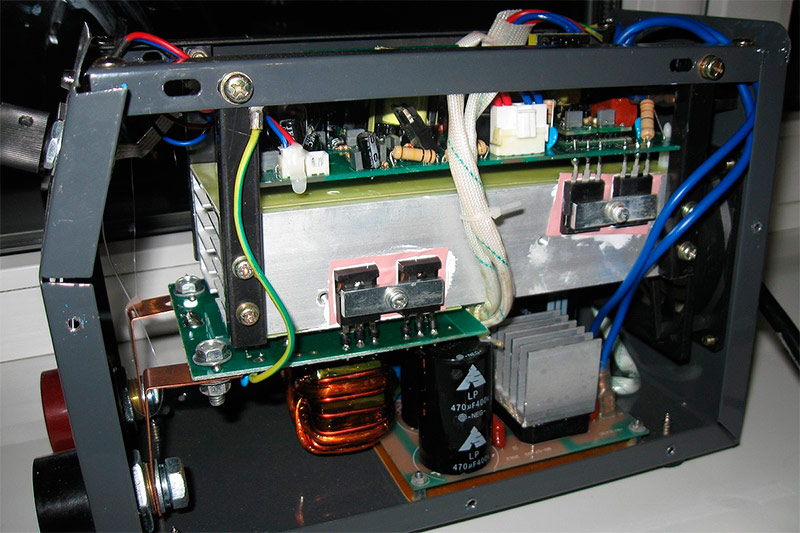
Инвертор с IGBT транзисторами.
Выпрямители
Среди других типов ручных сварочных аппаратов выпрямители выделяются своей относительной дешевизной и способностью производить высококачественные сварные швы. Они берут ток 220 вольт из сети и понижают его через трансформатор до 40-80 вольт, при этом мощность возрастает до 200-400 ампер, в зависимости от мощности модели. Затем напряжение проходит через диодную сборку и выпрямляется. Конструкция имеет пусковые и защитные элементы.
Сварка осуществляется с использованием постоянного тока. Оборудование надежное и долговечное. Существуют версии для бытового и промышленного использования. Он подходит для сварки черных и цветных металлов, чугуна. Основными недостатками являются большой вес и крупные размеры. При сварке с ними остальная часть сети сильно “провисает”, и другое оборудование может работать неправильно.
Трансформеры
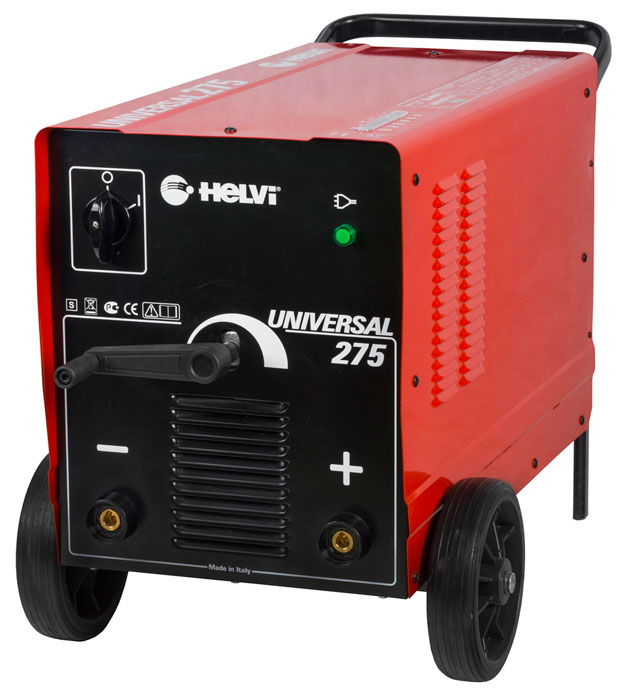
Трансформаторы – самый дешевый тип сварочных аппаратов. Они состоят из двух обмоток: первичной и вторичной. Эти устройства работают по принципу магнитной индукции. Расстояние между обмотками увеличивает или уменьшает ток. Сварка осуществляется с использованием переменного тока. Эти машины подходят для соединения черных металлов. Они просты и надежны. Недостатками этого типа оборудования являются большой вес, громкий шум, большое количество брызг металла и большие размеры.

В моделях первого типа ток частотой 50 Гц, поступающий из розетки, выпрямляется, проходит через фильтр и преобразуется в переменный ток частотой до 100 кГц. Электрические параметры достигают значений 60 В и 200 А. Выбрав характеристики преобразователя частоты, можно установить режим работы.
Типы ручных сварочных аппаратов
Прежде чем остановить свой выбор на одной модели сварочного аппарата, необходимо выбрать правильный тип. Существует три основных варианта классификации. У всех типов есть свои плюсы и минусы, одни лучше для новичков, другие – для опытных мастеров.
Типы сварочных аппаратов для ручной сварки:
- Тип трансформатора. . Он характеризуется достаточно высокой эффективностью, дополненной небольшой ценой и простой конструкцией. Однако устройства такого типа имеют большой вес, что затрудняет их транспортировку.
- Сварочные выпрямители . Их основными преимуществами являются повышенные рабочие токи и стабильная горящая дуга. Недостатками являются большой вес устройств и высокое напряжение.
- Инверторные блоки . Наиболее популярные устройства, которые характеризуются большим диапазоном регулирования, стабильными выходными значениями и малым весом. Недостатком является то, что эти устройства часто выходят из строя из-за загрязнения пылью.
Еще один недостаток: выходной ток и выходное напряжение сварочного трансформатора очень сильно зависят от характеристик входного напряжения. Если он ниже стандартного, выходной ток также будет ниже ожидаемого. И если входное напряжение “прыгает” (например, сосед решил сварить что-то в это же время) – сварка не будет работать вообще.
Метод сварки.
ММА. Ручная сварка расходуемым электродом. Наплавка образует шлакогазовую защиту над сварным швом после обжига, затрудняя доступ кислорода в сварочную ванну. Преимуществом этого метода является его простота и возможность использования электродов любой толщины. Недостатком является то, что шлак является хрупким и склонным к окислению и должен быть удален после остывания сварочной ванны. Если сварка выполняется за несколько проходов, шлак необходимо удалять после каждого шва, иначе прочность сварного шва значительно снижается. Различают сварку MMADC и MMAAC – постоянный ток и переменный ток соответственно. Это необходимо учитывать при выборе электрода, так как сварка “неправильным” электродом может быть затруднена или даже невозможна. Выбор электрода также важен при сварке цветных металлов – может потребоваться специальный электрод.
MIG/MAG. Сварка расходуемым электродом в инертном (MIG) или активном (MAG) газовом щите. Сваривать можно как черные, так и цветные металлы. Электрод (проволока) обычно подается автоматически из катушки в сварочном аппарате, поэтому сварка с помощью этого типа оборудования очень удобна. Недостаток: толщина электрода мала, и этот метод не подходит для сварки толстостенных заготовок. Однако для тонкостенных заготовок этот метод не имеет себе равных по качеству сварного шва. Однако это единственный метод, который практичен для листов толщиной менее 1 мм.
TIG. Сварка тугоплавким электродом в среде инертного газа. Используется для сварки цветных металлов. Поскольку сам электрод не плавится, источником металла для сварки обычно служат куски проволоки, вставляемые в зону плавления. Преимуществом является то, что можно использовать электроды различной толщины, что позволяет сваривать большие заготовки.
Диапазон, в котором устройство стабильно работает, составляет 180-240 В. Приближение к 210-230 В означает, что устройство было разработано для работы в “идеальных” условиях. Таких конструкций лучше избегать.
Лучший сварочный аппарат с выпрямителем

VD-306 SE предназначен для получения дуги и формирования сварного шва. Принцип работы заключается в преобразовании переменного тока в постоянный. Выпрямление осуществляется с помощью диодных мостов. Дуговая сварка осуществляется с помощью диодных мостов.
Объект оборудован принудительной вентиляцией. Силу тока можно плавно изменять. Стабильные характеристики дуги обеспечат хорошее механическое соединение. Оснащен колесиками для легкой мобильности.

Особенности:
| Диапазон тока, A | 60–315 | Входное напряжение, В | 380.0 |
| Максимальная мощность, кВт | 24.0 | Диаметр электрода, мм | 2–6 |
| почта | 1 | Размеры, см | 63.4×47.3×51 |
| Холостой ход, V | 70.0 | Вес брутто, кг | 96.0 |
| РВ в точке безубыточности | 60% |

Преимущества:
- стабильная работа дуги;
- высококачественные сварные швы;
- прочный корпус;
- Небольшой размер и вес в своем классе;
- Простое и быстрое подключение силовых кабелей.
Конс:
- Не отмечено.

Рекомендуется оценить зарядное устройство по его функциональности:
- работа с широким спектром металлов;
- стабильность дуги;
- время работы в течение рабочей смены;
- цена.
Рейтинг:
- VD-306 SE;
- BlueWeld Omega 530 HD 819130;
- БАРС ВД-306 3 x 380.
В приведенной выше аббревиатуре MIG (Metal Inert Gas) означает инертный газ (используется для сварки цветных металлов), а MAG (Metal Active Gas) – активный газ (подходит для сварки черных металлов).
Максимальный и минимальный сварочный ток, диаметр электрода
При выборе сварочного аппарата необходимо обратить внимание на его минимальные и максимальные характеристики по силе тока и диаметру электрода.
Сначала рассмотрим характеристики следующих сварочных токов.
Минимум
Наименьшая настройка, которую можно использовать во время работы. Она может варьироваться в зависимости от материала, толщины заготовки и модели используемого оборудования.
Определяется специальными таблицами. Однако высокий ток не очень хорош, поскольку создает грубый сварной шов, а при работе с тонкими материалами есть риск сделать отверстие в месте контакта вместо сварки нужных частей.
Поэтому при работе с тонкими материалами (до 2-3 мм) стоит убедиться, что сварка таким током возможна.

Максимальный
Наибольшее значение тока, которое сварочный аппарат может выдать во время работы. Чем выше значение, тем более толстые детали можно обрабатывать.
При выборе учитывайте, какие детали будут свариваться. При сварке более толстых материалов необходимо выбирать сварочный аппарат с соответствующими параметрами.
Оптимальный сварочный ток можно найти в таблице ниже. Малые машины имеют максимальный ток 100 A, а более мощные – 250 A.
Что касается электродов, необходимо также учитывать два параметра, касающиеся диаметра:
- Минимум. Указывает наименьший параметр электрода, который можно использовать в сварочном аппарате. Этот параметр зависит от типа сварочного аппарата, материала и толщины свариваемых деталей. Не устанавливайте слишком высокое значение, так как толстый электрод может привести к большим повреждениям. Чтобы избежать ошибок, важно обратить внимание на тип работ, которые вы планируете выполнять, и принимать решение с учетом этого.
- Максимум. Верхний предел диаметра электрода, который может быть установлен для сварочных работ. Определяется специальными таблицами. Большой диаметр может быть полезен для более толстых материалов. Поэтому перед покупкой необходимо проверить способность сварочного аппарата работать с оборудованием всех диаметров. Следует отметить, что максимальный ток и электрод не связаны между собой.
Наиболее часто используется диапазон электродов от 1 до 6 мм и более.
Максимальный сварочный ток, A
Максимальный диаметр используемых электродов, мм
Сварочные инверторы с такими параметрами подходят для несложных работ на даче или в гараже. Толщина металлических изделий составляет не более двух-трех миллиметров. Преимуществами являются малый вес (до пяти килограммов) и небольшие размеры.
Они используются для бытовых целей, в частных мастерских и на небольших промышленных предприятиях. Сварщики с такими параметрами способны сваривать металлические и конструкционные детали толщиной до 4-5 мм.
Рекомендуется для использования в специализированных мастерских и на заводах. Может сваривать детали толщиной до 8-10 мм.
Используется в промышленности, сельскохозяйственной технике и строительстве. Толщина металла до 1,4 см. Может использоваться для сварки резервуаров и крупных конструктивных элементов.
Они характеризуются стабильной дугой, могут работать длительное время без остановки и обрабатывать листы толщиной до 2 см. В результате сварщик легко справляется с трубами, металлическими каркасами и другими специфическими приемами.
Машина инверторного типа является мобильной. Высокая производительность и низкое энергопотребление позволяют подключать его к электросети. Популярность оборудования стала возможной после того, как производители технологически устранили недостатки, характерные для первых моделей.
Плазменная сварка
Современный метод соединения, резки металла. В повседневной жизни он мало используется, но при производстве высокопрочных изделий, нержавеющей стали, этот метод стал очень популярным. Температура в плазменном сопле достигает 30 000 °C.
Это делает возможной высокоточную сварку в ограниченном пространстве. Плазменный процесс не является незаменимым при сварке более толстых металлов. Этот метод позволил во много раз сократить время работы по сравнению с другими видами оборудования.

Оборудование довольно дорогое, и в частных руках его не так много. Каковы типы сварочных аппаратов этого типа? Конструктивно возможна сварка дугой или плазменной струей.
В обоих случаях вам нужен инертный газ для создания среды и электрод, который не подвержен износу. Существует три типа машин по их мощности: микроплазменные (0,1-25 А), среднетоковые аппараты (25-150 А) и сильноточные (свыше 150 А).
Информация о характеристиках основных типов сварочных аппаратов поможет вам решить, какой аппарат лучше всего подходит для вашей ситуации. Вам не обязательно покупать дорогие профессиональные машины для домашнего использования.
По основным показателям бюджетные модели не намного хуже специальных аналогов. Основное отличие заключается в продолжительности непрерывной работы. Профессиональные машины могут работать в течение многих часов, в отличие от своих простых аналогов. Когда вы понимаете, какие существуют сварочные аппараты и какими характеристиками они обладают, вам будет гораздо легче сделать правильный выбор.
Типы сварочных аппаратов для ручной сварки без электрода
Какие бывают виды сварочных аппаратов и области их применения
Когда кто-то задумывается о покупке сварочного аппарата, то может даже не подозревать, какое разнообразие моделей существует на рынке. От выбранного оборудования зависят возможности по сварке толщины металла и типов сплавов. Этот обзор покажет виды сварочных аппаратов по источникам тока и режимам сварки, что облегчит выбор товара, который будет максимально соответствовать будущим задачам.
Различие сварочных аппаратов по типу источника
Чтобы разобраться в том, какие бывают виды сварочных аппаратов, стоит знать, что оборудование делится на типы источников тока и способы совершаемой сварки. Напряжение из сети 220 В и 6-32 А не подходит для выполнения сварочного процесса, поэтому его нужно преобразовывать. Для этого разработаны следующие варианты.
Инверторы
Это оборудование, которое потребляет переменный ток из сети с частотой 50 Гц и изменяет его колебания до 100 кГц. Кроме этого напряжение дважды выпрямляется. В конечном итоге сварка ведется на постоянном токе 30-300 А с напряжением 50-80 В, что содействует ровным швам, глубокому провару, меньшему разбрызгиванию металла.
Для реализации процесса в схеме инвертора присутствуют:
- понижающий трансформатор;
- выпрямляющий блок (диодные мосты);
- плата с ключами;
- транзисторы;
- второй трансформатор.
От аппарата исходит два кабеля, один из которых подключается к изделию, а второй к держателю электрода. Преимуществами инвертора являются компактные габариты относительно других источников сварочного тока, малый вес 3-6 кг и тихая работа (приятный шелест электрической дуги).
Сварочный инвертор.
Сами инверторы делятся по типу используемых в них транзисторов.
Инверторы Mosfet
Сварочные аппараты этого типа обычно стоят дешевле за счет использования более простых по устройству инверторов Mosfet. Транзисторы были разработаны около 50 лет назад. Они надежны и хорошо преобразовывают ток для сварки черных металлов. Но весят они больше, чем аналоги. Еще для нормальной работы инвертора, таких транзисторов должно быть около 20 в электронной схеме (у моделей на 180 А). Такие виды сварочных аппаратов имеют защиту от перегрева, срабатывающую уже после достижения 60 градусов, поэтому модели отличаются низким ПВ в 30-40%. Свободная компоновка и крупные детали упрощают доступ мастера во время ремонта.
Сварочный инвертор с транзисторами Mosfet.
Инверторы IGBT
Это более современное поколение транзисторов, которое устанавливается в дорогие сварочные аппараты. Вес IGBT меньше аналогов и требуется их до 10 единиц в инверторах с мощностью 180 А. Все это содействует еще меньшим габаритам сварочного оборудования и снижению веса. Перегрев транзисторов IGBT срабатывает после 90 градусов, продлевая общее время использования аппарата. С одной стороны в такой схеме сварочного аппарата меньше деталей, но с другой стороны они очень мелкие и что-то заменить сложнее.
Инвертор с транзисторами IGBT.
Выпрямители
Среди других видов сварочных аппаратов для ручной сварки выделяются выпрямители, отличающееся относительной дешевизной и возможностью создания качественных швов. Они потребляют от сети ток 220 В и понижают его через трансформатор до 40-80 В, а силу увеличивают до 200-400 А, в зависимости от мощности модели. Далее напряжение проходит через диодный блок и выпрямляется. В конструкции есть элементы пуска и защиты.
Сварка ведется постоянным током. Оборудование надежное и долговечное. Есть версии для бытового и промышленного использования. Подходит для сварки черных и цветных металлов, чугуна. Главными минусами являются большой вес и крупные габариты. Когда ими варят, то остальная сеть сильно «просаживается», и другие приборы могут работать некорректно.
Сварочный выпрямитель.
Трансформаторы
Самым дешевым видом сварочных аппаратов выступают трансформаторы. Они состоят из двух обмоток: первичной и вторичной. Работают устройства по принципу магнитной индукции. Расстояние между обмотками содействует повышению или понижению силы тока. Сварка ведется на переменном напряжении. Аппараты подходят для соединения черных металлов. Они просты и надежны. Из минусов этого вида оборудования выделяются большой вес, сильный гул, высокое разбрызгивание металла и крупные габариты.
Сварочный трансформатор.
Виды сварочных аппаратов в зависимости от типа сварки
Рассмотрев, какие бывают сварочные аппараты по типу источника питания, перейдем к их разновидностям по режимам сварки.
Аппараты для ручной дуговой сварки ММА
Такие виды сварочных аппаратов построены на базе инверторов, трансформаторов или выпрямителей. Сварщик орудует держателем, на котором закрепляется плавящийся электрод. Металлический стержень замыкает дугу на изделии и служит присадочным материалом. Наружная обмазка, расплавляясь, создает газовое облако для защиты сварочной ванны от внешней среды.
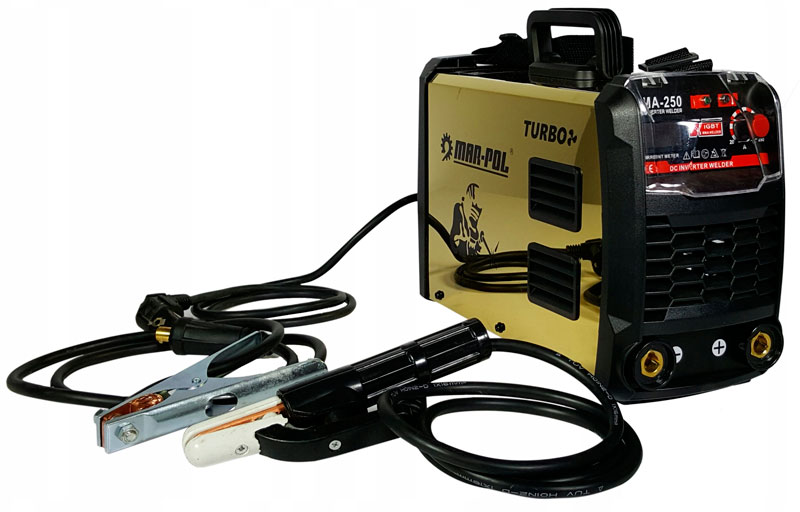
Аппарат для ручной дуговой сварки — MMA.
Применение. Этим типом сварки можно соединять черные металлы. Если установить электроды с нержавеющим стержнем, то получится сваривать легированную сталь. Но скорость работы получается медленной, нужен достаточный опыт, чтобы получить качественное соединение, постоянно приходится контролировать длину дуги, поскольку электрод уменьшается.
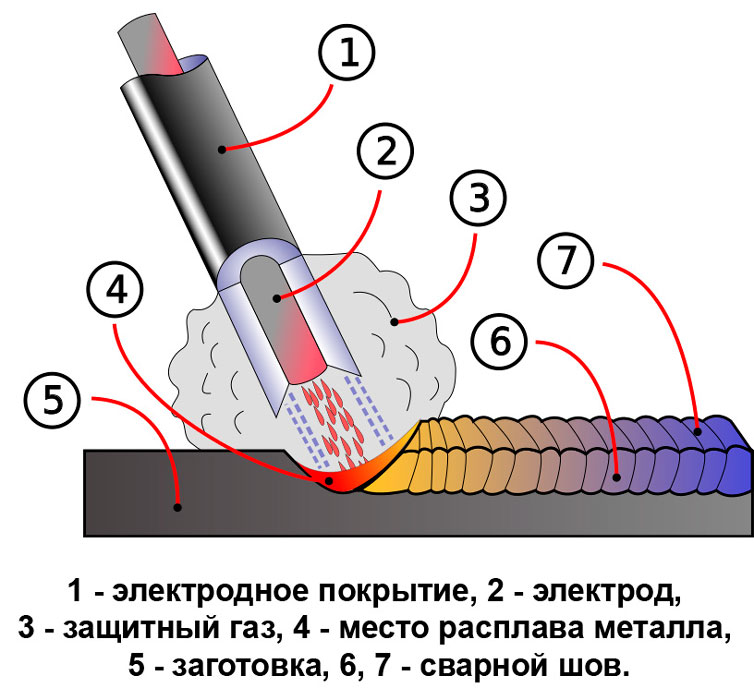
Схема процесса электродуговой сварки.
Смотрите видео о сварочных аппаратах MMA:
Аппараты для полуавтоматической сварки MIG/MAG
Сварка МИГ/МАГ называется полуавтоматической, поскольку шов ведется при помощи горелки, но проволока внутри подается от специального механизма с катушки. Принцип действия похож на ММА, только вместо держателя предусмотрена компактная горелка. Металл соединяется за счет электрической дуги (кабель массы подключается к изделию, а «плюс» остается на проволоке).
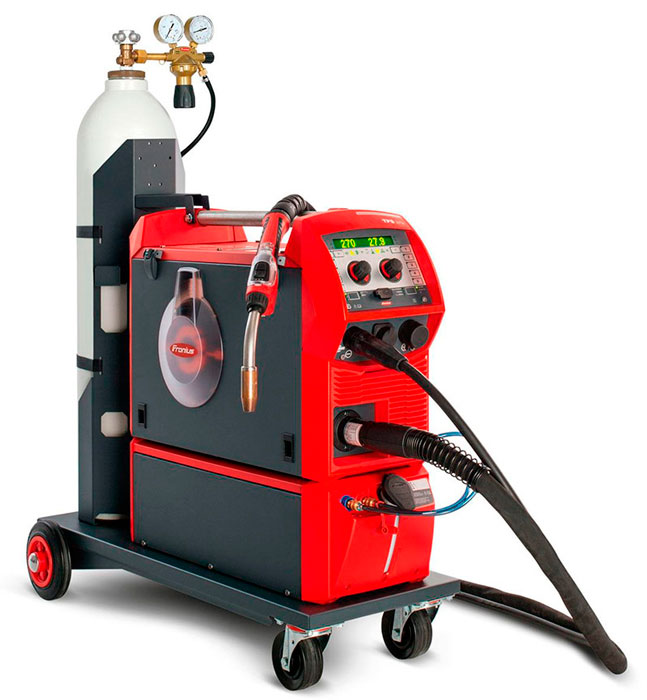
Аппарат для полуавтоматической сварки — MIG/MAG.
Применение. Благодаря непрерывной подаче присадки можно создавать длинные, аккуратные швы. В сварочной ванне нет шлака, поэтому сварщику лучше ее контролировать. Защитой от внешней среды служит газ, подаваемый от баллона через сопло горелки. Такой вид сварки быстрый и позволяет соединять металл толщиной от 0.6 до 20.0 мм. В зависимости от типа устанавливаемой проволоки можно сваривать черный металл, нержавейку, алюминий. Но за собой требуется возить баллон. Еще при ветре и работе на улице сварочная ванна становится беззащитна (подаваемый газ сдувается).
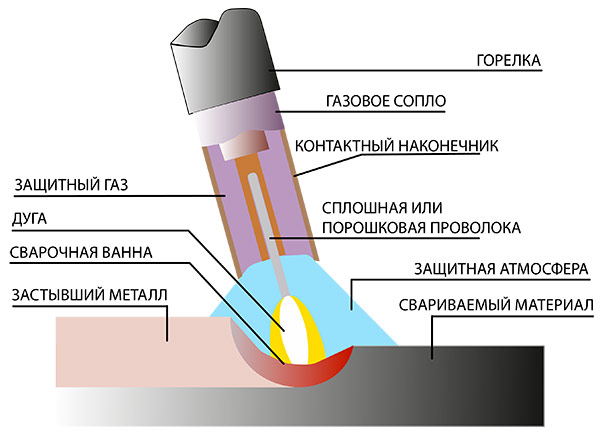
Схема процесса полуавтоматической сварки.
Смотрите видео о сварочных полуавтоматах MIG/MAG:
Аппараты для аргонодуговой сварки TIG
Сварка ТИГ выполняется инверторами. Здесь тоже присутствует электрическая дуга, но она горит между изделием и неплавящимся вольфрамовым электродом. Последний бывает в диаметре 1.6-3.2 мм и затачивается в виде острого конуса. Это позволяет создавать узкие швы. Выполнять соединения можно как за счет только сплавляемых кромок, так и при помощи дополнительно подаваемой присадки свободной рукой сварщика. Сварочную ванну защищает аргон, выдуваемый из сопла горелки.
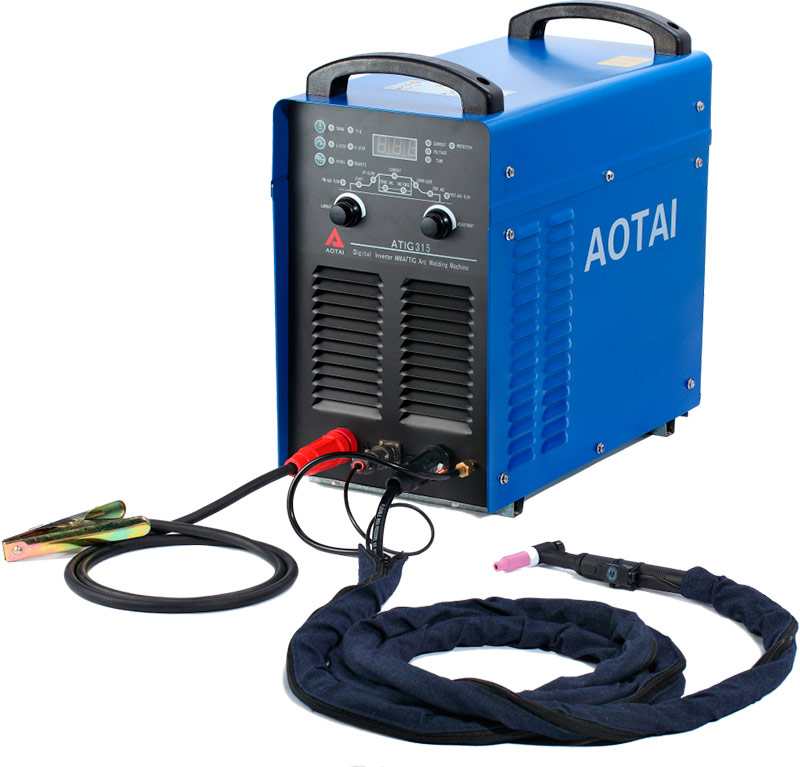
Сварочный аппарат аргонодуговой сварки.
Применение. При работе на постоянном токе можно сваривать черные металлы и нержавейку. Есть виды сварочных аппаратов с функцией AC/DC, предназначенные для сварки алюминия. Таким оборудованием получится варить очень аккуратно и экономно, но скорость метода значительно уступает полуавтомату.
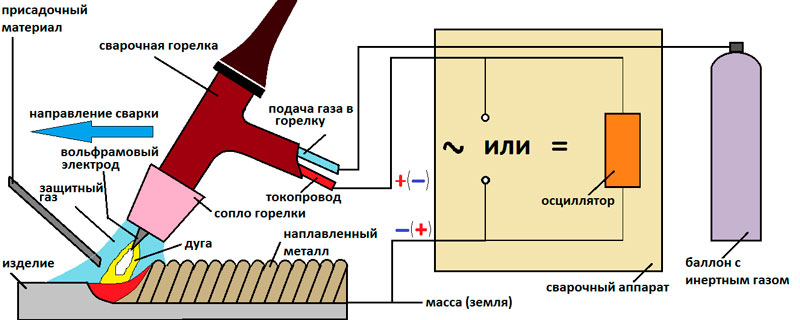
Схема процесса аргонодуговой сварки.
Смотрите видео о сварочных аппаратах для аргонодуговой сварки:
Универсальные сварочные аппараты
Универсальные модели сварочных аппаратов комбинируют в себе сразу несколько режимов сварки.
Вот существующие варианты:
- ММА+МИГ. Модель способна варить покрытыми электродами и проволокой, подающейся с барабана. В первом случае это практично для резки электросваркой, а во втором для серийного выпуска деталей из листового металла или кузовного ремонта.
- МИГ+ТИГ. Полуавтомат с возможностью присоединения аргоновой горелки. Разрешает накладывать быстро швы на нержавейке и черном металле при помощи режима MIG, а также соединять алюминий, переключившись на TIG.
- ММА+ТИГ. Инвертор для сварки обычными электродами и вольфрамовыми стержнями. Практичен при чередовании сварки черных и цветных металлов там, где не требуется высокая скорость.
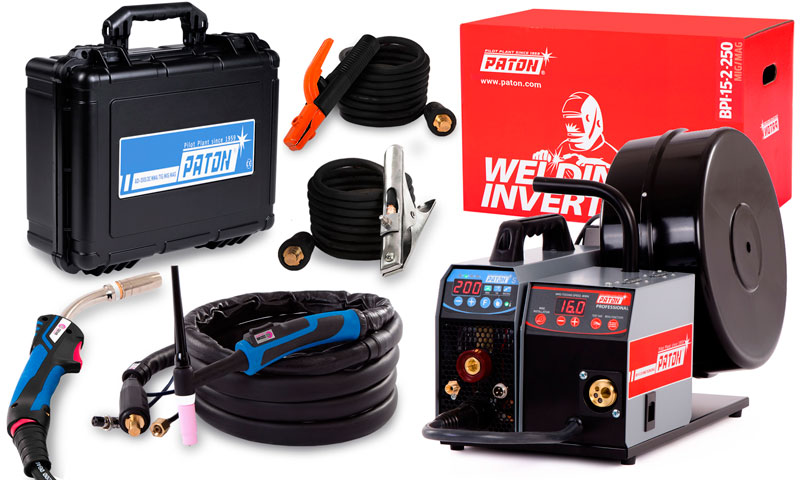
- 3 в 1. Самые универсальные аппараты, способные выполнять сварку в режимах ММА, TIG и MIG. Для этого на фронтальной панели предусмотрено несколько гнезд для присоединения соответствующих горелок. Такое оборудование приобретают для самых разносторонних задач.
Аппараты для точечной сварки
Аппараты для точечной сварки бывают в виде моделей с клещами для двухсторонней сварки или с пистолетом и обратным молотком для односторонней сварки. Первые применяются для сборки тонколистовых конструкций (ящики, двери, ворота, калитки).
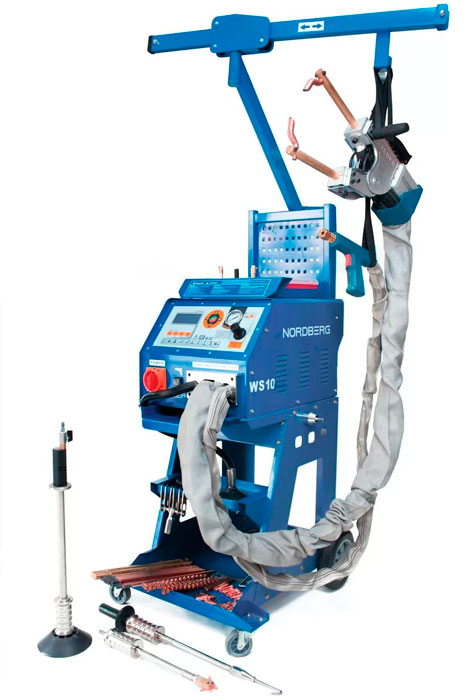
Аппарат для точечной двухсторонней сварки.
Вторые используются при кузовном ремонте, когда требуется привариться к плоскости без доступа к обратной стороне. Есть ручные переносные модели с весом до 16 кг и стационарные станки контактной сварки. Толщина свариваемого металла варьирует от 3 до 9 мм.
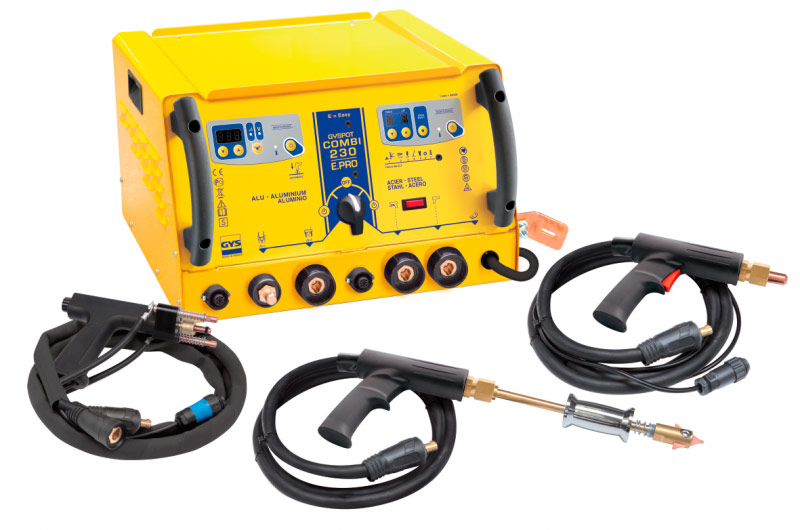
Аппарат для точечной односторонней сварки.
Аппараты для плазменной сварки
Такие виды аппаратов используют электрическую дугу, горящую в сопле между катодом и анодом. Через нее пропускается сжатый воздух от компрессора, что и образует плазму. Замыкание массы на изделии позволяет перенести дугу и сделать из нее не дежурную, а режущую дугу. Если использовать присадочную проволоку, то этот метод подойдет для сваривания деталей.
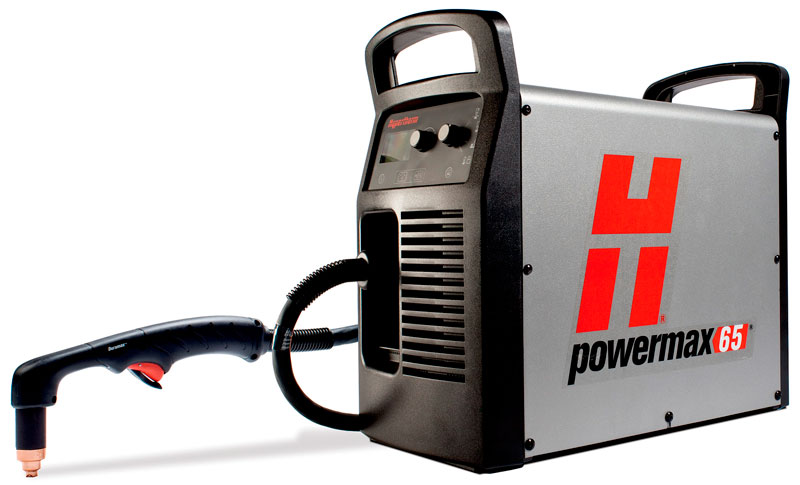
Аппарат для плазменной сварки.
Смотрите видео о плазморезах:
Аппарат для газовой сварки
Под аппаратом здесь подразумевается ацетиленовый генератор, вырабатывающий газ при взаимодействии карбида с водой. Дополнительно подсоединяется баллон с кислородом, поддерживающим горение и способствующим развитию температуры пламени до 3000 градусов. Но в последнее время чаще используют не аппараты, а просто два баллона (ацетиленовый+кислородный или пропановый+кислородный). Тогда для сварки остается только приобрести горелку и два рукава.
Пламя разогревает кромки металла, а присадочная проволока заполняет сварочную ванну и повышает высоту шва.
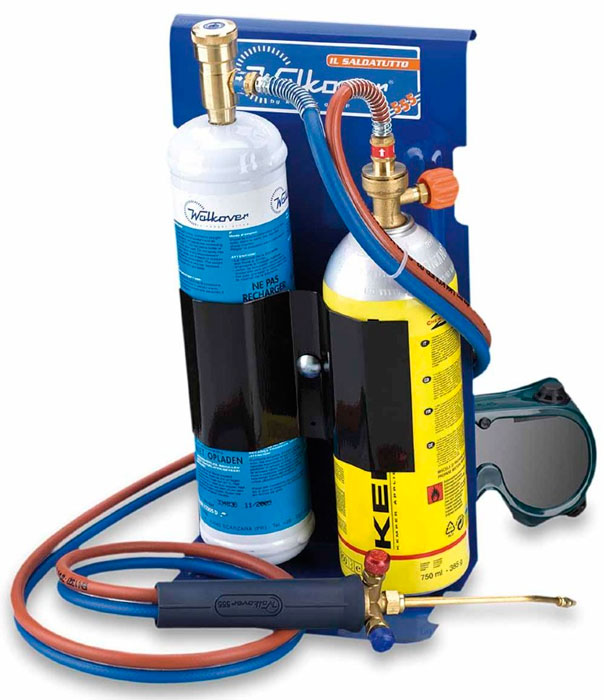
Аппарат для газовой сварки.
Применение. Этот метод подходит для сварки труб и емкостей с толщиной стенок до 4 мм. Газовая сварка не нуждается в электричестве и может проводиться в полевых условиях, но скорость сваривания очень низкая, а вероятность деформации изделия от нагрева высокая.
Понимая разницу в видах аппаратов для сварки по источнику тока и способу сваривания, Вы сможете подобрать оборудование под конкретные задачи, будь-то сварка деталей в гараже, кузовной ремонт или серийный выпуск изделий в мастерской.
9 основных видов сварочных аппаратов применяемых повсеместно
Инструмент для сварки требует тщательного выбора, не каждый знает, что приборы делится на несколько типов в зависимости от того, откуда поступает ток (напряжение в 220В обычно не подходит и его нужно преобразовать). По типу источника приборы делятся на:
Какие бывают сварочные аппараты?
Чтобы выбрать подходящее оборудование, нужно разбираться в сварочных аппаратах. Перед покупкой внимательно изучите их классификацию. Возможно, вам не понадобится сильно мощная модель. Разновидности приспособлений:
Инверторы
Инвертор по праву принято считать самым удобным из-за возможности подключения к сети, большому КПД и низком потреблении электроэнергии.
Полуавтоматические аппараты mig и mag
Благодаря им получается аккуратный длинный шов. Очень быстро работают и можно варить металл толщиной 6-20 мм.
Оборудование для аргоновой сварки
Аккуратный на вид и экономный сварочный прибор, немного медленнее полуавтомата. Подходит к черным металлам и нержавейке.
Трансформаторы

Самый дешевый тип оборудования, большой вес (чем больше на вид, тем больше килограмм). Трансформаторы подходят к работе с черными металлами. Самый распространенный тип.
Их область применения достаточно широка, ведь ими пользуются довольно часто, так как они имеют низкую себестоимость. Приборы имеют в своем строении 2 обмотки — вторичную и первичную. Расстояние между ними регулирует силу тока. Обычно сварка металла происходит на переменном напряжении.
Выпрямители
Выпрямители действуют по принципу преобразования переменного тока в постоянный. Также аргонодуговой агрегат выделяется среди остальных наличием неплавящегося электрода.
Аппарат для точечной сварки
Обычно он применяется к тонколистовым конструкциям в самолёто- и судостроении, в сельскохозяйственном машиностроении.
Аппарат для газовой резки и сварки

Для такого типа работ зачастую используют баллоны с газом (пропан, бутан, этан, ацетилен) и горелку.
Устройства для плазменной сварки
Приборы для ПС существуют следующих видов: микроплазменные (до 25А), средние (до 150А), а также на больших токах (более 150А). В основном применяются для толстостенного металла.
Генераторы на дизельном топливе или бензине

Мощностью до 10 кВт, запас ее упрощает поджиг дуги в 15-25%. А более сильные работают на ДТ. Станции, которые имеют расширенный функционал оснащены чугунными гильзами.
Классификация инверторов
Инверторы считаются наиболее удобными и производительными аппаратами для сварки. Их высокое КПД и небольшие габариты делают их универсальными для любых видов сварочных работ. Это наиболее быстро развивающаяся категория из всего инвентаря. Они удобны в эксплуатации, набить руку может даже новичок спустя пару часов. Сами приборы легкие, имеют такие базовые элементы:
- Генератор высокочастотных импульсов
- Трансформатор
- Выпрямитель высокочастотного тока (АС)
- Шунт
- Электронный блок
- Выпрямитель (АС) из электросети
Мощность этих устройств и малое энергопотребление заслуженно делают их самыми востребованными на рынке.
Инверторы MMA (ручная дуговая сварка)

Их особенность в том, что они профессиональные, надежные, имеют сравнительно с другими небольшие габариты. Подходят они для качественной, точеной резки, наплавки, сварки металлов применяя постоянный ток. В основном эксплуатируются такие инверторы на строительных площадках, мастерских, в цехах. Сборка начинки аппарата выполнена на совесть, именно благодаря этому аппараты типа MMA имеют огромную производительность (КПД), а также их довольно легко транспортировать.
Эти устройства всегда обеспечивают длительный режим работы при больших нагрузках и используются в широком диапазоне сварочных работ. Инверторами типа ММА, можно выполнять сварку дома, так как они подходят и для бытовой эксплуатации, позволяя работать довольно стабильно и эффективно при малом напряжении (160-250 В) абсолютно без потери мощности.
Если вы хотите научиться варить инверторам то читайте нашу статью: “Как научится сварке электродами начинающим – варим инвертором правильно”
Инверторы TIG (в инертном газе)
Этот класс инверторов еще называют аргонниками, так как основное отличие этого типа сварки TIG — использование вольфрама в условиях инертного газа. Существует классификация способов сварочного процесса:
Инверторы такого типа имеют стабильное питание. Хороший провар металла и постоянная мощность плавления достигается за счет того, что во время изменения длины дуги изменяется показатель напряжения, а не силы тока. TIG инверторы обеспечивают абсолютно безвредный процесс сварки, универсальное применение (подходит для всех металлов), швы отличаются аккуратностью.
Кроме того можно варить практически в любых условиях, оптимально для себя настраивать ток и вносить нужное количество присадок.
Порядок проведения сварочных работ инвертором типа TIG:
- В зависимости от нужных параметров выбирается присадка;
- Настраивается расход защитного газа (смотря какой газ используется и учитывая размеры сварочной ванны);
- Очищаются все поверхности деталей;
- Зажигание дуги;
- Выполняется ведение горелки;
- Устраняется отклонение дуги;
- Выполняется сварочный шов.
При работе с постоянным током обычно варят чермет и нержавейку. TIG с AC/DC применяется для сварки алюминия. Этот инструмент обеспечит вам экономную и бережную сварку, но процесс займет немного больше времени, нежели полуавтомат.
О тонкостях и особенностях ТИГ сварки читайте тут.
Инверторы для полуавтоматической (механизированной) сварки

В основе принципа действия инструментов для полуавтоматической сварки лежит процесс ведения шва при помощи горелки, также подается проволока внутри от специальной катушки. Соединение металла происходит за счет дуги. Заменяет держатель на таких инструментах компактная горелка.
Защищает от внешней среды газ, что подается из баллона через сопло. Сварка с помощью инвертора типа MIG/MAG позволяет создавать очень точные и длинные швы. Это происходит из-за непрерывной подачи присадки. Единственный минус — это то, что во время работы на ветру сварочная ванна оказывается подверженной воздействию воздуха.
Полуавтоматическая сварка прекрасно используется для толстого металла ввиду высокого коэффициента полезного действия процесса. Тонкий металл ей тоже прекрасно варить ввиду малого тепловложения.
Инверторы для плазменной сварки и резки

Это инвентарь, который вместо электричества для плавления металла использует газ. Такое оборудование обычно делят на 3 разновидности:
- Сварочное. Для ограничения подачи газа, что будет оптимальным при сварке, применяется специальная горелка. Обычно процесс занимает слишком много времени.
- Универсальное. Простой и удобный инвентарь для варки и нарезки металлов обеспечивает форма горелки и регуляция подачи газа.
- Резаки. Специальная форма горелки позволяет разделять огромные конструкции на мелкие детали. Принцип действия плазменной резки идет за счет выдувания металла воздухом, который подает компрессор.
Качество швов получается очень хорошим, но все же зависит от квалификации работника, выполняющего сварочные работы.
Минусом такого инвертора можно считать длительность процесса и большой диаметр площади нагрева.
Плазменную сварку применяют для очень прочных металлов. Этот способ в быту практически не используется. Такой метод стал инновационным и значительно сократил время работ относительно остального сварочного оборудования.
Аппараты для плазменной сварки делятся по мощности на 3 типа:
- оборудование на больших токах (свыше 150 А);
- среднее (25-150 А);
- микроплазменное (0,1- 25 А).
Варить инвертором для плазменной сварки можно сжатой дугой. Для этого используют неплавящийся электрод и для создания подходящей среды инертный газ.
Как инверторы разделяются по своим функциям:
Для быта
Применяют для мелких работ. Варят от обыкновенной розетки с напряжением 220 В. Сила тока в таких инверторах не превышает 120-200 А.
Профессиональные инверторы
Применяют для ремонтных работ, сборки каркасов. Они более долговечны и обеспечивают использование большой силы тока — 200-300 А. КПД у них выше, в сравнении с бытовыми, качество сварочного шва лучше.
Специализированные инверторы
Используют для работ на производстве и для сварки в больших масштабах работ. Это, например, прокладка трубопровода или строительство многоэтажного дома, моста и т. д.
При покупке сварочного оборудования стоит определить тип силовых транзисторов, которые используются. Их может быть всего 2: MOSFET и IGBT. Минусом первого можно считать тот факт, что если один транзистор поломался, то весь аппарат целиком выходит из строя. Обычно, MOSFET-ы используют в дешевых моделях.
Что касается IGBT – они долговечны и менее подвержены поломкам. Их используют в производстве более новых и дорогостоящих моделях. Самый высокий уровень рабочих циклов обеспечивают транзисторы IGBT.
Для металлов используют самые разнообразные сварочные аппараты. Какие бывают актуальные цены на них, можно узнать из интернета или в магазинах спецоборудования. Для определенного металла нужна та или иная модель.
Тщательно и неспешно подойдите к выбору и инструмент прослужит вам не один год. Чтобы не ошибиться, руководствуйтесь такой формулой: назначение — цена — качество — функционал.
Не приобретайте такие приборы б/у, так как это опасно. Проконсультируйтесь у специалиста, разбирающегося в такой технике и купите там, где дешевле.