Как выбрать электроды, чтобы получить качественный сварной шов
На каждую упаковку с электродами наносится наименование и маркировка, в которой содержатся все необходимые данные относительно этих расходников.
Решая, какие электроды выбрать, следует обращать внимание на:
- толщину металла (чем тоньше материал, тем меньше диаметр стержня электрода);
- состав сплава;
- сварочный ток, который предполагается использовать;
- пространственную ориентацию сварного шва (горизонтальный, вертикальный, потолочный и т. д.).
Производители указывают на упаковке электродов, какой сварочный ток необходимо использовать, однако при установке его значения важно учитывать, как шов расположен в пространстве и какова величина зазора между соединяемыми кромками.
Как выбрать диаметр электрода? Специалисты рекомендуют использовать эмпирическую формулу: от 30 до 40 ампер на каждый миллиметр толщины стержня. При формировании вертикальных швов силу сварочного тока следует уменьшать в среднем на 15 %:
- Диаметр 2 мм – от 40 до 80 А. Стержни этого диаметра – достаточно капризны. На первый взгляд может показаться, что работать тонкими электродами проще всего, но это ошибочное мнение. Использование «двойки» осложняется тем, что такие расходники быстро горят и слишком сильно нагревают металл, если выставить большую силу тока. Преимущество диаметра: для сварки нужен относительно малый ампераж, который можно применять для сваривания тонких заготовок. Однако требуются определенные навыки и опыт.
- Диаметр 3 мм (3,2 мм) – от 70 до 80 А. Опытные сварщики говорят, что 80 ампер при работе постоянным током – максимум для сварки, а при более высоком ампераже речь идет уже о резке. Начинать работу следует с 70 А. Если тока недостаточно, следует поднимать. При использовании инвертора верхняя граница, как правило, не более 120 ампер.
- Диаметр 4 мм – от 110 до160 А. Диапазон в 50 единиц связан с тем, что сварочный ток зависит от толщины соединяемых деталей и опытности сварщика. Начинать следует со 110 ампер, увеличивая ток, если его недостаточно.
- Диаметр 5 мм и больше – у электродов, которыми пользуются профессионалы высокой квалификации. Начинающему сварщику советы по работе с такими расходниками ни к чему, а опытные мастера сами разбираются в теме. Следует знать, что стержнями подобного диаметра чаще всего производят не сварку, а наплавку.
Выбирая электроды, важно не только ознакомиться с маркировкой, но и осмотреть расходники – их поверхность должна быть сухой, плотной, без вздутий, пор и наплывов. Допустимый размер продольных трещин, неровностей и задиров регламентируется соответствующим ГОСТом.
Для упаковки используется плотная бумага с водонепроницаемой пропиткой или коробки из картона, запаянные в полиэтиленовую пленку. Маркировка в обязательном порядке содержит наименование электродов, тип обмазки и таблицу, по которой можно определить силу сварочного тока для различных материалов.
Самые недорогие стержни и расходники низкого качества имеют кислое покрытие. При использовании подобных электродов наблюдаются повышенное образование брызг и растрескивание металла в месте соединения.
Большинство сварщиков отдает предпочтение стержням с рутиловым покрытием, которое обеспечивает легкий поджиг и стабильность дуги, качественный шов и легкое отделение шлаковой корки.
При работе электродами с основным покрытием важно хорошо подготовить поверхность свариваемых кромок, избавившись от окалины, ржавчины и масла. Такая обмазка довольно капризна – дуга тяжело поджигается и очень нестабильна. Однако с помощью подобных расходников формируются наиболее прочные сварные соединения.
Недостатки стержней с целлюлозным покрытием: низкая устойчивость к перегреву и склонность к разрушению при любых залипаниях стержней. Однако у таких расходников есть и явные преимущества. К примеру, при односторонней сварке хорошо формируется обратный валик, что особенно важно, когда доступ к обратной стороне швов затруднен.
Выбор электродов для инвертора
Инверторы выдают постоянный ток, а значит, для сварки требуются расходники универсального типа или специальные электроды для работы с постоянным сварочным током. Также при выборе следует учитывать толщину и состав металла. В быту обычно пользуются стержнями диаметром от 2 до 4 мм.

Кроме того, важную роль играет химический состав металла стержней, который для формирования качественного шва должен быть максимально близок к составу сплава соединяемых заготовок. Поскольку в быту чаще всего приходится иметь дело с конструкционной сталью, из такого же материала должен быть выполнен и электрод.
При сваривании деталей из нержавейки используют расходники с сердечниками из такого же вещества. По тому же принципу подбирают стержни для работы с высоколегированной и жаростойкой сталью.
Существует несколько марок электродов, при помощи которых можно выполнить большинство сварочных работ в быту и при строительстве дома:
- МР-3
- УОНИ 13/55
- АНО 21
- ОК 63.34
Принципы выбора электродов для разных материалов
Электроды для сварки нержавеющей стали
Нержавеющая сталь поддается свариванию хуже, чем черный металл. Такой сплав обладает относительно низкой теплопроводностью, из-за чего расплав в сварочной ванне склонен к закипанию. Перегрев ведет к выгоранию легирующих добавок, а значит, к кратному увеличению хрупкости. При соединении изделий из тонкой листовой нержавейки оптимальным вариантом будет использование сварки вольфрамовыми электродами в аргоне, что позволяет избежать прогорания швов.

Для ручной дуговой сварки пользуются электродами из:
- пищевой (обычной) нержавеющей стали: ОЗЛ-8, ЦЛ-11;
- коррозионностойких типов сплава: НЖ-13, ЦТ-15, ЭА-400/10У;
- жаропрочных видов стали: ОЗЛ-6, КТИ-7А, ЦТ-28;
- разнородных типов стали: ЭА-395/9, АНЖР-1, ОЗЛ-312.
Электроды для сварки алюминиевых сплавов
Сварка алюминия и его сплавов – довольно сложный процесс. Чаще всего используются два метода:
- TIG-сварка при помощи неплавящихся электродов из вольфрама;
- сварка MMA покрытыми электродами (ручная дуговая), к примеру, ОЗАНА, ОЗА и т. п.
Возможно также использование полуавтоматической (MIG) сварки с использованием сварочной проволоки.
Электроды для сварки чугуна
Чугун – очень тяжело поддающийся свариванию сплав. Из-за низкой пластичности сварные швы склонны к горячему растрескиванию, что заставляет пользоваться специальными электродами:
- ЦЧ-4 – электроды с железным сердечником. Состав обмазки основной. Используют для сваривания высокопрочного или серого чугуна током обратной полярности. Швы могут быть исключительно горизонтальными (нижними).
- МНЧ-2 – с помощью таких электродов осуществляют наплавку и заваривают дефекты литья. Совместимы с высокопрочными, ковкими и серыми типами чугуна. Позволяют формировать плотные, чистые нижние и вертикальные швы.
- ОЗЧ-4 – электроды с рутиловой обмазкой, обеспечивающие формирование швов с чистой поверхностью. Позволяют производить сварку соединений с любой пространственной ориентацией, кроме вертикальных сверху вниз.
- ОЗЖН – электроды с железно-никелевыми стержнями для сваривания высокопрочных чугунов. Предназначены для сварки постоянным током. Подходят для вертикальных или нижних швов.
Важную роль играет способ сварки. Нередко прибегают к так называемой холодной сварке, когда проваривание идет короткими (по 25–30 мм) «стежками», чтобы избежать нагрева металла. Также используют прямо противоположную технику, равномерно прогревая кромки деталей перед свариванием.
Выбор электродов для сварки труб, швеллеров и тонкого металла
Сваривание труб осложнено тем, что меняется положение шва в пространстве, а значит, необходима корректировка наклона стержня и скорости движения его кончика. Решая, какой марки электроды выбрать для сварки, исходят из толщины стенки соединяемых элементов и состава металла.

Для соединения секций из стальных сплавов рекомендуется использовать ОК 53.70 и ОК 74.70 (компании ESAB), которыми можно варить и звенья трубопроводов, работающих под высоким давлением. Для меди подойдут неплавящиеся электроды из вольфрама или плавящиеся, к примеру, UTP 39 Bohler.
При сваривании швеллеров особые требования предъявляются к прочности швов, так как этот вид металлопроката часто служит несущим или усиливающим элементом в ответственных конструкциях. Толщина стенок может варьировать от 7 до 13 мм. Такие массивные элементы соединяют, используя марку УОНИ 13/55У, которая позволяет формировать швы с любым положением в пространстве. Для изделий с меньшей толщиной можно применять расходники марки АНО-21 диаметром до 5 мм.
Тонколистовой металл (до 2 мм) следует сваривать очень аккуратно, избегая прожогов. Какой толщины электрод выбрать для такой задачи, следует решать, исходя из толщины металла – обычно используют стержни диаметром 0,5–2,5 мм. Также важным фактором является состав обмазки, который обеспечит медленное расплавление металла и стабильность горения дуги. Оптимальные варианты: ОМА-2, МТ и МТ-2. В наиболее сложных случаях прибегают к полуавтоматической сварке.
Все электроды можно разделить на два основных вида: для сварки переменным и постоянным током. Первый вариант проще, второй – надежнее. Наиболее популярные марки:
- для сварки переменным током: AHO, MP, ОЗС, ESAB ОК (также подходят для постоянного);
- для сварки постоянным током: УОНИ, ОЗАНА, ЦЛ, ОЗЛ, ЭА, АНЦ/ОЗМ и т. д.
Лучшие электроды для начинающих сварщиков
Для обучения азам электрической сварки оптимально подойдут электроды АНО (к примеру, АНО-21). Они универсальные, имеют рутиловое покрытие и позволяют формировать сварные швы с любым положением в пространстве.

Электроды с рутиловой обмазкой отличает легкое разжигание дуги и отсутствие особых требований к качеству подготовки соединяемых кромок, а значит, такими расходниками, в отличие от стержней с основным покрытием, можно сваривать ржавые и неочищенные детали.
При повторном использовании электроды с рутиловой обмазкой так же легко разжигаются, как и при первом. И еще одно важное преимущество подобных расходников в том, что при их применении в воздух выбрасывается значительно меньшее количество опасных газов.
Рекомендуем статьи
Использование электродов с рутиловым покрытием позволяет формировать швы, которые отличает высокая ударная прочность и надежность. При сгорании стержня в процессе сварки почти не разбрызгивается расплав, что является немаловажным обстоятельством для обучающихся.
Исходя из обозначенных критериев, для обучения можно рекомендовать электроды марок ОЗС-12 либо МР-3 с диаметром стержня 3-4 мм. После того как ученик освоит начальные навыки, можно переходить на ОК 53.70, УОНИ, ЛБ52У, а также австрийские Kessel и немецкие Bohler.
Коэффициент наплавки характеризует уровень шлакообразования в ходе сварки. Этот показатель в значительной мере зависит от того, в каких условиях хранились расходники. Даже просушив отсыревшие электроды, полностью восстановить их характеристики уже не удастся.
Приобретая сварочные материалы, очень важно убедиться в целостности упаковки, а в ходе использования расходников соблюдать правила их хранения. Это позволит добиться высокого качества сварных соединений, что особенно важно для швов, требующих герметичности, или тех, которые должны выглядеть красиво и аккуратно.
Неправильный выбор расходников может привести к тому, что при удалении шлака будет отлетать и наплавленный металл.
В статье мы вкратце разобрали, как правильно выбрать электрод для разных видов сварки, чтобы полученные швы были надежными, долговечными и эстетичными.
Как выбрать электрод для сварки. Инструкция для чайников
Это статья из серии экспресс-уроков Свар-EXPRESS.
Темы урока: какой диаметр электрода нужен под конкретную толщину металла; какой сварочный ток выставлять для каждого случая; что такое полярность сварки.
 |
Инженер-сварщик Евгений Евсин |
Выбор сварочного электрода, для начинающего сварщика может стать проблемой. Например, какой диаметр электрода нужен под конкретную толщину металла, или какой сварочный ток выставить для получения прочного шва?
Постараемся ответить на эти вопросы.
Для начала разберёмся, что такое электрод и для чего нужна обмазка. 
Электрод представляет собой металлический сердечник с особым покрытием, которое называется обмазкой. В процессе сварки сердечник плавится, а обмазка при сгорании создаёт газовую защиту шва от вредного воздействия кислорода. Так же в процессе сварки формируется защитный шлаковый слой сварочной ванны.
Выбирая электрод следует обратить внимание на состав сердечника, который должен быть схож со свариваемым металлом. Так существуют специальные электроды для углеродистых, легированных, высоколегированных сталей, электроды для работы с нержавейкой, жаростойкими сталями, для работы с алюминием или чугуном. 
Существует огромное множество металлов и их сплавов, рассказывать о каждом мы не будем, а сосредоточимся на тех электродах, которые могут понадобиться в быту. В основном для домашних нужд используется конструкционная сталь небольшой толщины. Вот для неё мы и попробуем подобрать электроды. Но прежде несколько слов об обмазке электродов. Различают 4 типа покрытий: основной, рутиловый, кислый и целлюлозный. Каждый из них применяется для решения своих задач. 
Основное и целлюлозное покрытия используются для сварки исключительно на постоянном токе. Данные электроды можно использовать при монтаже ответственных конструкций, где требуется максимальная прочность наплавленного металла.
Рутиловые электроды подойдут для работы на постоянном или переменном токе. Они отличаются лёгким поджигом и малым разбрызгиванием металла. Электроды могут работать с аппаратами обладающими низким значением напряжения холостого хода.

При использовании электродов с кислым покрытием – можно добиться лёгкого отделения шлака, однако пользоваться подобными электродами в замкнутом пространстве не рекомендуется — они достаточно вредны для здоровья сварщика.
Ещё один момент — электроды с рутиловым и кислым покрытием рекомендуется использовать при сварке аппаратами с напряжением холостого хода 50 (+/- 5) вольт.
Наиболее широко распространены электроды с основным и рутиловым покрытием. Для новичка знакомства с ними будет вполне достаточно.

Самыми распространёнными электродами с основным покрытием являются УОНИ 13/55. Данные электроды предназначены для углеродистых и низколегированных сталей. Как сказано в описании данных электродов, они рекомендуются для сварки ответственных конструкций, швы, сваренные с помощью УОНИ 13/55 отличаются пластичностью и стойкостью к ударным нагрузкам. Изделия, сваренные УОНИ 13/55 могут эксплуатироваться в условиях низких температур.
К недостаткам данных электродов стоит отнести требовательность к чистоте кромок заготовок. Если кромки заготовок перед сваркой не обработать и на них попадёт масло, вода, или ржавчина, велика вероятность появления сварочных пор.
УОНИ 13/55 – предназначены для сварки только постоянным током на обратной полярности – о которой мы расскажем чуть позже.

Самым распространённым представителем рутиловых электродов можно назвать электроды марки МР-3. Они предназначены для работы с углеродистыми и низколегированными сталями.
К сильным сторонам данных электродов стоит отнести возможность сварки как на постоянном, так и переменном токах, малое разбрызгивание металла, стабильность дуги во всех пространственных положениях.

Кроме двух самых распространённых марок электродов для работ с конструкционной сталью, новичкам можно рекомендовать электроды российского производства ОЗС-12 и АНО-4. А для сварки нержавейки электроды зарубежных производителей ОК 63.34, ОК 61.30 или отечественные электроды ЦЛ-11. Подобные электроды, так же могут понадобиться домашнему мастеру.

Большая часть инверторов для ручной дуговой сварки работает с постоянным током. На постоянном токе существует 2 варианта подключения полярности: прямая и обратная.
Прямая полярность – вариант подключения при котором к быстросъёму «+» инвертора подключается масса, держак подключается к «-». Обратная полярность — масса подключается к «-»; «+» к держателю электрода.
При сварке на плюсовом контакте выделяется больше тепла, а значит на обратной полярности лучше сваривать массивные детали, а на прямой тонкий металл (до 2 мм) или высоколегированную сталь, чтобы избежать их перегрева.
Диаметр электрода подбирают, ориентируясь на толщину металла заготовок. Для сварки металлов толщиной до 1.5 мм сварка электродами применяется крайне редко, для таких толщин лучше использовать полуавтоматы или аргонодуговую сварку.

Примерное соотношение толщины заготовок и диаметров электродов вы можете узнать из таблицы:

Следующий важный момент – какой ток необходимо выставить для электрода конкретного диаметра. Данную информацию можно узнать на упаковке электродов, или посмотрев следующую таблицу:
Так же начинающему сварщику, будет полезно знать, что сварочный ток можно подобрать из расчёта 20-30А на один миллиметр диаметра электрода. Т.е. для электрода диаметром 3мм, ток должен быть в приделах 80-110А, в зависимости от пространственного положения, толщины металла и количества проходов.
Точных и однозначных настроек тока не существует – каждый сварщик видит процесс по-своему, и в зависимости от собственных ощущений выставляет необходимые параметры тока.
Чем выше сварщик выставляет параметры тока, тем более жидкой и менее «управляемой» получается ванна. Задача сварщика – настроить аппарат таким образом, чтобы работа была комфортной, а сварочная ванна достаточной для провара и управления краями ванны.
Как подобрать электрод по толщине металла
Как подобрать электрод по толщине металла для начинающих сварщиков
У начинающего сварщика могут возникнуть вполне объяснимые сложности при выборе электродов. Если электроды будут выбраны неподходящего диаметра, то обязательно возникнут трудности при сваривании металла: он будет прожигаться или наоборот, возникнет непровар. В итоге сваренная заготовка развалится. Вот почему так важно выбирать только подходящие электроды.
Кстати, диаметр электрода, а также его марка, это две главные составляющие успешного выбора. Есть электроды, которые применяются для сварки неответственных конструкций, а есть те, которые предназначены для получения качественного, надежного и долговечного соединения.
Что такое электрод и для чего нужна обмазка
Электрод — это металлический стержень в оболочке, которая именуется электродной обмазкой. При сваривании электрод плавится и смешивается с основным металлом. Сгорает и обмазка, которая состоит из специальных веществ. В целом они образуют при сгорании газовое облако, которое защищает сварочную ванну и расплавленный металл от внешнего воздействия кислорода.
Для изготовления электродного стержня могут применяться различные материалы. Поэтому первое правило при выборе электродов заключается в том, чтобы материал изготовления стержня максимально подходил по составу к свариваемому металлу.
Электроды бывают для сварки легированных, углеродистых, а также для сварки высоколегированных сталей. Есть в продаже и электроды по чугуну, алюминию, для сварки нержавеющей стали. В общем, материал изготовления электрода должен быть близким по своему составу к материалу, который сваривается.
Как подобрать электрод по толщине металла
Итак, как же правильно подобрать диаметр электрода к толщине свариваемого металла? Примерную толщину и диаметр электрода можно определить путем вычисления из таблицы. Электродом 3 мм варят металл, толщина которого 3-4 мм. Для сваривания толстых стальных заготовок, толщиной от 6 до 12 мм, уже понадобятся электроды диаметром 4-5 мм.
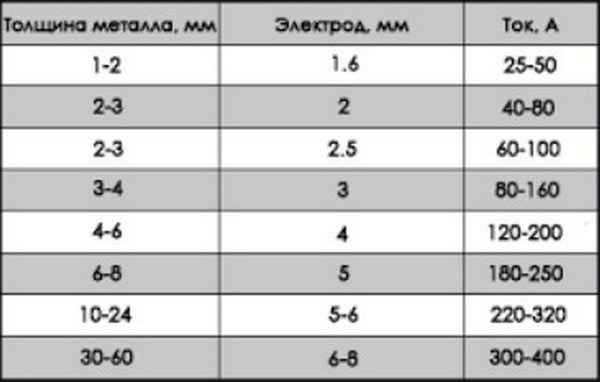
Для сварки тонкого металла существуют электроды 1,6 и 2 мм. Такие электроды позволят не прожечь металл при сварке и осуществить работы с ювелирным подходом. Просто не нужно везде использовать электрод «тройку», как универсальный выход, нужно понимать, что для сварки тонких металлов существуют и другие электроды.
Следующим этапом будет настройка сварочного аппарата для работы с каким-то конкретным электродом. Здесь информацию можно получить от производителя электродов (на упаковке) или используя таблицу расчетов, точно такую же, как и при определении диаметра электродов.
Также, можно подобрать сварочный ток, к каким-то конкретным электродам используя следующее правило: 20-30 Ампер тока на 1 мм электрода. Таким образом, становится понятно, что для того, чтобы варить электродами 3 мм понадобится ток от 80 до 110 Ампер.
При этом сварочный ток во многом зависит не только от диаметра электродов и толщины свариваемых металлов, но также от пространственного положения сварки и количества проходов.
Особенности подбора электродов по диаметру
Важный параметр, который учитывается при ручной дуговой сварке, – диаметр электрода. Эта номинальная толщина самого стержня (без обмазки) указывается на упаковках производителей. Расскажем о том, как выбрать электроды по диаметру и что влияет на этот выбор.
Ключевые критерии
 Основной параметр, по которому выбирают стержень того или иного диаметра, – толщина стенок свариваемых деталей. Учитываются также:
- пространственное положение сварного шва;
- тип соединения (встык, внахлест, тавровое и т. д.);
Выбирая электрод нужного диаметра, опытный сварщик также берет в расчет форму разделанных под сварку кромок.
Толщина деталей
Существуют основные рекомендации по выбору электрода нужного диаметра в зависимости от толщины стенок соединяемых элементов.
- Если изделия тонкостенные (от 1,5 до 2 мм), обычно используются электроды d 2мм.
- При толщине заготовок 2,5–3 мм для ММА сварки можно использовать электроды диаметром 3 мм.
- При работе с более толстыми заготовками (4–5 мм) сварщики, как правило, применяют стержни толщиной 3 или 4 мм.
- Если нужно сварить детали толщиной от 6 до 12 мм, предпочтение отдают электродам от 6 до 12 мм.
- Толстостенные заготовки для рядовых и ответственных конструкций (13 мм и более) варят электродами с диаметром 5–6 мм.
Во избежание прожога металла ручная сварка тонколистовых изделий (менее 1,5 мм) не осуществляется. Такие детали варят в аргоновой защитной среде или полуавтоматом. Также следует сказать, что использование электродов d 6 мм и более – достаточно ограниченно: во-первых, из-за большой массы, во-вторых, из-за невозможности качественно проварить такими толстыми электродами корневой шов.


Выбор режима сварки
Диаметр электродного стержня напрямую влияет на то, какая сила тока оптимально подойдет для сварочных работ. Диапазон рекомендуемых значений указывается производителем на упаковке. Учитывается и негласное правило, которым руководствуются многие сварщики с опытом и достаточными навыками: при увеличении диаметра стержня на 1 мм сила тока в среднем возрастает на 20–30 Ампер. Таблица рекомендуемых значений представлена ниже.
Диаметр
d 2 мм
d 2,5 мм
d 3 мм
d 4 мм
d 5 мм
d 6 мм
Сила тока
Это средние рекомендуемые значения. Силовые параметры могут разниться. Так, например, при равном диаметре 3 мм для сварки электродами УОНИ-13/55 понадобится сила тока в диапазоне 80–140 А, а для марки МР-3 будет достаточно от 70 до 100 А.
Тип сварного соединения
Выбор диаметра электрода также зависит от того, каким должно быть сварное соединение – нахлесточным, стыковым, угловым, тавровым. При стыковой сварке деталей толщиной до 4 мм, как правило, достаточно одного слоя наплавляемого металла, d стержня составляет 3–4 мм.
Если толщина заготовок превышает 4 мм, кромки обязательно разделываются, шов варится в несколько проходов. Для выполнения первого слоя применяются электроды d 2–3 мм, следующие слои наносятся стержнями большего диаметра. В отношении угловых, тавровых и нахлесточных соединений учитываются следующие рекомендации.
- Однослойные швы выполняются электродами d от 2 до 6 мм – в зависимости от толщины заготовок (см. таблицу выше).
- Если изделие варят в несколько проходов, первый слой наносится электродом d 2–3 мм. Благодаря малому диаметру обеспечивается хороший провар корневого шва при невысоком нагреве зоны соединения.
Это позволяет снизить внутренние напряжения в структуре шовного металла, что особенно важно при производстве ответственных конструкций.
При выполнении сварки прямоугольных соединений (угловых и тавровых) сварщики учитывают и такую величину, как катет шва – расстояние от кромки шва до поверхности другой детали. Если длина катета составляет 3–4 мм, можно выбрать стержень диаметром 4–5 мм. Если катет равен 6–8 мм, используются электроды d 4–5 мм.
Пространственное положение
На выбор диаметра электрода влияет и положение шва в процессе сварки. Так, если детали варят в потолочном положении, рекомендуется использовать материал толщиной не более 4 мм. Если сварочная ванна располагается вертикально, этот показатель, как правило, не превышает 5 мм.
Полярность
Выбор полярности постоянного тока также взаимосвязан с диаметров электродов.