Чем варить оцинкованную трубу: методы и возможные проблемы

Оцинкованная сталь широко используется в различных отраслях промышленности, ЖКХ, строительстве и других сферах экономики. Трубы из этого материала прочны, долговечны и хорошо защищены от коррозии. Привлекательный внешний вид изделий из оцинкованного железа позволяет их использовать в качестве стильных элементов интерьера. При их применении возникает необходимость проводить сварочные работы, имеющие существенные особенности, которые требуется учитывать для получения надёжных соединений.
Какие способы соединений применяются
Использование сварки позволяет создать наиболее прочные и надёжные соединения. Однако необходимость учитывать особенности цинкового покрытия выдвигает особые требования к этой процедуре.
Можно использовать резьбовые соединения, но из-за особенностей рассматриваемого металла они не всегда достаточно удобны и надёжны. Стоимость нарезки резьбы в них будет выше, чем в большинстве других случаев. Соединения с помощью муфты сохранят свою надёжность только при условии регулярного обслуживания.
На практике наиболее предпочтительным является использование сварки, однако при этом может быть повреждён защитный цинковый слой, что приведёт к повышению уязвимости перед коррозией. Использование этого способа является более производительным и требует меньших затрат.

Для чего применяются оцинкованные трубы
Их изготавливают из стали и покрывают слоем цинка. Такие трубы нашли широкое применение: их активно используют в ЖКХ, в машиностроении, в нефтегазовой промышленности. Из них также могут изготавливать различные аксессуары для дома.
Оцинковка может быть выполнена несколькими методами:
- При электролизе следствие воздействия тока цинк осаждается на поверхность детали. Достоинством этого варианта является получение тонкого и равномерного слоя вещества. Он имеет толщину 10-25 мкм.
- Термодиффузионный способ предполагает, что металлическую деталь обрабатывают парами цинка при высокой температуре. Процедуру проводят в закрытом резервуаре. В результате образуется ровный и качественный слой.
- При горячей оцинковке деталь помещают в расплавленную среду. При температуре 450 градусов жидкий металл обволакивает стальную заготовку. При таком способе обработке слой может иметь толщину от 20 до 400 мкм и является неравномерным.
Оцинкованные трубы имеют следующие преимущества:
- Более высокая прочность.
- Относительно небольшой вес.
- Высокая стойкость к коррозии.
- Оцинкованные трубы служат на 10-15 лет больше.
- Относительно простая процедура монтажа.
Особенности таких труб определяют их широкое использование. Для их соединения между собой часто применяют сварку. Однако в каждой конкретной ситуации надо точно знать, можно ли варить оцинкованные трубы, и как это правильно делать. Однако при этом необходимо помнить, что её использование имеет важные особенности, о которых нужно знать, чтобы соединение было качественным и надёжным.
Возможные проблемы
При несоблюдении правил сварки оцинкованных деталей может произойти следующее:
- Во время процедуры происходит активное испарение слоя цинка, в результате чего нарушается его прочность. Одной из причин этого является образование пор и трещин.
- Пары цинка представляют опасность для здоровья. Чтобы защититься от этого во время выполнения сварочных работ, необходимо обеспечить качественную вентиляцию.
- Иногда может происходить вспенивание цинкового слоя, что ухудшает его защитные свойства.
- Нарушение целостности слоя цинка содействует активизации разрушительных коррозионных процессов, что приведёт к сокращению срока её службы.
- Сложность рассматриваемой обработки состоит в том, что для проведения сварки необходимо разогреть металл до 1200, а цинковое покрытие испаряется при температуре 906 градусов.
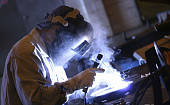
Важно соблюдать правила безопасности при выполнении работ. Для этого используют специальные перчатки, для лица применяют респиратор и маску, покрытую снаружи термоизоляционной тканью.
Как выполняют сварку оцинкованных труб
Самым простым вариантом является абразивная обработка трубы для удаления слоя цинка на месте работы. В этом случае сварку стальных поверхностей можно проводить обычным образом, что гарантирует высокую прочность соединения.
Недостатком этого метода является удаление защитного слоя металла, что повышает риск возникновения коррозионных процессов. В этом случае можно вновь нанести цинковое покрытие, воспользовавшись катодным методом. При этом для получения защитного слоя используются электролитические процессы.
Поскольку по таким трубам обычно перемещается жидкость, срок их службы может значительно сократиться. Для предотвращения этого создают защитный слой, покрыв место соединения специальной краской, которая в своём составе содержит 94% цинковой пыли и 6% связующих веществ. В качестве последних могут использоваться, например, эпоксидная смола, хлорированный каучук или полистерин.
Более предпочтительно использование специального флюса, например, UTP 1 вместе с HLS-B. Такая сварка оставляет цинковый слой неповреждённым. При применении этого метода флюс легко растворяется в воде и не обладает негативным влиянием на здоровье человека.
Если повысить температуру обработки, то сталь разогреется настолько быстро, что цинковое покрытие не пострадает. Этого добиваются при помощи регулировки рабочего тока сварочного аппарата.
Используемые методы сварки
На практике применяют два способа: электродуговой метод и газовую сварку. Каждый из них имеет важные особенности, о которых необходимо знать.
Газовая сварка
Этот способ чаще всего применяется в городских условиях. Для работы берут припой HLS-B, который сочетают со сплавом UTP 1. Размер горелки выбирают в зависимости от того, с какими трубами предстоит работать. В зоне шва осуществляется расплав припоя, на который направляется пламя.
В ролике можно узнать о том, что важно при сварке оцинкованных труб:
Видео описание
Немного о сварке оцинкованных труб.
При аккуратном выполнении работы пламя не разрушает цинковый слой, который покрыт флюсом. Если стенки трубы имеют толщину до 6 мм, то используют сопло диаметром 1-2 мм, для более толстых применяется размер 3-4 мм
Электродуговой метод
Для сварки в этом случае применяют электроды. Подойдут те, которые имеют основное или рутиловое покрытие. Если толщина металла не превышает 3 мм, то части сваривают непосредственно. Особенностью электродов является возможность использования более высокого тока, который необходим для повышения температуры рабочей области и сокращения продолжительности сварки.
При более толстых стенках края сначала затупляют, затем зачищают до первоначальной толщины. Для выполнения сварочных работ используется ток 100-160 А. Необходим зазор величиной 2-3 мм. Соединение прихватывают в нескольких местах для того, чтобы его первоначально зафиксировать. После этого сваривают трубы по всей линии соприкосновения.

Особенности сварочной технологии
Для выполнения работы применение традиционной технологии является недостаточно эффективным. При сварке оцинкованной стали учитывают следующее:
- Когда детали прикладывают друг к другу, на место их соединения кладут флюс, который должен быть разогрет до вязкого и жидкого состояния.
- Во время интенсивного нагрева в процессе сварочных работ флюс защищает цинковый слой на поверхности изделия. В результате при проведении сварки он, хотя и плавится, но не разрушается.
После завершения работы место соединения будет закрыто защитным слоем, что позволит обеспечить трубам длительный срок эксплуатации. Используемый флюс не содержит вредных для здоровья веществ и способен постепенно растворяться, например, если по трубам течёт водопроводная вода.
В этом видео рассказано о том, что должен знать сварщик о работе с оцинкованными трубами:
Видео описание
Сварка оцинкованной трубы. Что нужно знать начинающему сварщику?
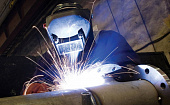
При проведении сварочных работ в воздух попадают пары цинка. Чтобы защитить человека, необходимо обеспечить на этом месте качественную вентиляцию, и использовать в работе средства индивидуальной защиты. Если антикоррозионное покрытие было нарушено, то необходимо на это место нанести специальный состав. В процессе выполнения работ обращают внимание на следующее:
- На всех этапах контролируют сохранность цинкового слоя.
- Нужно следить за его температурой и помнить, что он не должен слишком сильно нагреваться.
- Перед началом работы соединяемые поверхности нужно обезжирить и тщательно очистить.
- Количество флюса, наносимое на поверхность, должно вдвое превышать то, которое применяется для обычной обработки.
- При стенках толщиной до 3 мм, края не нуждаются в предварительной механической обработке.
- Для сварки оцинкованных поверхностей нужно использовать такую горелку, которая будет на несколько номеров меньше, чем при работе со стальными трубами.
- Для пламени потребуется большее содержание кислорода, чем обычно.
- Заготовку предварительно нужно подогреть не только на месте соединения, но и на окружающем участке. Желательно это сделать на расстоянии 20-30 см от шва.
После окончания сварочных работ флюс нужно будет убрать. Внутри трубы его обычно удаляют при помощи воды.
Что нужно учитывать для получения качественного шва
При проведении сварки нужно принять меры для того, чтобы понизить содержание кремния в сварочном шве. Это достигается путём использования специальных материалов.
Когда процедура обработки завершена, необходимо покрыть место соединения специальным защитным слоем. Если на окружающем участке он повреждён, то это место также необходимо обработать. Для этих целей применяют специальную краску с высоким содержанием этого металла. Можно также воспользоваться наплавкой из такой проволоки или применить цинк-кадмиевые прутки.
При обработке не нужно направлять пламя на оцинкованную поверхность. Оно должно попадать на место, покрытое флюсом.
Заключение
Широкое применение оцинкованных труб обуславливает необходимость их надёжного соединения. Наиболее качественным способом является использование сварки. Проведение этой процедуры отличается от того, как происходит обработка стальных труб, что обусловлено особыми свойствами цинкового покрытия. Для того чтобы обеспечить качественное и долговечное соединение труб с таким покрытием, необходимо выполнять сварку в соответствии с особыми правилами.
Павшинская пойма «Микрорайон Красногорье»
Большой форум Павшинской Поймы, уже 10 лет помогает жителям района решать проблемы общими усилиями — Присоединятйесь!
- Павшинская Пойма
- Форум Павшинской Поймы
- Павшинская Пойма — Жизнь в районе
- Ремонт и обустройство
- Водопровод, сантехника и отопление
С 2017 года запрещена сварка на оцинковке. И чо теперь будет с нашими водопроводами?
С 2017 года запрещена сварка на оцинковке. И чо теперь будет с нашими водопроводами?
- Цитата
- Цитата
- #1
Вс сен 02, 2018 11:38 am
4.6 Сварку стальных труб следует проводить любым способом, регламентированным стандартами.
Типы сварных соединений стальных трубопроводов, форма, конструктивные размеры сварного шва должны соответствовать требованиям ГОСТ 16037.
Соединение стальных труб диаметром условного прохода до 25 мм включительно на объекте строительства следует проводить сваркой внахлестку (с раздачей одного конца трубы или безрезьбовой муфтой). Стыковое соединение труб диаметром условного прохода до 25 мм включительно допускается выполнять на заготовительных предприятиях.
При сварке резьбовые поверхности и поверхности зеркала фланцев должны быть защищены от брызг и капель расплавленного металла.
В сварном шве не должно быть трещин, раковин, пор, подрезов, незаваренных кратеров, а также пережогов и подтеков наплавленного металла.
Отверстия в трубах диаметром до 40 мм для приварки патрубков необходимо выполнять, как правило, путем сверления, фрезерования или вырубки на прессе.
Диаметр отверстия должен быть равен внутреннему диаметру патрубка с допускаемыми отклонениями + 1 мм.
Применение сварных соединений трубопроводов из оцинкованной стали не допускается.
Способ соединения оцинкованных труб изложен в 5.1.2.
В новом СП 73.13330.2012 п.4.6 гласит. Применение сварных трубопроводов из оцинкованной стали не допускается. Как это понимать?
Для условий стройки это практически невыполнимо, а процесс проконтролировать невозможно.
Оцинкованные трубы на сварке оказываются менее надежными, чем черные. Это происходит из-за электрохимической коррозии. Хотя "чисто по химии" в паре цинк-железо разрушаться должен сперва цинк, но в реальных условиях при температуре воды около 60 градусов, происходит изменение полярности гальванической пары и разрушаться начинает железо. Это давно уже установлено.
Поэтом правильно сделали, что в СП сварку оцинковки вообще убрали. Или резьба или неметаллические трубы, которых сейчас полно.
Проектировщик ВК. LISP-любитель.
Вода — моя работа
Проектировщик ВК. LISP-любитель.
Offtop:
— Вы еврей?
— А что вы имеете против евреев?
А что, большой станочек?
9 мин. ——
я, кстати, вижу такой способ — нарезаем на стационарном станке болванки с резьбой, на стройке их привариваем к трубам, замазываем сварные швы изнутри и снаружи цинковой краской. Не?
Вода — моя работа
Проектировщик ВК. LISP-любитель.
дык, я не в том смысле, что обмануть дядю, а в том, чтоб решить вопрос коррозии. Но, наверное ты прав — краска это не совсем то, да и не зря эти требования к электродам и т.д.
И все-таки, что действительно резьбу больше 2" нельзя нарезать в условиях стройки? Много раз закладывал в проектах до 4" оцинковку, ни разу мне со стройки не высказали по этому поводу.
Вода — моя работа
Ранее в СНиП 3.05.01-85 было записано:
Сварку оцинкованных стальных труб следует осуществлять самозащитной проволокой марки Св-15ГСТЮЦА с Се по ГОСТ 2246—70 диаметром 0,8—1,2 мм или электродами диаметром не более 3 мм с рутиловым или фтористо-кальциевым покрытием, если применение других сварочных материалов не согласовано в установленном порядке.
Для условий стройки это практически невыполнимо, а процесс проконтролировать невозможно.
Оцинкованные трубы на сварке оказываются менее надежными, чем черные. Это происходит из-за электрохимической коррозии. Хотя "чисто по химии" в паре цинк-железо разрушаться должен сперва цинк, но в реальных условиях при температуре воды около 60 градусов, происходит изменение полярности гальванической пары и разрушаться начинает железо. Это давно уже установлено.
Поэтом правильно сделали, что в СП сварку оцинковки вообще убрали. Или резьба или неметаллические трубы, которых сейчас полно.
В старых домах ГВС и ХВС сваривали из оцинковки и эти трубопроводы работают до сих пор. (1973-2015)
Не знаю откуда такое давно установлено. Практически трубы показывают отличную стойкость, если надежно заземлены. А вот если при ремонте стояков делают вставку из пластиковых — тогда катастрофа. В новых домах кстати строители при изготовлении стояков из пластика ставят стальные нержавеющие полотенцесушители и не заземляют их от лени -через два-три года они начинают точечно сочиться. И РЕМОНТУ НЕ ПОДЛЕЖАТ.
Видимо это косяк СП 73.
В СП 30 кстати установлено разрешение на оцинкованные трубы на водостоки.
8.6.13 Для внутренних водостоков надлежит применять трубы из полимерных материалов или чугунные напорные трубы. Допускается применение стальных труб, имеющих антикоррозионное покрытие внутренней и наружной поверхностей.
Так что сварку оцинковки из СП 73 кто то доблесно выкинул, а оцинковка вещь практическая и прочная, её продолжат применять на сварке. Особенно с учетом требования в другом СП о прикрытии открытых пластиковых труб коробами.
Почему нельзя варить оцинкованные трубы
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
Доброго вечера! Срочно нужна помощь. Пришёл технадзор от заказчика и говорит есть какое то сп в котором говорится, что по проектам выполненным после 2013 года запрещено применять сварку для монтажа трубопроводов оцинкованных . Якобы надо использовать метод с канавками как для сплинкеров. Я в шоке ладно сплинкера трубы по прямо да тройники , а как мн крепить фланцы, ладно там врезки под Манометры накладки хомуты и то считаю бред. Собрал уже десятка 4 Цтп и с таким столкнулся впервые. Рассудите правы он. Или нет. За ошибки прошу простить пишу с телефона, пальцы толстые
Сообщение отредактировал Aressius — 10.8.2016, 22:15
 Aressius
 Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
BTS
 Просмотр профиля
Группа: Участники форума
Сообщений: 2284
Регистрация: 12.10.2009
Из: Москва
Пользователь №: 39493
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
Цитата(Уралов @ 8.2.2013, 16:07) *
Только наткнулся на эту тему, извините, если что!
4.6 Сварку стальных труб следует производить любым способом, регламентированным стандартами.
Типы сварных соединений стальных трубопроводов, форма, конструктивные размеры сварного шва должны соответствовать требованиям ГОСТ 16037.
Соединение стальных труб, а также их деталей и узлов диаметром условного прохода до 25 мм включительно на объекте строительства следует производить сваркой внахлестку (с раздачей одного конца трубы или безрезьбовой муфтой). Стыковое соединение труб диаметром условного прохода до 25 мм включительно допускается выполнять на заготовительных предприятиях.
При сварке резьбовые поверхности и поверхности зеркала фланцев должны быть защищены от брызг и капель расплавленного металла.
В сварном шве не должно быть трещин, раковин, пор, подрезов, не заваренных кратеров, а также пережогов и подтеков наплавленного металла.
Отверстия в трубах диаметром до 40 мм для приварки патрубков необходимо выполнять, как правило, путем сверления, фрезерования или вырубки на прессе.
Диаметр отверстия должен быть равен внутреннему диаметру патрубка с допускаемыми отклонениями +1 мм.
Применение сварных трубопроводов из оцинкованной стали не допускается.
СП 73.13330.2012
"п.4.6 Применение сварных трубопроводов из оцинкованной стали не допускается" — Как понимаю я, это относится к самим трубам, так как они могут быть электросварные или цельнотянутые. В п.5.1.2 сказано, что соединение оцинкованных трубопроводов выполняется, КАК ПРАВИЛО, на резьбах и т.д. То есть в качестве трубопроводов нужно использовать не электросварные трубопроводы,а соединять их разрешено или на резьбах или на сварке. Мое мнение.
nagger
Просмотр профиля
Группа: Участники форума
Сообщений: 2423
Регистрация: 11.3.2013
Из: РФ
Пользователь №: 184682
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
Ferdipendoz
Просмотр профиля
Группа: Участники форума
Сообщений: 3251
Регистрация: 28.8.2007
Из: Уфа
Пользователь №: 10918
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
ТОлько в Пятницу Чазов подписал развернутый, и у Филатова ни 1 вопроса
МОЭК, сами мне чертят проекты на оцинковке, Моэкпроект весь вон в оцинковке, Сейчас взял 6 цтп у Пика такая же оцинковка, так что не надо умничать
Да собственно у меня возник прецедент, только со стороны Тех заказчика стадиона Динамо(38 гиг ЦТП) и вопрос в том , что варить нельзя , а не использовать, а надзор там итальянцы с югославми, которые далеко не дураки.
ПРОЕКТИРОВАНИЕ
ТЕПЛОВЫХ ПУНКТОВ
СП 41-101-95
ТРУБОПРОВОДЫ И АРМАТУРА
4.38 Трубопроводы в пределах тепловых пунктов должны предусматриваться из стальных труб в соответствии с требованиями СНиП 2.04.07-86* и СНиП 2.04.01-85.
Трубопроводы, на которые распространяется действие «Правил устройства и безопасной эксплуатации трубопроводов пара и горячей воды» Госгортехнадзора, должны удовлетворять также требованиям этих Правил.
Трубы, рекомендуемые для применения, приведены в прил. 11.
Кроме того, для сетей горячего водоснабжения в закрытых системах теплоснабжения следует применять оцинкованные трубы по ГОСТ 3262, ТУ 14-3-482, ТУ 14-3-1428 и другие с толщиной цинкового покрытия не менее 30 мкм или эмалированные, а также неметаллические трубы, удовлетворяющие санитарным требованиям.
Для сетей горячего водоснабжения открытых систем теплоснабжения допускается применять неоцинкованные трубы.
Сообщение отредактировал Aressius — 11.8.2016, 8:56
Nasosnik25
Просмотр профиля
Группа: Участники форума
Сообщений: 690
Регистрация: 11.1.2012
Из: Москва
Пользователь №: 135578
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
не стоит гордится СергейНиковскими охламонами, да и Олег не смотрит далее подписанного в филиале развернутого- было б долевое оплачено и Тн от МОЭКа с договором( даже помня о другом ушедшем оттуда Олеге с Димой). ПИКовские ЦТП\ИТП вообще промолчу- видел как их спецы смотрят и о чем переспрашивают, там ААБ вымел всех и новых пока не добавилось могущих внятно возражать, не пришло за год спецов.
а Колкина одна не отрулит, да и Липа ( автор типовых ЦТП по М.)совсем не Вивиана, хоть и тоже молоток и грамотная женщина, но вредности ей не хватает.
а среди выложенного вами и виден запрет на оцинковку, но вы сами. сами. коль вам О.О. развернутый то подписал.
Зы, а может перезвонить то Ч., переспросить, мол че эт ТН то оцинковку то пропускает и кто насогласовывал?
Водяной
Просмотр профиля
Группа: Участники форума
Сообщений: 5130
Регистрация: 10.8.2006
Из: Тула
Пользователь №: 3646
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
дочку позову конструктор собирать
Тему можно закрывать!
А по поводу РТН и ТН МОЭК/ФИЛИалов и тд. ит.п. разогнать всех ,
какого демона они вообще тогда делают, а то только 800 мереют, и еще там же воздушные карманы находят.
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
PesPes
Просмотр профиля
Группа: Участники форума
Сообщений: 650
Регистрация: 1.11.2013
Пользователь №: 211546
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
Водяной
Просмотр профиля
Группа: Участники форума
Сообщений: 5130
Регистрация: 10.8.2006
Из: Тула
Пользователь №: 3646
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
инж323
Просмотр профиля
Группа: Участники форума
Сообщений: 32161
Регистрация: 4.12.2006
Из: 97
Пользователь №: 5032
Aressius
Просмотр профиля
Группа: Участники форума
Сообщений: 21
Регистрация: 3.10.2011
Пользователь №: 123930
nagger
Просмотр профиля
Группа: Участники форума
Сообщений: 2423
Регистрация: 11.3.2013
Из: РФ
Пользователь №: 184682
Сообщение отредактировал nagger — 12.8.2016, 9:51
lzubova@list.ru
Просмотр профиля
Группа: Участники форума
Сообщений: 67
Регистрация: 14.8.2015
Пользователь №: 275481
Предлагаю оживить тему. Вопросов нет, сварка оцинкованой трубы не допускается. Кто как соединяет эти трубы с запорной арматурой? Мне нужен вентиль ДУ50 сертифицированный по СанПИН, не латунь. Не могу подобрать на резьбе! Резьба есть — но латунь. НЕ латунь — значит фланцевый. Как фланец соединить с оцинкованной трубой, если не сваркой, не могу понять. Подскажите!
Да, нашелся вентиль все как надо игольчатый VYC147-03-050, но цена 43-55т.р. Или это нормально?
P.S. Очень порадовала поначалу данная выше ссылка на муфты для бессварного соединения, пока не узнала, что для них нужен инструмент, накатывающий бороздки стоимостью 19 тыс у.е.
Сообщение отредактировал lzubova@list.ru — 10.11.2017, 10:08
PesPes
Просмотр профиля
Группа: Участники форума
Сообщений: 650
Регистрация: 1.11.2013
Пользователь №: 211546
P.S. Очень порадовала поначалу данная выше ссылка на муфты для бессварного соединения, пока не узнала, что для них нужен инструмент, накатывающий бороздки стоимостью 19 тыс у.е.
speleos
Просмотр профиля
Группа: Участники форума
Сообщений: 861
Регистрация: 23.12.2014
Пользователь №: 255091
Взять и сварить, а потом изнутри помазать холодной цинковкой место сварки. (кисточкой как краской)
lzubova@list.ru
Просмотр профиля
Группа: Участники форума
Сообщений: 67
Регистрация: 14.8.2015
Пользователь №: 275481
Так просто?! Скажите марку краски? Где то эта технология регламентирована? Сколько слоев?
Сообщение отредактировал lzubova@list.ru — 10.11.2017, 10:30
jiexawcr
Просмотр профиля
Группа: Участники форума
Сообщений: 3271
Регистрация: 2.3.2016
Из: Ленинграда
Пользователь №: 291398
Бывали ли случаи применение запрета от экспертиз, ТН или еще кого? Ну плохо, да, а что делать? аналогов нет. удорожать систему в 2-4-10 раз не целесообразно с применением хомутов, прессов, нержавейки, меди и других материалов-соединений. для бюджетных масс ставится, не слышал что бы не пропускали на стройке. эксперты уже более щепетильные в этом плане, госэксперты могут и замечание вкатать.
Мне вот непонятно почему вообще нельзя варить: черную пожарную систему пожалуйста, варите уваритесь, а оцинкованную сваренную но не сданную получается нужно срезать и выкинуть?
как на муфтах собирать системы АУПТ? там врезок в магистрали Ду100 и более в среднем не меньше 1 на погонный метр, муфтами не получится ну никак. правда на аупт СП 73 не сильно распространяется.
Так же непонятно в плане цинкования: есть ряд предприятий, которые просто цинкуют трубу, уже готовую. что мешает цинковать целиком узлы после сварки?
чем это отличается от зачистки торцов до "неоцинкованной трубы" с последующим восстановлением защитного покрытия (серебрянкой например)?
не редко бывают случаи перекосов вводов и катушки варят на месте и не редко из черной стали — стоят и достаточно долго (5-10-15 лет). да нарушение, да плохо, но ни один пресс и муфта не даст нужных углов на нужных длинах. да и "сложновато гнуть" трубы Ду100 и выше. не редко "спец" поставщики по водомерам втихую варят из черняги все, вся обвязка с работой выходит дешевле пары отводов и тройника чугунных, а на приемке на это никто не смотрит. Так чем сваренная оцинковка хуже будет? а она запрещена.
Мое мнение: стальные трубы применимы либо по пожарным соображениям, либо по нормативным и в строгом соблюдении границ. Пластмассовые или нержавеющие трубы нужно применять. Жаль, что для пожарки они подвешены вне законов и норм, принимаются на усмотрение ТН, пожарника или по СТУ. Ни какая оцинковка 50 лет не выстоит на холодной воде. Современная и 5 лет не стоит, на закрытых ГВС за год умирает.
ПС вопросы в большей части риторические.
Татьяна Удальцов.
Просмотр профиля
Группа: Участники форума
Сообщений: 5907
Регистрация: 12.10.2009
Из: Шантарск-Севастополь (пробегом)
Пользователь №: 39475
Потому что электрохимия. При сварке оцинковка разрушается и образуется пара цинк-железо. В этой паре быстрее разрушается железо. Хотя по "общей химии" наоборот, но в условиях сантехнических систем происходит именно так. И реально оцинковка в местах сварки быстрее свищи дает.
Раньше сварка оцинковки допускалась, но с условиями, которые невозможно проконтролировать. Теперь там где нужна была оцинковка можно применять пластик. Вот и запретили.