Как я паяю бампера и любую пластмассу
Всегда поражался когда видел, как люди вместо способа которым делаю я, сверлят дырки и "заштопывают" бампер. Допустим так:
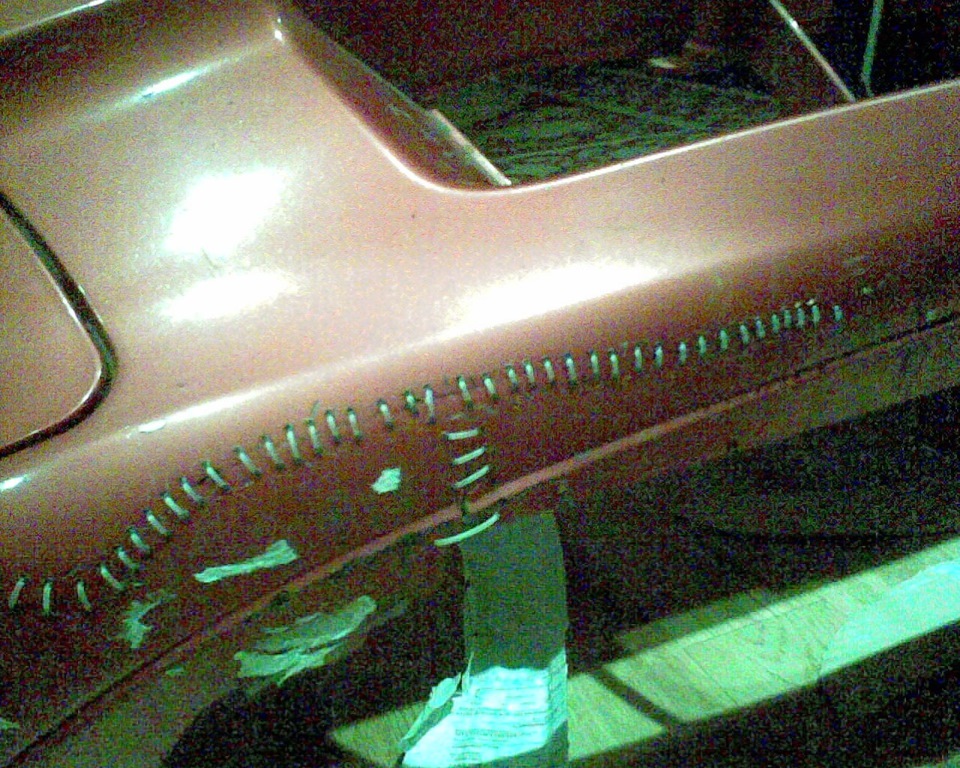 Вышивание по бамперу
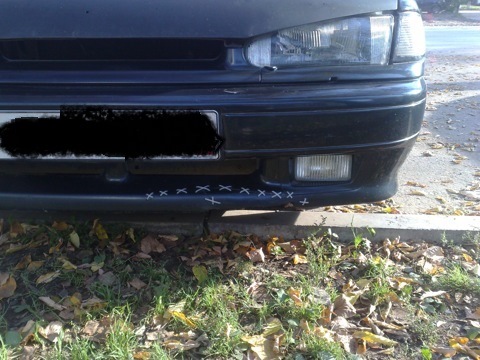 Зато не отвалится!
Или подручными средствами:
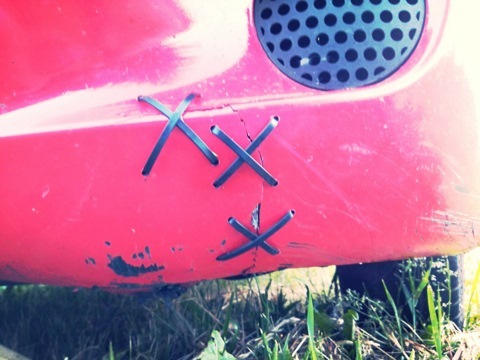 Я его слепила из того что было…
И даже с юмором: (тут я ставлю много плюсов создателю этого шедевра!)
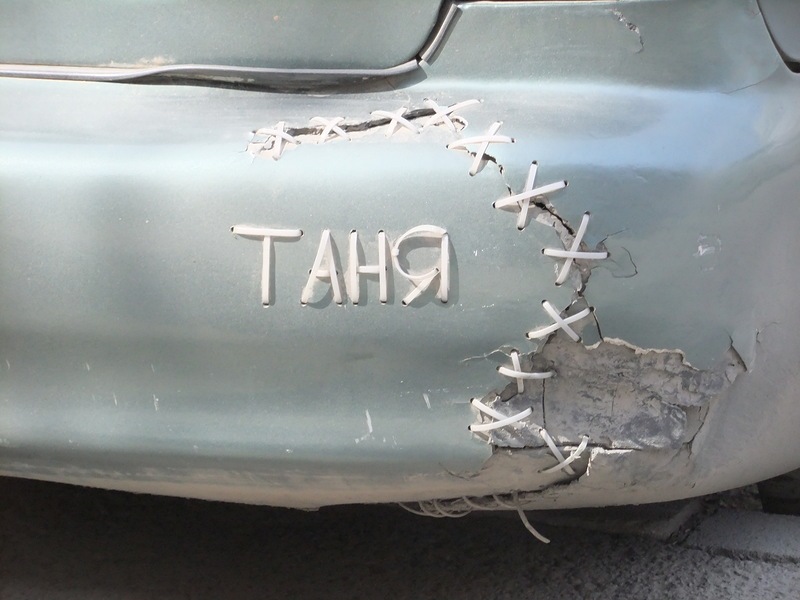 Штопка бампера, для Тани!
Ну а я делаю так (на примере держателя для полотенца) —
Нам потребуется паяльник, с жалом типа простой отвертки. На крайний случай такое плоское жало паяльника делается из любого жала с помощью молотка. Желательно иметь пластмассу для подпайки.
Сначала сводим вместе трещину и запаиваем где-то в середине и с краю. Далее от начала трещины начинаем паяльником перпендикулярно трещине втыкать под прямым углом жало паяльника в пластмассу (середина трещины, конечно же середина жала), на расстоянии в пару миллиметров. Образуется некая стиральная доска.
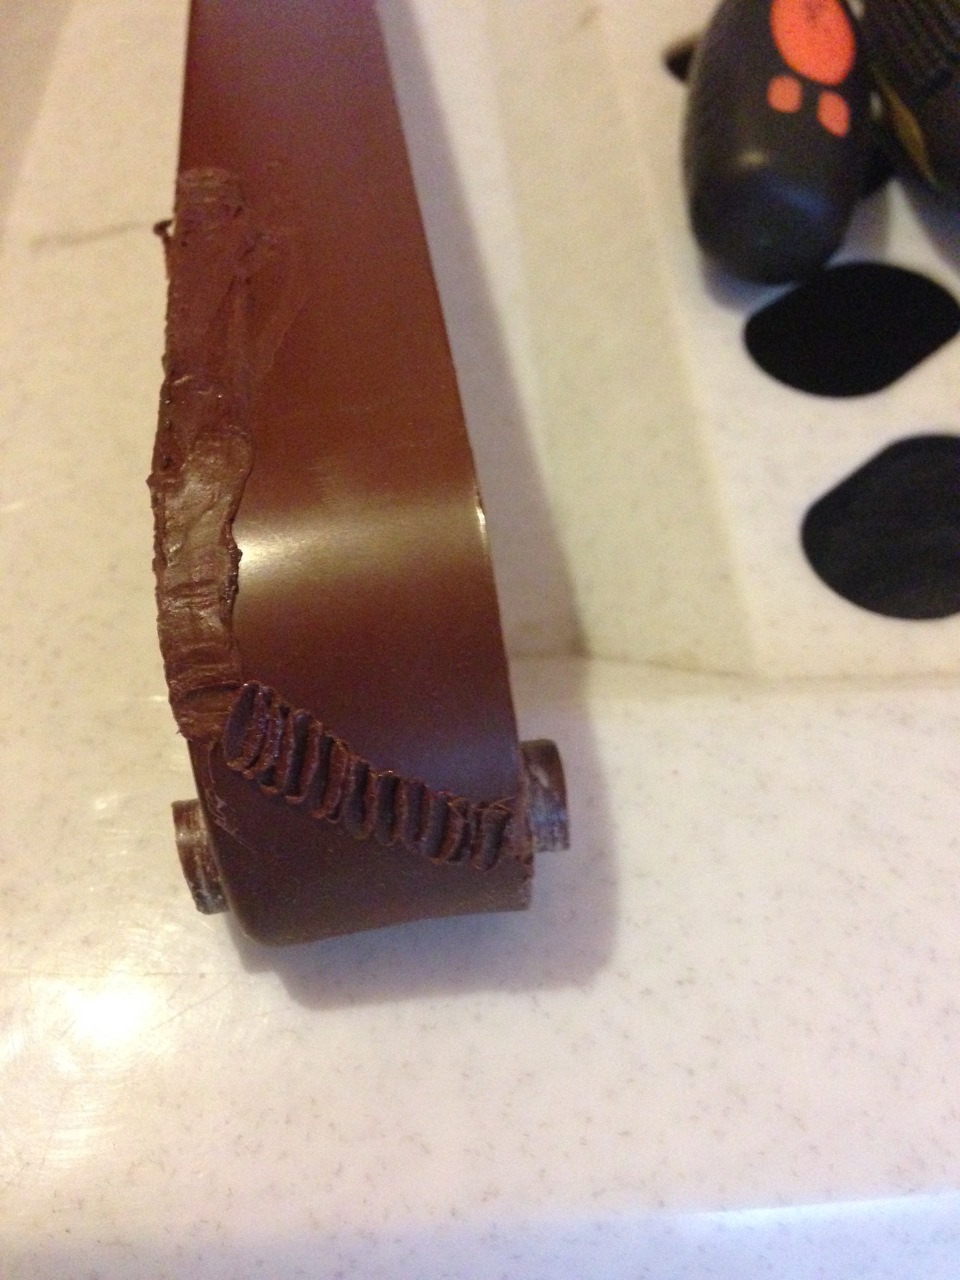 Пайка трещины в пластмассе — этап 1 —
Далее мы ее паяльником разглаживаем. Если пластмасса ушла вглубь при пайке, добавляем пластмассу для подпайки приготовленную. И так на протяжении всей трещины, всех ее лучей. Если доступно сделать тоже самое с обратной стороны.
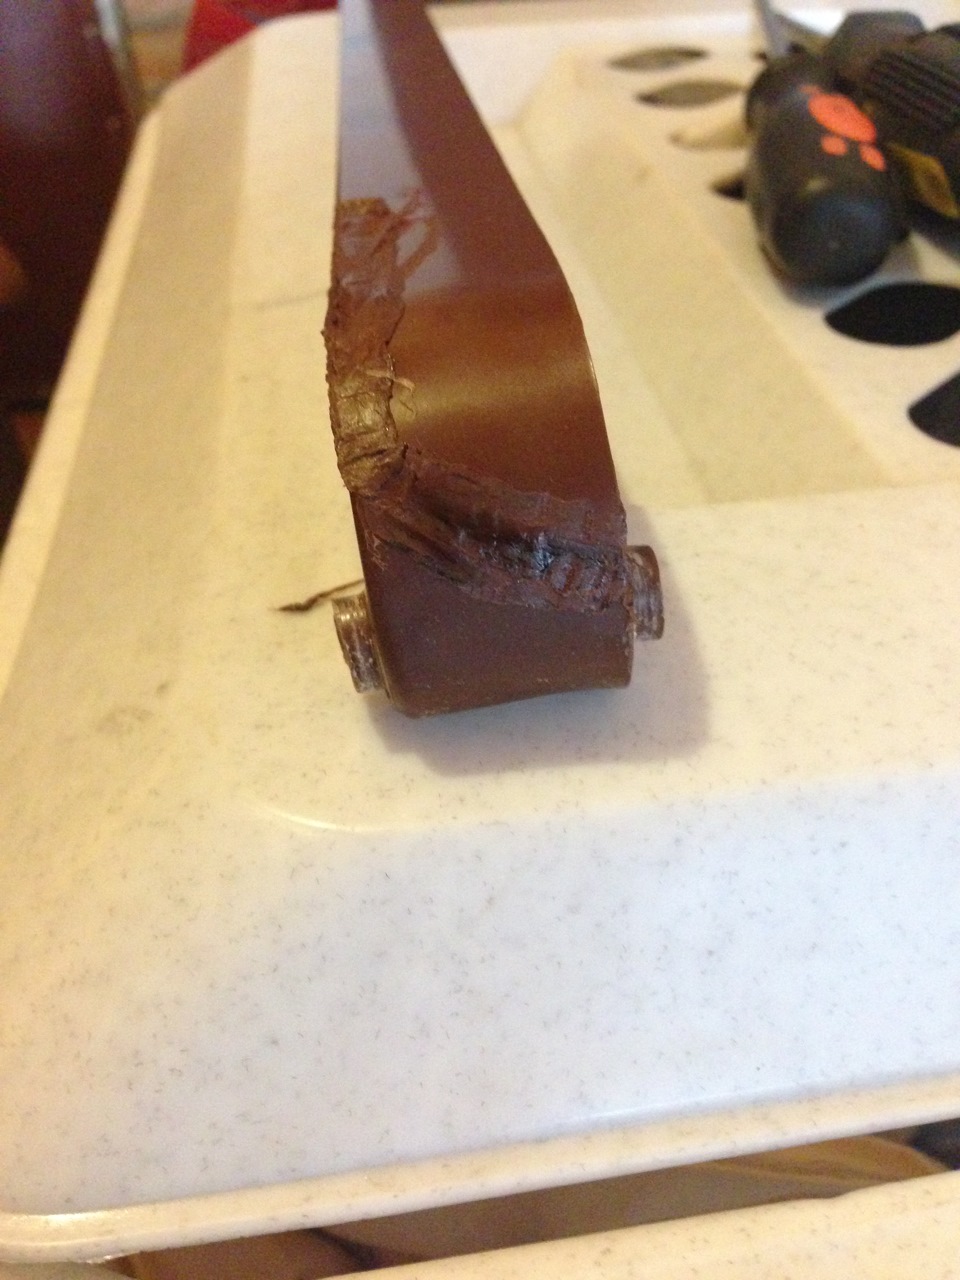 Пайка трещины в пластмассе — этап 2 — сглаживание
Если пропаяно с двух сторон — то пластмасса даже при ударе в этом месте не лопается обычно — лопается рядом, в другом месте, но только не по шву пайки. Могу со всей ответственностью заявить что паяный мной бампер при аварии лопнул не по старой трещине. Таким же образом паял на 190 центральный треугольник из 2 частей верхняя половина и нижняя (владельцы 190 меня поймут, а для остальных — воздуховод из тонкой пластмассы и на нем висит "борода" с тяжелой магнитолой, пепельницей, регулировками отопления) — по шву, несмотря на тонкую пластмассу, не лопнуло, лопнуло в местах 2 болтов крепления бороды снизу треугольника, через год примерно.
Конечно в идеале все зашкуривается под покраску, и красится. Если не болеть косорукостью — вообще незаметно. Но даже паяный шов, на мой взгляд, выглядит намного симпатичнее, чем дырки с леской… Конечно с вашими бамперами решать вам… А в случае с Таней — так леску там повиднее надо… Для памяти Тане)))
Все о пайке пластика феном

Строительный фен (или термофен) является востребованным инструментом при осуществлении различных ремонтных работ. В круг его возможностей входят сушка, пайка, сваривание, нарезка и изгиб материала. Но потенциалы его применения значительно обширнее. Находчивый человек способен придумать массу возможностей применения данного инструмента, поскольку современный термофен для сварки пластика даёт возможность производить работы различной сложности за короткий промежуток времени. Даже недорогие образцы способны помочь произвести простой ремонт ПВХ труб в жилище, не говоря уже о специализированных строительных (технических, промышленных) устройствах, предназначенных для выполнения крупномасштабных работ.
Особенности
Процедура пайки строительным феном сопряжена с большой затратой энергоресурсов, потому как мощность нагревателя порою достигает 2,5 кВт. Это способствует высокой производительности – 300-400 л/мин. Поток разогретых воздушных масс оказывает воздействие на большую площадь, что порой неудобно при необходимости воздействия на определённую точку. В связи с этим сварку пластика посредством фена осуществляют с использованием насадок для быстрой пайки, которые дают возможность подать присадочный материал прямиком в область соединения.
Температура сварки пластика феном
Паяльный фен – это несложный в работе прибор, который от обычного бытового фена для сушки волос или строительного мало чем отличается. Он нагревает внутри себя воздух, который вылетает из сопла с определенной скоростью.
Основное отличие – это температура струи воздуха, она варьируется в пределах 100-650 ℃. Если правильно настроить температурный режим, то этим инструментом можно легко проводить пайку деталей в целях ремонта или монтажа.
Феном паяют автомобильный пластик, линолеум, трубы коммуникаций и многие другие изделия. Паять можно только термопластичные виды пластмасс, которые восстанавливают свою структуру после расплавления и застывания.
Принцип работы
 Термофены можно разделить на две группы: профессиональные, они же промышленные, и бытовые, которыми пользуются домашние мастера.
Пайка вторыми фенами – это возможность своими руками провести ремонт в квартире или частном доме, отремонтировать бампер автомобиля или деталь мотороллера. Температура нагрева воздуха бытового фена для пайки пластика достигает +550 ℃.
Пайку пластика часто называют сваркой, поскольку происходит расплавление материала деталей и его соединение на молекулярном уровне.
Бытовые приборы также делятся на две группы: с ручным способом регулирования температуры пайки и автоматическим. В первом случае температура на фене выставляется вручную.
Но здесь есть один тонкий момент – расстояние от сопла термофена до спаиваемой пластмассы выдерживается мастером самостоятельно. Поэтому недостаточное расстояние может привести к непровару, а это вызовет снижение прочности соединения.

Все дело в том, что чем больше это расстояние, тем быстрее снижается температура в зоне сварки. К примеру, считается, что удаление сопла фена от зоны сварки на 8 см снижает температуру нагретого воздуха в половину. Если режим был выставлен +500 ℃, то до свариваемых заготовок из пластика он долетает с температурой +250 ℃.
 Автоматическая модель с датчиком отличается от ручной тем, что температура нагрева настраивается по мере удаления или приближения сопла инструмента к зоне пайки.
По всем остальным показателям и характеристикам это одинаковые приборы, состоящие из корпуса, нагревательного элемента и вентилятора, с помощью которого и создается подача воздуха. При этом очень важно обратить внимание на мощность нагревателя. Строительный фен имеет мощность не менее 1,6 кВт.
Необходимые инструменты
Необходимо отметить, что феном для пайки пластика не так просто работать, как может показаться на первый взгляд, потому что у полимеров температура плавления разная. У ПВХ она равна 150-220 ℃, у полипропилена – 160 ℃.
Отклонение в одну из сторон приведет к непровару стыка или к перегреву, что также нехорошо отразиться на качестве конечного результата.
Начинающим мастерам рекомендуется попробовать пайку на каком-то черновом материале.
Для проведения пайки термопластичного пластика потребуется:
- сам фен;
- несколько насадок к нему;
- припой.

От правильно выбранной насадки на термофен зависит прочность проведенного соединения. Для пайки толстых изделий лучше использовать сопло диаметром 5-8 мм.
Обратите внимание, что не все фены комплектуются необходимым количеством насадок, так что придется их приобретать, как отдельные дополнительные приспособления.
Припой представляет собой специально изготовленные прутки пластика, которые при нагреве расплавляются и заполняют собой промежуток между соединяемыми заготовками.
При этом кромки деталей также расплавляются, что приводит к сплавлению частей в единое целое. Стык получается прочным за счет молекулярных связей припоя с пластиковыми заготовками. Под каждый вид пластика придется подбирать свой вид прутка.


Стоит подготовить некоторые дополнительные инструменты и материалы для пайки. Пригодится напильник или наждачная бумага, растворитель, нож для срезания излишков припоя после его застывания.
Этапы работы
В первую очередь подбирают припой под материал свариваемых заготовок, плюс выставляется температурный режим пайки. Для этого необходимо знать вид пластика.
 Маркировка обычно ставится с обратной стороны детали. Проводят зачистку соединяемых участков наждачной бумагой, а при необходимости растворителем.
Далее в зону пайки вносят припой. Вся зона прогревается феном с учетом температуры плавления. Надо выдержать необходимое время, чтобы пруток и кромки деталей хорошо прогрелись. При этом надо равномерно прогревать обе детали.
Как только пластик под действием фена начнет расплавляться, пруток вдавливают в зону разлома. При использовании промышленных фенов применяется специальная машинка, с помощью которой проводится уплотнение нанесенного припоя между пластиковыми заготовками.
Это упрочняет само соединение. Машинкой место пайки просто прокатывается посредством роликов. Под весом аппарата происходит уплотнение.
После окончания работ, как только пластик остынет и станет прочным, надо срезать все излишки материала до поверхности соединяемых элементов. Для этого обычно используется специальный серповидный нож.
Если сделать это сложно, тогда рекомендуется немного прогреть место соединения тем же феном. Но не увлекайтесь. Перегрев пластика может привести к расслоению.
Использование фена для сварки пластика
Фен для пластика — незаменимый инструмент для всех мастеров и домашних умельцев, работающих с полимерами. Конечно, с помощью такого фена можно варить не только пластик, но и пластмассу, полипропилен и прочие искусственные материалы.

Современный фен для сварки пластика позволяет выполнять работы любой сложности за считанные минуты. Даже бюджетные модели сварочных фенов могут помочь выполнить несложный ремонт водопроводных труб дома и в квартире. Что уж говорить о профессиональных промышленных фенах, которые рассчитаны на выполнение больших объемов работ.
Общая информация
Сварочный фен для работы с полимерами (он же термофен) — это простейший прибор, состоящий из корпуса, внутри которого располагается маленький электронагреватель и вентилятор. Поток воздуха засасывается из атмосферы с помощью вентилятора и, проходя через нагреватель, нагревается до заданной температуры. Ничего не напоминает? Да, обычный бытовой фен, которым мы обычно сушим волосы.
Но отличия все-таки есть, и самое главное из них — температура нагрева воздуха. Паяльные фены тем и отличаются, чтобы способны нагревать воздуха до температуры в несколько сотен градусов. Если бы бытовые фены были способны на нечто подобное, люди остались бы без волос 🙂 Так что соблюдайте технику безопасности при работе со сварочным феном.

Сварка пластика — это стихия сварочного фена. Он легко нагревает материал до температуры плавления, поэтому работа проходит быстро и нетрудоемко. Сфера применения сварочного фена широка. Вы найдете его и в автомастерской, и в арсенале мастеров по ремонту квартир, и на антресолях у домашнего умельца.
Разновидности
Ручной фен для сварки полимеров бывает двух типов: промышленный и бытовой. Конструктив у них одинаковый, но отличия в возможностях и дополнительных опциях.
Промышленные приборы обладают большой мощностью и высокой температурой нагрева воздуха. С их помощью осуществляют монтаж крупногабаритных трубопроводов, например. К тому же, такие фены используются в паре со специальной паяльной станцией. В быту вы вряд ли будете применять такое оборудование, к тому же оно очень дорогое. Поэтому не будем останавливаться на нем подробно.
А вот о бытовых сварочных фенах стоит рассказать. Они работают от обычной розетки и нагревают воздух до 600 градусов. Так что вы сможете сделать все: и починить пластиковые трубы на даче, и отремонтировать треснувший пластиковый бампер на своем авто. Бытовые термофены компактные и легкие, не занимают много места и вполне экономичны в плане потребления электроэнергии.

В моделях подешевле регулировка температуры ручная. Вы сами выставляете конечную температуру нагрева воздуха. Но мы все же рекомендуем приобрести аппарат с автоматической регулировкой температуры. Вы же не собираетесь становиться асом пайки пластика. А автоматический режим сэкономит вам время и нервы.
Как работает автоматический режим? У сварочного фена есть специальный датчик, который считывает, на каком расстоянии от детали вы держите прибор. Вообще во время сварки рекомендуется не менять расстояние, но если случайно отдалите или приблизите фен, то он автоматически подстроит нужную температуру.
Если вы будете использовать фен с ручной регулировкой температуры и случайно отдалите его, то пластик и пруток перестанут нагреваться до заданной температуры. А это приводит к плохому качеству соединения.
Также обратите внимание на мощность выбранной вами модели. Строительный ручной фен для сварки полимеров должен иметь мощность не менее 1.6 кВт. Оптимальная мощность — 2 кВт.
Технология сварки
Перед сваркой нужно подобрать пластиковый пруток и настроить температурный режим фена. Два этих параметра подбираются исходя из типа материала, который вы собираетесь варить, и его характеристик. Например, если вы собираетесь варить деталь из полипропилена, то и прутки тоже должны быть изготовлены из этого материала. А температурный режим настройте исходя из температуры плавления материала. В случае с полипропиленом хватит 160 градусов по Цельсию.

Чтобы узнать из чего сделана деталь достаточно посмотреть на поверхность. Обычно производители пишут материал прямо на детали. Кстати, не забывайте, что деталь нужно также подготовить перед сваркой. На поверхности не должно быть грязи, краски или масла. Зачистите место сварки наждачной бумагой и обезжирьте.
Состыкуйте две детали. В стык поместите пластиковые пруток и начните равномерно прогревать эту зону с помощью сварочного фена. Прогревайте не только пруток, но и кромки. Обычно деталь начинает плавиться немного быстрее, чем пруток. Если вы заметите это, вдавите пруток в расплавленные кромки и продолжайте греть зону сварки, пока пруток не расплавится окончательно и не смешается с пластиком самой детали.
Затем детали нужно остыть. Желательно, чтобы она остывала естественным образом, без применения холодной воды или чего-то подобного. Так соединение затвердеет равномерно. Как только деталь остынет срежьте все излишки расплавленного материала и отшлифовать поверхность, если это необходимо. Для шлифовки можно использовать мелкозернистую наждачку или шлифовальный круг.
Вместо заключения
Сварочный фен для работы с полимерами — инструмент, который должен быть не только у каждого сварщика, но и у каждого домашнего мастера. Им легко пользоваться, не нужно иметь особых навыков сварки или богатого опыта.
У большинства новичков получается выполнить работу с первого или максимум со второго раза. Ведь принцип действия сварочного фена во многом схож с обычным бытовым феном для сушки волос. Так что приобретите себе сварочный фен и испробуйте в работе. А затем можете поделиться своим опытом в комментариях ниже. Желаем удачи!
Оборудование для сварки пластмасс
Сварка пластика – надежный способ монтажа труб или листов на молекулярном уровне. Шов однородной структуры получается с помощью разогревающего оборудования – сварочных аппаратов. Работа с ними не требует особых навыков. Научиться самостоятельно сваривать пластик несложно. Труднее выбрать инструмент, который годится для работы в домашних условиях. При выборе учитываются плюсы и минусы каждого. Советы специалистов бывают полезны. Горячему соединению поддаются не все виды пластмасс, а только не дающие усадку при нагреве.
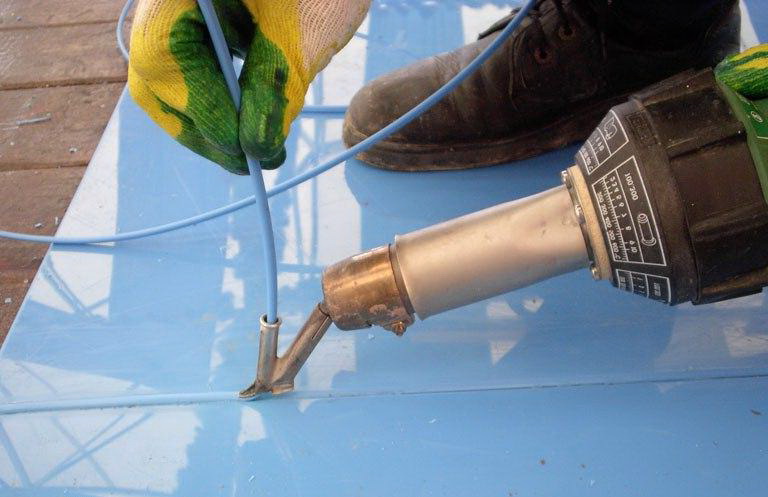
Виды пластика, которые свариваются
Свои свойства при расплавлении с последующим остыванием сохраняют не все разновидности пластика. Невозможна сварка пластика, который боится нагрева. Эти виды полимерных материалов называются реактопластами. Они горючие, при нагреве начинают дымить, при высокой температуре горят, обугливаются.
Хорошо свариваются только термопласты, самые распространённые из них ПВХ (поливинилхлорид), полиэтилен и полипропилен. Другие виды разогреваемых пластмасс обычно склеивают или монтируют на обрешетке. Это:
- нейлон;
- поливинилацетат;
- поликарбонат;
- полиэтилентерефталат;
- полистирол.
Сварочный процесс возможен, если детали выполнены из однородного пластика. Формат особенной роли не играет. Соединять детали можно на всю толщину или на треть слоя, при меньшем шве сцепление деталей считается ненадежным. Трубные изделия чаще монтируются внахлест. Такое соединение имеет большую площадь сцепления.
Способы сварки пластика и оборудование
Для пайки пластика в домашних условиях применяется несколько методов.
-
Контактная сварка для пластика наиболее удобная. Не требует присадочного материала. Самый простой из них – бытовой паяльник с рабочим напряжением 220 вольт со специальной насадкой вместо жала, она обеспечивает большую площадь разогрева. Контактный метод считается универсальным, им соединяют полипропилен и полиэтилен различной плотности, формы и толщины. Сущность процесса – разогрев зоны шва до 260°C с последующим соединением деталей стыковкой или внахлест. Существует три вида оборудования для сварки пластиков: 1) когда нагревательный элемент воздействует на всю толщину детали (для листового и трубного пластика); 2) зона разогрева ограничена (соединение листов внахлест); 3) одновременно нагревается внутренняя и наружная часть соединяемых элементов (стыковка враструб).

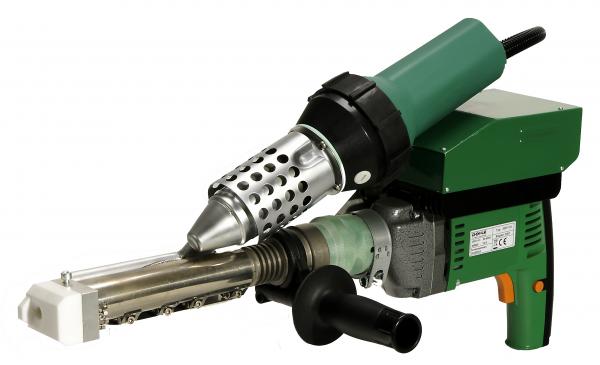
Экструдеры выпускаются двух типов:
- бесконтактный, когда подаваемую массу необходимо разравнивать специальным валиком;
- контактный, когда мягкий полимер подается с усилием.
Регулировка осуществляется с учетом вида полимера, толщины присадочного прутка.
Технология сварки пластмасс феном или термопистолетом
Метод применяется для изделий любой конфигурации. Феном монтируют трубы, бамперы, бассейны, напольные покрытия и многое другое.
Феном для сварки пластика соединяют любые термопласты. Пистолет чаще применяется для соединения деталей внахлест: разогревается пространство между ними, после этого шов уплотняется, прокатывается валиком. Также соединяют детали с помощью фена, когда изделия соединяются встык, в зону шва подается присадочный пруток – он направляется поверх стыка или в него. Теперь про насадки, строительный фен для сварки прутком одновременно разогревает кромки и присадочный материал. Насадки на фены разделяются по видам:
- фиксирующие перед сваркой прижимают свариваемые поверхности;
- щелевые удобны при сварке кровельных материалов;
- формировочные используются для прутка толще 4 мм.
Технология выполнения шва предполагает предварительную обработку кромок: их очищают, обезжиривают. С кромок, толще 2 мм, предварительно снимают фаску, чтобы было место для укладки прутка. При соединении тонких пластиков пруток подается непосредственно в зазор между деталями. Необходимо учитывать, что с применением присадочного материала образуется выпуклый шов. При необходимости лишний полимер срезается. Для образования ровного соединения необходимо соблюдать расстояние между феном и соединяемыми деталями. Скорость движения фена регулируется так, чтобы пруток и кромки успели разогреться, но не сильно оплавились. Не должно быть деформации края.
Технология сварки пластмасс экструдером
Из всех горячих методов самым экономичным и удобным считается соединение пластиковых элементов контактным экструдером, когда расплавленная масса, подаваемая в стык, прижимается направляющим соплом. Этот метод применяется для деталей с толстой стенкой. Экструдер подает уже размягченный материал. При таком способе:
- уменьшается расход энергии;
- улучшается теплопередача;
- нет необходимости использовать прижимные устройства;
- легче контролировать качество шва.
Основные этапы технологического процесса:
- Разогрев свариваемых кромок до состояния вязкости разогретой массой;
- Стыковка силой рук или специальными устройствами;
- Естественное охлаждение соединенных деталей (их нельзя сдвигать до полного затвердевания).
Выбор сварочных прутков
Присадочный материал выбирается под тип свариваемого пластика. Он указывается в маркировке. Присадочные полипропиленовые стержни выпускаются разного сечения: треугольные, круглые. Если детали скрепляются под прямым углом, лучше выбирать треугольный стержень. Они различаются по цвету. Большим спросом пользуются черные и серые. Полиэтиленовые прутки для сварки пластика мягче, чем полипропиленовые, температура плавления ниже (от +160°C).
Присадочные материалы используются при температуре окружающей среды выше +15°C. На холоде они теряют пластичность, становятся хрупкими.
При выборе присадки необходимо обращать внимание на температуру плавления прутка или стержней. Допустимо использование незначительно отличающихся полимеров, если они сходны по режиму пластичности. Важно, чтобы присадочный материал хорошо входил в экструдер, подходил по диаметру загрузочного отверстия и выходного сопла. Для ручных экструдеров применяются прутки или стержни от 2 до 7 мм.
Заключение
Для сварки пластмасс применяется бытовое оборудование. Оно рассчитано на 200 вольт и частоту 50 Гц. Промышленные устройства лучше не приобретать. Самым простым в применении устройством считается экструдер. Для сборки домашних водоводов пользуются паяльником со специальными насадками.
Сварка пластика феном
Сварка пластика феном – самый доступный и недорогой метод соединения деталей под воздействием горячего газа.
Сварка пластика феном – самый доступный и недорогой метод соединения деталей под воздействием горячего газа. Прочность шва при работе с феном не уступает показателям прочности для остальных участков материала, а при условии правильного выполнения работ превосходит их.
Разновидности сварки пластика термофеном
Технологию сварки с применением фена используют в следующих случаях:
- для укладки или восстановления кровельных и мембранных материалов;
- для прокладки трубопровода с установкой фитингов;
- для восстановления целостности элементов кузова и бампера автомобилей;
- для промышленного изготовления или бытовой реставрации пластиковой продукции.
Сварка материала феном предполагает воздействие горячего воздуха или газа на соединяемые поверхности. Эта технология предусматривает несколько способов выполнения процедуры и позволяет сваривать заготовки толщиной до 10 миллиметров.
Стыковая
Процедура выполняется с применением присадочных материалов в виде круглых сварочных прутков диаметром 3-4 миллиметра. Выбор присадки осуществляется с учетом соответствия показателей текучести и состава прутка характеристикам основного материала. Края заготовок и сварочного прутка постепенно прогреваются, вдавливая присадку по направлению шва.
Внахлест
Эта технология используется в целях соединения отдельных деталей или восстановления целостности изделия посредством накладки заплат на тент или мембраны. В процессе сварки детали соединяются внахлест и подвергаются нагреванию при условии плотного прижатия друг к другу за счет специального ролика или вручную. Сварка таким методом не требует покупки сварочного прутка.
Что необходимо
Для соединения изделий или заготовок из пластика необходимы следующие инструменты и приспособления:
- Фен. Лучше выбирать профессиональные модели термофенов с функцией плавной настройки температуры и объема воздушного потока. Такие аппараты имеют удобную, термостойкую рукоятку и элементарно просты в эксплуатации.
- Насадки на фен. Оптимальный вариант подбирают с учетом его формы и диаметра.
- Сварочный пруток на основе присадочного материала. Необходим при проведении стыковой сварки.
- Фиксирующие элементы. Чтобы закрепить положение деталей, используют зажимы, струбцины и другие приспособления.
- Расходные материалы. В зависимости от метода используют наждачную бумагу соответствующей степени абразивности, надфили, машинку для гравировки, чтобы выровнять и зачистить шов после остывания.
Необходимые аксессуары лучше выбирать в соответствии с целями и условиями применения.
Порядок работы
В первую очередь перед покупкой аксессуаров и расходных материалов необходимо уточнить тип пластика в основе деталей и выбрать соответствующий вариант присадки, если сварка производится встык. Предварительно делают пробный шов на отрезке материала, чтобы настроить термофен. Учитывая небольшой диапазон между температурами плавления и разрушения термопластов, это необходимо, чтобы предотвратить повреждение материала.
Далее процедуру выполняют по следующей схеме:
- Края пластика зачищают наждачной бумагой и надфилем по линии их стыковки. Удалению также подлежат все загрязнения, которые присутствуют в соседней с предполагаемым швом зоне. Желательно обезжирить поверхности перед работой.
- Чтобы предотвратить перекосы и деформацию, детали будущего изделия выставляют и фиксируют в удобном положении на рабочей зоне. Если речь идет о восстановлении изделий из пластика, все элементы подгоняют для плотного соединения и фиксируют с помощью зажимов.
- Сварка встык производится посредством подачи и утопления разогретого сварочного прутка в разлом будущего шва. Стык выполняют за один прием, проводя пруток вдоль шва к концу. После этого излишки прутка удаляют, прогревая поверхностную часть до температуры плавления и откручивая конец присадки.
- Когда сварка завершена, а изделие остыло, шов выравнивают и зачищают. Спустя 20-30 минут изделие готово к проверке на прочность и дальнейшей обработке перед эксплуатацией.
Этот метод одинаково успешно используется как в промышленных, так и в бытовых условиях.
Советы мастеру
Чтобы шов был максимально аккуратным и прочным, необходимо соблюдать следующие рекомендации:
- Пруток удерживают перпендикулярно относительно шва или с умеренным отклонением.
- Перед сваркой кончик сварочного прутка заостряют для лучшего утопления в поверхность.
- При работе с прутком и материалом разной толщины необходимо контролировать равномерность их прогревания.
- Важно избегать чрезмерной подачи нагретого воздуха для предотвращения деформации соседней со швом зоны поверхности.
- При заполнении толстых швов или зазоров на поверхности изначально шов проходят прутком малого диаметра, после чего процедуру повторяют с прутком большей толщины.
Если припоя под рукой не нашлось, можно использовать нарезанные вручную прутки.