Как варить вертикальный сварочный шов
Электрическая сварка предусматривает оказание воздействия электрической дуги на обрабатываемый металл. Она формируется между изделием и используемым электродом из токопроводящего материала. Слишком высокая температура становится причиной расплавки металла, за счет чего и происходит соединение отдельных деталей. Место соединения принято называть сварным швом.


Для изменения его показателей меняются технические параметры сварки, к примеру, амплитуда и скорость движения. Следует рассматривать особенности вертикальной сварки подробнее.
Особенности вертикальной сварки
Проводимая сварка вертикальных швов характеризуется довольно большим количеством различных особенностей. К ним можно отнести следующие моменты:
- При тепловом воздействии на сплав образуются капли, которые стремятся скатится вниз. Этот естественный процесс создает довольно много трудностей, так как раскаленные капли не позволяют оказывать качественное воздействие на обрабатываемую зону.
- Рекомендуется делать вертикальные швы более короткой дугой, за счет чего действие сил поверхностного натяжения упрощает переход электрода в кратер шва.
- Для того чтобы дать капле затвердеть во время проведения сварки нужно отводить стержень в сторону. Отсутствие источника тепла приводит к тому, что металл быстро кристаллизуется.
- В верхней зоне, как правило, металл плавится быстрее. При этом процесс кристаллизации ускоряется в зоне стыков и соединения.
- Важно правильно выбирать показатель силы тока. Как правило, он выбирается из более низкого диапазона, нежели при проведении обычных сварочных работ.
- Есть возможность использовать точечную технологию, которая обеспечивает относительно низкое крепление двух элементов.

Применяя подобный способ сварки важно соблюдать все правила и рекомендации, так как в противном случае вертикальный шов получиться некачественным
Как варить вертикальный шов?
Существует довольно много правил, соблюдение которых позволяет повысить качество получаемого шва. Исключить вероятность стекание капель раскаленного металла довольно сложно.
Основными рекомендациями можно назвать нижеприведенные моменты:
- Электрическая дуга должна быть исключительно короткой. Длинная может привести к расплыванию сплава, так как он стекает под воздействием силы притяжения.
- На момент поджога рабочая часть размещается исключительно перпендикулярно обрабатываемой поверхности. При этом важно, чтобы он располагался перпендикулярно обоим обрабатываемым поверхностям, за счет чего и обеспечивается высокое качество обработки.
- При работе рекомендуется наклонять электрод немного вниз. За счет выдерживания острого угла можно обеспечить задержку раскаленного металла, не давая ему стекать вниз.
- В некоторых случаях исключить вероятность стекания металла невозможно. Тогда рекомендуется увеличить показатель силы тока и ускорить перемещение рабочей части. Однако, при увеличении этого показателя нужно быть осторожным, так как это приводит к увеличению дуги. Кроме этого, рекомендуется увеличить ширину шва, перемещая инструмент со стороны в сторону.

Приведенная выше технология намного проще в исполнении, если сравнивать вариант проведения электрода снизу вверх.
Вертикальный шов полуавтоматом
От качества сварочного шва зависит то, насколько прочной будет получаема конструкция и на какую нагрузку она будет рассчитана. Кроме этого, в некоторых случаях важно сохранить привлекательный эстетический вид. Больше всего проблем возникает с созданием вертикального сварочного шва, так как металл вытекает из ванны. Довольно распространенным вопросом можно назвать то, как варить вертикальный шов. Среди особенностей отметим нижеприведенные моменты:
- Проводится подготовка материала в зависимости от того, какие именно работы будут проводится. Учитывается толщина материала и степень обрабатываемости.
- Выбирается короткая дуга со средним показателем рабочего тока.
- Стержень со специальной обмазкой располагается под углом 80 градусов относительно обрабатываемой поверхности.
- Создавая вертикальный шов рекомендуется манипулировать стержнем по всей ширине формируемого валика.

Качественный вертикальный шов можно получить при сварке с отрывом дуги от поверхности. Для начинающих сварщиков подобный метод подходит в большей степени, так как проще в исполнении. Это связано с тем, что на момент отрыва дуги металл может остыть. Однако, есть и существенный недостаток – снижается показатель производительности. Среди особенностей применения этого метода, связанного с отрывом стержня от поверхности, назовем нижеприведенные моменты:
- При сварке наконечник можно опирать на полочку сварного кратера.
- Схема движения рабочей части из сторону в сторону, за счет чего охватывается весь вертикальный шов. Кроме этого, можно применять схему петель или короткого валика при движении рабочей части сверху вниз.
- Устанавливаемая сила тока во многом определяет форму шва и его основные параметры. В общем случае рекомендуется снизить показатель на 5 А от обычного значения для конкретной толщины сплава
Стоит учитывать, что основные параметры проводимой работы практически во всех случаях выбираются экспериментально. Именно поэтому умения сварщика во многом определяют качество соединения и его надежность.
Создание шва электродом
Создаваемые швы электрическим инвертором имеют довольно обширную классификацию. При определении основных параметров учитывается тип соединяемых деталей. При рассмотрении того, как правильно варить вертикальный шов электросваркой, нужно учитывать их особенности. Наибольшее распространение получили следующие разновидности соединений:
- Стыковые.
- Тавровое.
- Внахлест.
- Угловое.

Именно поэтому сварка вертикального шва проводят при тщательной подготовке поверхности.Применяемые технологии позволяют получить качественный шов только при правильном выборе толщины электрода. Она должна быть несколько меньше, чем ширина шва, так как для исключения вероятности стекания сплава рекомендуется водить стержень из стороны в сторону.
Техника сверху вниз
Движением электрода сверху вниз можно варить только при применении электрода, который дает тонкий слой шлака. Среди особенностей этого процесса отметим следующие моменты:
- За счет применения подобного стержня в сварочной ванной материал затвердевает быстрее. При этом стекание расплавленного материала не происходит.
- Рекомендуется использовать электроды с пластмассовым и целлюлозным покрытием. Примером можно назвать марки ЛНО-9 и ВСЦ-2.
- Подобная технология характеризуется высокой производительностью. Именно поэтому если есть необходимость в увеличении производительности труда, то выбирается рассматриваемая технология.

Эта техника не подходит для начинающих сварщиков, так как предотвратить стекание сплава достаточно сложно.
Техника снизу вверх
Подобная технология встречается крайне часто. Она характеризуется следующими особенностями:
- В начале работы стержень сварочного аппарата размещается перпендикулярно обрабатываемой поверхности.
- Как только произошло возбуждение дуги и образования первых капель, электрод рекомендуется немного наклонить.
- Концом стержня поддерживается короткая дуга и капли немного собираются, а при кратковременном его отведении дается время для остывания расплавленного материала и его кристаллизации.
- Можно сообщать поперечные колебательные движения. За счет этого исключается вероятность длительной задержки источника тепла в одной точке.

Подобная техника позволяет получить качественный шов. Однако, она характеризуется низкой производительностью, так как приходится время от времени давать каплям остыть.
Принципы вертикальной сварки
Выделяют и несколько других распространенных технологий, которые могут применяться для получения шва. Среди них отметим:
- Технология треугольника подходит для случая, когда толщина металла составляет не более 2 мм. Она должна проводится только после затупления кромок, которые будут соединяться. По форме получаемая ванная напоминает треугольник. Для подобной технологии рекомендуется выбрать электрод, диаметр которого составляет 3 мм. Сила тока должна быть не более 100 Ампер.
- Елочка применяется крайне редко, так как она подходит для основания с толщиной 2-3 мм. Она предусматривает хаотичное и сложное перемещение дуги.
- Лесенка применяется в том случае, если нужно образовать максимально широкий шов, кромки минимально притуплены. Среди особенностей подобной технологии можно отметить то, что стержень должен быстро переходить от одной кромки к другой при минимальном вертикальном перемещении. Надолго задерживать инструмент на крае не нужно, после чего его быстр переводить на противоположную сторону. Применяется лесенка в случае, когда толщина сплава составляет 4 мм.
Вертикальная сварка проще проходит при применении современного сварочного инвертора, который позволяет регулировать основные параметры с высокой точностью.
Условия для качественного вертикального шва
Практически все начинающие специалисты не знакомы с основными условиями получения качественного вертикального шва. Кроме этого, он должен характеризоваться высокой прочностью, быть выполненным качественно и иметь эстетичный вид.
Можно выделить несколько основных ошибок, которые допускаются при проведении подобной работы:
- На момент поджога стержень должен находится в перпендикулярном состоянии. Если будет угол, то дуга может быть нестабильной.
- Чем меньше длина дуги, тем быстрее происходит кристаллизация материала. За счет этого снижается риск появления подтеков. Однако, многие не соблюдают эту рекомендацию, так как небольшая дуга снижает показатель производительности.
- Стержень накланяется для снижения вероятности появления подтеков, но выдерживать острый угол достаточно сложно.
- При появлении подтека рекомендуется увеличить силу тока и ширину шва. За счет этого можно существенно ускорить процесс кристаллизации вещества.

Для получения соединения с высоким показателем качества нужно уделить внимание подготовительному этапу. Примером можно назвать удаление пыли и грязи, остатков краски и масла, ржавчины. В некоторых случаях проводится точечная сварка, за счет чего риск появления потеков снижается в несколько раз. В заключение отметим, что качество сварочного шва зависит от довольно большого количества параметров. Примером можно назвать мастерство сварщика или характеристики соединяемых материалов. В зависимости от некоторых из приведенных выше параметров проводится выбор наиболее подходящей технологии.
Все, что нужно знать о сварочных швах
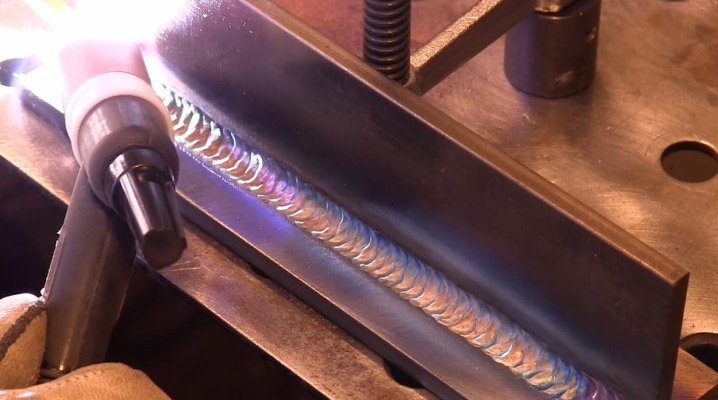
Сварочный процесс является высокотехнологичной манипуляцией, к результатам которой предъявляются определенные критерии качества. Сварочный шов подразделяется на разновидности, которые обладают некоторыми особенностями выполнения и свойствами. Соединение заготовок из металла выполняется путем воздействия на материал высоких температур, подвергающих его плавлению. По результатам внешнего вида и прочности сварочного соединения можно определить технологию сварки, прочность шва, а также увидеть и квалификацию сварщика, выполнявшего работу.
Что это такое?
Под сварочным швом понимают место соединения двух кромок металлических заготовок, которое выполнено за счет расплавления металла под действием электродуги сварочного электрода. Сварочные швы по типу и конфигурации в определенных условиях сварки могут быть самыми разными: их выбор зависит от состава соединяемых металлов, толщины материала, мощности сварочного оборудования, формы свариваемых деталей и так далее.
Если рассматривать любой сварочный шов послойно, то можно увидеть, что он состоит из четко разграниченных между собой областей.
- Слой наплавления металла. Внешне выглядит литым единым компонентом, который начинает свое формирование с того момента, как начали расплавляться сварочный электрод и стыки соединяемых заготовок. Частицы, составляющие область наплавления, очень мелкие, они плотно спаяны между собой и обладают высокой степенью твердости. При неправильном выполнении сварки область наплавления металла может содержать дефекты, которые получаются под воздействием кислорода, шлаковых соединений металла, кусочков флюса и других факторов.
- Область сплавления металлов. Она обусловлена активной функцией термодиффузии, присущей металлам соединяемых заготовок. Если один металл активно проникает в структуру другого металла, то протяженность в глубину у области сплавления будет составлять не менее 50% монолитного наплавления металла. Область сплавления металла по своей структуре неоднородна и может содержать карбидные компоненты железа, хрома, соединения углерода с азотом, нитриты и другие элементы.
- Слой термического воздействия. По структуре этот участок сварочного шва похож на металл, который образуется при поверхностной закалке. Таким образом, к области механического сплава примыкает так называемый белый слой, который является максимально твердым, превосходя по прочности металл, находящийся в области механического сплавления. Образуется этот слой под воздействием тепловой энергии, что уже не может плавить металл, но ее емкости хватает для осуществления сверхскоростной закалки материала. Такое особенно явно выражается в случаях, когда сварочный процесс осуществляется под защитой инертного газа.
- Области преобразования. После белого слоя ниже находятся области структурных преобразований металла – их состав зависит от марки свариваемой стали.
- Переходной слой. Так называют область перехода к основному металлу. Она состоит из троостита, перлита, аустенита и других компонентов, что образуются в среде небольших различий температурных режимов.
При анализе слоев шва становиться понятно, что он не является однородной гомогенной структурой, а его составные части определяют надежность и прочность сварного соединения.
Какими бывают?
Все виды, типы, ширина, расположение и классификация сварочных швов подвергаются критериям стандартов, прописанных в ГОСТ 5264-80. Этот норматив был введен в 80-е годы прошлого столетия и не претерпел изменений до нашего времени.
В документе содержится не только описание швов, но и правила их выполнения. Например, кольцевые соединения используются для сварки цилиндрических деталей, корабельный шов применяют в судостроении, а монтажный используют для сборки конструкций по месту их применения. Существуют многопроходные швы, а также угловые и горизонтальные, когда к боковой кромке одной детали присоединяется кромка другой. Безусловно, ГОСТ 5264-80 является основным подспорьем для начинающих сварщиков, которые хотят научиться делать красивые и качественные сварочные швы.
Методики выполнения соединения металлических заготовок сварочным способом подразделяются в зависимости от определенных критериев.
По способу соединения деталей
Соединение металлических кромок заготовок выполняется сварочными швами нескольких видов. Кратко охарактеризуем их.
- Стыковой шов. Наиболее распространенный метод сварки, который используется для соединения листов металла и торцевых частей труб. Требованием к стыковым швам является жесткое соединение двух заготовок с допустимым зазором величиной не более 2 мм, заполняемым расплавленным металлом, образующимся при плавлении электрода. Перед началом сварочных работ необходимо провести подготовку кромок свариваемых деталей – их выравнивают и зачищают.
По прочности стыковочные швы являются самыми надежными и долговечными среди других видов сварочных соединений.
- Угловой шов. Этот вид соединения довольно сложен в исполнении, так как в процессе сварки расплавленный металл имеет свойство стекать с угловой поверхности – с вертикальной части заготовки на горизонтальную. Чтобы справиться с такой проблемой, сварщику необходимо держать электрод под правильным углом наклона, одновременно следя за тем, чтобы движения электрода были равномерными. Результатом такой работы станет ровное и прочное сварочное соединение. Для качественной сварки углового шва пользуются методикой под названием «лодочка»: соединяемые детали располагают под прямым углом, а шов выполняют короткими штрихами.
Угловые сварочные швы имеют особенности в зависимости от геометрии расположения наплавления. Они характеризуются следующими параметрами:
- ширина шва – расстояние между кромками заготовок при сварке;
- изогнутость наплавления – точка зазора в области максимального уровня вогнутости;
- выпуклость шва – точка максимального уровня наплавления;
- корень области соединения – наиболее удаленная область от профиля, находящаяся ближе к изнанке работы.
Угловой сварочный шов требует внимательного и аккуратного выполнения с сохранением правил геометрии.
- Тавровый шов. Если выполнить разрез такого соединения, то можно увидеть, что одна деталь стыкуется с другой по профилю, выполненным в виде буквы «Т». По ГОСТу существует 9 видов исполнения тавровых швов, для которых требуется глубокое проплавление, выполняемое путем применения автоматического вида сварки. При ручном сваривании тавровым швом кромки заготовок необходимо тщательно зачистить и выровнять. Данная методика соединения металлических деталей имеет важную особенность – сварочный шов получается прочнее, чем металл заготовок.
- Шов внахлест. Такой вид шва выполняется путем наложения поверхностей заготовок одна на другую, а соединяются они угловым способом сварки. Швы внахлест учатся делать новички в области сварки, при этом толщина металла для таких соединений не должна превышать 8 мм. Во время сварочных работ важно правильно выбрать угол наклона для электрода, который должен составлять от 15 до 45°. Швы внахлест нередко выполняют точечной сваркой, но в этом случае между стыкуемыми листами металла остаются зазоры, куда попадает влага, способствующая развитию коррозии металла. По этой причине подобные швы не являются долговечными, хотя и имеют довольно широкое применение среди пользователей.
- Существует и особенный вид сварки, называемый обратноступенчатым. Суть метода заключается в том, что протяженность сварного шва делят на участки, а затем их проваривают отрезками, направленными поочередно в противоположные стороны. Размер таких ступенек зависит от общей длины шва.
По положению во время сварки
От того, в каком положении поверхность находится в пространстве, также зависит вид шва. Всего может быть 4 положения швов.
- Нижняя плоскость. При таком расположении деталей их соединение выполняют угловым методом или встык. Это наиболее удобное положение заготовок для выполнения сварочных работ, потому как расплавленный металл в сварочной ванне не вытекает за ее пределы, что можно контролировать. Такое положение более всего удобно для новичков, не имеющих большого опыта в выполнении сварочных работ.
- Горизонтальная плоскость. В этом случае необходимо выполнить шов в несколько проходов. Начинать нужно от нижней кромки, постепенно доходя до верхней. Основную проблему при горизонтальном положении сварочной ванны представляет собой металл, который под действием силы тяжести устремляется вниз. Соединения в горизонтальной плоскости можно выполнять в любом удобном направлении – хоть справа налево, хоть наоборот. Чтобы расплавленный металл не стекал, электрод во время работы нужно держать под максимально большим углом наклона, учитывая при этом мощность сварочного тока и скорость движения электрода.
- Вертикальная плоскость. Такие сварочные стыки выполняются по направлению снизу вверх. Движение электродом рекомендуется выполнять в виде зигзага или полумесяца (что наиболее удобно). При сварке в вертикальном положении возникает проблема стекания расплавленного металла, поэтому на готовых участках шва могут оставаться застывшие капли. Чтобы предотвратить это, электродугу на аппарате выбирают более короткого диапазона.
- Потолочная плоскость. Наиболее сложное положение соединяемых стыков в пространстве. Чтобы сделать сварочный шов в такой плоскости, потребуется большой опыт, так как расплавленный металл стекает при работе вниз. Чтобы снизить сползание раскаленного металла, уменьшают силу тока на 20% от обычного показателя. При работе сварочный электрод требуется держать строго под прямым углом к потолочной плоскости, при этом сварочная дуга должна быть короткой. Движения электродом нужно выполнять быстро (с одинаковой амплитудой).
Важным моментом при сварке в различных плоскостях является угол наклона электрода и длина электродуги.
По протяженности
Стыковочные соединения подразделяются по их протяженности. При этом различают прерывистые швы и сплошные. Прерывистый шов допускает наличие небольших интервалов на всем протяжении сварочного стыка. Такие соединения могут быть односторонними или двухсторонними. Сплошные соединения представляют собой непрерывный сварочный шов, который закрывает собой всю соединительную кромку стыкуемых заготовок.
По расположению к действующей силе
Пользуясь возможностью выбора параметров сварочного режима, а также вариантами конструктивного типа кромок соединяемых заготовок, сварщик может выбирать, на какую величину ему следует увеличить или снизить глубину проплавления металла в сварочной ванне, а также откорректировать и другие параметры сварного шва.
По расположению к силовому воздействию сварочной дуги швы делятся на такие варианты:
- фланговый – осуществляется в долевом направлении относительно оси соединения;
- лобовой – располагается в поперечном направлении к оси соединения;
- комбинированный – представляет собой сочетание лобовых и фланговых разновидностей;
- косые швы – выполняются под определенным углом к оси соединения.
Различные методы расположения сварочного шва позволяют соединять между собой металлические детали, расположенные в любом положении относительно друг друга.
Как варить и зачищать?
Идеальный и прочный шов можно создать, если правильно перемещать электрод относительно рабочей поверхности заготовок. Класть красивый сварочный слой из расплавленного металла реально в том случае, если работать электродом, установка которого находится под углом 55-60°, и вести его плавно, без отрыва. При этом передерживать электрод на одном месте нельзя, чтобы не проплавить заготовку.
Наиболее прост в выполнении шов в виде зигзагообразных движений, когда электрод ведется от левой зоны к правой под небольшим углом. Длинные штрихи при этом делать не нужно, наплывы металла должны быть равномерными.
В случае, когда расстояние между кромками заготовок составляет 5 мм и более, для соединения применяют технику «елочка», что позволяет наплавить большое количества металла и выполнить прочный шов. При такой методике электрод устанавливают под углом 45° и выполняют движения в виде треугольников, не отрывая при этом электрод от рабочей поверхности. Не менее прочными швами являются соединения, выполненные по методу «петелька», которую используют для стыковки тонких заготовок.
Чтобы сварочные соединения всегда получались красивыми и надежными, следует воспользоваться некоторыми рекомендациями специалистов сварочного дела.
- При работе нужно стараться сохранить ширину зазора между кромками одинаковым на всем протяжении шва. В этом случае соединение будет выполнено ровно и аккуратно.
- Во время сварочного процесса важно не терять контакт дуги с рабочей поверхностью, иначе это приводит к деформации соединения, что выглядит очень некрасиво.
- Чтобы сварка происходила без подтекания металла, необходимо стараться держать электрод под углом 70-75° относительно рабочей поверхности.
- Вертикальные швы всегда нужно начинать сваривать снизу, тогда растекание металла будет не таким интенсивным.
Когда соединительный шов будет сформирован и остынет, на поверхности заготовок останется сварочный шлак и металлическая окалина, а сам шов будет выпуклым, что выглядит неэстетично. Придать соединению презентабельный внешний вид поможет обработка сварного шва. Сначала молотком и зубилом удаляют шлак и окалину. Далее к болгарке закрепляют шлифовальный диск и обрабатывают им поверхность шва, выравнивая его с остальной поверхностью.
Долговечность сварочного соединения зависит от качества выполненной работы. Но сделать хороший и прочный шов – это еще не все. Например, должна существовать такая схема: сначала детали соединяют сварным соединением, затем выполняется проверка его качества, потом шов зачищают и производят нанесение защитного слоя от коррозии.
С целью защиты от ржавчины шов нужно замазать водозащитным герметиком.
Такие мероприятия обязательны, например, при ремонте кузова автомобиля, прокладке трубопроводов и так далее.
Возможные дефекты и их устранение
Плохой сварочный шов чаще всего получается у неопытных новичков и получается это из-за того, что движение сварочного электрода было неравномерным, либо сварщик изначально неверно выбрал величину и силу тока на сварочном аппарате. При получении брака в работе некоторые дефекты устранить невозможно, но в некритичных случаях ситуацию поправить можно. В любом случае после проведения сварочных работ необходимо осуществить контроль качества шва.
Наиболее часто встречающимися дефектами могут быть следующие нарушения качества швов.
- Наличие непроваренных участков. Выражается это в том, что стык двух соединяемых деталей недостаточно плотно заполнен расплавленным металлом, что влияет на прочность соединения, делая его ненадежным. Причинами такого дефекта бывает недостаточной силы ток и слишком быстрое перемещение сварочного электрода по рабочей поверхности. Если увеличить ток и убавить длину дуги, то стык будет заполняться плотно.
- Образование канавки в материале возле сварочного соединения. Такой изъян называется подрезом, а его причина заключается в том, что сварщик выбрал очень длинную электродугу, в результате чего шов стал широким, но металл расплавлялся недостаточно из-за низкой температуры. В то же время происходило быстрое затвердевание расплавленной массы по краям сварочной ванны. Проблема решается путем уменьшения дуги и увеличения силы тока на сварочном аппарате.
- Наличие сквозного прожига на заготовке. Этот дефект получается из-за того, что силу электротока выбрали слишком большую, а скорость передвижения электрода была медленной. В результате залипания электрода образовался большой зазор между кромками стыкуемых деталей, который не заполнился расплавленным металлом. Такая проблема устраняется путем выбора правильного режима сварки.
- Пористый шов. Характеризуется наличием небольших отверстий в толще сварного шва. Образуются они в том случае, если сварка проводилась в защитной среде инертного газа, но газовое облако постоянно сдувал ветер или сквозняк. Иногда такой изъян получается, если сварку проводили по ржавой рабочей поверхности. Подобное соединение имеет низкую степень прочности, поэтому шов необходимо переделывать, обработав предварительно поверхность.
Иногда в сварочном соединении могут наблюдаться трещины, проявляющиеся после того, как расплавленный металл застынет. Трещины располагаются в долевом или поперечном направлении относительно плоскости шва. Такой шов не выдержит нагрузок и разрушится.
Для устранения дефекта в местах наличия трещин сварку проводят повторно, а если трещинами покрыт весь шов, то его потребуется срезать и выполнить сварочные работы заново.
Как правильно класть сварочный шов
Сварка — самый популярный способ соединения металлических изделий. Но, часто применяемый, не значит простой. Науке, как правильно класть шов сваркой, нужно учиться так же, как и другим. Несложно приобрести теоретические знания и даже получить удостоверение об окончании профильного обучения. При первом опыте выясняется, что не всегда можно выполнить красивый сварочный шов.
Опытные мастера знают, как правильно наносить сварочный шов. Но, и они могут столкнуться с нештатной ситуацией, поскольку техника в сварном деле идет вперед и промышленность выпускает более современное оборудование. Следует постоянно повышать свою квалификацию и осваивать новые методы, как правильно делать шов сваркой.

Виды сварок
Разные виды сварок отличаются друг от друга способом воздействия на соединяемые материалы.
- Дуговая. Самый часто применяемый вследствие его простоты способ. При дуговой сварке в качестве плавящего инструмента используют электрод. С помощью него возбуждается дуга и удерживается на всем протяжении процесса сварки. Электрод выбирают в зависимости от марки металла, а его диаметр — от ширины сварного шва.
- Газовая. Источником тепла при газовой сварке выступает горелка. Из нее действием сильного давления выходит пламя, которое образовалось при горении смеси, состоящей из горючего газа типа ацетилена и кислорода.
- Полуавтоматическая. Используется механический прибор — полуавтомат. Роль электрода выполняет проволока при автоматизированной ее подаче. Туда же поступает газ, задачей которого является защита расплавленного металл от агрессивного воздействия среды. Имеется возможность установки различных режимов, что делает возможной сварку многопроходных швов полуавтоматом.
- Автоматическая. В отличие от полуавтоматики весь процесс проводится сварочным аппаратом. Необходима только настройка автомата для конкретной операции.
- TIG сварка. Популярностью пользуется у профессионалов. Привлекает ее универсальность и возможность сваривать металл разной толщины.
Независимо от того, какой вид сварки применяется, правильный сварочный шов получится в результате соблюдения требований технологического процесса, проведения подготовительных работ, выполнении рекомендаций.
Разновидности сварных швов
Как правильно делать сварочный шов во многом зависит от его вида.

Геометрические параметры шва включают в себя его ширину, протяженность, глубину залегания, размер выпуклости. Красивые сварные швы могут получиться только при удачном подборе его параметров для каждого конкретного случая.

Стыковые швы получаются при обычном соединении поверхностей металла или их торцов. Много времени для такого процесса не требуется. Потребление металла также является минимальным. При соединении тавровым способом в результате получается конструкция, имеющая вид перевернутой буквы «Т».
Достоинством метода является то, что с его помощью возможно соединение элементов, имеющих значительную разницу в ширине. Использование установки «лодочкой» делает процесс сварки более удобным и уменьшает вероятность появления дефектов. Обычно такое соединение осуществляется за один проход.
Угловое соединение обычно выполняется под прямым углом, но возможны и небольшие отклонения от этой величины. Более прочным соединение получается при проварке с двух сторон. Метод внахлест подходит для тонких деталей. При накладывании одной детали на другую проваривание осуществляется с двух сторон.
Важным моментом, как правильно класть сварочный шов, является удачный выбор скоса кромок. Имеются различные варианты. Кроме того, возможно соединение без скоса кромок, например, при способе внахлест.
Подготовка
Значительным по своей важности моментом, как сделать красивый шов при сварке, является правильное проведение подготовительных работ. Поскольку процесс сопровождается появление огня, необходимо вдумчиво подготовить рабочее место сварщика, выполняющего работу. Обеспечить его защитной одеждой и маской. Около места проведения работ не должны находиться легковоспламеняющиеся предметы и материалы.
Свариваемое изделие необходимо очистить от загрязнений, пыли, остатков на его поверхности пятен краски, жира и масла. Кроме механического воздействия допустимо применение растворителей или спирта.
Если используется сварочное оборудование, то следует предварительно проверить его работоспособность. Затем выбрать режим и выставить необходимые параметры. При неисправности прибора его эксплуатация строго запрещена.
Возбуждение дуги
Одним из основных моментов, как правильно варить сваркой швы, является грамотное возбуждение дуги. Следует выбрать один из известных способов. Первый из них заключается в том, что, держа электрод в руке, его кончиком прикоснуться к металлу и отвести быстро назад на расстояние 2-4 миллиметра. Промедление грозит прилипанием электрода к металлу. Результатом станет появление дуги. Если этого не произошло, следует повторить попытку.

Другой способ заключается в том, что быстрым движением провести электродом по поверхности металла и сразу приподнять его на несколько миллиметров. Одним из секретов, как правильно накладывать сварочный шов, является поддержание во все время процесса сварки короткой дуги. Это обеспечит плавность сваривания и получения качественного шва с хорошим внешним видом. Однако, при чересчур короткой дуге возможно прерывание процесса, что вызовет появление дефекта в виде кратера. Для продолжения работы кратер необходимо заварить.
Бесконтактный способ возбуждения дуги возможен при использовании осциллятора. Он служит дополнением к главному сварочному аппарату. Для возбуждения дуги электрод следует приблизить к металлической поверхности на расстояние порядка 5-ти миллиметров. Затем следует нажать соответствующую кнопку на осцилляторе и дождаться появления сварочной дуги.
Положение электрода
Знание, как класть сварочный шов, начинается с умения выбрать нужное положение электрода. Иначе, может произойти ситуация, при которой произойдет шлакование шва, что не пойдет на пользу его качеству.
Существует три варианта положения электрода при сварке. Первые два предполагают его наклон в разные стороны в одинаковых пределах, а третий происходит под прямым углом.

Способ «углом вперед» подразумевает движение вперед от сварщика. Он подходит для сваривания нетолстых металлов в вертикальном и горизонтальном положениях. При «угле назад» движение осуществляется по направлению к сварщику. Удобно применять на коротких дистанциях для сваривания стыковых и угловых швов. В труднодоступных местах используется положение угла 90 градусов. Это несколько сложнее, но решает вопрос со сваркой потолочного шва.
Движения электродом
Идеальный сварочный шов, вернее приближение к нему, возможен при удачном выборе способа движения электрода при сварке. Самые обычные движения — по оси электрода и вдоль оси шва. Но простое перемещение по заданному направлению не принесет желанного результата. При этом будет получен узкий нитевидный шов. Его можно использовать в качестве первого шва при многопроходной сварке.
Для получения нужного эффекта движения должны носить колебательный характер. Это обеспечит получение шва нужной ширины, хороший прогрев не только корня шва, но и его кромок.
Траектории, по которым происходит колебательное поперечное движение:
- зигзаг;
- петля;
- ломанная линия;
- елочка или треугольники;
- полумесяц;
- серп.
Все движения выполняют поперек направления сварного шва.

Ломанную линию используют, когда предстоит сварка металлических листов встык в нижнем положении. Полумесяц выбирают для стыковых и угловых швов. Перед сваркой елочкой необходимо предварительно сделать наплавку небольшой поверхности, на которой она будет держаться. Простая техника ведения электрода елочкой состоит в том, что, передвинув его в горизонтальном направлении, поместить затем чуть выше в середину шва.
Движения полумесяцем могут применяться при ТИГ сварке. При этом ширина шва будет большой, но ее можно контролировать при самом процессе сварки. Поперечные движения полумесяцем гарантируют хорошую проварку кромок деталей.
Применение петли обеспечивает красивые соединения при сварке тонких металлов. Цепочка петель должна быть непрерывной. Применение петлеобразных движений оправдано, когда необходимо хорошо прогреть края шва. Особенно это важно, когда происходит сварка деталей из высоколегированной стали. Амплитуду возвратно-поступательных движений выбирают в зависимости от необходимой ширины шва.
Выбор схемы движения для решения задачи, как сделать красивый сварочный шов, зависит от его положения в пространстве. Швы бывают горизонтальными и вертикальными. Горизонтальный шов, расположенный наверху, называется потолочным. Он является самым трудным для выполнения, поскольку сварщик должен долго находиться в неудобной позе. Горизонтальный шов можно выполнять двумя способами — движениями налево или направо.
При сварке в вертикальном направлении направление движения шва — снизу вверх. Создание вертикального шва является более трудным, чем горизонтального, поскольку происходит интенсивное стекание вниз расплавленного металла. Если вести движение сверху вниз, то капли металла при застывании образуют твердую преграду для продолжения шва. Сварку вертикального шва следует вести при короткой дуге.
Включения
Посторонними включениями называют полости внутри шва, заполненные шлаком, флюсом, оксидом, инородным металлом.

При попадании в сварочный шов частиц шлака образуется дефект, называемый шлаковыми включениями. Сварочный шов шлакуется при недостаточно хорошей зачистке кромок и сварочной проволоки от загрязнений и оксидов. К другим причинам, почему шлакуется сварочный шов, относятся: сварка длинной дугой, маленькое значение тока, слишком большая скорость процесса сварки. Если осуществляется многопроходный шов, то шлаки могут попадать внутрь при отсутствии зачистки предыдущих слоев.
Шлаковые сечения уменьшают площадь поперечного сечения шва, что приводит к уменьшению прочности.
Флюсовые включения возникают в результате того, что гранулы флюса не успели раствориться в жидком металле и не всплыли на его поверхность. Чтобы предотвратить эту ситуацию, необходимо использовать флюс высокого качества и предотвратить непреднамеренное попадание его в сварочную ванну. Инородные тела могут попасть в сварочную ванну случайно.
Выбор инвертора
Правильный сварной шов получится при выборе оборудования, подходящего для конкретных условий сварки. Сварочный инвертор — надежный компактный аппарат, отличающийся простотой применения. Характеристики позволяют генерировать ток разной величины, что делает возможным сварку деталей различной толщины и разные марки металлов. Существует автоматическая система отключения при перепадах напряжения сети, перегреве и слишком продолжительном времени работы.
Одной из важных характеристик при выборе инвертора является его мощность. В инструкции по эксплуатации указывается срок беспрерывной работы конкретной модели. Дополнительные опции делают работу с ним более удобной.
Возможные ошибки
Советы профессионалов помогут узнать, как получить надежные и красивые сварочные швы и как правильно их варить. К основным ошибкам, не позволяющим получить качественный шов, относятся:
- Слишком быстрое перемещение электрода. В результате шов получается неровным.
- Чрезмерно маленькая скорость ведения электрода. Образуются прожоги, которые являются серьезным дефектом и в ответственных конструкциях недопустимы.
- Неправильно выдержанный угол наклона электрода. Он должен находиться в пределах от 30 до 60 градусов. При выходе за эти значения нарушается ровность шва.
- Сваривание металлов разных марок, имеющих сильно отличающиеся характеристики, в частности, температуру плавления. Когда один металл уже расплавился, а второй еще только слабо нагрелся, то сваривание произойти не может. Появляются трещины, подлежащие ликвидации.
- Работа с влажными электродами. Перед началом сварки их необходимо просушить или даже прокалить. Влажность вызывает неравномерное горение дуги.
- Неправильно выбранные режим сварки, тип электрода, величина тока.
- Слишком большая или маленькая длина дуги.
- Использование сварочного оборудования с просроченным сроком поверки.
- Недостаточное прогревание кромок. Для этого необходимо подобрать поперечные колебательные движения, размах которых соответствует ширине шва.
- Большой зазор между деталями может вызвать усадочную раковину.
Красивые сварочные швы не могут быть получены при наличии в них пор. Существует много причин их появления в сварочном шве:
- недостаточная зачистка кромок, оставление на них грязи, ржавчины, окалин;
- большое содержание влаги на кромках и электроде;
- наличие в зоне сварки сквозняков;
- некачественные электроды;
- большая разница в химическом составе основного и присадочного материалов.
Со временем приходит опыт, как правильно вести сварочный шов. В этом заключается мастерство сварщика, профессия которого является востребованной и престижной.
Виды сварочных швов и техника их выполнения
Сварочный шов – неразъемное соединение, получаемое в результате сварки. Задача каждого сварщика – получение качественного сварного шва, которое гарантирует надежное соединение элементов. Для выполнения поставленной задачи нужно знать виды сварочных швов и техники их выполнения.
Основные виды сварочных швов
В первую очередь все швы делят по способу соединения деталей. По данному признаку выделяют следующие виды швов:
- стыковые – получаемые между заготовками, примыкающими торцевыми поверхностями друг к другу,
- нахлесточные – получаемые за счет наложения деталей друг на друга с частичным перекрытием,
- тавровые – получаемые за счет приваривания торцевой поверхности одной заготовки к плоскости другой заготовки,
- угловые – получаемые между заготовками, расположенными под углом друг к другу, шов получается в месте примыкания деталей,
- торцевые – получаемые за счет сваривания торцов заготовок.
Стыковые швы

Различают односторонние и двухсторонние швы. При односторонней сварке шов формируется только на одной стороне деталей. В случае двухстороннего шва сварка проводится на обеих сторонах заготовок.
В зависимости от толщины свариваемых деталей для стыковых швов по-разному готовят сварочные кромки. Соответственно этому различают формы:
- с отбортовкой – для деталей толщиной до 4мм,
- без скоса – для деталей толщиной до 8мм,
- с V-образным скосом – для деталей толщиной от 3 до 60мм,
- с X-образным скосом – для деталей толщиной от 8 до 120мм,
- с K-образным скосом – для деталей толщиной от 8 до 100мм,
- с криволинейным скосом – для деталей толщиной от 15 до 100мм.
Для тонких деталей возможна стыковая сварка без обработки кромок или с обработкой только на одной стороне.
Нахлесточные швы
Сварка швами внахлест всегда выполняется с двух сторон. Кромка каждой заготовки должна быть приварена к поверхности другой. Кромки подготавливаются без скоса. Угол наклона электрода при выполнении сварки должен быть в пределах 15 o -45 o . Если угол наклона будет выходить за эти пределы, то шов «заползет» на одну и сторон стыка.
Тавровые швы
Тавровые швы всегда двухсторонние. Форма подготовленных кромок возможна без скоса и с одним или двумя скосами одной кромки. Обрабатывается только привариваемый торец. Как правило, без скоса свариваются детали небольшой толщины – от 2 до 40мм. Для деталей толщиной от 8 до 100мм производится обработка кромки.
При сваривании тавровых швов важно знать их особенность: получаемые швы в итоге прочнее основного металла. Поэтому перед сварочными работами нужно проводить расчеты по получаемому сопротивлению материалов. Это необходимо, чтобы избежать неравномерной прочности деталей, разной стойкости к нагреву и охлаждению и другим скрытым дефектам.
Угловые швы
При работе с угловыми швами главной проблемой является стекание металла по углу или с вертикальной поверхности на горизонтальную. Поэтому важно контролировать ровное ведение электрода, соблюдая углы наклона. Так для сварки листов разной толщины нужно держать электрод под углом 60 o по отношению к более толстой заготовке. В результате основное тепло придется на более толстую деталь, а более тонкая не перегреется и не прогорит.
Угловые швы бывают односторонние и двухсторонние. Для двухстороннего шва сварка выполняется и на внутреннем, и на внешнем угле. Возможна сварка без обработки кромок или скосами. Скос может выполняться с одной или с двух сторон одной кромки. Вторая кромка при этом не обрабатывается.
Прочность угловых швов ниже прочности основного металла. Этот момент нужно учитывать при проектировании и проведении работ.
Торцевые швы
Торцевые швы отличаются высокой выносливостью к нагрузкам. Но при этом возможно попадание влаги или загрязнений между поверхностями деталей, что в будущем приведет к коррозии. Особенно это вероятно при наличии непроваров.
Другие критерии классификации сварных соединений
Кроме способа соединения деталей швы различаются по другим параметрам:
- по форме шва различают выпуклые и плоские швы,
- по протяженности бывают сплошные и прерывистые швы,
- по положению свариваемых поверхностей в пространстве бывают горизонтальные, вертикальные, потолочные и нижние швы и другие классификации.
Перед началом работ важно определить вид сварочного шва по всем параметрам. Это поможет подобрать оптимальную технику выполнения сварки в каждом конкретном случае. Например, сварка углового соединения в вертикальном положении потребует более тщательной подготовки, чем сварка стыкового шва в нижнем положении.