Сварка полуавтоматом — тренировочный день…
После изготовления тележки для сварочного аппарата: www.drive2.ru/l/9910027/ пришло время для освоения полуавтомата! Сосед по гаражу подогнал мне дверь и капот для тренировок, за что ему БОЛЬШОЕ спасибо =)
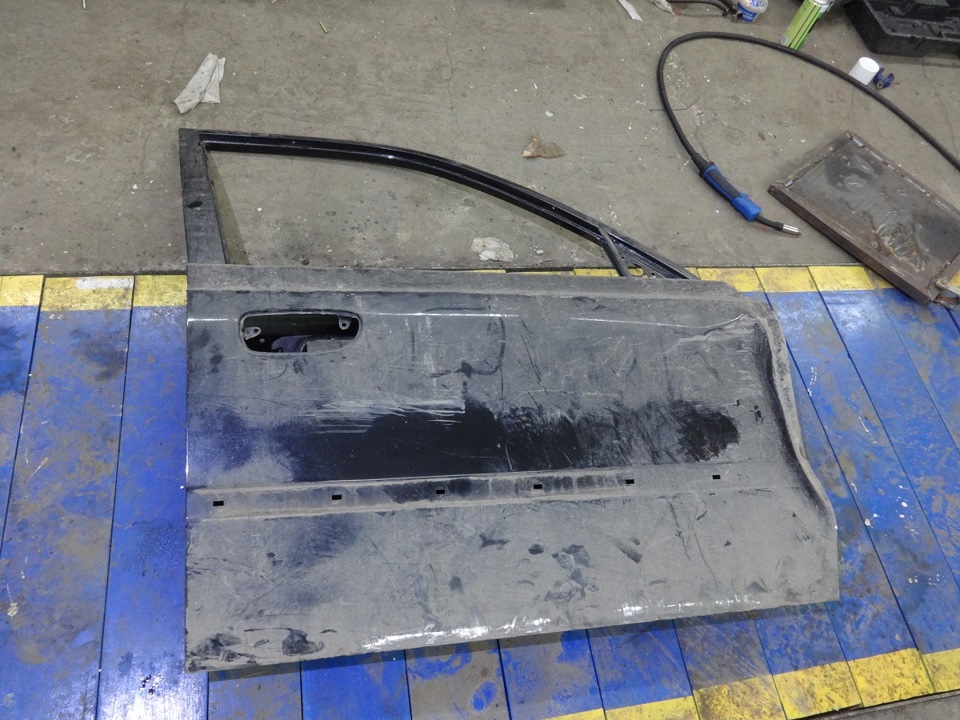
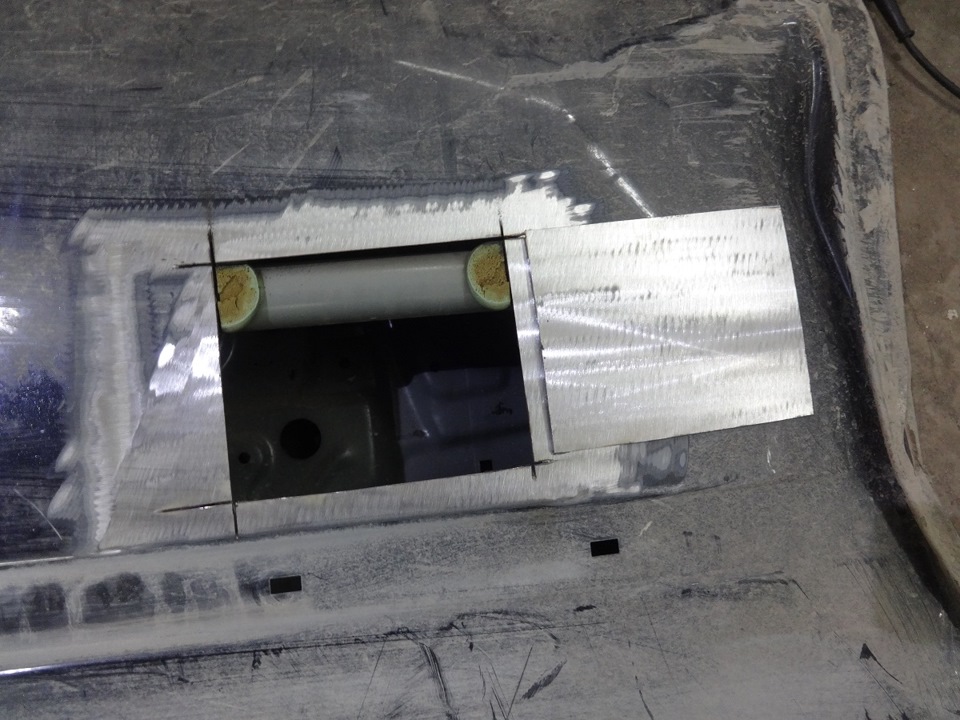
Зачистил кусок двери:

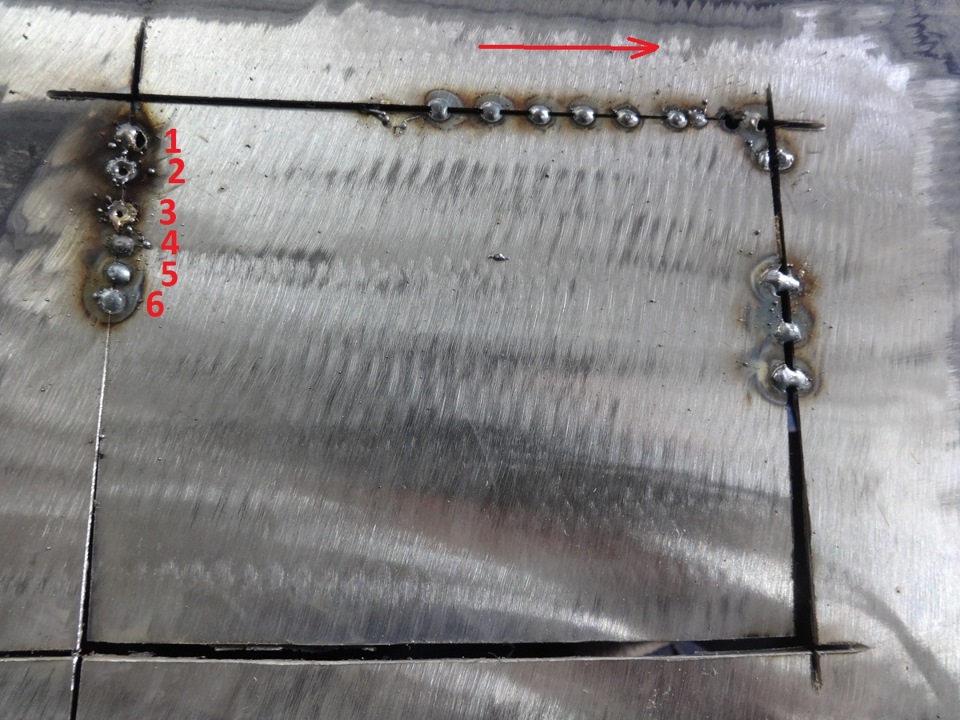
И начал сваривать…вот мои первые в жизни точки полуавтоматом! Понадобилось 6 точек чтобы подобрать нужную программу…далее по часовой стрелки учился соединять металл с большим зазором. Короче полуавтомат — сказка! Варить одно удовольствие и очень легко! По крайне мере мне, может потому что сварочник все делает за меня =) я лишь в нужное место точки ставлю))
Далее начал издеваться над тем же фрагментом…варил сплошником, чтобы понять как тянет металл…как он прожигается…
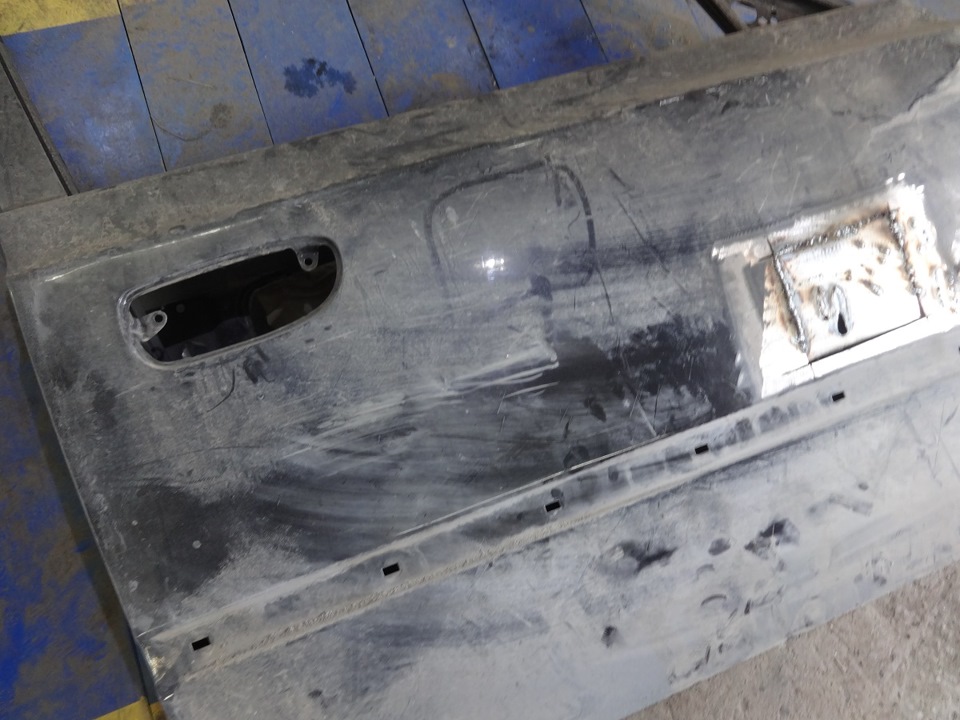
Короче понял что пора осваивать тюнинг))) решил заварить ручку))) из нижней части вырезал нужный фрагмент:

Из примера выше видно что чем ближе друг к другу металл (если варить встык), то тем качественней получаются точки, поэтому стараемся точно подогнать металл:
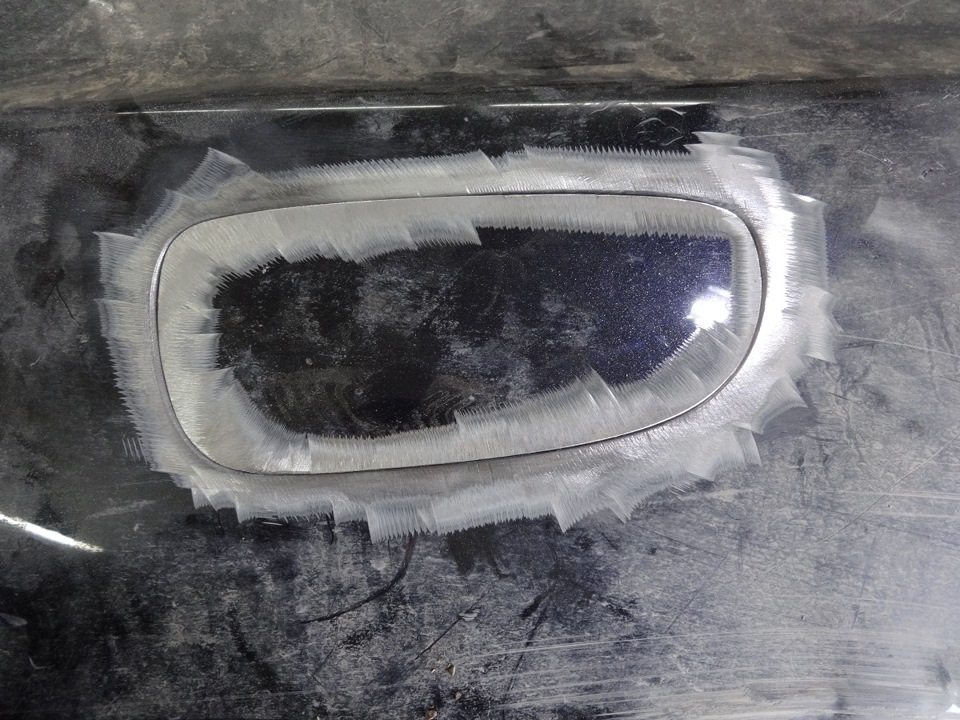

И начинаем точками обваривать по периметру, давая металлу остыть…сделал один прожег:
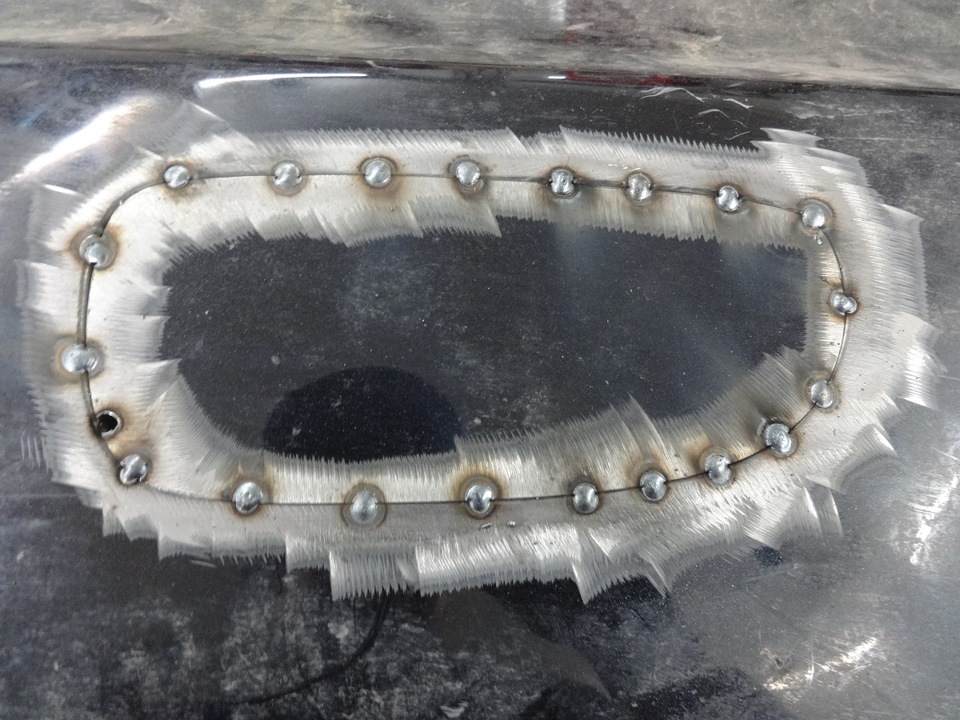
Его я с легкостью заварил и добавил еще точек…ой, еще один прожег =) походу метал в том месте тонкий или подходит не плотно…

И так точками все обвариваем:


И шлифуем…монолит! если бы двери не была битая, то плоскость получилась бы ровная, а так осталось несколько "шрамов":


Вот что получается с обратной стороны:

Далее тренировка варки внахлест, заплавляя отверстия. Для этого вырезал 2 куска (один поменьше, другой побольше)

В большом куске дыроколом сделал отверстия:

И начал заплавлять…

И еще чуток потренировался:
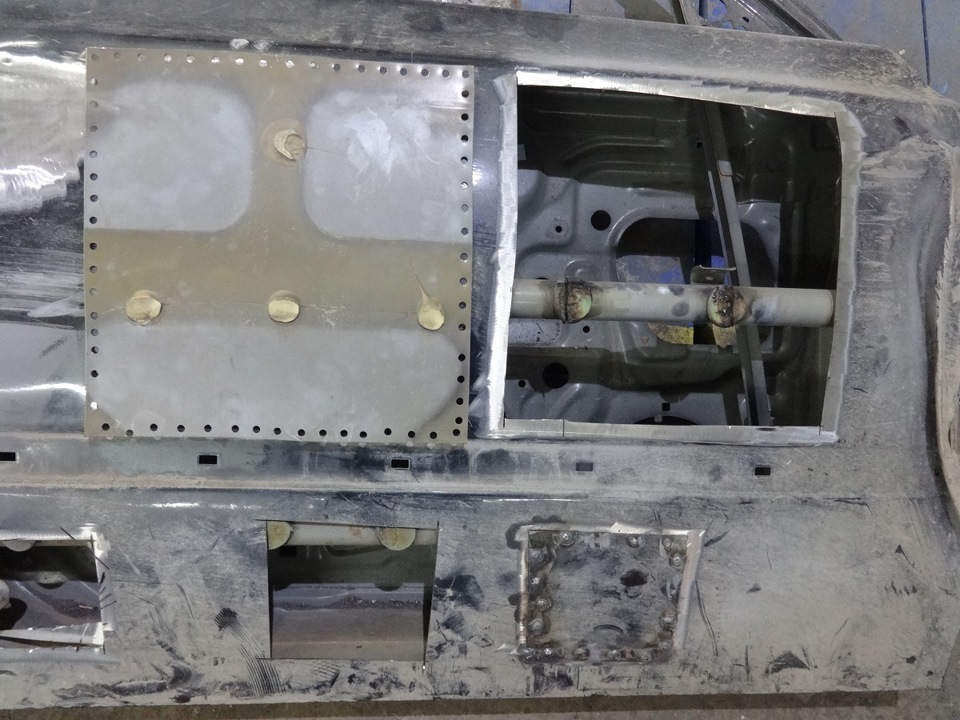

Вот так и закончился тренировочний день. Хотя день — сильно сказано…на все про все у меня ушло часа 2)) Как оказалось, в сварке полуавтоматом нет ни чего сложного, т.ч. кузов на 245 буду переваривать сам 😉
Как правильно варить полуавтоматом: инструкция для начинающих сварщиков
Как правильно варить полуавтоматом – вопрос, который задают не только новички, но и мастера-самоучки с большим опытом, ведь ошибиться во время работы и привыкнуть так делать, не значит выполнять это правильно.
Существуют определенные правила сварки полуавтоматом. Различаются условия, используемые устройства, металл, тип соединения и т. д. Все эти нюансы необходимо учитывать, чтобы научиться варить полуавтоматом правильно. Из нашего материала вы узнаете, как настроить оборудование и применять правила.
Полуавтомат: как правильно варить и настроить

Производители полуавтоматического оборудования для сварных работ стремятся к тому, чтобы процесс соединения деталей стал проще, эффективнее и качественнее. Правильный выбор расходных материалов и различные режимы сварки существенно облегчают обработку деталей. При подборе расходников необходимо ориентироваться на марку и толщину металла заготовок.
В таблице можно ознакомиться с параметрами скорости подачи проволоки и величины тока в зависимости от вида присадки.
В первую очередь, для того чтобы правильно варить полуавтоматом в защитной газовой среде, необходимо укомплектовать рабочее место. Для сварных работ требуется следующее оборудование:
- газовый баллон с редуктором;
- аппаратура для измерения расхода газа и его регулирования;
- подогреватель газа.
Качественное сварочное соединение невозможно получить без предварительной точной настройки полуавтоматического сварочного оборудования.
Прежде чем приступить к работе по соединению деталей, следует определиться:
- со скоростью подачи присадочной проволоки;
- с силой тока;
- с оптимальным давлением защитного газа.
В комплекте с полуавтоматическим оборудованием идет техническая документация, в которой указаны основные параметры сварки и особенности их регулировки. Исходя из приведенных в таблицах данных сварщик выбирает параметры, оптимальные для работы с определенными материалами.
Правильность настройки полуавтомата можно проверить на ненужных заготовках с аналогичными параметрами. Ровный гладкий шов, отсутствие потеков и прерываний свидетельствуют о том, что полуавтоматическое оборудование настроено правильно. Давление защитного газа должно составлять от 1 до 2 атмосфер.
Рекомендуем статьи по металлообработке
Чтобы правильно варить полуавтоматом швы, необходимо подготовить оборудование к сварке. Подготовительные работы заключаются в следующем:
- Выбор подходящей присадочной проволоки. В основном, диаметр присадок варьируется от 3 до 6 мм. Для того чтобы правильно варить полуавтоматом проволоку, лучше всего использовать диаметр 4 мм.
- Протягивание проволоки до горелки, регулировка степени ее прижатия.
- Подготовка инертного газа. Чаще всего сварочные работы выполняются в защитной аргоновой или углекислой среде. Достоинства аргона заключаются в образовании и поддержании стабильной электрической дуги, минимальном количестве металлических брызг. Преимуществами углекислого газа являются низкая стоимость, качественная сварка стальных заготовок.
- Подключение газового баллона.
Настраивая оборудование, необходимо соблюдать ряд правил, обеспечивающих формирование качественного и ровного сварного соединения. Эти правила заключаются в:
- поддержании равномерной и стабильной электрическая дуга;
- тщательном очищении заготовки от шлаков, жировых отложений, краски, ржавчины и пр.;
- выборе подходящей скорости подачи присадки.
Нужные параметры сварки указываются в технической документации к полуавтомату. Заводские настройки не всегда подходят для работы с определенными типами заготовок. На них можно ориентироваться, подбирая оптимальные установки.
На выбор подходящих параметров влияют множество факторов, в том числе:
- режим работы полуавтоматического оборудования;
- качество энергоснабжения;
- состав заготовок;
- температура воздуха;
- используемая присадочная проволока (состав, диаметр);
- расположение стыков по отношению друг к другу;
- используемый инертный газ.
Сварка полуавтоматом в защитной среде
Если правильно варить полуавтоматом, то можно соединять оцинкованные или проржавевшие заготовки. В этом случае для получения качественного равномерного шва используется алюминиевая или медная присадочная проволока.
Перед тем как варить заготовки полуавтоматом в газовой среде или с использованием флюса, необходимо:
- очистить стыки от загрязнений, ржавчины и т. п., обезжирить их растворителем;
- проверить работу газовой аппаратуры;
- сварить небольшой участок стыка, при необходимо скорректировать настройки оборудования;
- подобрать оптимально подходящее напряжение и силу тока.
Проще всего правильно варить полуавтоматом в защитной среде инертных газов (аргона, гелия, азота, углекислого газа). Используемый газ не влияет на выбранную технику сварки. Чаще всего применяют углекислый газ, поскольку он отличается хорошими защитными свойствами и достаточно низкой стоимостью.
Сварка металлических заготовок полуавтоматом в среде защитных газов обладает следующими преимуществами:
- неизменным внешним видом готовой конструкции;
- возможностью обработки труднодоступных участков заготовок;
- тонким и прочным сварным швом;
- минимальным количеством отходов;
- высокой скоростью выполнения работы.
На качество сварного шва влияют правильное расстояние между свариваемыми деталями, подача присадки вдоль соединения, соблюдение технологии работы.
Советы по правильной сварке полуавтоматом без газа
Правильно варить полуавтоматом необязательно в среде защитных газов.
Контролировать качество работ и минимизировать образование окислов можно и другим способом – за счет использования флюсовой (порошковой) присадочной проволоки. Под воздействием высокой температуры порошок, покрывающий присадку, сгорает, образуя газовую среду и обеспечивая получение качественного сварного шва.

Сварка полуавтоматическим оборудованием без применения инертного газа выполняется в несколько этапов:
- выбор подходящей присадки с флюсом;
- настройка параметров подачи проволоки;
- закладка флюса внутрь воронки;
- открытие защитной заслонки, пропускающей флюс в сварочную зону;
- запуск аппарата;
- активация электрической дуги;
- непосредственное соединение заготовок.
Правильно варить полуавтоматом можно детали, изготовленные из разных металлов, включая алюминиевые заготовки с нестандартными свойствами. Алюминий и его сплавы свариваются в защитной аргоновой среде, предотвращающей образование оксидной пленки на поверхности деталей.
Рекомендации по сварке полуавтоматом потолочного шва
Меняя настройки полуавтоматического оборудования для сварных работ, можно добиться разных типов шва.

В зависимости от внешнего вида сварные соединения делятся на:
- тавровые;
- стыковые;
- угловые;
- нахлестовые.
В зависимости от пространственного положения сварные швы бывают:
- нижними;
- потолочными;
- горизонтальными;
- вертикальными.
Потолочный шов формируется в два этапа:
- Сваривается основание. Чтобы правильно варить полуавтоматом основание, используют трехмиллиметровые электроды, обработка проводится при небольшой силе тока.
- Затем создается финальный шов.
Для формирования финального шва можно использовать различные техники:
- Точечная сварка заготовок короткими прерывистыми швами. В этом случае сводится к минимуму риск попадания капель раскаленного металла на сварщика. В начале и в конце соединения детали провариваются дополнительно.
- Активация минимальной дуги. В таком случае шов остывает сразу же, как только дуга прерывается.
Нижнее соединение применяется для совмещения большей части промышленных сварных конструкций. Формирование шва возможно как ручным, так и полуавтоматическим оборудованием. Равномерное распределение наплыва обеспечивает получение качественного сварного шва.
Правильная сварка полуавтоматом угловых соединений
Угловые соединения можно формировать с помощью различных режимов полуавтоматической сварки. Сами заготовки могут по-разному располагаться относительно друг друга:
- При перпендикулярном расположении возможен только внутренний шов. При работе с трубами формируется концентрическое соединение по окружности.
- При угле между заготовками до 60° получаются наиболее качественные швы, так как детали обрабатываются со всех сторон.
Листовые металлы и трубы соединяют стыковым швом, который может быть односторонним, односторонним с обработкой, двухсторонним. При работе с металлами толщиной до 4 мм используется односторонняя сварка, для более толстых заготовок подходит только двусторонняя.

Односторонняя сварка требует тщательной предварительной подготовки детали.
Качественный шов не получится без основательной обработки кромок напильником или болгаркой. При разделке инструмент располагается под углом около 45° к краю заготовки.
Соединение внахлест подходит для конструкций, требующих высокого сопротивления шва к разрывам. Швы прокладываются с обеих сторон соединяемых поверхностей, чтобы не допустить скопления влаги в области сварки. Тавровое соединение используют, чтобы приварить основание металлической конструкции.
Как правильно варить вертикальный шов полуавтоматом
Чтобы правильно варить полуавтоматом вертикальные швы, необходимо помнить об особенностях этой технологии:
- Для предотвращения стекания капель расплавленного металла на пол необходимо следить за тем, чтобы его остывание происходило быстрее, чем при формировании горизонтальных швов. Для уменьшения размера капель следует использовать сварочную дугу меньшего размера.
- Получить качественный ровный шов можно, передвигая горелку в процессе работы снизу вверх.

Если же необходимо двигаться во время сварки сверху вниз, то важно следовать определенным правилам, обеспечивающим лучшее качество сварного соединения:
- Обработка выполняется как можно более короткой электрической дугой. Это необходимо для того, чтобы свести к минимуму количество брызг и объем расплавленного металла.
- В начале работы электрод располагается перпендикулярно к обрабатываемой поверхности.
- В дальнейшем угол между деталью и электродом должен быть острым.
Впрочем, идеальное соединение при работе сверху вниз не получится, характеристики шва будут посредственными. Поэтому пользоваться этим вариантом следует, когда другие невозможны.
Итак, как правильно варить полуавтоматом, чтобы получить качественное соединение?
Ниже перечислены основные техники создания сварных швов:
- Треугольник – подходит для работы с заготовками толщиной не более 2 мм. При движении электрода снизу вверх жидкий металл повторно покрывает уже застывший. Из-за быстрого застывания наплава он не стекает на пол. Название «треугольник» обусловлено формой образуемого на поверхности соединения шлака.
- Елочка – вариант сварки стыков глубиной до 2-3 мм. Электрод помещается у кромки детали, расплавляет ее, после чего двигается в глубину стыкового соединения.
- Лестница. Этим способом сваривают заготовки с большим зазором между ними. Перемещение электрода от кромки к кромке выполняется по зигзагообразной траектории.
Горизонтальный шов полуавтоматом

Если правильно варить полуавтоматом, можно получить качественный шов независимо от того, в каком направлении перемещался электрод. Главное, следовать нескольким правилам:
- сила тяжести расплава и сила горения дуги должны быть уравновешены;
- электрод необходимо перемещать вдоль кромки соединения с подходящей скоростью;
- непрерывность сварки обеспечивает контроль над расплавом.
Не всегда получается сформировать качественный шов за один проход.
В этом случае дугу можно время от времени гасить. Если толщина заготовок не превышает 4 мм, подойдут различные сварные рисунки. И, конечно, существенное значение имеет опыт сварщика.
Формирование горизонтального шва выполняется в четыре этапа:
- С помощью короткой электродуги и максимальной силы тока создается корневой валик. При этом электрод располагается под углом 80° к поверхности детали.
- Полуавтоматическое оборудование переводится на среднюю силу току, после чего электродом максимально большого диаметра по технологии углом вперед формируется вторичный валик.
- Если необходимо, создается третий валик по одному из двух способов. Если вторичный валик имеет большую площадь, то третий формируется по центру, если нет, то формирование происходит в два подхода.
- Проверяется качество полученного соединения.
Большинство дефектов, образующихся в процессе сварки, можно обнаружить в верхней части шва. Следовательно, данный этап нуждается в особенно пристальном внимании.
Правила сварки полуавтоматом тонкого и толстого металла
1. Сварка тонкого металла полуавтоматом.

На выбор одного из двух способов сварки листовых заготовок влияет тип металла:
- для обычных листовых деталей походит любой способ;
- для тонких заклепочных заготовок используется соединение внахлест, при котором сварка выполняется через предварительно подготовленные отверстия в верхней детали.
Чтобы правильно варить полуавтоматом, необходимо учитывать следующие нюансы:
- снижение скорости подачи присадки и силы тока до минимума обеспечит лучшее качество соединения;
- во избежание прожога или наплыва металла нельзя задерживать электродугу на одном месте;
- начинать варить следует от центра нижней заготовки, тогда не будет риска залить расплавленным металлом подготовленные отверстия.
Если герметичность не является важным параметром будущей конструкции, используют точечное соединение, располагая сварные участки на расстоянии от 1 до 5 см.
2. Сварка толстого металла полуавтоматом.
Чтобы правильно варить полуавтоматом заготовки толщиной свыше 4 мм, их необходимо предварительно подготовить: снять фаски с обеих кромок. В этом случае шов получится ровным и прочным.

Обрабатывая толстые детали, необходимо совершать горелкой колебательные движения, прогревая максимально возможную часть кромок. В технической документации к полуавтоматам производитель указывает справочную информацию, включая таблицы, в которых перечислены параметры для работы с толстостенными металлами.
Ниже перечислены основные правила, как правильно варить полуавтоматом толстостенные заготовки:
- необходимо следить за тем, чтобы зазор между кромками был не более 2 мм;
- важным требованием является соответствие ширины сварного шва толщине металла;
- при выборе расходных материалов следует ориентироваться на рекомендации производителя оборудования.
При работе с деталями толщиной более 5 мм для формирования качественного шва необходимо выполнить несколько подходов:
- Сварить центральную часть соединения.
- Проварить заготовку сверху и снизу.
Правильно варить полуавтоматом необходимо на открытом воздухе или в помещении, оборудованном качественной вытяжной вентиляцией.
Сварка полуавтоматом для начинающих – инструкция с газом и без газа
Инструкция, как правильно варить полуавтоматом новичку
Cварочный полуавтомат: об оборудовании и принципе его действия
Данное оборудование применяется для выполнения дуговой сварки с помощью плавящего электрода в защитной среде. В профессиональных кругах при работе с газом «ходит» также наименование этого процесса такое, как: сварка MIG/MAG, что в расшифровке Metal Inert Gas/ Metal Active Gas. А принцип действия тот же – полуавтоматическая сварка при помощи электродной проволоки.
В полуавтоматах в качестве электрода применяется тонкий пруток, изготовленный из стали или алюминия. Сварочный станок в автоматическом режиме подает проволоку к точке соединения, т.е. в рабочую зону. Сварщик в ручном режиме задает и контролирует скорость выполнения сварки.
Данный технологический процесс имеет ряд неоспоримых преимуществ:
- обеспечивается рост производительности труда;
- качество сварочного шва значительно выше, чем у аналогов;
- увеличиваются защитные свойства шва от ржавчины и прочих негативных последствий дальнейшего воздействия окружающей среды.
К тому же способ полуавтоматической сварки предоставил возможность производить «ювелирную» работу, а именно обеспечивать соединение очень тонких металлов.
Принцип действия
Функционирование аппаратов полуавтоматов – процесс несложный. Есть мнение, что именно простота и обеспечивает надежность результата. Как мы уже упоминали ранее, процесс полуавтоматической сварки осуществляется посредством работы электрической дуги. Она защищена газом, который образуется между рабочей поверхностью и электродом.
Металлический пруток автоматически подается к месту соединения при условии, если оператор нажимает на курок запуска. Сварщик контролирует не только скорость подачи электрода, но и напряжение сварки и количество газа, которое устанавливается заранее.
Процесс считается полуавтоматическим, т.к. часть работы все-таки выполняется в ручном режиме. Сварочная проволока подается автоматизировано, а специалист вручную манипулирует процессами и сварочной горелкой.
Важно знать, что MIG/MAG-сварка требует предварительной подготовки. В нее обязательно включена настройка самого аппарата для сварки и обработка поверхности. В процессе полуавтоматической сварки очень важное значение имеет чистота металла. Поэтому его следует хорошо очистить перед началом работы. При других видах сварочных работ тщательная предварительная настройка оборудования не так критична, а вот подготовка металла в большинстве случаев также необходима.
Специалист, работающий с оборудованием, должен понимать насколько возможен выступ электрода. Расстояние от конца проволоки должно быть задано в определенном значении, так как слишком длинная проволока не позволит нормально действовать защитному газу. Данный параметр мы раскроем более детально в нашей статье далее.
Комплектация сварочного полуавтомата
На изображении выше продемонстрирована схема сварочного инверторного полуавтомата. В составе:
- роль источника сварочного тока выполняет выпрямитель или инвертор;
- механизм, с помощью которого подается электрод;
- непосредственно сама сварочная горелка;
- комплект кабельных устройств, которые требуются для подключения аппарата к электросети;
- комплект сварочных кабелей, в который в обязательно порядке входит:
- кабель с держателем;
- кабель с зажимом «крокодил». Он применяется для соединения второго полюса источника сварочного тока с изделием, на котором происходит сваривание;
- рукав, который служит для присоединения к источнику защитного газа;
- баллон, наполненный защитным газом. В качестве него может использоваться углекислый газ, гелий или аргон;
- терминал для управления сварочником, который, как правило, оснащен пускорегулирующей и контрольной аппаратурой.
Подробнее о технологии сварки полуавтоматом
Существует два основных технологических процесса работы при полуавтоматической сварке: с газом и без него, но с использование специальной проволоки. Далее рассмотрим каждый из способов более детально.
Сварка в газовой среде
В данном случае скрепление металлических заготовок допускает применение нескольких типов газа или газовой смеси, например, гелий или углекислый газ. Такое решение обусловлено невысокой стоимостью материалов и их экономичным расходом.
Применение газовой смеси обеспечивает снижение окисления металла. Таким образом, шов получается более прочным и долговечным.
Специалисты знают, что при сваривании с применением углекислоты необходима тщательная предварительная подготовка поверхности. В нее входит очищение от финишного покрытия (например, от краски), зачистка от коррозии и смывание грязи и пыли. Значительно ускоряет процесс очистки применение металлической щетки или шлифовальной машины.
В процессе полуавтоматической сварки с применением газа допускается работа по одной из трех технологий:
- непрерывная обработка: место установки электрода или горелки – начало шва, далее аппарат с заданной скоростью и без прерывания сваривает весь шов до конца;
- точечная сварка: в этом случае элементы соединяются не путем сплошного сшивания, а через пунктирную линию;
- короткое замыкание: данный способ применяется с целью соединения деталей из тонкого металла. Плавка материала происходит за счет появления импульсов, подаваемых от замыкания в агрегате. Расплавленный металл образует соединительную каплю, с помощью которой и создается будущий шов.
Сварщик при работе данным способом устанавливает функцию переменного тока. Агрегат настраивается в зависимости от вида и толщины металла. Познакомиться с параметрами необходимых настроек с учетом всех требований вы сможете перед началом работы в технической документации или справочной информации на нашем сайте.
Расход газа в данном случае напрямую зависит от выбранного вами режима сварки. Стоит учитывать, что проволока при этом расплавляется с одинаковой скоростью. После предварительной подготовки деталей, сварщик запускает подачу газа, что активирует сварочную дугу. С этой целью проводят электродом по детали и нажимают кнопку запуска.
Специалисты знают, что на качество шва оказывают влияние несколько нюансов:
- Расстояние от электрода до рабочей поверхности.
- Зазор между краями деталей.
- Применение подложки.
Профессионал понимает, что от расстояния между проволокой и деталью напрямую зависит качество результата. Оно не должно быть, как слишком маленьким, так и слишком большим. Не рекомендуется очень близко устанавливать электрод еще и потому, что это затруднит вам обзор самого шва, а, следовательно, и работу с ним.
Второй важный фактор влияния на качество шва, который отмечен специалистами – зазор между краями деталей. В этом случае важно оценивать толщину металла. Например, профессионалы рекомендуют оставлять расстояние в 1 мм, если толщина листа меньше 1 см. При больших значения величина зазора составляет порядка десяти процентов.
Третий значимый момент – необходимость применения подложки. Специалисты рекомендуют ее использовать, т.к. она препятствует вытеканию расплава из шва.
Пайка алюминия
Алюминий считается одним из самых «привередливых» в вопросах сварки соединений. Однако полуавтомат позволяет сваривать различные металлы, в том числе и его.
Специалисты понимают, что в данном процессе есть свои тонкости, которые связаны со структурой металла. Новичку перед началом работы также рекомендуем с ними ознакомиться. Поверхность покрыта тонким слоем окисла, который может плавиться только под воздействием более высоких температур.
Именно поэтому при пайке алюминия необходимо использовать вспомогательный газ. Зачатую в данном случае применяется аргон. С его помощью алюминий сразу расплавляется. Поэтому в процессе рекомендуется использовать подложку, ее устанавливают вниз под деталь.
Соединение заготовок происходит под воздействием постоянного тока с использованием плавких электродов. На металл ставится отрицательный заряд, на дугу – положительный. Таким образом, верхний слой расплавляется быстрее. Допускается предварительная очистка поверхности от оксидной пленки. Детали можно устанавливать практически в любой пространственной позиции.
Сварка с применением проволоки
При данном способе сварки возможно, как использование газа, так и работа без него. Наиболее распространенный способ – с использование флюса. Применение такого метода обосновано в условиях производства и на крупных промышленных предприятиях.
Следует брать в расчет высокую стоимость материала. Он представляет собой порошок, который расположен в сердцевине сварочной проволоки. В результате плавления состава образуется газ, который защищает шов от окисления. Дополнительной подачи вещества не требуется.
Начинающим специалистам, работающим с данным способом сварки полуавтоматом следует знать некоторые особенности:
- возможность работать практически во всех условиях. Единственное, что необходимо знать – качество шва ухудшается при воздействии ветра (если процесс происходит на открытом воздухе) или при сквозняке (если работа ведется в помещении);
- данный способ не рекомендуется применять для обработки деталей из низкоуглеродистой стали или тонкого металла. В этом случае шов может деформироваться или потрескаться;
- с целью увеличения температуры сварочной дуги зачастую применяют обратную полярность.
Необходимое оснащение для полуавтоматической сварки
Разобраться в данном вопросе нам поможет схема сварочного поста механизированной сварки MIG/MAG. Она отражена на изображении ниже, предлагаем рассмотреть ее более детально.
Новичку мы рекомендуем изучить схему более детально. Это поможет получить наиболее полное понимание необходимых составляющих для работы сварочным полуавтоматом.
Первое – это, конечно же, сам агрегат, который состоит из инверторного источника питания. Следующими важными частями являются: подающее устройство, сварочная горелка, газовое оборудование. В некоторых случаях используется система охлаждения горелки. Иногда бывает, что подающее устройство для сварки полуавтоматическим способом установлено в одном корпусе и совмещено с источником питания. Также встречается ситуация, когда оно представляет собой отдельную надстройку, которая подключается к инвертору.
Размер шланга при полуавтоматической сварке зачастую варьируется в пределах от одного до трех метров. Чаще всего его длина зависит от расстояния между газовыми баллонами. Если баллон в единичном экземпляре, то длина шланга может не превышать 1,5 метра. Если больше, то размер определяется исходя из рекомендаций. Подключение шланга осуществляется непосредственно к редуктору.
Редуктор
Данное устройство представляет собой деталь, целью которой является регулировка (зачастую снижение) давления газа.
Современные редукторы чаще всего оснащаются ротаметрами и устройствами для подогрева газа. Устройство, оснащенное подогревом для полуавтоматической сварки, позволяет проводить работы даже поздней осенью, зимой и ранней весной, т.е. в те периоды, когда температура воздуха ниже допустимой для других видов оборудования. Данная возможность обеспечена путем подогрева углекислого газа, что повышает его испаряемость и защитные свойства.
Осушитель
Допускается применение осушителей, как высокого, так и низкого давления. Работать без него сложно, т.к. он предназначен для поглощения влаги из углекислоты. Если отказаться от применения осушителя существует риск попадания в сварной шов влаги, что в результате приведет к образованию пор.
Осушители высокого и низкого давления отличает место их установки. Оборудование можно поставить, как до редуктора, так и после него. Осушитель высокого давления устанавливают после редуктора, а низкого давления – перед ним.
Отличие в оборудовании между тем, которое используется для полуавтоматической сварки в инертных газах и тем, которое применяется в среде активных газов, отсутствует. Различается только применяемый газ, а также цвет баллона, который зависит от содержимого.
Количество расходуемого газа определяется ротаметром. Скорость расхода – в минуту.
Теперь рассмотрим процесс смеси газов. В данном вопросе отличия более значимые. Ниже приведены схемы постов для сварки в углекислом газе с системой водяного охлаждения и сварки в газовой смеси.
На последней схеме представлено два баллона. На самом деле их может быть и больше. Например, три для смеси газов Ar+CO2+O2. Также присутствует газовый смеситель. Отличий в остальном применяемом оборудовании нет.
Схема механизированной сварки смесью газов
На данном изображении показан процесс сварки без водяного охлаждения. Зачастую применение водяного охлаждения обосновано на аппаратах высокой мощности, с большими токами и ПВ в пределах от девяносто до девяносто пяти процентов.
Подбор материалов
Зачастую сварочный процесс с использованием полуавтоматического оборудования предполагает подачу газа, имеющего незначительное избыточное давление. В большинстве случаев, с этой целью применяется именно аргон.
В качестве электропроводящего источника обычно используется проволока малого сечения, которая в свою очередь намотана на внутреннюю катушку в виде барабана. При сварке черного металла зачастую подача газа не осуществляется. Однако в данном случае, возрастают требования к используемым электродам.
При их подборе руководствуются прежде всего:
- типом основного обрабатываемого материала;
- толщиной соединяемых изделий;
- необходимостью (или ее отсутствием) подачи газа;
- мощностью применяемого для сварки аппарата.
Сварка заготовок из низкоуглеродистой стали предполагает необходимость использования проволоки из аналогичного материала. В ее состав помимо этого должно входить небольшое количество кремния. Зачастую специалисты используют сплошную присадку с медным внешним слоем. В данном процессе применять изолирующий газ не обязательно.
Соединение заготовок из легированного, нержавеющего или особо прочного металла осуществляется путем использования присадок с максимально близкой к этим материалам концентрацией. Весь процесс в обязательном порядке выполняется в защитной атмосфере.
Полуавтоматическая сварка алюминия допускается только с применением аргона. Использование любых других примесей приведет к разрушению самого материала во всем обрабатываемом объеме. Обусловлено это составом, ведь алюминий – чрезмерно активный металл. Сварочные материалы рекомендовано подбирать с учетом сплошности сечения.
Важно правильно хранить все, используемые в сварке, материалы. Мы рекомендуем отводить для этой цели только абсолютно герметичные упаковки. Раскрытие их допускается только непосредственно перед началом работы. После подготовки оборудования медлить со стартом сварочного процесса мы не рекомендуем.
Медь и ее сплавы необходимо сваривать по той же технологии, что и алюминий – с применением аргона. В процессе используются проволочные присадки, которые делятся на несколько типов:
- чистый (присутствует легирование в небольшой степени);
- бронза;
- отливки и металлопрокат.
Черный металл, никель и чугунные сплавы рекомендуют варить с применением порошковой рутиловой проволоки. В ее составе обязательно должно присутствовать повышенное содержание никеля. Подбор конкретных значений входит в обязанность исполнителя. Если вы новичок, и не обладаете достаточными знаниями в данном вопросе, то лучше проконсультироваться со специалистами.
Если необходимо сварить разные металлы, то зачастую используют наплавочные сварочные материалы. В полупрофессиональных аппаратах, предназначенных для полуавтоматической сварки, преимущественно применяется проволока с сечением от 0,3 мм до 2 мм.
Специалисты с большим опытом работы нередко в различных операциях применяют присадки одного сечения. Однако, если у вас отсутствует серьезная подготовка в данном вопросе, то мы рекомендуем воспользоваться таблицей, которая составлена производителем. Зачастую она входит в комплект документации к оборудованию.
С задачей сваривания конструкционных сталей общих марок (без усиленного легирования) справляются с использованием омедненных присадок. Также допускается их применение для наплавки. Присадки такого вида относят к доступным по стоимости и при этом обладающим стабильным составом. Важно учитывать, что медные пары могут быть опасны для человеческого здоровья. Что в свою очередь усложняет обустройство рабочего места, требуется усиливать защитные меры.
Электроды порошкового типа также применяются довольно широко. Преимущество их использования заключается в том, что есть возможность обходиться без громоздких газовых баллонов, шлангов и прочего дополнительного оснащения.
Аналог таких электродов – тонкостенная металлическая трубка. Порошок располагается в ее внутренней полости, что позволяет повысить жесткость изделия. Существует метод, когда ее делят на несколько более мелких трубочек. Допустимая толщина такой проволоки от 0,9 мм до 1,5 мм.
Проволока делится на несколько типов, которые зависят от химического состава порошка. Выделяют:
- рутиловый состав,
- флюоритный,
- карбонатно-флюоритный,
- рутил-флюоритный,
- и рутил-органический.
Технологически в данном процесс сложности отсутствуют. Во время нагрева порошковый флюс начинает испаряться. В результате при помощи выделяющихся паров формируется атмосфера, содержащая газовые пузырьки. Их значимость заключается в том, что они могут надежно защищать поверхность от контакта с воздушной средой. Результат зачастую получается не хуже, чем при сварке с аргоном или углекислотой.
Порошковая проволока успешно защищает даже при сильном ветре. Однако у нее есть и свои недостатки. В первую очередь, это довольно высокая стоимость. Во вторую – повышенная хрупкость изделия.
Следующий материал, который мы хотели бы рассмотреть – это гибкие нержавеющие электроды. Они также могут применяться при полуавтоматической сварке. Изготавливают такие электроды из стальных сплавов с повышенной степенью легирования. Способ их получения – холодная вытяжка. Наиболее значимые характеристики электродных инструментов такого типа:
- тугоплавкость,
- длительное сохранение своих практических свойств,
- устойчивость к воздействию агрессивных веществ,
- неподверженность коррозии,
- обеспечение высокого качества сварочного шва,
- высокая стоимость.
Выбор газовой смеси
Необходимую для применения газовую смесь определяют требования качества исполнения и свойства материала заготовки. Возможные варианты:
— СО2 – прекрасно справляется с задачами предохранения сварочной ванны конструкционных сталей, обеспечивает глубокий проплав. Однако к числу основных недостатков можно отнести: появление «брызг» и грубоватость сварного шва. В связи с этим он не походит для работы с тонкими металлами.
— С25 (75% Ar; 25% CO2) – представляет собой смесь аргона и углекислоты в указанных пропорциях. Сочетание создает равномерный шов, в котором минимизирован эффект «разбрызгивания». Является одним из лучших вариантов для сварки конструкций, изготовленных из тонколистового металла.
— 98% Ar; 2% CO2 – такая композиция зачастую отлично применима для соединения нержавеющих деталей.
— Аргон в чистом виде используется для сварки алюминия.
Скорость потока газа
Данный показатель имеет большую значимость, он обеспечивает качество сварки. Интенсивность газового потока во время сварочных работ следует подбирать с учетом скорости подачи проволоки.
Слишком медленный поток не сможет обеспечить должную защиту металла от окисления, а при чрезмерно высокой скорости будут появляться «завихрения», которые также помешают защите. Результатом некорректно подобранной скорости подачи газа будет образование пористости шва.
Опытные специалисты делают поток равномерным со скоростью в пределах от 3 л/мин до 60 л/мин. Воздействие газового потока может снижаться при наличии на насадке металлических брызг. Этот факт также следует учитывать.
Полярность
Процедура изменения данного показателя довольно простая. Под крышкой вы сможете найти всю необходимую информацию о том, какие виды металлов и проволоки требуют прямой, а какие обратной полярности.
Прямая полярность
При прямой полярности горелка подключается к клемме минус. Такой метод позволяет ускорить плавление электрода на 50%. Однако при этом следует учитывать, что падает стабильность дуги.
При прямой полярности проводится сварка порошковой самозащитной проволокой. Большое количество энергии теплового выделения расходуется на защиту самого шва. Флюс прореагирует полностью, остатков не бывает. Значимый недостаток такого метода – склонность к разбрызгиванию. Однако он компенсируется безразличием к ветряным порывам и не полной очистке рабочей зоны.
Цельная омедненная присадка в газовом облаке подсоединяется к положительной клемме. Материал требует предварительной подготовки, которая включает:
- зачистку коррозийных проявлений,
- очистку стыков от загрязнений,
- разделку.
Стоит учитывать, что с увеличением диаметра возрастает и токопроводность материала. Некоторые специалисты рекомендуют увеличивать сечение проволоки при работе с заготовками большого сечения.
Обратная полярность
При обратной полярности «плюс» подключается к сварочной горелке, а «минус» подается на изделие. Выбранный диаметр присадочной проволоки определяет и необходимый поток сварочного тока. При большом диаметре увеличивается и значение тока. От этого зависит и сила проплавления.
Значение тока определяет скорость завершения процесса. Каждый специалист настраивает его «под себя», обеспечивая таким образом наиболее удобные условия работы. Одни сварщики предпочитают увеличивать значение, чтобы ускорить рабочий процесс. Другие, наоборот, замедляют, чтобы успевать следить за ходом работы.
ПВ сварочного полуавтомата
В контексте данного материала следует разобраться не только с показателями тока, но и с обозначением ПВ сварочного полуавтомата. Оно расшифровывается, как продолжительность включения. Данный показатель указывает на то, сколько времени полуавтомат сможет непрерывно работать на максимальном токе.
Данные отражены в процентах из расчета цикла сварки в десять минут. Расшифруем. Например, если указан показатель ПВ=50%, следовательно, полуавтомат сможет работать непрерывно в течение пяти минут. После завершения цикла аппарату необходимо выделить время на охлаждение.
Опытные специалисты считают данный показатель крайне важным при выборе полуавтомата. В нашем каталоге представлено несколько моделей сварочных аппаратов с наиболее оптимальными показателями ПВ.
Скорость подачи проволоки
Регулятор скорости подачи проволоки управляет в том числе и силой подачи тока. Величина подачи – это одна из основных характеристик, которые подлежат измерению. Она устанавливается после выбора напряжения. Движение электрода в горелке определяется скоростью плавления.
Регулировать эту величину следует после изменения напряжения или смены марки и диаметра проволоки. Существуют аппараты с автоматической подстройкой режима, но они входят в сегмент дорогостоящего оборудования. В нашем каталоге представлено несколько подобных моделей.
С целью оптимизации корректировок рекомендуется тонкая настройка движения расходного материала. Излишнее ускорение приводит к наплывам, а замедление к появлению просадок, волнистости и даже разрывам шва. Баланс тока и напряжения, управляемого скоростью подачи, в результате дают оптимальный валик.
Специалисты умеют определять несоответствие режима по определенным признакам. Первый показатель – снижение скорости подачи зажженной дуги. В этом случае электрод не успевает плавиться. Он начинает сгибаться и прилипать к заготовке. В итоге это все приводит к активному разбрызгиванию.
Второй показатель: недостаточность подачи. В этом случае проволока инвертора сгорает до касания и наконечник забивается. Грамотный подбор наиболее оптимального скоростного режима – это первый шаг к вашему профессионализму.
Диаметр проволоки
Сечение проволоки – это важный показатель, на который следует обращаться внимание. Именно оно влияет на размер шва, глубину проникновения и скорость сварки. Наиболее часто используется проволока диаметром от 0,6 мм до 2,5 мм.
При необходимости сваривать металл толщиной 1-3 мм рекомендуется использовать проволоку с сечением 0,8 мм. При толщине металла от 4 мм до 5 мм допускается применение электродов с сечением диаметром 1 мм, при толщине в 4-5 мм – сечением 1,2 мм.
Проволока с большим сечением позволяет сделать широкий шов, но с меньшей глубиной проникновения. Электродами с малым сечением сваривают изделия с тонкими стенками, а также вертикальные швы. Проволоку большого диаметра используют для соединения деталей с толстыми стенками. При этом рекомендуется убавить скорость подачи.
Вылет и выпуск проволоки
Качество неразъемного соединения зависит от длины вылета расходной проволоки из наконечника (контактной трубки), а также величины рабочего зазора горелки.
Взаимное расположение контактной трубки горелки относительно сопла в отдельных конструкциях может изменяться. Они могут располагаться на одном уровне, наконечник может утапливаться или выдвигаться относительно сопла до показателя в три целых и две десятых миллиметра.
Швообразование заготовок из конструкционных низколегированных сталей проводится на коротком вылете. При удалении на определенное расстояние от места сварки прикрытие разрежает защитным газом. С целью увеличения температуры плавления допускается искусственное удлинение флюсовой проволоки.
Индуктивность
Этим термином обозначают процесс, при котором снижается скорость усиления тока. Он необходим, чтобы контролировать силу тока в тот момент, когда при зажигании дуги проволока касается изделия. Важно, чтобы сила его подачи нарастала постепенно, а не мгновенно. В противном случае в результате сварки будет образовываться много металлических брызг еще на старте работы.
Источником индукции является катушка индуктивности. На деле регулировка индуктивности контролирует жесткость сварочной дуги и степень проплавления. Также оказывает влияние на геометрию получившегося валика.
Настройка дуги
На современном рынке даже простые модели ПА имеют верньер управления показателями индуктивности. Настройки меняют мощность дуги, таким образом, контролируя глубину проплавления заготовки. На второй план отходит реакция деталей к перегреву и тонкие стенки. Все это теперь не препятствует течению сварочного процесса.
При росте величины индуктивности происходит снижение сжатия токового канала. Данный процесс поднимает температуру плавления, углубляет проплав и разжижает сварочную ванну. Валик шва становится более плотным. Современные настройки сварочного полуавтомата позволили управлять глубиной провала, а также контролировать температуру дуги и ванны.
Небольшие диаметры присадки делают дугу наиболее устойчивой. Увеличивается коэффициент наплавки. Глубина проплавки становится более оптимальной. «Брызг» становится меньше. Размер дуги уточняется в зависимости от выпуклости сварного шва и степени разбрызгивания. В результате работы короткой дуги получается объемный шов, длинная дуга мешает концентрации расплава.
Достоинства и недостатки полуавтоматической сварки
Преимущества
- Есть возможность работать с изделиями, толщина стенок которых не превышает 0,5 мм;
- Слабая чувствительность к воздействию коррозии и появлению загрязнений на основном металле;
- Более доступная итоговая стоимость в сравнении с другими видами сварки;
- Сварочные полуавтоматы позволяют выполнять пайку оцинкованных деталей медной проволокой без повреждений финишного покрытия заготовки.
Недостатки
- Рекомендовано использовать защитный газ, в противном случае усилится разбрызгивание металла;
- Излучение открытой дуги более интенсивное, чем при других способах сварки.
Несмотря на все перечисленные недостатки, ПА-сварка применяется во многих промышленных, производственных и ремонтных сферах. Более того, ее преимущества позволяют использовать данный метод сваривания даже в автосервисах.
Перед началом работы
После того, как вы в соответствии с инструкцией подготовили аппарат полуавтоматической сварки к работе, мы рекомендуем потратить время на уточнение режимов настройки. Помочь сориентироваться в нужных параметрах может документация к оборудованию. Ее изучение и сопоставление с характеристиками объекта сварки поможет подобрать наиболее подходящий режим.
По итогу вам остается самостоятельно, исходя из опыта, выбрать рекомендуемое напряжение. Максимально подходящий режим силы тока и скорости подачи присадки подбирается путем тестирования. Оптимально при уменьшении токоподачи увеличивать темп подачи движения присадки. Затем при увеличении ампеража рекомендуется менять вольтаж через 0,5 А.
Исходную таблицу мы рекомендуем вам дополнять собственными наблюдениями. В этом случае вы получите персональную инструкцию скоростной настройки с учетом всех особенностей именно ваших условий труда.
Подготовка
Техническая подготовка имеет не менее важное значение, чем подбор электродов и инертного газа. Точная настройка аппаратов ПА учитывает марки соединяемого материала и толщину его стенки. Под заданные условия подбирается сечение присадки, объем подаваемой газовой смеси и норму расхода флюса. Если вы начинающий сварщик, то получить первое представление об оптимальном режиме вам помогут шильдик и техническая документация. При этом не стоит забывать, что важны и другие моменты.
Например, важно помнить о том, что зачастую требуется предварительная очистка свариваемой поверхности от пыли, грязи и ржавчины. Особое внимание мы рекомендуем уделять правильности установки электрода в механизм подачи. Помните о том, что расстояние вылета проволоки регулируется с учетом особенностей конкретного оборудования и условия работы.
Помимо этого, подготовительные работы включают:
- облачение в защитную экипировку;
- подготовка рабочего места: уборка посторонних предметов, приготовление противопожарных средств;
- принятие мер, чтобы оградить рабочую зону от прохождения на ее территорию посторонних людей.
Настройка сварочного аппарата
Правильная настройка агрегата для полуавтоматической сварки гарантирует качественное выполнение сварного шва. Шаги настройки:
· скорость подачи проволоки;
Настройки следует выбирать в зависимости от вида и пространственного положения шва. Определиться с наиболее подходящими параметрами поможет инструкция, которая входит в комплект документации. Они носят рекомендательный характер, но могут выступить в качестве ориентира. Эталонного решения для настройки всех аппаратов не существует, все они индивидуальны под каждый. Задача сварщика – добиться ровного горения дуги, в достаточной мере глубокий уровень провара и ровный, надежный сварочный шов.
Электрод поступает в горелку вместе с углекислотой. Поэтому надо выставить подходящий уровень давления газа. Допустимой нормой считается 1-2 атмосферы.
Настроить полуавтомат помогут ненужные куски металла. Их толщина должна соответствовать толщине основной заготовки. Сварка полуавтоматом для начинающих так или иначе потребует предварительной подготовки. Новичку сразу сложно будет сориентироваться и подобрать наиболее подходящие настройки. В связи с этим, мы рекомендуем предварительно потренироваться на металле, который потом можно будет выбросить.
Разобраться в настройках и добиться достойного качества выполнения шва помогут наставники, просмотр видео уроков и знакомство с обучающими материалами. Нормой для шва считается гладкость и равномерность поверхности, отсутствие прерываний и резких наплывов.
Как держать горелку
Горелка представляет собой устройство, предназначенное для подачи устойчивого потока пламени с регулированием его мощности при проведении сварочных работ. Подача обеспечивается за счет сгорания газовой смеси. Предназначение данного устройства – расплавление металла.
Аппарат не громоздкий, его можно держать даже одной рукой. Однако управление двумя руками значительно облегчает контроль сварочного процесса. Такой метод позволяет повысить качество получаемого шва. Важно следить за расстоянием между горелкой и свариваемой заготовкой, скоростью каждого процесса, а также выдерживать нужный угол горелки. Это тоже влияет на качество получаемого результата.
Важно отметить, что для работы двумя руками рекомендуется купить полноразмерную сварочную маску, желательно с автоматическим затемнением обозрительного стекла. Проверьте, чтобы обхват маски подходил именно под размер вашей головы. Таким образом, вы сможете добиться, чтобы маска надежно фиксировалась и не слетела. Такие меры позволят освободить ваши руки.
Движение горелкой
Движения горелки влияют на качественные характеристики будущего шва. Предусмотрено несколько вариантов движений и переходов. Таким образом контролируется ширина и глубина результата. Некоторые наиболее распространенные вариации:
1. Волнисто-зигзагообразное. Такой метод отлично подходит для металлов толщиной от одного до двух миллиметров. Он позволяет электрической дуге ровно воздействовать на свариваемые элементы. В результате вы получаете прочный и однородный шов. При этом минимизируется риск прожжения тонкого металла насквозь.
2. Прямой шов. Осуществляется без лишних движений в стороны. Применим для сваривания металлов любой толщины. Однако требует от сварщика достаточного опыта и профессиональной подготовки. Необходимо следить, чтобы электрическая дуга равномерно действовала сразу на оба соединяемых элемента.
3. С кратковременными перерывами. Позволяет сваривать детали, изготовленные из тонкого металла, не превышающего 1 мм. Условия реализации метода: применение проволока маленького диаметра, слабый ток и низкая скорость подачи электрода. Листы свариваются короткими импульсами с частотой около одной секунды. Кратковременные перерывы позволяют краям заготовки остывать, что исключает риск прожжения.
Пояснение для начинающих
Полуавтоматическая сварка позволяет качественно и в короткие сроки соединить металлические детали. Такие агрегаты позволяют работать с разными сплавами различной толщины. Их применение обосновано во всех промышленных отраслях.
Особым преимуществом варки сварочными полуавтоматами можно отметить небольшие финансовые затраты при довольно высоком КПД. Сварка полуавтоматом для новичка включает в себя два основных блока: теория и практика. Они тесно взаимосвязаны и перед тем, как приступить к началу работ мы рекомендуем начинающему специалисту освоить их оба.
Основные советы и правила, которые следует знать начинающему работать сваркой полуавтоматом
Основное правило – помните о том, что подобная работа довольно сложная и трудоемкая. Однако бояться ничего не стоит. Изучите инструкции и рекомендации, задайте интересующие вас вопросы наставникам. Обязательно познакомьтесь с техникой безопасности.
Помните про необходимость использования маски и униформы. Это обеспечивает вашу безопасность.
Даже опытные сварщики зачастую начинают работу с пробного шва. Как правило, его проводят на обрезках или черновых деталях. Если нет ничего подходящего «под рукой», то можно провести тест на малозаметном участке. Мы настоятельно рекомендуем новичку также проводить подобные манипуляции.
Следующая наша рекомендация может показаться банальной, но при этом она крайне значимая – перед началом работы изучите инструкцию. В ней прописаны все базовые основы и принципы. Однако именно их соблюдение позволяет обеспечить безопасные условия труда и эффективный результат.
Третий совет: делайте перерывы. Работать беспрерывно с полуавтоматом не следует. Данное правило прописано в любой инструкции, но мы посчитали нужным сделать на нем дополнительный акцент.
Четвертый совет: если вы хотите купить сварочный аппарат, но при этом являетесь новичком в данном вопросе, то мы рекомендуем рассмотреть модели, представленные в нашем каталоге или обратиться к нашим менеджерам за консультацией.
Если самостоятельно сделать выбор затрудняетесь, то наши специалисты готовы вас проконсультировать по телефону 8-804-333-18-18 или по адресу: г. Челябинск, ул. Рылеева, 9.
Правильно подобранное оборудование позволяет не только добиться качественного шва, но и наиболее четко сделать настройки для получения нужного типа. Далее рассмотрим рекомендации по получению каждого вида шва. В основе результата – настройки оборудования.
В зависимости от своего вида сварные соединения подразделяют на четыре основных вида:
В зависимости от положения шва в пространстве выделяют: нижние, потолочные, горизонтальные и вертикальные. Рассмотрим последнюю классификацию более детально и дадим советы по работе с некоторыми из самых распространенных.
Рекомендации для начинающего по сварке полуавтоматом потолочного шва
Формирование потолочного шва проходит в два этапа:
- Сварка основания. Правильно сделать такой шов позволят электроды диаметром 3 мм, обработка проводится при небольшой силе тока.
- Финальный шов. Он осуществляется поверх основания.
С целью формирования финального соединения можно использовать разные техники. Среди основных:
- Точечная сварка методом коротких прерываний. Риск попадания капель раскаленного металла на мастера в этом случае практически минимален. В начале и в конце шва требуется дополнительное проваривание.
- Активация минимальной дуги. При таком методе соединение остывает сразу после того, как прервалась дуга.
В большинстве промышленных сварных конструкций нижнее соединение применяется наиболее часто. Важно равномерно распределить наплыв, это обеспечит качественный сварочный шов.
Как правильно варить вертикальный шов
У данной технологии есть свои особенности. Каждому новичку следует их знать.
1. Важно следить за тем, чтобы остывание детали происходило достаточно быстро. Это позволяет предотвращать стекания расплавленных металлических капель на пол или на мастера. Сварочная дуга меньшего размера позволит решить эту задачу и уменьшить размер капель.
2. Передвижение горелки снизу-вверх позволит получить ровное и качественное соединение.
Встречаются ситуации, когда необходимо организовать сварочный процесс не снизу-вверх, а сверху-вниз. В этом случае мы рекомендуем следовать нескольким правилам:
- Обработка выполняется более короткой дугой. Это позволяет минимизировать силу разбрызгивания и объем расплавленного сплава.
- На старте электрод следует располагать перпендикулярно к месту сварки. Затем угол между деталью и проволокой необходимо будет сделать острее.
Низкая вероятность того, что данный метод позволит получить идеальное соединение с высокими эксплуатационными характеристиками сварного шва. Особенно, если его будет практиковать новичок. Поэтому мы рекомендуем пользоваться этим вариантом только в том случае, когда другие применить невозможно.
Методы сварки полуавтоматом, позволяющие получить качественное соединение:
· «Треугольник». Подходит для сварки заготовок толщиной до двух миллиметров. При движении снизу-вверх разжиженный металл вторым слоем покрывает уже застывший. В данном методе исключается стекание наплава на пол.
· «Елочка». Это способ подходит для соединения глубиной от двух до трех миллиметров. Проволока располагается у кромки заготовки, расплавляет ее и затем сдвигается вглубь стыкового соединения.
· «Лестница». Такой способ подходит для сварки деталей с большим зазором между ними. Перемещение проволоки от краев кромок осуществляется по траектории зигзага.
Горизонтальный шов полуавтоматом
Данный шов варить значительно проще, чем вертикальный или потолочный. Независимо от направления перемещения проволоки шов зачастую получается наиболее качественным. Важно при этом соблюдать всего несколько рекомендаций:
- уравновешивайте силы тяжести расплава и горения дуги;
- перемещайте электро вдоль кромки соединения с наиболее подходящей скоростью;
- контролируйте расплав, добиться этого можно через непрерывность сварочного процесса.
Сформировать качественный горизонтальный шов за один подход не всегда получается. Дугу можно время от времени гасить. Если толщина заготовки не больше четырех миллиметров, то можно применять любые сварные техники. Подбирайте наиболее подходящий в зависимости от вашего опыта.
Шаги формирования горизонтального сварного шва:
1. Корневой валик создается под воздействием короткой электрической дуги и максимальной силы тока. При этом, следует располагать проволоку под углом в восемьдесят градусов относительно поверхности заготовки.
2. Проводятся настройки сварочного аппарата. Устанавливается средняя сила тока, затем проволокой максимального большого сечения по технологии «Углом вперед» сформируйте вторичный валик.
3. При необходимости создается третий валик. Способ можете выбрать самостоятельно. При условии, если вторичный валик имеет большую площадь, то третий рекомендуется формировать в центре. Если нет, то формируйте шов в два подхода.
4. Проверьте качество получившегося соединения.
Особенно пристальное внимание следует уделить при формировании верхней части шва. Именно на данном этапе можно обнаружить большинство дефектов, которые могут образоваться во время работы.
Независимо от выбранного метода сварки и необходимого типа шва всегда помните о собственной безопасности. Используйте специальные маски, перчатки и униформу.
Уроки сварки: Сварка полуавтоматом для начинающих + ВИДЕО
В данной статье собрана самая необходимая информации о сварке полуавтоматом. Все изложено в доступной форме и разбито на последовательные блоки для лучшего усвоения материала. Для удобства поиска нужной информации воспользуйтесь навигацией по статье:
Теоретическая часть:
Практическая часть:
Несмотря на возможность сразу перейти к практическим советам, рекомендуем ознакомиться с материалом полностью. Вы наверняка найдете для себя что-то новое или освежите некогда полученные знания.
Сварочный полуавтомат – кратко об устройстве
Сварка полуавтоматом предусматривает элементарное понимание устройства сварочного аппарата. В инверторе предусмотрено место для установки катушки с проволокой, которая служит аналогом плавящегося электрода, а также имеется механизм автоматической подачи. Аппарат позволяет самостоятельно выставить силу тока и скорость подачи проволоки в зависимости от производственной необходимости.
Полуавтоматы разнятся по функциональным возможностям в зависимости от назначения. Для начинающих сварщиков лучшим выбором станут надежные и простые в управлении аппараты без излишков (пример, IRMIG 160 ) или же варианты с синергетическим управлением, которое существенно облегчит настройку (пример, INMIG 200 SYN ). Опытным профессионалам для поточного производства подойдут мощные трехфазные полуавтоматы, как, например, INMIG 500 DW SYN .
В независимости от вида устройства рабочая комплектация остается стандартной:
Баллон с газом и редуктором
Кабель с зажимом заземления
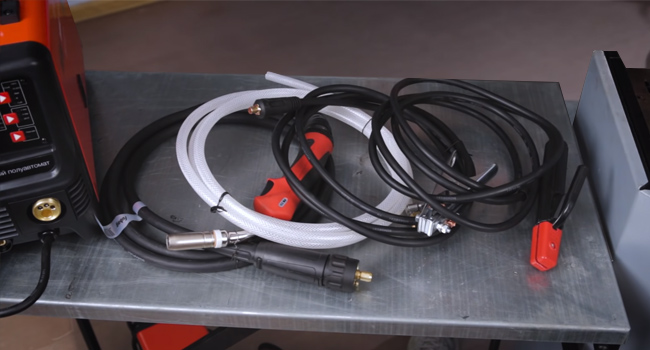
Конечно же, для работы понадобится специализированная проволока, а также стандартные средства защиты, обязательно необходимые для безопасности сварщика.
Выбор газа в зависимости от свариваемого металла
Основная функция защитного газа – изоляция сварочной ванны, электрода и дуги от влияния окружающего воздуха. Для того чтобы подобрать подходящий газ необходимо учитывать тип материала и его толщину. В зависимости от этого выбираются инертные, активные газы или их смеси. Чаще других используются СО2 и аргон. Последний снижает разбрызгивание металла и способствует лучшему качеству сварного шва.
Обратите внимание на таблицу:
Легированные стали (низкоуглеродистые )
Алюминий и его сплавы
ПОЛЕЗНЫЙ СОВЕТ. При поиске газа можно встретить баллоны различного объема. Чем больше объем, тем дешевле выйдет литр газа. Для редкого использования сварочного полуавтомата подойдут мобильные фасовки по 5-10 литров. В этом случае лучше всего брать дополнительный запас газа, чтобы застраховаться от внезапной нехватки.
Связь толщины металла и диаметра проволоки
На рынке сварочных материалов найдется немало вариантов проволоки для полуавтоматической сварки. Важно запомнить правило – состав проволоки должен соответствовать составу свариваемого материала. Чаще других востребована сварочная проволока СВ08Г2С, которая используется для углеродистых и низкоуглеродистых сталей.
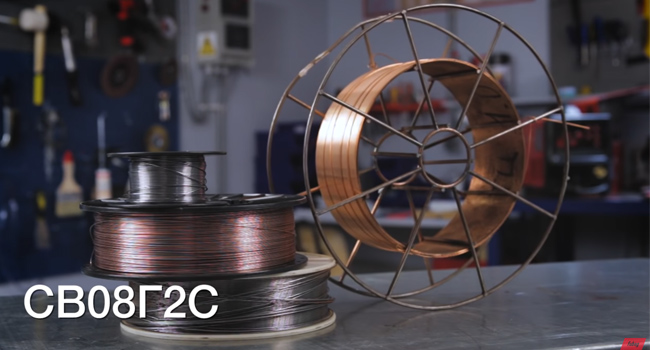
С выбором диаметра поможет таблица:
Толщина металла, мм
Диаметр проволоки
Обычной фасовкой для проволоки является 200 или 300 мм.
ВАЖНО! Диаметр проволоки указывается во время настройки полуавтомата, о которой мы поговорим в практической части данной статьи.
Как проводится сварка полуавтоматом без газа
Защитный газ крайне важен для сварочного процесса. Он обеспечивает качественное выполнение сварочных работ, создавая защищенную среду. Однако, если будете использовать устройство довольно редко, то излишне тратиться и покупать баллон просто невыгодно. Чтобы избежать лишних расходов, всегда можно воспользоваться специальной сварочной проволокой – флюсовой или порошковой. Она состоит из стальной трубки, внутри которой находится флюс. В процессе сварочных работ он сгорает, образуя в зоне сварки облачко защитного газа.
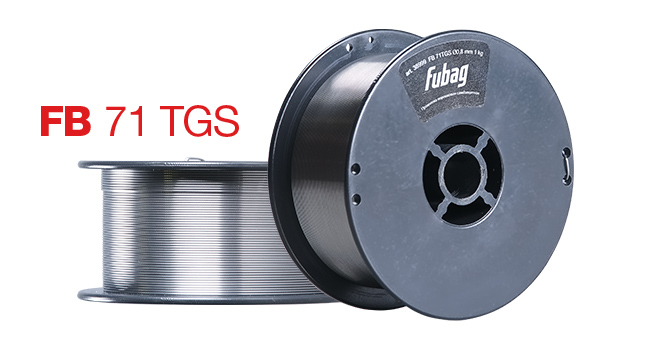
Стоит запомнить, работа флюсовой проволокой должна выполняться током прямой полярности (на изделие подается плюс) – это обусловлено необходимостью в больше мощности для плавления порошковой проволоки. Стоит обратить внимание на то, что помимо явных плюсов использования, есть и минусы: при сварке флюсовой проволокой обычно образуется облако дыма, что усложняет визуальный контроль процесса. Ее же нельзя применять для потолочного шва.
ПРАКТИКА – ИСПОЛЬЗОВАНИЕ СВАРОЧНОГО ПОЛУАВТОМАТА НА ПРИМЕРЕ FUBAG IRMIG 200 SYN
В качестве примера возьмем аппарат FUBAG IRMIG 200 SYN . Инверторный полуавтомат оснащен модулем синергетического управления, который максимально упростит настройку начинающему сварщику. В комплекте с аппаратом уже идет горелка, кабель заземления и кабель с электродержателем.
Подготовка аппарата к работе – сборка / установка проволоки
Процесс сборки (подготовки аппарата к работе) довольно прост:
1. Устанавливаем редуктор на баллон с газом.

2. Соединяем газовый шланг с редуктором на баллоне.

3. Подключаем газовый шланг к полуавтомату.

4. Подключаем горелку к евроразъему на лицевой панели.

5. Подключаем кабель массы к минусовому разъему.

Установка проволоки в сварочном полуавтомате выполняется следующим образом:
1. Устанавливаем катушку в аппарат и фиксируем положение на оси.

2. Освобождаем проволоку на катушке и откусываем загнутый конец бокорезами.

4. Защелкиваем верхний прижимной ролик

6. Снимаем сопло горелки.

8. Натягиваем горелку по прямой и нажимаем на кнопку подачи.

9. Как только покажется достаточное количество проволоки – накручиваем наконечник и сопло.
10. Необходимо, чтобы вылет проволоки составлял от 5 до 10 мм, для этого необходимо откусить лишнюю проволоку.

Вот и все, аппарат полностью готов к работе. Как видите, процесс не сложный, но имеет несколько важных нюансов, которые стоит запомнить.
Настройка аппарата сварочного полуавтомата
Для примера необходима не только модель аппарата, но и определенные условия. В роли материала будут использоваться стальные пластины толщиной 2,5 мм, к которым идеально подойдет проволока диаметром 1мм и газ – смесь аргона (80%) и углекислого газа (20%).
На редукторе устанавливаем расход газа на 10-12 л/мин — для работы с данной толщиной металла этого будет достаточно. Расход защитного газа сильно влияет на качество шва. При недостаточном расходе защитного газа возможно образование пор в шве. Если газа чересчур много, то возникают завихрения, которые также мешают нормальной защите.
Настраиваем параметры нашего аппарата. Для аппарата с синергетикой это очень просто:
Выбираем на панели тип сварки – MIG SYN
Выбираем газ – смесь аргона и углекислоты
Выбираем диаметр сварочной проволоки – 0,8 мм
Выбираем 2-х тактный режим работы горелки, т.к. не планируем долгой продолжительной сварки.
ПОЛЕЗНЫЙ СОВЕТ. Если предстоят продолжительные швы, то лучше выбрать 4-х тактный – тогда единожды нажав на кнопку пуска на горелке при старте работ, кнопку потом можно отпустить, чтоб рука не уставала. Если предстоят короткие швы, то лучше регулировать старт и стоп кнопкой, выбирая 2-х тактный режим.

5. Выставляем сварочный ток. Для нашего случая это порядка 100 Ампер.
ПОЛЕЗНЫЙ СОВЕТ. В полуавтоматической сварке существует прямая зависимостью между силой тока и скоростью подачи проволоки – чем выше ток, тем выше скорость подачи проволоки и наоборот – чем медленнее подача проволоки, тем ниже сила тока.

Наш сварочный полуавтомат с синергетическим управлением автоматически устанавливает напряжение дуги. При этом, при необходимости сварщик может подкорректировать напряжение под свой стиль работы и ощущение процесса.
Данный аппарат имеет регулировку индуктивности. Эта настройка позволяет настраивать жесткость дуги — корректировать форму валика и глубину провара, добиваясь однородного, эстетически красивого шва. Такая функция облегчит жизнь начинающему сварщику и позволит ему в самое короткое время добиться ровного, качественного шва.
В представленном примере мы подготовили аппарат для работы по нашей заготовке. Возьмите на вооружение шпаргалку, которая поможет вам в дальнейшем быстро настраивать нужные параметры. Сохраните ее в закладки, она вам пригодится:
Толщина металла
Диаметр проволоки
Как проводится сварка полуавтоматом
Как и в других типах сварки, перед началом работы необходимо позаботиться о том, чтобы детали были заранее обработаны – обезжирены и зачищены. Перед началом работы подключаем кабель массы к сварочному столу и проверяем вылет сварочной проволоки. Если проволока длиннее – нужно ее откусить бокорезами.
ПОЛЕЗНЫЙ СОВЕТ. Важно, чтобы кончик проволоки был острым – тогда легче будет зажечь дугу. В процессе сварки перед каждым новым швом кончик (или образовавшийся шарик) проволоки нужно будет откусывать – так вы облегчите старт нового этапа.
Как и любой вид сварки, сварка полуавтоматом начинается с зажигания дуги. Для этого сварочная проволока должна коснуться поверхности свариваемой детали. Нажимаем на кнопку горелки – начинается подача одновременно сварочной проволоки и защитного газа.
Дуга зажигается. Происходит процесс сварки. Чтобы погасить дугу, нужно отпустить кнопку и отвести горелки от свариваемого изделия.

Горелкой можно управлять одной рукой, но при использовании двух рук шов будет более аккуратным и контроль над процессом более уверенным. Одной рукой нужно обхватить горелку, указательный палец должен находиться внизу на кнопке старта. Ведущей рукой можно опираться на другую руку – так будет проще контролировать расстояние до свариваемой поверхности и угол наклона, а также делать нужные движения горелкой.
Не существует универсального угла для сварочной горелки, который нужно соблюдать при сварке. Если мы варим детали в одной плоскости и обе детали одной толщины, то горелку можно держать вертикально. Если детали по толщине разные, то наклон нужно делать в сторону детали с меньшей толщиной. При сварке двух деталей под углом горелку удобнее держать под углом 5- 25% градусов (от вертикали). Расстояние от сопла до свариваемой поверхности – от 5 до 20 мм.
Движение горелки может быть как углом вперед, так и углом назад. При сварке углом назад. При таком способе глубина провара и высота шва увеличивается, его ширина уменьшается. При сварке углом вперед лучше проплавляются кромки, уменьшается глубина провара, но шов получается шире. Такой способ хорош для сварки металла небольшой толщины.
В процессе сварки вы выберете наиболее удобный и комфортный для вас стиль сварки – от способа держать горелку, до параметров аппарата. Обращайте внимание также на звук дуги – он поможет подкорректировать настройки. Так, правильно установленная дуга имеет ровный шипящий звук. Если вы слышите треск – то, скорее всего, нарушен баланс между скоростью подачи и напряжением, или плохой контакт в области сварки.
Влияние скорости движения горелки на качество шва
Качество шва также зависит от скорости сварки – скорости, с которой электрическая дуга проходит вдоль места сварки. Скорость движения сварочной горелки контролируется сварщиком и влияет на форму и качество сварного шва. Со временем вы научитесь определять скорость глядя на толщину и ширину шва в процессе сварки:
Слишком высокая скорость сопровождается повышенными брызгами металла. Шов получается тонким и прерывистым.

Слишком медленная скорость дает широкий, расплывчатый шов.

Как передвигать сварочную горелку во время сварки полуавтоматом?
Существует множество способов движений горелкой для формирования шва:
Для металлов 1-2 мм толщиной можно двигать горелку зигзагообразно, чтобы воздействовать дугой на оба свариваемых листа – тогда получается прочный и герметичный. К тому же, при таком способе электрическая дуга не проживает металл.
При наличии определенного опыта пользуются прямым швом, без каких-либо колебательных движений. Таким швом можно варить металлы любой толщины, но здесь важно чувствовать, что дуга равномерно охватывает обе заготовки.
Когда нужно делать длинный шов, чтобы не допустить перегрев металла и тепловой деформации, можно варить небольшими сегментами то с одного, то с другого конца свариваемых деталей. Это позволит проварить весь сегмент без тепловой деформации листового металла.
Заключение + ВИДЕО
В этом уроке мы затронули, пожалуй, все основные аспекты – от выбора расходных материалов и сборки аппарата до настройки, азов работы с горелкой и швом. Теперь – дело за вами! Регулярная практика позволит отточить мастерство, а сварочные полуавтоматы FUBAG сделают сварку комфортной и не сложной. Данное видео поможет вам наглядно увидеть настройку аппарата профессионалом и лучше усвоить вышеописанный материал практической части: