Разновидности и выбор припоев для пайки меди
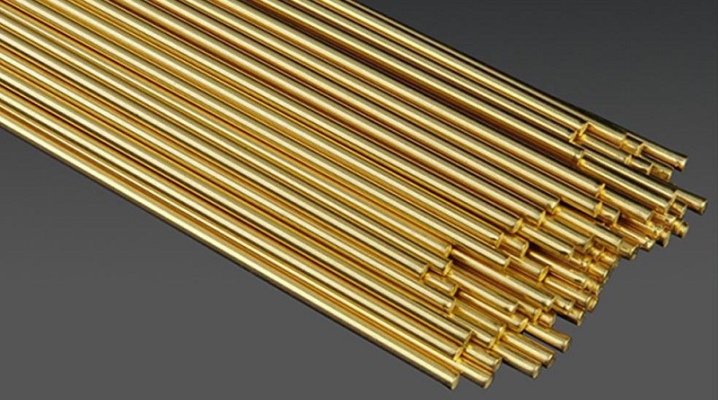
С появлением индивидуального домостроительства востребованность пайки труб из цветных металлов, применяемых для инженерных сетей, стала довольно высокой. Для обеспечения бесперебойной работы такой трубопроводной системы требуется выполнять надежные стыки труб. Добиться этого можно с использованием процесса, называемого пайкой металлов.
Трубы в домах индивидуальной застройки нередко делают из меди. Чтобы выполнить разъемное соединение деталей из этого металла, потребуется применить сложный технологический процесс пайки.
Особенности
Сварка медных труб считается сложной в исполнении задачей. Дело в том, что этот цветной металл при определенной температуре плавления способен образовывать соединение водородом и кислородом, в результате чего получается вещество, называемое закисью меди. Если в области сварного шва образуется зона насыщения водородом, то после сварки готовый медный стык со временем будет покрыт сетью мелких трещин, что ведет к снижению качества работ и герметичности стыка.
Чтобы избежать проблем при стыковке медных труб, используют пайку, которая не требует наличия дорогостоящих приспособлений. Пайку меди можно выполнить как в условиях производства, так и дома.
Главное условие успешного выполнения этой задачи состоит в том, чтобы правильно выбрать припой для пайки меди и необходимые для работы инструменты.
Достоинствами пайки для медного материала являются:
- шов при стыковке деталей получается ровным, без деформирования;
- соединяемые между собой трубы не меняют своей первоначальной формы и структуры;
- после соединения у металла отсутствует сила внутреннего напряжения;
- прочность и герметичность полученного шва получается высокой и надежной;
- соединение двух труб устойчиво к перепадам температурных режимов, в том числе и к интенсивному быстрому нагреванию;
- при необходимости шов можно быстро демонтировать и рассоединить детали.
Для выполнения пайки применяют паяльник, паяльную лампу либо используют газовую горелку. Сам процесс соединения медных деталей выполняется достаточно быстро, но при этом необходимо строго соблюдать технологию процесса и правила техники безопасности. Для выполнения качественной пайки медных труб потребуются различные по своим компонентам припои. Эти продукты имеют существенные отличия друг от друга не только по своей форме, но и по составу химических компонентов, входящих в них. Кроме того, существуют припои с низкой, средней или высокой температурой плавления.
Припои, которые плавятся в диапазоне 150-450°C, относят к низкотемпературным, они хороши тем, что не изменяют физические показатели соединяемых между собой деталей. Шов пайки при применении таких припоев получается ровный и аккуратный, но его прочность невелика. Используют такие швы при пайке труб диаметром не более 100 мм, не подвергающихся серьезным механическим или термическим нагрузкам. Рабочая температура таких соединений составляет не более 120-130°C. Припои, которые плавятся в диапазоне температур от 450-1100°C и 450-1850°C, относят к средне- и высокотемпературным, они обеспечивают наиболее прочное соединение, на которое не влияют механические нагрузки и действие высоких температурных режимов.
Обзор видов
Припой представляет собой металлический компонент или сплав, в состав которого входят термопластичные элементы. Для того чтобы спаять между собой детали из меди, потребуется применение мягкого или твердого вида припоя. Мягкие припои расплавляются при температуре от 425°C, твердые припои можно расплавить при температуре 460-560°C. Во время выполнения работ по спайке используется газовая горелка.
Чтобы удобнее было применять припой во время работы, мягкие разновидности выпускают в виде проволоки диаметром 3 мм, намотанной на катушку, а твердые припои выглядят как толстая проволока, нарезанная на куски стандартной длины.
Мягкие
В данную позицию входят следующие виды материалов.
- Оловянные припои – плавятся при температуре 220°C и имеют в составе только олово, в процессе спайки они образуют шов, обладающий прочностью и пластичностью.
- Свинцовые припои – имеют температуру плавления 180-230°C и состоят только из свинца, этот вид припоя низкотемпературный.
- Оловянно-медные припои – в своем составе содержат как минимум 3% медного компонента, а остальная часть состоит из чистого олова. Этот вид припоя считается наиболее распространенным и востребованным среди мастеров. Стыковочный шов после пайки таким припоем получается ровным, надежным и устойчивым к образованию коррозии.
- Свинцово-оловянные припои – их расплавляют при температуре от 185 до 280°C, в составе может быть 20-90% чистого оловянного компонента.
- Припои из меди с серебром – в своем составе содержат как минимум 5% серебра, а остальная часть состоит из чистой меди. Соединительные швы при пайке обладают повышенной прочностью к механическим и температурным нагрузкам.
Легкоплавные припои мягкого типа образуют стыковочный шов, ширина которого может быть 0,5-0,8 мм. Эти материалы пригодны для пайки труб в общую систему, при этом диаметр труб может быть от 5 до 110 мм. Что касается свинцового припоя, то его нельзя применять для пайки трубопроводных систем, которые поставляют питьевую воду в жилые дома, учреждения или на предприятия, но для других водных коммуникаций ограничение на применение свинца не имеет распространения.
Объясняется это тем, что свинец является вредным металлом, оказывающим отрицательное воздействие на здоровье человека, поэтому на объектах, связанных с пищевой сферой, его не используют.
Твердые
В данную позицию входят следующие виды материалов.
- Серебряные припои – имеют в составе только серебряный компонент, при работе с ним потребуется применение флюса. Стыковочный шов получается надежным, пластичным и устойчивым к коррозии.
- Медно-фосфорный припой – в своем составе содержат как минимум 6% фосфорного компонента, а остальная часть состоит из чистого олова. Для выполнения работ использование флюса не потребуется. Готовый стыковочный шов получается крепким, но в низкотемпературных условиях спайка теряет свои эластичные свойства и может быть разрушена.
- Медно-цинковый припой – в нем присутствует еще и серебро, состав выглядит как 25% цинка, 45% серебра и 30% меди. Готовый шов имеет высокопрочные свойства, обладает пластичностью и антикоррозионной стойкостью. Стык с таким припоем способен к высокой степени теплопроводности.
Тугоплавкие припои пригодны для соединения труб в общую систему, при этом их диаметр может быть от 10 до 160 мм. Такой вид спайки подходит как для водопроводных, так и для газовых коммуникаций, а кроме того, применяется в отопительных системах, диаметр которых начинается от 30 мм.
При работе с тугоплавким припоем соединительные стыки можно паять внахлест, что создает дополнительную прочность системе трубопровода.
Как выбрать?
С помощью пайки можно осуществить стыковку труб практически любой сложности – водопровода и отопления, газовой системы, трубок холодильного оборудования, медных проводов. При работе в условиях производства применяют средне- и высокотемпературные припои, а для пайки в домашних условиях лучше использовать низкотемпературные составы, которые дают возможность выполнения стыков паяльником.
Высокотемпературными составами дома пользоваться сложно, так как добиться разогрева припоя до 1100°C без применения специальных приспособлений невозможно. Кроме того, выполнение таких работ пожароопасно, и при работе можно насквозь перфорировать медные тонкостенные трубы.
Чтобы избежать прожига трубы, рекомендуется выбирать для тонких труб низкоплавный мягкий припой, а толстостенные трубы паять твердыми составами.
При выполнении стыков газопроводных труб применяют серебряный или серебросодержащий припой. Серебро обеспечивает точность пайки, прочность готового шва, который устойчив к механическому воздействию, в том числе и к вибрациям различной интенсивности. Такой тип припоя не относится к недорогим вариантам, но качество результата оправдает затраченные средства долгими годами безупречной службы газового трубопровода.
Советы по использованию
Правильный выбор припоя дает возможность без особых затрат сил и времени стыковать в единую систему медные трубы. Стыковочный шов, как правило, выходит надежным и ровным, он способен обеспечить герметизацию в трубопроводах любого типа конфигурации. Аккуратно выполненный шов полностью исключает возникновение утечек веществ, которые циркулируют по трубопроводящей системе. Хорошо выполненная спайка с грамотно выбранным припоем может работать долгие годы, не требуя к себе пристального внимания или проведения регулярного специального обслуживания.
При выполнении стыков высокотемпературным припоем часто возникает ситуация, когда требуется применение флюса. Этот компонент необходим для подготовки области проведения паяльных работ для предотвращения окислительных процессов меди, которые разрушают стыковочный шов. В качестве флюса применяют кислоту метаборную, натрия тетраборат, окись бора. Нередко к этим компонентам добавляются калий и компоненты фторидов кальция.
Для пайки меди часто применяют составы с плавиковой и борной кислотами, к ним добавляется калия гидроксид. Наиболее дешевый флюс для пайки меди – обычная бура. Флюс – это порошок мелкой фракции или состав из мелких кусков. Опытные мастера для удобства выполнения работ проволоку припоя обмакивают в порошок флюса. Иногда припой перетирают вмести с флюсом до получения однородного порошка, но так поступают редко, так как процесс трудозатратен.
Чтобы приступить к пайке медных труб, понадобятся следующие инструменты:
- состав припоя для меди;
- флюс;
- газовая горелка или паяльник;
- режущее приспособление для нарезки заготовки трубы на отдельные части нужного размера;
- фаскосниматель и щетка по металлу – они помогут удалить металлические заусеницы, которые могут возникнуть при нарезке трубы.
Перед началом работ нужно нарезать трубу и обработать ее каря так, чтобы на ней не было заусениц, если этого не сделать, сцепка двух деталей встык не получится требуемой прочности. Внутреннюю сторону трубы обрабатывают щеткой по металлу. Такая обработка увеличивает пропускную способность трубопроводной системы. Следующий шаг процесса выполнения стыковочного шва заключается в том, что очищается рабочая поверхность труб в месте стыковки. Очищение выполняют флюсом, который позволяет убрать оксидную пленку и тем самым снизит у материала степень поверхностного натяжения, а также увеличит адгезию.
Некоторые технологии проведения процесса пайки предусматривают предварительный прогрев стыкуемых деталей. С этой целью применяется газовая горелка с направленным выходом пламени. Для выполнения больших объемов работ можно использовать газовый баллон с пропанобутановой смесью.
Как показывает практика, для выполнения пайки в небольших объемах, целесообразно использовать электрический паяльник, который способен плавить мягкие и твердые низкотемпературные припои.
В процессе пайки медных деталей могут возникнуть различные ситуации, справиться с ними помогут советы опытных мастеров.
- В процессе нарезки заготовок из трубы нередко появляются дефекты в виде вмятин на ее стенках, это обстоятельство является причиной плохого качества стыковочного шва. При нарезке нужно избегать деформирования трубы и не проводить пайку поверх ее дефектов.
- Для лучшей адгезии необходимо обезжиривать поверхности стыкуемых участков труб, так как любые, даже самые малозаметные загрязнения приведут к снижению качества стыковочного шва.
- Для того чтобы шов получился ровным и крепким, необходимо правильно выбрать зазор, в пределах которого будет выполнена пайка. Если сечение трубы находится в пределах 10-110 мм, то величину зазора выбирают в диапазоне от 0,5-0,7 мм
- Заготовки перед выполнением стыковочного шва лучше всего как следует прогревать. Если нагрев будет недостаточным, то стыковочный шов может быть разрушен даже при небольших нагрузках.
- При нанесении флюса нужно внимательно следить за тем, чтобы он равномерно покрывал всю рабочую поверхность. В местах, куда флюс не попал, стыковочный шов разрушится.
- Во время работы паяльником или газовой горелкой важно соблюдать технологию. Если область стыковочного шва будет перегрета, то не только флюс, но и припой утратят свои свойства.
Работа по стыковке медных труб требует наличия опыта и знания технологии ее выполнения.
В следующем видео вас ждет ТОП 4 припоя для пайки медных труб холодильников.
Какой нужен припой для пайки медных труб?

Для пайки медных труб могут использоваться любые припои, которые подходят для этого по своим техническим и эксплуатационным характеристикам. В большинстве случаев, применяются высокотемпературные припои, в которых обязательно отмечается высокое содержание меди. Несмотря на то, что в припое содержится медь, добавление дополнительных элементов позволяет значительно снизить температуру плавления сплава, поэтому для пайки медных труб подобные припои подходят лучшим образом.
Несмотря на то, что для пайки медных труб раньше часто использовали медно-цинковые припои, сегодня от них постепенно отказываются, потому они не способны обеспечить высокий уровень прочности соединения в условиях изгибающихся, ударных и вибрационных нагрузок. В случае с медными трубами нагрузки такого рода встречаются практически всегда.
Также можно говорить об актуальности использования медно-фосфорных припоев для этих целей. Особенностью этих припоев является то, что они самофлюсующиеся. Если ими осуществляется пайка медных изделий, то использовать флюс необязательно.
Латунный припой ЛОК-59 для пайки медных труб подходят достаточно хорошо, потому что паяные соединения получаются высокопрочными, долговечными. При наличии в латунном припое олова и кремния, обеспечивается текучесть сплава и уменьшается температура плавления.
Серебряные припои для этих целей также неплохо подходят, однако их используют куда реже, что обусловлено основным недостатком — высокой ценой. Эти припои являются универсальными и с их помощью можно паять без опаски практически любые металлы, в том числе и медные трубы. Особенно актуально в этом случае использование припоя с содержанием серебра, меди и цинка, который обладает повышенной антикоррозийной стойкостью, вязкостью, жидкотекучестью.
Припой для пайки меди
Соединение меди, представляет собой сложный технологический процесс, который позволяет выполнять неразъемное соединение. Развитие загородного домостроения привело к тому, что в инженерных сетях все используют трубы, выполненные из цветных металлов и их сплавов.


Для того, что бы трубопроводная система работала бесперебойно, а главное безопасно необходимо обеспечить качественное соединение между элементами трубопроводной арматуры. Такие соединения выполняют с применением пайки.
Какой припой выбрать

Пайку труб из меди могут выполнять с помощью двух видов — мягкого или твердого. Температура первого расплава составляет 425 °C, рабочая температура второго составляет от 460 до 560 °С. Для осуществления пайки применяют газовую горелку. Тип сплава применяют исходя из соотношения меди и других веществ, которые входят в его состав. Если, в состав средства для пайки деталей входит серебро, то такой сплав называют серебряным. Кстати, чем его больше, тем меньше температура его плавления. Кроме этого, наличие большого объема этого металла обеспечивает высокую смачиваемость и обтекание место пайки. Другой тип смеси работы с медным материалом, который широко применяют для пайки меди это медно-фосфорный. Но, температура его плавления много выше, а такой параметр как смачиваемость, также уступает серебряным смесям. Их применяют при производстве холодильной техники, которая применяется и в пищевой промышленности. Выполняя пайку меди медно-фосфорным припоем, и его аналогами использование флюса не требуется. Для пайки медных деталей с латунными флюс необходим. При их использовании образуется капиллярный зазор с размером от 0,025 до 0,15 мм. Аналогичный зазор при использовании таких припоев составляет от 0 до 0,15 мм
Медно фосфорные

Соединение деталей из меди может производиться медно-фосфорным припоем в состав, которого входит серебро. Его доля может достигать 15%. Такой сплав применяют для работы с холодильным оборудованием. Рабочая температура медно-фосфорных припоев не очень высока. Вещества этого класса обладают достаточной текучестью. Кстати, при работе, с использованием этого припоя нет необходимости в применении каких-либо флюсов. Это связано с тем в его состав входит фосфор. Именно фосфор защищает зону обработки стыка от воздействия атмосферы. Швы, образующиеся в ходе работы, отличаются прочностью. Именно это и определило его использование для работы с холодильным оборудованием, содержащие в своем составе детали из меди. Все дело в том, что при его работе постоянно существует вибрация, в таких условиях прочность шва не будет лишней. При соединении медных компонентов трубопроводной арматуры необходимо выполнять охлаждение элементов узла, которые обладают слабой стойкостью к перегреву. В процессе работы рабочую зону можно обдувать сухим азотом. Для этого требуется эксплуатация специального оборудования. Защита сухим азотом позволяет защитить шов от окалины.

Трехкомпонентный состав, в который входит 2% серебра носит марку 102. Сфера применения этого припоя монтаж, обслуживание холодильных комплексов, которые не подвержены вибрации. Припой медно-фосфорный Ag 2%[/caption] Марка 105 содержит 5% благородного металла. Он пластичен и у него медленное растекание. Вследствие этого у него имеется возможность заполнять зазоры определенного размера. Эта марка способна выдерживать незначительные нагрузки вибрационного или ударного характера. Марка 115, содержит в своем составе 15% серебра. Из-за этого он обладает высокой пластичностью. Шов, полученный с его помощью способен выдерживать умеренные вибрационные или ударные нагрузки, возникающие во время работы холодильных установок.
Серебряные припои

Серебро – этот благородный металл, в чистом виде обладает хорошей пластичностью. Температура плавления довольно высока (962 °С). Это делает нецелесообразным применение чистого серебра в качестве сырья для стыковки деталей нецелесообразно. Но если в серебро внести некоторые вещества, таких, как – железо, висмут и пр., то такую композицию можно использовать для создания неразъемных стыков. Серебряные материалы хорошо плавятся того, когда его объем уменьшается. Это снижение приводит к снижению затрат на энергию и время на выполнение сборки заготовок из меди. Серебряный припой для пайки меди, Ag 20%[/caption] Серебряные материалы хорошо обволакивают соединяемые детали, и это способствует получению швов необходимого качества. Швы, полученные с применением этих средств не подвержены окислению, и хорошо переносят различного рода механические и вибрационные нагрузки. Сплав, содержащий этот благородный материал, применяют для работы со многими сплавами меди. Все эти сплавы различаются по соотношению компонентов, наличию легирующих добавок.
Содержание серебра
Состав всех применяемых для стыковки деталей серебряных сплавов регламентирует ГОСТ. Маркировка этих материалов начинается с буквенного сочетания ПСр. А ним следуют числа, которые показывают процентный объем серебра в сплаве.
Практическое применение серебряных припоев
Сплавы, которые содержать большое количество серебра, (50-72%) обладают низким удельным сопротивлением. Их применяют для создания стыков с большой электрической проводимостью.
Средства для соединения деталей, содержащие этот благородный металл в небольших количествах 40-62%, применяют для создания швов, которые не будут подвергаться сильному нагреву. Припои для меди с низким содержанием серебра (10-15%) нашли свое применение в машиностроительной отрасли.
Особенности серебряных тинолей
Сплавы с содержанием серебра отличаются невысокой температурой плавления и хорошим смачиванием. Этот материал в расплавленном состоянии заполняет все пустоты и поры. При этом швы получаются высокого качества. Средства для стыковки медных труб нашли свое применение при производстве и обслуживаниихолодильных машин.
Пайка твердым тинолем

Твердые средства для пайки используют для капиллярной стыковки и соединения трубопроводной арматуры, которая используется для подачи воды. Пример пайки припоем серебро 1%[/caption] При пайке медных труб используют специальную пасту, газ, вспомогательные инструменты и технологическое оснащение. При соединении медных деталей твердым припоем необходимо соблюдать все необходимые меры безопасности.
Как паять трубы
Для соединения труб, выполненных из меди и ее сплавов, необходимо использовать определенные материалы и инструменты. Так, для выполнения работ, потребуется:
Припой для пайки меди: виды припоя и их характеристики + советы по выбору
Медные трубы – это детали для глобальных или локальных коммуникационных систем, транспортирующих газ, воду, продукты нефтепереработки, охлаждающие жидкости и прочие важные ресурсы. Для объединения отдельных фрагментов в единую сеть используется припой для пайки меди. Подбирают его в зависимости от условий, в которых проходит эксплуатация системы.
Правильно оформленное соединение обеспечивает герметичность всего комплекса и предотвращает утечку подающегося состава в окружающую среду. А их неправильное соединение в будущем может вылиться в массу проблем.
Давайте попробуем разобраться в видах припоя и в том, какому из них лучше отдать предпочтение в конкретной ситуации.
Что такое припой?
Припой – это чистый металл или термопластичный сплав из нескольких компонентов. Предназначается для соединения медных деталей в общую целостную сеть.
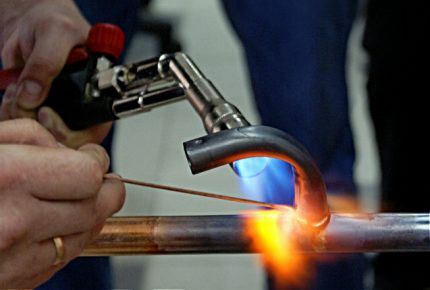
Технология стыковки двух фрагментов, проведенная по такому принципу, называется пайкой.
Среди основных достоинств методики стоит выделить:
- соединение без деформации;
- сохранение первоначальной формы обрабатываемых деталей;
- отсутствие всякого внутреннего напряжения;
- отличная прочность и высокий уровень герметичности созданного шва;
- устойчивость скрепленной области к разным температурным режимам, включая интенсивное прогревание;
- простое разъединение шовных участков в случае возникновения потребности изменить формат системы.
Проводят пайку специальным оборудованием – паяльником, газовой горелкой или паяльной лампой. Непосредственно перед работой зону тщательно зачищают от поверхностных дефектов и технических масел, и только потом приступают работе.
Процесс соединения трубных фрагментов осуществляется легко и быстро, но требует обязательного соблюдения правил элементарной безопасности. Во избежание проблем и получения травм, на руки нужно надеть плотные рабочие перчатки, лицо и глаза закрыть специальными очками или маской, а одежду защитить плотным фартуком. Это убережет мастера от потенциально возможных несчастных случаев.
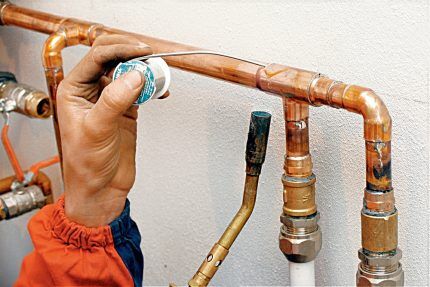
Классификация припоев для медных труб
Припои для качественной и надежной пайки медных труб изготовляются из разных компонентов. Друг от друга изделия отличаются по форме и химическому составу.
Тип и параметры соединительных элементов определяются областью последующей эксплуатации трубной системы из медных деталей.
Различия по температуре плавления
По уровню температурной обработки припои разделяются на три типа:
- низкотемпературные;
- среднетемпературные;
- высокотемпературные.
Низкотемпературные варианты плавятся в диапазоне от 150 до 450 °C. Не меняют изначальные физические параметры деталей. В области соединения создают аккуратный, но не слишком прочный шов. Предназначаются для применения в отопительных и водопроводных сетях, не подвергающихся серьезным нагрузкам.
Обеспечивают герметичность и целостность труб диаметром до 10 см, установленных в коммуникационных системах, транспортирующих теплоноситель температурой до 130 °С.
Среднетемпературные и высокотемпературные материалы размягчаются при показателях в диапазоне от 450 до 1100/1850 °C. Гарантируют максимально прочное, крепкое соединение, не чувствительное к внешнему воздействию.
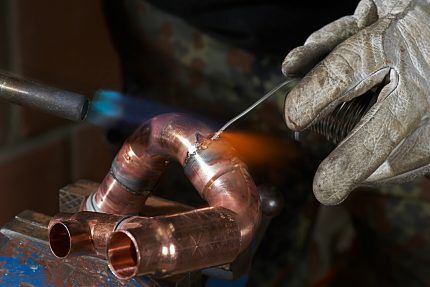
Область, соединенная среднетемпературным или высокотемпературным припоем, проявляет устойчивость к механическим повреждениям и спокойно переносит активные термонагрузки.
Разделение по химическому составу
По химическому составу современные, практичные припои распределяются на мягкие легкоплавкие и твердые тугоплавкие.
В первую категорию входят следующие позиции:
- свинцовые – содержат только свинец в чистом виде и расплавляются при температуре от 180 до 230 °C;
- оловянные – состоят из олова и плавятся при 220 °C, создают прочный и пластичный шов;
- свинцово-оловянные – могут содержать от 15 до 90% олова. Температура расплавления таких элементов составляет 183-280 °C;
- оловянно-медные – на 97% состоят из высококачественного олова и на 3% из меди. Относятся к самым популярным и продаются по разумной цене. Образуют прочное соединение с хорошей устойчивостью к коррозии;
- медные с серебром – на 95% состоят из меди и на 5% из серебра. Отличаются высокими прочностными характеристиками и обеспечивают надежное сцепление между фрагментами.
Применяются мягкие легкоплавкие компоненты для объединения в единый комплекс труб диаметром от 6 до 108 мм. В стыковой области образуют аккуратный шов шириной от 7 до 50 мм.
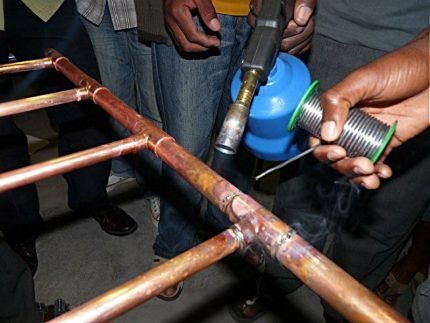
Свинец считается вредным для здоровья человека элементом. Использование свинцовосодержащих припоев категорически запрещается в сетях, подающих воду в многоквартирные или частные дома, на предприятия или в общественные учреждения. На другие типы коммуникаций этот запрет не распространяется.
Для высокотемпературной обработки подходят твердые тугоплавкие материалы:
- медь в сочетании с серебром и цинком – содержит меди 30%, серебра — 44% и цинка — 26%. Область сцепления отличается хорошей прочностью, сохраняет пластичность, эффективно противостоит коррозии и демонстрирует повышенную теплопроводность;
- медь с фосфором – сплав из 94% меди и 6% фосфора. В процессе пайки не нуждается в применении флюса. Делает крепкое и надежное соединение, но частично теряет эластичность при низких температурах окружающей среды;
- серебро – во время пайки требует обязательного использования флюса. Создает крепкий, надежный шов с хорошей пластичностью и высокой коррозийной устойчивостью. Стоит значительно дороже аналогов из простых металлов и широкого распространения не имеет. Применяется там, где есть экономическая целесообразность и предъявляются повышенные требования к качеству трубного соединения.
При помощи тугоплавких припоев монтируют комплексы из труб диаметром от 12 до 159 мм, включая газовые коммуникационные сети, отопительные трассы и водопроводные магистрали диаметром от 28 мм.
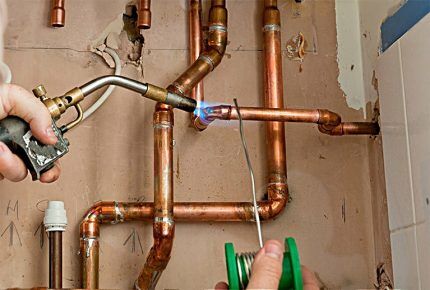
Использование классических медно-фосфорных или любых других элементов допускается при создании соединений внахлест. Такой вариант сцепления обеспечивает максимальную прочность конструкции и увеличивает период работы трубопровода.
Мягкие припои для удобства пользования обычно изготовляются в форме катушек. Твердые элементы поставляются в виде проволок разной длины.
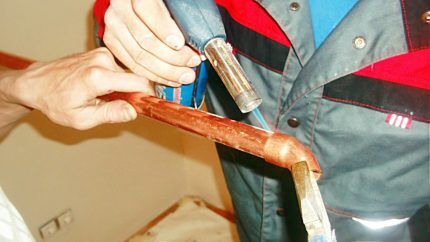
Флюс — особенности и назначение
Флюс – это специфический технический материал для пайки медных труб. Оберегает поверхность деталей от окисления и шлаков. Препятствует контакту спаянного шва с кислородом. Повышает общее качество соединения и придает ему хорошую прочность и оптимальную пластичность.
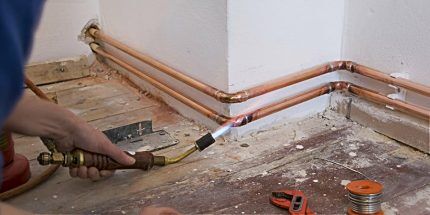
Флюсы для пайки медных труб выпускаются в разных консистенциях.
Среди самых востребованных и популярных:
- паста;
- порошок;
- жидкость.
Вещество в форме пасты для пайки медных труб стоит дороже остальных материалов, но полностью оправдывает свою высокую цену. Подходит для использования сразу после покупки и не требует от мастера что-то добавлять в состав для улучшения рабочих качеств.
Паста приобретается для проведения ответственной пайки, требующей максимально четкой и качественной герметизации стыковых областей. Вещество легко ложится на медную поверхность, отлично прилипает к ней и хорошо распределяется по зоне обработки во время нагревания.

Готовый шов аккуратно смотрится и обеспечивает целостность сцепления всех фрагментов системы. Остатки вещества легко удаляются по окончании работы.
Порошковые средства продаются за меньшую цену и хорошо хранятся в специальных емкостях. Максимальную эффективность демонстрируют совместно с усиленными, тугоплавкими припоями. Считаются менее удобными из-за проблематичности равномерного нанесения на область обработки.
Жидкие вещества продаются в закрытых бутылях. Нормально контактируют с мягкими припоями и легко ложатся на медную поверхность, обеспечивая высокую прочность сцепляющего шва. Для обеспечения качественного соединения жидкий флюс и припой всегда используют одновременно, а не по отдельности.
Независимо от консистенции, флюс нужно наносить сразу после зачистки медного фрагмента. Если этот момент проигнорировать, металлическая поверхность опять покроется окислами и равномерно обработать ее не получится.
После обработки флюсом спаивать детали следует немедленно. Это исключит шанс проникновения посторонних частиц на рабочую поверхность.
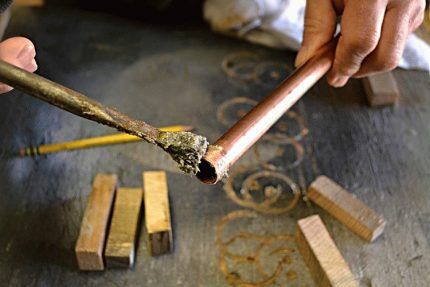
В процессе соединения деталей нужно проявлять внимание и осторожность. Попадание флюса на кожу провоцирует не только термический, но и химический ожог.
Если это все-таки случилось, нужно немедленно прекратить пайку и смыть вещество с кожи большим количеством мыльной воды.
Требования к качеству флюсов
К флюсам для индивидуального и промышленного использования предъявляются некоторые требования.
Вещество обязательно должно отвечать следующим критериям:
- меньшие, чем у припоя показатели плотности структуры и вязкости (для корректного замещения);
- способность к равномерному распределению по рабочей поверхности;
- растворение оксидной пленки;
- предупреждение повторного окисления медных элементов;
- устойчивость к агрессивным высоким температурам;
- возможность проводить пайку как на горизонтальных, так и на вертикальных участках коммуникационной системы;
- создание аккуратного, эстетичного шва.
При применении флюсов хорошего качества, пыль и грязь, образовавшиеся в результате пайки, убираются легко и быстро, не оставляя на трубном элементе никаких следов портящих внешний вид. Соединение получается надежным и в течение многих лет сохраняет структурную целостность.
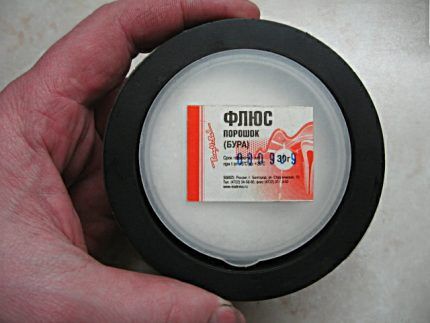
Популярные разновидности материала
На рынке флюсы для пайки медных труб представлены в самом широком ассортименте.
Наибольшей популярностью пользуются следующие вещества:
- с высокой антикоррозийной способностью;
- с благородными материалами в составе;
- на основе канифоли.
Антикоррозийный флюс состоит из нескольких сложных элементов, растворителей и фосфора. В процессе разогрева они растворяются в жидкости, вступают в реакцию и образуют органические компоненты.
Предохраняют шовную область от окисления и преждевременной коррозии. Способствуют оттоку излишков влаги из зоны спаивания.
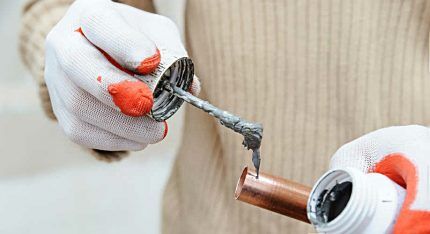
Во втором виде флюсов главным действующим компонентом выступает салициловая кислота. В процессе использования она растворяется в составе из этанола, золотосодержащих веществ и промышленного вазелина.
Создает безупречно ровный, аккуратный и эстетичный соединительный шов, не требующий дополнительной сложной обработки. Не портит материал трубы, прилегающей к зоне обработки
Классический активный флюс содержит канифоль и некоторое количество натриевой соли. Вещество имеет выраженные защитные характеристики и эффективно оберегает трубопровод от проявлений коррозии. Канифоль покрывает шов тонкой и прочной защитной пленкой, а натриевая соль угнетает окислительные процессы.
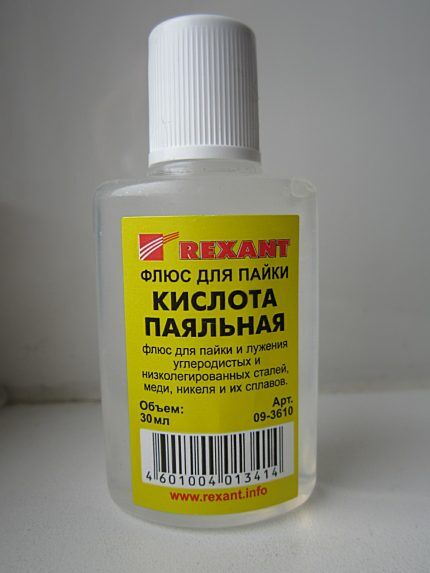
Продается такой флюс за разумные деньги и обеспечивает прочное, надежное соединение. Однако, готовый шов остается сильно заметным и сразу бросается в глаза на внешних частях медного трубопровода.
Независимо от типа и базового состава, наносить флюс нужно максимально равномерно, не допуская даже миллиметрового пропуска. Если на какой-либо части металла этого покрытия не будет, труба со временем начнет ржаветь и ее потребуется менять.
Как правильно выбрать припой?
Верно подобранный припой поможет без особых усилий организовать коммуникационную систему любой сложности. Если речь идет о работе в домашних условиях, стоит воспользоваться материалом, расплавляющимся при низких температурах.
Применение высокотемпературных твердоплавких элементов в быту проблематично, так как требует разогрева рабочего сплава до 600-900 градусов. Добиться этого без специального оборудования достаточно сложно.
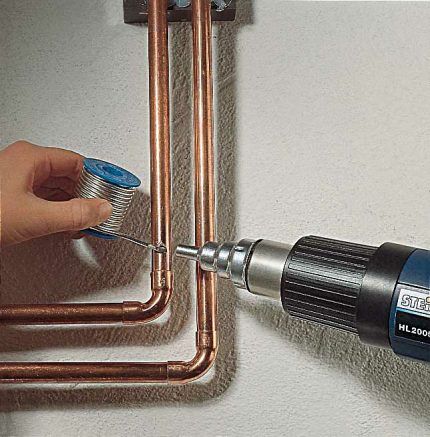
Использование металлов и их производных, плавящихся при высоких температурах, связано с некоторым риском. В процессе обработки они могут повредить или даже прожечь медную трубу с тонкой стенкой.
Чтобы этого не случилось, есть смысл взять прочный, но низкоплавкий мягкий припой, а твердый вариант оставить для толстостенных медных коммуникаций.
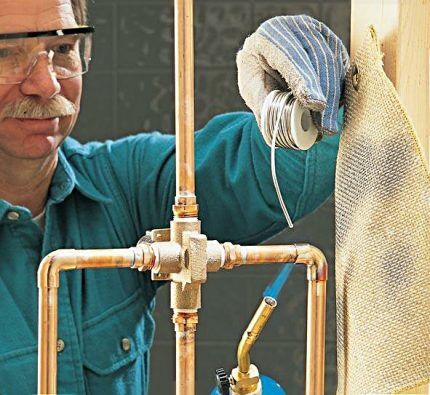
Для соединения медных труб в газовых сетях стоит выбирать серебросодержащие припои. Они обеспечивают максимальную прочность шва, нейтральность к вибрациям и высокую устойчивость к внешнему и внутреннему воздействию.
Заплатить за серебро придется немного дороже, но безопасность, надежность и долговечность системы со временем окупят все финансовые затраты.
Выводы и полезное видео по теме
В видеоролике речь пойдет о том, как проводить пайку медных труб:
О том, какие флюсы выбрать для спаивания труб из меди в домашних условиях пойдет речь в следующем видеоролике:
Методика пайки медных труб при помощи мягкого припоя:
Правильное использование припоя позволяет легко и быстро соединять медные трубы в единую систему. Готовый шов получается аккуратным и обеспечивает герметичность сети любой конфигурации.
Больше не приходится переживать о том, что может случиться утечка или выброс ценного ресурса. Магистраль, с помощью качественного припоя объединенная в целостный комплекс, надежно работает и долго служит, не требуя от хозяев постоянного внимания или кропотливого ухода.